


Последовательные штампы
для серийных
деталей
Последовательная штамповка точных металлических деталей: от раскроя ленты и оснастки до повторных партий. Передайте чертеж, марку и толщину материала, критические размеры и годовой объем для оценки.
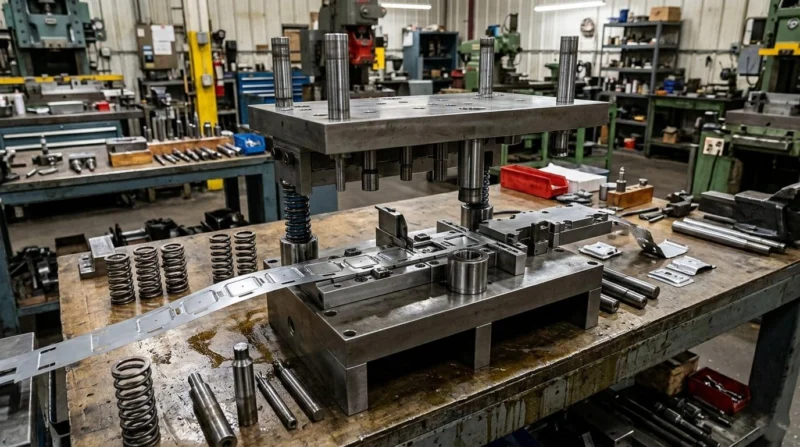
Изготовитель последовательных штампов в Китае
SSP Precision разрабатывает решения последовательной штамповки с 2008 года. В Дунгуане объединяем точное проектирование и знания материалов для металлических компонентов автомобилей, электроники и других отраслей.
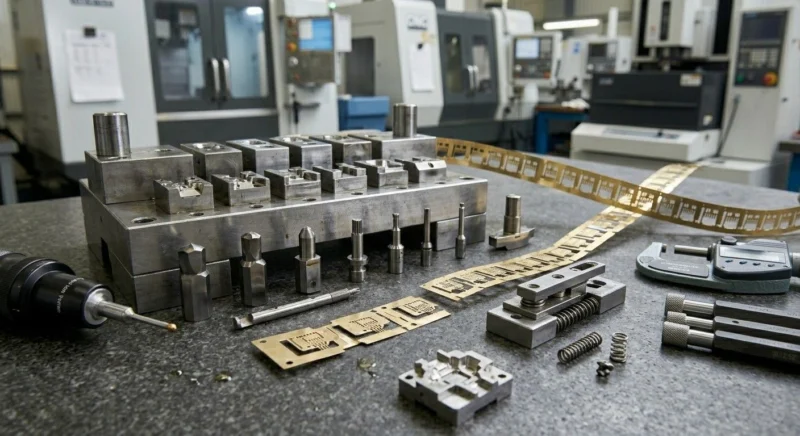
Площадка оснащена пятиосевыми центрами, проволочной электроэрозией, КИМ и инструментальным участком для координации изготовления и контроля.
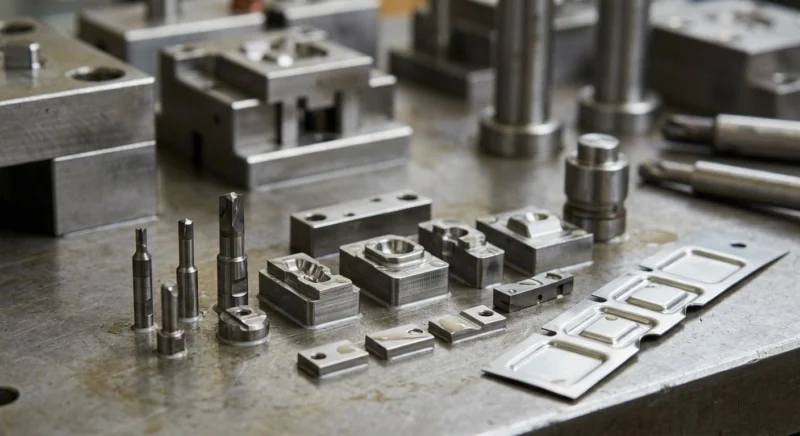
Собственное проектирование и изготовление оснастки
От концепции до серийного штампа: DFM, раскрой, моделирование и конструкция оснастки с согласованными этапами контроля.
Возможности серийного выпуска
Многопозиционные штампы поддерживают серийные программы с плановым обслуживанием, контролем качества и расчетом стоимости по количеству.
Система менеджмента качества
Процессы ISO 9001:2015, измерения КИМ, SPC и PPAP в согласованном объеме для прослеживаемости поставок.
Комплексные услуги
последовательной штамповки
Поддерживаем приемку прототипов и повторный выпуск штампованных деталей. Совместно рассматриваем переходы, несущую перемычку, формование и измерения. Допуски изделия и отделку подтвердите до заказа серии.
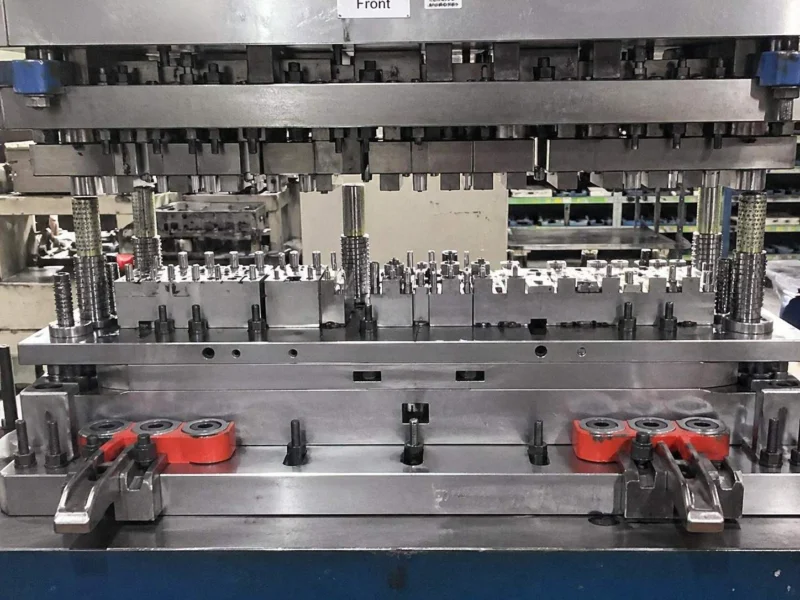
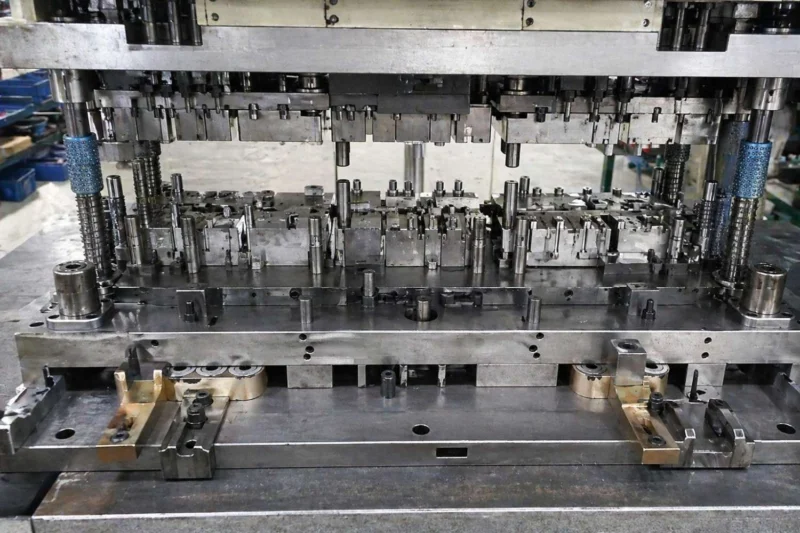
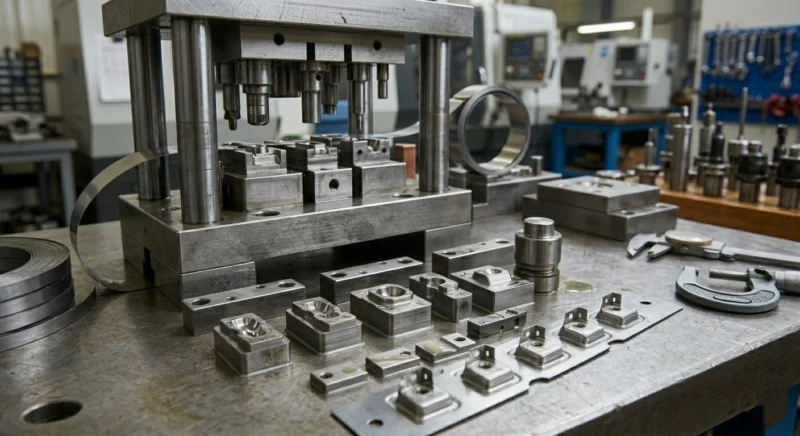
Как разрабатывается последовательный штамп
Шесть этапов инженерной подготовки и проверки соответствия оснастки требованиям до серийного запуска.
Анализ DFM
Оцениваются геометрия, поведение материала и объемы для выбора раскроя ленты и конструкции.
Раскрой ленты и моделирование
CAE-анализ течения, пружинения и утонения. Последовательность переходов прорабатывается до изготовления стали.
Изготовление штампа
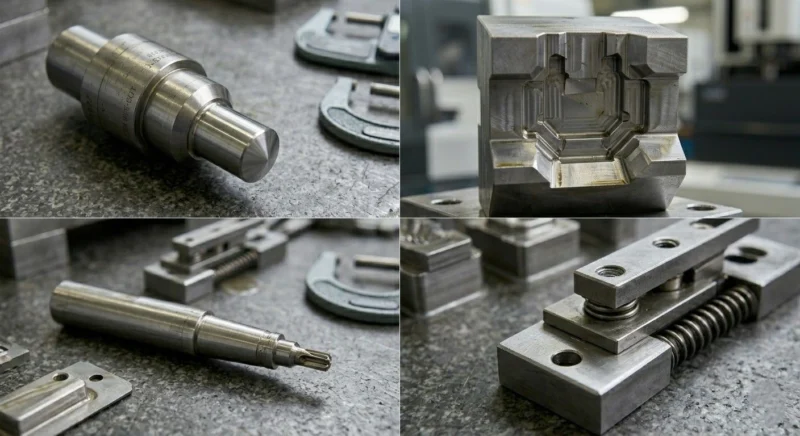
Пятиосевая обработка и проволочная электроэрозия стали D2/SKD11 с согласованной термообработкой, допусками и шероховатостью.
Испытания штампа
Испытания на согласованном прессе, настройка зазоров, пружин и работы ловителей до выполнения размеров чертежа.
PPAP и утверждение
Согласованные размерные отчеты, материалы, исследование способности процесса и образцы для вашего одобрения. Целевые Cpk и объем выборки задаются программой.
Серийное производство
Повторный выпуск с SPC, плановым обслуживанием и контролем по утвержденному плану приемки.
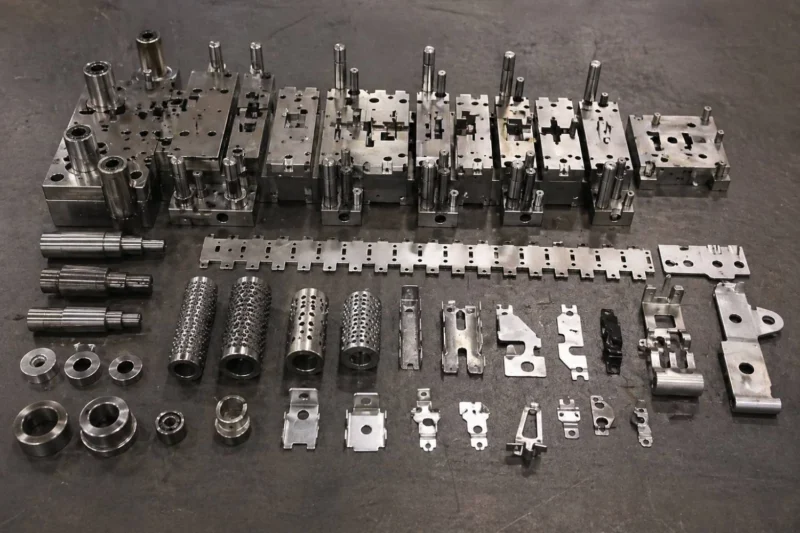
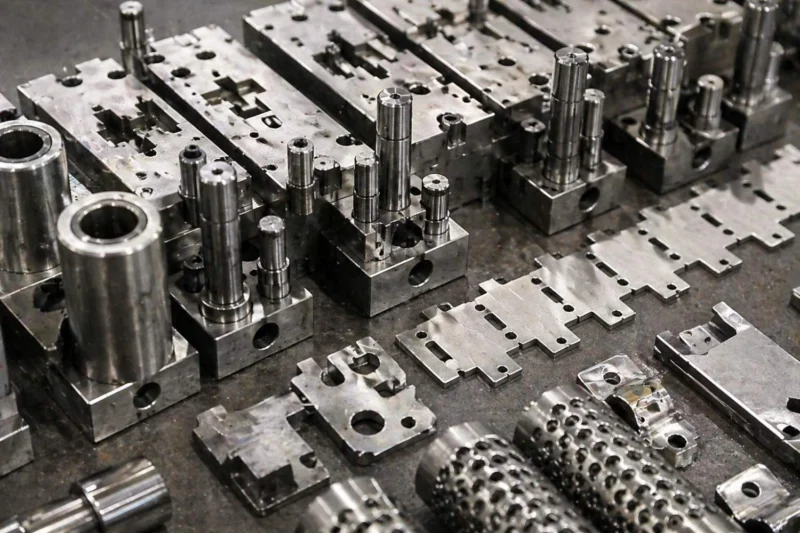
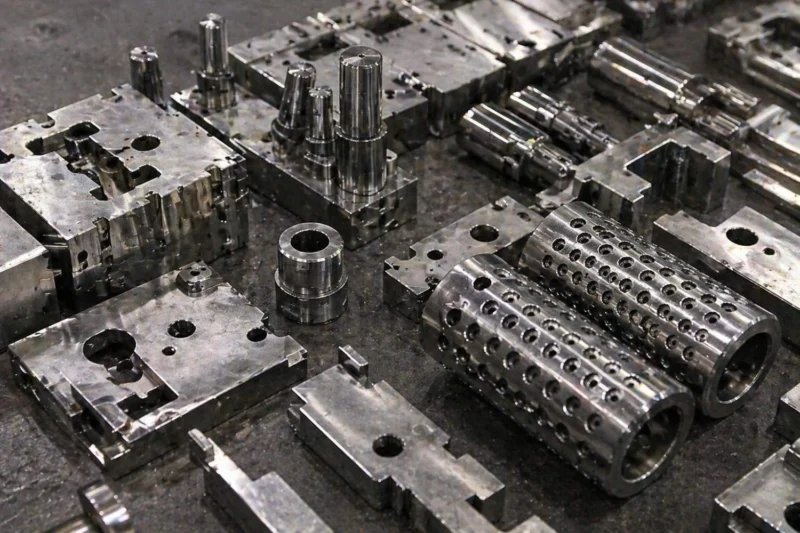
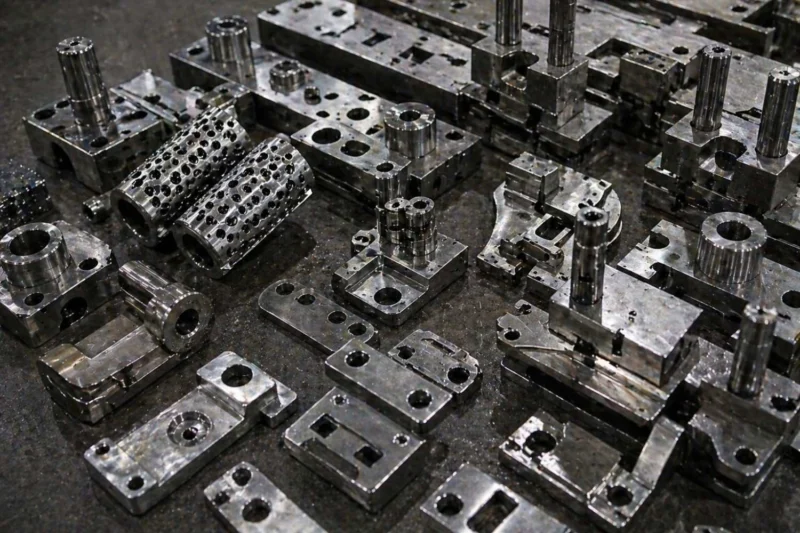
Поставляемая штампованная продукция
Примеры компонентов последовательной штамповки: от малых клемм до автомобильных кронштейнов.
Точные металлические кронштейны и конструкционные детали
Клеммы разъемов и электромагнитные экраны
Автомобильные штампованные детали и клипсы
Точные медицинские и промышленные детали
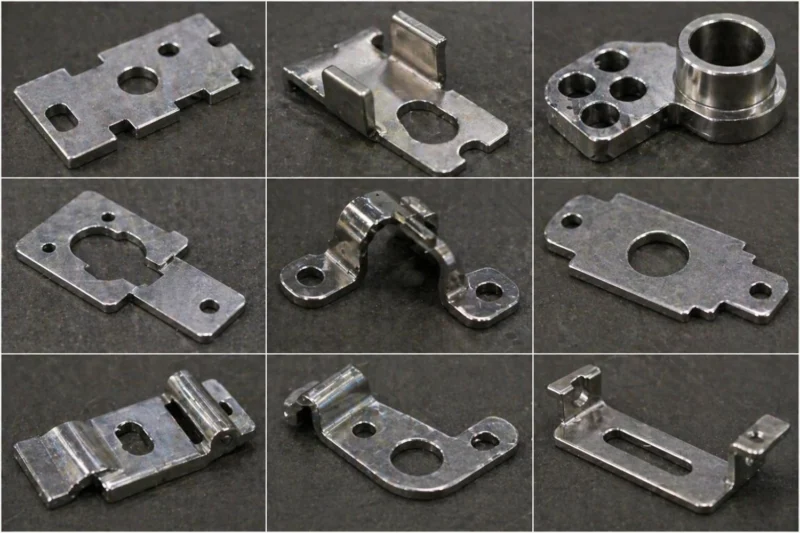
Плоские пружины, клипсы и контактные пластины
Корпуса глубокой вытяжки
Точные заготовки, шайбы и диски
Штампованные детали с несколькими формующими элементами
Ребра радиаторов и теплотехнические компоненты
Как обеспечивается качество штампованных деталей
Инженерная проработка и согласованные проверки качества для работы компонентов в заданных условиях.
Контроль качества режущих кромок
Зазоры выбираются по толщине и свойствам материала для требуемого среза. Высота и направление заусенца фиксируются в критериях приемки.
Повторяемость размеров
Первые образцы измеряются на КИМ; SPC критических размеров выполняется по плану. Cpk, метод и выборка согласуются для проекта.
Компенсация пружинения
Моделирование помогает оценить пружинение высокопрочных и нержавеющих сталей; углы и профиль подтверждаются испытанием.
Оптимизация расхода материала
Раскрой и расположение деталей в ленте прорабатываются для уменьшения отходов. Коэффициент использования материала рассчитывается по конкретной геометрии.
PPAP и прослеживаемость
Состав PPAP, включая уровень 3, сертификаты материалов и размерные отчеты согласуются для производственного заказа.
Изучите продукцию точного производства:
Технические данные:
последовательная штамповка
Параметры процесса, материалов и качества для предварительного планирования. Значения являются ориентирами и подтверждаются по изделию и программе испытаний.
| Категория | Параметр | Общее исполнение | Прецизионное исполнение | Метод проверки | Статус |
|---|---|---|---|---|---|
| Штамповая оснастка | Допуск изготовления штампа | ±0,005 мм | ±0,002 мм | Контроль КИМ | После проверки проекта |
| Штамповая оснастка | Материал штампа | SKD11 / D2 | PM-ASP2023 / ASP2030 | Сертификат материала | После проверки проекта |
| Штамповая оснастка | Ожидаемый ресурс — по условиям | 500 тыс. ходов — ориентир проекта | 5 млн и более — при согласовании условий | Измерение износа | После проверки проекта |
| Штамповая оснастка | Число позиций | До 12 | До 30 и более — по проекту | Чертеж штампа | После проверки проекта |
| Подача материала | Минимальная толщина ленты | 0,3 мм | 0,1 мм | Микрометр | После проверки проекта |
| Подача материала | Максимальная толщина ленты | 6,0 мм | 3,0 мм — прецизионное исполнение | Микрометр | После проверки проекта |
| Подача материала | Максимальная ширина ленты | 400 мм | 250 мм | Чертеж штампа | После проверки проекта |
| Пресс | Максимальное усилие пресса | 250 т | 800 т | Паспорт пресса | После проверки проекта |
| Пресс | Максимальная частота ходов | 400 ход/мин | 800 и более ход/мин — по проекту | Контроллер пресса | После проверки проекта |
| Размеры | Позиционный допуск | ±0,05 мм | ±0,01 мм | КИМ; разрешение учитывается отдельно | После проверки проекта |
| Размеры | Угловой допуск | ±0.5° | ±0.1° | КИМ / оптика | После проверки проекта |
| Размеры | Плоскостность | 0,05 мм на 100 мм | 0,01 мм на 100 мм | Поверочная плита | После проверки проекта |
| Поверхность | Шероховатость Ra | Ra 3,2 мкм | Ra 0,4 мкм | Профилометр | После проверки проекта |
| Поверхность | Качество среза | Кромка по согласованной спецификации | Кромка по утвержденному образцу | Визуально и калибром | После проверки проекта |
| Свойства материала | Максимальная прочность материала при растяжении | 600 МПа | 1500 МПа — UHSS, после проверки | Испытание по ASTM E8 | После проверки проекта |
| Свойства материала | Диапазон твердости материала | До 35 HRC | До 55 HRC — по проекту | Испытание Роквелла | После проверки проекта |
| контроля | Способность процесса Cpk | ≥1.33 | ≥1.67 | Программное обеспечение SPC | После проверки проекта |
| контроля | Целевая дефектность | Менее 100 PPM — цель по проекту | Менее 10 PPM — цель по проекту | Производственные записи | После проверки проекта |
| контроля | Уровень PPAP | Уровень 2 | Уровень 3 | Комплект PPAP | После проверки проекта |
| контроля | Неопределенность измерений | ±0,005 мм | ±0,001 мм | Метрологическая прослеживаемость | После проверки проекта |
| Рабочая среда | Стойкость в солевом тумане | 500 ч — при заданных условиях | 2000 ч с покрытием — по испытанию | ASTM B117 | По запросу |
| Рабочая среда | Диапазон рабочих температур | -40°C to +150°C | -196°C to +350°C | Термоциклирование | По запросу |
| Динамика | Усталостная прочность при 10⁷ циклов | 350 МПа | 550 МПа | Усталостное испытание | По запросу |
| Производство | Минимальное количество заказа | 5000 шт. — уточняется | Оснастка и 1000 шт. — уточняется | Предложение | После проверки проекта |
| Производство | Ориентир срока штампа | 4–6 недель | 6–10 недель | Производственный график | После проверки проекта |
Материалы последовательной штамповки
SSP работает со штампуемыми металлами: от тонкой меди для электроники до высокопрочной стали конструкционных деталей. Применимость марки, толщины и состояния подтверждается по чертежу.
Размерные допуски последовательной штамповки
Оснастка проектируется для стабильности размеров партии. Общие допуски, применимый стандарт и специальные требования задаются чертежом; значения ниже требуют проверки для конкретного размера и материала.
| Диапазон номинальных размеров | Металлы — общие допуски по согласованию | Нержавеющие / пружинные стали | Прецизионное исполнение |
|---|---|---|---|
| 0,5–3 мм | ±0,05 мм | ±0,03 мм | ±0,01 мм |
| 3–6 мм | ±0,05 мм | ±0,04 мм | ±0,015 мм |
| 6–30 мм | ±0,10 мм | ±0,07 мм | ±0,02 мм |
| 30–120 мм | ±0,15 мм | ±0,10 мм | ±0,03 мм |
| 120–400 мм | ±0,20 мм | ±0,15 мм | ±0,05 мм |
| 400–1000 мм | ±0,40 мм | ±0,30 мм | ±0,10 мм |
| Диаметр отверстия | ±0,05 мм | ±0,03 мм | ±0,01 мм |
| Угол гиба | ±0.5° | ±0.3° | ±0.1° |
| Плоскостность на 100 мм | 0,05 мм | 0,03 мм | 0,01 мм |
* Прецизионные допуски рассматриваются при подходящей наладке и подтвержденном материале. Пришлите конкретные требования для оценки.
Отделка после штамповки
Обработка поверхности для проработки коррозионной стойкости, внешнего вида, проводимости и износа штампованных компонентов.
После изготовления
Поверхность после штамповки с согласованным удалением заусенцев и скруглением кромок.
Гальваническое цинкование
Жертвенное цинковое покрытие с прозрачной или желтой пассивацией; защитные свойства определяются системой покрытия.
Никелирование
Химический или электролитический никель для твердости, коррозионной стойкости и проводимости.
Анодирование
Для алюминия: декоративное анодирование типа II или твердое типа III. Толщина и свойства подтверждаются спецификацией и методом испытания.
Порошковое покрытие
Термореактивное порошковое покрытие в согласованном цвете RAL. УФ- и химическая стойкость определяются выбранной системой.
Абразивная струйная обработка
Равномерная матовая текстура, удаление окалины и окислов перед покрытием.
Шлифованная декоративная фактура
Параллельная текстура для уменьшения отражения и видимости отпечатков на потребительских изделиях.
Зеркальная полировка
Гладкая полированная поверхность для медицинских инструментов, оптических креплений и декора; пригодность принимается по требованиям изделия.
Пассивация
Химическая обработка нержавеющей стали для удаления свободного железа и поддержания пассивного слоя.
Горячее цинкование
Цинковое покрытие строительных и конструкционных деталей для наружной эксплуатации. Толщина и коррозионная стойкость задаются проектом.
Хромирование
Твердое или декоративное хромирование по требованиям износа, коррозии и внешнего вида.
Термообработка
Закалка, отпуск, цементация и снятие напряжений. Целевая твердость назначается по марке и требованиям.
Восемь причин выбора SSP
Комплексный производственный маршрут
Проектирование, изготовление штампа, выпуск деталей, отделка и контроль координируются одной командой для уменьшения передач между исполнителями.
Метрологическая лаборатория
КИМ Zeiss, оптические проекторы, профилометры и твердомеры для контроля согласованных характеристик партий. Разрешение и неопределенность оцениваются отдельно.
Пятиосевая обработка и проволочная электроэрозия
Пятиосевые центры с Fanuc и электроэрозия для сложных элементов штампа. Выполнимость допусков подтверждается по геометрии и материалу.
Система качества ISO 9001:2015
Внешний аудит и сертификация системы качества поддерживают документирование процессов от квалификации поставщиков до отгрузочного контроля.
Опыт международных поставок
Поставляем штампованные компоненты в Европу, Северную Америку, Японию и Юго-Восточную Азию. Экспортные документы, REACH/RoHS и возможность DDP согласуются по заказу.
Инженерное партнерство
Раннее участие инженеров: DFM, материалы и оценка затрат на оснастку до инвестиционного решения.
Прототипы и быстрая оснастка
Прототипные и переходные решения позволяют оценить конструкцию на деталях производственного назначения до полной оснастки. Срок и объем проверки согласуются по проекту.
Конфиденциальность и NDA
Условия конфиденциальности, обмена файлами и доступа к конструкции согласуются до передачи закрытых данных и действуют в пределах принятого соглашения.
Последовательная штамповка для разных отраслей
Решения для точного производства оцениваются по материалам, функции, качеству и отраслевым требованиям конкретного изделия.
Автомобилестроение
Кронштейны, клипсы, экраны, разъемы и компоненты аккумуляторов
Бытовая электроника
Клеммы, экраны EMI, контакты, теплорассеиватели и корпуса
Медицинские изделия
Хирургические инструменты, медицинские компоненты и детали диагностики
Авиационная и оборонная промышленность
Конструкционный крепеж, регулировочные прокладки, кронштейны и корпуса авионики
Промышленное оборудование
Ограждения машин, корпуса, радиаторы и пластины двигателей
Телекоммуникации
Антенны, радиочастотные экраны, корпуса разъемов и кабельные клипсы
Частые вопросы о
Последовательная штамповка
Готовы разработать следующий
проект последовательной штамповки?
Передайте чертежи и требования для инженерной оценки и расчета. Срок подготовки зависит от сложности и комплектности данных.