


Изготовление
штампов по
чертежам
Изготовление последовательных, совмещенных и трансферных штампов в Китае. SSP выполняет проверку чертежа, раскрой ленты, обработку, сборку и испытания на прессе в Дунгуане.

Что предлагает SSP
Показатели ниже помогают сравнить варианты закупки штампа в Китае. Условия конкретного предложения подтверждаются по чертежу.
Проволочная электроэрозия и проверка КИМ по согласованным размерам
Быстрая оснастка для первых образцов; срок серийного штампа подтверждается отдельно
Оснастка D2/SKD11 с PVD под программу серийного выпуска; ресурс согласуется по условиям
Размерный отчет и первый образец; PPAP по запросу
Оснастка Европы / США
SSP Соотношение стоимости и возможностей
Недорогая оснастка из Китая
Что включает изготовление штампов?
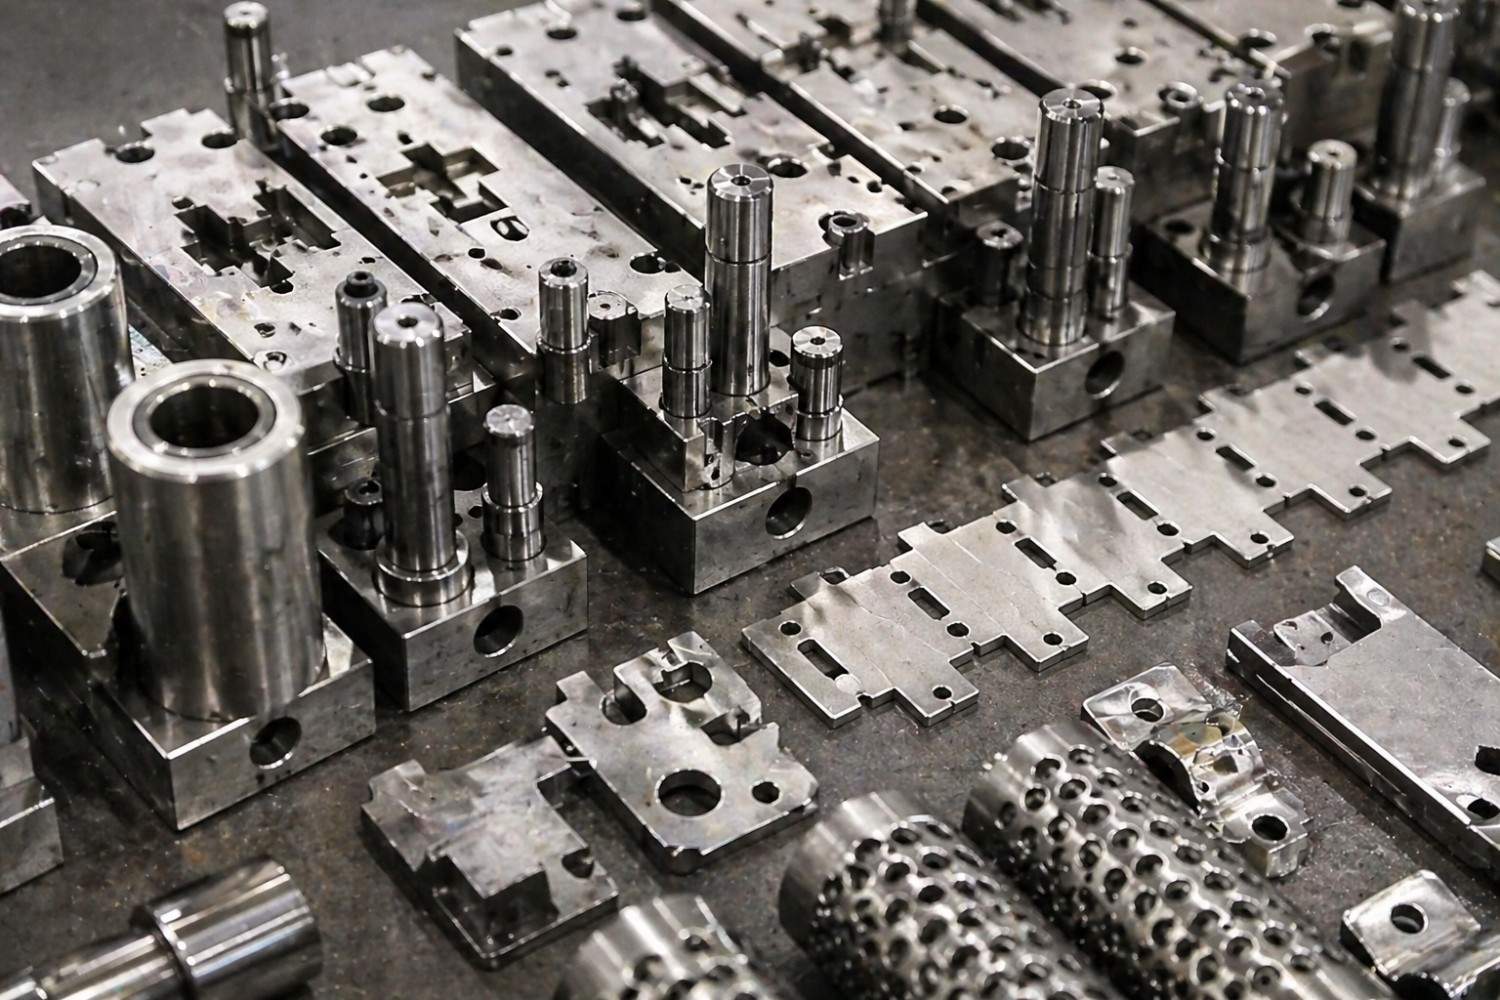
Штампы — точные инструменты для вырубки, формования, гибки, пробивки и вытяжки листового металла. Они служат основой точной штамповки металла и выпуска компонентов для автомобилей, электроники, телекоммуникаций и промышленного оборудования.
Команда объединяет CAD/CAM, обработку ЧПУ, электроэрозию, шлифование и контроль. Изготовление штампов учитывает листовой материал, толщину, сопряжение с прессом и объем выпуска. До запуска согласуются зазоры, последовательность переходов, сталь и приемка пробных деталей.

Какие штампы мы изготавливаем
От простой вырубки до сложной многопозиционной оснастки: конструкция определяется материалом, допусками и объемом выпуска.
Последовательные штампы
Лента проходит последовательные позиции пробивки, формования и гибки. После заполнения всех позиций готовая деталь отделяется в каждом цикле пресса. Решение подходит для серийных сложных компонентов.
Автомобилестроение Электроника Серийный выпуск
Совмещенные штампы
Вырубка и пробивка за один ход на одной позиции для плоскостности и соосности. Применяется для шайб, дисков и точных плоских заготовок.
Совмещенные штампы в автоматических линиях →
Шайбы Диски Высокая точность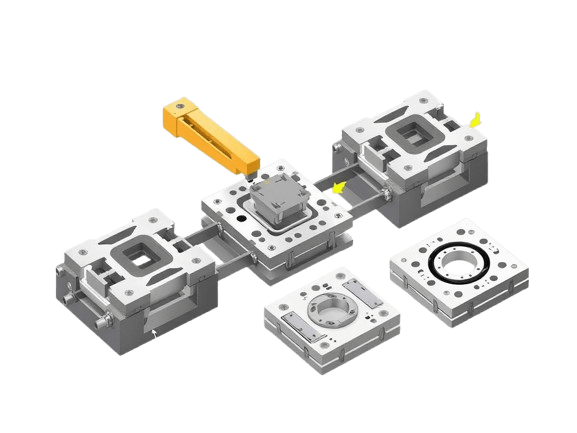
Трансферные штампы
Отдельные заготовки механически переносятся между позициями вытяжки, отбортовки и обрезки. Для крупных и сложных объемных деталей, которые неудобно выпускать из ленты.
Трансферные штампы и глубокая вытяжка →
Глубокая вытяжка Крупные детали Объемное формованиеВырубные штампы
Вырубка плоских контуров из листа с заданным качеством кромки для шайб, кронштейнов и контактных пластин. Допустимый заусенец согласуется по чертежу.
Плоские детали Качество кромки Высокая скоростьШтампы чистовой вырубки
Плоские детали с гладким срезом значительной части толщины: зубчатые заготовки, собачки, храповики и ответственные автомобильные элементы. Доля чистого среза и последующая обработка подтверждаются испытанием.
Зубчатые заготовки Гладкий срез АвтомобилестроениеШтампы глубокой вытяжки
Формование плоских заготовок в стаканы, оболочки, корпуса и банки за счет контролируемого течения материала. SSP изготавливает одно- и многопереходные вытяжные комплекты.
Трансферный штамп глубокой вытяжки →
Стаканы / оболочки Корпуса Несколько переходовПочему международные производители выбирают SSP
С 2008 года SSP сотрудничает с OEM и автомобильными поставщиками, а также производителями электроники, потребительских товаров и оборудования.
Площадка в Дунгуане объединяет инструментальный опыт и современную электроэрозию, скоростную обработку ЧПУ, КИМ и обработку поверхности. Перечень оборудования приведен на странице производственных возможностей .
До отправки выполняются согласованные размерные проверки и испытания первых деталей на прессе. PPAP включается, если требуется вашей программой.
Согласованные сроки
Ориентир прототипа — 7–15 дней, серийного штампа — 20–35 дней. Фактический график и ускорение подтверждаются по проекту.
ISO 9001:2015 · IATF 16949
Система качества и прослеживаемость от материала до штампа. PPAP по согласованию.
Точность по чертежу
Проволочная электроэрозия и шлифование для согласованных микронных допусков и рабочих зазоров.
Поставки в более чем 40 стран
Международная экспортная логистика: США, ЕС, Япония, Корея и другие направления.
Испытания на площадке до 630 т
Штампы проверяются на подходящем прессе в диапазоне 160–630 т с образцами и размерным отчетом по согласованной программе.
Инженерная поддержка
Обратная связь DFM, оптимизация раскроя лентыи дальнейшая поддержка инженеров, разработавших оснастку.
Последовательный штамп — полный разрез
Схема многопозиционного последовательного штампа SSP с основными компонентами от хвостовика до подштамповой плиты.

Изготовление штампов: от проекта до испытаний
Семь этапов от инженерного анализа до испытаний на прессе с проверкой соответствия согласованной спецификации.

Инженерная проработка и DFM
Анализ изделия, раскрой ленты, расчет усилия пресса
3D-проектирование
Полная 3D-конструкция в CATIA/SolidWorks с согласованным моделированием
Закупка материала
Инструментальные стали D2, SKD11, H13 и Cr12MoV с документами
ЧПУ и электроэрозия
Проволочная и прошивная электроэрозия, шлифование по допускам чертежа
Термообработка
Вакуумная закалка и отпуск до согласованной твердости
Сборка и подгонка
Сборка штампа, подгонка пуансонов и установка пружин
Испытания на прессе и PPAP
Первые образцы, измерения КИМ и PPAP при необходимости
Последовательные штампы для скоростного серийного выпуска
Последовательная штамповка применяется для серийных сложных компонентов. Лента проходит ряд позиций, каждая из которых выполняет свою операцию; готовая деталь отделяется на последней позиции после заполнения всех переходов.
SSP проектирует последовательные штампы для автомобильных разъемов, электронных экранов и медицинских компонентов. Допустимая скорость, раскладка позиций и параметры пресса рассматриваются для каждой детали. Подробнее на странице последовательной штамповки и в материале сравнения последовательных и трансферных штампов по усилию и износу.

Изготовление штампов в Китае с международной доставкой
Производственная среда Дунгуаня обеспечивает доступ к инструментальным сталям, точному оборудованию и опытным специалистам. Затраты, маршрут, качество и документы оцениваются в предложении по конкретному проекту.
Поставляем оснастку автомобильным предприятиям Германии и Японии, производителям электроники США, потребительских товаров Юго-Восточной Азии и промышленным OEM других регионов.
Экспортная команда координирует документы, классификацию и логистику. Консервация, ящик и условия установки на пресс согласуются до отправки.
Допуски, материалы и технические возможности
SSP контролирует размеры от входного материала до окончательных измерений КИМ и рассматривает разные марки сталей. Подробнее о применении цифр к чертежу: допуски пуансонов и матриц для заказчика.
Размерные допуски
| Параметр | Допуск | Метод |
|---|---|---|
| Зазор пуансона и матрицы | ±0,002 мм | Проволочная электроэрозия |
| Точность контура пуансона | ±0,003 мм | Проволочная электроэрозия / ЧПУ |
| Размеры полости матрицы | ±0,005 мм | ЧПУ и шлифование |
| Шероховатость пуансона | Ra ≤0,4 мкм | Плоское шлифование |
| Параллельность верхней и нижней плит | ≤0,01 мм | Координатное шлифование |
| Прямолинейность направляющей колонки | ≤0,005 мм | Прецизионное шлифование |
| Твердость стального пуансона | HRC 58–62 | Твердость по Роквеллу |
| Положение отверстия ловителя подачи | ±0,003 мм | Проверено КИМ |
| Закрытая высота штампа | ±0,01 мм | Высотомер / КИМ |
| Размерная точность изделия | ±0,01 мм | КИМ / оптика |
Оборудование контроля качества
Материалы штампов — более 50 вариантов
Работаем с инструментальными сталями, специальными сплавами и материалами штампуемых изделий. Ориентиры твердости по маркам приведены в нашей таблице HRC инструментальных сталей.
Инструментальная сталь D2
Высокоуглеродистая высокохромистая сталь для пуансонов и матриц. HRC 58–62 по выбранному режиму. Сравнение D2 и DC53
SKD11 (JIS)
Марка японского стандарта, близкая к D2. Износостойкость и целевая твердость определяются спецификацией.
Сталь горячей работы H13
Для горячей штамповки и формования при повышенной температуре.
Cr12MoV
Китайская инструментальная марка для штампов; взаимозаменяемость с D2 требует проверки состава и свойств.
Быстрорежущая сталь M2
Для пуансонов чистовой вырубки и изнашиваемой обрезной оснастки.
Спеченный твердый сплав
Сплавы WC-Co для износостойких вставок скоростных последовательных штампов.
Предварительно упрочненная P20
Для плит, держателей и конструкционных элементов с умеренными требованиями.
Сталь S45C / 45#
Для оснований штампов, съемников и опорных конструкций.
Материалы штампуемых изделий
Обработка и отделка штампов
Обработка поверхности помогает управлять износом, трением, адгезией и стабильностью размеров. Узнайте, как контролировать и предупреждать износ последовательного штампа.
PVD-покрытие TiN
Золотистое покрытие нитрида титана для уменьшения трения и износа. Твердость и влияние на ресурс проверяются по спецификации и условиям штамповки.
Покрытие TiAlN
Теплостойкое покрытие для скоростной работы с нержавеющей сталью, титаном и твердыми сплавами. Допустимая температура определяется системой покрытия.
Покрытие DLC
DLC для снижения трения и налипания при работе с медью, алюминием и другими адгезионно-активными материалами; пригодность подтверждается испытанием.
Покрытие CrN
Коррозионная стойкость и вязкость для чистовой вырубки и работы с коррозионно-активными или предварительно покрытыми материалами.
Нитроцементация
Газовая или солевая обработка с образованием упрочненного слоя; глубина и применимость согласуются по стали и объему выпуска.
Зеркальная полировка
Зеркальная полировка полостей до согласованной Ra для вытяжных и видовых деталей с требованиями к поверхности.
Электроэрозионная текстура
Контролируемая текстура, например VDI 12–36, на формующих и вытяжных поверхностях для проработки течения материала и удержания смазки.
Антикоррозионная защита
VCI-пленка, консервационное масло и осушитель для экспортных штампов. Состав защиты подбирается под перевозку и хранение.
Штампы для основных отраслей
От точных микрокомпонентов до крупных промышленных изделий — SSP рассматривает оснастку под конкретные условия производства.
Автомобилестроение
Разъемы, кронштейны, клипсы, кузовные панели и компоненты аккумуляторов
Электроника
Экраны, компоненты EMI, разъемы плат и клеммы
Медицинская техника
Детали хирургических инструментов, корпуса устройств и контакты аккумуляторов
Промышленность
Машинные детали, крепеж, компоненты насосов и теплообменников
Авиационная промышленность
Кронштейны, клипсовые узлы и формованные листовые детали
Потребительские товары
Бытовая техника, метизы, мебельная фурнитура и освещение
Инженерный подход к штампам в Дунгуане
Инструментальный цех объединяет опыт мастеров, обработку ЧПУ и электроэрозию для изготовления оснастки по требованиям отраслевых заказчиков.
Запросить предварительную инженерную оценкуШтампы и запасные детали оснастки
Полный штамп или точный запасной компонент — требования к изготовлению и контролю согласуются одинаково предметно. Производство в Дунгуане, международные поставки.
Каталог штампов
Последовательные, совмещенные, трансферные, вырубные и вытяжные штампы по проекту. Подготовка к установке на пресс и приемка согласуются с заказчиком.
- Последовательные штампы до 30 и более позиций — после оценки
- Совмещенные и комбинированные штампы
- Трансферные системы с автоматическими захватами
- Трехплитные системы чистовой вырубки
- Одно- и многопереходные вытяжные комплекты
- Размерные отчеты; PPAP по запросу
Детали оснастки
Детали штампов по исходной спецификации или с согласованным изменением материала. Срок замены планируется с учетом простоя. Изготовление по чертежу выполняется через нашу услугу изготовления деталей оснастки услуги.
- Запасные пуансоны и комплекты
- Вставки матриц и формообразующие блоки
- Колонки, втулки и направляющие плиты
- Съемники и подкладные плиты
- Азотные, витые и полиуретановые пружины
- Комплекты плит из стали 45# / P20
Что мы согласуем с вами
Состав каждого проекта SSP.
Соответствие размерам
Размеры штампа проверяются перед отправкой. Порядок устранения подтвержденных производственных несоответствий и распределение затрат определяются условиями заказа.
Обязательства по сроку
Дата поставки фиксируется с заказом, порядок обновлений согласуется, а риски графика сообщаются по мере выявления.
Инженерная поддержка после поставки
Команда проекта помогает с изменениями, поиском неисправностей и запасными деталями после передачи оснастки.
DFM при подготовке предложения
Замечания по технологичности рассматриваются до обработки стали, чтобы согласовать конструктивные риски. Факторы стоимости штампа.
Готовы начать?
Передайте чертежи для подробного расчета и комментариев DFM. Срок ответа подтверждается после проверки данных.
Запросить расчет →Что можно проверить до заказа
Эти сведения можно уточнить при посещении завода, видеозвонке или изучении согласованных документов поставки.
Системы ISO 9001:2015 и IATF 16949, прослеживаемость материалов и оснастки. Карты SPC рассматриваются по запросу.
Состав размерного отчета, FAI, данных твердости и прослеживаемости согласуется с заказом.
Более 150 инженеров и производственных сотрудников; поставки автомобильным, электронным и промышленным заказчикам более чем в 40 странах.
Частые вопросы об изготовлении штампов
Ответы на вопросы заказчиков при закупке штампов в Китае.
Готовы рассчитать следующий Штампы для металла?
Передайте чертежи или 3D-файлы для расчета штампа с DFM, сроком и стоимостью. Полнота исходных данных влияет на время подготовки предложения.
Отправить чертежи
Приложите до пяти файлов STEP, IGES, DWG, DXF или PDF в форме ниже для инженерной проверки и расчета.
Прямой звонок
Обсудите задачу с инженерами по штампам: (+86) 139-0297-7361
Оперативные расчеты
Предложения с инженерной обратной связью. Команда отвечает пн–пт, 09:00–17:00 по времени Китая; срок расчета зависит от запроса.
SSP · Изготовитель штампов · Дунгуань, Китай · ISO 9001:2015 · IATF 16949 · Международные поставки с 2008 года