


Детали
оснастки по чертежам
Компоненты по чертежам · Допуски по согласованию · Система качества ISO
SSP поставляет запасные детали штампов и пресс-форм для служб обслуживания, инструментальных цехов и OEM. В каталоге — пуансоны, вставки, направляющие и системы выталкивания. Стандартные размеры и специальные требования проверяются до заказа.
Детали оснастки
Каталог
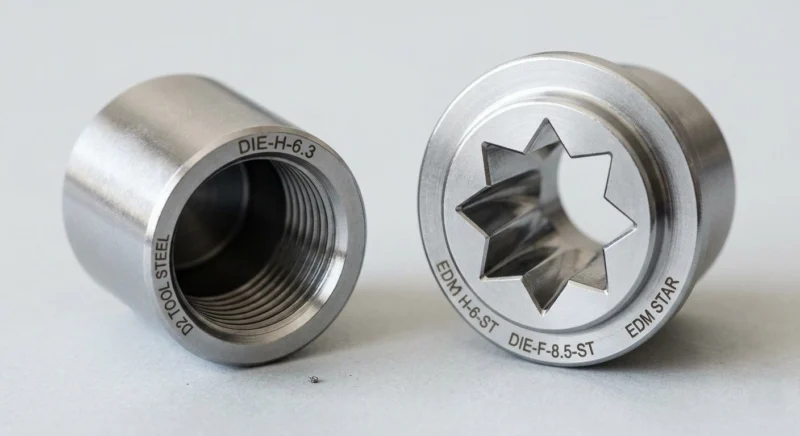
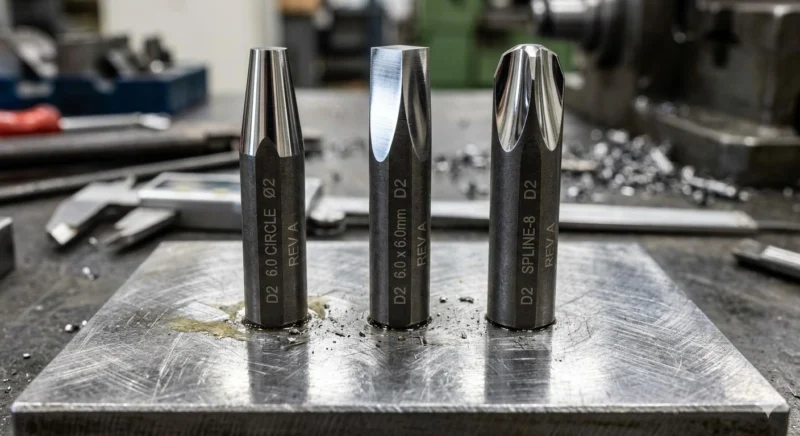
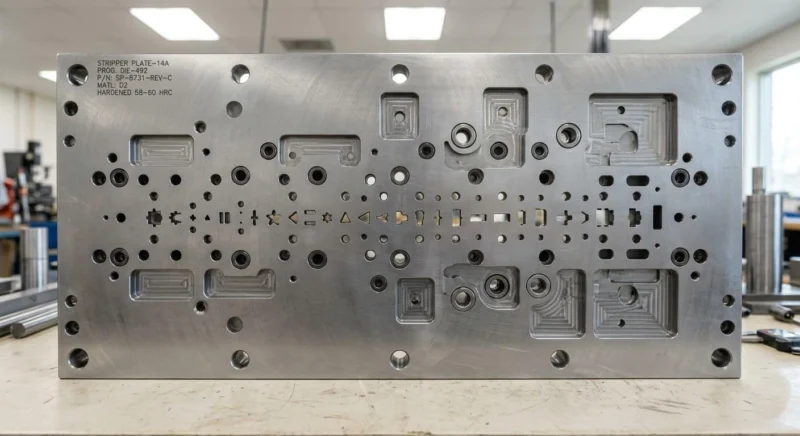
Компоненты штампов для резки, формования и центрирования, а также детали пресс-форм для выталкивания, направления и замены пуансона или матрицы. Перед выбором запасной детали сверьте чертеж, сталь, твердость и покрытие с существующей сборкой.
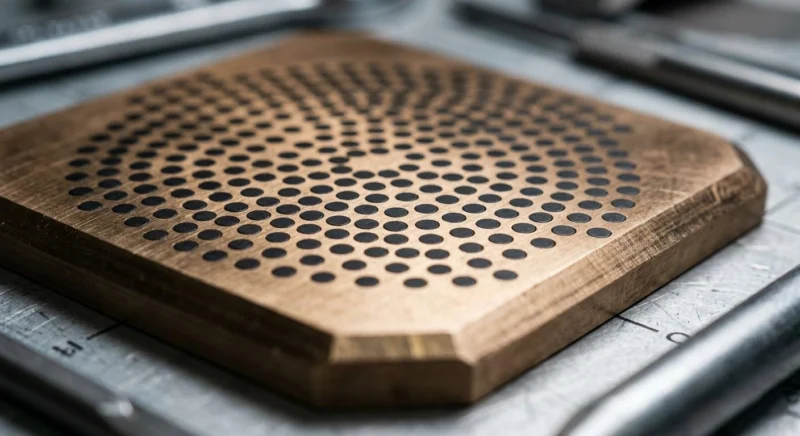
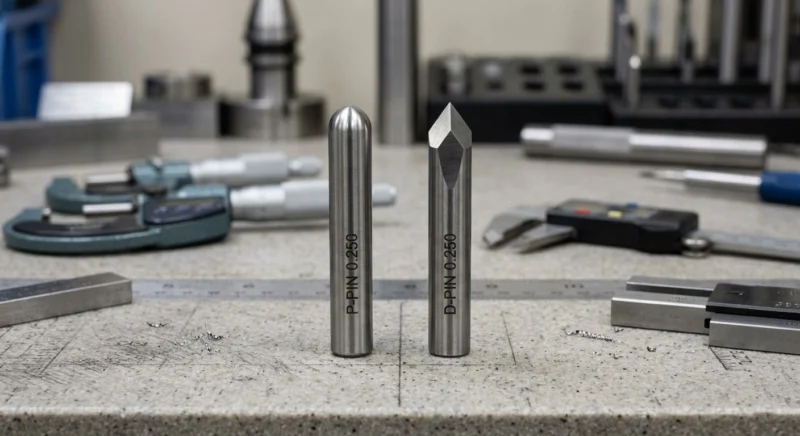

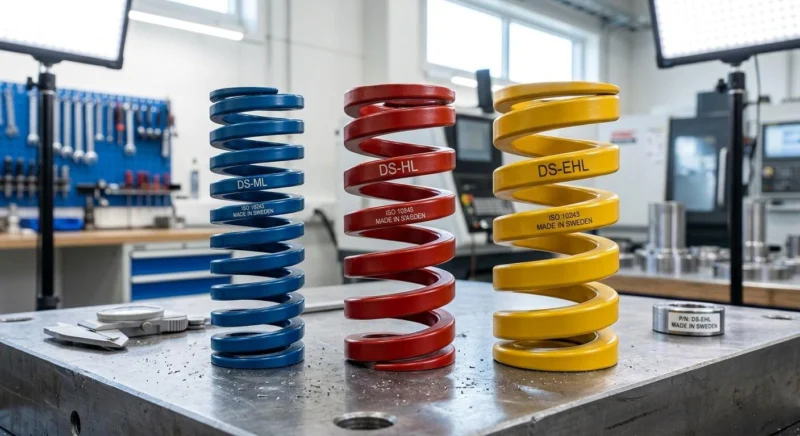
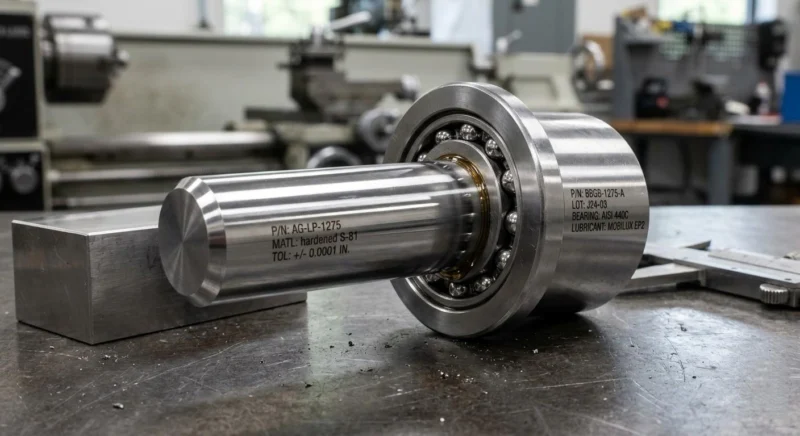
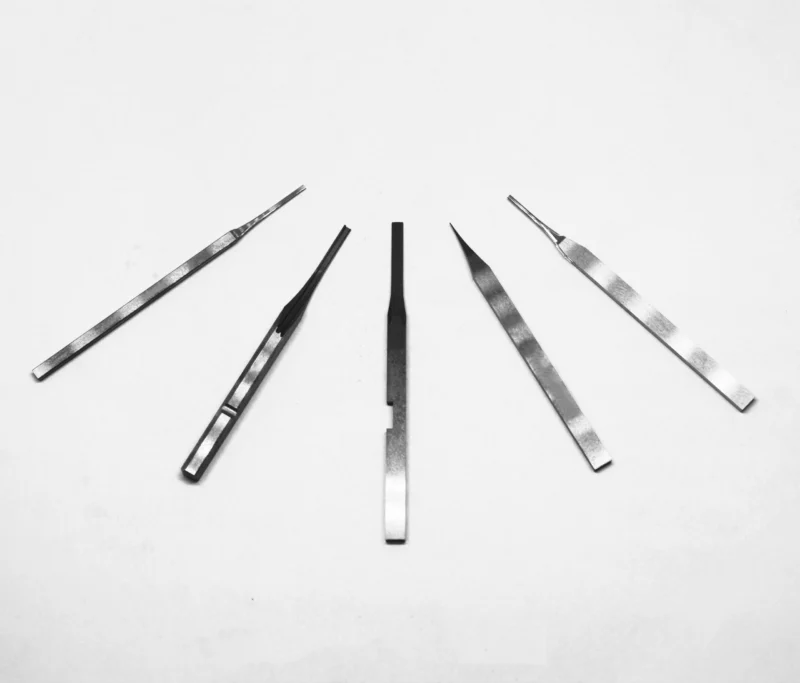


Критические диаметры и профили
±0.002 мм После изучения геометрии и чертежаОт единичной замены до повторных партий
1 деталь и более Минимальная партия согласуется по запросуИзготовление по вашей спецификации
Детали оснастки на заказ
и производство OEM
Нужна деталь вне каталога? Передайте чертеж или образец для изготовление деталей оснастки по чертежам. Укажите критические посадки, сопрягаемые детали, количество и редакцию чертежа. Инженеры проверят требования до изготовления замены.
- Пуансоны, вставки матриц, плиты и компоненты пресс-форм на заказ
- Проверка 2D/3D-чертежей и обратное проектирование по образцу
- Инструментальные, формовые стали и твердые сплавы под задачу
- Обработка ЧПУ, проволочная электроэрозия и точное шлифование
- Термообработка, чистовая отделка и покрытия по спецификации
- Размерные отчеты и документы на материалы
Особенности наших
деталей оснастки
Подбор конструкции, точности и материалов под условия производства с прослеживаемостью от заготовки до готового компонента.
Обработка ЧПУ, плоское, внутреннее и наружное шлифование. Для критических сопряжений применимость координатного шлифования, круглость и цилиндричность подтверждаются отдельно.
Контроль требуемой точностиTiN, TiCN, DLC, CrN, азотирование, твердый хром и оксидирование. Покрытие подбирается под абразивную, коррозионную или скоростную работу; ожидаемое увеличение ресурса проверяется в условиях применения.
PVD / CVD / АзотированиеSKD11, DC53, H13, S136, P20, D2, M2, твердые сплавы, POM, PEEK, PTFE и специальные сплавы. Материал выбирается по износу, температуре и коррозионной среде.
Полная прослеживаемость материаловСостав сертификатов плавки, записей термообработки, отчетов КИМ, твердости и покрытия согласуется с заказом в рамках системы качества ISO 9001:2015.
Система качества ISO 9001:2015Подбор вакуумной закалки, криогенной обработки, марки стали и отделки позволяет проработать ресурс компонента. Изменение срока службы подтверждается эксплуатацией или согласованным испытанием.
Ресурс — по условиям примененияРазмеры и посадки заменяемой детали сверяются с существующим узлом и стандартами DME, HASCO или MISUMI, если они применимы. Условия установки без доработки подтверждаются по чертежу.
Замена по согласованным посадкамДетали оснастки
Изготовление
Производственный маршрут запасных деталей контролируется от исходного материала до готового компонента. Состав операций и документов определяется заказом.
Фрезерные и токарные центры с тремя–пятью осями. Сложные профили, поднутрения и глубокие карманы обрабатываются с выбором установов под требуемую геометрическую точность.
Плоское, круглое, внутреннее, координатное и профильное шлифование пуансонов и матриц. Допуски и шероховатость согласуются по форме, стали и условиям измерения.
Проволочная электроэрозия для острых профилей и сложных плоских контуров; прошивная — для глубоких полостей, ребер и текстуры, недоступных обычной обработке.
Обработка отверстий, посадочных мест штифтов и сложных групп отверстий с контролем положения. Применяется для направляющих колонок, втулок и установочных плит.
Вакуумная закалка, газовое охлаждение, криогенная обработка и повторный отпуск. Режим и твердость выбираются для SKD11, H13 или DC53; после обработки выполняется повторный размерный контроль.
PVD-покрытия TiN, TiCN, DLC и CrN, оксидирование, хромирование, азотирование и другие варианты по требованиям. Полировка и шероховатость поверхностей скольжения фиксируются в спецификации.
КИМ, оптические измерения, контроль твердости и шероховатости. Критические размеры и выбранные методы контроля документируются до отправки.
От единичных прототипных компонентов до повторных партий. Файлы STEP, IGES, PDF и DWG проходят инженерную проверку до изготовления. Нестандартные детали производятся в рамках нашей изготовление деталей оснастки по чертежам услуги.
Технические возможности:
сводная таблица
Обзор параметров изготовления запасных деталей оснастки. Применимые диапазоны и допуски подтверждаются по чертежу.
| Категория | Параметр | Значение / диапазон | Процесс | Применение |
| Допуск обработки | Точность ЧПУ | ±0,01 мм | Фрезерование / точение ЧПУ | Компоненты оснастки, корпуса и плиты |
| Допуск шлифования | Плоское / внутреннее / наружное шлифование | ±0,002 мм | Прецизионное шлифование | Пуансоны, вставки, ползуны и направляющие |
| Точность электроэрозии | Проволочная и прошивная электроэрозия | ±0,003 мм | Электроэрозионная резка | Острые профили и микроэлементы |
| Шероховатость | Итоговое значение Ra | ≤0,2 мкм | Шлифование / полировка | Точные поверхности скольжения |
| Термообработка | Твердость инструментальной стали | 50–62 HRC | Вакуумная закалка / охлаждение | Износостойкие пуансоны и вставки |
| Твердость твердого сплава | Спеченный твердый сплав | 88–92 HRA | Спеченный твердый сплав | Износные детали для длительной работы |
| Варианты покрытий | Противоизносные покрытия | TiN / TiCN / DLC / CrN | Покрытие PVD | Снижение трения и износа |
| Максимальный размер детали | Габарит обработки ЧПУ | 500 × 400 × 300 мм | ЧПУ / шлифование | Крупные плиты и блоки оснастки |
| Максимальная заготовка электроэрозии | Рабочий габарит электроэрозии | 350 × 250 × 200 мм | Проволочная / прошивная электроэрозия | Компоненты со сложными профилями |
| Форматы CAD-файлов | Исходные данные | STEP · IGES · PDF · DWG | Инженерная проверка | Все детали оснастки на заказ |
Материалы запасных деталей оснастки
Выбор материала начинается с обрабатываемой заготовки, характера износа и требуемой посадки. Марка подбирается под условия конкретного применения.
Варианты обработки поверхности
и покрытия
Обработка запасных деталей оснастки помогает проработать ресурс, трение и риск задиров. Отделка и покрытие выбираются под материал заготовки и условия производства.
Профильное, плоское, внутреннее и наружное шлифование сопрягаемых поверхностей. Итоговая Ra и размеры назначаются для требуемой посадки.
Ra ≤0,2 мкмПолировка гнезд и торцов пуансонов по SPI A1–A3 и согласованной Ra для проработки адгезии, внешнего вида и усилия извлечения.
Ra ≤0,05 мкмАлмазоподобное углеродное покрытие для уменьшения адгезионного износа при работе с нержавеющей сталью и медью. Толщина и коэффициент трения определяются спецификацией.
Уменьшение тренияPVD-покрытия TiN золотистого и TiCN серого цвета для серийной работы с абразивными материалами. Толщина, твердость и ожидаемый ресурс согласуются по применению.
Износостойкость по условиям примененияГазовое или плазменное азотирование точных деталей. Глубина слоя, твердость и допустимое изменение размеров задаются по материалу и чертежу.
Поверхностное упрочнениеГальваническое твердое хромирование хвостовиков пуансонов, колонок и износных поверхностей для защиты от коррозии и абразивного износа.
Защита от коррозииКонверсионное оксидирование корпусов, держателей и опорных плит с малым изменением размеров. Защита зависит от последующей консервации.
Малое изменение размеровБронзовые подшипники и направляющие втулки с PTFE для самосмазывающейся работы. Требования к обслуживанию уточняются по нагрузке, скорости и среде.
Обслуживание по условиям работыДетали оснастки
Допуски
Запасные детали оснастки проверяются по согласованным параметрам. Отчет КИМ и документы на материалы включаются в комплект поставки согласно заказу.
| Процесс | Параметр | Значение |
| Обработка на ЧПУ | Точность фрезерования и точения | ±0,01 мм |
| Прецизионное шлифование | Плоское / внутреннее / наружное шлифование | ±0,002 мм |
| Координатное шлифование | Точность положения | ±0,001 мм |
| Проверка КИМ | Измерения на площадке | ±0,001 мм |
| Точность электроэрозии | Проволочная / прошивная электроэрозия | ±0,003 мм |
| Шероховатость | Ra после шлифования / полировки | ≤0,2 мкм |
Ориентировочные возможности. Более жесткие допуски микрокомпонентов рассматриваются с дополнительным координатным шлифованием и доводкой. Критические размеры документируются до отправки.
Детали оснастки
Процесс изготовления
Семь прослеживаемых этапов от проверки чертежа до международной поставки с инженерной поддержкой и документами качества.
Изучение STEP, IGES, DWG, PDF и чертежей: выполнимость, допуски и выбор материала. Срок технической обратной связи зависит от полноты данных.
Анализ обрабатываемости, рисков термообработки, припусков на шлифование и совместимости покрытий. Предложения по улучшению согласуются до запуска.
Инструментальная сталь с сертификатами производителя, выборочные проверки твердости и размеров. Прослеживаемость сохраняется от получения до отправки.
Фрезерование, электроэрозия и шлифование. После выбранной термообработки выполняется размерный контроль до окончательного шлифования.
Окончательное шлифование, полировка и PVD/CVD по спецификации. Шероховатость проверяется профилометром по плану приемки.
Размерный отчет, проверка твердости, шероховатости и толщины покрытия в согласованном объеме. Документы подготавливаются к отправке.
Индивидуальная упаковка деталей с защитой от повреждений и коррозии. Экспресс- или морская отправка с отслеживанием, экспортными документами и согласованными отчетами.
Наши отрасли
Запасные детали SSP поддерживают обслуживание и выпуск в пяти основных производственных отраслях.
Запасные пуансоны, направляющие комплекты, износные пластины и выталкиватели для штампов,в том числе последовательных штампов серийных кузовных и конструкционных компонентов.
Микропуансоны, точные формообразующие вставки и компоненты штамповки клемм для разъемов, выводных рамок и оборудования сборки плат.
Точные компоненты оснастки из титана, Inconel и нержавеющей стали. Требования к прослеживаемости и документам по AS9100 рассматриваются при согласовании заказа.
Запасные направляющие, втулки, износные пластины и держатели для прессов, автоматизации и станочной оснастки.
Скоростные комплекты пуансонов и матриц, выталкиватели с DLC и точные направляющие для оснастки крышек и ленточной штамповки клемм.
Сертификация качества
и подтверждающие документы
Запасные детали изготавливаются в рамках системы менеджмента качества с контролем, документацией и прослеживаемостью от материала до поставки.
О системе менеджмента качества см. официальный обзор ISO 9001. При проверке чертежа согласуйте марку материала, критические посадки и документы на детали оснастки.
Система качества охватывает проектирование, изготовление, контроль и поставку; комплект документов определяется заказом.
Применимость маркировки CE и необходимость независимых испытаний или инспекции SGS проверяются для конкретного изделия и рынка. Такие требования указываются при запросе.
Размерные отчеты КИМ, данные твердости, сертификаты материалов и результаты шероховатости предоставляются в согласованном объеме.
Сталь закупается с документами производителя. Сертификаты партий сохраняются для прослеживаемости от заготовки до готовой детали.
Сверка сертификатов, выборочное измерение твердости и контроль размеров стальных блоков перед обработкой.
Прослеживаемость материаловКИМ и оптика на ключевых этапах обработки помогают выявлять отклонения до термообработки и окончательной приемки.
Точность проверяется по чертежуПовторная проверка критических размеров после термообработки. Коробление и изменение размеров учитываются при окончательном шлифовании.
Проверка стабильности размеровРазмеры, твердость, шероховатость, покрытие и готовность к отправке проверяются по согласованному плану до упаковки.
Согласованный комплект отчетовПартии связываются с обозначением детали, маркой, номером плавки и записями обработки для согласованной прослеживаемости поставленного компонента.
Процессы по ISO 9001:2015Часто задаваемые
вопросы
Ответы на технические вопросы, которые заказчики задают перед оформлением заказа.
Готовы заказать точные
детали оснастки?
Пришлите чертежи для подробного предложения с инженерной проверкой. Рассмотрим материал, выполнимость допусков и срок. Время расчета зависит от комплектности данных и сложности детали.