Трансферные штампы
SSP изготавливает трансферные штампы в Китае для глубоких, крупных и сложных металлических деталей. Проектирование учитывает заготовку, переходы, перенос и производственный пресс.
Для начала: чертёж 2D, материал и ожидаемый объём.
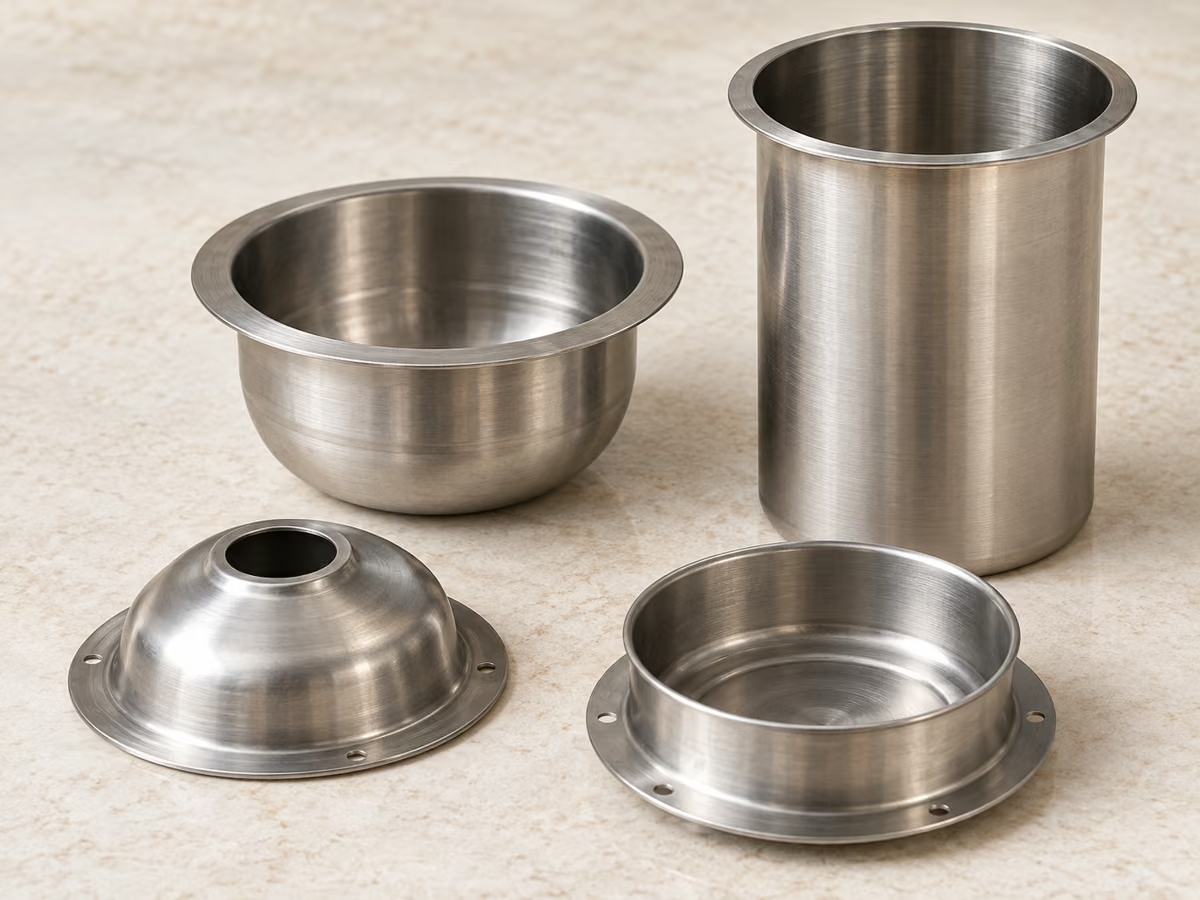
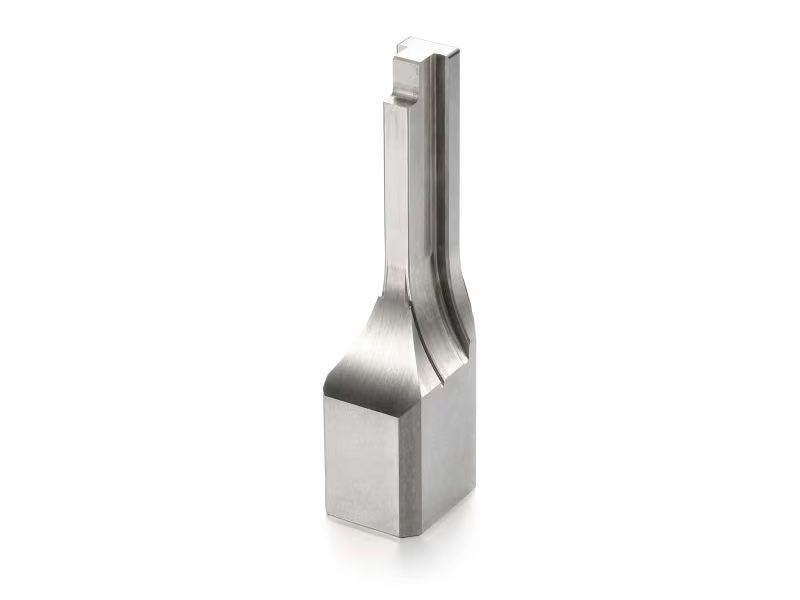
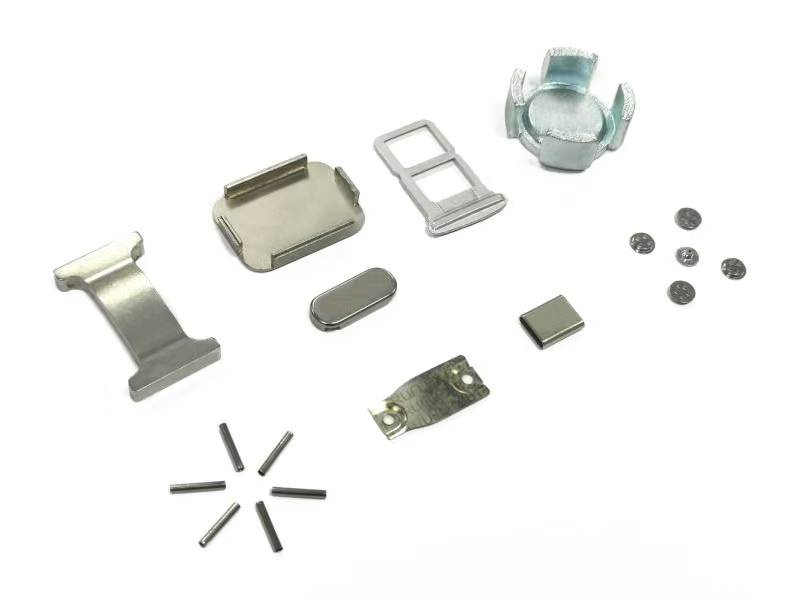
Примеры трансферной оснастки и формованных деталей
Иллюстративные примеры деталей и фотографии оснастки. Итоговая геометрия и приёмка по утверждённому чертежу.
Вытяжные стаканы и оболочки
Круглые детали с поэтапной вытяжкой, контролируемыми переходами стенок и заданными радиусами.
Обсудить похожую деталь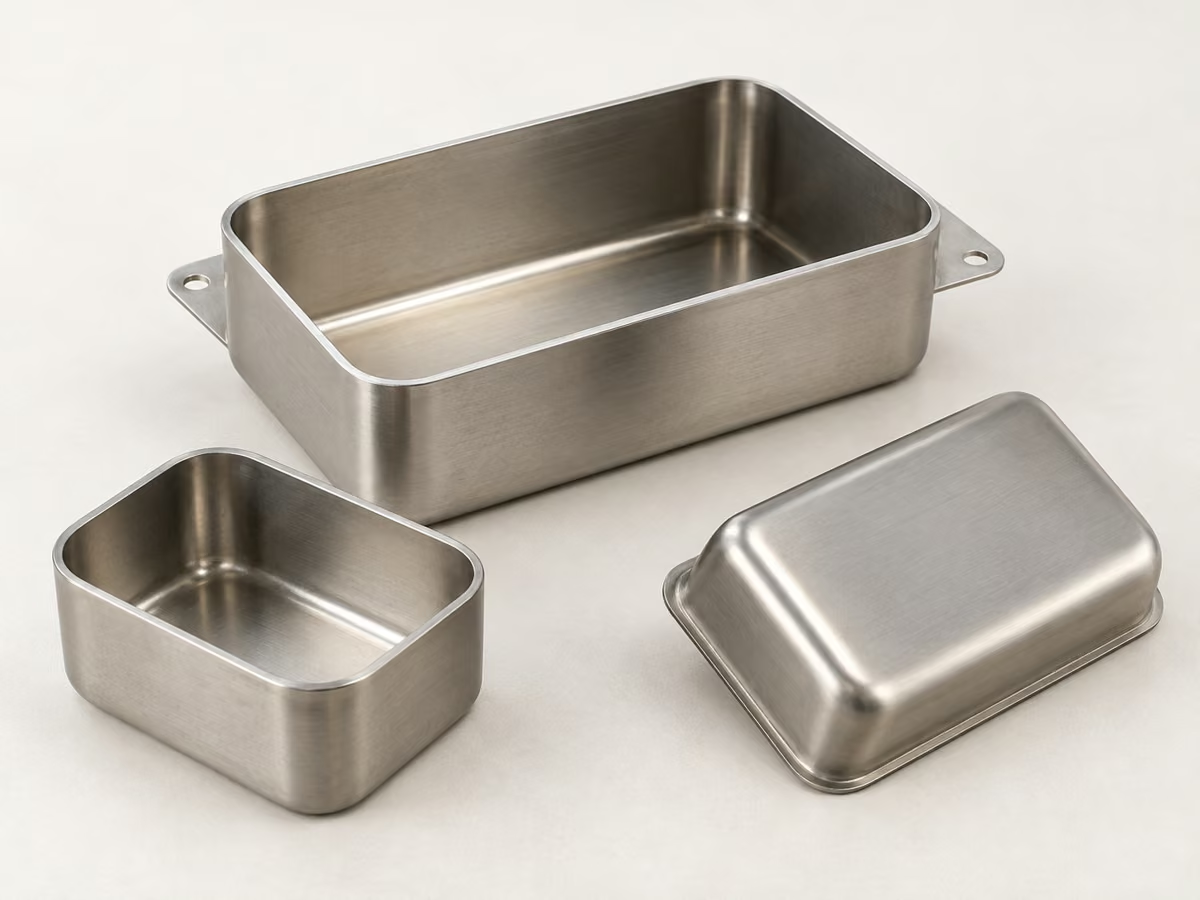
Прямоугольные корпуса и крышки
Вытяжные корпуса и экраны с угловыми радиусами, монтажными фланцами и отверстиями.
Обсудить похожую деталь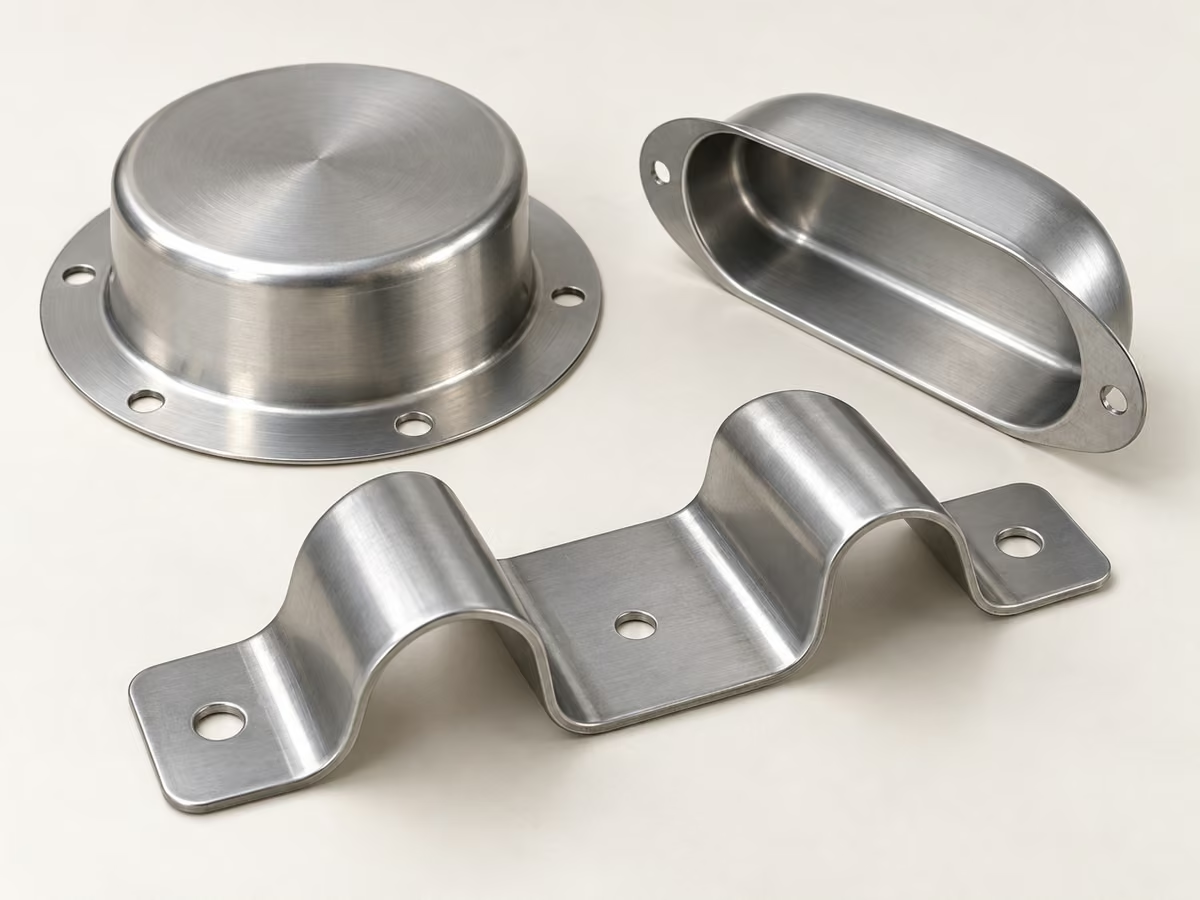
Фланцевые оболочки и конструкционные детали
Формованные детали с фланцами, локальными профилями и креплениями с учётом переноса заготовки.
Обсудить похожую детальВставки позиций и запасная оснастка
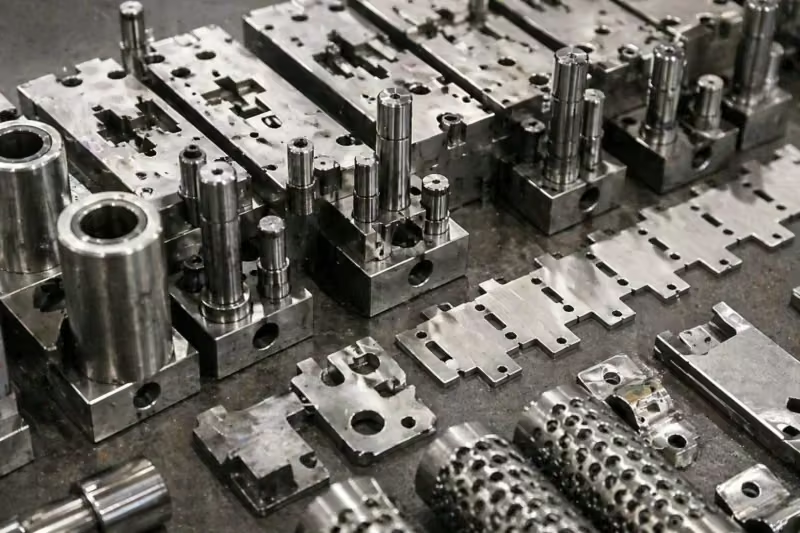
Вытяжные пуансоны, обрезные стали, формующие вставки и изнашиваемые детали по согласованному чертежу.
Обсудить похожую детальТрансферные штампы: проектирование и испытания
Проектирование, моделирование, изготовление, испытания и поддержка координируются командой на площадке в Хумэне, Дунгуань, от расчета до отправки.
DFM и моделирование формования
Анализ формуемости, заготовки и позиций в AutoForm для оценки утонения, складок и пружинения до закупки стали.
Собственное изготовление оснастки
Обрабатывающие центры, электроэрозия Seibu и Sodick, прошивные станки и плоское шлифование. Допуски пуансонов и вставок согласуются по чертежу.
Испытания и подтверждение процесса
Проверка на прессе 160–630 т по проекту: настройка прижима, вытяжных ребер и переноса, измерение первых деталей до поставки.
Интерфейсы автоматического переноса
Захваты, поперечины, сервоштанги и точки захвата роботом учитываются с первого проекта расположения позиций.
Контроль и документация
Размерные отчеты КИМ, материалы, твердость и FAI с нумерованным чертежом включаются по программе приемки; PPAP по запросу.
Сервис и обслуживание
Поиск неисправностей, восстановление и замена вставок, в том числе оснастки других изготовителей по чертежам или после оценки образца.
Оснастка под вашу деталь и пресс
SSP поставляет оснастку и и готовые детали: передайте чертеж, образец или эскиз. Инженеры рассмотрят процесс, изготовление штампа или пресс-формы и выпуск изделий с согласованными отчетами. Один проект от прототипа до серии.
Как мы изготавливаем многопозиционный трансферный штамп
Восемь этапов с согласованными точками одобрения. Проверка компоновки и данные испытаний перед отправкой из Дунгуаня.
Анализ детали и DFM
Проверка чертежа, материала и объема; риски формования отмечаются при расчете.
Моделирование формования
AutoForm для утонения, пружинения и глубины каждой позиции.
Компоновка и проектирование штампа
Форма заготовки, переходы, шаг переноса и захваты фиксируются в 3D для утверждения.
Сталь штампа и термообработка
D2/SKD11, DC53, SKH-51 или твердые сплавы с закалкой по заданию; для D2 целевая HRC согласуется.
Обработка, электроэрозия и шлифование
Обрабатывающие центры, проволочная электроэрозия и шлифование пуансонов и вставок по чертежу.
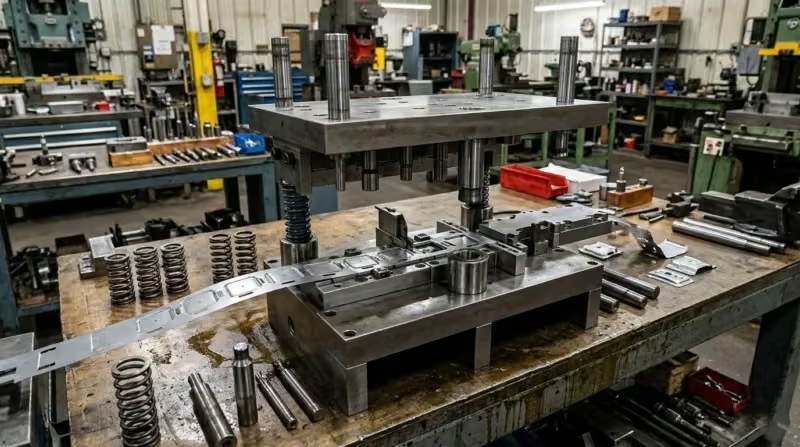
Сборка и подгонка
Сборка позиций, установка и регистрация зазоров, высот ловителей и переноса.
Испытания на прессе и FAI
Подходящий пресс 160–630 т; измерения первых образцов на КИМ по чертежу.
Упаковка и экспорт
Консервация, ящик, размерный отчет, материалы и записи испытаний по заказу.
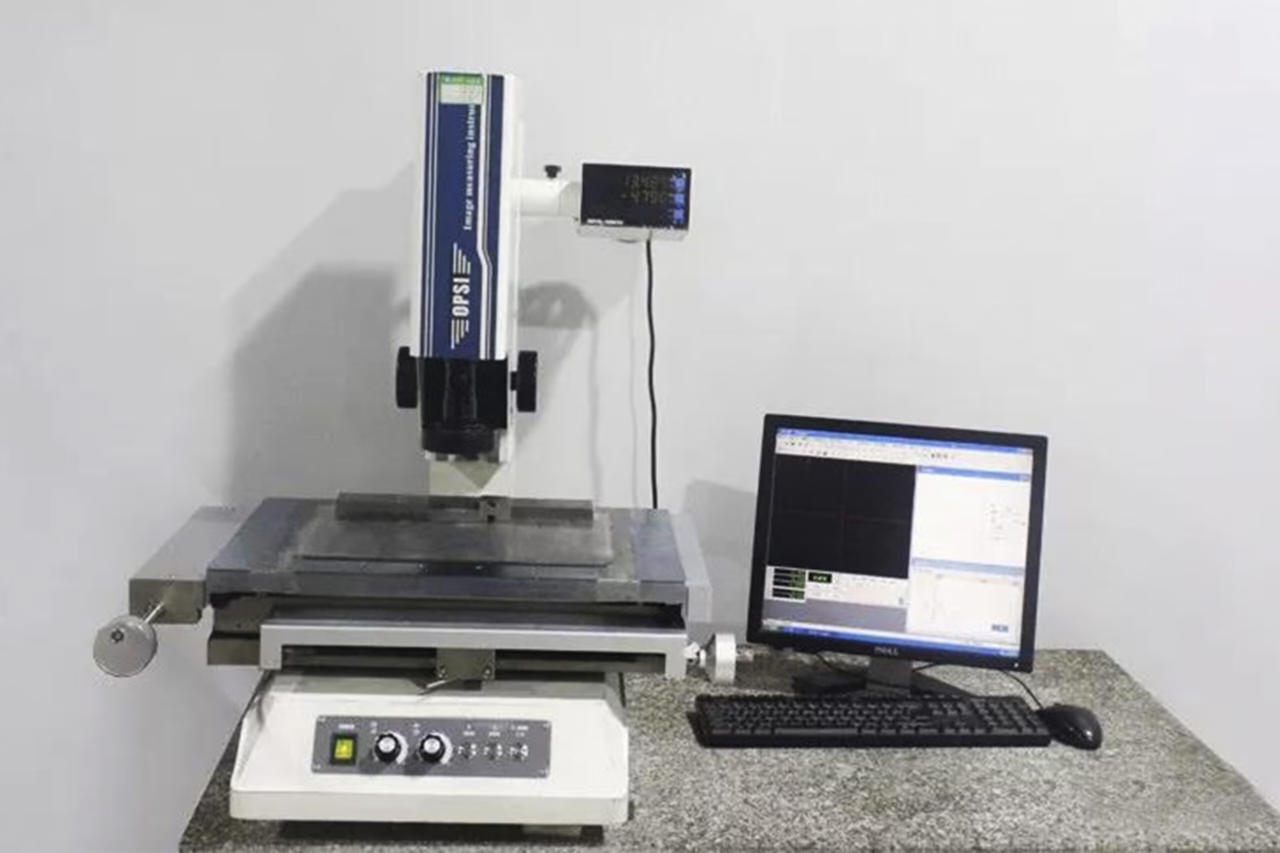
Утверждение штампа с подтверждающими измерениями
ISO 9001:2015 и IATF 16949
Система качества по ISO 9001:2015 и автомобильному стандарту IATF 16949 с документированными процессами и прослеживаемостью.
Моделирование до обработки стали
Проверка переходов AutoForm помогает выявлять проблемы вытяжки до физических испытаний.
Инструментальный цех на одной площадке
Обрабатывающие центры, электроэрозия Seibu и Sodick, шлифование и КИМ в едином согласованном маршруте.
Испытания на собственных прессах
Запуск на подходящем прессе 160–630 т и размерная проверка первых образцов перед отправкой.
Возможности трансферных штампов кратко
Ориентиры для планирования из существующего диапазона возможностей. Материал, геометрию, совместимость с прессом и приёмку подтверждают для проекта.
| Виды штампов | Однопозиционные, многопозиционные на 3–10 переходов, глубокая вытяжка и последовательно-трансферные гибриды |
|---|---|
| Перенос детали | Механические захваты, интерфейсы сервоштанг, роботизированная загрузка и выгрузка |
| Толщина листа | 0,1–6 мм |
| Листовые материалы | Холоднокатаные, HSLA, AHSS/UHSS, нержавеющие стали, алюминий серий 1xxx–7xxx, медь, латунь, титан и никелевые сплавы; прочность и толщины подтверждаются по проекту |
| Максимальный размер детали | 1016 × 711 мм — после проверки |
| Степень вытяжки | Согласуется по этапам вытяжки и материалу |
| Допуск компонента штампа | ±0,002 мм для шлифованных пуансонов, вставок и вытяжных колец |
| Допуск штампованной детали | Согласуется при DFM по материалу и форме, подтверждается испытанием и размерным отчетом |
| Испытания на площадке | 160–630 т прессы |
| Моделирование | AutoForm: течение, утонение, складки и пружинение |
| Контроль | КИМ, оптика, высотомер и твердость Роквелла |
| Документы | Размеры, материалы, твердость, испытания и FAI; PPAP по запросу |
| Срок изготовления | Ориентир 3–16 недель по размеру и числу переходов; запасные вставки 7–15 дней, после подтверждения |
Инструментальные и листовые материалы для трансферных штампов
Сталь выбирается под лист, число ходов и износ каждой позиции. Входной материал сверяется с сертификатом; закаленные компоненты проверяются по плану. Наша таблица твердости инструментальных сталей показывает типовые диапазоны HRC.
Инструментальная сталь холодной работы Cr12MoV
Для режущих и формующих вставок с проработкой износостойкости, твердости и стабильности термообработки.
Вязкая сталь холодной работы
Рассматривается для вытяжных пуансонов и вставок при риске сколов; свойства и режим уточняются. См. сравнение D2 и DC53 для штамповки .
Быстрорежущая сталь
Малые пробивные пуансоны с требованиями к твердости и кромке; PVD рассматривается для высокопрочных сталей.
Для износостойких режущих кромок
Вырубные и обрезные участки для больших объемов и абразивного материала, когда частая переточка стали нежелательна.
Основания и плиты штампа
Основания из среднеуглеродистой стали, плиты и держатели из P20 с обработкой плоскостности и параллельности под нагрузку позиций.
Материалы толщиной 0,1–6 мм , по проекту
Моделирование выполняется для согласованной марки и толщины производственного листа.
Покрытия и обработка штампов
Вакуумная термообработка
Твердость по заданию с контролем деформации; результаты проверок вставок включаются в согласованный отчет.
PVD: TiCN, TiAlN, CrN
Тонкие твердые покрытия для снижения задиров на пуансонах и вставках при работе с нержавеющим и покрытым листом.
Покрытие DLC
Низкофрикционное покрытие для алюминия и меди при риске налипания на пуансон.
Азотирование
Упрочненный слой для крупных формующих и направляющих элементов с учетом допустимого изменения размера.
Полированные вытяжные радиусы
Полировка радиусов и носиков до заданной Ra для уменьшения трения, задиров и царапин. Значение подтверждается по проекту.
Прецизионное шлифование
Профили, торцы и зазоры шлифуются и измеряются по чертежу. Установка сменной позиции без подгонки требует подтверждения сопряжений.
Как работает трансферная штамповка
При трансферной штамповке заготовка отделяется от рулона и перемещается захватами, сервоштангой или роботом. Глубокая вытяжка может объединять вытяжку, повторную вытяжку, обрезку и пробивку. Траектория, захваты и переходы проверяются по геометрии и просветам пресса.
Каждая позиция выполняет операцию: вырубку, вытяжку, калибровку, обрезку, пробивку или отбортовку. После заполнения всех переходов линия может выдавать готовую деталь каждый ход в согласованном цикле.
До обработки стали последовательность анализируется в AutoForm по течению, утонению и пружинению. Результаты помогают выбрать заготовку, порядок позиций и глубину переходов.
Для глубоких, крупных и переориентируемых деталей
Глубокая и повторная вытяжка, тяжелые заготовки, поворот между позициями и раскрой отдельных заготовок для сокращения отходов несущей ленты.
Для малых плоских деталей на высокой скорости
Плоские или неглубокие детали из рулона на несущей ленте. Подробнее на странице последовательной штамповки услуги.
Отрасли применения наших Трансферные штампы
Оснастка SSP работает на предприятиях более чем 40 стран. Глубина, стенки и повторяемость определяют конструкцию каждого проекта.
Автомобилестроение
Кронштейны, усилители, компоненты сидений и вытяжные корпуса из HSLA и AHSS; PPAP согласуется по запросу.
Электроника и разъемы
Экранирующие корпуса, оболочки разъемов, крышки EMI и корпуса теплоотвода из меди, латуни и нержавеющей стали.
Промышленное оборудование
Корпуса двигателей, детали насосов, клапанов и приводов с несколькими переходами и контролем стенки.
Оснастка и производственная поддержка
Трансферные штампы: ответы заказчикам
Чем трансферная штамповка отличается от последовательной?
В последовательном штампе деталь остается связанной с лентой до последней отрезки, что подходит малым серийным изделиям. В трансферной системе отдельная заготовка перемещается захватами, штангой или роботом: ее можно глубже вытянуть, повернуть и сделать крупнее. Затраты на оснастку и экономия материала сравниваются по конкретной детали.
Изготавливаете ли вы детали помимо штампов?
Да, рассматриваем стаканы, корпуса, кронштейны, экраны, пружины, клеммы, выводные рамки, узлы с закладными и компоненты ЧПУ. Можно заказать оснастку для своего пресса либо готовые детали. Собственность инструмента, выпуск и контроль фиксируются в предложении.
Можно ли рассчитать по образцу или эскизу?
Передайте образец, фото с основными размерами или эскиз с требованиями. После доступных измерений и моделирования рабочий чертеж направляется на утверждение. Износ и недостающие размеры уточняются отдельно. NDA обсуждается до передачи файлов.
Есть ли минимальное количество деталей?
Прототипы, образцы и серии оцениваются по количеству и годовому спросу. Команда сравнит трансферную, последовательную и простую оснастку; минимальная партия и экономика подтверждаются по запросу.
Когда выбрать трансферный штамп?
При глубокой или повторной вытяжке, большой или тяжелой детали, повороте между переходами либо выгодном раскрое отдельных заготовок. Для малых плоских изделий большого объема может быть выгоднее последовательный штамп. Наш материал о последовательных и трансферных штампах сравнивает варианты подробнее.
Какие допуски возможны у трансферного штампа?
Допуск оснастки и изделия задаются отдельно. Ориентир шлифования до ±0,002 мм относится к выбранным пуансонам, вставкам и кольцам после проверки. Размеры детали зависят от листа, толщины, формы и переходов. Задайте базы, сборочные посадки и измерения образцов. Согласуйте испытания на производственном материале и изучите отчет до приемки.
Можно ли спроектировать под нашу роботизированную или сервосистему?
Передайте стол, подштамповую плиту, закрытую высоту, ход, шаг переноса, подъем и захваты. Укажите загрузку и существующие интерфейсные чертежи. Проверяются захват, ориентация, зазоры траектории и обслуживание. Определите поставщика переноса и ответственного за валидацию на линии; согласуйте испытательную конфигурацию до выпуска проекта.
Какие материалы штампуют трансферные штампы?
Рассматриваются холоднокатаные и высокопрочные стали, нержавеющие марки, алюминий 1xxx–7xxx, медь, латунь, титан и никелевые сплавы. Прочность и диапазон 0,1–6 мм проверяются для конкретной марки и геометрии; моделирование использует производственные данные листа.
Сколько занимает изготовление трансферного штампа?
Ориентиры: одна позиция 3–5 недель, 3–6 позиций 6–10 недель, крупные системы 6–10 позиций 10–16 недель. Срок включает последовательную разработку и испытания; запасные вставки оцениваются отдельно. Обязательный график фиксируется в предложении. Наш данные сроков изготовления оснастки в Китае показывает основные этапы затрат времени.
Какие документы поставляются с трансферным штампом?
Согласуйте чертежи оснастки и изделия, размеры, материалы, твердость и доказательства испытаний. Укажите нумерованный чертеж, форму заказчика или PPAP. Разделите записи инструмента и одобрение детали. Подтвердите инструкции обслуживания, перечень запасных частей, подъем и наладочные данные. Закройте вопросы испытаний и оформите одобрение до отправки.
Можно ли сделать запасные части чужого трансферного штампа?
Да, после проверки редакции чертежа, фотографий и доступного компонента. Обозначьте износ и критические посадки, чтобы не копировать повреждения. Согласуйте материал, твердость, покрытие и контроль. Замена может требовать подгонки или испытаний после установки; распределите ответственность с обслуживающей командой. Используйте изготовление деталей оснастки по чертежам для запроса компонента.
Отправьте чертежи для расчёта трансферного штампа
Укажите, нужен ли штамп, готовые детали или и то и другое. При необходимости приложите данные пресса и системы переноса.