


Системы ISO 9001:2015 и IATF 16949
Трансферные
штампы и
детали на заказ
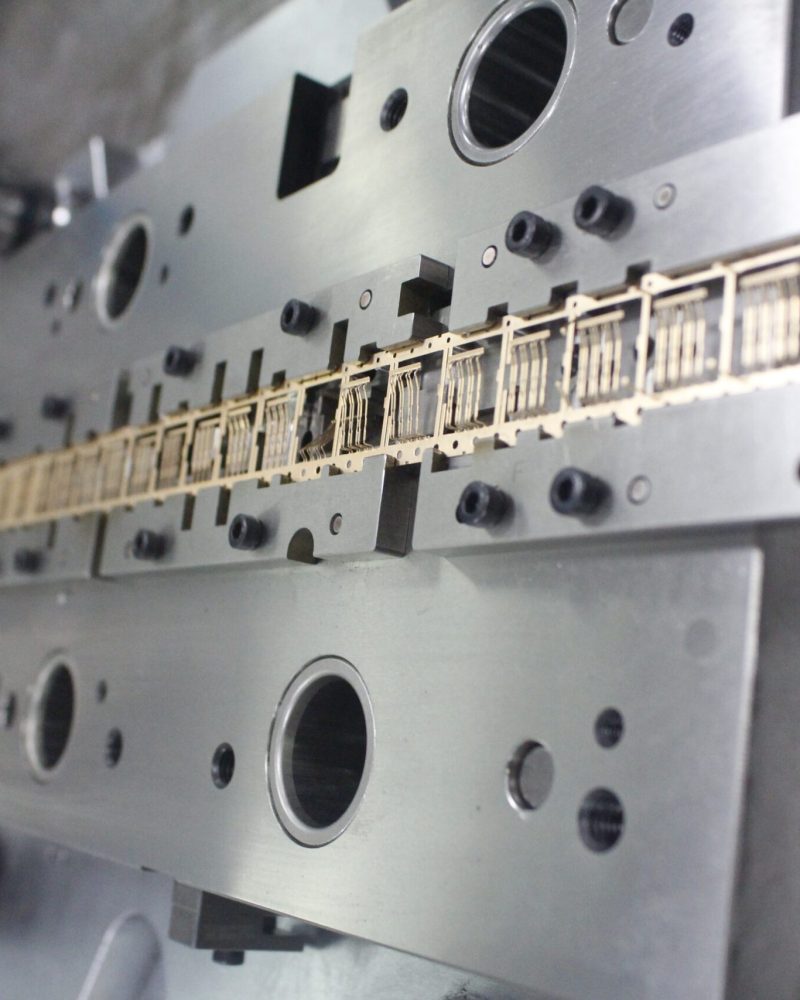
SSP изготавливает трансферные штампы в Китае для глубоких, крупных и сложных металлических деталей. Проектирование учитывает заготовку, переходы, перенос и производственный пресс.
От чертежа до испытаний команда в Дунгуане проверяет оснастку, расположение позиций и критические размеры. Пришлите материал, толщину, данные пресса и годовой объем.
- Допуск по чертежу
- Возможности глубокой вытяжки
- Интеграция с роботизацией
- Испытания на прессе 160–630 т — по проекту
- ISO 9001:2015 и IATF 16949
- Изготовление штампов в Дунгуане с 2008 года
- 150+ инженеры и сотрудники
- Оснастка поставляется в Более 40 стран
- Дунгуань, Китай · 9000 м² Площадка
Детали под ваши требования
Разные детали на заказ по вашему заданию
SSP поставляет оснастку и и готовые детали: передайте чертеж, образец или эскиз. Инженеры рассмотрят процесс, изготовление штампа или пресс-формы и выпуск изделий с согласованными отчетами. Один проект от прототипа до серии.
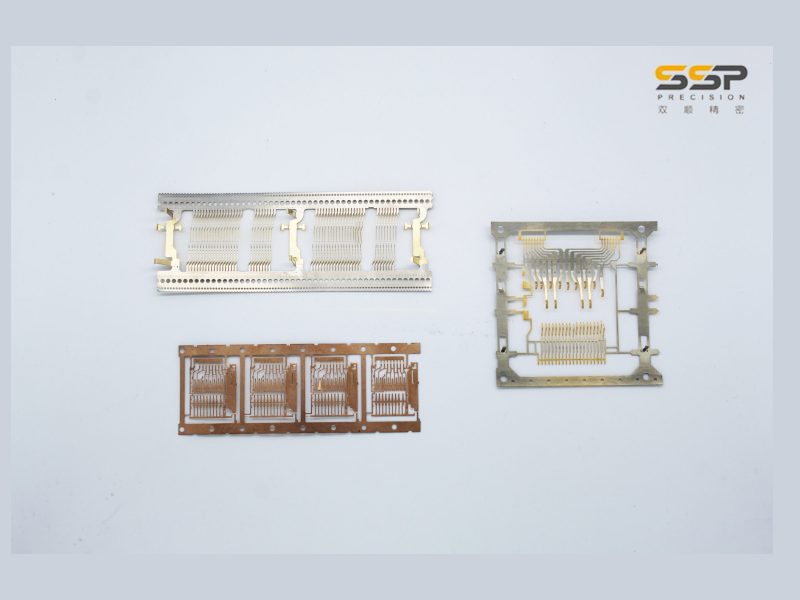
Выводные рамки и контактные ленты
Медные рамки и контакты с малым шагом, покрытием и намоткой по спецификации.
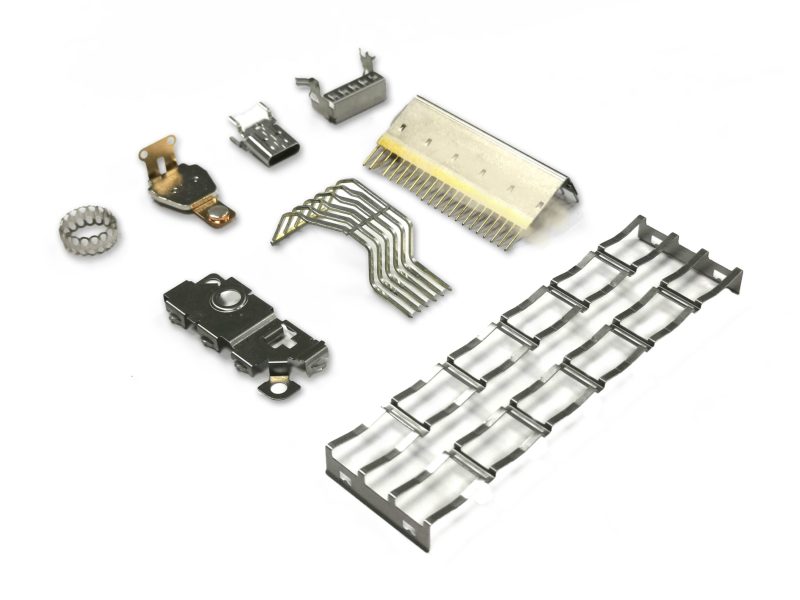
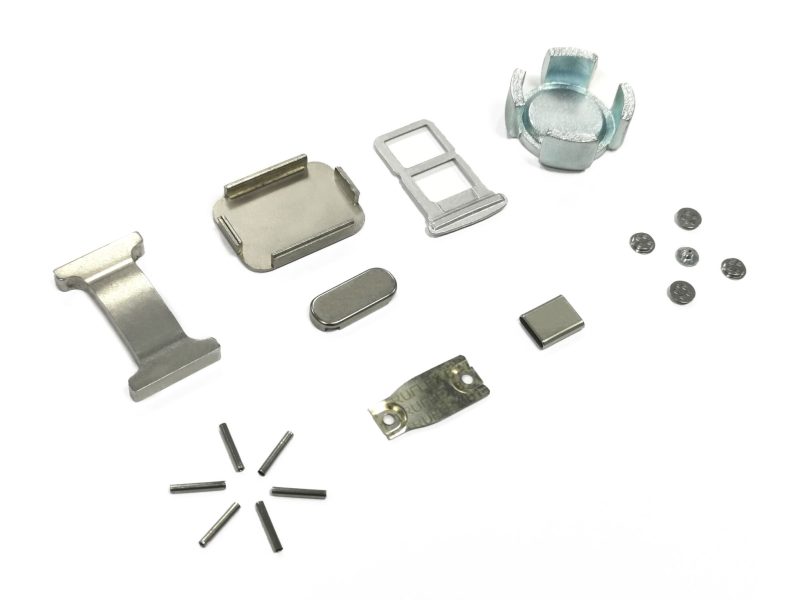
Штампованные кронштейны, экраны и пружины на заказ
Сталь, нержавеющая сталь, медь и алюминий: вырубка, формование и пробивка по чертежу.
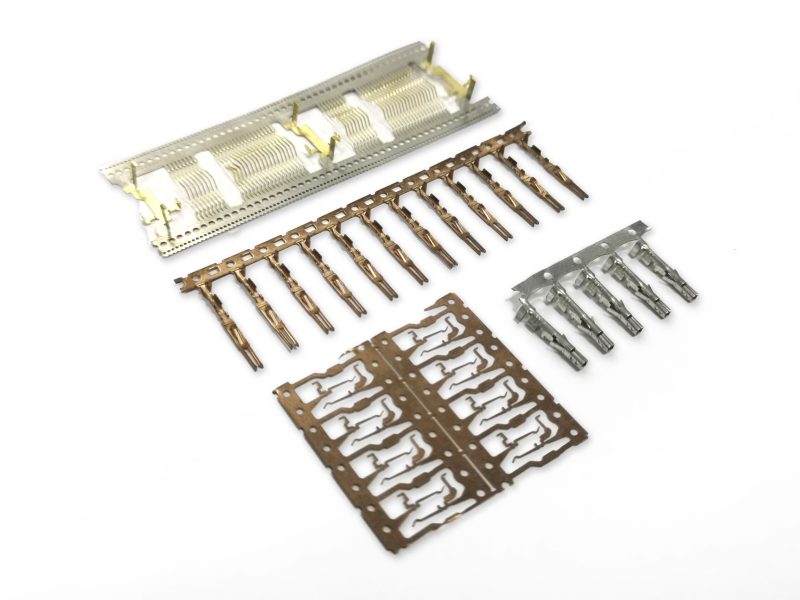
Клеммы и контакты разъемов
Штыри, клеммы и контакты в ленте или россыпью из последовательных и гибридных штампов.
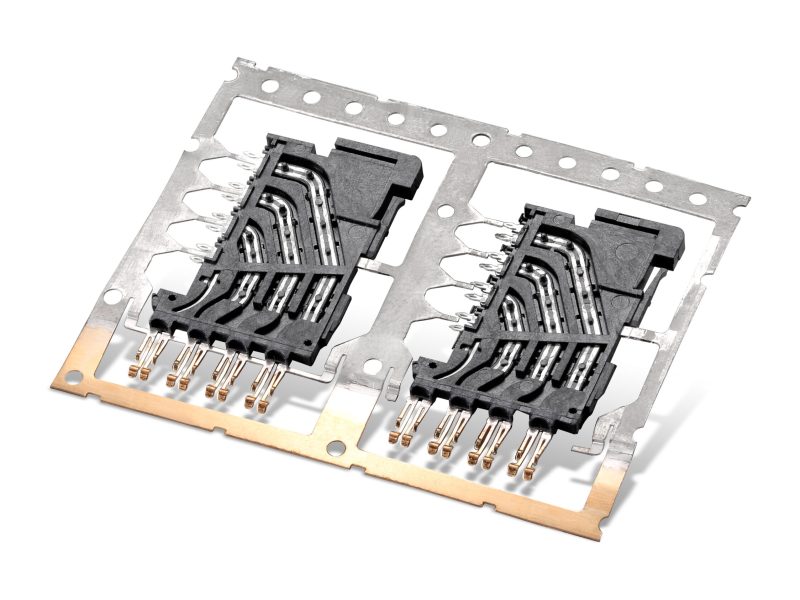
Штампованные и облитые пластиком детали
Металлические контакты штампуются, затем объединяются с пластиком в одном узле.
- Чертеж, образец или эскиз
- От прототипа до серии
- DFM при подготовке расчета
- NDA по запросу
- EXW · FOB · DDP
Также на заказ: серийное производство точных деталей, Детали ЧПУ, литые пластиковые детали и специальные детали оснастки.
Что такое трансферная штамповка?
Как работает трансферная штамповка
При трансферной штамповкезаготовка отделяется от рулона и перемещается захватами, сервоштангой или роботом. Глубокая вытяжка может объединять вытяжку, повторную вытяжку, обрезку и пробивку. Траектория, захваты и переходы проверяются по геометрии и просветам пресса.
Каждая позиция выполняет операцию: вырубку, вытяжку, калибровку, обрезку, пробивку или отбортовку. После заполнения всех переходов линия может выдавать готовую деталь каждый ход в согласованном цикле.
До обработки стали последовательность анализируется в AutoForm по течению, утонению и пружинению. Результаты помогают выбрать заготовку, порядок позиций и глубину переходов.
Для глубоких, крупных и переориентируемых деталей
Глубокая и повторная вытяжка, тяжелые заготовки, поворот между позициями и раскрой отдельных заготовок для сокращения отходов несущей ленты.
Для малых плоских деталей на высокой скорости
Плоские или неглубокие детали из рулона на несущей ленте. Подробнее на странице последовательной штамповки услуги.
- ±0,002 ммШлифованные пуансоны, вставки и вытяжные кольца
- 3–10Позиций трансферного штампа
- 160–630 тИспытательные прессы на площадке
- Более 1 млнДетали, изготовленные на оснастке SSP
Виды трансферных штампов
Трансферные штампы Проектируем и изготавливаем
Штамп определяется чертежом, листовым материалом, годовым объемом и прессовой линией. Передайте данные пресса и системы переноса для согласования интерфейсов.
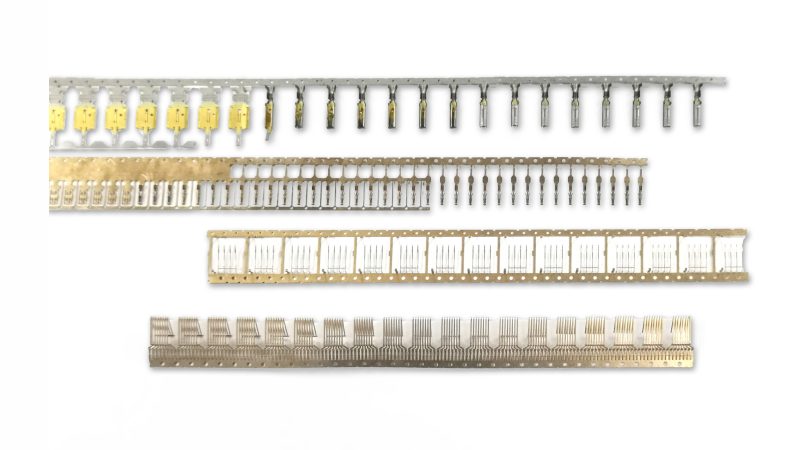
Последовательно-трансферные штампы для разъемов и экранов
Ленточный участок выполняет пробивку и вырубку; затем отдельная заготовка переносится для формования, неудобного на несущей ленте.
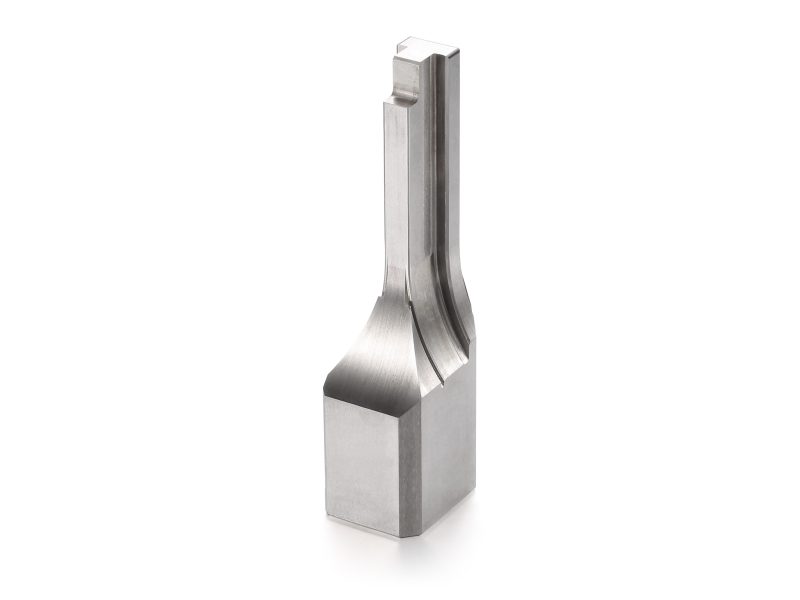
Сменные позиции, пуансоны и детали штампа
Запасные элементы действующей оснастки с шлифованием по допуску и согласованным отчетом КИМ.
Тип 01
Однопозиционные трансферные штампы
Одна основная операция на штамп, часто в тандемной линии: глубокие стаканы, оболочки и кронштейны.
- Стаканы · Оболочки · Кронштейны
- Сталь · Алюминий
Тип 02
Многопозиционные трансферные штампы
От трех до десяти позиций для вырубки, вытяжки, калибровки, обрезки, пробивки и отбортовки. Производительность подтверждается для линии.
- 3–10 позиций
- Захваты или сервоперенос
- Согласование роботизации
Тип 03
Трансферные штампы глубокой вытяжки
Поэтапная вытяжка с прижимами, азотными пружинами и вытяжными ребрами, выбранными по расчету. Допустимая степень вытяжки подтверждается материалом и испытаниями.
- Степень вытяжки — по расчету
- Азотные пружины N₂
- Моделирование AutoForm
Тип 04
Последовательно-трансферные гибридные штампы
Пробивка и вырубка в ленте с последующим переносом отдельной детали по формующим позициям. Для корпусов разъемов, экранов и малых вытяжных деталей.
- Гибридная подача
- Высокая частота ходов
- Разъемы · Экраны
Тип 05
Запасная оснастка трансферного штампа
Вставки позиций, вырубные и вытяжные пуансоны, кольца и обрезные элементы по чертежу или согласованной оценке образца. Срок подтверждается после проверки.
- 7–15 дней — ориентир
- Твердый сплав по проекту
- Отчет КИМ
Подробнее о изготовление деталей оснастки по чертежам
Тип 06
Компоненты трансферного штампа
Оснастка захватов, кулачки, упорные блоки, колонки, втулки и установки азотных пружин по принятому стандарту штампа.
- По требованиям OEM
- Направляющие компоненты
- Кулачки
Стандартные размеры в нашем каталоге компонентов штампов
Изготовление трансферных штампов
Трансферные штампы: проектирование и испытания
Проектирование, моделирование, изготовление, испытания и поддержка координируются командой на площадке в Хумэне, Дунгуань, от расчета до отправки.
Услуга 01
DFM и моделирование формования
Анализ формуемости, заготовки и позиций в AutoForm для оценки утонения, складок и пружинения до закупки стали.
Услуга 02
Собственное изготовление оснастки
Обрабатывающие центры, электроэрозия Seibu и Sodick, прошивные станки и плоское шлифование. Допуски пуансонов и вставок согласуются по чертежу.
Услуга 03
Испытания и подтверждение процесса
Проверка на прессе 160–630 т по проекту: настройка прижима, вытяжных ребер и переноса, измерение первых деталей до поставки.
Как выполняются изготовление и испытания штампов
Услуга 04
Интерфейсы автоматического переноса
Захваты, поперечины, сервоштанги и точки захвата роботом учитываются с первого проекта расположения позиций.
Услуга 05
Контроль и документация
Размерные отчеты КИМ, материалы, твердость и FAI с нумерованным чертежом включаются по программе приемки; PPAP по запросу.
Услуга 06
Сервис и обслуживание
Поиск неисправностей, восстановление и замена вставок, в том числе оснастки других изготовителей по чертежам или после оценки образца.
Читайте о контроле и предупреждении износа штампа
Производственный процесс
Как мы изготавливаем многопозиционный трансферный штамп
Восемь этапов с согласованными точками одобрения. Проверка компоновки и данные испытаний перед отправкой из Дунгуаня.
- 01
Анализ детали и DFM
Проверка чертежа, материала и объема; риски формования отмечаются при расчете.
- 02
Моделирование формования
AutoForm для утонения, пружинения и глубины каждой позиции.
- 03
Компоновка и проектирование штампа
Форма заготовки, переходы, шаг переноса и захваты фиксируются в 3D для утверждения.
- 04
Сталь штампа и термообработка
D2/SKD11, DC53, SKH-51 или твердые сплавы с закалкой по заданию; для D2 целевая HRC согласуется.
- 05
Обработка, электроэрозия и шлифование
Обрабатывающие центры, проволочная электроэрозия и шлифование пуансонов и вставок по чертежу.
- 06
Сборка и подгонка
Сборка позиций, установка и регистрация зазоров, высот ловителей и переноса.
- 07
Испытания на прессе и FAI
Подходящий пресс 160–630 т; измерения первых образцов на КИМ по чертежу.
- 08
Упаковка и экспорт
Консервация, ящик, размерный отчет, материалы и записи испытаний по заказу.
Возможности
Возможности трансферных штампов кратко
Приведенные пределы служат ориентиром. Если деталь выходит за диапазон, передайте чертеж для оценки выполнимости и затрат.
| Виды штампов | Однопозиционные, многопозиционные на 3–10 переходов, глубокая вытяжка и последовательно-трансферные гибриды |
|---|---|
| Перенос детали | Механические захваты, интерфейсы сервоштанг, роботизированная загрузка и выгрузка |
| Толщина листа | 0,1–6 мм |
| Листовые материалы | Холоднокатаные, HSLA, AHSS/UHSS, нержавеющие стали, алюминий серий 1xxx–7xxx, медь, латунь, титан и никелевые сплавы; прочность и толщины подтверждаются по проекту |
| Максимальный размер детали | 1016 × 711 мм — после проверки |
| Степень вытяжки | Согласуется по этапам вытяжки и материалу |
| Допуск компонента штампа | ±0,002 мм для шлифованных пуансонов, вставок и вытяжных колец |
| Допуск штампованной детали | Согласуется при DFM по материалу и форме, подтверждается испытанием и размерным отчетом |
| Испытания на площадке | 160–630 т прессы |
| Моделирование | AutoForm: течение, утонение, складки и пружинение |
| Контроль | КИМ, оптика, высотомер и твердость Роквелла |
| Документы | Размеры, материалы, твердость, испытания и FAI; PPAP по запросу |
| Срок изготовления | Ориентир 3–16 недель по размеру и числу переходов; запасные вставки 7–15 дней, после подтверждения |
Материалы
Инструментальные и листовые материалы для трансферных штампов
Сталь выбирается под лист, число ходов и износ каждой позиции. Входной материал сверяется с сертификатом; закаленные компоненты проверяются по плану. Наша таблица твердости инструментальных сталей показывает типовые диапазоны HRC.
D2 / SKD11
Инструментальная сталь холодной работы Cr12MoV
Для режущих и формующих вставок с проработкой износостойкости, твердости и стабильности термообработки.
- Обрезные элементы
- Формующие вставки
DC53
Вязкая сталь холодной работы
Рассматривается для вытяжных пуансонов и вставок при риске сколов; свойства и режим уточняются. См. сравнение D2 и DC53 для штамповки.
- Вытяжные пуансоны
- Формование AHSS
SKH-51 / M2
Быстрорежущая сталь
Малые пробивные пуансоны с требованиями к твердости и кромке; PVD рассматривается для высокопрочных сталей.
- Пробивные пуансоны
- Вариант с покрытием
Карбид вольфрама
Для износостойких режущих кромок
Вырубные и обрезные участки для больших объемов и абразивного материала, когда частая переточка стали нежелательна.
- Вырубка
- Большие объемы
45# / P20
Основания и плиты штампа
Основания из среднеуглеродистой стали, плиты и держатели из P20 с обработкой плоскостности и параллельности под нагрузку позиций.
- Плиты основания
- Держатели
Штампуемый лист
Материалы толщиной 0,1–6 мм — по проекту
Моделирование выполняется для согласованной марки и толщины производственного листа.
- Холоднокатаная сталь · HSLA
- AHSS до 1500 МПа — после проверки
- Нержавеющая сталь
- Алюминий
- Медь · Латунь
Инженерия поверхности
Покрытия и обработка штампов
Выбираются отдельно для позиций по задирам, износу и извлечению, особенно для вытяжных пуансонов и радиусов со скольжением.
Вакуумная термообработка
Твердость по заданию с контролем деформации; результаты проверок вставок включаются в согласованный отчет.
PVD: TiCN, TiAlN, CrN
Тонкие твердые покрытия для снижения задиров на пуансонах и вставках при работе с нержавеющим и покрытым листом.
Покрытие DLC
Низкофрикционное покрытие для алюминия и меди при риске налипания на пуансон.
Азотирование
Упрочненный слой для крупных формующих и направляющих элементов с учетом допустимого изменения размера.
Полированные вытяжные радиусы
Полировка радиусов и носиков до заданной Ra для уменьшения трения, задиров и царапин. Значение подтверждается по проекту.
Прецизионное шлифование
Профили, торцы и зазоры шлифуются и измеряются по чертежу. Установка сменной позиции без подгонки требует подтверждения сопряжений.
Отрасли
Отрасли применения наших Трансферные штампы
Оснастка SSP работает на предприятиях более чем 40 стран. Глубина, стенки и повторяемость определяют конструкцию каждого проекта.
Автомобилестроение
Кронштейны, усилители, компоненты сидений и вытяжные корпуса из HSLA и AHSS; PPAP согласуется по запросу.
Электроника и разъемы
Экранирующие корпуса, оболочки разъемов, крышки EMI и корпуса теплоотвода из меди, латуни и нержавеющей стали.
Промышленное оборудование
Корпуса двигателей, детали насосов, клапанов и приводов с несколькими переходами и контролем стенки.
Почему SSP
Почему заказчики выбирают SSP как изготовителя трансферных штампов
ISO 9001:2015 и IATF 16949
Система качества по ISO 9001:2015 и автомобильному стандарту IATF 16949с документированными процессами и прослеживаемостью.
Моделирование до обработки стали
Проверка переходов AutoForm помогает выявлять проблемы вытяжки до физических испытаний.
Инструментальный цех на одной площадке
Обрабатывающие центры, электроэрозия Seibu и Sodick, шлифование и КИМ в едином согласованном маршруте.
Испытания на собственных прессах
Запуск на подходящем прессе 160–630 т и размерная проверка первых образцов перед отправкой.
Стоимость изготовления и экспортные документы
Производство в Дунгуане, согласованные EXW, FOB или DDP и документы для международной поставки.
Запасные части для обслуживания
Сохранение чертежей для повторных вставок; срок подтверждается по компоненту и текущей загрузке.
SSP кратко
Изготовитель трансферных штампов и деталей в Хумэне, Дунгуань
Вопросы заказчиков
Трансферные штампы: ответы заказчикам
В последовательном штампе деталь остается связанной с лентой до последней отрезки, что подходит малым серийным изделиям. В трансферной системе отдельная заготовка перемещается захватами, штангой или роботом: ее можно глубже вытянуть, повернуть и сделать крупнее. Затраты на оснастку и экономия материала сравниваются по конкретной детали.
Да, рассматриваем стаканы, корпуса, кронштейны, экраны, пружины, клеммы, выводные рамки, узлы с закладными и компоненты ЧПУ. Можно заказать оснастку для своего пресса либо готовые детали. Собственность инструмента, выпуск и контроль фиксируются в предложении.
Передайте образец, фото с основными размерами или эскиз с требованиями. После доступных измерений и моделирования рабочий чертеж направляется на утверждение. Износ и недостающие размеры уточняются отдельно. NDA обсуждается до передачи файлов.
Прототипы, образцы и серии оцениваются по количеству и годовому спросу. Команда сравнит трансферную, последовательную и простую оснастку; минимальная партия и экономика подтверждаются по запросу.
При глубокой или повторной вытяжке, большой или тяжелой детали, повороте между переходами либо выгодном раскрое отдельных заготовок. Для малых плоских изделий большого объема может быть выгоднее последовательный штамп. Наш материал о последовательных и трансферных штампах сравнивает варианты подробнее.
Допуск оснастки и изделия задаются отдельно. Ориентир шлифования до ±0,002 мм относится к выбранным пуансонам, вставкам и кольцам после проверки. Размеры детали зависят от листа, толщины, формы и переходов. Задайте базы, сборочные посадки и измерения образцов. Согласуйте испытания на производственном материале и изучите отчет до приемки.
Передайте стол, подштамповую плиту, закрытую высоту, ход, шаг переноса, подъем и захваты. Укажите загрузку и существующие интерфейсные чертежи. Проверяются захват, ориентация, зазоры траектории и обслуживание. Определите поставщика переноса и ответственного за валидацию на линии; согласуйте испытательную конфигурацию до выпуска проекта.
Рассматриваются холоднокатаные и высокопрочные стали, нержавеющие марки, алюминий 1xxx–7xxx, медь, латунь, титан и никелевые сплавы. Прочность и диапазон 0,1–6 мм проверяются для конкретной марки и геометрии; моделирование использует производственные данные листа.
Ориентиры: одна позиция 3–5 недель, 3–6 позиций 6–10 недель, крупные системы 6–10 позиций 10–16 недель. Срок включает последовательную разработку и испытания; запасные вставки оцениваются отдельно. Обязательный график фиксируется в предложении. Наш данные сроков изготовления оснастки в Китае показывает основные этапы затрат времени.
Согласуйте чертежи оснастки и изделия, размеры, материалы, твердость и доказательства испытаний. Укажите нумерованный чертеж, форму заказчика или PPAP. Разделите записи инструмента и одобрение детали. Подтвердите инструкции обслуживания, перечень запасных частей, подъем и наладочные данные. Закройте вопросы испытаний и оформите одобрение до отправки.
Да, после проверки редакции чертежа, фотографий и доступного компонента. Обозначьте износ и критические посадки, чтобы не копировать повреждения. Согласуйте материал, твердость, покрытие и контроль. Замена может требовать подгонки или испытаний после установки; распределите ответственность с обслуживающей командой. Используйте изготовление деталей оснастки по чертежам для запроса компонента.
Обсудить проект
Запросить расчет трансферных штампов и деталей
Приложите STEP, IGES, DWG, PDF, фото или описание с материалом, толщиной и годовым объемом. Инженер оценит концепцию оснастки, срок и стоимость штампа, деталей или полного проекта после проверки исходных данных.
- Штампы и детали на заказ
- ISO 9001:2015 · IATF 16949
- Испытания на площадке 160–630 т — по проекту
- Точные компоненты штампа по чертежу
- Поставки в более чем 40 стран
SSP · Трансферные штампы и детали на заказ · Хумэнь, Дунгуань, Китай · Инженеры отвечают пн–пт, 09:00–17:00 по времени Китая