


Штампы для
металла по вашим чертежам
Последовательные, трансферные и специальные штампы | Допуски по чертежу | Серийное производство
Проектируем и изготавливаем штампы для сложных металлических компонентов автомобилей, электроники и промышленного оборудования — от анализа DFM до передачи образцов с согласованными документами.
Штампы для металла
Каталог
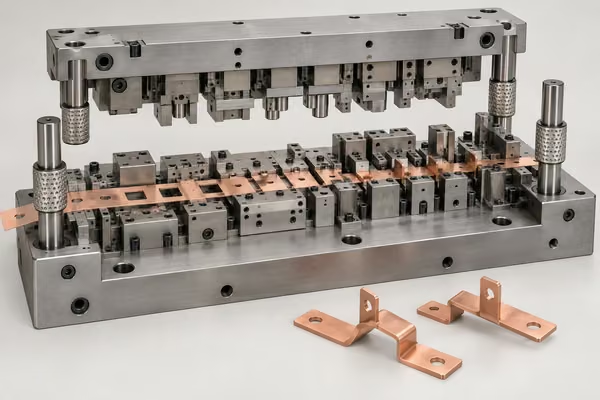
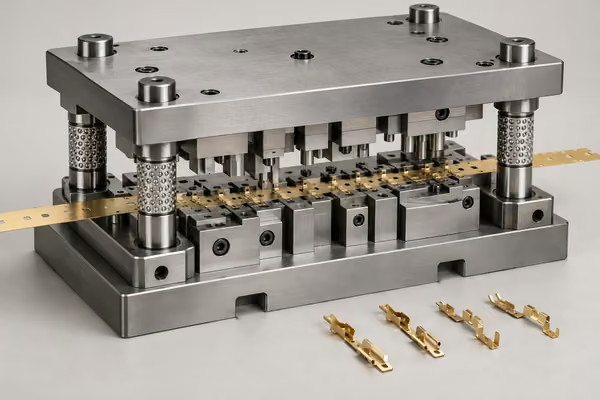
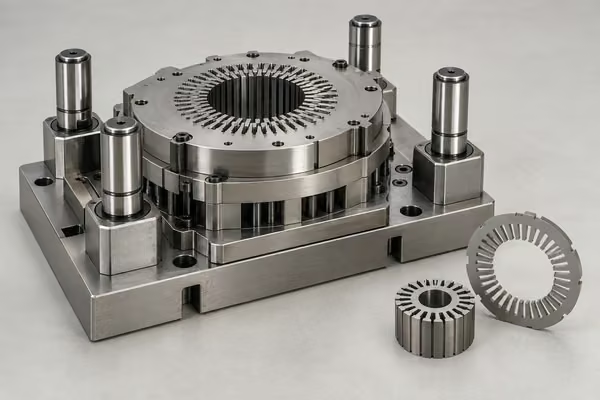
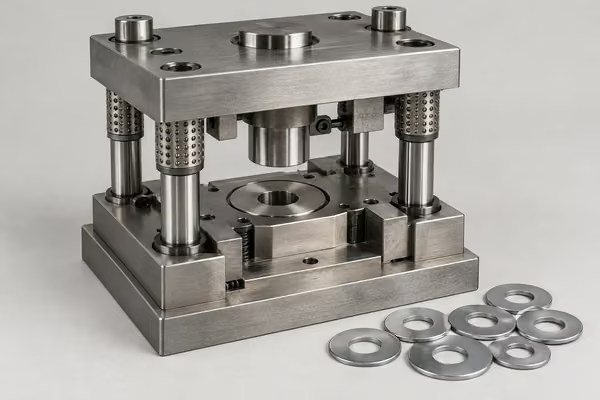
Каталог показывает конструкции штампов и типичные области применения. Откройте карточку для просмотра характеристик. Применимость параметров, ресурс и условия испытаний подтверждаются для вашего изделия.
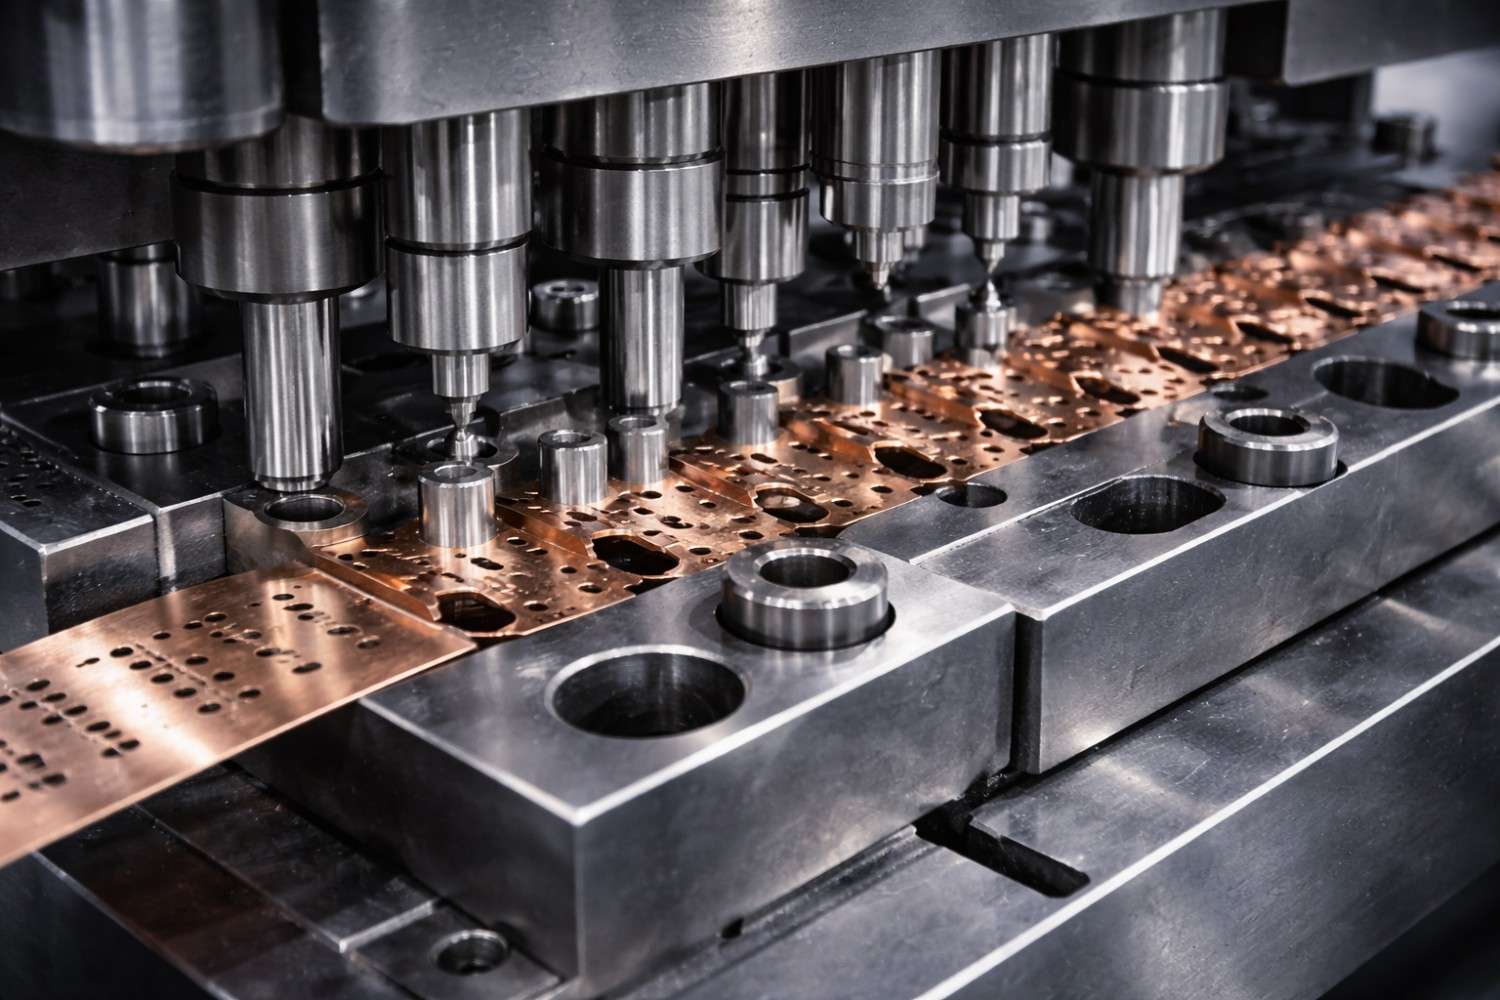
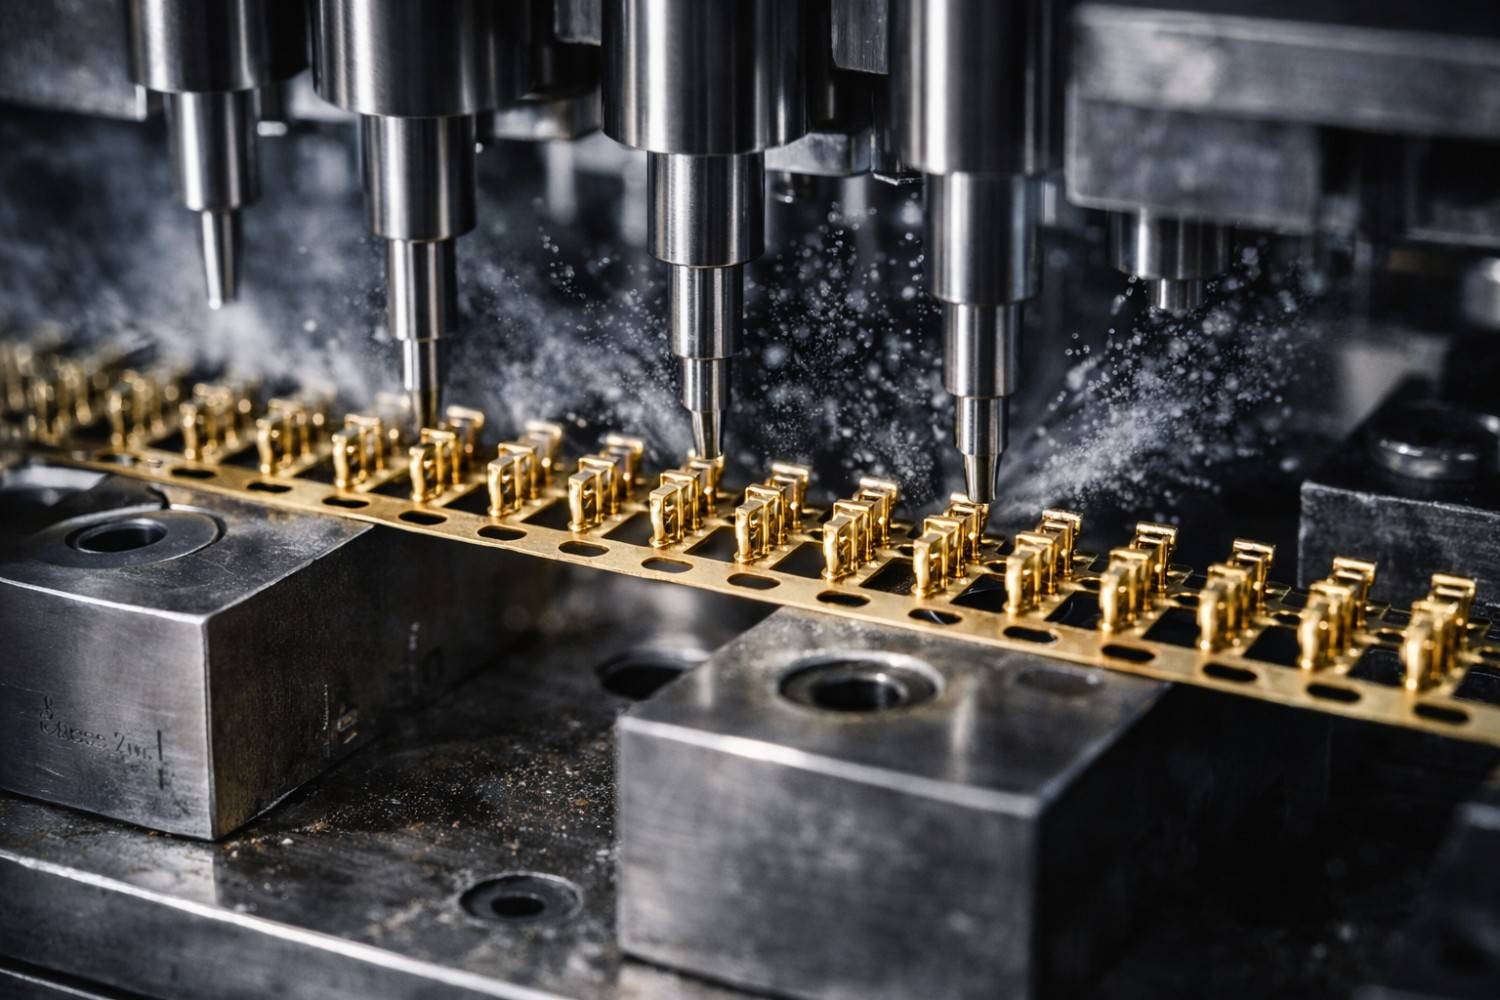
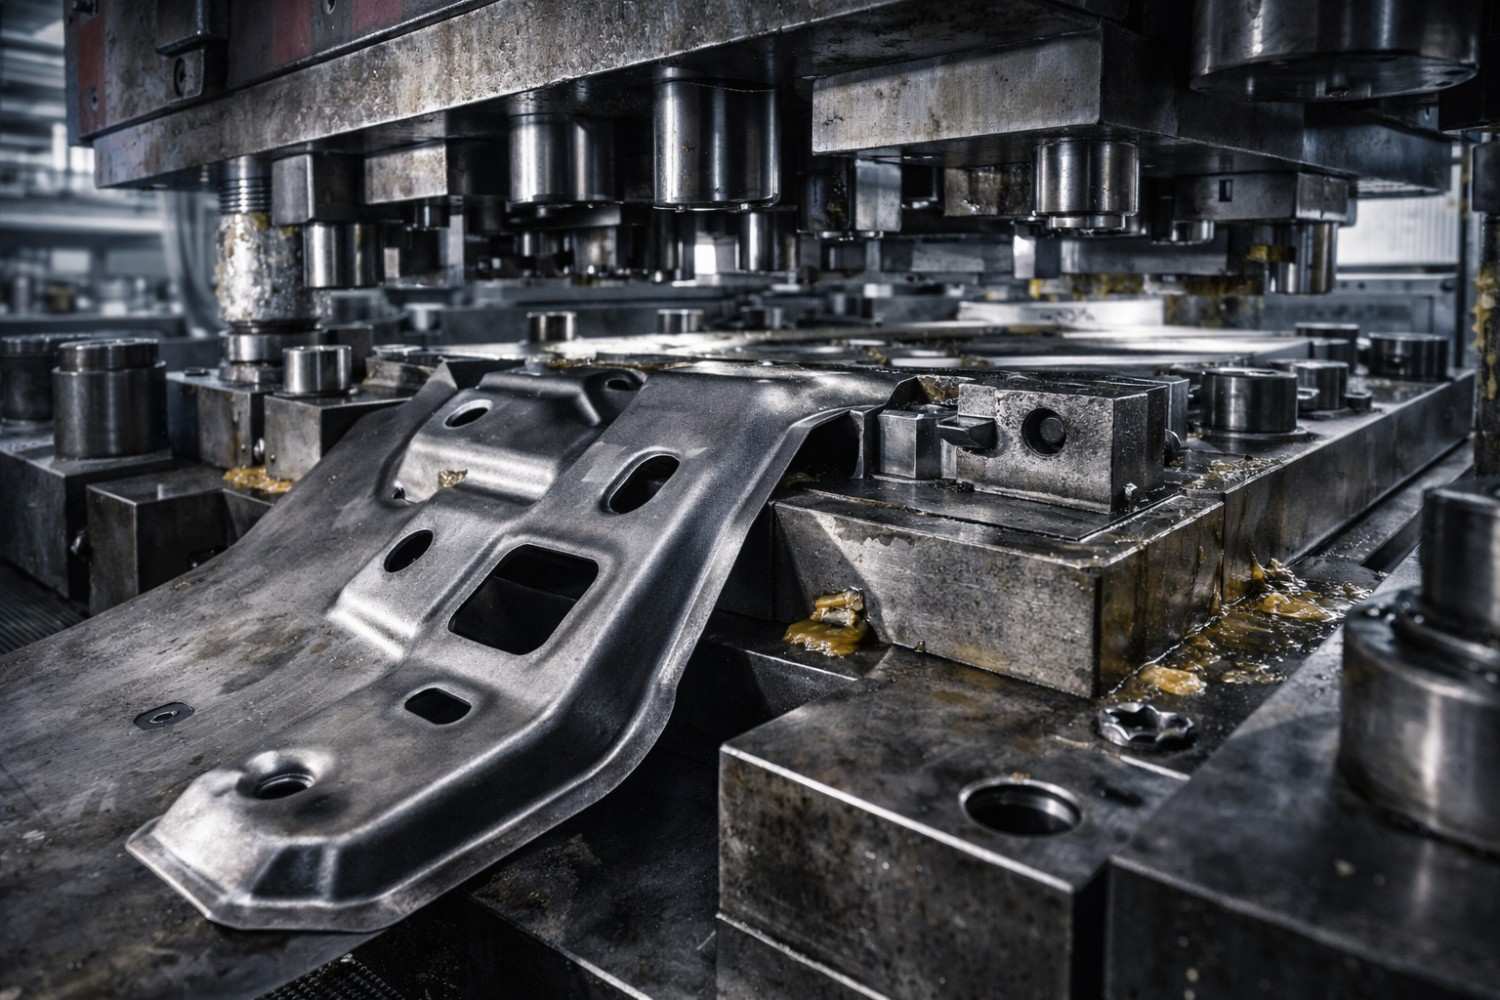
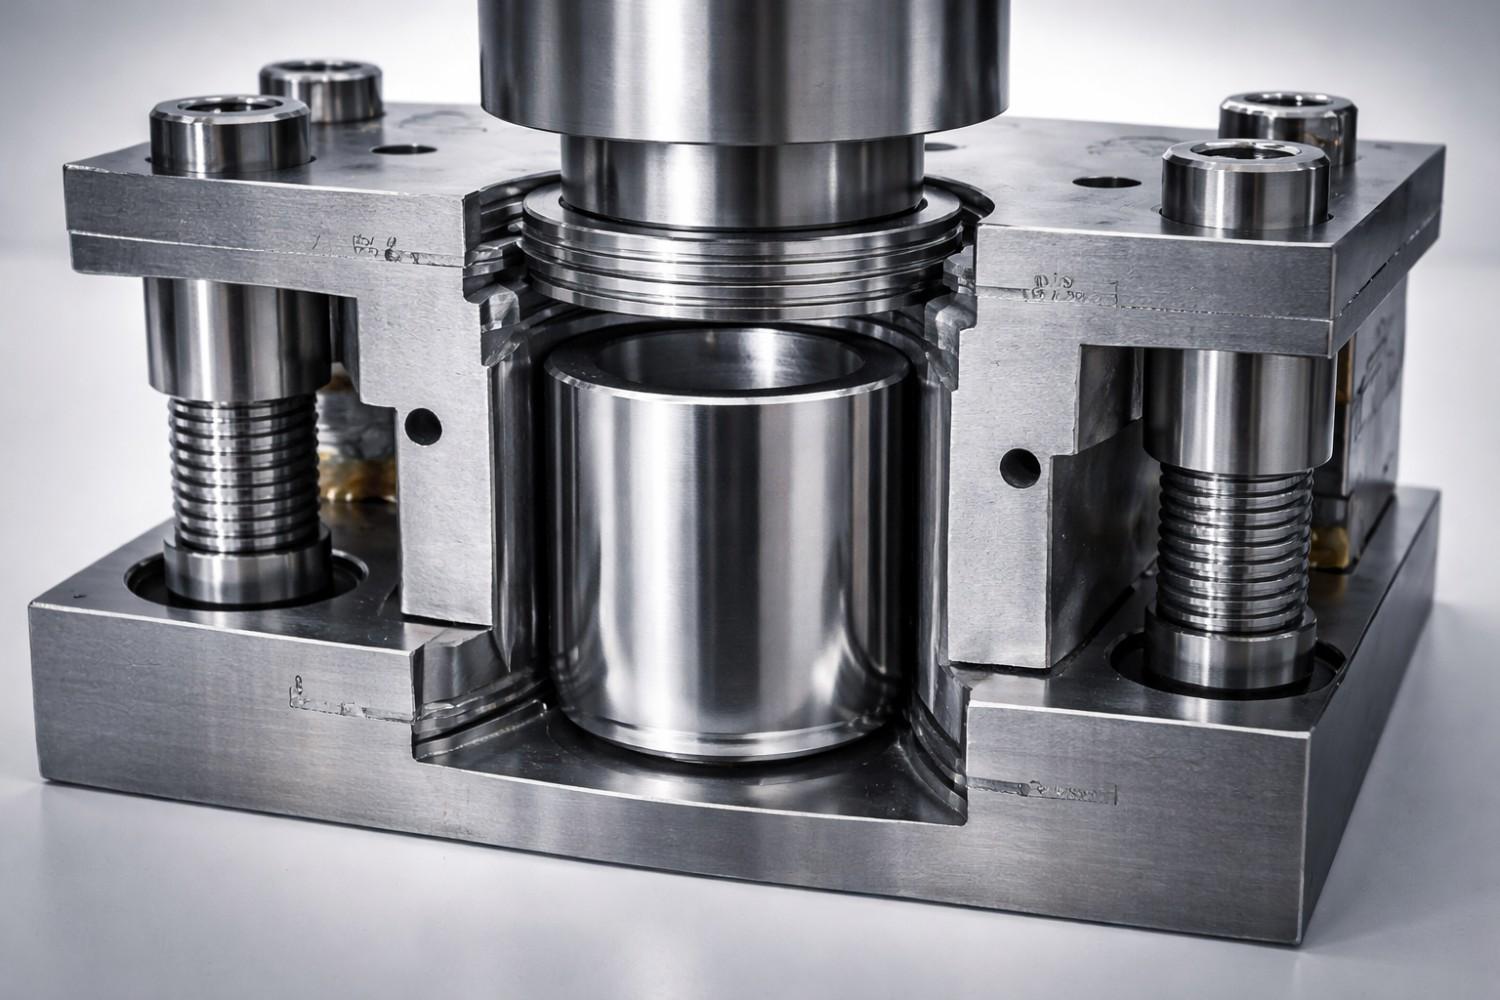
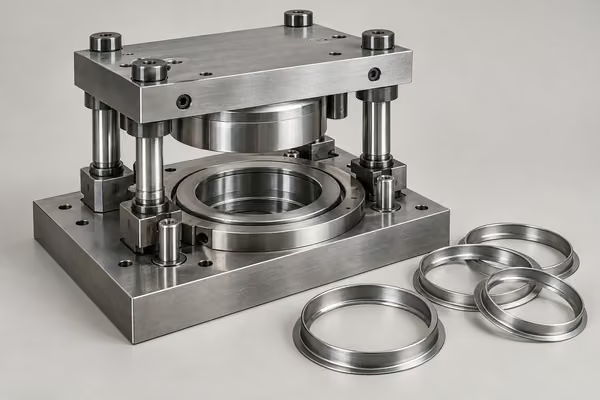
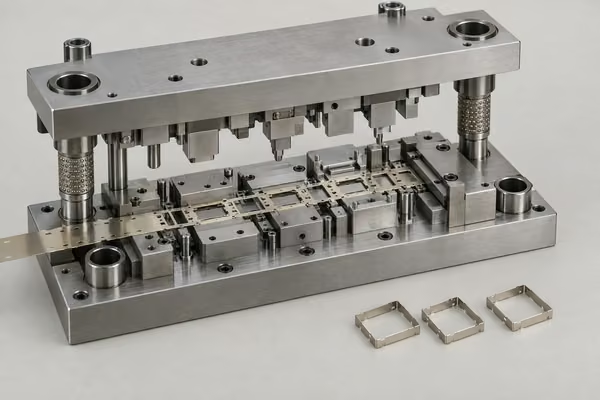
Штампы для металла
Возможности
От однопозиционной вырубки до последовательных штампов с несколькими десятками переходов — SSP подбирает конструкцию и моделирование под конкретную деталь. Узнайте, как наш изготовление штампов, процесс проходит от DFM до испытаний на площадке.
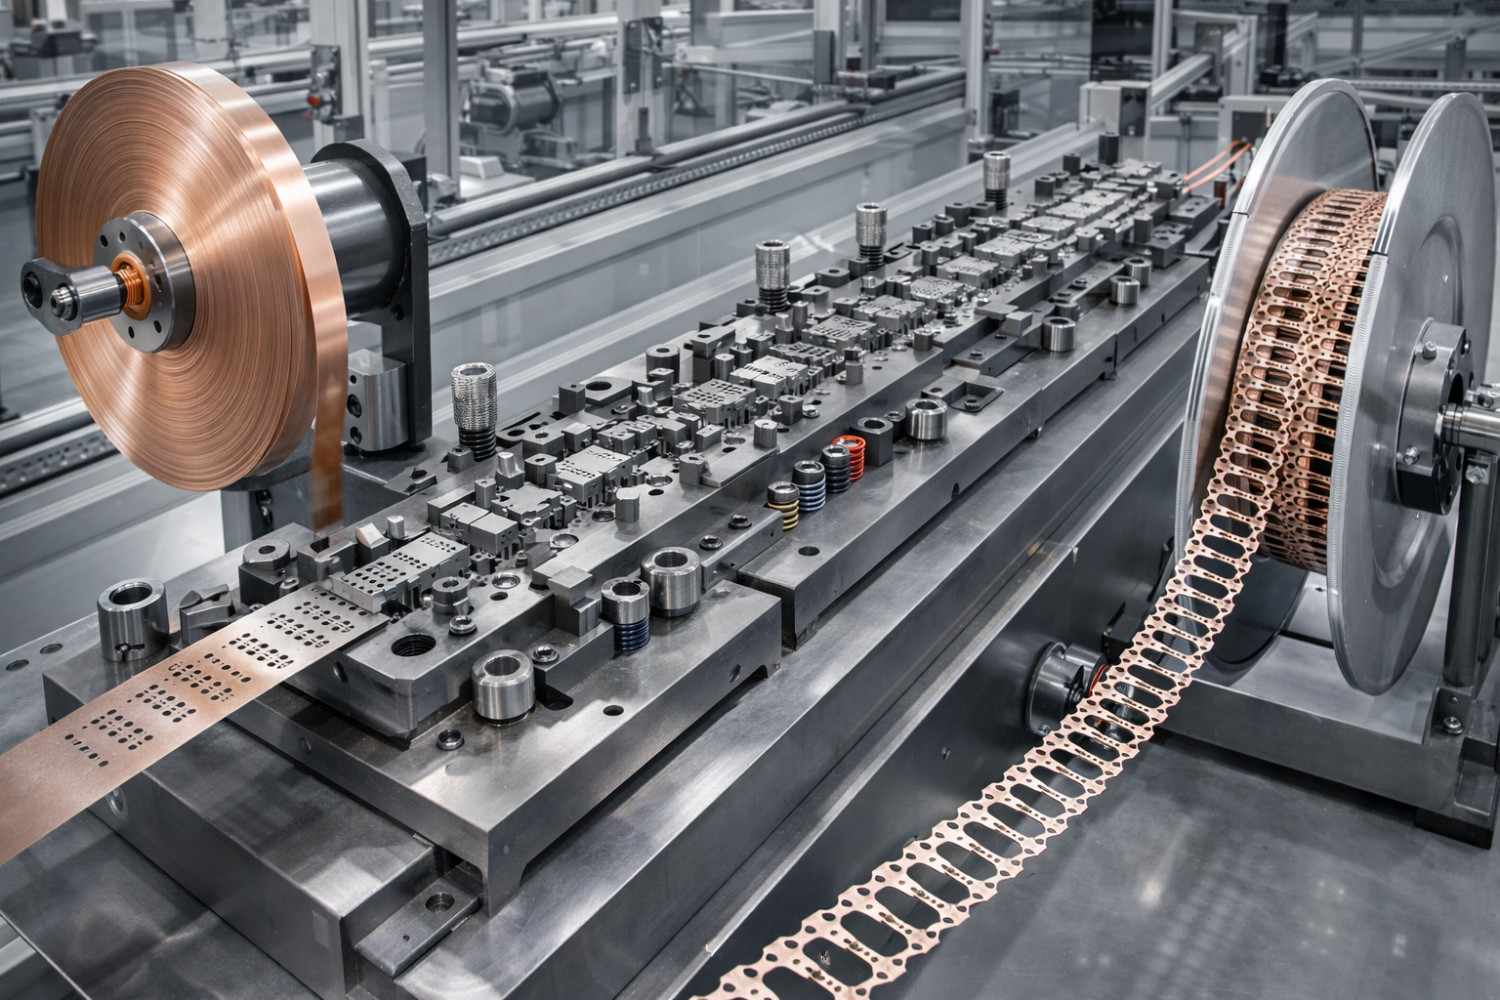
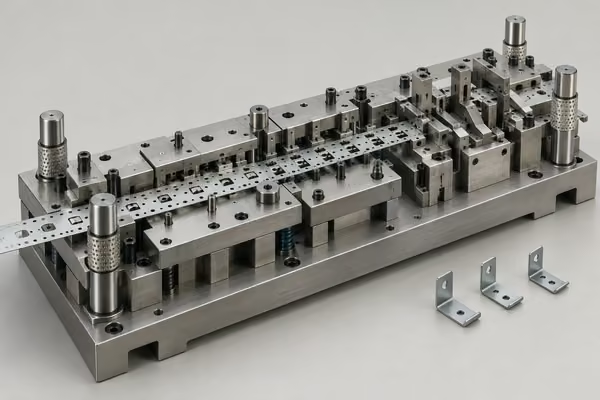
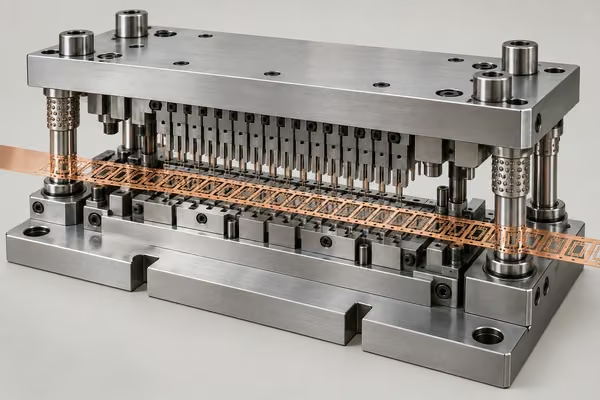
Многопозиционные штампы выполняют операции последовательно на непрерывной ленте. Число позиций согласуется по изделию; решение подходит для серийных клемм, разъемов и кронштейнов.
До 24 позиций — по проектуОтдельные заготовки переносятся между позициями захватами. Решение для крупных сложных деталей с глубокой вытяжкой или разнонаправленным формованием, которые неудобно изготавливать из непрерывной ленты.
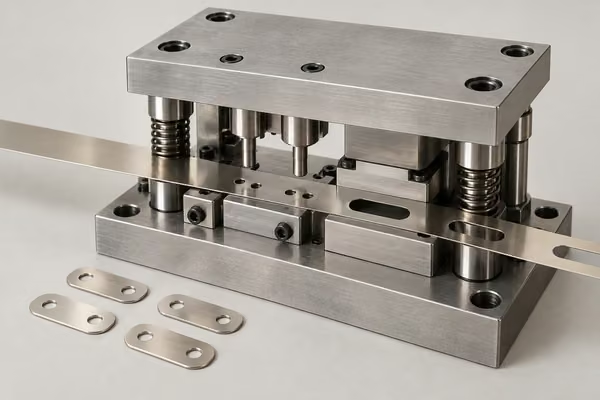
Сложная геометрияВырубка контура и пробивка отверстий за один ход. Применяются для шайб, дисков и плоских заготовок с требованиями к плоскостности и взаимному расположению элементов.
Несколько операций за ходОснастка тройного действия с прижимным выступом и противодавлением для качественной поверхности среза. Необходимость последующей обработки определяется требованиями изделия.
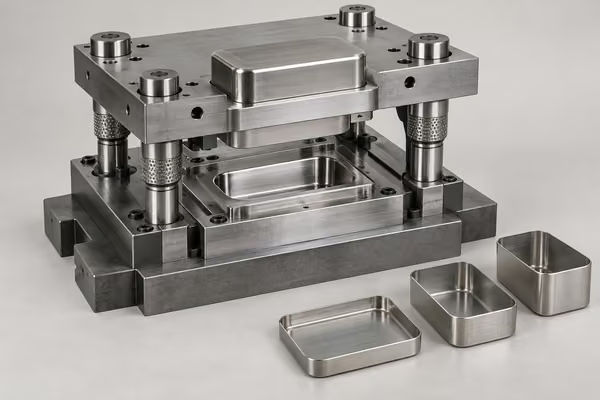
Высота заусенца — по чертежуМногопереходная вытяжка стаканов, оболочек и объемных корпусов. Степень вытяжки подтверждается расчетом с учетом прижима, радиуса пуансона и зазоров.
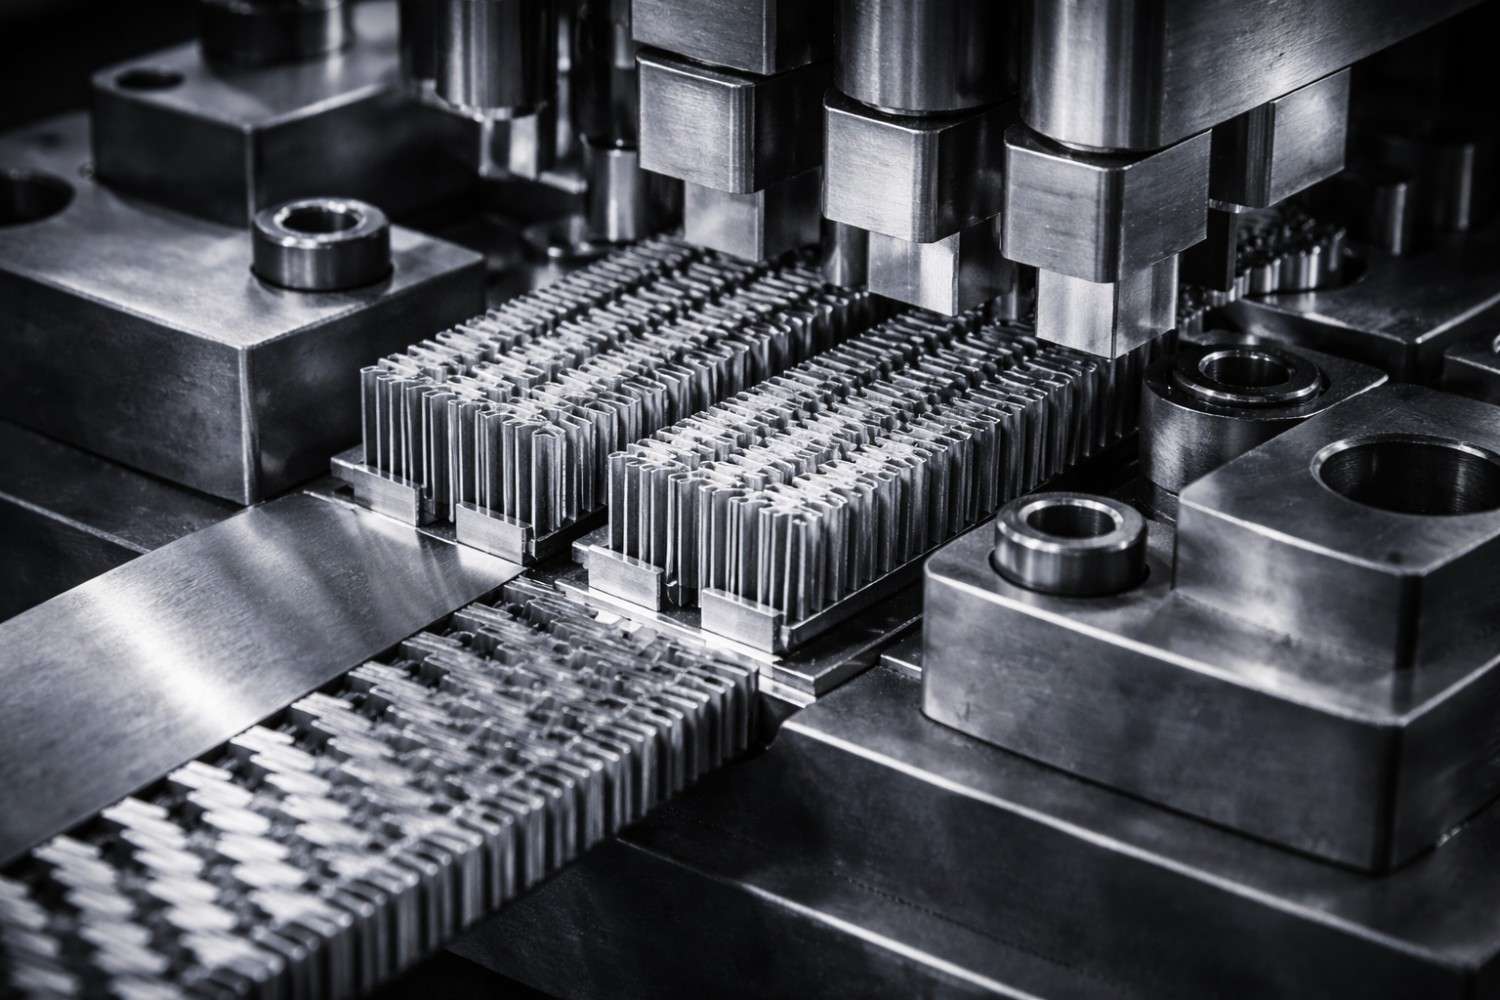
Коэффициент вытяжки — по расчетуОснастка для высоких скоростей с твердосплавными вставками, покрытиями DLC и точными направляющими для клемм, микроконтактов и выводных рамок. Рабочая скорость подтверждается испытанием.
До 1200 ход/мин — по проектуТехнологии штамповки
Основные операции формования объединяются в последовательном или трансферном штампе с учетом времени цикла и управления процессом.
Отделение наружного контура из листа с контролируемым зазором между пуансоном и матрицей для требуемого качества среза.
Получение отверстий, пазов или окон с удалением высечки. Листовая заготовка остается готовой деталью.
Создание пространственной формы пластической деформацией без удаления материала: гибы, уступы и контуры в одной оснастке.
Формирование угла V-образными, U-образными или отгибными инструментами. Компенсация пружинения уточняется по материалу и результатам испытаний.
Контролируемое течение материала при изготовлении стаканов, оболочек и корпусов. Усилие прижима и радиус пуансона рассчитываются для изделия.
Выпуклые или вогнутые логотипы, ребра и маркировка без удаления материала за счет его локального перераспределения.
Контактное обжатие высоким давлением для получения плоских участков и четких кромок контактов и разъемов; остаточные деформации проверяются испытанием.
Выполнение внутренней резьбы внутри последовательного штампа для сокращения последующих операций, если это допускает конструкция детали.
Перечисленные операции включаются в конструкции последовательных и трансферных штампов . Мы применяем моделирование формования CAE для анализа пружинения и оптимизации до обработки стали, чтобы снизить риски первых испытаний. Эффект зависит от геометрии и исходных данных проекта.
Инженерная подготовка и
этапы изготовления
Десять этапов от чертежа до передачи образцов с документами и инженерными проверками.
Проверка 2D-чертежей и 3D-моделей на технологичность: радиусы, уклоны, толщины и выполнимость элементов до расчета предложения.
Сталь штампа выбирается по применению: SKD11, DC53, Cr12MoV, порошковая быстрорежущая сталь или твердые сплавы с учетом объема, материала детали и допусков.
3D-проектирование в SolidWorks или CATIA, моделирование формования для оценки пружинения, распределения переходов и подготовки спецификации для обработки.
Фрезерование блоков, пуансонодержателей и опорных плит из предварительно упрочненной либо отожженной стали. Точность позиционирования и размеры проверяются по проекту.
Проволочная электроэрозия для контуров пуансонов и отверстий матриц; прошивная — для глухих полостей, гравировки и труднодоступных элементов. Допуски подтверждаются по чертежу.
Вакуумная закалка SKD11 с выбором твердости под условия работы. Криогенная обработка и повторный отпуск рассматриваются для стабилизации размеров перед шлифованием.
Плоское шлифование, доводка и ручная подгонка до проектных зазоров. Сопряжения пуансона и матрицы проверяются до окончательной сборки.
Испытания на прессе с производственным материалом. Измерение деталей на КИМ, уточнение зазоров, пружинения и шага до выполнения согласованных требований.
Размерный отчет FAI, результаты КИМ, сертификаты материалов и согласованные показатели процесса. Комплект PPAP уровня 3, план контроля и PFMEA рассматриваются по запросу.
Очистка, консервация и упаковка штампов с амортизацией и влагозащитой. Экспресс- или морская доставка с согласованными документами и инструкцией обслуживания.
Обеспечение качества
Штамп проходит документированные проверки по согласованному плану. До отправки проверяются размеры, работа оснастки и комплект приемочной документации.
Сверка сертификатов с требованиями, выборочное измерение твердости и контроль заготовок до запуска.
Прослеживаемость материаловИзмерение зазоров между пуансоном и матрицей на КИМ и щупами. Допустимая неравномерность по периметру задается проектом.
Контроль зазоров по проектуРесурсные испытания на производственном прессе с периодическим отбором деталей для проверки стабильности. Число ходов и интервалы измерений согласуются до испытаний.
Программа испытаний — по согласованиюОтчет FAI по критическим размерам с номерами позиций чертежа, измеренными значениями и оценкой соответствия.
PPAP уровня 3 — по запросуМатериалы и марки сталей
Выбор материала влияет на стойкость штампа и качество изделий. Марка определяется условиями работы, объемом и требованиями конкретного применения.
Возможности по допускам
Ориентировочные параметры приведены ниже. Применимые допуски для каждого штампа фиксируются в чертеже и плане приемки до изготовления.
| Вид измерения | Параметр | Значение |
| Допуск вставки | Контур пуансона или вставки матрицы | ±0,002 мм |
| Сборка штампа | Размеры блока штампа | ±0,01 мм |
| Допуск изделия | Размеры готовой детали | ±0,03 мм |
| Высота заусенца | Выступ на кромке среза | ≤5 мкм |
| Точность положения | Взаимное расположение элементов | ±0,008 мм |
| Полированная поверхность | Ra рабочей поверхности | ≤0,05 мкм |
Параметры являются ориентирами. Более жесткие допуски рассматриваются после анализа чертежа, метода измерения и дополнительных операций электроэрозии или доводки.
Варианты обработки поверхности
Подходящая обработка поверхности помогает уменьшить трение, износ и налипание, а также поддерживать качество штампованных деталей. Эффект зависит от материала и режима работы.
Полировка рабочих торцов и полостей до согласованной Ra помогает снизить усилие извлечения и налипание материала, улучшить поверхность вытяжных деталей.
Повышение стойкости — по результатам испытанийГазовое или плазменное азотирование формирует упрочненный слой. Твердость, глубина и изменение размеров согласуются по марке стали и требованиям детали.
Поверхностное упрочнениеАлмазоподобное углеродное покрытие для снижения трения при штамповке нержавеющей стали и меди, когда существенен адгезионный износ. Толщина и характеристики задаются проектом.
Снижение тренияPVD-покрытия нитрида титана и карбонитрида титана для серийной работы с абразивными материалами. Толщина и твердость определяются спецификацией покрытия.
Износостойкость по условиям примененияГальваническое твердое хромирование хвостовиков пуансонов, направляющих колонок и рабочих поверхностей для защиты от коррозии и износа. Толщина учитывается в размерах сопряжения.
Защита от коррозииПрецизионное плоское шлифование и алмазная доводка сопрягаемых компонентов после термообработки. Шероховатость и плоскостность задаются чертежом.
Плоскостность — по чертежуКонверсионное покрытие корпусов штампов, крепежных и опорных плит с малым изменением размеров. Антикоррозионные свойства зависят от консервации и условий эксплуатации.
Малое изменение размероврассматриваются по запросу
Обслуживаемые отрасли
Штампы SSP применяются для серийного изготовления точных металлических компонентов в пяти основных отраслях.
Конструкционные кронштейны, кузовные клипсы, направляющие сидений и экраны для автомобильных поставщиков первого и второго уровней. Требования IATF согласуются в проекте.
Клеммы разъемов, экранирующие крышки, контактные штыри и выводные рамки для электроники, телекоммуникаций и сборки печатных плат.
Точная штамповка титана, Inconel и нержавеющей стали для кронштейнов, фиксаторов и креплений. Требования к записям качества, в том числе по AS9100, рассматриваются отдельно.
Корпуса машин, кронштейны двигателей, ребра радиаторов и компоненты панелей управления для автоматизации, робототехники и тяжелого оборудования.
Медные шины, пластины трансформаторов, контакты аккумуляторов и выводы солнечных модулей для энергетики, распределительных систем и электротранспорта.
Почему выбирают нас
Технические возможности, опыт выполненных проектов и инженерное сопровождение от первого чертежа до поставки.
С 2014 года разрабатываем и поставляем последовательные, трансферные, чистовые вырубные и вытяжные штампы международным производителям.
КИМ, проволочная электроэрозия и точное плоское шлифование. Размеры вставок измеряются и документируются до сборки; применимый допуск согласуется для каждого элемента.
Фрезерование ЧПУ, проволочная и прошивная электроэрозия, шлифование, доводка и измерения КИМ. Маршрут обработки и необходимые внешние операции фиксируются по проекту.
От однопозиционной совмещенной оснастки до многопозиционных последовательных штампов для автомобильной, электронной, авиационной и общей промышленности.
Этапы от анализа DFM до первого образца согласуются индивидуально. Ускоренная программа рассматривается по сложности, загрузке оборудования и доступности инженерных ресурсов.
Опыт экспортной документации, инструкций на английском и международной логистики. Ящики, влагозащита и авиационная или морская перевозка согласуются перед отправкой.
Инженеры изучают технологичность, материалы и выполнимость допусков до принятия заказа, помогая решить конструктивные и производственные задачи.
Передайте чертеж для рекомендаций по материалу, оценки допусков и ориентировочного срока. Срок ответа подтверждается после получения исходных данных.
Запросить анализ DFM →Начните проект
штампа сегодня
Передайте чертеж для подробного расчета и инженерных комментариев. Предварительно рассматриваются технологичность, материал, допуски и срок; полнота исходных данных влияет на время ответа.