


Пресс-формы для
пластиковых изделий
Точная литьевая оснастка | Допуски по чертежу | Для серийного производства
SSP проектирует и изготавливает пресс-формы в Китае для автомобильных, электронных, медицинских и промышленных компонентов. Передайте чертеж, марку полимера и целевой выпуск для выбора конструкции формы и согласования образцов.
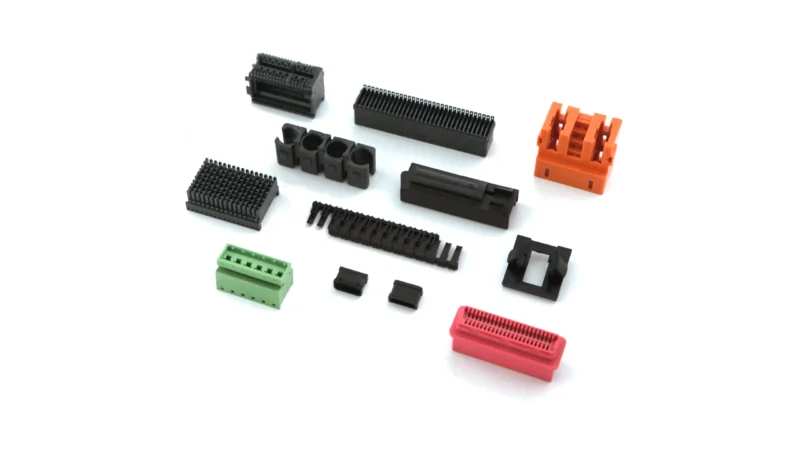
Пресс-формы
Каталог
Пресс-формы на заказ: одно- и многогнездные, горячеканальные, для закладных и многокомпонентного литья. Конструкция учитывает геометрию изделия, усадку полимера, литниковую систему и охлаждение. До запуска согласуйте число гнезд, сталь и сопряжение с термопластавтоматом.
Пресс-формы
Возможности изготовителя
SSP рассматривает DFM, обработку, электроэрозию и сборку как единый проект пресс-формы. При расчете задайте объем выпуска, критические размеры, видовые поверхности и документы передачи. Образцы и приемка выполняются с согласованным полимером и планом контроля.
От двух до 64 гнезд в одной форме для повышения выпуска. Балансировка литников и равномерное охлаждение рассматриваются для стабильности характеристик между гнездами.
До 64 гнезд — по проектуОткрытые или клапанные горячеканальные системы Husky, Yudo либо Synventive для сокращения литниковых отходов и автоматизации цикла. Конфигурация подтверждается по полимеру и изделию.
Сокращение литниковых отходовМеталлические вставки, электронные или предварительно сформованные пластиковые компоненты обволакиваются полимером. Двухкомпонентные формы применяются для мягких рукояток, уплотнений и многоматериальных узлов.
Несколько материаловНесколько разных деталей за один цикл — для комплектов сопрягаемых компонентов. Баланс заполнения проверяется для всех гнезд.
Несколько изделий за впрыскНесколько плоскостей разъема позволяют увеличить выпуск при подходящем усилии смыкания. Решение рассматривается для тонкостенных крышек и упаковки с требованиями к циклу и производительности.
Повышение выпуска на одном прессеОт алюминиевой оснастки для проверки конструкции до серийных форм из инструментальной стали. Ресурс, ремонтопригодность и переход к серии согласуются по материалу, объему и режиму эксплуатации.
От прототипа до серииHASCO·MISUMI
Процессы литья
Проектируем оснастку под основные процессы литья пластмасс с учетом требований конкретного применения.
Основной процесс серийного изготовления одинаковых пластиковых деталей с контролем качества и согласованными допусками.
Второй материал наносится на предварительно изготовленную основу для мягких рукояток, уплотнений, двухцветных деталей и соединений эластомера с пластиком.
Металлические или готовые компоненты помещаются в гнездо и обволакиваются пластиком. Применяется для резьбовых вставок, клемм и контактов с механической фиксацией.
Азот вводится в расплав для образования полых участков, уменьшения массы и утяжин в толстостенных деталях. Выполнимость определяется геометрией и полимером.
Высокоскоростное заполнение тонкостенных изделий с проработкой охлаждения и вентиляции. Минимальная стенка, скорость и допустимая деформация подтверждаются испытанием упаковки или корпуса.
Быстрое нагревание и охлаждение формы Variotherm применяется для видовых поверхностей автомобильного декора, электроники и оптики. Линии спая и утяжины оцениваются на образцах.
Миниатюрные разъемы, медицинские компоненты и микрооптика. Масса впрыска, минимальные элементы и допуски проверяются по чертежу вместе с методом измерения и валидацией.
Традиционная литниковая система для экономичной оснастки, смены цвета и термочувствительных материалов. Рассматриваются двух- и трехплитные конструкции.
Для перечисленных процессов применяется моделирование Moldflow и Анализ DFM до обработки стали, чтобы уменьшить риски первых испытаний T1 и уточнить план разработки 40%. Расположение впуска и охлаждающих каналов согласуется для конкретной формы.
Инженерная подготовка и
этапы изготовления
Одиннадцать этапов от чертежа изделия до передачи пресс-формы с документированными проверками качества.
Проверка 2D- и 3D-файлов: уклоны, стенки, поднутрения, линии разъема, впуск и извлечение до начала проектирования оснастки.
Анализ Autodesk Moldflow: баланс заполнения, линии спая, коробление и охлаждение. Положение впуска и сечения литников уточняются до фиксации конструкции.
3D-проектирование в SolidWorks или CATIA: матрица, пуансон, ползуны, наклонные толкатели, выталкиватели, охлаждение, литники и спецификация для закупки и обработки.
Сталь выбирается по объему, полимеру и отделке поверхности: P20, H13, S136, NAK80 или 718H. Стандарт блока DME, HASCO либо MISUMI согласуется с заказчиком.
Пятиосевое фрезерование формообразующих блоков, вставок пуансона, ползунов и рам из инструментальной стали с документами. Допуски обработки подтверждаются по чертежу.
Проволочная электроэрозия для точных разъемов и контуров вставок; прошивная — для глубоких ребер, гравировки и сложных поверхностей, недоступных фрезе.
Блоки P20 обычно применяются предварительно упрочненными. H13 и другие закаливаемые формообразующие стали проходят термообработку по согласованной спецификации. При необходимости назначаются снятие напряжений или криогенная обработка с последующим повторным контролем размеров.
Подгонка ползунов, наклонных толкателей и выталкивателей. Полировка гнезд по SPI A1–A3 и проверка прилегания разъемов для ограничения облоя в заданных условиях.
Первый впрыск согласованного полимера при исходных параметрах процесса. Критические размеры образцов измеряются и сравниваются с допусками.
На этапах T2/T3 устраняются отклонения размеров, поверхности, коробление и облой. Рабочее окно проверяется на повторяемость в согласованном диапазоне параметров.
Размерный отчет FAI, документы на материал, согласованные данные процесса и инструкция обслуживания. Очистка, консервация, влагозащитная упаковка и международная доставка экспресс- или морским транспортом.
Обеспечение качества
Каждая пресс-форма проходит документированные этапы контроля. До передачи проверяются размеры, работа механизмов, образцы и согласованные документы.
Сверка сертификатов, выборочная проверка твердости и размеров блоков перед обработкой ЧПУ с сохранением прослеживаемости.
Полная прослеживаемость материаловИзмерения вставок после обработки и электроэрозии. Критические элементы сравниваются с номинальными размерами CAD на соответствующих этапах маршрута.
Допуск обработки — по чертежуПроверка плавности хода ползунов, толкателей и выталкивателей, работы горячеканальной системы и герметичности охлаждения до литьевых испытаний.
Проверка функций формыПоследовательные испытания с измерением деталей и регистрацией окна процесса. Доработки каждого этапа фиксируются и проверяются перед следующим.
Образцы с документами испытанийПри передаче согласуются отчет FAI, документация по поверхности, данные способности процесса Cpk и инструкция обслуживания формы.
PPAP уровня 3 — по запросуМатериалы и марки сталей
Марка стали влияет на ресурс, поверхность изделия и стоимость оснастки. Материал выбирается под объем и условия применения.
Возможности по допускам
Ориентиры точности для проектирования формы; измеряемые требования фиксируются и проверяются перед поставкой.
| Вид измерения | Параметр | Значение |
| Обработка пресс-формы | Точность обработки матрицы и пуансона | ±0,005 мм |
| Допуск изделия | Готовое пластиковое изделие | ±0,02 мм |
| Плоскостность формы | Поверхность разъема | ≤0,01 мм |
| Впуск и литники | Точность впуска и литников | ±0,01 мм |
| Класс полировки | Стандарт поверхности SPI | A1 – A3 |
| Канал охлаждения | Точность положения | ±0,1 мм |
Ориентировочные возможности производства. Более жесткие допуски для микролитья и оптики рассматриваются с учетом электроэрозии, доводки и метода контроля.
Варианты обработки поверхности
Подходящая обработка поверхности помогает улучшить внешний вид изделий, уменьшить износ и облегчить извлечение. Интервалы обслуживания определяются условиями эксплуатации.
Алмазная полировка гнезд до согласованного класса SPI A1, A2 или A3. Контроль оптических деталей, линз и глянцевых изделий опирается на утвержденный образец и требования шероховатости.
Качество поверхности по образцуПрошивная электроэрозия создает матовую текстуру гнезд, например VDI 12–45. Она применяется для автомобильного декора; маскировка следов течения проверяется на образцах.
Текстура для видовых поверхностейРавномерная матовая отделка стальной или стеклянной дробью для удаления следов обработки и получения неглянцевой поверхности. Влияние на извлечение проверяется при испытаниях.
Условия извлечения изделияХимическое травление или лазерная гравировка для рисунков кожи, дерева и геометрических фактур по утвержденному образцу автомобильного или потребительского изделия.
Внешний вид по образцуГальваническое хромирование формообразующих поверхностей для повышения стойкости к коррозии и абразивным наполнителям. Толщина покрытия и итоговая твердость задаются спецификацией.
Стойкость по условиям эксплуатацииГазовое или плазменное азотирование создает упрочненный поверхностный слой. Глубина, твердость и возможная деформация согласуются по стали и геометрии.
Поверхностное упрочнениеАлмазоподобное углеродное покрытие применяется для уменьшения адгезии полимеров и усилия извлечения. Его пригодность и влияние на цикл проверяются для выбранного материала.
Снижение усилия извлечениярассматриваются по запросу
Обслуживаемые отрасли
Пресс-формы SSP применяются для серийного выпуска точных пластиковых компонентов в пяти основных отраслях.
Панели салона, элементы решеток, вентиляционные дефлекторы и конструкционные клипсы. Документация IATF 16949 и PPAP уровня 3 для автомобильных поставщиков согласуется в проекте.
Оснастка для шприцев, диагностических корпусов и рукояток хирургических инструментов. Совместимость с чистыми помещениями, химическая стойкость и полировка нержавеющей стали подтверждаются по техническим требованиям.
Глянцевые и текстурированные корпуса, прозрачные линзы, кнопки и кронштейны для смартфонов, носимых устройств и электроники. Внешний вид принимается по согласованным критериям.
Корпуса оборудования, кронштейны, шестерни и панели управления для автоматизации. Стеклонаполненные полимеры и допуски выбираются по нагрузкам и конструкции.
Скоростная тонкостенная оснастка для крышек, пищевых контейнеров и укупорки. Этажные и многогнездные формы рассматриваются по требуемому выпуску и возможностям оборудования.
Почему выбирают нас
Техническая проработка, опыт поставок и сопровождение от первого чертежа до готовой к работе пресс-формы.
С 2014 года проектируем и поставляем многогнездные, горячеканальные и микропресс-формы, а также оснастку для закладных и обливного литья международным производителям.
Пятиосевое фрезерование, проволочная и прошивная электроэрозия, измерения КИМ. Критические размеры документируются до передачи формы.
Обработка ЧПУ, электроэрозия, полировка, подгонка и измерения КИМ с согласованным маршрутом термообработки и ответственностью за качество.
Анализ положения впуска, баланса заполнения, коробления и охлаждения помогает выявлять риски T1 и уточнять разработку. Состав моделирования согласуется для проекта.
От алюминиевой прототипной оснастки до закаленных серийных форм. Сталь, покрытия и ожидаемый ресурс согласуются по полимеру, обслуживанию и целевому объему выпуска.
Одиннадцать этапов от DFM до образцов T1. Срок после утверждения конструкции и возможность ускорения подтверждаются по сложности, закупным компонентам и загрузке.
Опыт работы со стандартными блоками DME, HASCO и MISUMI. Документация на английском, руководство обслуживания и международная логистика согласуются при заказе.
Передайте чертеж для бесплатной предварительной оценки технологичности, рекомендации материала и ориентировочного срока. Время ответа зависит от полноты исходных данных.
Запросить анализ DFM →⚙️ Основные услуги
📦 Продукция
Планирование пресс-формы и частые вопросы
Работа над пресс-формой начинается с ясной спецификации изделия. Для расчета передайте 3D-модель, чертеж с размерами, марку полимера, годовую потребность, параметры термопластавтомата и требования к внешнему виду. Укажите критические размеры и функциональные испытания, чтобы число гнезд, охлаждение и план контроля соответствовали одним приоритетам.
Как выбрать конструкцию пресс-формы?
Многогнездная оснастка подходит для повторного выпуска одной детали. Семейная форма объединяет разные компоненты, если совместимы их материалы и условия заполнения. При литье с закладными полимер обволакивает подготовленную вставку; при обливном литье другой материал добавляется к основе. В ходе DFM инженеры сравнивают выпуск, обслуживание, совместимость с машиной и первоначальные затраты.
Как согласуются допуски и отделка пресс-формы?
Точность обработки оснастки отличается от допуска литого изделия. На размеры детали влияют усадка, геометрия, стенка, кондиционирование и метод измерения. Итоговый чертеж задает критические размеры и условия контроля, утвержденный образец — внешний вид. Приведенные возможности оцениваются отдельно для каждого проекта.
Что влияет на срок изготовления пресс-формы?
На странице указан ориентир 15–35 дней после утверждения конструкции. Сложные боковые механизмы, множество гнезд, специальные стали, закупные горячеканальные системы и валидация могут изменить график. В предложении фиксируются проектирование, обработка, первый впрыск, доработки и приемка образцов перед отправкой.
Что нужно для выбора стали пресс-формы?
Укажите полимер, абразивные наполнители, коррозионно-активные добавки, объем выпуска и отделку. P20 обычно применяется предварительно упрочненной; другие стали могут требовать заданной термообработки. Для справки см. рекомендации Uddeholm по стали P20 и классификацию отделки поверхности SPI . SSP подтверждает выбранную марку и отделку в спецификации проекта.
Для поддержки после передачи оснастки изучите наши литье пластмасс, или детали оснастки. Отправьте чертежи через форму запроса, чтобы обсудить пресс-форму для вашего компонента.
Начните проект
штампа сегодня
Пришлите чертеж для подробного расчета и инженерных рекомендаций. Состав DFM, подбор материала, необходимость Moldflow и срок ответа согласуются после изучения исходных данных.