

SSP · У вас уже есть чертёж?
Изготовление деталей оснастки на заказ
Изготовление пуансонов, матричных вставок, направляющих и формообразующих деталей. SSP выполняет замену по утвержденным чертежам или согласованной оценке образца с обработкой и контролем критических посадок.
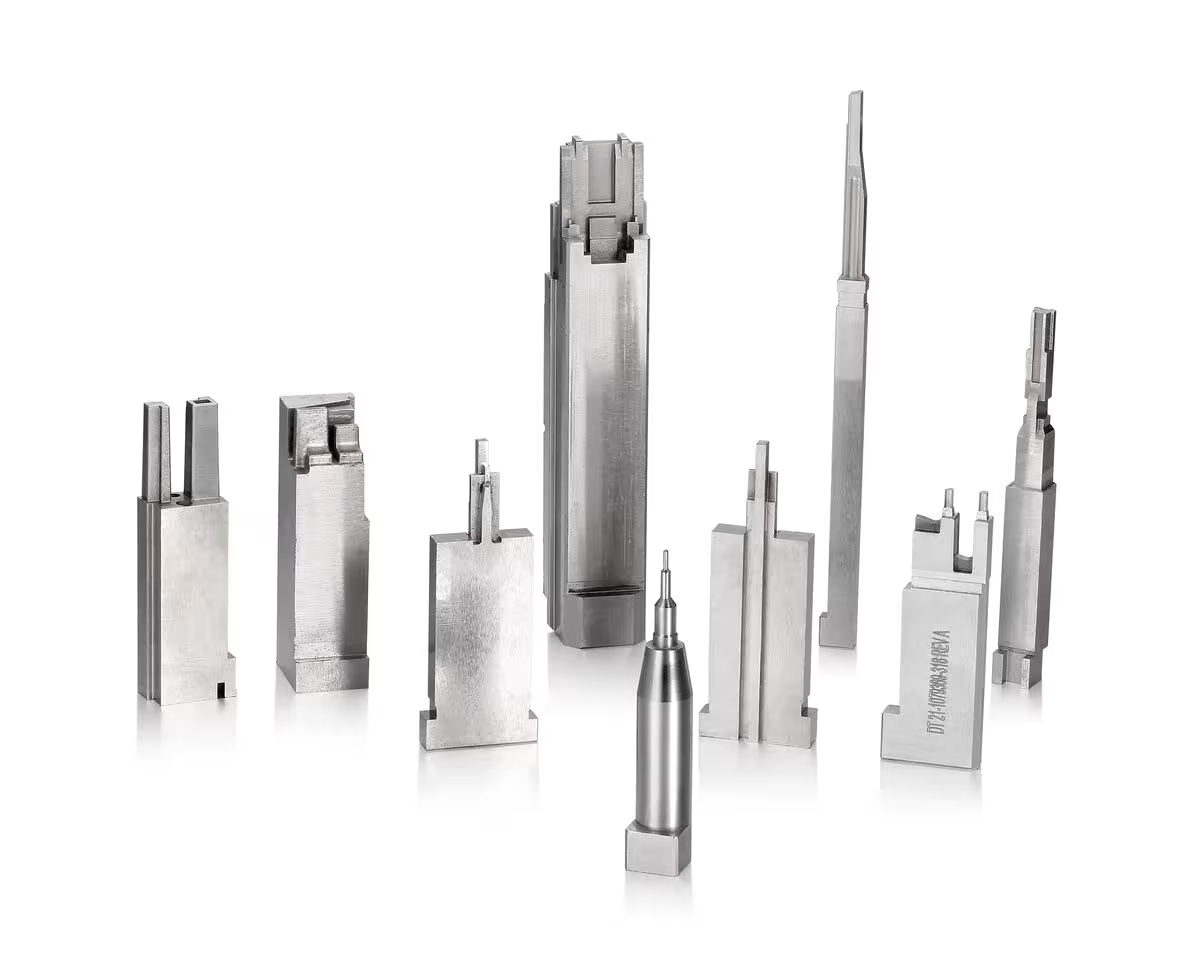
 Критические посадки±0,002 мм
Выбранные шлифуемые элементы после проверки чертежа.
 Маршрут материалаСталь · твердый сплав
Марка, твердость и термообработка до начала обработки.
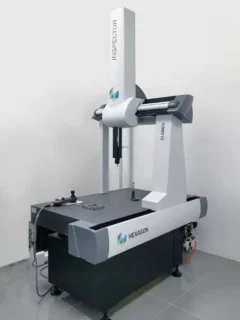 Объем контроляКИМ · FAI
Критические размеры и документы определяются в запросе.
Пуансоны, вставки матриц и компоненты пресс-форм
Износные и точные компоненты, поддерживающие работу штампов, и пресс-форм, , каждый — по вашему чертежу.
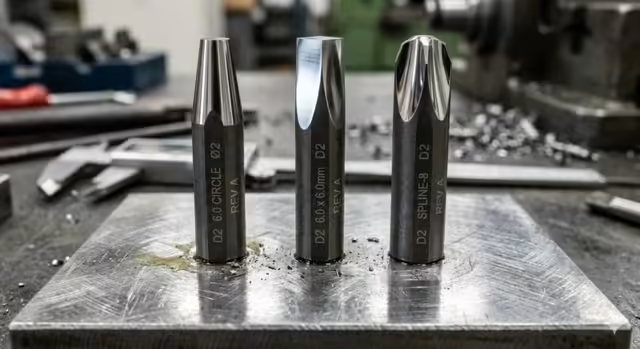
Прецизионные пуансоны
Вырубные и формующие пуансоны из инструментальной стали или твердого сплава с профилем и посадкой по чертежу.
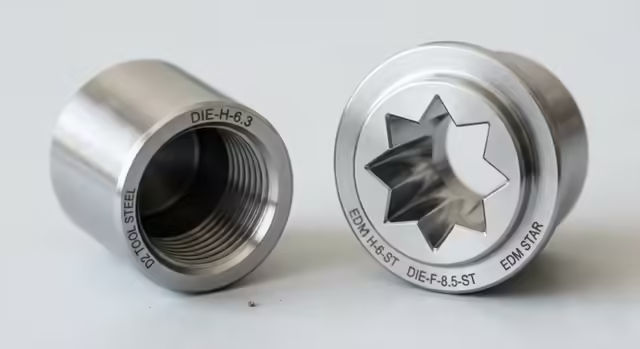
Вставки матриц
Сменные вставки и матричные втулки с согласованной геометрией резания, креплением и зазорами.
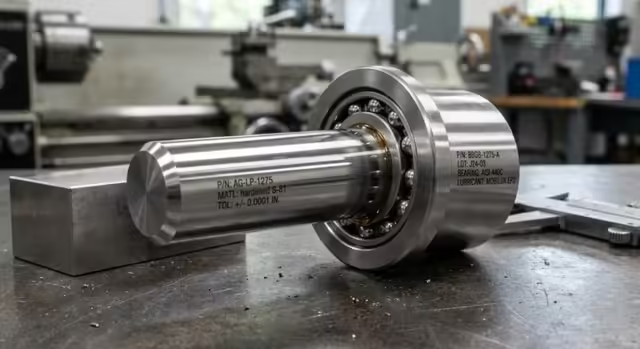
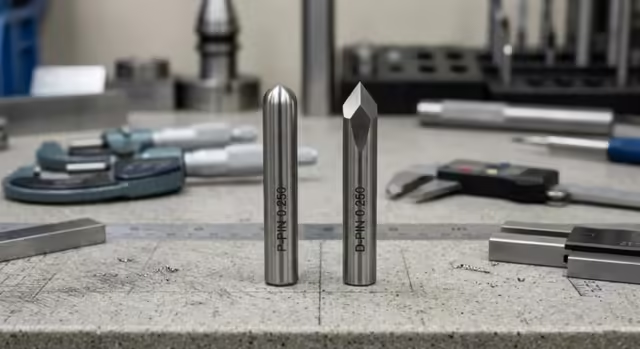
Направляющие штифты, колонки и втулки
Направляющие с заданными диаметрами, длинами сопряжения, монтажными посадками и требованиями к смазке.
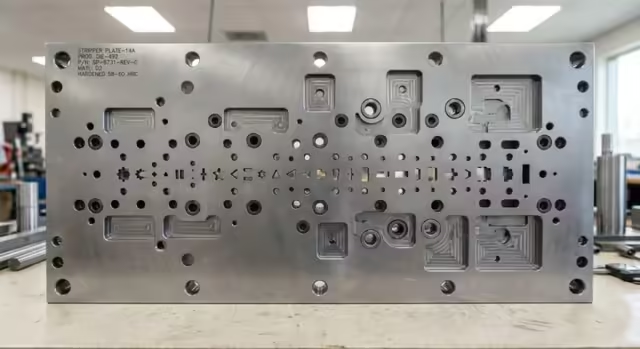
Плиты и держатели штампа
Плиты и держатели с контролем баз, расположения карманов, плоскостности и параллельности.
Подъемники и ловители
Подъемники и ловители, соответствующие высоте ленты, рабочему ходу и геометрии позиционирования.
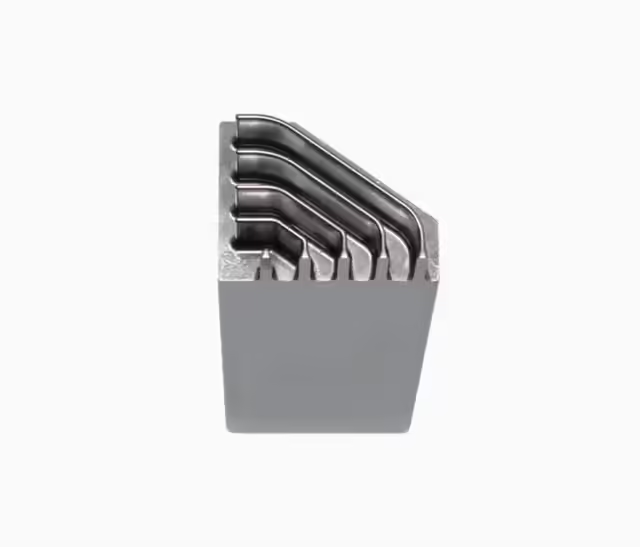
Вставки пуансона и матрицы пресс-формы
Вставки пуансона и матрицы пресс-формы с заданными запираниями, вентиляцией, зазорами выталкивания и отделкой.
По вашему чертежу
Ваша спецификация проверяется до изготовления.
Чертеж · материал · количество
За пределами каталога
Ваша деталь,по вашему чертежу
Нужен нестандартный пуансон, вставка матрицы, направляющая или вставка пресс-формы? Отправьте ревизию чертежа и рабочие элементы, определяющие посадку. Отправьте SSP модель STEP или чертеж с размерами, указав материал, количество и требования к контролю. Наша команда может рассмотреть геометрию, маршрут изготовления и объем коммерческого предложения по проекту.
- Проверка чертежа или образца до согласования маршрута изготовления.
- Материал, обработка и поверхность по утвержденной спецификации.
- Критические размеры и протоколы контроля определяются при заказе.
- Потребности в прототипах, испытаниях и повторных партиях рассматриваются по проекту.
- Соглашение о конфиденциальности по запросу.
Поддержка вашего инструментального цеха: компоненты оснастки по чертежам
С 2008 года SSP производит штампы, пресс-формы и запасные части в Хумэне, Дунгуань. До обработки проверяем базы, материалы и сопряжения.
Изготовление деталей оснастки по чертежам, от единичной замены до повторных партий. Пришлите редакцию чертежа, количество и материал или изучите наш каталоге деталей оснастки.
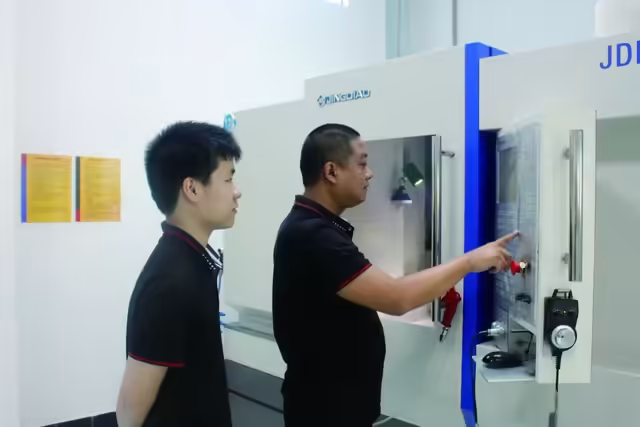
- Штамповочные предприятия
- Цеха пресс-форм
- Службы обслуживания OEM
- Дистрибьюторы оснастки
По чертежу или после оценки изношенного образца
Передайте чертеж, CAD или изношенную деталь с данными сопрягаемых компонентов.
Инженерная проверка каждого запроса
До производства проверяем функциональные посадки, припуски и вопросы по чертежу.
Документированное качество
До обработки согласуем критические размеры, методы контроля и приемочные документы.
Единичная замена или серия
Утвердите первую деталь перед повторными партиями по той же редакции чертежа.
Запасные части оснастки: контроль рабочих сопряжений
Оцените позиционирование, резание, скольжение и износ компонента в составе инструмента.
Базы и посадки
Определите установочные поверхности, направляющие посадки и высоты закрытия до выбора баз обработки и шлифования.
Режущие кромки и зазор
Задайте рабочий профиль, радиусы и зазор относительно ответной части и обрабатываемого материала.
Поверхности и обработка
Запланируйте припуск на шлифование, термические деформации и толщину покрытия на функциональных поверхностях.
Запасные части оснастки: связь износа и функции
Опишите наблюдаемое состояние для оценки всего сопряжения по чертежу.
Режущие кромки
Сколы, заусенцы и зазорОбрабатываемый материал, толщина, состояние кромки и геометрия ответной матрицы.
Скользящие детали
Задиры, соосность и смазкаКонтактные поверхности, направляющая посадка, обработка поверхности и схема смазки.
Вставки пресс-форм
Запирание, вентиляция и поверхностиГеометрия разъема, дефекты отливок, вентиляционные каналы и требования к поверхности.
Изготовление деталей оснастки: семь этапов заказа
Ответственный инженер сопровождает заказ от чертежа до отправки. Вы получаете предложение с DFM, подтвержденный график и согласованные результаты контроля до передачи груза.
- Один контакт для технического взаимодействия с вашим цехом
- Обновления по материалу, термообработке и окончательному контролю
- Управление редакциями для соответствия повторных партий
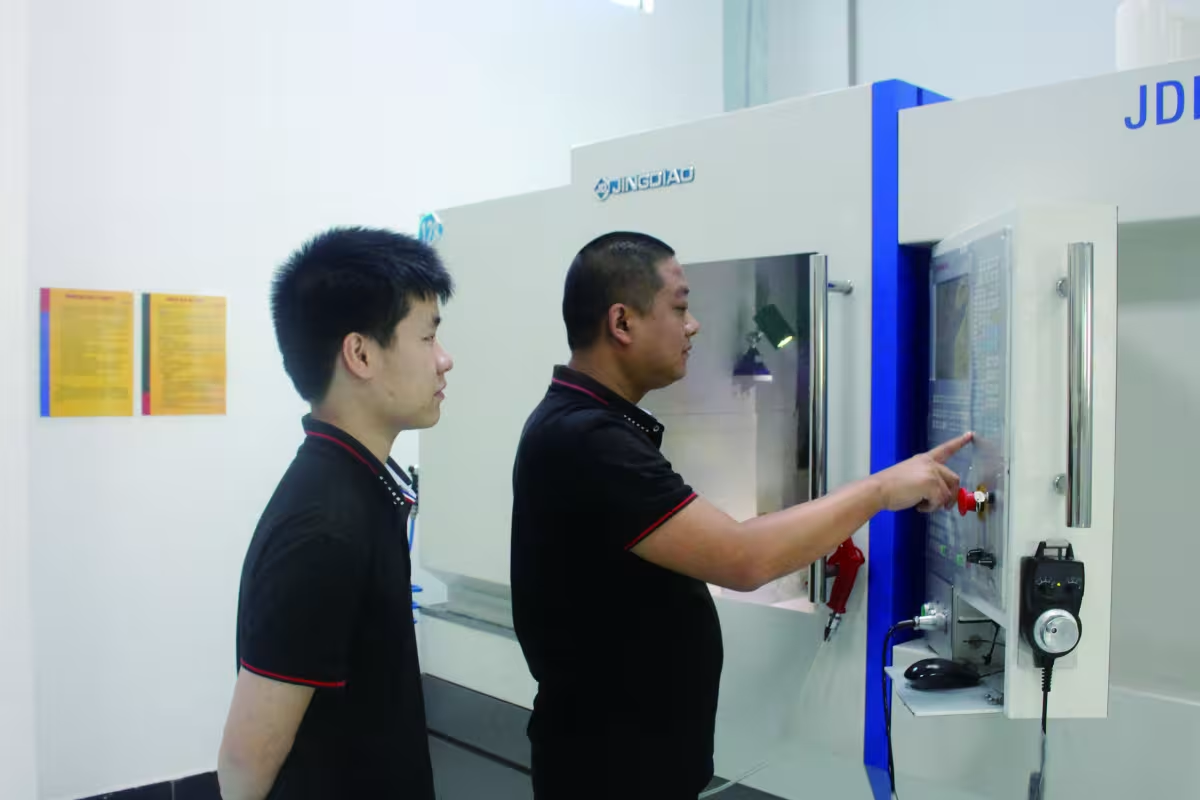
Запрос и проверка чертежа
Передайте 2D/3D, редакцию, количество, материал и требуемую дату. Отметьте критические размеры и положение в штампе или форме. Для образцов укажите износ и данные сопрягаемых деталей.
Исходные данные и редакция чертежаDFM и маршрут
Согласуйте базы, режущий зазор, посадочные поверхности и пределы приемки. Проверьте доступ инструмента, радиусы EDM, припуски и поверхности под полировку или покрытие. Уточните чертеж до выпуска маршрута.
Утвержденный маршрут и базыМатериал с документами
Подтвердите точную марку, состояние поставки и конечную твердость. Проверьте сертификат и разрешенные замены. Сохраняйте связь идентификации материала с компонентом или партией на всем маршруте.
Марка и идентификация материалаОбработка ЧПУ и электроэрозия
Планируйте фрезерование, точение, проволочную и прошивную EDM по геометрии и доступу к базам. Для EDM-поверхностей рассмотрите чистовые проходы и удаление измененного слоя, когда этого требует рабочая поверхность.
Геометрия и требования к поверхностиТермообработка
Согласуйте закалку и отпуск выбранной марки. До обработки оцените деформации и припуски на отделку. Определите места измерения твердости и приемочные записи вместо единого диапазона для всех инструментальных сталей.
Твердость и припуск на отделкуШлифование и покрытие
Обработайте рабочие диаметры, профили и базы по утвержденному чертежу. Подтвердите толщину покрытия, маскируемые зоны и состояние при контроле. Учтите покрытие в точных посадках; полировка должна сохранять кромки и форму.
Конечные посадки и поверхность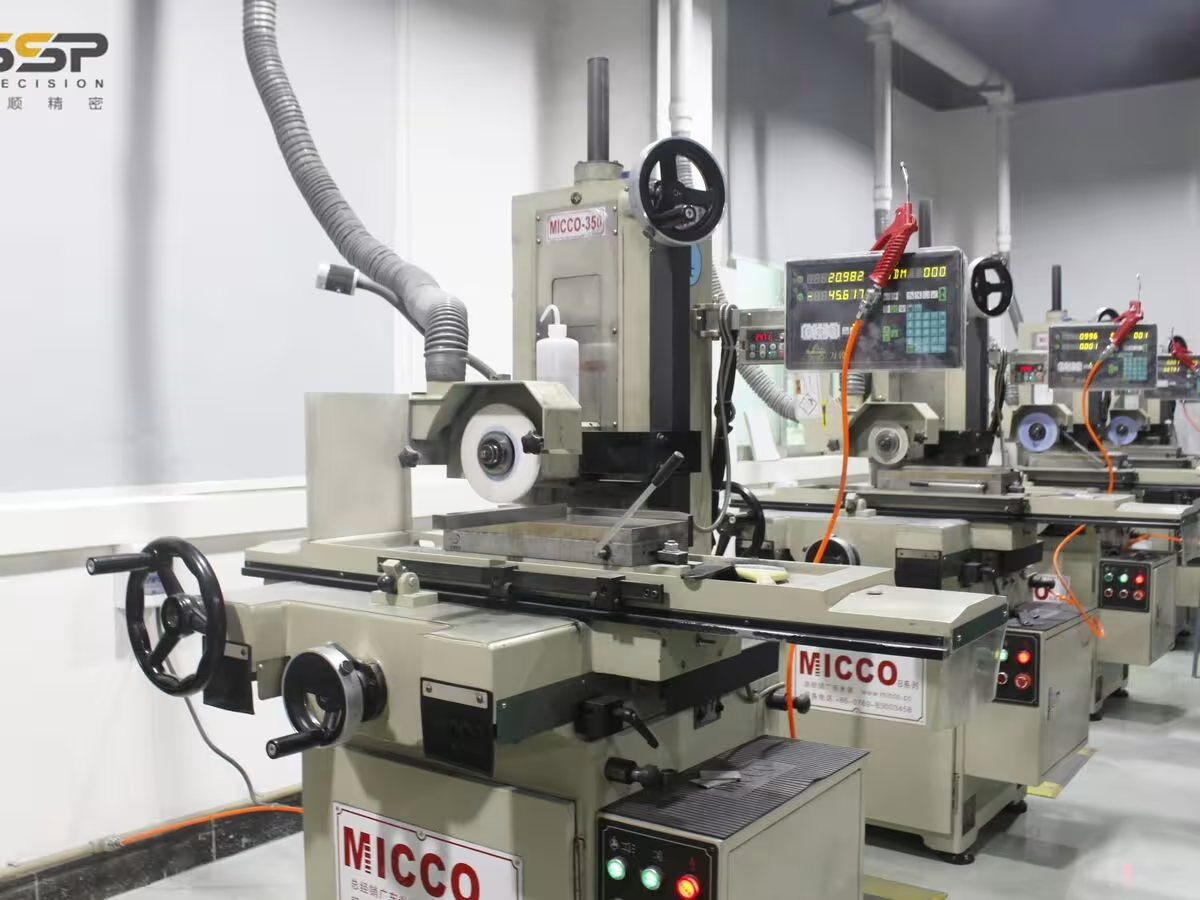
Контроль и экспорт
Проверьте согласованные критические параметры и привяжите детали или комплекты к редакции. Проверьте отчеты, защиту от коррозии, кромки и упаковку. Уточните, какие монтажные или функциональные проверки остаются у принимающего инструментального цеха.
Отчеты и защищенная отправка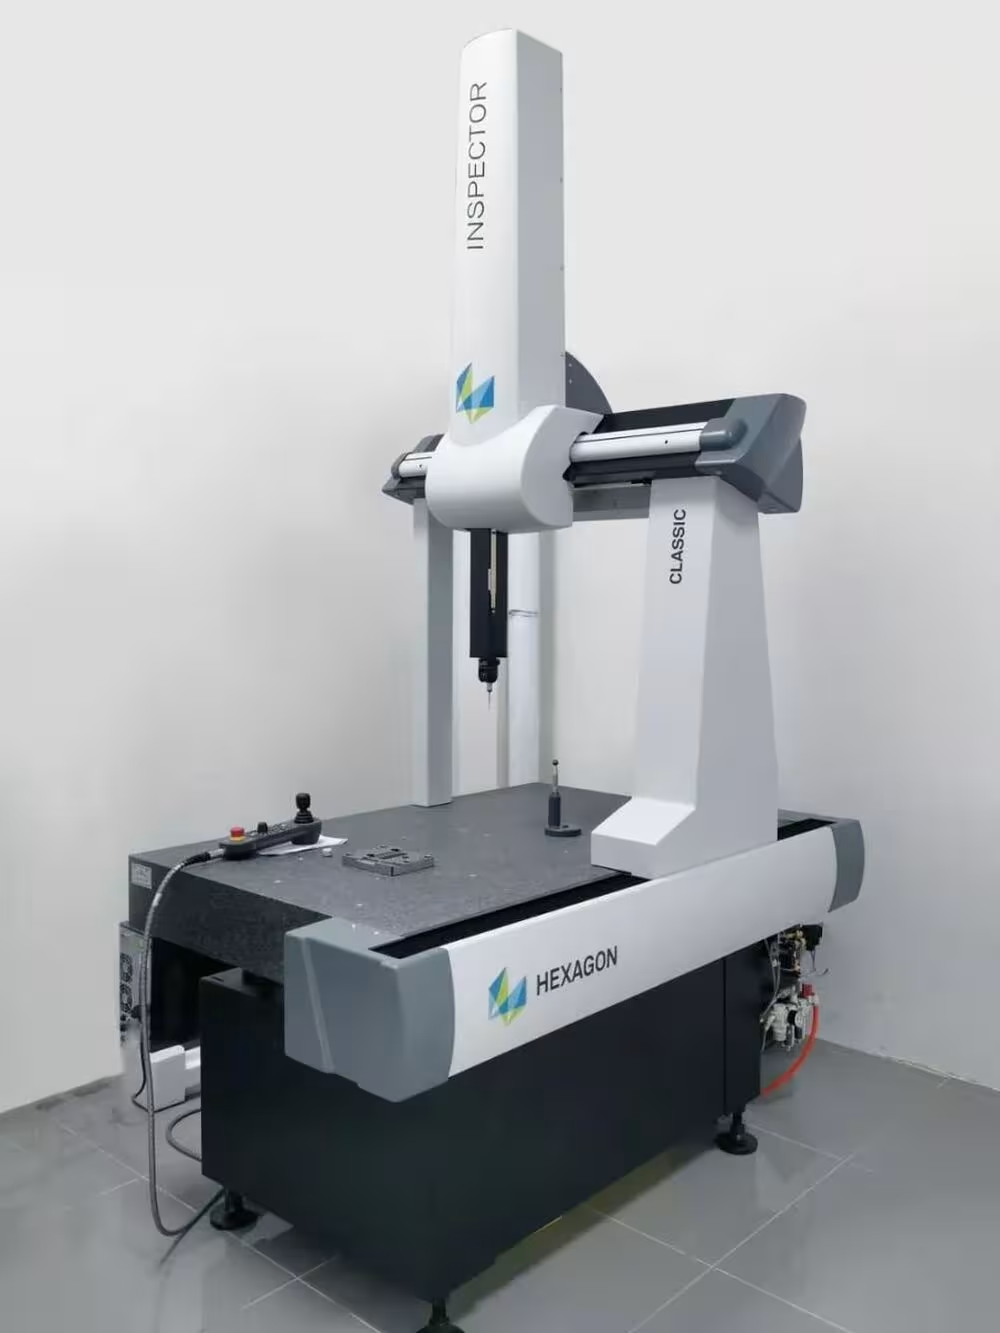
Обработка, электроэрозия и метрология для точных компонентов оснастки
Резка, шлифование и измерения координируются на заводе в Хумэне. Единая команда отвечает за маршрут и готовую деталь; необходимые специальные операции согласуются в проекте.
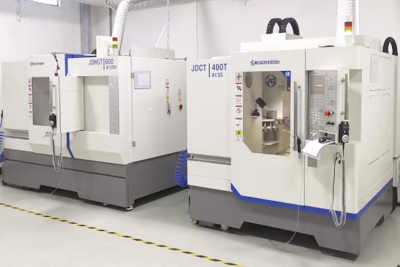
Скоростная и пятиосевая обработка
Фрезерование закаленной стали для вставок, электродов, плит и сложных форм.
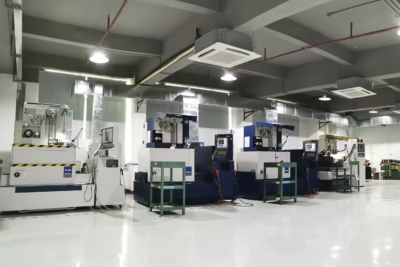
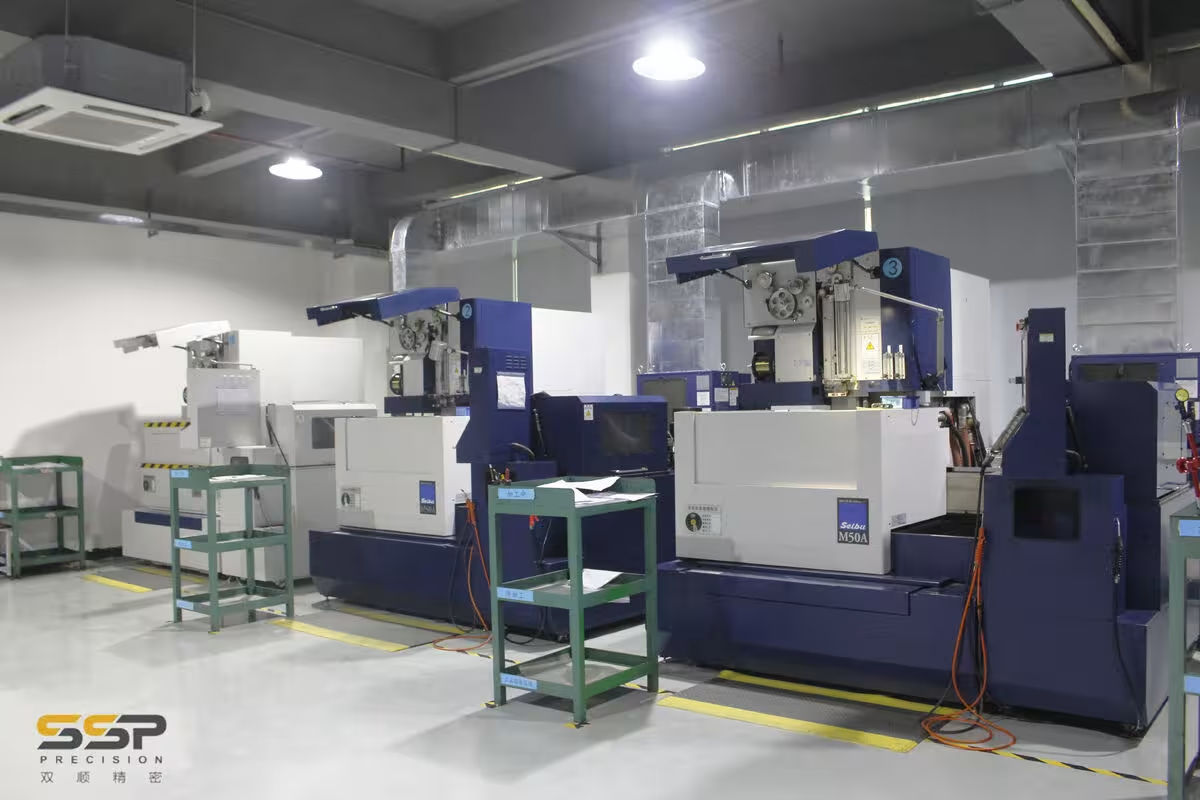
Проволочная электроэрозия
Электроэрозия Seibu и Sodick для контуров пуансонов, матриц и внутренних углов.
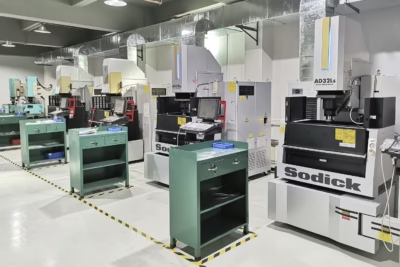
Прошивная и электроэрозия малых отверстий
Ребра, глухие карманы, стартовые отверстия и текстура в закаленной стали.
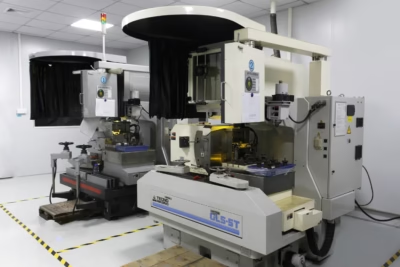
Прецизионное шлифование
Плоское, профильное и круглое шлифование критических диаметров и торцов по чертежу.
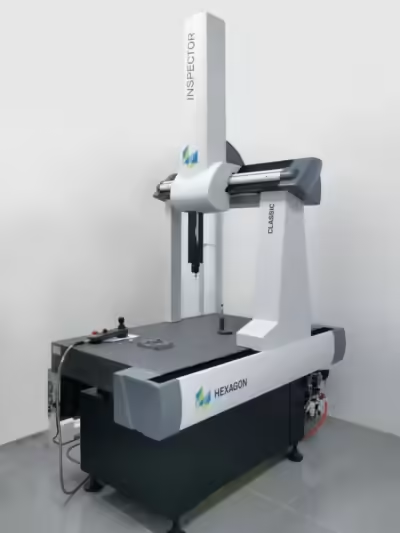
Метрология
КИМ, оптический проектор, видеоизмерения, высотомеры и контроль твердости Роквелла.
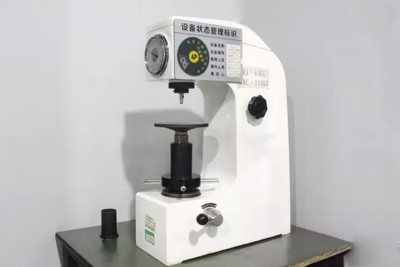
Контроль термообработки
Закалка и отпуск до заданной HRC с проверками по плану партии.
Полный перечень оборудования приведен на странице производственных возможностей.
Результаты контроля с каждой поставкой
Детали проверяются по чертежу на согласованных этапах, а не только в конце. Система качества соответствует ISO 9001:2015 и IATF 16949.
- Критические размеры проверяются на КИМ с согласованным отчетом
- Контуры и режущие кромки проверяются оптическим проектором и видеоизмерениями
- Твердость после термообработки проверяется по плану партии
- Ra измеряется на заданных шлифованных и полированных участках
- Материальные сертификаты и прослеживаемость сохраняются по заказу
- FAI и PPAP — по запросу и согласованию
Полезный отчет связывает результаты с утвержденной редакцией, базами и состоянием измерения. Укажите критические размеры, допустимые отклонения и документы в запросе; разделяйте контроль отдельной детали и проверку посадки или функции инструмента в сборе.
Инструментальные стали, твердые сплавы и специальные материалы С допуском по чертежу
Обрабатываем и шлифуем марки по вашему чертежу с документами производителя. Для выбора стали полезны наша таблица твердости HRC и сравнение D2 и DC53 .
Инструментальные и формовые стали
Нержавеющие стали
Твердые сплавы и керамика
Алюминий
Медь и специальные сплавы
Допуск шлифования критических диаметров и профилей
Зеркальная полировка формообразующих вставок
Проверка Роквелла по плану термообработанной партии
Выбор материала учитывает износостойкость, вязкость, коррозионную среду и стабильность размеров. Согласуйте марку, состояние поставки и термообработку до чистового шлифования; одинаковая номинальная твердость не делает две стали взаимозаменяемыми.
Обработка для повышения стойкости оснастки
Укажите обработку с учетом материала оснастки, рабочей поверхности и окончательного размера.
Зеркальная полировка
Алмазная полировка до Ra 0,05 мкм для качества поверхности полости и извлечения детали.
Твердое хромирование
Твердый хром (800–1 000 HV) для пуансонов, штифтов и ползунов.
TiN / TiCN / TiAlN PVD
TiN, TiCN или TiAlN (2 300–3 000 HV) для снижения износа и трения.
Газовое и плазменное азотирование
Диффузионное упрочнение стали на поверхностях, подверженных износу или задирам.
Черное оксидирование
Малобликующее покрытие для неизнашиваемых поверхностей при слабом воздействии коррозии.
Алмазоподобное углеродное покрытие DLC
Углеродное покрытие с низким трением (1 500–3 000 HV) для поверхностей с риском задиров.
Электроэрозионное текстурирование
Управляемая ЭЭО-текстура для матовой поверхности или заданного извлечения детали.
Химическое никелирование
Равномерный слой никеля (500–700 HV) для защиты сложных поверхностей от коррозии.
Подтвердите материал основы, толщину покрытия, маскирование и итоговые размеры. Укажите, требуется ли удалить слой после ЭЭО.
Технический справочник по инструментальным сталямПочему международные производители выбирают SSP для Детали оснастки
Опыт изготовления полной оснастки, документированная система качества и экспортная логистика для заказчиков более чем 40 стран.
Изготовитель оснастки
Проектируем и изготавливаем штампы и формы целиком, поэтому оцениваем запасной компонент в контексте всего инструмента.
Согласованная стоимость поставки
Производство в Китае; экспортная упаковка и применимые условия EXW, FOB или DDP указываются в предложении.
От прототипа до серии
От срочного пуансона до повторных партий взаимозаменяемых деталей по согласованному графику.
DFM при подготовке расчета
Инженеры отмечают риски допусков, материала и термообработки до изготовления; объем предварительной проверки согласуется в запросе.

Точное производство в Китае. Международная доставка.
Консервация, VCI и транспортная упаковка выполняются в Дунгуане. Документы и товарная классификация согласуются с импортером. Для планирования см. данные сроков изготовления оснастки в Китае.
- США и Канада
- Европа и Великобритания
- Япония и Корея
- Австралия и Новая Зеландия
- Юго-Восточная Азия
- Ближний Восток
Комплексное точное производство Каталог
Помимо запасных компонентов SSP изготавливает полные штампы, пресс-формы и механические детали промышленного оборудования.
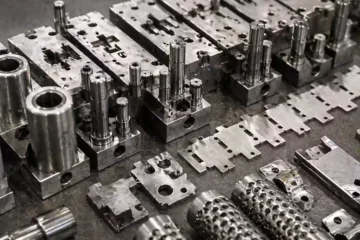
Штампы для металла
Последовательные, совмещенные и трансферные штампы с шлифованными компонентами, инструментальной сталью и согласованными испытаниями на прессе.
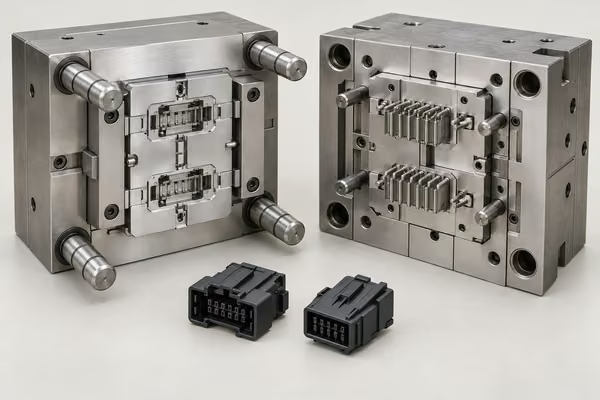
Пресс-формы
Одно- и многогнездные, горячеканальные и семейные формы из P20, H13 или S136 с проработкой заполнения.
Механические детали
Компоненты ЧПУ: валы, фланцы, корпуса и кронштейны из стали, алюминия и специальных сплавов.
Стандартные детали оснастки
Каталожные пуансоны, втулки, ловители, подъемники и направляющие с размерами по DIN, ISO, HASCO или MISUMI после проверки обозначения.

Услуги для замены и повторной поставки оснастки
Согласуйте структуру заказа с задачей обслуживания и требованиями взаимозаменяемости.
Отдельная сменная деталь
Определите изношенный компонент, ревизию чертежа и сопряжения до изготовления.
Согласованный комплект оснастки
Проверьте парные посадки, зазоры и идентификацию совместно поставляемых деталей.
Повторные партии запчастей
Свяжите утвержденные чертежи, состояние материала и проверки с повторными заказами.
Сменные детали с контролируемой документацией
Создайте воспроизводимое определение детали, не полагаясь только на изношенный образец.
Рассмотреть чертеж или изношенную детальИзношенный образец полезен, но сам по себе не определяет исходную геометрию, материал и приемочные пределы.
Чертеж и образец
Укажите ревизию, ответные детали и износ. Уточните недостающие размеры до изготовления.
Производственные требования
Согласуйте материал, твердость, критические базы, поверхности и припуски на покрытие.
Контроль и сопряжение
Укажите размеры для отчета и включенные проверки сопряжений или пробную установку.
Повторные поставки
Свяжите идентификацию, утвержденные ревизии и упаковочные документы с последующими заказами.
Изготовление деталей оснастки: ответы заказчикам
Что нужно для расчета запасной детали оснастки?
Передайте чертеж или модель, редакцию, количество, материал, твердость и покрытие. Отметьте базы, посадки, кромки и размеры для отчета. Если функция неясна, приложите фотографию сборки. Укажите срочную замену или повторные партии, целевую дату и документы контроля. Используйте наш перечень для расчета при подготовке данных к проверке.
Можно ли изготовить запасную деталь без чертежа?
SSP может оценить изношенный или сломанный компонент, измерить доступные элементы и подготовить чертеж замены для утверждения. Отделяйте износ от исходной геометрии: поврежденная кромка или направляющий диаметр могут не отражать проектный размер. Передайте сопряжения, старый чертеж либо новый запасной образец. Согласуйте базы, посадки, материал, твердость и контроль; утвердите восстановленный чертеж и участки подгонки при установке.
Есть ли минимальное количество заказа?
Рассматриваем единичные замены и партии. Количество и срок оцениваются вместе с наладкой, термообработкой, отделкой и контролем. Для повторных поставок используйте одинаковую утвержденную редакцию, материал и критерии. Укажите необходимость взаимозаменяемости без подгонки, порядок изменений и проверку образцов до разрешения большей партии.
Каков срок изготовления деталей оснастки?
Ориентир страницы — 7–15 дней в зависимости от сложности, термообработки и отделки. Запросите график конкретного компонента. Уточните, означает ли целевая дата отправку из Дунгуаня или прибытие, учтите перевозку и таможню. Согласуйте даты одобрения восстановленных чертежей, замен материала и образцов. Для срочной детали передайте все требования одновременно.
Какие допуски возможны для пуансонов и вставок?
Указанный ориентир шлифования ±0,002 мм относится к выбранным диаметрам и профилям после проверки. Определите критические элементы и общие допуски, базы, поверхность, зазоры и методы контроля. Уточните размеры до или после покрытия. Точность отдельной детали не гарантирует посадку в изношенном узле; при необходимости передайте сопрягаемую часть и согласуйте установку.
Какие документы входят в поставку деталей?
До заказа задайте редакцию, критические размеры, идентификацию материала, твердость, поверхность и покрытия. Размерные отчеты, сертификаты, FAI и PPAP согласуются по объему, формату и выборке. Отметьте особую приемку и независимые испытания. Храните утвержденный чертеж и отчет вместе для оценки следующих партий по той же основе.
Изготавливаете ли вы по DIN, ISO, HASCO или MISUMI?
Стандартные размеры представлены в нашем каталоге деталей оснастки ; также рассматриваются измененные и специальные компоненты. Одного названия стандарта или поставщика недостаточно для всех размеров и материалов. Передайте номер, редакцию стандарта или чертеж и изменения. Сверьте посадки с узлом. До заказа определите: стандартный компонент, аналог по чертежу или специальная замена.
Как упаковываются и отправляются запасные детали?
Укажите направление, базис и упаковку в запросе. Возможны консервация, VCI, коробки или ящики, экспресс-, авиа- и морская отправка. Отметьте точные кромки, полировку и парные комплекты для отдельной защиты. Подтвердите услуги EXW, FOB или DDP и таможенные данные. Количество и редакция на упаковочных документах помогают обслуживающей команде правильно определить замену.
Запросить расчет деталей оснастки
Приложите чертежи или фотографии изношенной детали. Инженер оценит стоимость, срок и технологичность после получения исходных данных.
- Количество по согласованию
- Шлифование до допуска чертежа
- ISO 9001:2015 · IATF 16949
- Поставки в более чем 40 стран
SSP · Изготовление деталей оснастки · Хумэнь, Дунгуань, Китай · Инженеры отвечают пн–пт, 09:00–17:00 по времени Китая