


Dập liên hoàn
với khuôn
chính xác
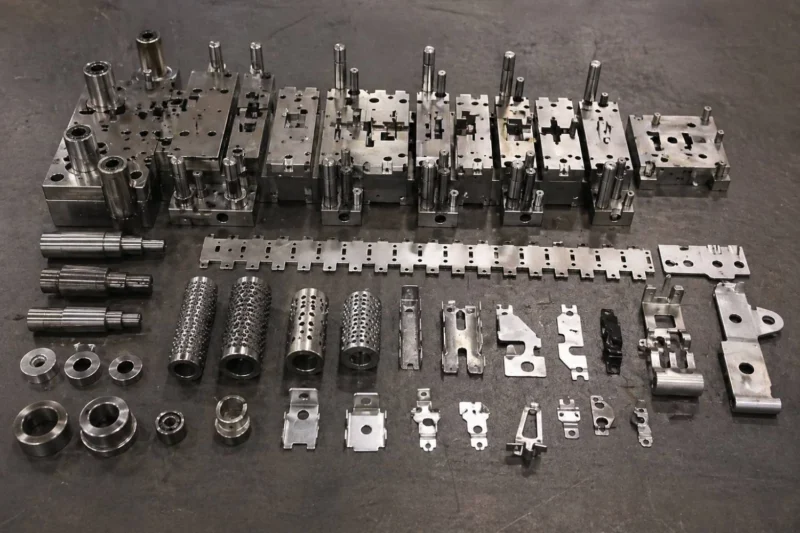
Dịch vụ dập liên hoàn chi tiết kim loại chính xác, từ bố trí băng, chế tạo khuôn đến sản xuất lặp lại. Gửi bản vẽ, mác tấm, chiều dày, kích thước quan trọng, sản lượng năm để xem xét kỹ thuật.
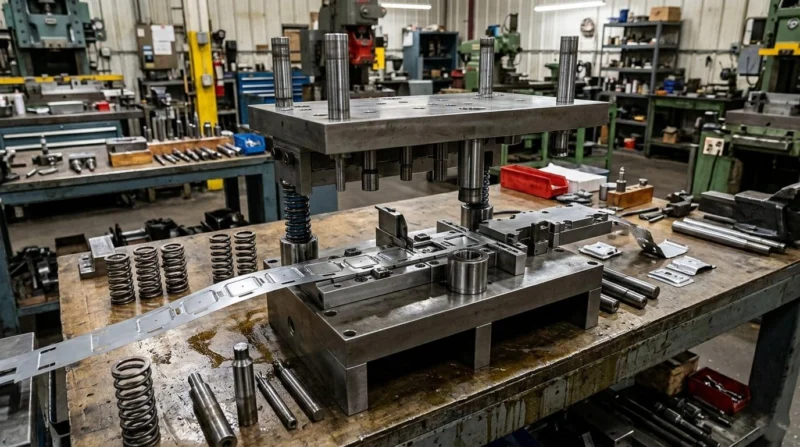
Nhà chế tạo dập liên hoàn tại Trung Quốc
SSP Precision phát triển giải pháp dập liên hoàn từ năm 2008 tại trung tâm sản xuất Trung Quốc. Kết hợp kỹ thuật, vật liệu để cung cấp linh kiện dập cho ô tô, điện tử tiêu dùng và các ngành quốc tế.
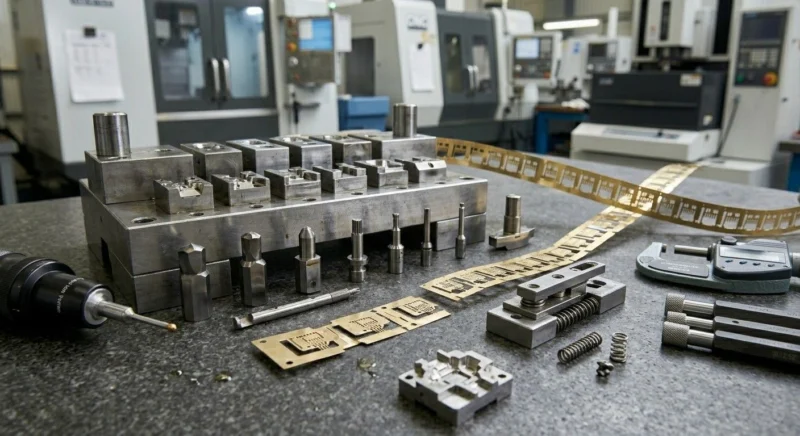
Nhà máy có CNC 5 trục, cắt dây EDM, CMM và khu dụng cụ chuyên dụng, giúp điều phối các giai đoạn sản xuất nội bộ.
Thiết kế, chế tạo khuôn nội bộ
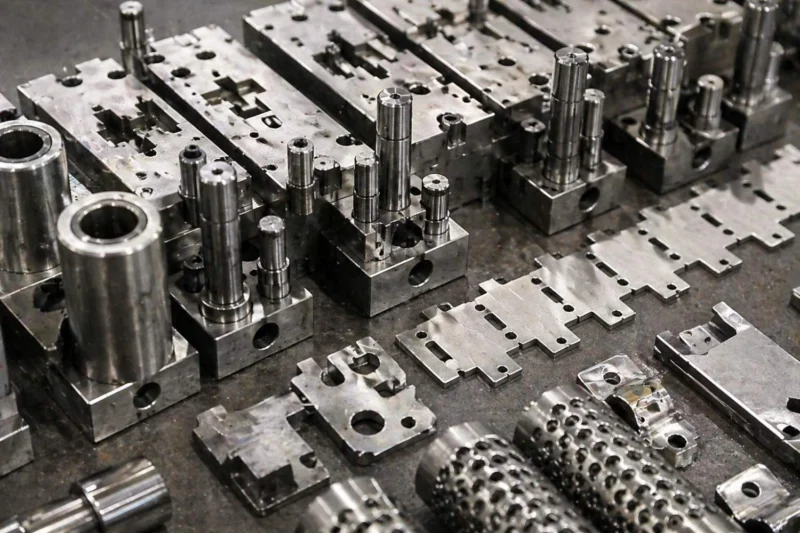
Từ ý tưởng đến khuôn sản xuất: nhóm kỹ sư phân tích DFM, mô phỏng băng phôi và chế tạo để kiểm soát tiến độ, chất lượng.
Năng lực sản xuất số lượng lớn
Khuôn liên hoàn nhiều công đoạn hỗ trợ hàng triệu chi tiết mỗi năm theo cơ cấu sản phẩm, kiểm soát chất lượng, dừng máy và chi phí đơn vị.
Quản lý chất lượng
Quy trình ISO 9001:2015, kiểm tra CMM, theo dõi SPC, PPAP theo yêu cầu hỗ trợ truy xuất lô giao hàng.
Dịch vụ dập
liên hoàn
Hỗ trợ duyệt mẫu, sản xuất lặp lại linh kiện dập. Xem tiến trình băng, thiết kế cầu nối, tạo hình và kiểm tra cùng nhau. Xác nhận dung sai chi tiết khả thi, hoàn thiện trước đặt lô sản xuất.
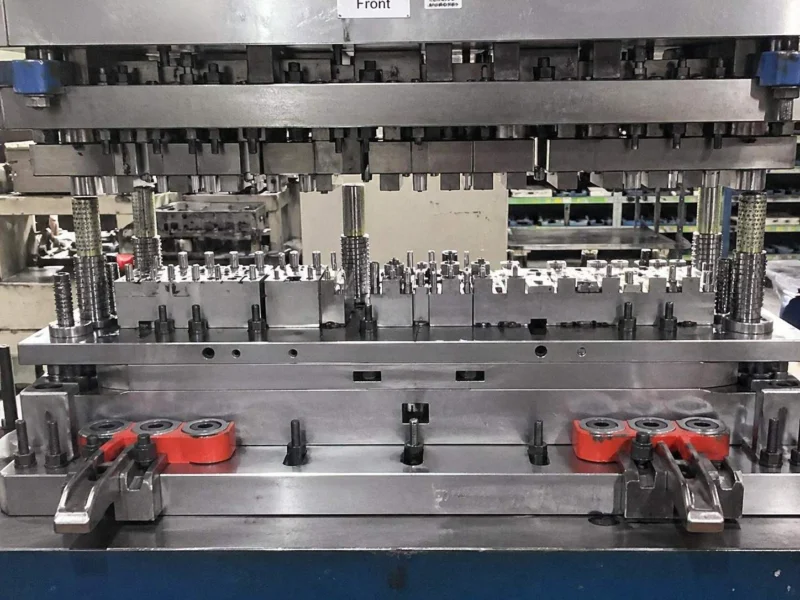
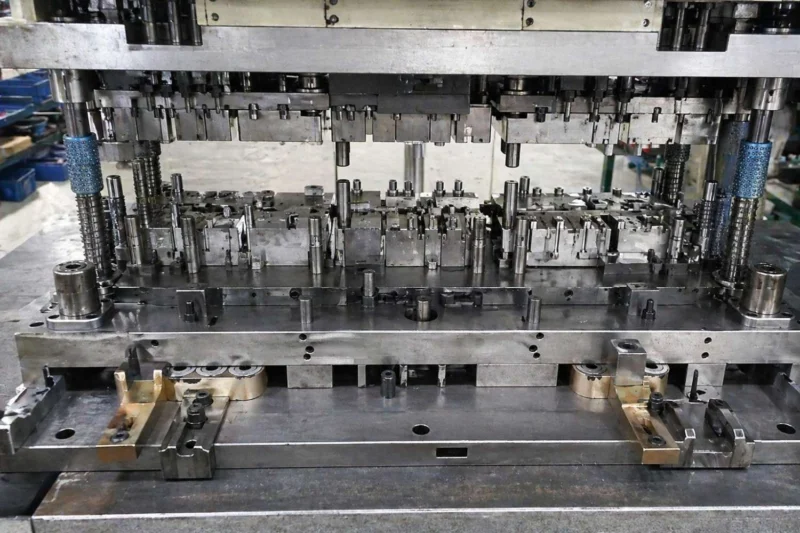
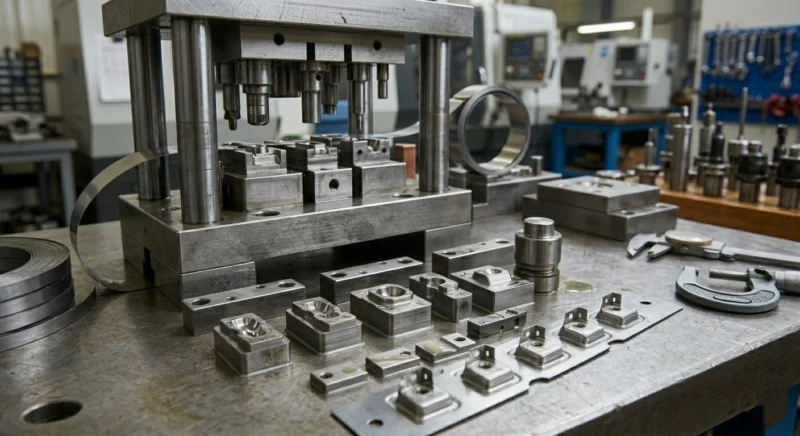
Phát triển giải pháp khuôn liên hoàn của bạn
Sáu giai đoạn kỹ thuật có điểm thẩm định để kiểm soát khả năng làm việc theo yêu cầu của khuôn trong quá trình sử dụng.
Phân tích DFM
Đánh giá khả năng chế tạo: hình học, đặc tính vật liệu, sản lượng để đề xuất băng phôi và cấu hình khuôn.
Bố trí băng và mô phỏng
Mô phỏng CAE dòng kim loại, hồi phục đàn hồi, mỏng thành. Tối ưu thứ tự công đoạn để hạn chế lỗi trước gia công thép.
Chế tạo khuôn
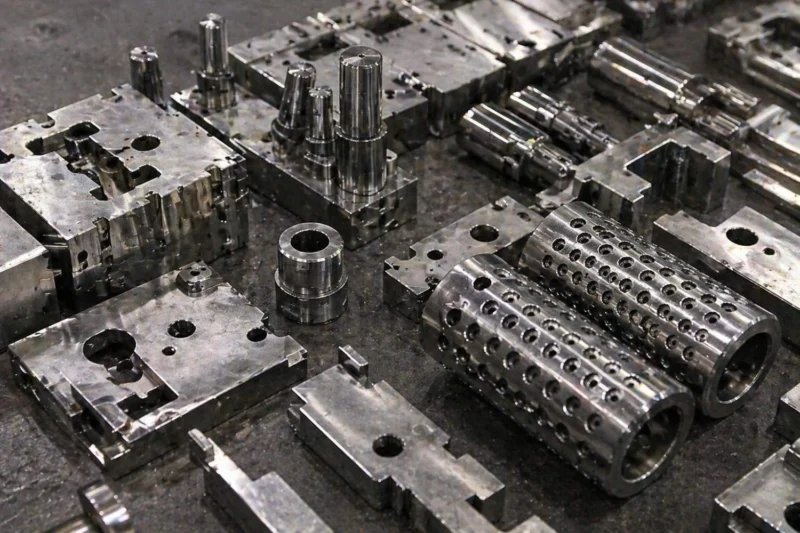
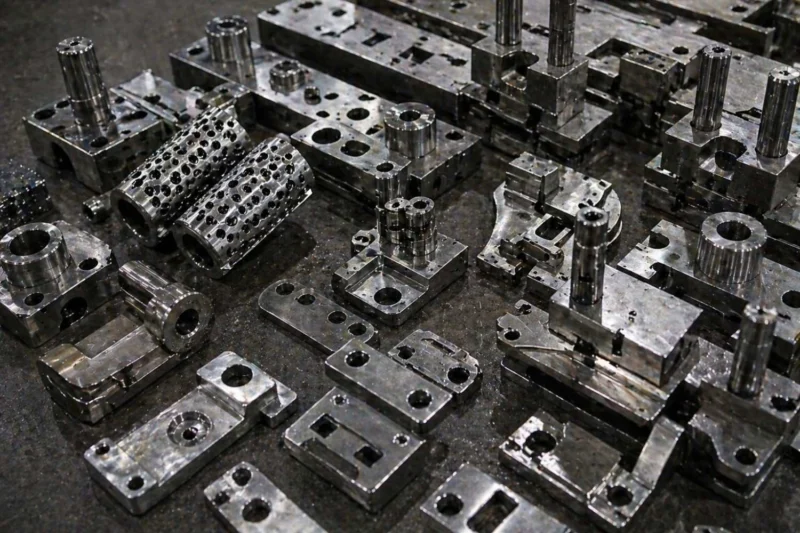
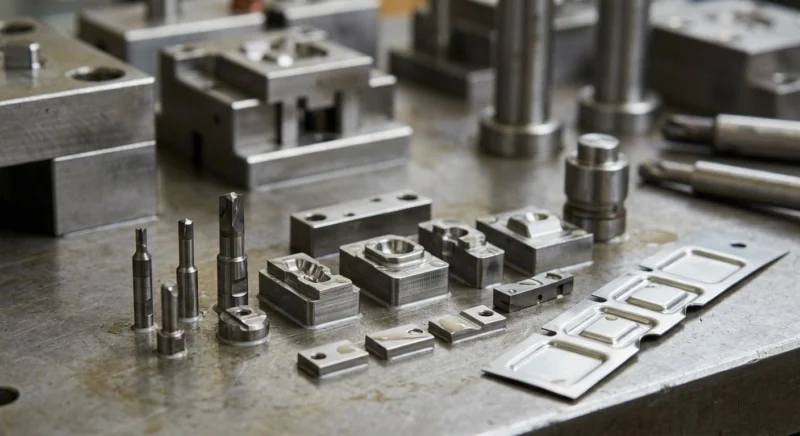
CNC 5 trục, cắt dây trên thép D2/SKD11 theo trạng thái nhiệt luyện. Dung sai ±0,002 mm, Ra 0,4 μm được xác nhận theo bản vẽ.
Chạy thử khuôn
Chạy thử trên máy sản xuất; chỉnh khe hở, lực lò xo, thời điểm định vị đến khi kích thước đáp ứng bản vẽ.
PPAP và phê duyệt
Hồ sơ PPAP theo yêu cầu gồm kích thước, chứng chỉ vật liệu, nghiên cứu năng lực và mẫu duyệt. Mục tiêu Cpk ≥1,67 cần được xác định cùng kế hoạch lấy mẫu, phương pháp đo.
Sản xuất hàng loạt
Sản xuất với SPC, bảo trì khuôn theo lịch và kiểm soát chất lượng để phát hiện, xử lý sai lệch trước giao.
Các sản phẩm dập chính xác
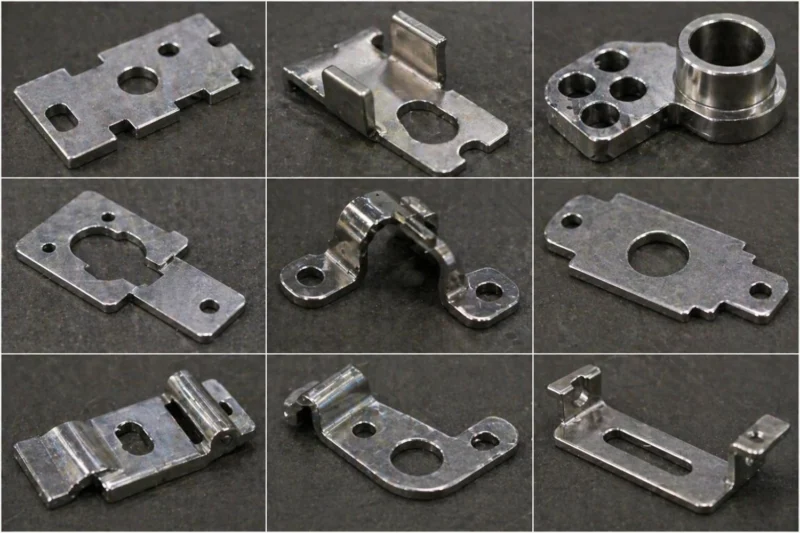
Các nhóm chi tiết dập liên hoàn SSP chế tạo, từ đầu cực vi mô đến giá kết cấu ô tô; thông số xác nhận theo bản vẽ.
Giá kim loại chính xác và chi tiết dập kết cấu
Đầu cực và tấm chắn EMI
Chi tiết dập, kẹp ô tô
Chi tiết chính xác y tế, công nghiệp
Lò xo lá, kẹp và tấm tiếp điểm
Vỏ vuốt sâu
Phôi, vòng đệm, đĩa chính xác
Chi tiết dập có nhiều yếu tố tạo hình
Cánh tản nhiệt và linh kiện nhiệt
Ưu điểm của chi tiết dập SSP
Chế tạo theo yêu cầu kỹ thuật và kiểm tra để xác nhận khả năng làm việc của chi tiết trong ứng dụng đã xác định.
Mép cắt kiểm soát ba via
Khe hở, tham khảo 8–12% chiều dày, được chọn theo vật liệu, nguyên công và yêu cầu mép. Tiêu chuẩn nghiệm thu phải phù hợp quy trình; không mặc định ISO 9013 áp dụng cho mọi sản phẩm dập.
Khả năng lặp lại kích thước
Kiểm tra mẫu đầu bằng CMM, theo dõi SPC các kích thước quan trọng. Cpk ≥1,67 là mục tiêu theo phương án lấy mẫu, quá trình đã thống nhất.
Bù hồi phục đàn hồi
Mô phỏng tạo hình để dự đoán, bù hồi phục đàn hồi ở thép cường độ cao, thép không gỉ, kiểm soát góc và biên dạng.
Tối ưu sử dụng vật liệu
Bố trí phôi, băng để tăng hiệu suất vật liệu, giảm phế liệu. Mức trên 85% được đánh giá theo hình dạng, sơ đồ bố trí.
PPAP và truy xuất
Hồ sơ PPAP, chứng chỉ truy xuất, báo cáo kích thước theo phạm vi đơn; cấp 3 theo yêu cầu.
Xem các nhóm sản phẩm chế tạo chính xác:
Dữ liệu kỹ thuật — Năng lực
dập liên hoàn
Thông số quy trình, vật liệu và tiêu chí chất lượng tham khảo cho dập liên hoàn. Khả năng áp dụng được xác nhận theo sản phẩm, vật liệu, cấu hình thực tế.
| Nhóm | Thông số | Cấp thông dụng | Cấp chính xác | Phương pháp xác nhận | Trạng thái |
|---|---|---|---|---|---|
| Khuôn dập | Dung sai chế tạo khuôn | ±0.005mm | ±0.002mm | Kiểm tra CMM | Có thể cung cấp |
| Khuôn dập | Vật liệu khuôn | SKD11 / D2 | PM-ASP2023 / ASP2030 | Chứng chỉ vật liệu | Có thể cung cấp |
| Khuôn dập | Tuổi thọ khuôn dự kiến | 500.000 hành trình — tham khảo | Hơn 5 triệu hành trình — theo dự án | Đo mài mòn | Có thể cung cấp |
| Khuôn dập | Số công đoạn | Đến 12 | Đến hơn 30 | Bản vẽ khuôn | Có thể cung cấp |
| Xử lý vật liệu | Chiều dày băng tối thiểu | 0.3mm | 0.1mm | Panme | Có thể cung cấp |
| Xử lý vật liệu | Chiều dày băng tối đa | 6.0mm | 3,0 mm — cấp chính xác | Panme | Có thể cung cấp |
| Xử lý vật liệu | Chiều rộng băng tối đa | 400mm | 250mm | Bản vẽ khuôn | Có thể cung cấp |
| Máy dập | Lực dập tối đa | 250 tấn | 800 tấn | Thông số máy dập | Có thể cung cấp |
| Máy dập | Tốc độ hành trình tối đa | 400 hành trình/phút | Hơn 800 hành trình/phút — tốc độ cao | Điều khiển máy dập | Có thể cung cấp |
| Kích thước | Dung sai vị trí | ±0.05mm | ±0.01mm | CMM, độ phân giải 0,5 μm | Có thể cung cấp |
| Kích thước | Dung sai góc | ±0.5° | ±0.1° | CMM / Quang học | Có thể cung cấp |
| Kích thước | Độ phẳng | 0.05mm/100mm | 0.01mm/100mm | Bàn chuẩn | Có thể cung cấp |
| Bề mặt | Độ nhám Ra | 3.2 μm Ra | 0.4 μm Ra | Máy đo biên dạng | Có thể cung cấp |
| Bề mặt | Chất lượng mép cắt | ISO 9013 phạm vi 4 — xác nhận tính áp dụng | ISO 9013 phạm vi 2 — xác nhận tính áp dụng | Quan sát và dưỡng đo | Có thể cung cấp |
| Đặc tính vật liệu | Độ bền kéo vật liệu tối đa | 600 MPa | 1500 MPa (UHSS) | Thử theo ASTM E8 | Có thể cung cấp |
| Đặc tính vật liệu | Khoảng độ cứng vật liệu | Đến 35 HRC | Đến 55 HRC | Thử Rockwell | Có thể cung cấp |
| kiểm soát | Năng lực quá trình Cpk | ≥1.33 | ≥1.67 | Phần mềm SPC | Có thể cung cấp |
| kiểm soát | Mục tiêu tỷ lệ lỗi | <100 PPM | <10 PPM | Hồ sơ sản xuất | Có thể cung cấp |
| kiểm soát | Cấp PPAP có thể cung cấp | Cấp 2 | Cấp 3 | Gói hồ sơ PPAP | Có thể cung cấp |
| kiểm soát | Độ không đảm bảo đo | ±0.005mm | ±0.001mm | Truy xuất chuẩn đo — theo hồ sơ hiệu chuẩn | Có thể cung cấp |
| Môi trường | Khả năng chịu phun muối | 500h | 2000 giờ — có lớp phủ, theo thử nghiệm | ASTM B117 | Theo yêu cầu |
| Môi trường | Khoảng nhiệt độ làm việc | −40°C đến +150°C | −196°C đến +350°C | Chu kỳ nhiệt | Theo yêu cầu |
| Động học | Độ bền mỏi tại 10⁷ chu kỳ | 350 MPa | 550 MPa | Thử mỏi | Theo yêu cầu |
| Sản xuất | Số lượng đặt tối thiểu | 5000 chi tiết — tham khảo | Khuôn và 1000 chi tiết — theo báo giá | Báo giá | Có thể cung cấp |
| Sản xuất | Thời gian khuôn tiêu chuẩn | 4–6 tuần — tham khảo | 6–10 tuần — tham khảo | Lịch sản xuất | Có thể cung cấp |
Hơn 150 lựa chọn vật liệu cho dập liên hoàn
SSP Precision xem xét nhiều kim loại, hợp kim dập: từ đồng mỏng cho điện tử đến thép cường độ cao cho kết cấu. Khả năng gia công được xác nhận theo vật liệu, hình dạng ứng dụng.
Dung sai kích thước dập liên hoàn
Thiết kế khuôn để kiểm soát kích thước trong sản xuất. Các mức tham khảo liên quan ISO 2768 và yêu cầu riêng cần được xác nhận trên bản vẽ đã duyệt.
| Khoảng kích thước danh nghĩa | Kim loại — ISO 2768-f theo bản vẽ | Thép không gỉ / Thép lò xo | Cấp chính xác |
|---|---|---|---|
| 0.5mm – 3mm | ±0.05mm | ±0.03mm | ±0.01mm |
| 3mm – 6mm | ±0.05mm | ±0.04mm | ±0.015mm |
| 6mm – 30mm | ±0.10mm | ±0.07mm | ±0.02mm |
| 30mm – 120mm | ±0.15mm | ±0.10mm | ±0.03mm |
| 120mm – 400mm | ±0.20mm | ±0.15mm | ±0.05mm |
| 400mm – 1000mm | ±0.40mm | ±0.30mm | ±0.10mm |
| Đường kính lỗ | ±0.05mm | ±0.03mm | ±0.01mm |
| Góc uốn | ±0.5° | ±0.3° | ±0.1° |
| Độ phẳng trên 100 mm | 0.05mm | 0.03mm | 0.01mm |
* Cấp chính xác cần gá khuôn, vật liệu, quy trình được xác nhận. Gửi yêu cầu cụ thể để đánh giá.
Lựa chọn bề mặt sau dập
Xử lý bề mặt theo yêu cầu chống ăn mòn, ngoại quan, dẫn điện và chịu mài mòn của chi tiết dập.
Bề mặt sau gia công
Bề mặt dập trực tiếp, kết hợp tẩy ba via và bo cạnh theo yêu cầu.
Mạ kẽm điện
Lớp kẽm bảo vệ chống ăn mòn; thụ động trong hoặc vàng theo yêu cầu.
Mạ niken
Niken hóa học hoặc điện phân cho độ cứng, chống ăn mòn, dẫn điện theo hệ phủ.
Anốt hóa
Dành cho nhôm: anốt loại II trang trí hoặc loại III cứng. Độ cứng, chiều dày được xác nhận theo hệ xử lý, không quy đổi HRC trực tiếp cho mọi lớp ôxít.
Sơn tĩnh điện bột
Lớp polymer nhiệt rắn với màu RAL. Khả năng chịu UV, hóa chất được thỏa thuận theo vật liệu, hệ sơn và thử nghiệm.
Phun hạt làm nhám
Bề mặt mờ đồng đều, xử lý vảy, ôxít; dùng làm bước chuẩn bị trước phủ khi phù hợp.
Hoàn thiện xước
Vân song song mịn để giảm phản sáng, dấu tay; thường dùng cho hàng tiêu dùng.
Đánh bóng gương
Bề mặt nhẵn theo yêu cầu quang học, dụng cụ y tế, gá quang, chi tiết trang trí; nghiệm thu theo mẫu, thông số đã duyệt.
Thụ động hóa
Xử lý thép không gỉ để loại sắt tự do, hỗ trợ lớp ôxít bảo vệ tự nhiên.
Mạ kẽm nhúng nóng
Lớp kẽm cho bảo vệ ngoài trời, chi tiết xây dựng và kết cấu; xác nhận chiều dày, kích thước sau mạ.
Mạ crôm
Crôm cứng hoặc trang trí cho yêu cầu mài mòn, ăn mòn và ngoại quan.
Nhiệt luyện
Tôi, ram, thấm cứng và khử ứng suất; mục tiêu 30–65 HRC theo mác thép, yêu cầu.
8 lý do nhà sản xuất quốc tế chọn SSP
Sản xuất tích hợp
Thiết kế, chế tạo khuôn, dập, hoàn thiện và kiểm tra được phối hợp tại nhà máy. Mức giảm thời gian đến 40% phụ thuộc phạm vi so sánh, dự án.
Phòng đo lường
CMM Zeiss độ phân giải 0,5 μm, máy chiếu, máy đo nhám, độ cứng hỗ trợ kiểm tra từng lô theo dung sai đã thống nhất.
CNC 5 trục và cắt dây EDM
Trung tâm 5 trục điều khiển Fanuc và cắt dây, độ chính xác tham khảo 0,004 mm, cho chế tạo khuôn theo dung sai đã xác nhận.
Hệ thống chất lượng ISO 9001:2015
Hệ thống quản lý được đánh giá, chứng nhận bên ngoài; các bước từ duyệt nhà cung cấp đến kiểm tra giao hàng được kiểm soát theo phạm vi tiêu chuẩn áp dụng.
Kinh nghiệm xuất khẩu
Cung cấp chi tiết dập đến châu Âu, Bắc Mỹ, Nhật, Đông Nam Á. Hồ sơ xuất khẩu, REACH/RoHS và DDP được xem xét theo sản phẩm, yêu cầu và điểm đến.
Hợp tác kỹ thuật
Kỹ sư tham gia sớm để phản hồi DFM, đề xuất vật liệu, tối ưu chi phí trước quyết định đầu tư khuôn.
Tạo mẫu và khuôn nhanh
Tham khảo 2–3 tuần cho khuôn mẫu. Khuôn trung gian hỗ trợ xác nhận thiết kế bằng vật liệu, quy trình dự kiến trước đầu tư khuôn liên hoàn hoàn chỉnh.
Bảo vệ thiết kế và NDA
Thỏa thuận NDA, bảo mật bản vẽ chi tiết, khuôn trong và sau dự án theo điều kiện trao đổi hồ sơ.
Dập liên hoàn cho các ngành
Đáp ứng từng ứng dụng qua xem xét kỹ thuật, chất lượng và yêu cầu pháp lý được xác định cho sản phẩm.
Ô tô
Giá đỡ, kẹp, tấm chắn, đầu nối, linh kiện pin xe điện
Điện tử tiêu dùng
Đầu cực, tấm chắn EMI, tiếp điểm, tấm tản nhiệt, vỏ
Thiết bị y tế
Dụng cụ phẫu thuật, linh kiện cấy ghép, thiết bị chẩn đoán
Hàng không và quốc phòng
Chi tiết siết kết cấu, lá căn, giá chính xác, vỏ điện tử hàng không
Thiết bị công nghiệp
Tấm bảo vệ máy, vỏ, tản nhiệt, lá thép động cơ
Viễn thông
Linh kiện ăng-ten, tấm chắn RF, vỏ đầu nối, kẹp cáp
Câu hỏi thường gặp về
Dập liên hoàn
Sẵn sàng phát triển dự án
dập liên hoàn tiếp theo?
Gửi bản vẽ, yêu cầu để nhóm kỹ sư xem xét, báo giá. Thời gian phản hồi được xác nhận theo hồ sơ, giờ làm việc.