


Phụ tùng khuôn
chính xác
Chi tiết gia công theo yêu cầu · Dung sai ±0,002 mm theo bản vẽ · Hệ thống chất lượng ISO
SSP cung cấp phụ tùng khuôn dập, khuôn ép phun cho bảo trì, xưởng khuôn và OEM. Xem chày, lõi, dẫn hướng, hệ đẩy; kích thước tiêu chuẩn và yêu cầu riêng được kiểm tra trước nhận đơn.
Danh mục phụ
tùng khuôn
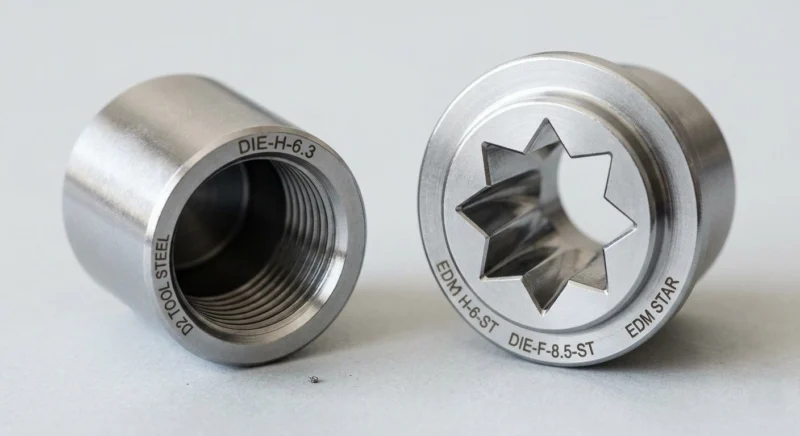
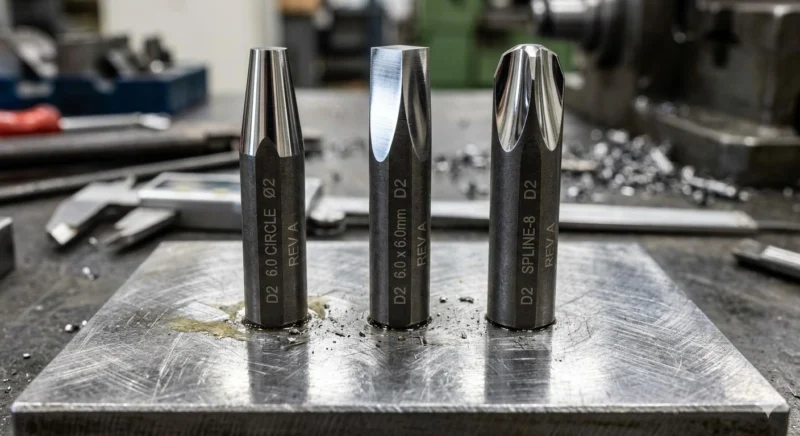
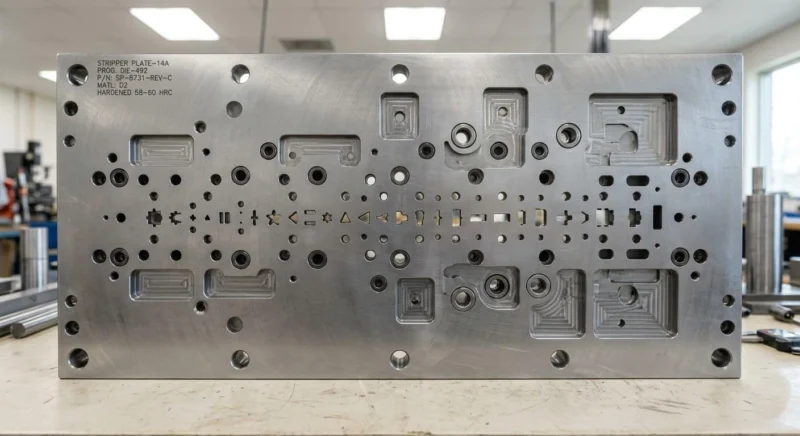
Linh kiện khuôn dập dùng cho cắt, tạo hình, căn chỉnh; linh kiện khuôn ép phun dùng cho đẩy, dẫn hướng, thay lõi hoặc lòng. Đối chiếu bản vẽ, mác thép, độ cứng, xử lý bề mặt với cụm hiện có trước chọn phụ tùng.

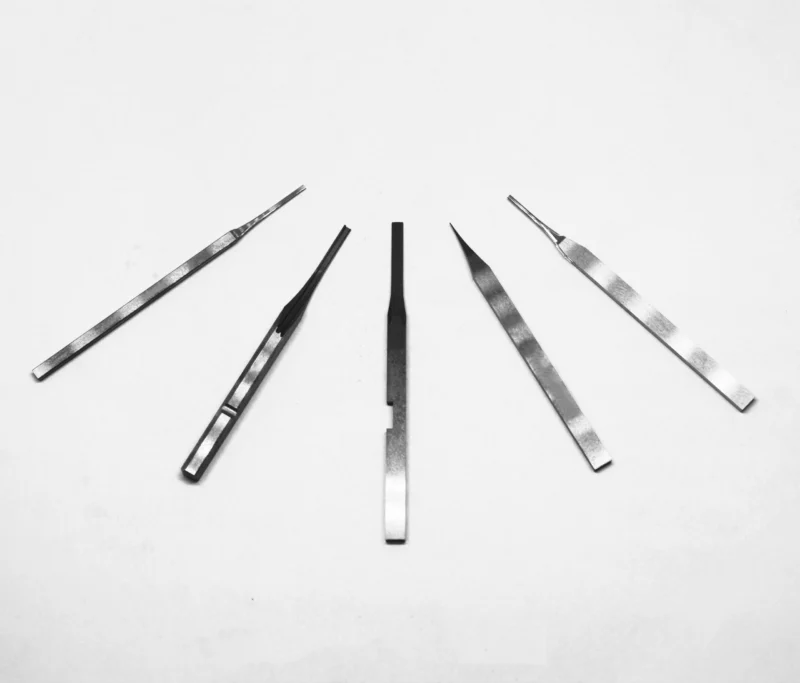


Đường kính và biên dạng quan trọng
±0.002 mm Theo hình học và xem xét bản vẽTừ chi tiết thay riêng đến lô lặp lại
1 chi tiết trở lên Số lượng tối thiểu theo yêu cầu dự ánChế tạo theo yêu cầu kỹ thuật
Dụng cụ theo yêu cầu
và chế tạo OEM
Cần linh kiện ngoài danh mục? Gửi bản vẽ hoặc mẫu để chế tạo phụ tùng khuôn theo yêu cầu. Xác định lắp ghép quan trọng, chi tiết đối tiếp, số lượng và phiên bản bản vẽ. Kỹ sư xem xét yêu cầu trước gia công thay thế.
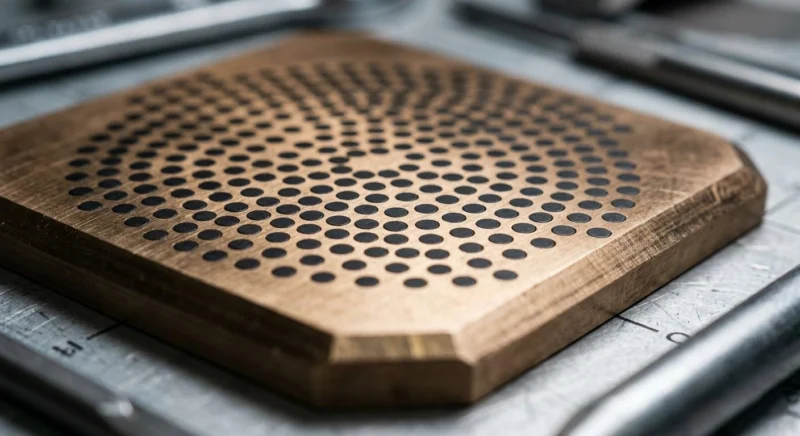
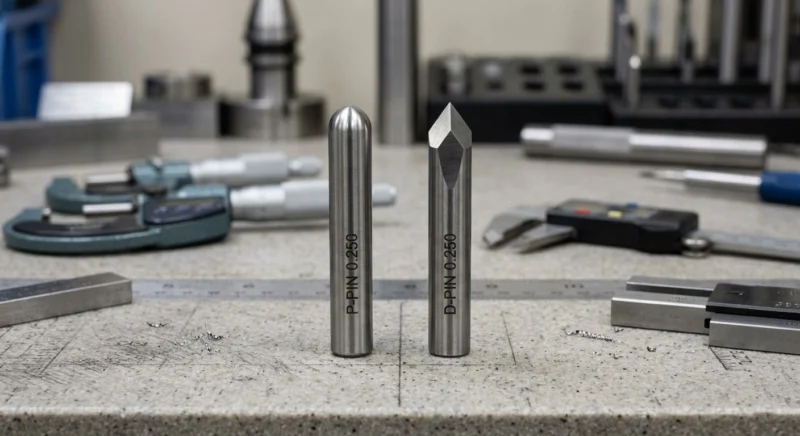
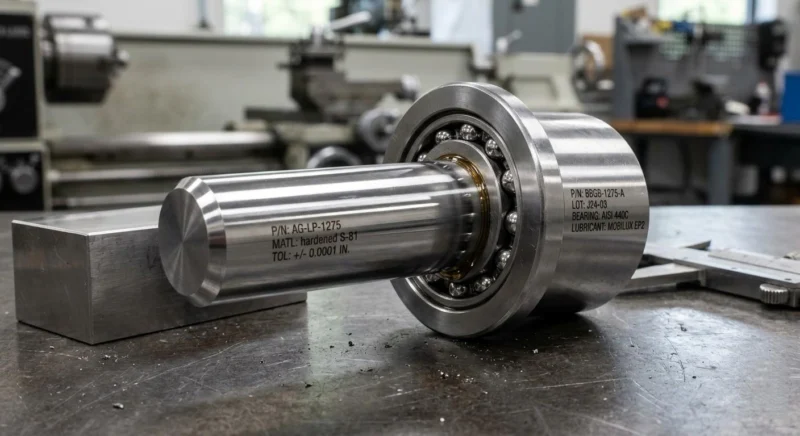
- Chày, lõi cối, tấm và linh kiện khuôn ép phun theo yêu cầu
- Xem xét bản vẽ 2D/3D và kỹ thuật ngược từ mẫu
- Thép dụng cụ, thép khuôn ép phun và hợp kim cứng theo ứng dụng
- Gia công CNC, cắt dây EDM và mài chính xác
- Nhiệt luyện, hoàn thiện và phủ theo yêu cầu
- Báo cáo kích thước và hồ sơ vật liệu
Ưu điểm của
phụ tùng khuôn SSP
Thiết kế theo yêu cầu tuổi thọ, độ chính xác và độ tin cậy khi sản xuất, có truy xuất từ nguyên liệu đến chi tiết hoàn thiện.
CNC đến ±0,01 mm, mài phẳng/trong/ngoài đến ±0,002 mm theo chi tiết. Mài tọa độ cho yêu cầu độ tròn, độ trụ khắt khe; khả năng được đánh giá theo phép đo, lắp ghép.
Độ chính xác theo yêu cầuTiN vàng, TiCN xám, DLC đen, CrN, thấm nitơ, crôm cứng và ôxy hóa đen. Khả năng tăng tuổi thọ 3–10 lần của PVD cần được xác nhận theo vật liệu, tốc độ và điều kiện mài mòn, ăn mòn.
PVD / CVD / Thấm nitơSKD11, DC53, H13, S136, P20, D2, thép gió M2, hợp kim cứng, POM, PEEK, PTFE và hợp kim chuyên dụng. Chọn theo mài mòn, nhiệt độ, ăn mòn.
Truy xuất vật liệu đầy đủChứng chỉ vật liệu, hồ sơ nhiệt luyện, CMM, độ cứng và xác nhận lớp phủ được cung cấp theo yêu cầu tài liệu của đơn hàng. Quy trình theo ISO 9001:2015.
Hệ thống chất lượng ISO 9001:2015Phối hợp nhiệt luyện chân không, xử lý lạnh sâu khi phù hợp, mác thép và hoàn thiện bề mặt. Mức tăng tuổi thọ 30–40% so với chi tiết thông thường cần điều kiện so sánh cụ thể.
Tuổi thọ tăng 30–40% — cần xác nhậnPhụ tùng thay thế được kiểm tra theo lắp ghép yêu cầu. Kích thước DME, HASCO, MISUMI phải đối chiếu với cụm hiện có; xác nhận việc có cần gia công chỉnh tại nơi sử dụng.
Thay thế theo kích thước đã xác nhậnChế tạo phụ
tùng khuôn
SSP điều phối phụ tùng khuôn từ nguyên liệu đến đo kiểm. Phạm vi gia công nội bộ và trách nhiệm kiểm soát được xác định theo đơn hàng.
Phay, tiện CNC 3–5 trục; độ chính xác định vị tham khảo ±0,005 mm. Số lần gá, gia công biên dạng, undercut và hốc sâu được lựa chọn theo hình dạng, yêu cầu chi tiết.
Mài phẳng, tròn ngoài, trong và tọa độ đến ±0,002 mm theo bản vẽ. Mài biên dạng CNC cho chày, cối phức tạp; độ nhám Ra ≤0,2 μm được xác nhận theo bề mặt.
Cắt dây đến ±0,003 mm cho chày và biên dạng 2D; xung EDM cho hốc sâu, gân, bề mặt tạo vân khó tiếp cận bằng gia công thông thường.
Kiểm soát vị trí lỗ, chốt, cụm lỗ; mức ±0,001 mm được xem xét theo bản vẽ, phương pháp đo. Dùng cho lỗ trụ dẫn, bạc và tấm căn nhiều lỗ.
Tôi chân không, tôi khí, xử lý lạnh sâu và ram hai lần khi phù hợp. HRC 50–62+ cho SKD11, H13, DC53 theo yêu cầu vật liệu; đo lại kích thước sau nhiệt luyện.
PVD TiN, TiCN, DLC, CrN; ôxy hóa đen, crôm cứng, thấm nitơ, tẩm PTFE. Đánh bóng theo cấp đã thỏa thuận, mài bề mặt trượt đến Ra ≤0,2 μm khi yêu cầu.
CMM nội bộ có độ phân giải đến ±0,001 mm; đo quang học, độ cứng, độ nhám. Lập hồ sơ kích thước quan trọng trước giao hàng theo kế hoạch kiểm tra.
Từ một chi tiết mẫu đến lô hơn 10.000 chi tiết. Nhận STEP, IGES, PDF, DWG và xem xét kỹ thuật trước sản xuất. Chi tiết ngoài tiêu chuẩn danh mục được làm qua chế tạo phụ tùng khuôn theo yêu cầu dịch vụ.
Bảng năng lực
kỹ thuật
Tổng quan các thông số chế tạo phụ tùng khuôn; khả năng áp dụng được xác nhận theo từng hình học, vật liệu và yêu cầu đo.
| Nhóm | Thông số | Giá trị / Phạm vi | Loại quy trình | Ứng dụng |
| Dung sai gia công | Độ chính xác CNC | ± 0.01 mm | Phay / Tiện CNC | Linh kiện khuôn, vỏ, tấm thông dụng |
| Dung sai mài | Mài phẳng / Trong / Ngoài | ± 0.002 mm | Mài chính xác | Chày, lõi, con trượt, chốt dẫn hướng |
| Độ chính xác EDM | Cắt dây và xung EDM | ± 0.003 mm | Cắt EDM | Biên dạng sắc và hình học vi mô |
| Độ nhám bề mặt | Mức Ra cuối | ≤ 0.2 μm | Mài / Đánh bóng | Bề mặt trượt chính xác |
| Nhiệt luyện | Độ cứng thép dụng cụ | 50–62 HRC | Chân không / Tôi | Chày và lõi chống mài mòn |
| Độ cứng hợp kim cứng | Hợp kim cứng thiêu kết | 88–92 HRA | Hợp kim cứng thiêu kết | Chi tiết chịu mài mòn theo yêu cầu tuổi thọ |
| Lựa chọn lớp phủ | Lớp phủ chống mài mòn | TiN / TiCN / DLC / CrN | Phủ PVD | Giảm ma sát và mài mòn |
| Kích thước chi tiết tối đa | Giới hạn gia công CNC | 500 × 400 × 300 mm | CNC / Mài | Tấm và khối khuôn cỡ lớn |
| Kích thước EDM tối đa | Giới hạn EDM | 350 × 250 × 200 mm | Cắt dây / Xung EDM | Chi tiết có biên dạng khắt khe |
| Định dạng CAD | Dữ liệu đầu vào | STEP · IGES · PDF · DWG | Xem xét kỹ thuật | Mọi chi tiết khuôn theo yêu cầu |
Vật liệu cho phụ tùng khuôn
Chọn vật liệu phụ tùng khuôn theo vật liệu gia công, mài mòn và lắp ghép cần đạt. Xác định, cung cấp mác phù hợp cho từng ứng dụng.
Hoàn thiện bề mặt
và lớp phủ
Xử lý bề mặt phụ tùng khuôn giúp kiểm soát tuổi thọ, ma sát và dính xước. Chọn bề mặt, lớp phủ theo vật liệu gia công và điều kiện sản xuất.
Ra ≤0,2 μm trên bề mặt trượt, lắp ghép theo yêu cầu. Mài biên dạng CNC, mài phẳng, trong, ngoài để kiểm soát kích thước và lắp ghép.
Ra ≤ 0.2μmĐánh bóng lòng khuôn, mặt chày theo SPI A1–A3 và Ra ≤0,05 μm khi chỉ định; hỗ trợ giảm bám dính, lực đẩy, cải thiện ngoại quan.
Ra ≤ 0.05μmCarbon dạng kim cương khoảng 1–4 μm, hệ số ma sát đến 0,05 theo điều kiện thử. Xem xét cho dập thép không gỉ, đồng có nguy cơ dính mòn.
Ma sát −70% — theo điều kiện thửPVD titan nitrua hoặc carbonitrua khoảng 2–5 μm, HV 2300+. TiN vàng, TiCN xám cho vật liệu gây mài mòn; tuổi thọ 3–5 lần cần xác nhận trong ứng dụng.
Tuổi thọ 3–5 lần — cần xác nhậnThấm nitơ khí hoặc plasma sâu khoảng 0,1–0,3 mm, HV 900–1100. Xem xét cho chi tiết chính xác cần bề mặt cứng; đo lại kích thước sau xử lý.
Độ cứng bề mặt +60% — theo điều kiện thửMạ crôm cứng khoảng 5–50 μm, HRC 70+ theo quy trình. Chọn cho thân chày, trụ dẫn và bề mặt cần chống ăn mòn, mài mòn.
Chống ăn mòn +90% — theo điều kiện thửLớp chuyển hóa chống ăn mòn, thay đổi kích thước thường dưới 1 μm. Dùng cho thân khuôn, tấm giữ và tấm đỡ.
Ảnh hưởng kích thước nhỏỔ đồng, bạc dẫn hướng tẩm PTFE hỗ trợ tự bôi trơn. Yêu cầu bảo trì trong khuôn liên hoàn được xác định theo tải và điều kiện sử dụng.
Giảm nhu cầu bôi trơn theo ứng dụngDung sai phụ
tùng khuôn
Phụ tùng khuôn được đo theo các tiêu chí đã duyệt. Báo cáo CMM và chứng chỉ vật liệu được bàn giao theo yêu cầu đơn hàng.
| Quy trình | Tiêu chí | Giá trị |
| Gia công CNC | Độ chính xác phay / tiện | ± 0.01 mm |
| Mài chính xác | Mài phẳng / Trong / Ngoài | ± 0.002 mm |
| Mài tọa độ | Độ chính xác vị trí thực | ± 0.001 mm |
| Xác nhận bằng CMM | Đo tại nhà máy | ± 0.001 mm |
| Độ chính xác EDM | Cắt dây / Xung EDM | ± 0.003 mm |
| Độ nhám bề mặt | Ra sau mài / đánh bóng | ≤ 0.2 μm |
Năng lực tham khảo; dung sai chặt hơn cho chi tiết vi mô được đánh giá riêng, có thể cần mài tọa độ, rà bổ sung. Lập hồ sơ kích thước quan trọng trước giao hàng.
Quy trình chế
tạo phụ tùng khuôn
Quy trình 7 bước có truy xuất từ bản vẽ đến giao hàng quốc tế, cùng hỗ trợ kỹ thuật và hồ sơ chất lượng.
Xem STEP, IGES, DWG, PDF về tính khả thi, dung sai, lựa chọn vật liệu. Thời gian trả lời câu hỏi kỹ thuật được xác nhận theo hồ sơ.
Đánh giá khả năng gia công, rủi ro nhiệt luyện, lượng dư mài và tương thích lớp phủ; đề xuất tối ưu trước duyệt sản xuất.
Mua thép có chứng chỉ nhà máy, kiểm tra mẫu độ cứng và kích thước đầu vào. Duy trì truy xuất từ tiếp nhận đến giao hàng.
Phay CNC, EDM và mài chính xác. Tôi chân không, xử lý lạnh sâu khi cần; đo lại kích thước trước mài cuối.
Mài cuối, đánh bóng, phủ PVD/CVD theo yêu cầu. Xác nhận độ nhám bằng thiết bị phù hợp trước nghiệm thu.
Báo cáo kích thước CMM, độ cứng, độ nhám và chiều dày lớp phủ theo kế hoạch. Chuẩn bị báo cáo, chứng chỉ vật liệu trước giao.
Bọc riêng, bảo vệ phụ tùng khuôn và chống ăn mòn. Xuất khẩu DHL, FedEx hoặc đường biển kèm theo dõi, hồ sơ xuất khẩu, kiểm tra theo thỏa thuận.
Các ngành phục vụ
Phụ tùng khuôn hỗ trợ bảo trì, hạn chế thời gian dừng trong năm lĩnh vực sản xuất chính.
Chày, bộ dẫn, tấm chống mài mòn và chốt đẩy thay thế cho khuôn dập, gồm khuôn liên hoàn sản xuất linh kiện thân xe, kết cấu số lượng lớn.
Chày vi mô, lõi chính xác và linh kiện dập đầu cực cho khuôn đầu nối, khung dẫn, thiết bị lắp ráp PCB.
Linh kiện khuôn chính xác bằng titan, Inconel, thép không gỉ cho khuôn kết cấu hàng không. Hồ sơ truy xuất tương thích AS9100 theo yêu cầu, không thay thế chứng nhận.
Bộ dẫn, bạc, tấm chống mài mòn và chi tiết giữ thay thế cho máy dập, thiết bị tự động hóa, dụng cụ máy CNC.
Bộ chày–cối tốc độ cao, chốt đẩy phủ DLC, dẫn hướng chính xác cho khuôn nắp bao bì và đầu nối dạng băng.
Chứng nhận chất lượng
và hồ sơ kiểm chứng
Phụ tùng khuôn được chế tạo theo hệ thống quản lý chất lượng, có kiểm tra, hồ sơ và truy xuất từ nguyên liệu đến giao hàng.
Về khung quản lý chất lượng, xem giới thiệu ISO 9001 chính thức. Xác nhận mác vật liệu, lắp ghép quan trọng và hồ sơ phụ tùng khuôn khi xem xét bản vẽ.
Hệ thống quản lý chất lượng cho thiết kế, chế tạo, kiểm tra và giao hàng; hồ sơ theo yêu cầu kiểm toán của đơn hàng.
Phạm vi CE và thử nghiệm SGS được xem xét theo sản phẩm, thị trường đích và yêu cầu hồ sơ; không áp dụng tự động cho mọi linh kiện.
Báo cáo CMM, độ cứng, chứng chỉ nhà máy và độ nhám được cung cấp theo yêu cầu tài liệu của lô hàng.
Thép có chứng chỉ nhà máy, giữ hồ sơ theo lô để truy xuất từ phôi đến chi tiết hoàn thiện.
Đối chiếu chứng chỉ, kiểm tra mẫu độ cứng và kích thước khối thép trước gia công.
Truy xuất vật liệu đầy đủCMM và đo quang học tại các bước gia công quan trọng để phát hiện sai lệch trước nhiệt luyện, thay vì chỉ đo cuối.
Xác nhận dung sai ±0,002 mm theo bản vẽĐo lại kích thước quan trọng sau nhiệt luyện; xử lý cong vênh, biến đổi kích thước trong mài cuối.
Kiểm tra ổn định kích thướcBáo cáo CMM, độ cứng, độ nhám, lớp phủ và kiểm tra giao hàng theo phạm vi nghiệm thu trước đóng gói.
Báo cáo theo phạm vi đã thỏa thuậnĐánh dấu số chi tiết, mác vật liệu, số mẻ luyện, hồ sơ nhiệt luyện và người thực hiện để truy xuất từng lô.
Theo ISO 9001:2015Câu hỏi
thường gặp
Giải đáp kỹ thuật các câu hỏi khách hàng thường đặt ra trước khi mua.
Sẵn sàng đặt
phụ tùng khuôn chính xác?
Gửi bản vẽ phụ tùng khuôn để nhận báo giá, xem xét kỹ thuật, đề xuất vật liệu, dung sai và tiến độ. Đánh giá sơ bộ miễn phí; thời gian phản hồi được xác nhận theo hồ sơ.