


Khuôn ép phun
chính xác
Khuôn chính xác | Dung sai theo bản vẽ | Cho sản xuất hàng loạt
SSP thiết kế, chế tạo khuôn ép phun nhựa theo yêu cầu tại Trung Quốc cho ô tô, điện tử, y tế và công nghiệp. Gửi bản vẽ, mác nhựa, sản lượng để xem xét cấu hình khuôn và chương trình duyệt mẫu.
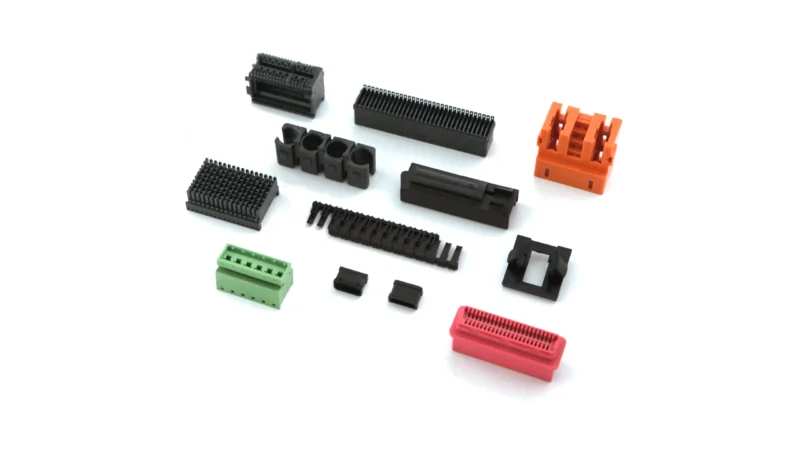
Danh mục khuôn
ép phun
Khuôn một lòng, nhiều lòng, kênh nóng, ép insert và ép bọc theo yêu cầu. Xác định cấu tạo theo hình học chi tiết, độ co nhựa, hệ kênh dẫn và làm mát. Xác nhận số lòng, thép khuôn, giao diện máy ép trước khi chế tạo.
Năng lực chế
tạo khuôn ép phun
SSP xem xét DFM, gia công, EDM và lắp ráp như một dự án khuôn thống nhất. Xác định sản lượng, kích thước quan trọng, bề mặt ngoại quan và hồ sơ bàn giao khi báo giá. Lấy mẫu, nghiệm thu bằng mác nhựa và kế hoạch kiểm tra đã thỏa thuận.
Thiết kế 2–64 lòng theo sản lượng. Cân bằng kênh dẫn, làm mát để kiểm soát sự đồng đều giữa các lòng khuôn.
Đến 64 lòng — theo dự ánHệ kênh nóng đầu van hoặc đầu mở của Husky, Yudo, Synventive được lựa chọn để giảm cuống phun, phế liệu và hỗ trợ chu kỳ tự động.
Giảm phế liệu kênh dẫnBọc insert kim loại, linh kiện điện tử hoặc nhựa định hình. Khuôn hai thành phần cho tay nắm mềm, gioăng và cụm nhiều vật liệu.
Nhiều vật liệuSản xuất các chi tiết khác nhau trong cùng chu kỳ, phù hợp cụm cần linh kiện đồng bộ. Phân tích cân bằng điền đầy theo từng lòng.
Nhiều chi tiết trong một lần épXem xét tăng sản lượng trên cùng máy ép bằng khuôn nhiều tầng. Phù hợp nắp, chi tiết bao bì thành mỏng; kiểm tra lực kẹp và chu kỳ theo cấu hình.
Sản lượng đến 2 lần — tùy cấu hìnhTừ khuôn nhôm để thẩm định mẫu, sản lượng tham khảo 5.000–50.000 lần ép, đến khuôn thép P20/H13 cho 300.000–5 triệu lần ép. Tuổi thọ được thỏa thuận theo vật liệu và điều kiện vận hành.
Từ mẫu đến 5 triệu lần ép — theo dự ánHASCO·MISUMI
Các quy trình ép phun
Thiết kế khuôn theo yêu cầu của từng quy trình ép phun và ứng dụng.
Sản xuất số lượng lớn chi tiết nhựa đồng dạng; chất lượng, dung sai và tuổi thọ được kiểm soát theo quy trình đã xác nhận.
Ép vật liệu thứ hai lên nền định hình để tạo tay nắm mềm, gioăng, chi tiết hai màu và cụm cao su–nhựa.
Đặt linh kiện kim loại hoặc chi tiết định hình vào lòng khuôn rồi ép nhựa bọc quanh, tạo liên kết cơ khí cho insert ren, đầu cực và tiếp điểm.
Bơm nitơ vào nhựa nóng chảy để tạo phần rỗng, giảm khối lượng và kiểm soát vết lõm ở chi tiết thành dày.
Tốc độ phun đến 500 mm/s và thành từ 0,4 mm được đánh giá theo nhựa, hình dạng. Làm mát, thoát khí để kiểm soát thiếu nhựa, cong vênh ở bao bì và vỏ điện tử.
Điều khiển nhiệt khuôn Variotherm nóng–lạnh nhanh để kiểm soát bề mặt, đường hàn và vết lõm cho nội thất ô tô, điện tử, chi tiết quang học.
Khối lượng phun tham khảo 0,01–1 g cho đầu nối thu nhỏ, chi tiết y tế và thấu kính vi mô. Dung sai gia công ±0,005 mm, kích thước dưới 0,3 mm được đánh giá theo bản vẽ.
Hệ kênh dẫn truyền thống cho chi phí khuôn phù hợp, đổi màu linh hoạt và vật liệu nhạy với gia nhiệt kéo dài. Có cấu hình hai tấm, ba tấm.
Các quy trình trên được hỗ trợ bởi mô phỏng Moldflow và Phân tích DFM trước gia công thép, nhằm giảm rủi ro T1 và số vòng phát triển; mức cải thiện đến 40% được kiểm tra theo dự án. Tối ưu kênh làm mát, vị trí cổng phun theo phạm vi kỹ thuật đã thống nhất.
Kỹ thuật và
quy trình chế tạo
Quy trình 11 bước từ bản vẽ đến giao khuôn kèm hồ sơ; kiểm soát chất lượng từng giai đoạn.
Xem xét hồ sơ 2D/3D về góc thoát, chiều dày, undercut, mặt phân khuôn, vị trí cổng phun và khả năng tháo chi tiết trước thiết kế.
Phân tích Autodesk Moldflow về cân bằng điền đầy, đường hàn, cong vênh và làm mát. Xác nhận cổng phun, kích thước kênh dẫn trước CAD.
Thiết kế 3D bằng SolidWorks/CATIA, gồm lòng, lõi, con trượt, cơ cấu nâng, chốt đẩy, làm mát, kênh dẫn và BOM phục vụ mua sắm, gia công.
Chọn P20, H13, S136, NAK80 hoặc 718H theo sản lượng, loại nhựa, bề mặt yêu cầu. Thỏa thuận tiêu chuẩn đế khuôn DME/HASCO/MISUMI với khách hàng.
Phay CNC 5 trục lòng khuôn, lõi, thân con trượt và khung từ thép có chứng chỉ. Độ chính xác định vị ±0,005 mm được xác nhận theo yêu cầu.
Cắt dây mặt phân khuôn, biên dạng lõi đến ±0,003 mm theo bản vẽ. Xung EDM cho gân sâu, khắc và cấu trúc không gian khó phay.
Đế P20 thường được cung cấp ở trạng thái tiền tôi. H13 và thép lòng khuôn có khả năng tôi được nhiệt luyện theo đặc tính vật liệu đã thống nhất. Chọn khử ứng suất hoặc xử lý lạnh sâu khi ứng dụng yêu cầu, sau đó đo lại kích thước.
Chỉnh con trượt, cơ cấu nâng và chốt đẩy. Đánh bóng lòng khuôn SPI A1–A3, rà mặt phân khuôn và kiểm tra tiếp xúc để kiểm soát ba via.
Lần ép đầu dùng mác nhựa khách hàng chỉ định và điều kiện danh nghĩa. Đo CMM, lập hồ sơ kích thước quan trọng, đối chiếu dung sai.
Vòng chỉnh T2/T3 xử lý sai lệch kích thước, bề mặt, cong vênh, ba via. Xác nhận khả năng lặp lại trong cửa sổ thông số sản xuất.
Cung cấp báo cáo FAI, chứng chỉ vật liệu, dữ liệu Cpk và hướng dẫn bảo trì theo thỏa thuận. Vệ sinh, bôi dầu, đóng thùng chống ẩm; giao DHL, FedEx hoặc đường biển.
Bảo đảm chất lượng khuôn ép phun
Khuôn ép phun được kiểm tra nhiều giai đoạn và lập hồ sơ theo kế hoạch nghiệm thu trước giao hàng.
Đối chiếu chứng chỉ, kiểm tra mẫu độ cứng và kích thước trước CNC. Duy trì truy xuất vật liệu.
Truy xuất vật liệu đầy đủĐo CMM các lõi, lòng sau gia công và EDM; kiểm tra yếu tố quan trọng theo CAD danh nghĩa trước nhiệt luyện.
Dung sai gia công ±0,005 mm — theo bản vẽKiểm tra con trượt, cơ cấu nâng, chốt đẩy, kênh nóng và mạch làm mát về chuyển động, hành trình, rò rỉ trước chạy thử.
Kiểm tra toàn bộ chức năng theo kế hoạchCác vòng chạy thử có đo CMM, ghi cửa sổ thông số. Theo dõi và xác nhận từng điều chỉnh trước lần ép tiếp.
Lấy mẫu chạy thử có hồ sơBáo cáo FAI, hồ sơ bề mặt, năng lực quá trình Cpk và hướng dẫn bảo trì theo phạm vi bàn giao đã thỏa thuận.
PPAP cấp 3 theo yêu cầuVật liệu và mác thép
Mác thép ảnh hưởng tuổi thọ, bề mặt, chi phí khuôn. Chọn vật liệu theo sản lượng và ứng dụng.
Khả năng dung sai
Các thông số độ chính xác được xác nhận theo khuôn, đo và lập báo cáo trước giao hàng.
| Loại phép đo | Tiêu chí | Giá trị |
| Gia công khuôn | Độ chính xác CNC lòng / lõi | ± 0.005 mm |
| Dung sai chi tiết | Chi tiết nhựa thành phẩm | ± 0.02 mm |
| Độ phẳng khuôn | Mặt phân khuôn | ≤ 0.01 mm |
| Cổng phun / Kênh dẫn | Độ chính xác cổng phun và kênh dẫn | ± 0.01 mm |
| Cấp đánh bóng | Tiêu chuẩn bề mặt SPI | A1 – A3 |
| Kênh làm mát | Độ chính xác vị trí | ± 0.1 mm |
Năng lực sản xuất tham khảo. Dung sai chặt hơn cho khuôn vi mô, quang học được đánh giá riêng; có thể cần EDM và rà bổ sung.
Hoàn thiện bề mặt
Xử lý bề mặt phù hợp giúp kiểm soát ngoại quan, mài mòn, tháo chi tiết và tuổi thọ giữa các lần bảo trì.
Đánh bóng kim cương theo cấp SPI A1, A2 hoặc A3 đã chỉ định. Mẫu bề mặt, yêu cầu độ nhám đã duyệt là cơ sở kiểm tra thấu kính, chi tiết quang học và sản phẩm bóng cao.
Chất lượng bề mặt ×10 — theo đánh giá cụ thểXung EDM tạo bề mặt nhám, vân đồng đều, tham khảo VDI 12–45, để kiểm soát vết dòng chảy và dấu tay; phù hợp chi tiết nội thất ô tô.
Kiểm soát vết dòng chảyPhun hạt thép hoặc thủy tinh tạo bề mặt mờ đồng đều, xử lý vết gia công, hỗ trợ tháo chi tiết và tạo lựa chọn không bóng.
Hỗ trợ tháo chi tiếtĂn mòn hóa học hoặc khắc laser tạo vân da, gỗ, hình học theo yêu cầu ngoại quan, xúc giác của sản phẩm ô tô và tiêu dùng.
Ngoại quan sản phẩm cao cấpMạ crôm cứng lòng khuôn khoảng 5–30 μm; độ cứng bề mặt tham khảo HRC 70+. Lựa chọn theo yêu cầu chống ăn mòn, mài mòn khi ép nhựa có chất độn.
Tuổi thọ khuôn 2–3 lần — cần xác nhậnThấm nitơ khí hoặc plasma, sâu tham khảo 0,1–0,3 mm, HV 900–1100. Kiểm tra biến dạng, kích thước và khả năng chịu mài mòn theo quy trình.
Độ cứng bề mặt +60% — theo điều kiện thửCarbon dạng kim cương khoảng 1–4 μm, hệ số ma sát đến 0,05 theo điều kiện thử. Xem xét để giảm bám dính nhựa PP/PE, lực đẩy và thời gian chu kỳ.
Lực đẩy −50% — theo thử nghiệmđược xem xét theo dự án
Ứng dụng khuôn ép phun theo ngành
Khuôn ép phun SSP phục vụ năm nhóm ngành có nhu cầu chi tiết nhựa chính xác số lượng lớn.
Tấm nội thất, lưới tản nhiệt, cửa gió HVAC và kẹp kết cấu. Hồ sơ IATF 16949, PPAP cấp 3 cho nhà cung cấp cấp 1, cấp 2 theo phạm vi thỏa thuận.
Khuôn cho ống tiêm dùng một lần, vỏ thiết bị chẩn đoán và tay cầm dụng cụ phẫu thuật. Khả năng tương thích phòng sạch cấp 8 và thép S136 được đánh giá theo yêu cầu sản phẩm.
Vỏ bóng hoặc tạo vân, thấu kính trong, nút và giá kết cấu cho điện thoại, thiết bị đeo, điện tử tiêu dùng. Nghiệm thu theo tiêu chí ngoại quan đã duyệt.
Vỏ máy, giá kết cấu, bánh răng và bộ phận bảng điều khiển cho tự động hóa, thiết bị công nghiệp. Xem xét nhựa gia cường sợi thủy tinh và dung sai kết cấu.
Khuôn thành mỏng tốc độ cao cho nắp, hộp thực phẩm và chi tiết đóng kín. Khuôn nhiều tầng, nhiều lòng được lựa chọn theo sản lượng bao bì.
Vì sao chọn chúng tôi
Chuyên môn kỹ thuật và phối hợp chế tạo khuôn từ bản vẽ đến công cụ sẵn sàng sản xuất.
Từ năm 2014, đội ngũ thiết kế, cung cấp khuôn nhiều lòng, kênh nóng, ép insert, ép bọc và vi mô cho khách hàng quốc tế.
Phay CNC 5 trục, cắt dây, xung EDM và kiểm tra CMM; lập hồ sơ kích thước quan trọng theo dung sai trước giao hàng.
Điều phối CNC, EDM, nhiệt luyện, đánh bóng, chỉnh lắp và CMM. Phạm vi gia công nội bộ và trách nhiệm chất lượng được xác định trong dự án.
Mô phỏng Autodesk Moldflow để xem xét cổng phun, cân bằng điền đầy, cong vênh và làm mát. Mức giảm rủi ro T1, vòng phát triển đến 40% cần xác nhận theo dự án.
Từ khuôn nhôm tạo mẫu đến khuôn thép H13. Mác thép, xử lý bề mặt và mục tiêu đến 5 triệu lần ép được thỏa thuận theo sản lượng, điều kiện làm việc.
Quy trình 11 bước từ DFM đến giao mẫu T1. Tiến độ 15–35 ngày và chương trình gấp được xác nhận theo độ phức tạp, nguồn lực, công suất.
Kinh nghiệm đế khuôn DME, HASCO, MISUMI. Tài liệu tiếng Anh, hướng dẫn bảo trì và vận chuyển DHL/FedEx/đường biển theo phạm vi bàn giao.
Gửi bản vẽ để nhận đánh giá DFM sơ bộ, đề xuất vật liệu và tiến độ miễn phí. Thời gian phản hồi được xác nhận khi nhận đủ hồ sơ.
Yêu cầu đánh giá DFM →⚙️ Dịch vụ chính
📦 Nhóm sản phẩm
Lập kế hoạch khuôn ép phun và câu hỏi thường gặp
Khuôn ép phun bắt đầu từ yêu cầu chi tiết rõ ràng. Trước báo giá, gửi mô hình 3D, bản vẽ có kích thước, mác nhựa, nhu cầu năm, máy ép và yêu cầu ngoại quan. Nêu kích thước quan trọng, thử nghiệm chức năng để thiết kế khuôn, số lòng, làm mát, kiểm tra cùng đáp ứng một mục tiêu.
Nên chọn cấu hình khuôn ép phun nào?
Khuôn nhiều lòng phù hợp sản xuất lặp lại một chi tiết. Khuôn nhiều loại chi tiết kết hợp linh kiện có yêu cầu vật liệu, điền đầy tương thích. Ép insert bọc linh kiện đã chuẩn bị; ép bọc thêm vật liệu lên nền có sẵn. Trong DFM, kỹ sư so sánh sản lượng, bảo trì, máy ép và chi phí khuôn ban đầu.
Thỏa thuận dung sai và bề mặt khuôn ép phun thế nào?
Năng lực gia công và dung sai chi tiết nhựa là hai yêu cầu khác nhau. Độ co nhựa, hình dạng, chiều dày, điều hòa mẫu và phương pháp đo ảnh hưởng thành phẩm. Bản vẽ cuối xác định kích thước quan trọng, điều kiện kiểm tra; mẫu bề mặt đã duyệt xác định ngoại quan. Năng lực được đánh giá theo từng dự án.
Yếu tố nào ảnh hưởng thời gian chế tạo khuôn ép phun?
Thời gian lập kế hoạch tham khảo trên trang là 15–35 ngày sau xác nhận thiết kế. Cơ cấu ngang phức tạp, nhiều lòng, thép đặc biệt, kênh nóng mua ngoài và thẩm định có thể thay đổi tiến độ. Báo giá xác nhận các mốc duyệt thiết kế, gia công, chạy thử đầu, chỉnh sửa, duyệt mẫu trước giao.
Cần thông tin nào để chọn thép khuôn?
Nêu mác nhựa, chất độn gây mài mòn, phụ gia ăn mòn, sản lượng và bề mặt. P20 thường dùng ở trạng thái tiền tôi; mác khác có thể cần nhiệt luyện theo quy trình. Tham khảo hướng dẫn thép P20 của Uddeholm và phân loại bề mặt SPI . SSP xác nhận mác thép, bề mặt trong yêu cầu kỹ thuật dự án.
Để hỗ trợ sản xuất sau khi giao khuôn, xem dịch vụ ép phun nhựa hoặc phụ tùng khuôn. Gửi bản vẽ qua biểu mẫu báo giá hiện có để trao đổi khuôn phù hợp với chi tiết.
Bắt đầu dự án khuôn ép
phun của bạn
Gửi bản vẽ để nhận báo giá và đề xuất kỹ thuật về DFM, vật liệu, Moldflow theo phạm vi dự án. Thời gian phản hồi được xác nhận theo hồ sơ.