Khuôn dập chuyển phôi
SSP chế tạo khuôn dập chuyển phôi tại Trung Quốc cho chi tiết vuốt sâu, lớn và phức tạp. Thiết kế theo phôi, thứ tự tạo hình, hệ chuyển và máy sản xuất.
Gửi bản vẽ 2D, vật liệu và sản lượng dự kiến để bắt đầu.
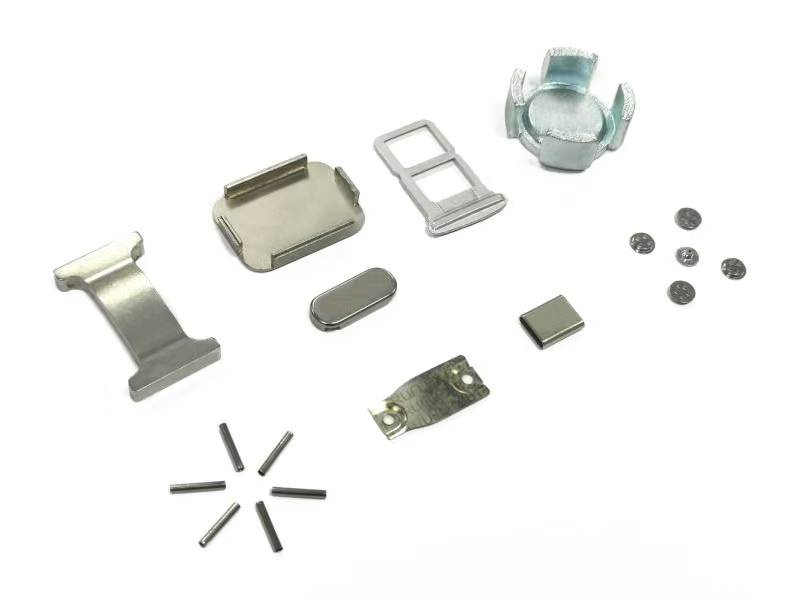
Ví dụ khuôn chuyển phôi và chi tiết tạo hình
Ví dụ minh họa chi tiết và ảnh khuôn. Hình học cuối cùng cùng tiêu chí nghiệm thu theo bản vẽ được duyệt.
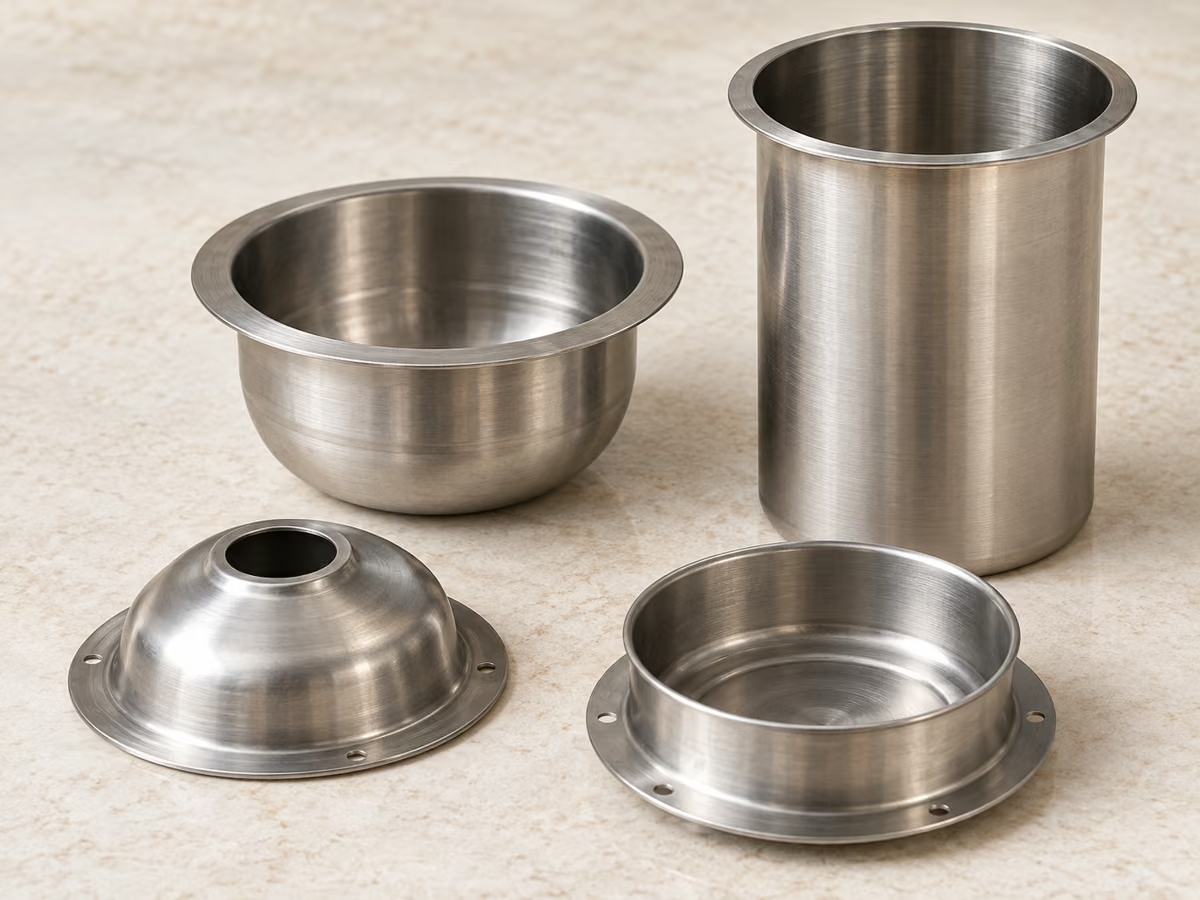
Cốc và vỏ vuốt sâu
Chi tiết tròn tạo hình theo giai đoạn, kiểm soát chuyển tiếp thành và bán kính vuốt.
Trao đổi chi tiết tương tự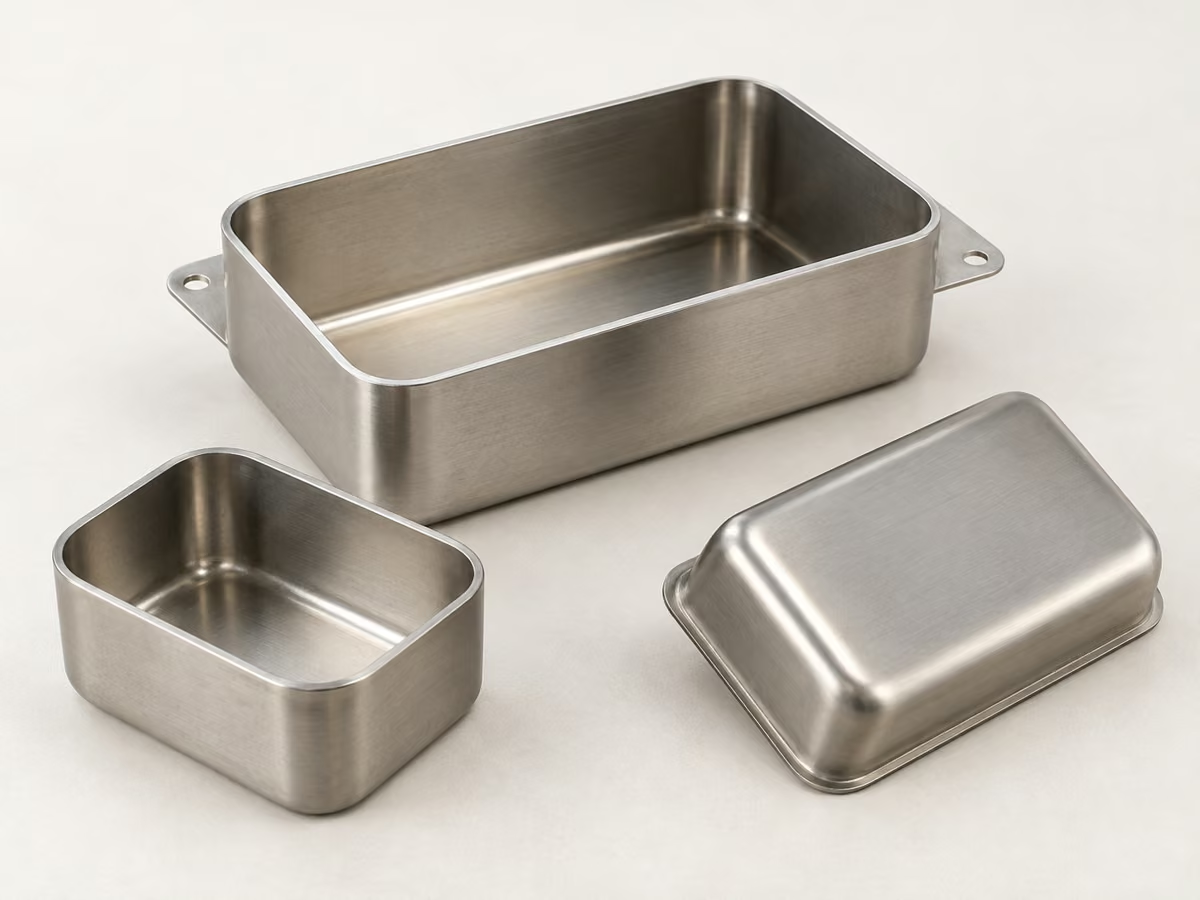
Vỏ chữ nhật và nắp
Vỏ hộp và vỏ chắn vuốt với bán kính góc, bích lắp và lỗ đột.
Trao đổi chi tiết tương tự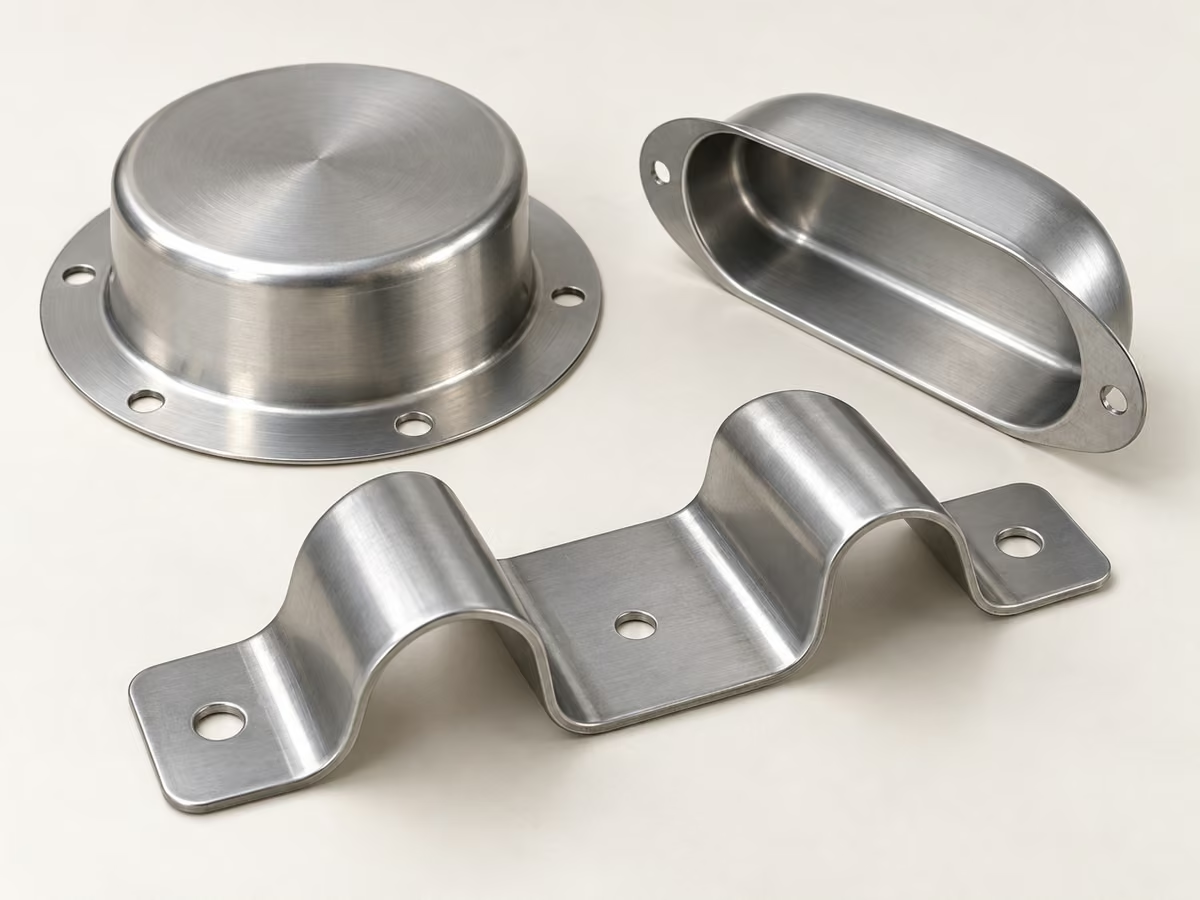
Vỏ có bích và chi tiết kết cấu
Chi tiết tạo hình có bích, biên dạng cục bộ và lỗ cố định được đánh giá theo cách chuyển phôi.
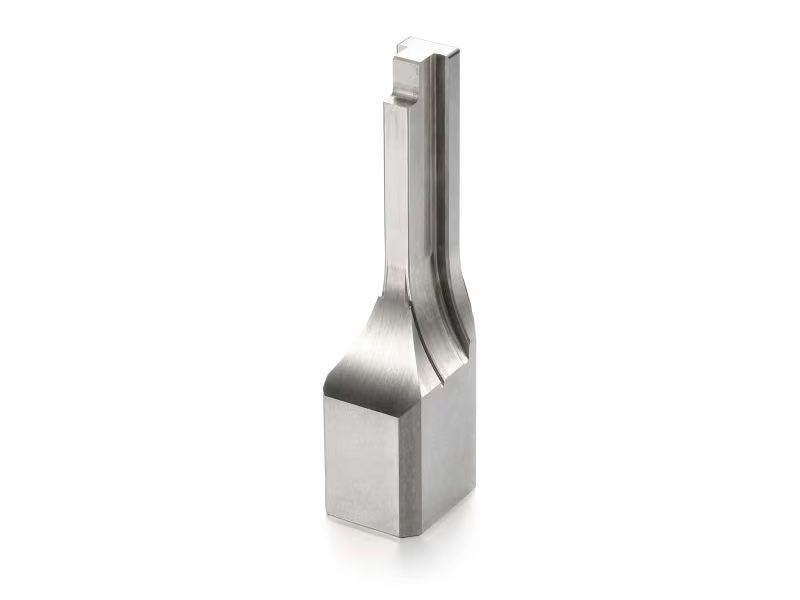
Trao đổi chi tiết tương tựLõi trạm và phụ tùng khuôn
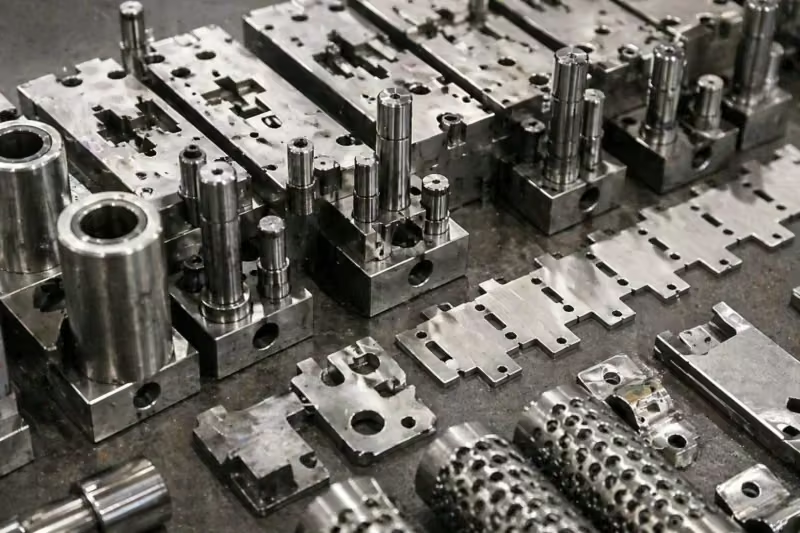
Chày vuốt, dao cắt mép, lõi tạo hình và chi tiết mòn theo bản vẽ đã thống nhất.
Trao đổi chi tiết tương tựKhuôn dập chuyển phôi: Thiết kế và chạy thử
Thiết kế, mô phỏng, chế tạo, chạy thử, hậu mãi được điều phối tại nhà máy Humen, Đông Quan; phạm vi 9000 m² được xác nhận theo khu vực sản xuất áp dụng. Cùng nhóm kỹ thuật phụ trách từ báo giá đến giao.
DFM và mô phỏng tạo hình
Đánh giá khả năng tạo hình, phôi, bố trí công đoạn bằng AutoForm về mỏng thành, nhăn, hồi phục đàn hồi trước mua thép.
Chế tạo khuôn nội bộ
Trung tâm gia công tốc độ cao, cắt dây Seibu/Sodick, xung EDM, mài phẳng tại xưởng. Chày, lõi mài đến ±0,002 mm theo bản vẽ.
Chạy thử máy và thẩm định
Chạy thử máy 160–630 tấn, chỉnh lực chặn, gân vuốt và thời điểm chuyển; đo mẫu đầu trước giao khuôn.
Giao diện tự động chuyển phôi
Thiết kế ngón kẹp, giao diện thanh ngang, thanh chuyển servo và điểm gắp robot từ bố trí ban đầu.
Kiểm tra và hồ sơ
Báo cáo CMM, chứng chỉ vật liệu, độ cứng theo gói hồ sơ khuôn. FAI tham chiếu bản vẽ đánh số; PPAP theo yêu cầu.
Hậu mãi và bảo trì
Xử lý sự cố, phục hồi khuôn, thay lõi công đoạn, kể cả khuôn của đơn vị khác theo bản vẽ hoặc mẫu đã đánh giá.
Khuôn theo chi tiết và máy dập của bạn
SSP không chỉ cung cấp khuôn. Chúng tôi chế tạo dụng cụ và và sản xuất chi tiết: gửi bản vẽ, mẫu hoặc phác thảo để kỹ sư chọn quy trình, làm khuôn và cung cấp thành phẩm cùng hồ sơ kiểm tra. Phối hợp từ mẫu đến sản xuất hàng loạt.
Cách chế tạo khuôn chuyển phôi nhiều công đoạn
Tám giai đoạn có điểm phê duyệt trước bước tiếp theo. Khách hàng xem bố trí và dữ liệu chạy thử trước khi khuôn rời Đông Quan.
Xem chi tiết và DFM
Kiểm tra bản vẽ, vật liệu, sản lượng; nêu rủi ro tạo hình trong báo giá.
Mô phỏng tạo hình
AutoForm xem mỏng thành, hồi phục đàn hồi và chiều sâu vuốt từng công đoạn.
Bố trí công đoạn, thiết kế khuôn
Chốt hình phôi, thứ tự, bước chuyển, vị trí kẹp trong 3D để khách hàng duyệt.
Thép khuôn và nhiệt luyện
D2/SKD11, DC53, SKH-51 hoặc lõi hợp kim cứng; tôi theo yêu cầu, D2 thường HRC 58–62.
Gia công, EDM và mài
Trung tâm gia công, cắt dây, mài phẳng; chày, lõi đến ±0,002 mm theo bản vẽ.
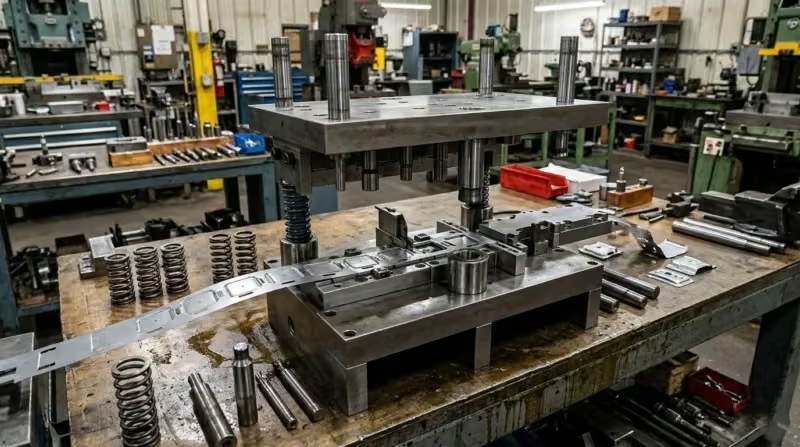
Lắp ráp, chỉnh lắp
Lắp công đoạn, đặt và ghi khe hở, định vị, chiều cao chuyển.
Chạy thử máy, FAI
Chạy thử máy 160–630 tấn; đo mẫu đầu bằng CMM theo bản vẽ.
Đóng gói, xuất khẩu
Chống gỉ, đóng thùng, giao kèm CMM, chứng chỉ vật liệu và hồ sơ chạy thử theo thỏa thuận.
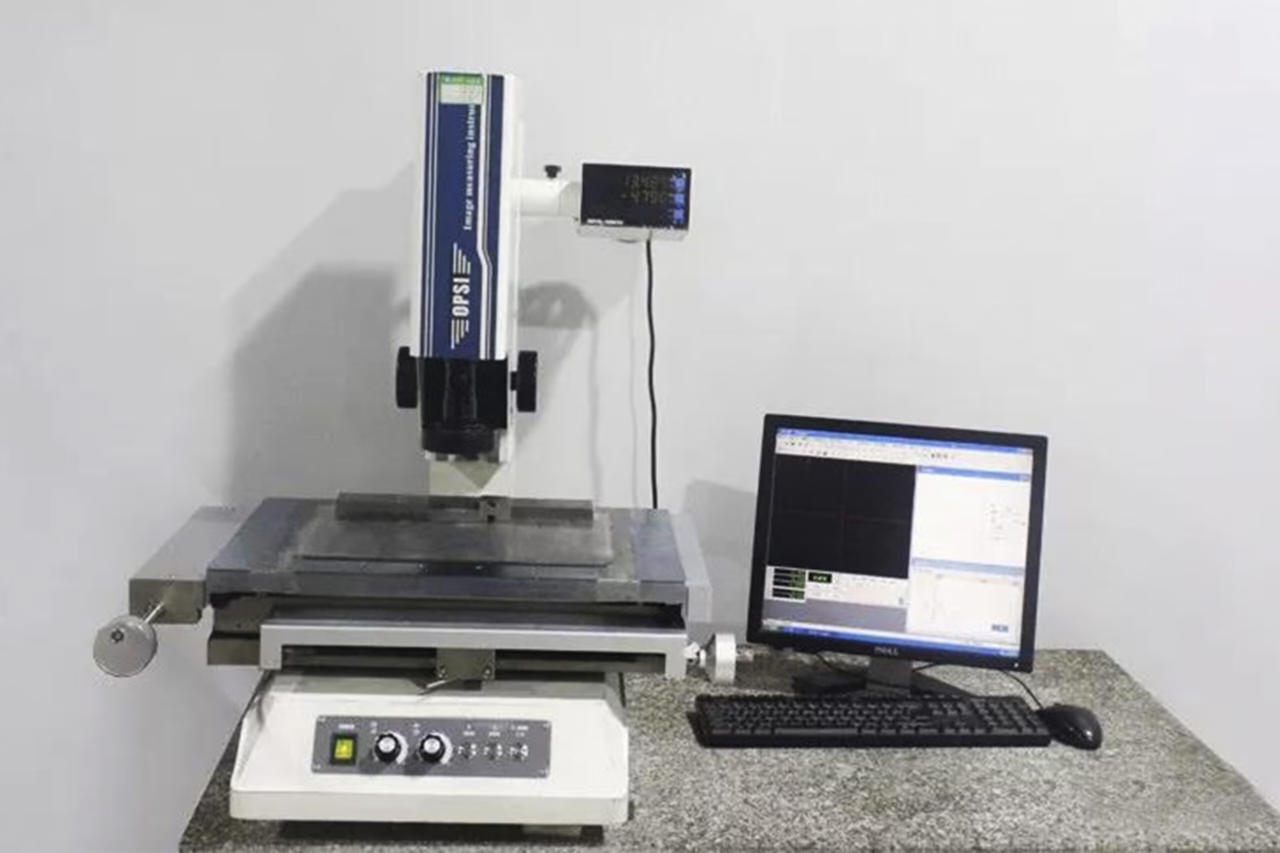
Phê duyệt khuôn dựa trên bằng chứng kiểm tra
ISO 9001:2015 và IATF 16949
Hệ thống chất lượng theo ISO 9001:2015 và tiêu chuẩn ô tô IATF 16949 , cùng quy trình có hồ sơ và truy xuất.
Mô phỏng trước gia công thép
AutoForm từng công đoạn để phát hiện rủi ro vuốt trong thiết kế trước chạy thử.
Xưởng khuôn tích hợp tại nhà máy
Trung tâm gia công, cắt dây Seibu/Sodick, mài phẳng và CMM, với phạm vi nội bộ được xác nhận theo dự án.
Chạy thử trên máy nội bộ
Chạy khuôn trên máy 160–630 tấn, đo mẫu đầu trước giao, không chỉ kiểm tra bằng mắt.
Năng lực khuôn chuyển phôi tóm tắt
Thông số tham khảo lập kế hoạch từ phạm vi năng lực hiện có. Vật liệu, hình học, tương thích máy và giới hạn nghiệm thu được xác nhận cho dự án.
| Loại khuôn | Một công đoạn, nhiều công đoạn 3–10 bước, vuốt sâu và liên hoàn–chuyển phôi kết hợp |
|---|---|
| Chuyển chi tiết | Ngón kẹp cơ khí, giao diện thanh servo, robot nạp và lấy |
| Chiều dày tấm | 0.1–6 mm |
| Vật liệu tấm | Thép cán nguội, HSLA, AHSS/UHSS đến 1500 MPa theo đánh giá; thép không gỉ, nhôm 1xxx–7xxx, đồng, đồng thau, hợp kim titan, niken |
| Kích thước chi tiết tối đa | 1,016 × 711 mm (40 × 28 in) |
| Tỷ số vuốt | Trên 2:1 qua nhiều bước vuốt, vuốt lại theo mô phỏng |
| Dung sai linh kiện khuôn | ±0.002 mm trên chày, lõi, vòng vuốt đã mài |
| Dung sai chi tiết dập | Thỏa thuận trong DFM theo vật liệu, hình học; xác nhận bằng mẫu chạy thử và báo cáo CMM |
| Chạy thử nội bộ | 160–630 T máy dập |
| Mô phỏng | AutoForm: dòng vật liệu, mỏng thành, nhăn và hồi phục đàn hồi |
| Kiểm tra | CMM, quang học, thước cao, độ cứng Rockwell |
| Hồ sơ | CMM, chứng chỉ vật liệu, độ cứng, chạy thử; FAI, PPAP theo yêu cầu |
| Thời gian chế tạo | Tham khảo 3–16 tuần tùy số công đoạn, kích thước; lõi thay thế 7–15 ngày. Xác nhận lịch trong báo giá. |
Thép khuôn và vật liệu tấm cho khuôn chuyển phôi
Chọn thép theo tấm dập, số hành trình yêu cầu và mài mòn từng công đoạn. Đối chiếu chứng chỉ thép đầu vào, kiểm tra độ cứng chi tiết đã tôi. Xem bảng độ cứng thép khuôn để biết khoảng HRC tham khảo.
Thép dụng cụ làm việc nguội Cr12MoV
Lựa chọn cho lõi cắt, tạo hình cần chịu mài mòn, HRC 58–62 và ổn định nhiệt luyện theo yêu cầu.
Thép làm việc nguội độ dai cao
Độ cứng tương tự D2, độ dai cao hơn cho chày vuốt, lõi có nguy cơ mẻ. Xem D2 và DC53 trong dập .
Thép gió
Chày đột, chày nhỏ cần độ cứng, độ bền mép; xem xét PVD khi dập thép cường độ cao.
Cho lưỡi cắt sản xuất dài hạn
Bộ phận cắt phôi, cắt mép ở sản lượng rất lớn, vật liệu gây mài mòn khi thép dụng cụ phải mài lại thường xuyên.
Đế và tấm khuôn
Đế thép carbon trung bình, tấm P20 tiền tôi, tấm giữ được gia công phẳng, song song để đỡ các công đoạn.
Vật liệu phôi, 0,1–6 mm
Mô phỏng theo đúng mác, chiều dày tấm sẽ dùng trong sản xuất.
Lớp phủ và xử lý bề mặt khuôn
Nhiệt luyện chân không
Độ cứng theo yêu cầu, kiểm soát biến dạng. Kiểm tra lõi đã tôi, ghi kết quả trong báo cáo.
Lớp phủ PVD: TiCN, TiAlN, CrN
Lớp mỏng, cứng để hạn chế dính xước trên chày vuốt, lõi tạo hình, nhất là khi dập thép không gỉ, tấm đã phủ.
Lớp phủ DLC
Ma sát thấp cho tạo hình nhôm, đồng khi bám vật liệu lên chày là rủi ro chính.
Thấm nitơ
Lớp bề mặt chịu mài mòn với ảnh hưởng kích thước nhỏ, dùng cho dụng cụ tạo hình lớn và dẫn hướng theo yêu cầu.
Bán kính vuốt đánh bóng
Bán kính vuốt, đầu chày đánh bóng đến Ra 0,1 μm hoặc tốt hơn khi chỉ định để hạn chế ma sát, dính xước và vết trên sản phẩm.
Mài chính xác
Mài, kiểm tra biên dạng chày, mặt lõi, khe hở đến ±0,002 mm theo bản vẽ; khả năng thay không chỉnh lắp cần xác nhận với cụm.
Cách dập chuyển phôi hoạt động
Trong dập chuyển phôi , phôi tách khỏi cuộn và di chuyển giữa các công đoạn bằng ngón kẹp, thanh servo hoặc robot. Khuôn vuốt sâu kết hợp vuốt, vuốt lại, cắt mép, đột. Kiểm tra đường chuyển, vị trí kẹp, thứ tự tạo hình theo hình học và khoảng trống máy.
Mỗi công đoạn thực hiện cắt phôi, vuốt, vuốt lại, miết mỏng, cắt mép, đột, tạo vành hoặc sửa hình. Qua các công đoạn, phôi phẳng thành cốc sâu, vỏ hoặc giá; năng suất xác nhận theo cấu hình.
Trước gia công thép, mô phỏng AutoForm để xem dòng vật liệu, mỏng thành, hồi phục đàn hồi rồi xác định phôi, thứ tự, chiều sâu vuốt.
Phù hợp chi tiết sâu, lớn hoặc cần xoay hướng
Vuốt sâu, nhiều lần; phôi nặng, lớn; chi tiết phải xoay giữa các công đoạn hoặc phôi rời bố trí tiết kiệm vật liệu hơn băng mang.
Phù hợp chi tiết nhỏ, phẳng, tốc độ cao
Chi tiết phẳng, tạo hình nông cấp từ cuộn trên băng mang với tốc độ cao. Xem dập liên hoàn dịch vụ.
Các ngành sử dụng Khuôn dập chuyển phôi
Khuôn SSP được cung cấp đến hơn 40 quốc gia, với thiết kế theo độ sâu, chiều dày và yêu cầu lặp lại của chi tiết.
Ô tô
Giá, gia cường, linh kiện ghế, vỏ vuốt sâu bằng HSLA, thép cường độ cao; PPAP theo yêu cầu.
Điện tử và đầu nối
Hộp chắn, vỏ đầu nối, nắp EMI, vỏ tản nhiệt bằng đồng, đồng thau, thép không gỉ.
Thiết bị công nghiệp
Vỏ động cơ, chi tiết bơm, van và cơ cấu chấp hành cần nhiều bước tạo hình, chiều dày đồng đều.
Hỗ trợ khuôn và sản xuất
Khuôn dập chuyển phôi: Các câu hỏi khi đặt hàng
Dập chuyển phôi và dập liên hoàn khác nhau thế nào?
Khuôn liên hoàn di chuyển băng liên tục, giữ chi tiết đến nhát cắt cuối, phù hợp chi tiết nhỏ, lô lớn. Khuôn chuyển phôi cắt rời trước rồi dùng ngón kẹp, thanh chuyển, robot để di chuyển; cho phép vuốt sâu, xoay, làm chi tiết lớn. Chi phí khuôn thường cao hơn, nhưng có thể tiết kiệm vật liệu với phôi lớn.
SSP có sản xuất chi tiết dập ngoài cung cấp khuôn không?
Có: cốc, vỏ vuốt sâu, giá, tấm chắn, lò xo, đầu cực, tiếp điểm, khung dẫn, cụm ép insert, chi tiết CNC. Có thể mua riêng khuôn để chạy máy của bạn hoặc đặt thành phẩm để SSP điều phối khuôn, sản xuất, kiểm tra theo thỏa thuận.
Có báo giá từ mẫu, phác thảo thay bản vẽ đầy đủ không?
Gửi mẫu, ảnh có kích thước chính hoặc phác thảo và yêu cầu. Có thể đo CMM, quang học, dựng mô hình, gửi bản vẽ duyệt trước báo giá khuôn hoặc sản xuất. Trao đổi NDA trước chia sẻ tệp mật.
Số lượng đặt tối thiểu chi tiết theo yêu cầu là bao nhiêu?
Mẫu và thử nghiệm được xem xét theo số lượng cần. Với sản xuất, báo giá theo nhu cầu năm, đề xuất khuôn chuyển phôi, liên hoàn hoặc đơn giản hơn cho lô nhỏ.
Khi nào nên chọn khuôn chuyển phôi thay liên hoàn?
Chọn khi chi tiết cần vuốt sâu, lặp lại; quá lớn, nặng để giữ trên băng; phải xoay giữa các bước; hoặc phôi rời tiết kiệm vật liệu hơn. Với chi tiết nhỏ, phẳng, tốc độ cao, khuôn liên hoàn thường có chi phí đơn vị phù hợp hơn. Xem hướng dẫn so sánh dập liên hoàn, chuyển phôi để biết chi tiết.
Khuôn chuyển phôi SSP đạt dung sai nào?
Cần tách độ chính xác linh kiện khuôn và dung sai chi tiết dập. Khả năng mài đến ±0,002 mm áp dụng cho một số chày, lõi, vòng vuốt; xác nhận yếu tố trong xem xét bản vẽ. Thành phẩm phụ thuộc mác tấm, chiều dày, hình học, trình tự. Nêu chuẩn đo, lắp ghép quan trọng và cách kiểm tra mẫu. Thỏa thuận chạy thử bằng vật liệu dự kiến, xem báo cáo trước nghiệm thu. Không dùng một số liệu khuôn làm dung sai chung cho sản phẩm.
Có thiết kế khuôn cho hệ chuyển robot, servo của chúng tôi không?
Gửi kích thước bàn, tấm máy, chiều cao đóng, hành trình, bước chuyển, độ nâng, chi tiết kẹp. Nêu nạp, lấy phôi và bản vẽ giao diện hiện có. Xem vị trí kẹp, hướng chi tiết, khe hở toàn đường chuyển và tiếp cận bảo trì. Xác nhận bên cung cấp thiết bị chuyển, bên thẩm định tích hợp trên dây chuyền. Thỏa thuận cấu hình thử trước duyệt bố trí, thiết kế khuôn.
Khuôn chuyển phôi có thể dập vật liệu nào?
Thép cán nguội, cường độ cao, AHSS đến 1500 MPa theo đánh giá; thép không gỉ, nhôm 1xxx–7xxx, đồng, đồng thau, hợp kim titan, niken; chiều dày tham khảo 0,1–6 mm. Mô phỏng theo đúng mác, chiều dày dùng sản xuất.
Chế tạo khuôn chuyển phôi mất bao lâu?
Tham khảo: một công đoạn 3–5 tuần; 3–6 công đoạn 6–10 tuần; khuôn lớn 6–10 công đoạn 10–16 tuần. Dài hơn mức khuôn thông dụng 20–35 ngày vì mô phỏng, chế tạo, thử từng công đoạn. Lõi thay thế 7–15 ngày. Báo giá xác nhận lịch thực tế; xem dữ liệu thời gian chế tạo khuôn tại Trung Quốc để hiểu các giai đoạn.
Khuôn chuyển phôi giao kèm hồ sơ nào?
Thỏa thuận gói nghiệm thu: bản vẽ khuôn, chi tiết, báo cáo kích thước, vật liệu, độ cứng, chạy thử. Nêu có cần mẫu tham chiếu bản vẽ đánh số, biểu mẫu riêng, PPAP ô tô. Hồ sơ khuôn và duyệt sản phẩm có mục đích khác nhau, cần nêu cả hai. Xác nhận hướng dẫn bảo trì, phụ tùng, nâng hạ, gá đặt cho nhà máy nhận. Giải quyết vấn đề chạy thử, lập hồ sơ duyệt trước giao.
Có làm phụ tùng cho khuôn chuyển phôi của đơn vị khác không?
SSP xem xét linh kiện thay thế từ đơn vị khác. Gửi phiên bản, ảnh, chi tiết gốc hoặc mẫu. Chỉ rõ mặt mòn, lắp ghép để không sao chép hao mòn vào thiết kế. Thỏa thuận vật liệu, độ cứng, phủ, kiểm tra trước chế tạo. Có thể cần chỉnh lắp, chạy thử sau lắp đặt; thống nhất trách nhiệm với bảo trì. Dùng chế tạo phụ tùng khuôn theo yêu cầu để yêu cầu linh kiện.
Gửi bản vẽ để báo giá khuôn chuyển phôi
Cho biết bạn cần khuôn, chi tiết thành phẩm hay cả hai. Kèm dữ liệu máy dập và hệ thống chuyển phôi nếu áp dụng.