


Khuôn dập
chính xác
Khuôn liên hoàn, chuyển phôi, theo yêu cầu | Dung sai theo bản vẽ | Sản xuất hàng loạt
Thiết kế và chế tạo khuôn dập cho chi tiết kim loại phức tạp trong ô tô, điện tử, công nghiệp — từ phân tích DFM đến giao mẫu cùng hồ sơ kiểm tra đã thỏa thuận.
Danh mục
khuôn dập
Danh mục giới thiệu cấu tạo khuôn và các ứng dụng sản xuất. Chọn sản phẩm để xem thông số. Độ chính xác, tuổi thọ và điều kiện chạy thử được xác nhận theo chi tiết của bạn.
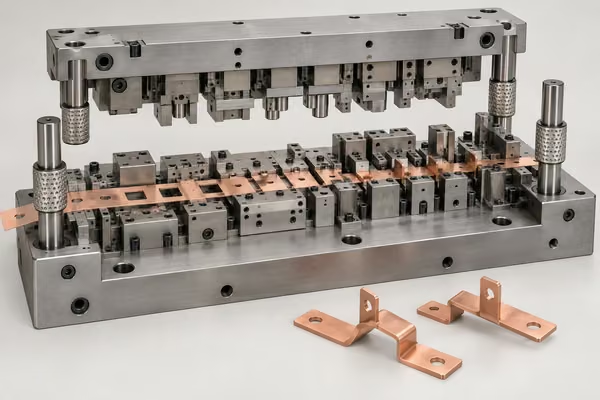
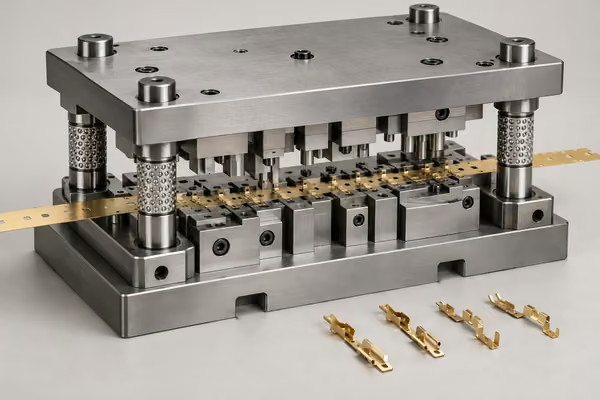
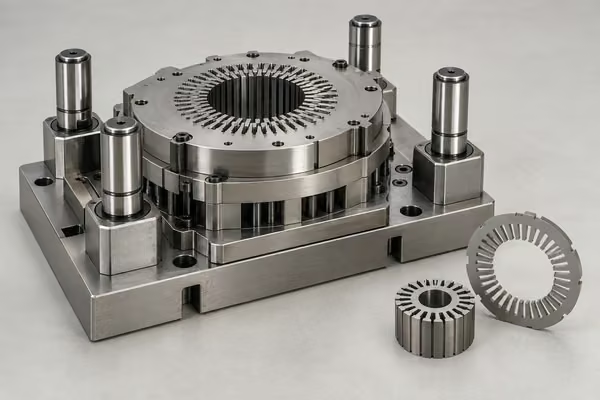
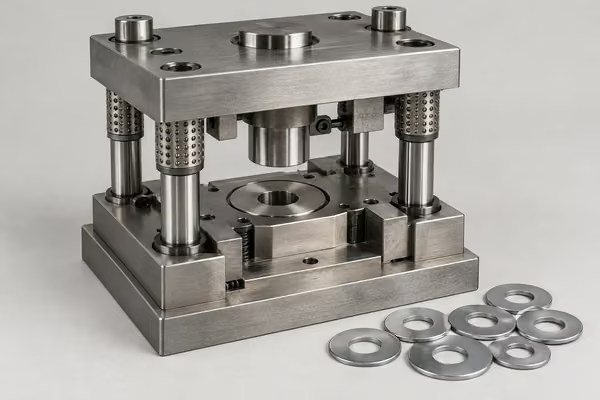
Năng lực chế
tạo khuôn dập
Từ khuôn cắt phôi một công đoạn đến khuôn liên hoàn 24 công đoạn, SSP lựa chọn cấu tạo và mô phỏng theo chi tiết. Xem cách chế tạo khuôn dập triển khai từ DFM đến chạy thử nội bộ.
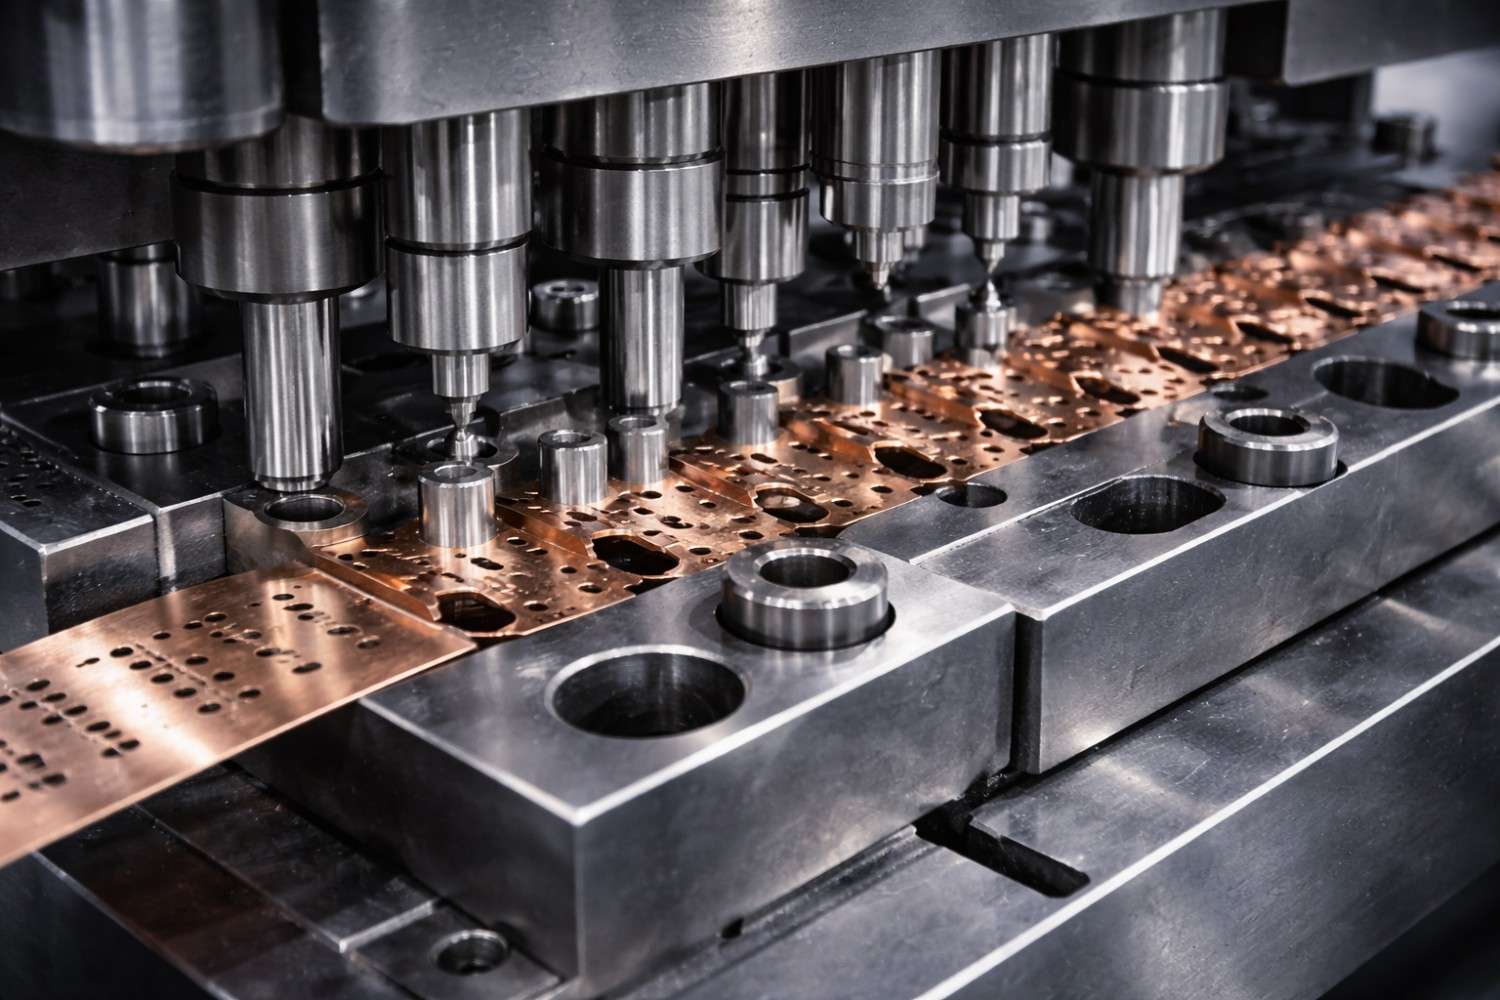
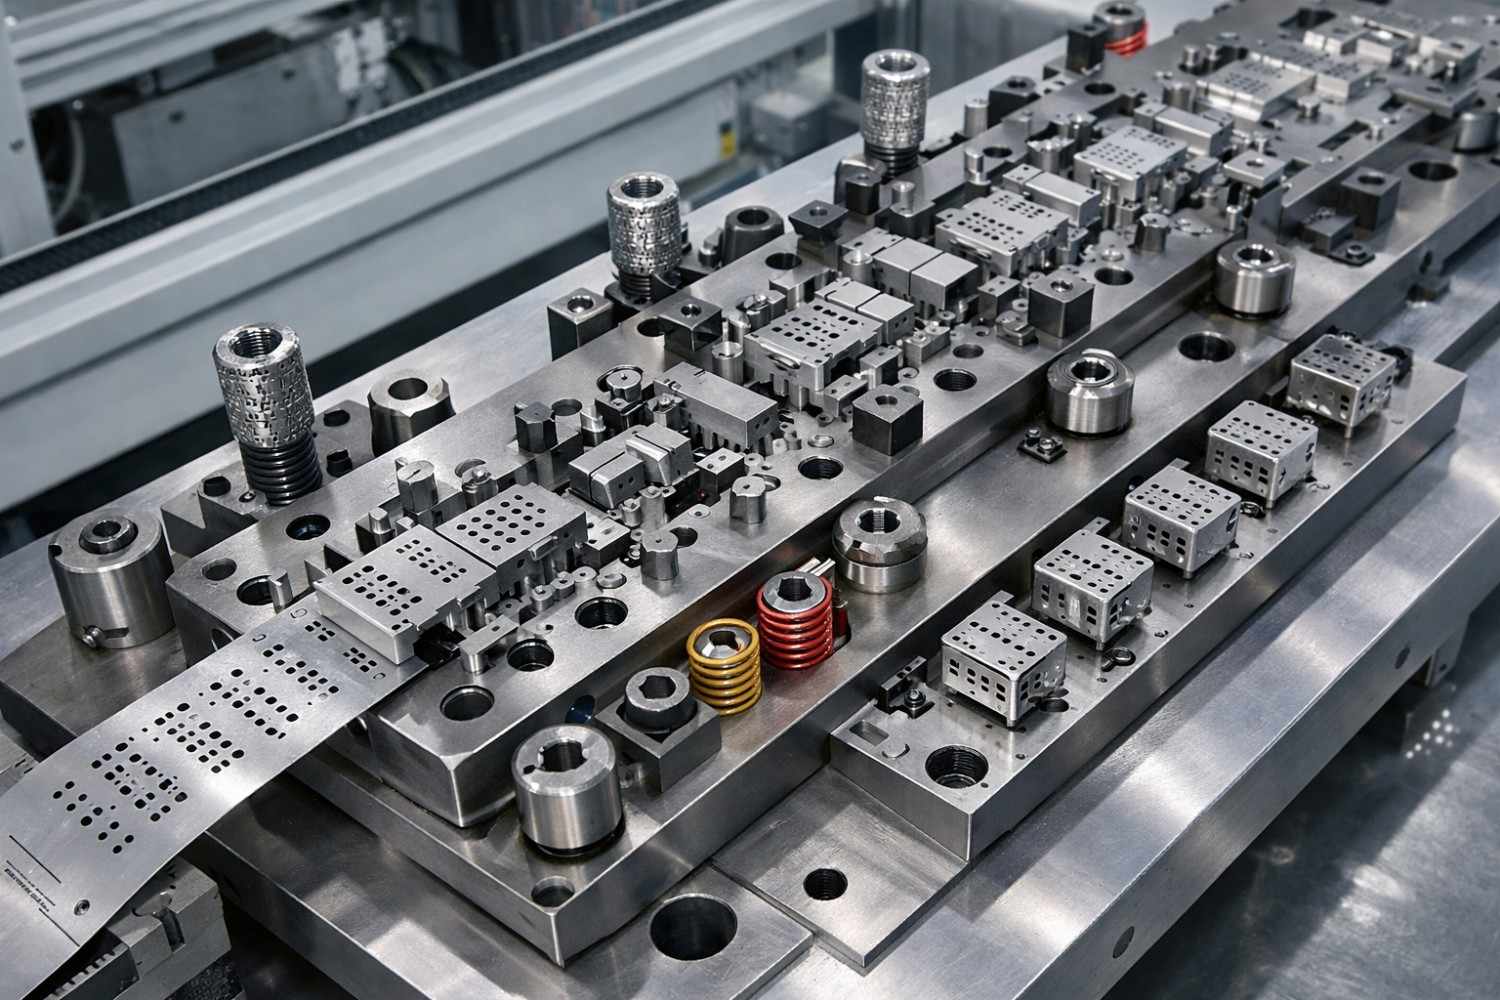
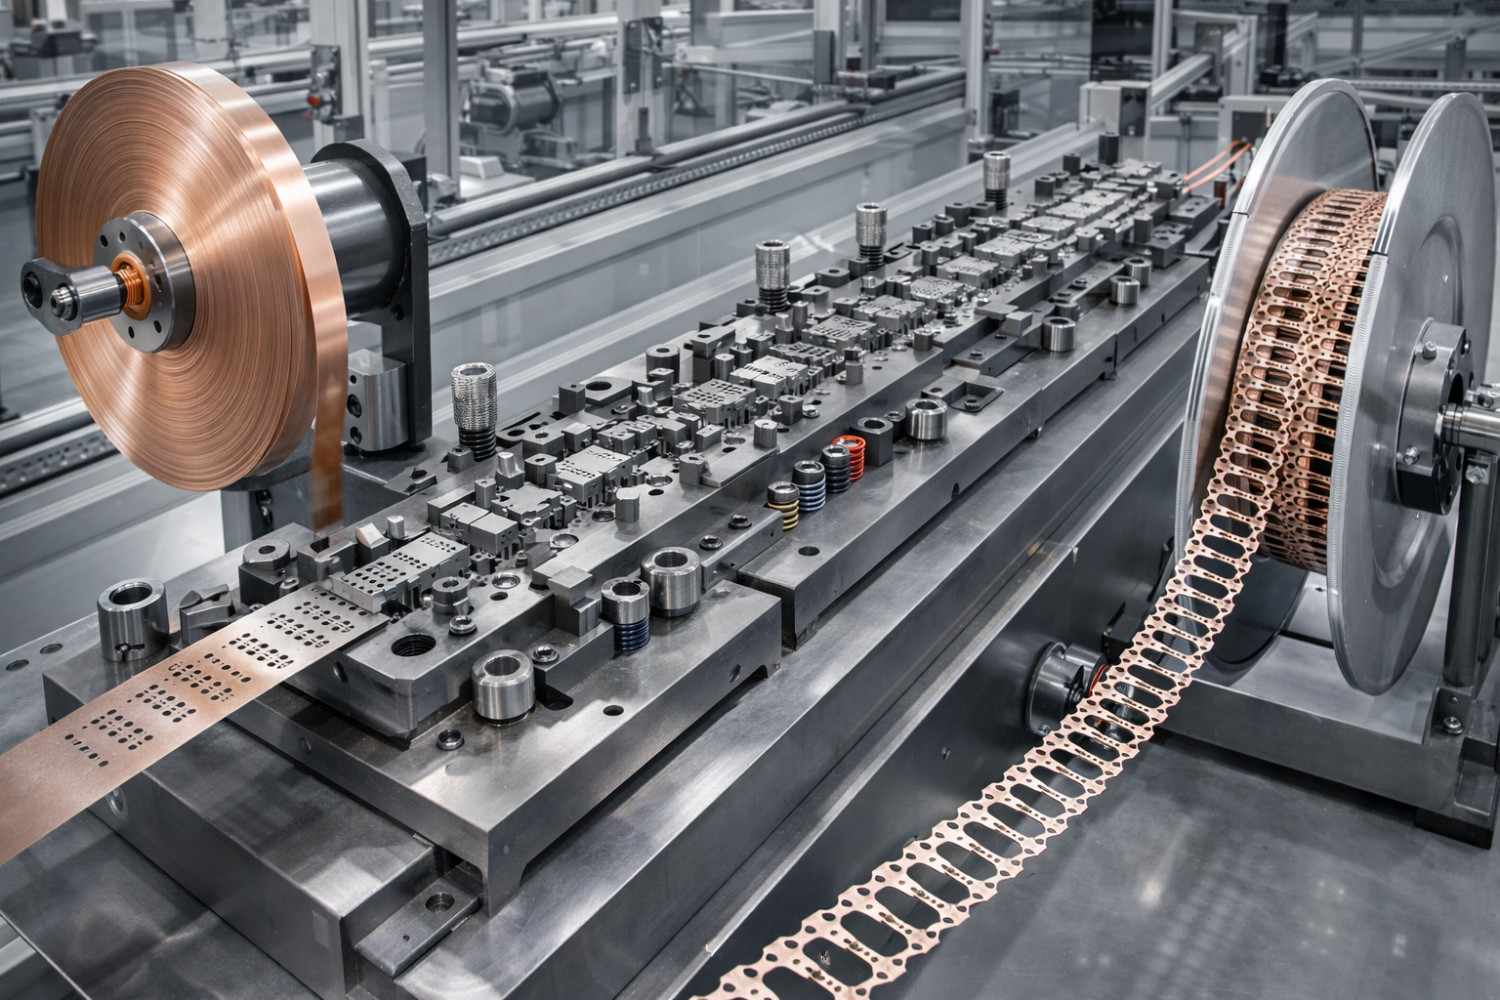
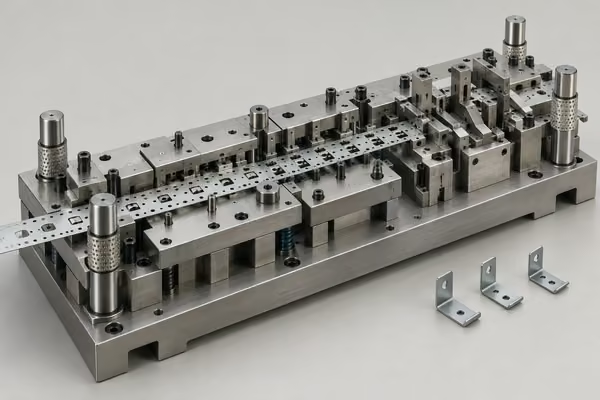
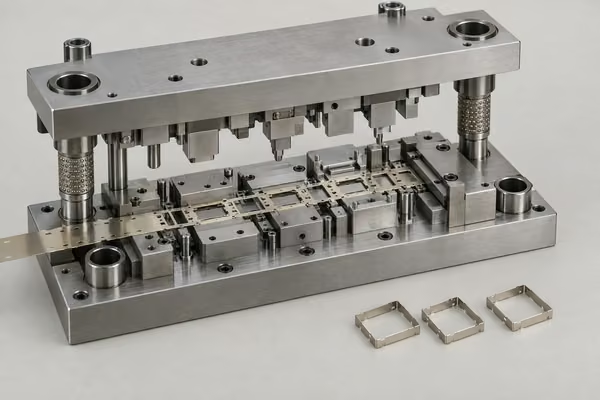
Khuôn nhiều công đoạn thực hiện tuần tự trên băng vật liệu liên tục. Số công đoạn đến 24 được xác nhận theo dự án; phù hợp đầu cực, đầu nối và giá đỡ sản xuất hàng loạt.
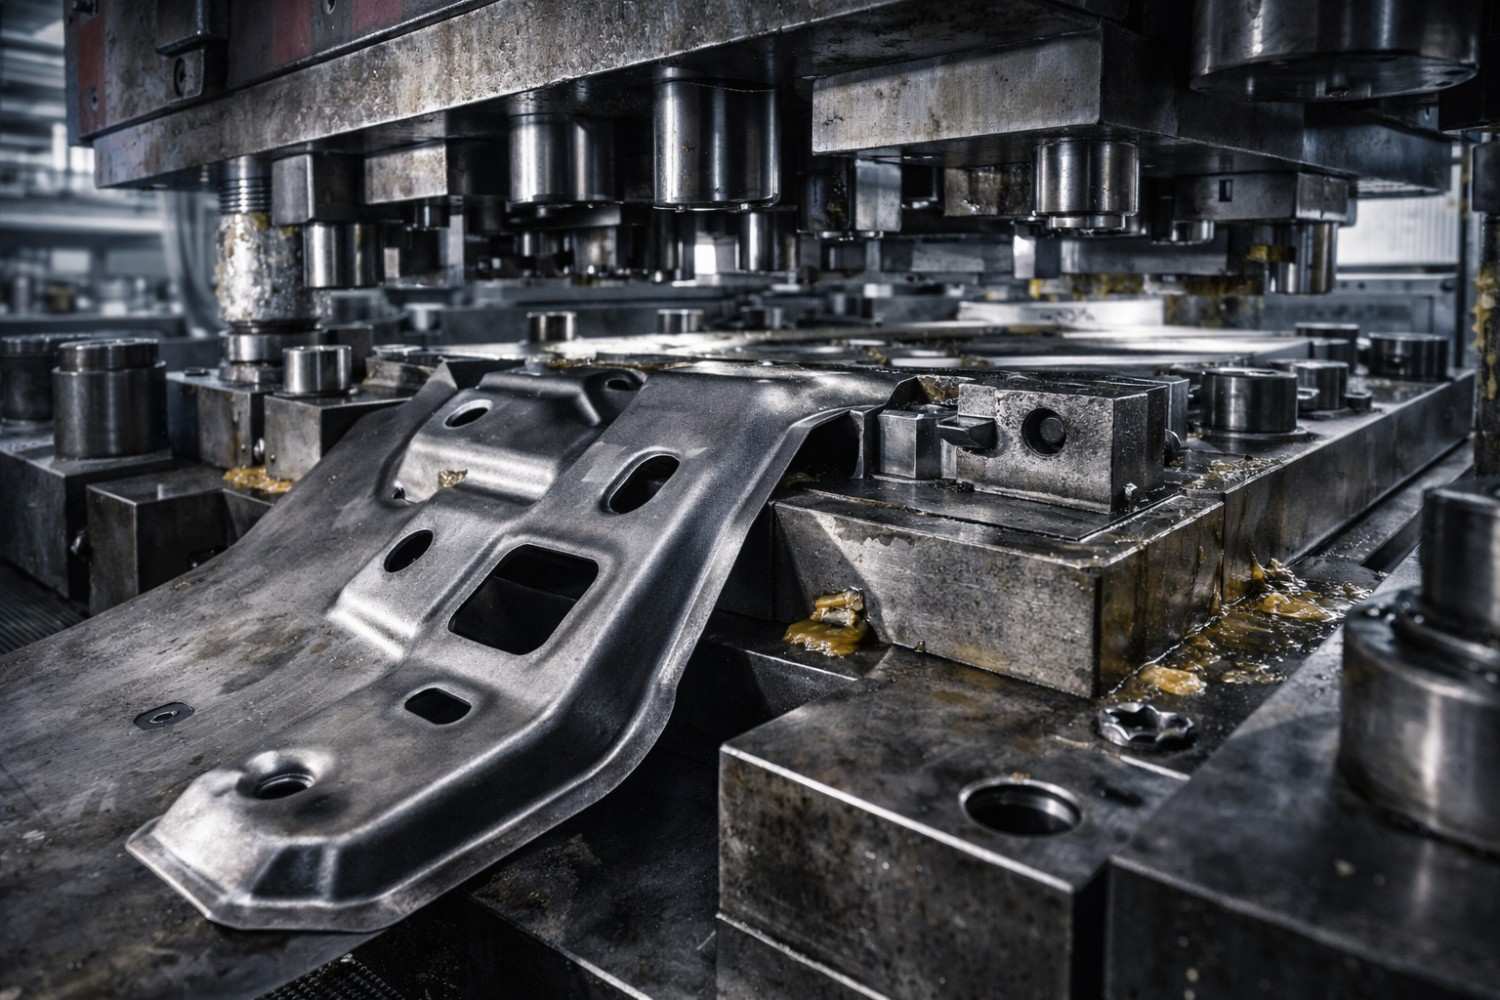
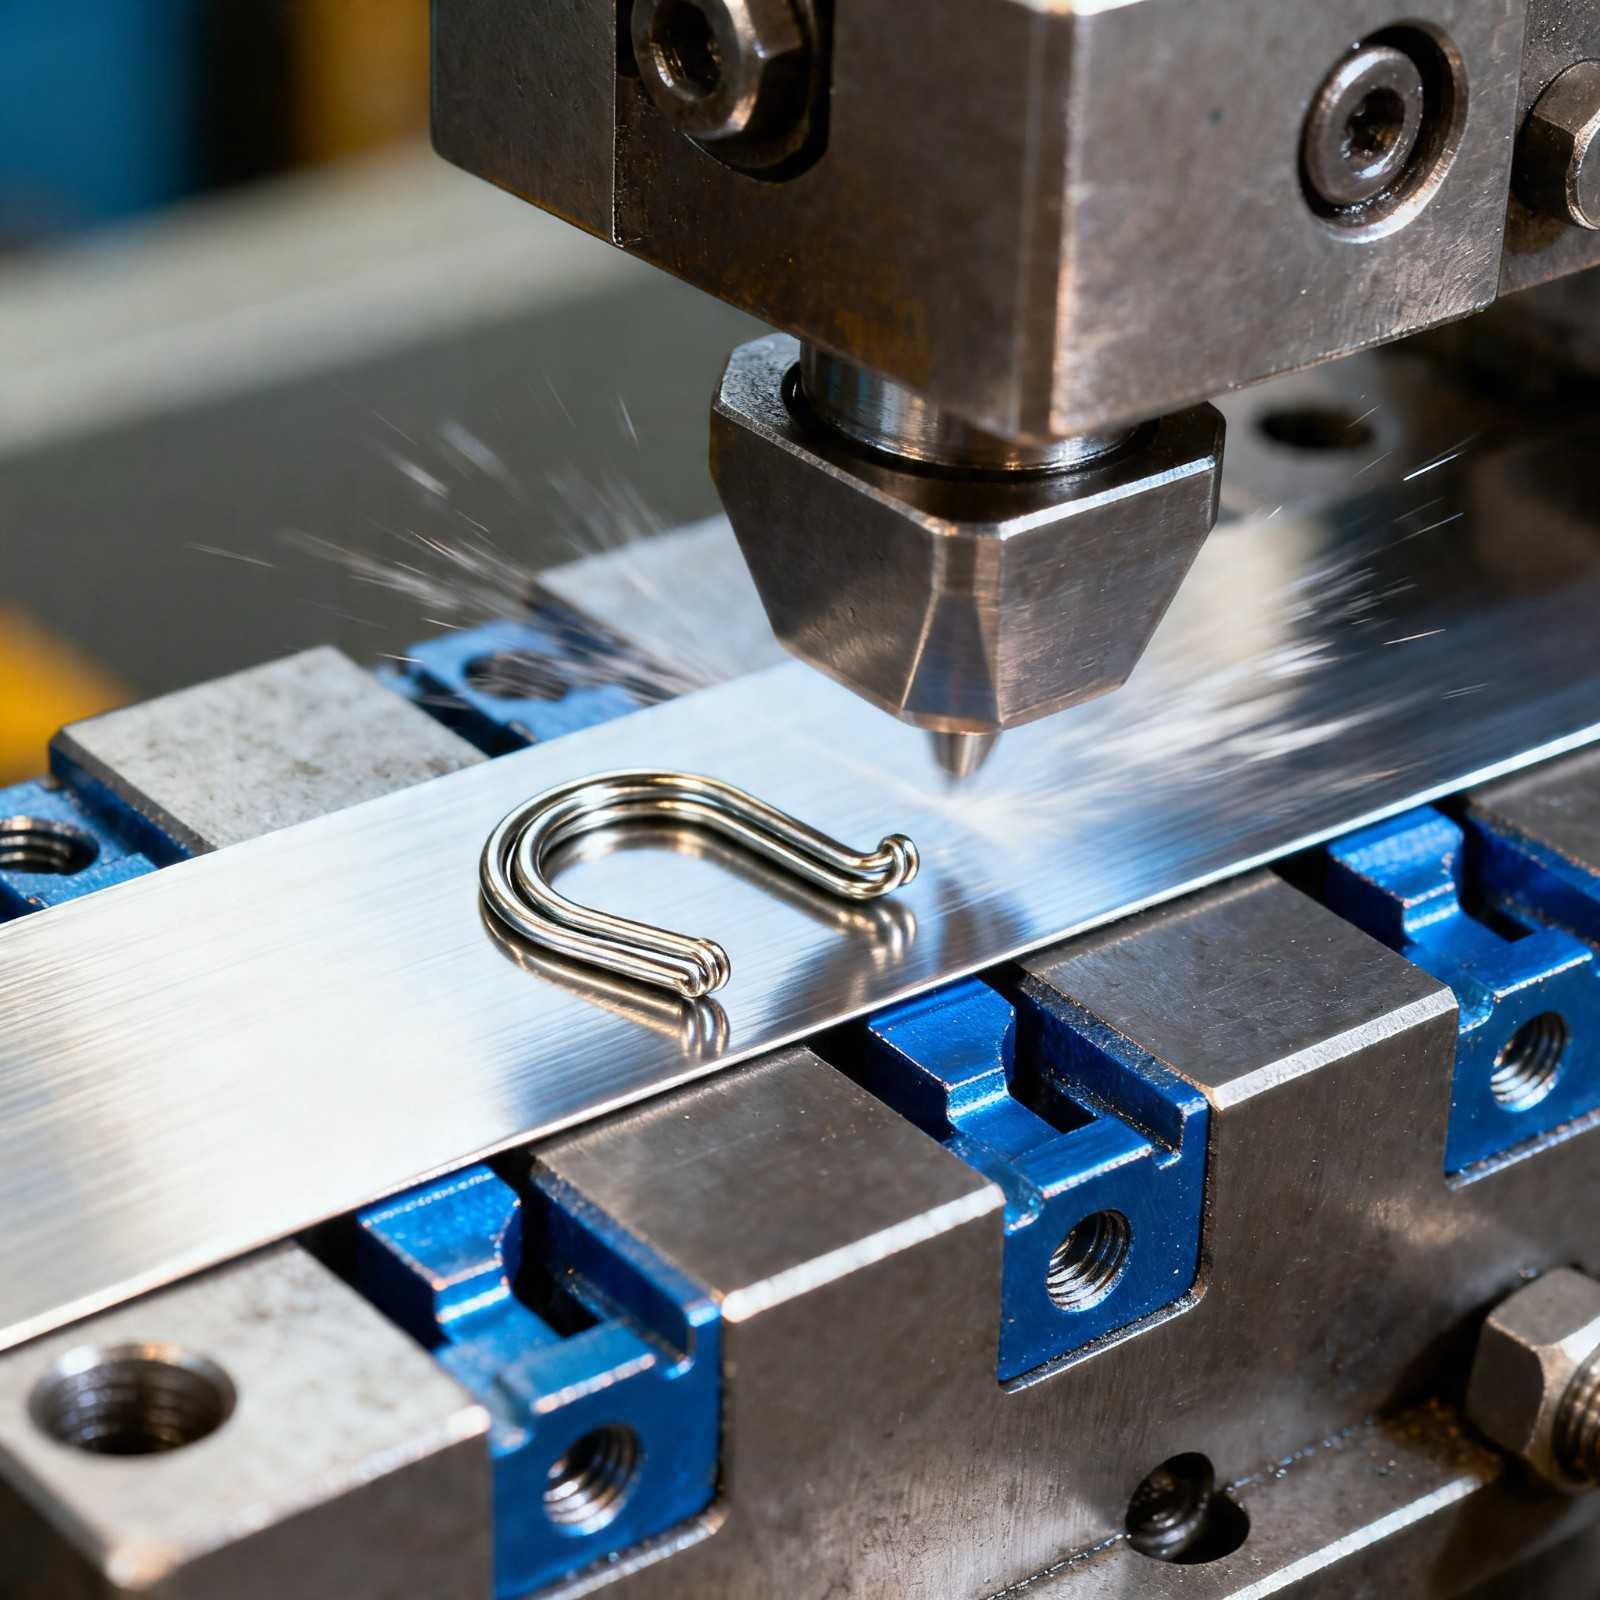
Đến 24 công đoạn — theo dự ánPhôi riêng được chuyển giữa các công đoạn bằng cơ cấu kẹp servo. Dùng cho chi tiết lớn, phức tạp, vuốt sâu hoặc tạo hình nhiều hướng không phù hợp băng liên tục.
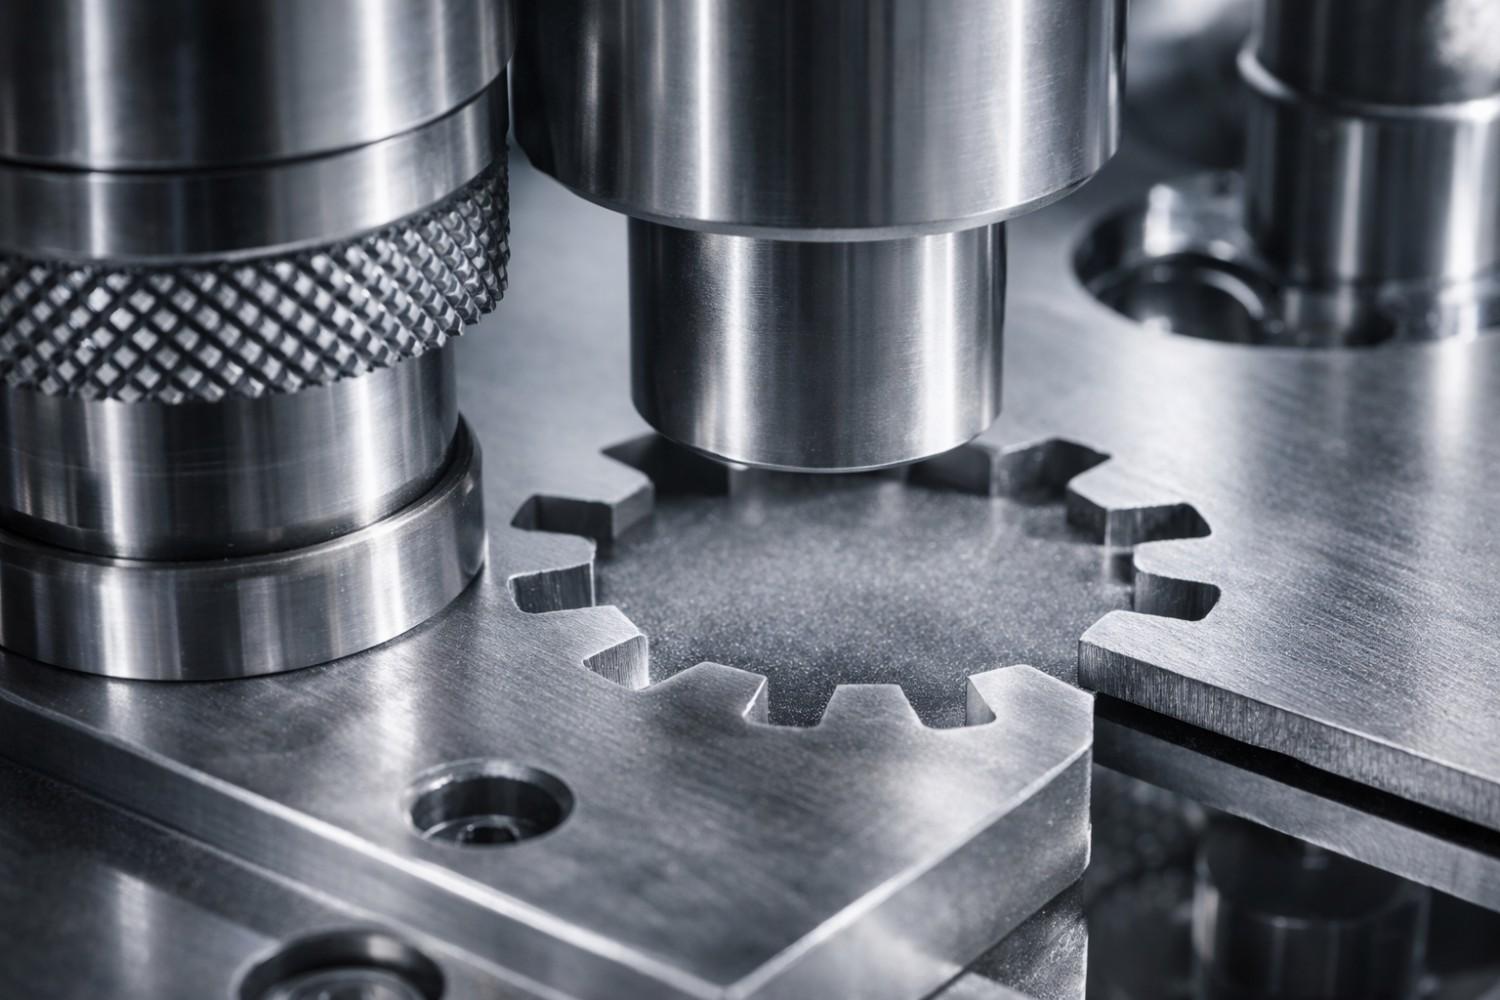
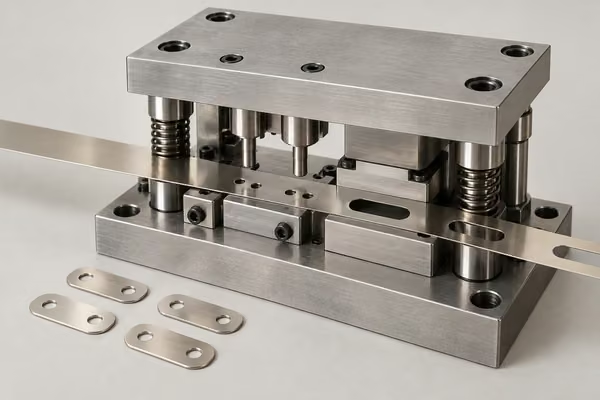
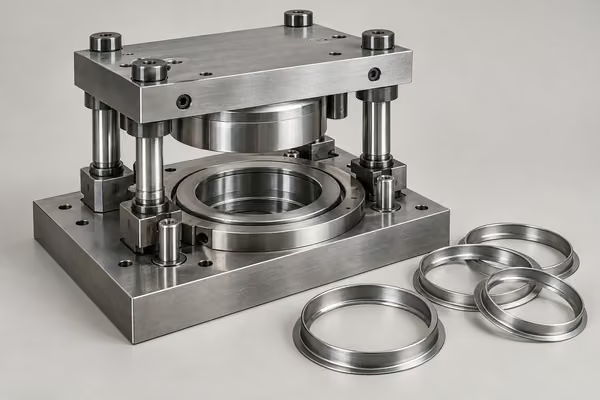
Hình dạng phức tạpCắt biên và đột lỗ trong cùng một hành trình. Dùng cho vòng đệm, đĩa và phôi phẳng có yêu cầu độ phẳng, vị trí.
Nhiều nguyên công trong một hành trìnhKhuôn tác động ba hướng với vành V và chày đối áp để kiểm soát bề mặt cắt. Nhu cầu gia công tiếp được xác định theo yêu cầu chi tiết.
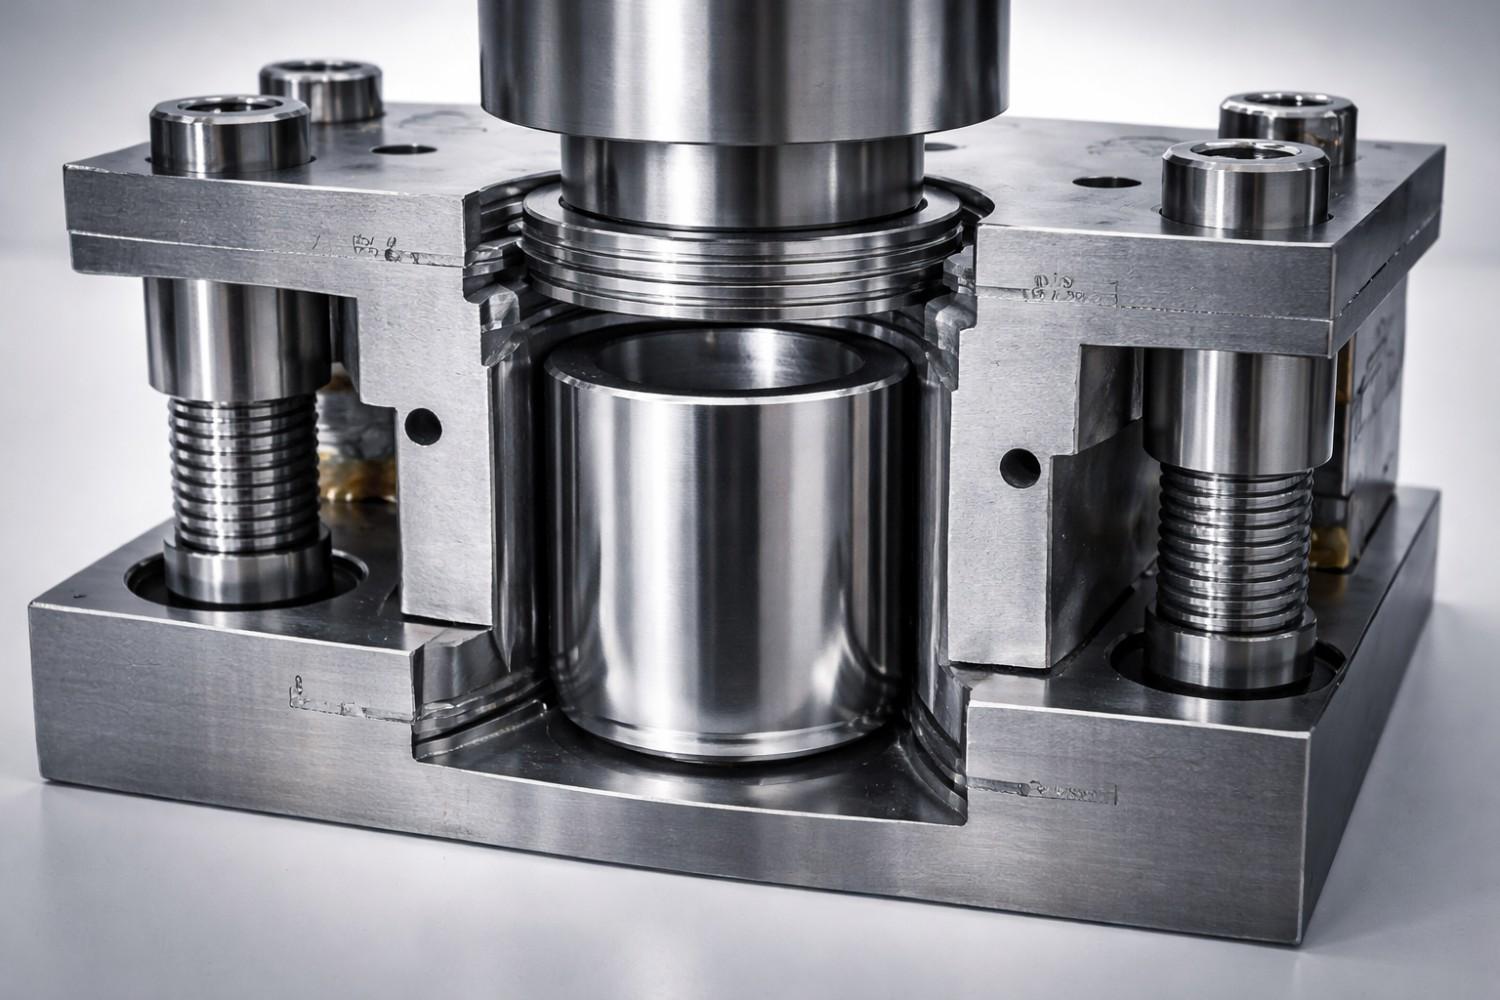
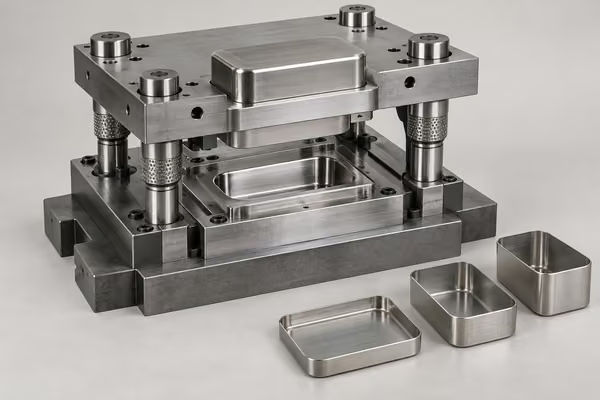
Ba via ≤5 μm — theo yêu cầuKhuôn vuốt nhiều bước cho cốc, vỏ và hộp không gian. Tỷ số vuốt đến 2,5:1 được đánh giá cùng lực chặn phôi, bán kính chày và khe hở.
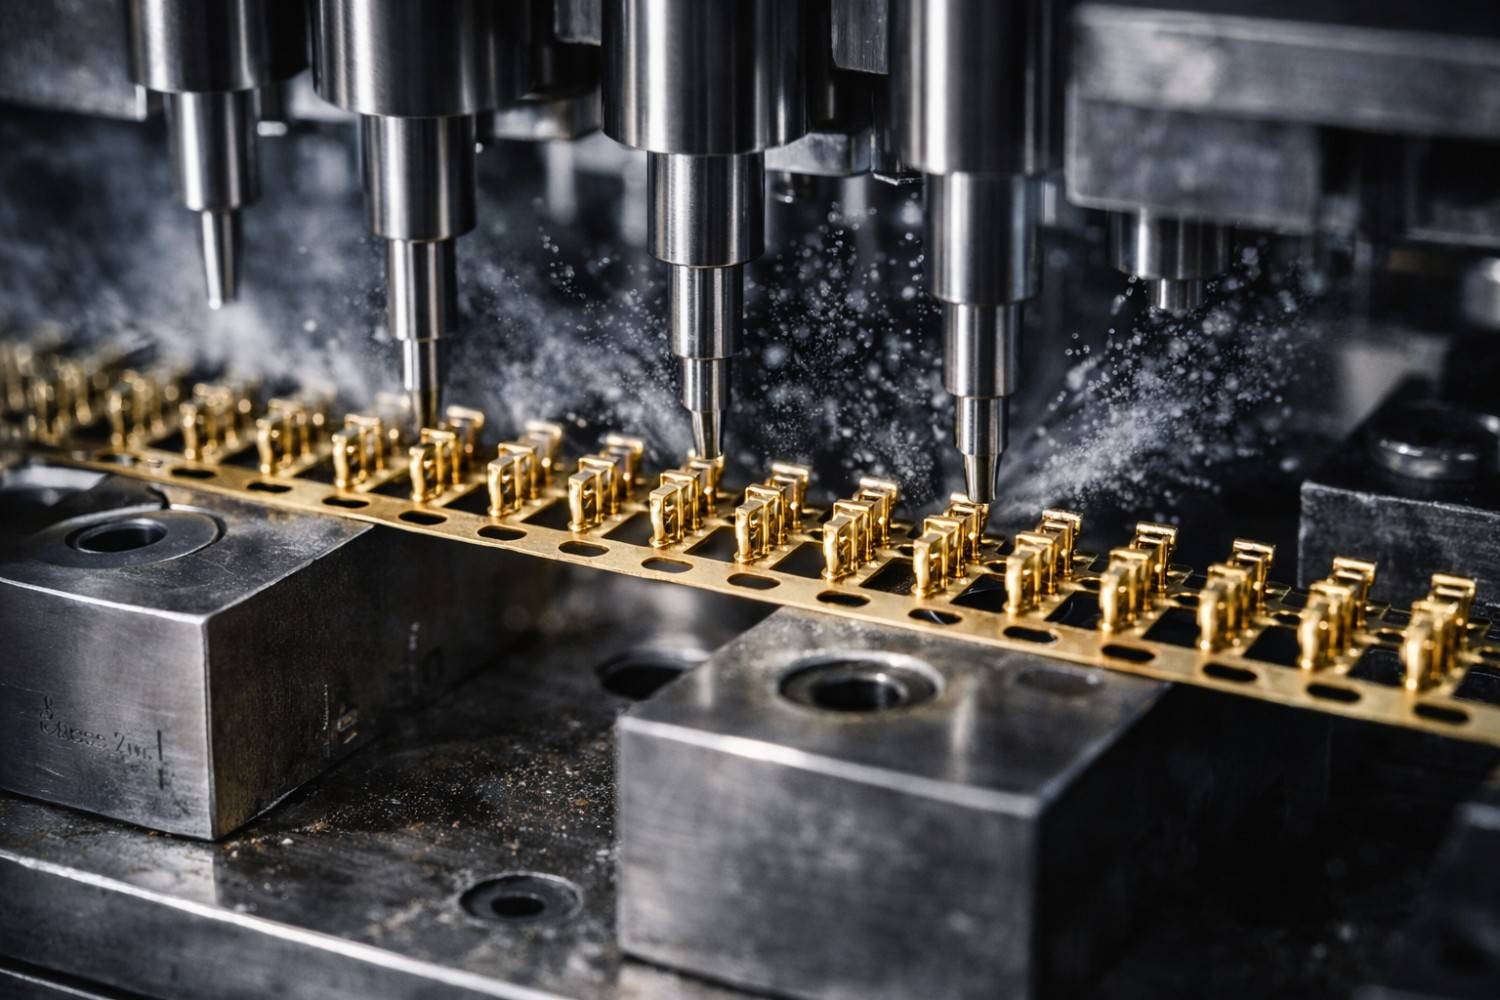
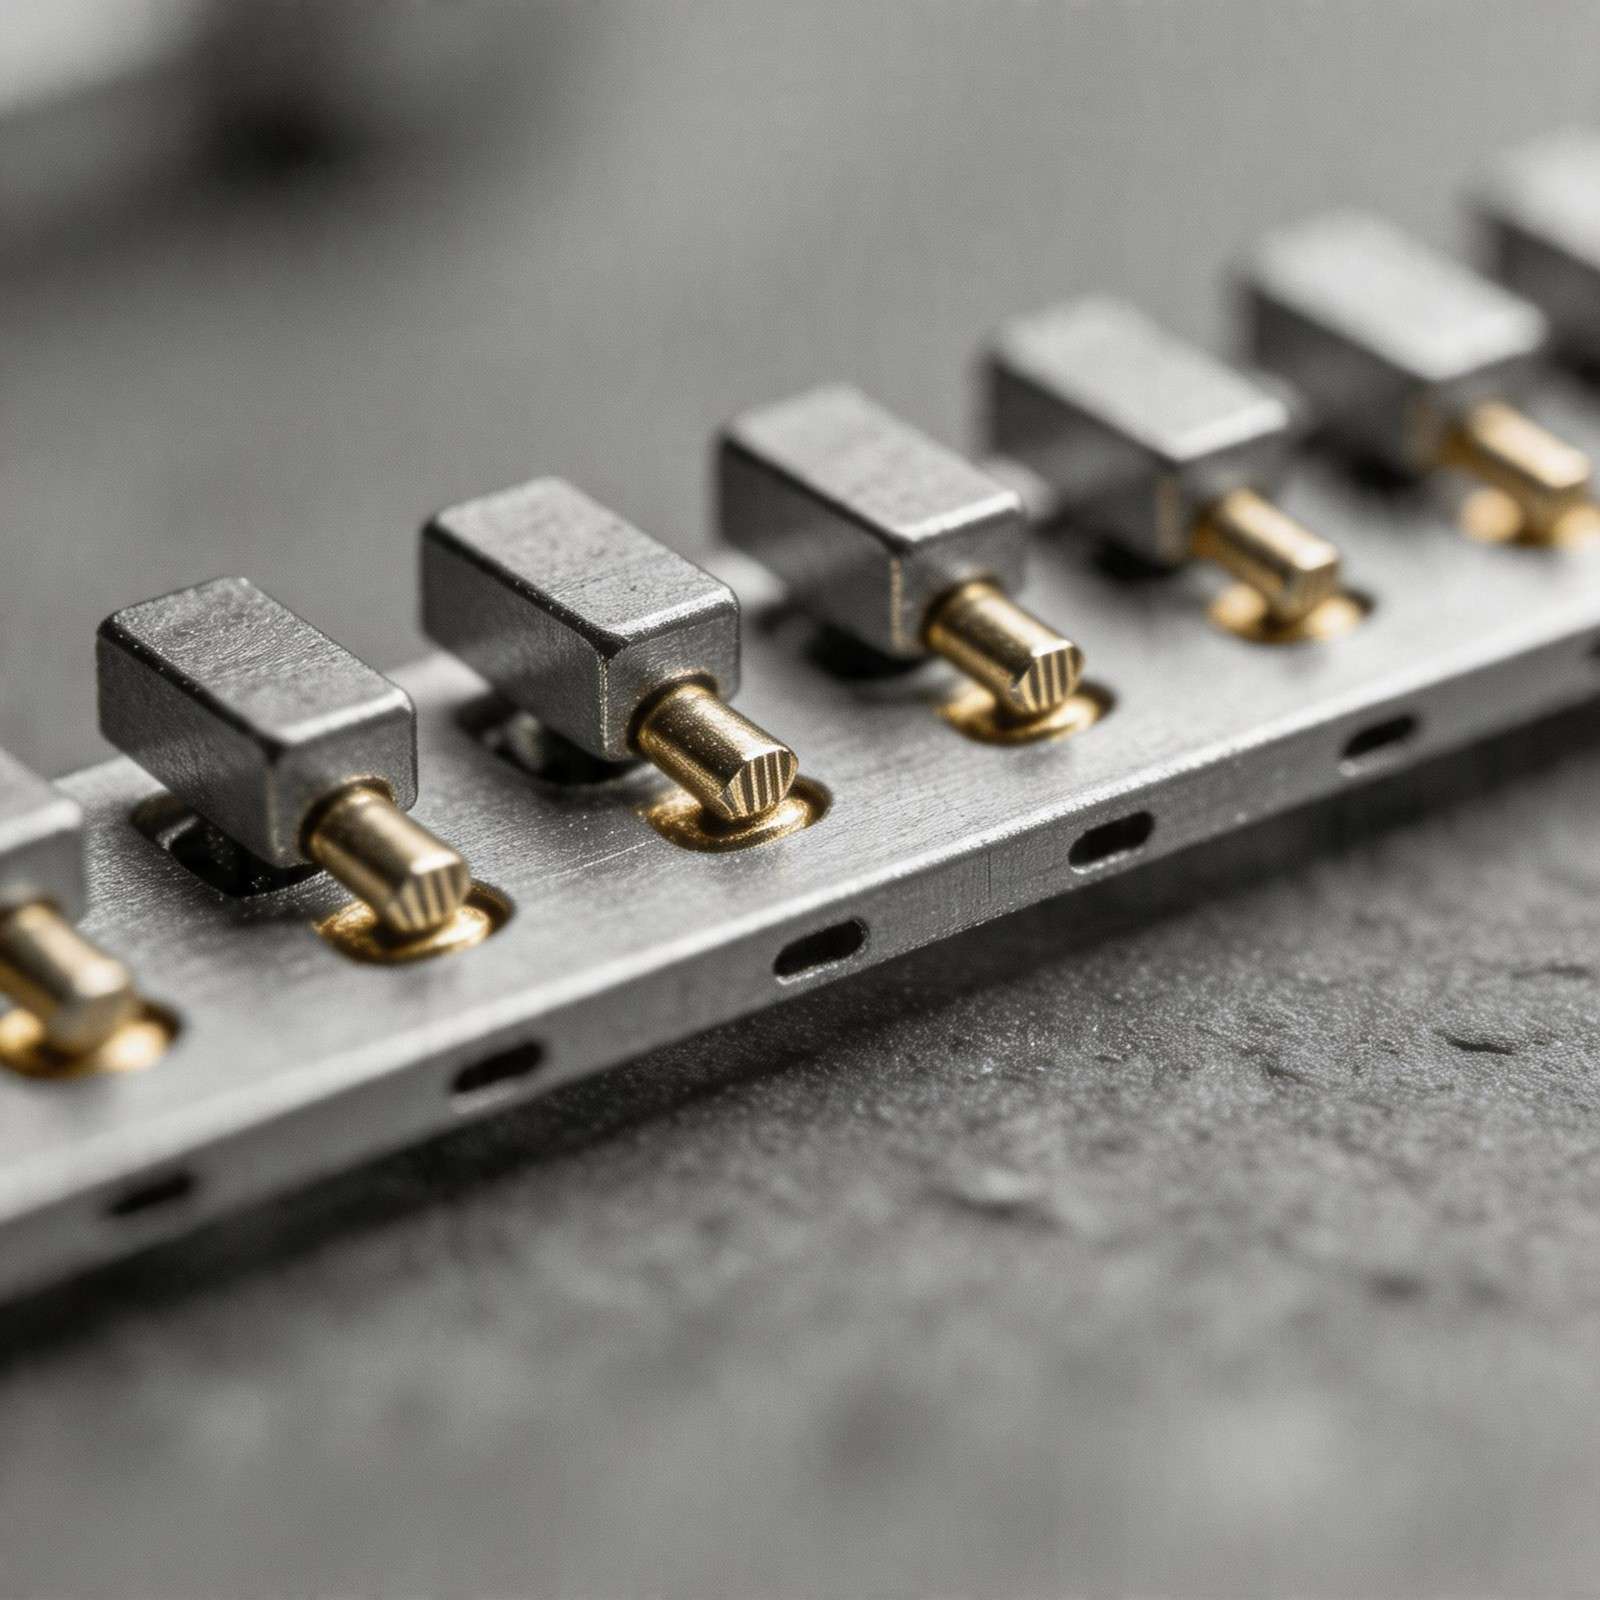
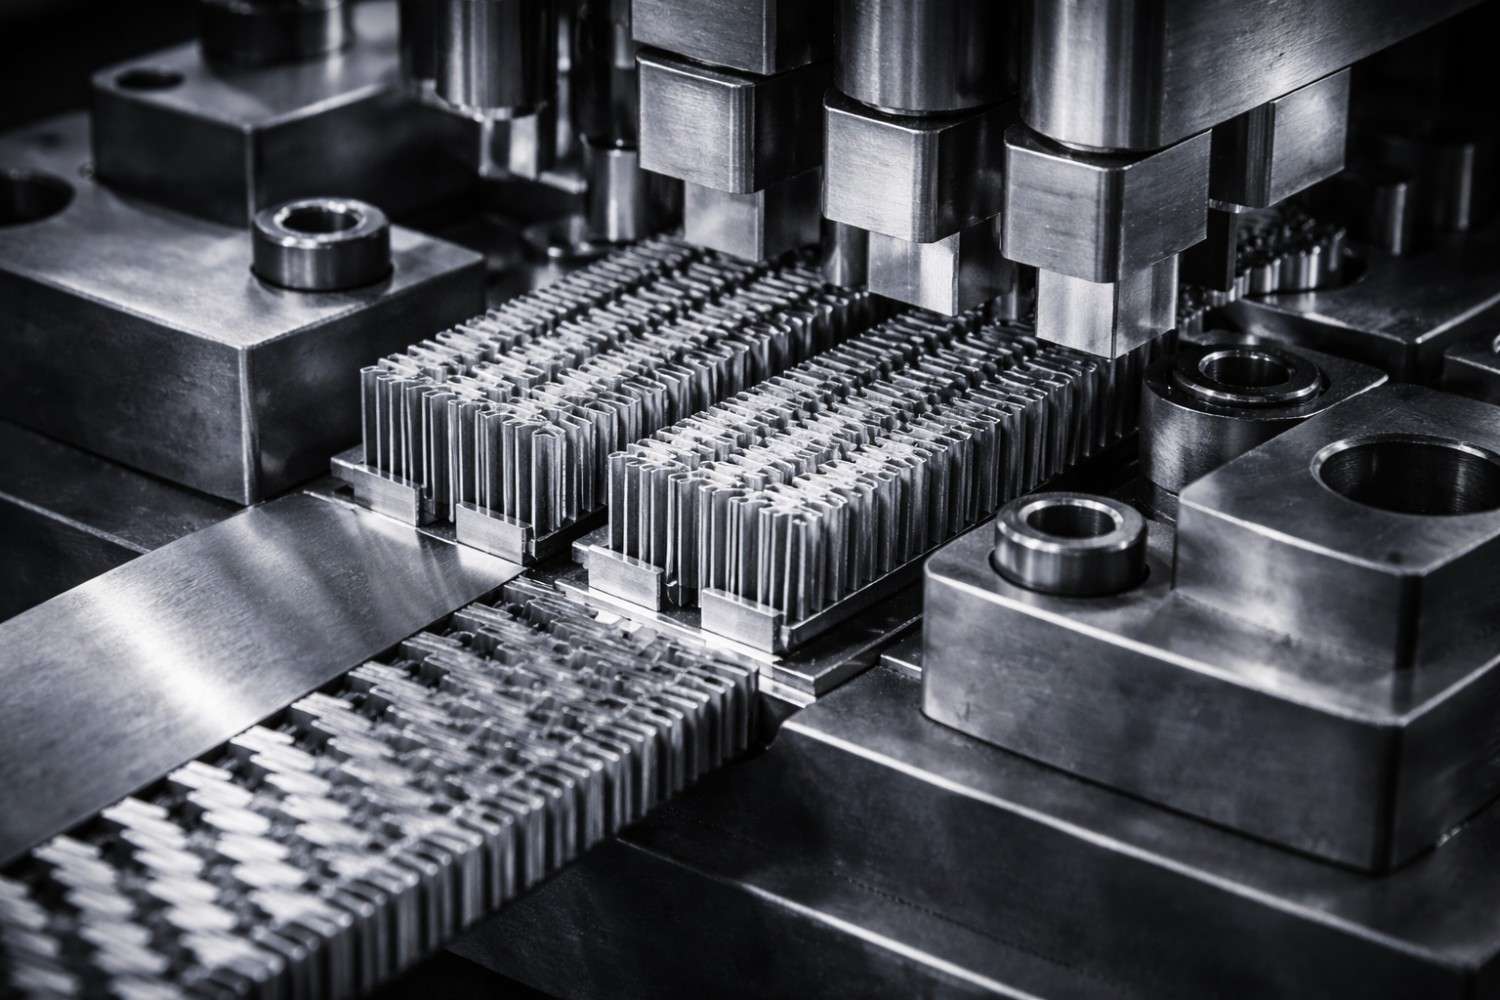
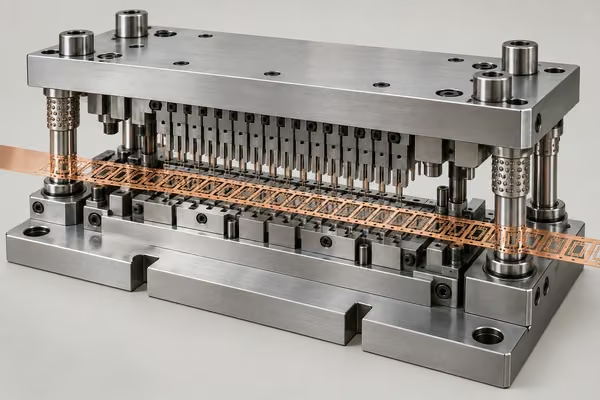
Tỷ số vuốt ≤2,5:1 — theo tính toánKhuôn với lõi hợp kim cứng vonfram, lớp phủ DLC và dẫn hướng chính xác cho đầu cực, tiếp điểm vi mô, khung dẫn. Tốc độ đến 1200 hành trình/phút được xác nhận qua chạy thử.
Đến 1200 hành trình/phút — theo dự ánCác quy trình dập
Tích hợp các nguyên công tạo hình kim loại trong khuôn liên hoàn hoặc chuyển phôi để kiểm soát chu kỳ và quá trình sản xuất.
Cắt biên ngoài từ tấm kim loại, kiểm soát khe hở chày–cối để đạt chất lượng mép cắt yêu cầu.
Đột lỗ, rãnh hoặc phần khoét, loại bỏ phần phế liệu. Tấm đã đột là phôi sản phẩm.
Tạo hình không gian bằng biến dạng dẻo, không cắt bỏ vật liệu; kết hợp uốn, bậc lệch và biên dạng trong khuôn.
Tạo góc bằng khuôn V, U hoặc cơ cấu uốn ép. Xem xét bù hồi phục đàn hồi để đạt góc yêu cầu.
Kiểm soát dòng chảy vật liệu để tạo cốc, vỏ và hộp; thiết kế lực chặn phôi và bán kính chày phù hợp.
Tạo logo, gân, dấu nhận dạng nổi hoặc chìm mà không loại bỏ vật liệu; hình dạng hình thành qua phân bố lại chiều dày.
Ép tiếp xúc dưới áp lực cao để tạo mặt phẳng, góc sắc cho tiếp điểm và đầu nối; biến dạng dư được kiểm tra qua thử nghiệm.
Tạo ren trong khuôn ở hành trình liên hoàn, có thể hạn chế công đoạn gia công sau trên dây chuyền tốc độ cao.
Các nguyên công trên được tích hợp trong thiết kế liên hoàn và khuôn chuyển phôi . Thực hiện mô phỏng tạo hình CAE để dự đoán hồi phục đàn hồi và tối ưu trước gia công thép. Hiệu quả giảm rủi ro chạy thử, thời gian phát triển, kể cả mức tham khảo đến 40%, phụ thuộc dự án.
Kỹ thuật và
quy trình chế tạo
Quy trình 10 bước từ bản vẽ đến giao mẫu kèm hồ sơ kiểm tra; có các điểm kiểm soát kỹ thuật ở từng giai đoạn.
Xem xét bản vẽ 2D/3D: bán kính, góc thoát, chiều dày và khả năng tạo hình trước báo giá.
Chọn thép khuôn theo ứng dụng: SKD11, DC53, Cr12MoV, thép gió PM hoặc hợp kim cứng, dựa trên sản lượng, vật liệu phôi và dung sai.
Thiết kế 3D bằng SolidWorks/CATIA, mô phỏng tạo hình FEA để dự đoán hồi phục đàn hồi, bố trí công đoạn và lập BOM phục vụ gia công CNC.
Phay CNC 4 trục các tấm khuôn, tấm giữ chày và tấm đỡ từ thép tiền tôi hoặc ủ. Độ chính xác định vị, dung sai đến ±0,005 mm được kiểm tra theo dự án.
Cắt dây biên dạng chày, lỗ cối với dung sai đến ±0,002 mm theo yêu cầu. Xung EDM cho hốc kín, khắc và vùng không thể tiếp cận bằng gia công thông thường.
Tôi chân không SKD11, lựa chọn độ cứng khoảng HRC 58–62 theo ứng dụng. Xử lý lạnh sâu và ram hai lần được xem xét để ổn định kích thước trước mài.
Mài phẳng, rà và chỉnh lắp theo khe hở thiết kế. Kiểm tra giao diện chày–cối bằng CMM trước lắp ráp.
Chạy khuôn với vật liệu sản xuất. Đo chi tiết bằng CMM; điều chỉnh khe hở, hồi phục đàn hồi và bước cấp đến khi đáp ứng kích thước đã duyệt.
Báo cáo FAI, kết quả CMM, chứng chỉ vật liệu và dữ liệu năng lực quá trình theo thỏa thuận. PPAP cấp 3, kế hoạch kiểm soát và PFMEA theo yêu cầu.
Vệ sinh, bôi dầu, chèn bảo vệ và chống ẩm cho bộ khuôn. Giao DHL/FedEx hoặc đường biển cùng hồ sơ và hướng dẫn bảo trì đã thỏa thuận.
Bảo đảm chất lượng
Khuôn dập được kiểm tra nhiều giai đoạn, có hồ sơ. Đo, chạy thử và lập tài liệu theo kế hoạch nghiệm thu trước khi giao.
Đối chiếu chứng chỉ với yêu cầu, kiểm tra mẫu độ cứng và kích thước thép khuôn trước sản xuất.
Truy xuất vật liệu đầy đủĐo khe hở chày–cối bằng CMM và căn lá. Độ đồng đều, mức biến thiên ≤0,002 mm được xác nhận theo phương pháp đã thống nhất.
Kiểm soát khe hở ±0,002 mm — theo bản vẽChạy thử 50.000–100.000 hành trình, lấy mẫu mỗi 10.000 hành trình để đánh giá ổn định nếu chương trình nghiệm thu yêu cầu.
Chạy thử 50.000–100.000 hành trình — theo thỏa thuậnBáo cáo FAI có kết quả CMM cho các kích thước quan trọng, số tham chiếu trên bản vẽ, giá trị đo và kết luận phù hợp.
PPAP cấp 3 theo yêu cầuVật liệu và mác thép
Lựa chọn vật liệu ảnh hưởng tuổi thọ khuôn và chất lượng chi tiết. Mác thép được xác định theo ứng dụng và sản lượng.
Khả năng dung sai
Các mức tham khảo dưới đây hỗ trợ trao đổi kỹ thuật. Khả năng đáp ứng của từng yếu tố được xác nhận và lập hồ sơ trước giao hàng.
| Loại phép đo | Tiêu chí | Giá trị |
| Dung sai lõi | Biên dạng chày / lõi cối | ± 0.002 mm |
| Lắp ráp khuôn | Kích thước khối khuôn | ± 0.01 mm |
| Dung sai chi tiết | Kích thước chi tiết thành phẩm | ± 0.03 mm |
| Chiều cao ba via | Phần nhô ở mép cắt | ≤ 5 μm |
| Độ chính xác vị trí | Vị trí thực giữa các yếu tố | ± 0.008 mm |
| Bề mặt đánh bóng gương | Ra bề mặt làm việc | ≤ 0.05 μm |
Năng lực sản xuất tham khảo. Dung sai chặt hơn được đánh giá theo yêu cầu, có thể cần EDM và rà bổ sung.
Hoàn thiện bề mặt
Xử lý bề mặt phù hợp giúp kiểm soát mài mòn, ma sát, dính xước và chất lượng chi tiết dập.
Ra ≤0,05 μm trên mặt chày và lòng cối theo yêu cầu; hỗ trợ tháo chi tiết, hạn chế bám vật liệu và cải thiện bề mặt chi tiết vuốt.
Tuổi thọ khuôn +30% — cần xác nhậnThấm nitơ khí hoặc plasma tạo lớp cứng tham khảo HV 900–1100, sâu 0,1–0,3 mm. Khả năng chống mài mòn và ảnh hưởng kích thước được kiểm tra theo quy trình.
Độ cứng bề mặt +60% — theo điều kiện thửCarbon dạng kim cương dày khoảng 1–4 μm; hệ số ma sát đến 0,05 phụ thuộc điều kiện thử. Xem xét khi dập thép không gỉ, đồng có nguy cơ dính mòn.
Hệ số ma sát −70% — theo điều kiện thửPVD titan nitrua màu vàng hoặc titan carbonitrua màu xám, khoảng 2–5 μm, HV 2300+. Lựa chọn theo vật liệu gây mài mòn và sản lượng.
Tuổi thọ 3–5 lần — cần xác nhậnMạ crôm cứng khoảng 5–50 μm, độ cứng bề mặt tham khảo HRC 70+. Dùng cho thân chày, trụ dẫn hướng và vùng chịu mài mòn, ăn mòn.
Chống ăn mòn +90% — theo điều kiện thửMài phẳng Ra 0,2–0,8 μm, rà kim cương Ra ≤0,05 μm theo yêu cầu. Kiểm tra độ chính xác, độ phẳng của các chi tiết lắp ghép sau nhiệt luyện.
Độ phẳng ≤0,002 mm — theo bản vẽLớp chuyển hóa chống ăn mòn với thay đổi kích thước nhỏ, thường dưới 1 μm. Dùng cho thân khuôn, tấm giữ và tấm đỡ.
Ảnh hưởng kích thước nhỏđược xem xét theo dự án
Các ngành phục vụ
Khuôn dập SSP phục vụ năm nhóm ngành chính có nhu cầu sản xuất linh kiện kim loại chính xác số lượng lớn.
Giá kết cấu, kẹp thân xe, ray ghế và tấm chắn cho nhà cung cấp ô tô cấp 1, cấp 2; hồ sơ IATF theo phạm vi áp dụng.
Đầu cực đầu nối, nắp chắn EMI, chốt tiếp điểm và khung dẫn cho điện tử tiêu dùng, viễn thông và lắp ráp PCB.
Chi tiết dập titan, Inconel và thép không gỉ cho giá kết cấu, kẹp giữ, vỏ chi tiết siết. Hồ sơ chất lượng tương thích AS9100 được xem xét theo yêu cầu, không thay thế chứng nhận.
Vỏ máy, giá động cơ, cánh tản nhiệt và phụ kiện bảng điều khiển cho tự động hóa công nghiệp, robot, thiết bị hạng nặng.
Thanh dẫn đồng, lá thép biến áp, tiếp điểm pin và đầu cực hộp nối năng lượng mặt trời cho năng lượng tái tạo, phân phối điện, pin xe điện.
Vì sao chọn chúng tôi
Năng lực kỹ thuật, kinh nghiệm dự án và hỗ trợ từ bản vẽ đầu tiên đến giao hàng.
Từ năm 2014, đội ngũ phát triển và cung cấp khuôn liên hoàn, chuyển phôi, cắt tinh và vuốt sâu cho khách hàng quốc tế.
Đo CMM, cắt dây EDM và mài phẳng chính xác. Đo, lập hồ sơ lõi trước lắp ráp; dung sai đến ±0,002 mm được xác nhận theo từng yếu tố.
Phay CNC, cắt dây, xung EDM, mài, rà, nhiệt luyện và kiểm tra CMM được điều phối trong quy trình; phạm vi nội bộ và trách nhiệm chất lượng được thỏa thuận cho dự án.
Từ khuôn phối hợp một công đoạn đến khuôn liên hoàn 20 công đoạn cho ô tô, điện tử, hàng không và công nghiệp.
Tiến độ từ DFM đến giao mẫu đầu được xác nhận theo dự án. Chương trình gấp được xem xét theo độ phức tạp, nguồn lực kỹ thuật và công suất hiện có.
Kinh nghiệm hồ sơ xuất khẩu, tài liệu khuôn tiếng Anh và logistics quốc tế. Thỏa thuận thùng đóng riêng, chống ẩm và vận chuyển biển hoặc hàng không.
Kỹ sư xem xét DFM, vật liệu và tính khả thi dung sai trước khi nhận đơn, hỗ trợ giải quyết yêu cầu kỹ thuật của dự án.
Gửi bản vẽ để nhận đề xuất vật liệu, đánh giá dung sai và tiến độ. Thời gian phản hồi được xác nhận khi nhận đủ hồ sơ.
Yêu cầu đánh giá DFM →Bắt đầu dự án
khuôn dập hôm nay
Gửi bản vẽ để nhận báo giá và ý kiến kỹ thuật về DFM, vật liệu, dung sai. Thời gian phản hồi phụ thuộc độ đầy đủ và độ phức tạp của hồ sơ.