


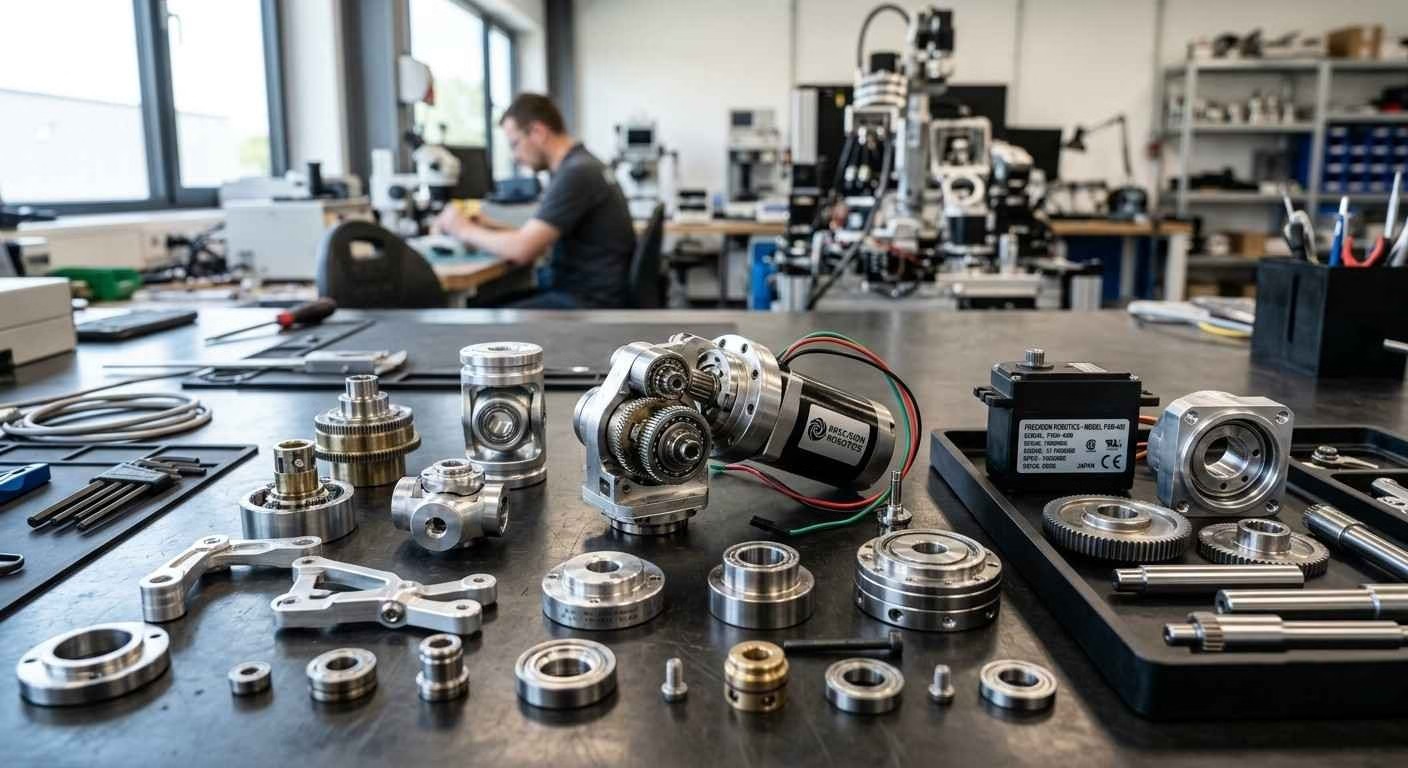
Phụ tùng robot
chính xác
Linh kiện gia công theo yêu cầu cho hệ robot. Xem vật liệu, lắp ghép quan trọng, bề mặt và kiểm tra với SSP trước chế tạo.
Chi tiết chịu mài mòn.
Yêu cầu kỹ thuật cao.
Phụ tùng robot công nghiệp để bảo trì, phục hồi hệ thống tự động. Chi tiết theo yêu cầu OEM được duyệt hỗ trợ tích hợp và vận hành tin cậy trong môi trường sản xuất.
Xem giao diện chịu mòn sớm để lựa chọn phụ tùng phù hợp, hạn chế thời gian dừng, duy trì vận hành robot.
Hệ servo
Động cơ, bộ giảm tốc, ổ trục hỗ trợ mô-men và định vị. Xác nhận đúng động cơ, bộ giảm tốc, giao diện cơ khí của robot.
Cơ cấu chấp hành cuối
Kẹp, bộ đổi dụng cụ được thiết kế theo chu kỳ vận hành. Nêu tải, lực kẹp, chu kỳ làm việc, phép thử nghiệm thu cho ứng dụng.
Linh kiện chuyển động chính xác
Dẫn hướng tuyến tính, vít me bi hỗ trợ chuyển động lặp lại. Xem dung sai từng chi tiết cùng hệ chuyển động đã lắp và hiệu chuẩn.
Sản phẩm liên quan
Xem linh kiện robot, tự động hóa; gửi bản vẽ, vật liệu, giao diện đối tiếp, điều kiện để xem phạm vi chế tạo phù hợp.
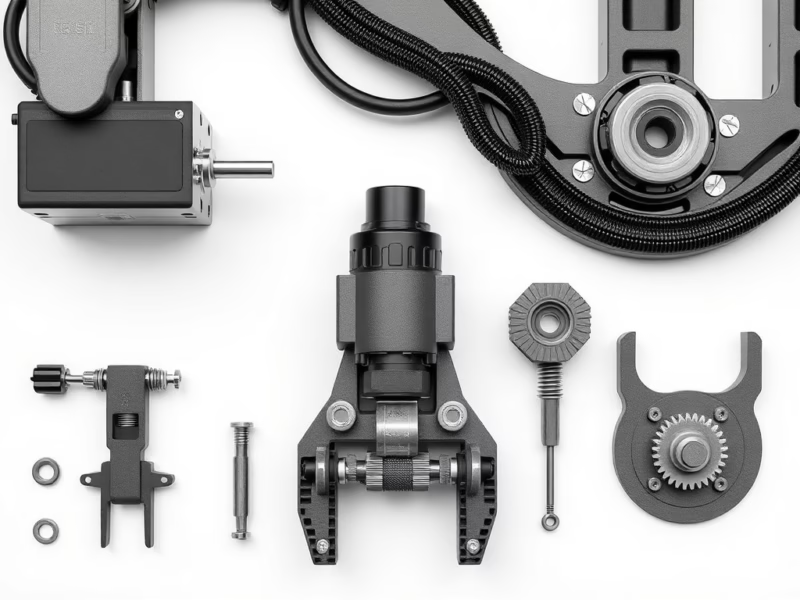
Linh kiện kẹp robot
Chi tiết đầu công tác, thao tác cho cụm của bạn.
Yêu cầu báo giá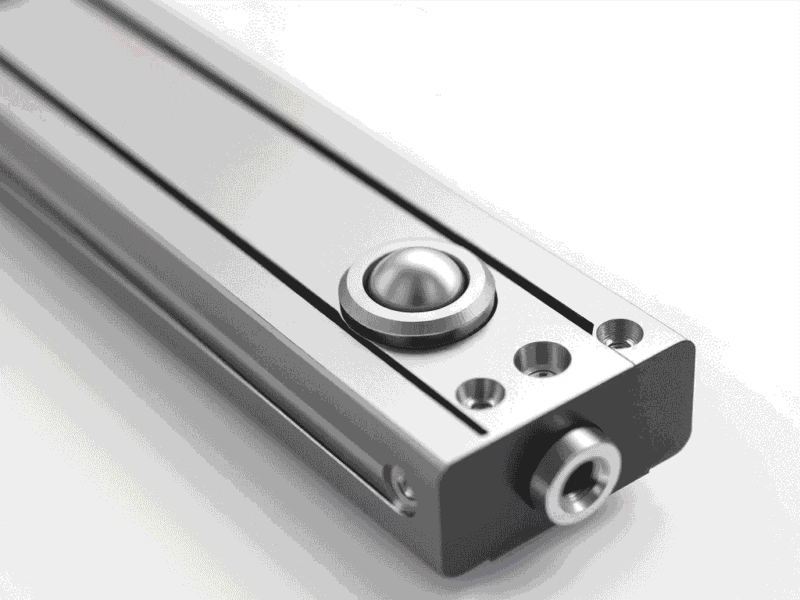
Linh kiện dẫn hướng tuyến tính
Giao diện ray, bàn trượt cho chuyển động chính xác.
Yêu cầu báo giá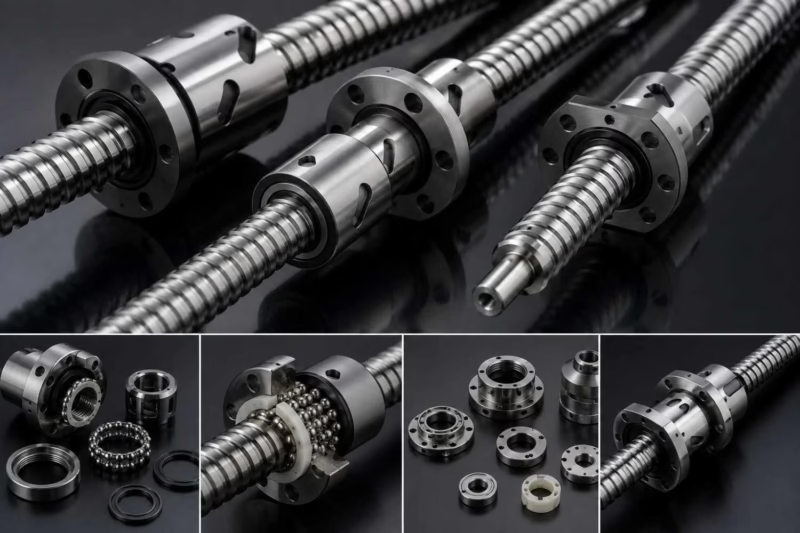
Linh kiện vít me bi
Trục vít, đai ốc, chi tiết đỡ cho hệ chuyển động.
Yêu cầu báo giá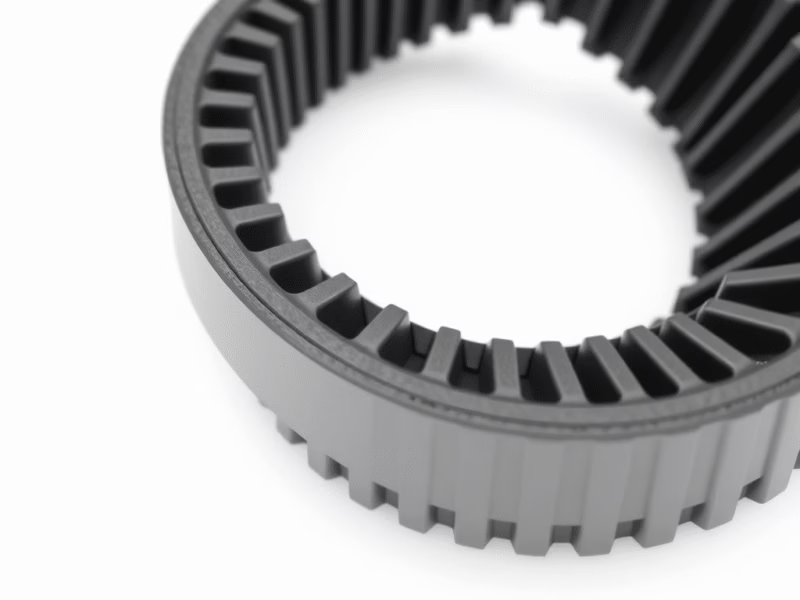
Vành răng chính xác
Biên dạng truyền động, giao diện đối tiếp theo yêu cầu.
Yêu cầu báo giá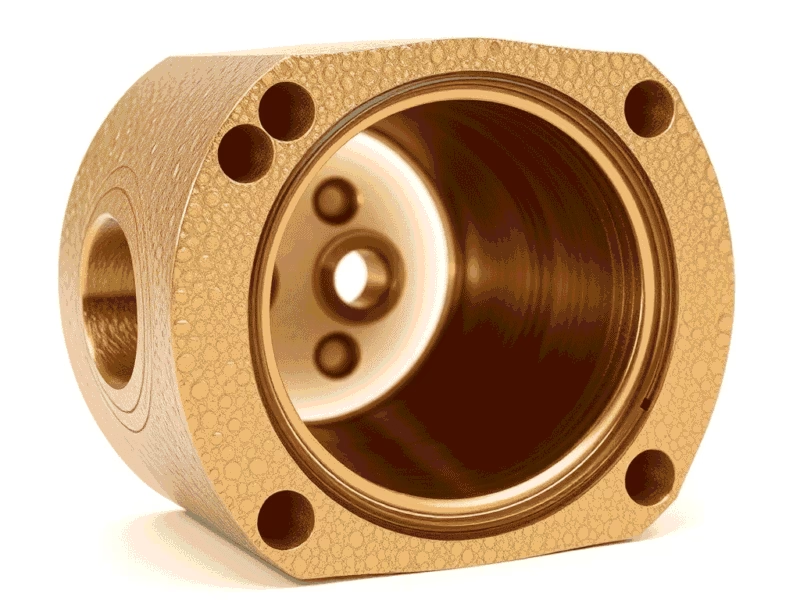
Bạc đồng
Bề mặt chịu mòn với lắp ghép, bôi trơn theo ứng dụng.
Yêu cầu báo giá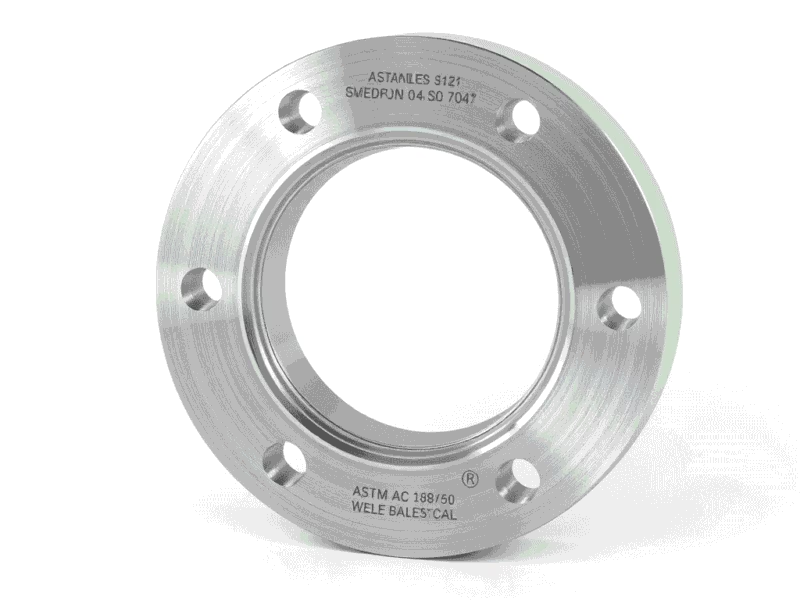
Mặt bích chính xác
Mặt lắp, bố trí lỗ bu-lông để lắp cụm lặp lại.
Yêu cầu báo giá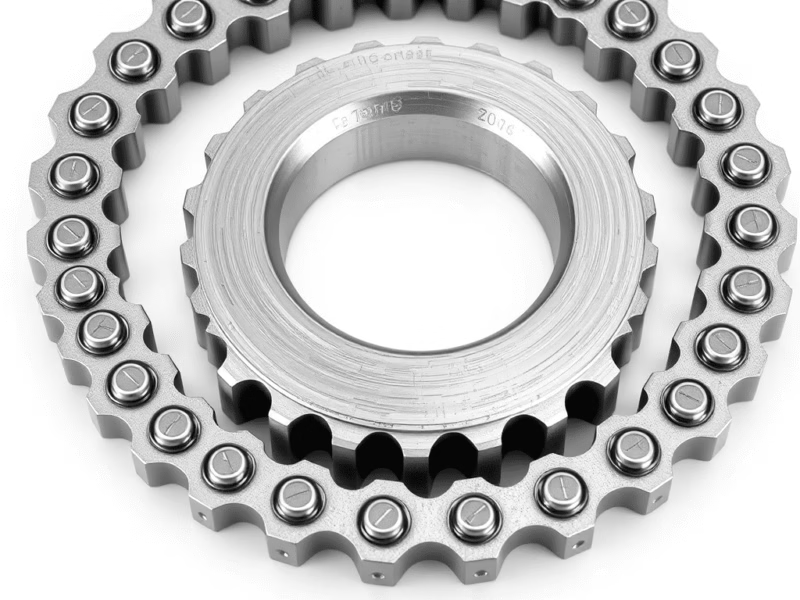
Đĩa xích truyền động
Chi tiết truyền động cho tự động hóa công nghiệp.
Yêu cầu báo giáLinh kiện truyền động robot
Chi tiết gia công cho cụm servo, bộ giảm tốc.
Yêu cầu báo giáThông số linh kiện robot
Xác định kích thước, tải, chu kỳ, điều kiện từng linh kiện. Các phạm vi dưới đây hỗ trợ trao đổi; tính phù hợp, nghiệm thu cần xác nhận đúng vật liệu, chi tiết, cụm.
Tham khảo dung sai kích thước
Các cột kim loại, nhựa hỗ trợ lập kế hoạch. Thỏa thuận tiêu chuẩn bản vẽ, dung sai riêng; không coi là dung sai nhựa chung. Nêu giới hạn ổ trục, mặt định vị, lắp ghép quan trọng.
| Kích thước danh nghĩa | Tham khảo kim loại | Tham khảo nhựa |
|---|---|---|
| 0,5–3 mm | ±0.05 mm | ±0.1 mm |
| Trên 3–6 mm | ±0.05 mm | ±0.1 mm |
| Trên 6–30 mm | ±0.1 mm | ±0.2 mm |
| Trên 30–120 mm | ±0.15 mm | ±0.3 mm |
| Trên 120–400 mm | ±0.2 mm | ±0.5 mm |
| Trên 400–1000 mm | ±0.4 mm | ±0.8 mm |
| Trên 1000–2000 mm | ±0.5 mm | ±1.2 mm |
Thông số hiệu suất phụ tùng robot
Tính chất vật liệu, độ lặp lại robot, độ bền linh kiện là các cấp nghiệm thu khác nhau. Xác nhận giá trị, điều kiện thử, báo cáo theo ứng dụng; các tiêu chuẩn được liệt kê không tự chứng nhận mọi linh kiện hoặc bảo đảm cả robot.
| Nhóm | Thông số | Cấp thông dụng | Cấp chính xác / Hiệu suất cao | Phương pháp xác nhận |
|---|---|---|---|---|
| Cơ tính | Độ bền kéo | 500-700 MPa | 700–900 MPa — hợp kim hàng không | ASTM E8/E8M |
| Tuổi thọ mỏi — chu kỳ | 1×10⁶ tại 50% tải — theo thử nghiệm | 5×10⁶ tại 75% tải — theo thử nghiệm | ISO 12106 | |
| Độ cứng Rockwell C | 32-38 HRC | 40–45 HRC — thấm cứng | ASTM E18 | |
| Độ chính xác chuyển động | Độ lặp lại vị trí | ±0.05 mm | ±0,01 mm — hệ được hiệu chuẩn laser | ISO 9283 |
| Độ rơ | ≤0.1° | ≤0,03° — có tải trước | DIN 69051 | |
| Độ bền | Tuổi thọ — giờ | 20,000 | 50.000 — có bôi trơn, theo điều kiện thử | ISO 3408 |
| Tốc độ mòn — μm/1000 km | 15-20 | Dưới 5 — phủ DLC, theo thử nghiệm | ASTM G99 | |
| Đặc tính nhiệt | Nhiệt độ làm việc | −20°C đến +120°C | −40°C đến +150°C | IEC 60068-2 |
| Hệ số giãn nở nhiệt | 11.5 μm/m°C | 8,2 μm/m°C — hợp kim Invar | ASTM E228 | |
| Yêu cầu điện | Điện trở cách điện | 10⁹ Ω | 10¹² Ω — cách điện gốm | IEC 60664 |
| Khả năng miễn nhiễm EMC | 10 V/m | 30 V/m — có che chắn | IEC 61000-4-3 | |
| Chứng chỉ vật liệu | Yêu cầu RoHS/REACH | Có — cần hồ sơ xác nhận | Có hồ sơ theo yêu cầu và nguồn khoáng sản | Thử ICP-MS khi phù hợp |
| Phân loại phòng sạch | ISO cấp 8 — xác nhận phạm vi | ISO cấp 5 cho y tế/điện — cần xác nhận | ISO 14644-1 |
Đặc tính vật liệu và kiểm tra
| Nhóm | Thông số | Cấp công nghiệp thông dụng | Cấp hiệu suất chính xác | Phương pháp xác nhận | Tham khảo ngành |
|---|---|---|---|---|---|
| Đặc tính vật liệu | Độ bền kéo | 500-700 MPa | 700–900 MPa — thép maraging | ASTM E8/E8M | ISO 683-11 |
| Giới hạn chảy | 450-650 MPa | 650-850 MPa | ASTM E8/E8M | DIN 50125 | |
| Độ dai va đập | 40 J — Charpy | 60 J — Charpy tại −40°C | ASTM E23 | EN 10045-1 | |
| Độ cứng | 32-38 HRC | 40–45 HRC — thấm cứng | ASTM E18 | ISO 6508 |
Với yêu cầu về mỏi, mài mòn, tuổi thọ, điện và phòng sạch, cần thống nhất cấu hình mẫu hoặc cụm lắp, môi trường, phương pháp đo và tiêu chí nghiệm thu trước khi chế tạo. Hồ sơ vật liệu và báo cáo xác nhận hệ thống hoàn chỉnh phục vụ các mục đích khác nhau.
Hoàn thiện bề mặt.
Hiệu năng sử dụng.
Chúng tôi cung cấp anod hóa, đánh bóng, phun hạt, phủ và nhiệt luyện để đáp ứng yêu cầu ngoại quan và tính năng. Chọn phương án theo vật liệu, bề mặt lắp ghép, điều kiện mài mòn và lượng bù kích thước.
Bề mặt sau gia công
Bề mặt gia công cơ bản còn vết dao, chưa được xử lý hoặc đánh bóng thêm. Cần quy định độ nhám và các mặt chức năng phải xử lý tiếp.
Anốt hóa
Lớp oxit bảo vệ trên nhôm giúp tăng khả năng chống ăn mòn và độ cứng; có thể nhuộm màu theo yêu cầu. Cần xác định chiều dày lớp phủ và các mặt phải che chắn.
Đánh bóng
Đánh bóng làm nhẵn và tăng độ bóng, cải thiện ngoại quan và giảm độ nhám. Yêu cầu hoàn thiện và bảo vệ chống ăn mòn cần được thống nhất riêng.
Hoàn thiện xước
Các đường vân mảnh song song tạo bề mặt có thể cải thiện độ bám và giảm dấu vân tay. Cần quy định hướng chải và mẫu ngoại quan được duyệt.
Phun hạt làm nhám
Khí áp suất cao kết hợp hạt mài để làm sạch hoặc tạo nhám, hỗ trợ độ bám của lớp phủ. Cần chỉ rõ loại hạt, bề mặt hoàn thiện và các vị trí lắp ghép phải bảo vệ.
Đánh bóng điện hóa
Đánh bóng điện hóa làm nhẵn và sáng các bề mặt kim loại phù hợp, loại bỏ khuyết điểm và hỗ trợ chống ăn mòn. Cần xác nhận vật liệu và lượng dư kích thước.
Từ bản vẽ đến chi tiết lắp vừa robot
Kế hoạch chế tạo và xác nhận rõ ràng giúp chi tiết thay thế đáp ứng hệ thống sử dụng.
Đánh giá bản vẽ và lắp ghép
Bắt đầu từ mẫu robot, mã chi tiết, phiên bản bản vẽ và các mặt lắp ghép. Xác định yêu cầu mài mòn, tải trọng và vị trí trước khi chọn quy trình chế tạo.
Vật liệu và chế tạo
Xem xét mác vật liệu, nhiệt luyện và yêu cầu gia công. Trục, vỏ, chi tiết gá lắp và chi tiết đầu công tác cần có kế hoạch quy trình và dung sai riêng.
Hoàn thiện và kiểm tra
Thống nhất kích thước quan trọng, xử lý bề mặt và kiểm tra kích thước theo bản vẽ được duyệt. Thử tải động và chứng chỉ vật liệu được đưa vào phạm vi xác nhận khi dự án yêu cầu.
Lắp ráp và xuất xưởng
Kiểm tra độ lắp vừa và chức năng trong cụm dự kiến. Xác nhận tài liệu, bôi trơn, bao gói và tiêu chí xuất xưởng trước khi giao chi tiết sản xuất hoặc thay thế.
Thiết kế theo Ứng dụng
- Sản xuất ô tôThời gian vận hành ảnh hưởng trực tiếp đến sản lượng. Cần quy định độ lặp lại, tải hữu ích và yêu cầu mài mòn theo chu kỳ của cụm sản xuất.
- Lắp ráp điện tửVận hành không nhiễm bẩn cần có kế hoạch vệ sinh và thao tác rõ ràng. Xác nhận vật liệu tiếp xúc, giới hạn hạt và điều kiện lắp ráp.
- Thao tác tải nặngĐộ bền kết cấu và khả năng chống mài mòn phụ thuộc đường truyền tải, trạng thái vật liệu và môi trường làm việc. Cần đánh giá toàn bộ chu kỳ tải.
Bảo đảm chất lượng
- Kiểm tra kích thước theo bản vẽ OEM được duyệt
- Thử tải động trong điều kiện vận hành đã thống nhất
- Chứng chỉ vật liệu cho ứng dụng quan trọng
Thống nhất các phép kiểm tra áp dụng, giới hạn nghiệm thu và hồ sơ xuất xưởng của đơn hàng. Vui lòng gửi thông tin chi tiết lắp ghép cùng bản vẽ linh kiện.
Giúp robot của bạn Tiếp tục vận hành
Gửi bản vẽ, yêu cầu vật liệu, thông tin robot hoặc cụm lắp và số lượng dự kiến. Đội ngũ SSP sẽ đánh giá phạm vi chế tạo, lắp ghép quan trọng và nhu cầu kiểm tra phụ tùng robot.
Yêu cầu báo giá