
Microstampaggio di precisione
Microstampaggio per componenti submillimetrici con dettagli da 0,1 mm e tolleranze fino a ±5 μm su caratteristiche selezionate, da confermare mediante DFM e campionatura.
Cos'è lo Microstampaggio a iniezione?
Il microstampaggio produce piccoli particolari plastici, spesso sotto 1 g, con dettagli funzionali ridotti. Geometria, resina, tolleranza e metodo di misura vanno valutati insieme per medicale, elettronica e ottica.
Attrezzature, dosaggio e metrologia devono essere adeguati alla scala del componente. Prima dell'ordine concordate i requisiti del sistema qualità e richiedete i dati di resa al primo passaggio per lo specifico processo, senza estendere un dato storico a ogni progetto.
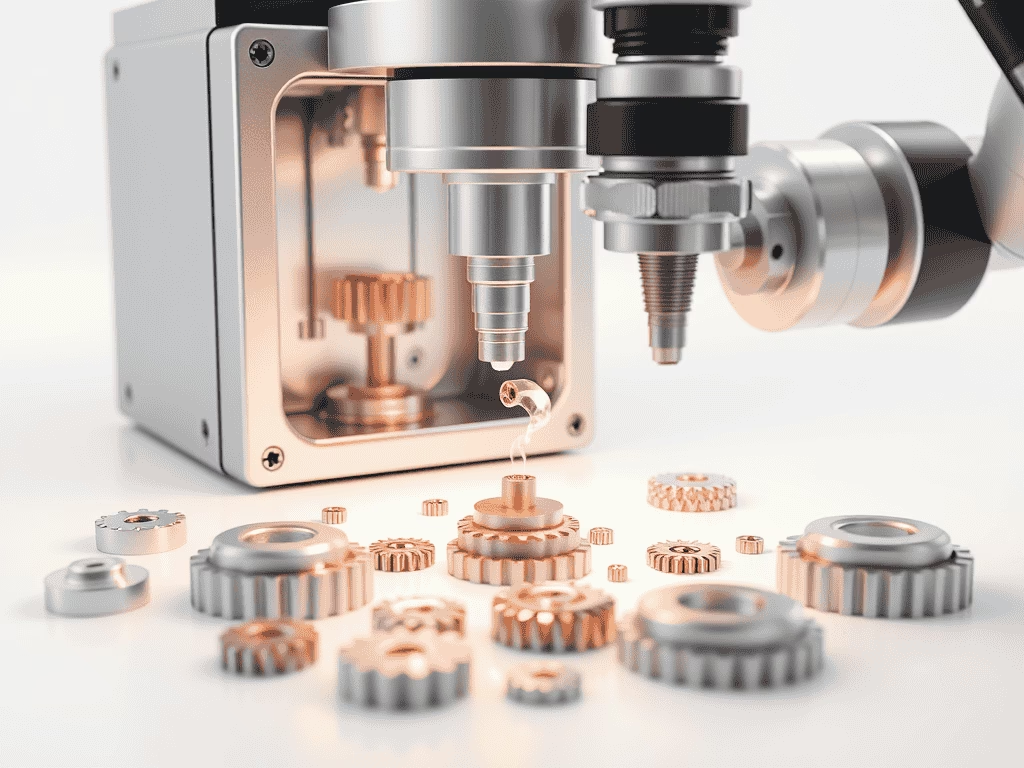
Quattro aspetti del microstampaggio di precisione in SSP
Quattro aree da verificare sul progetto, con evidenze proporzionate alla scala dei dettagli e alla funzione del componente.
Attrezzature di precisione
Microfresatura ed EDM delle cavità, con rugosità e metodo di misura concordati prima della prima prova.
Equipaggiamento per microiniezione
Dosaggio e controllo di pressione e velocità da definire per volume e materiale, verificando la ripetibilità del ciclo.
Metrologia dei microcomponenti
CMM e sistemi ottici adeguati ai dettagli, con risoluzione, incertezza e copertura FAI definite nel piano di misura.
Requisiti qualità per il medicale
Prima di ordinare richiedete certificati aggiornati e verificate campo di applicazione ISO 13485 se necessario. Tracciabilità, validazione e approvazione del dispositivo devono essere concordate separatamente.
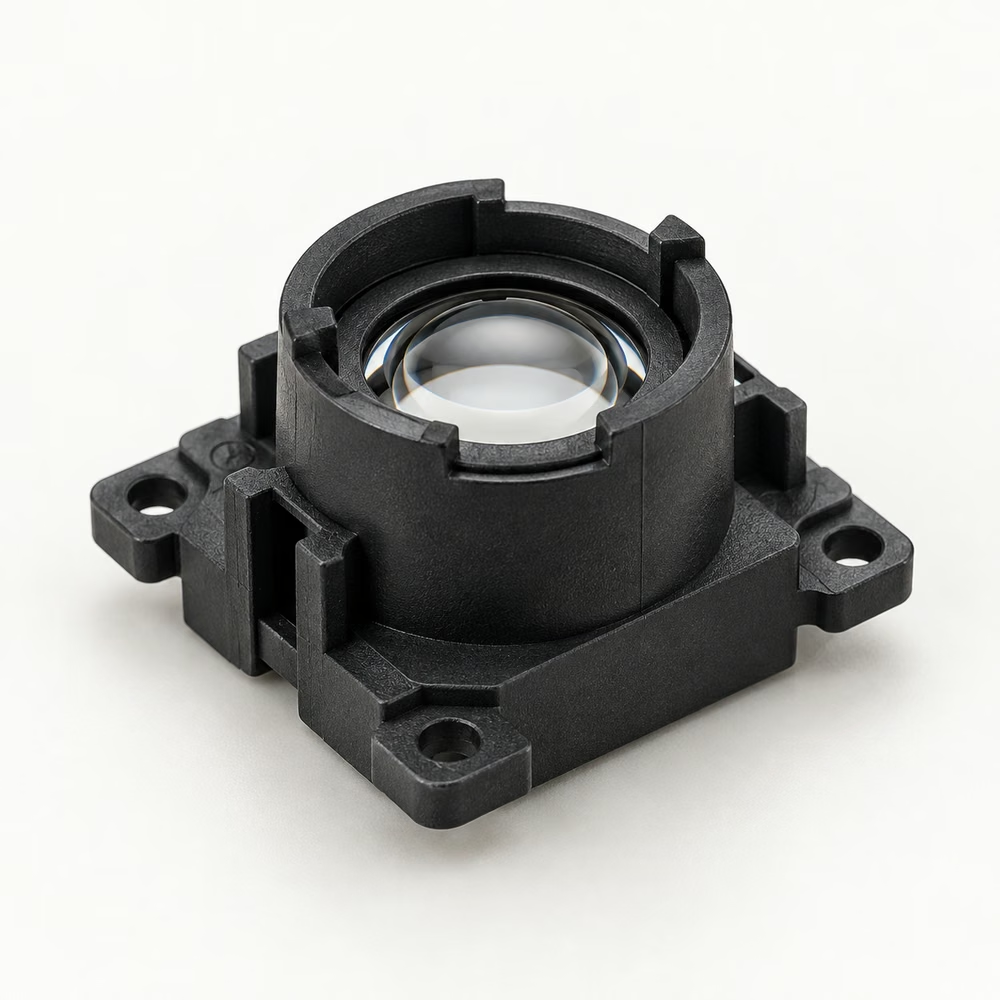
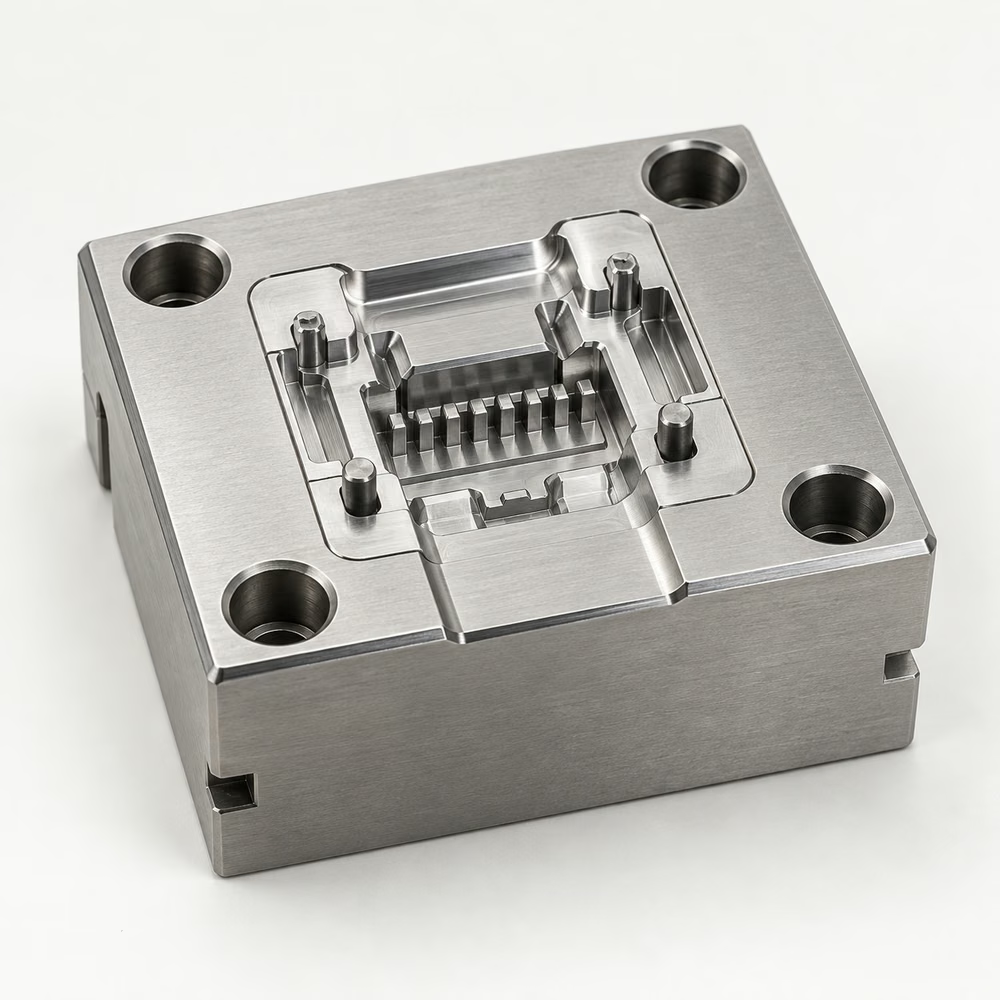
Microstampaggio: componenti e dettagli
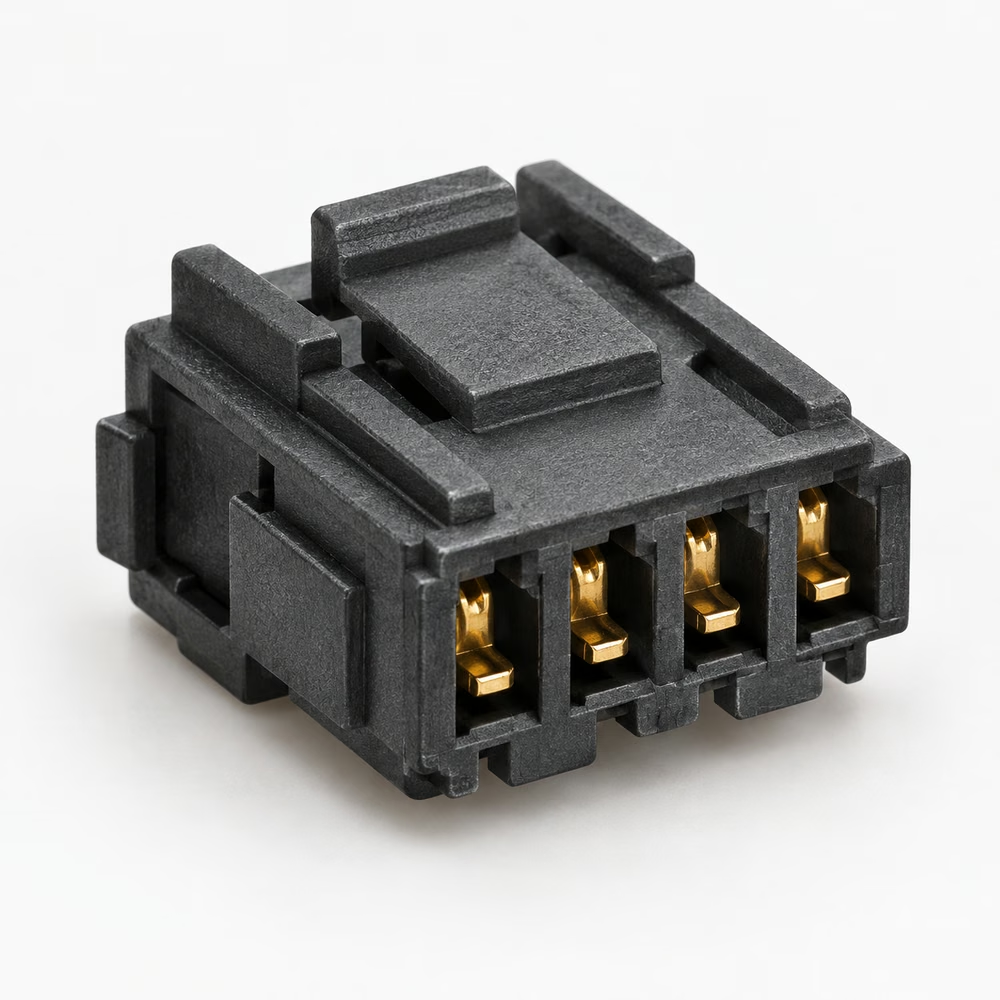
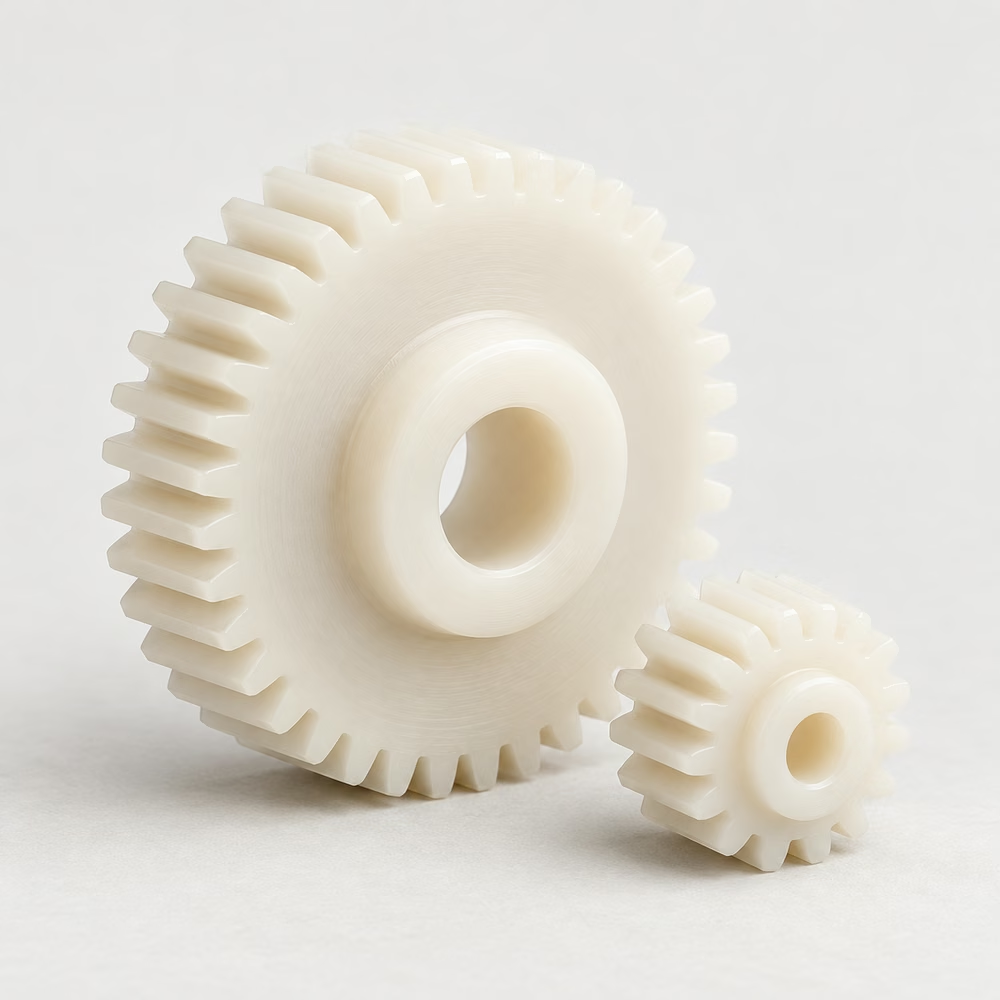
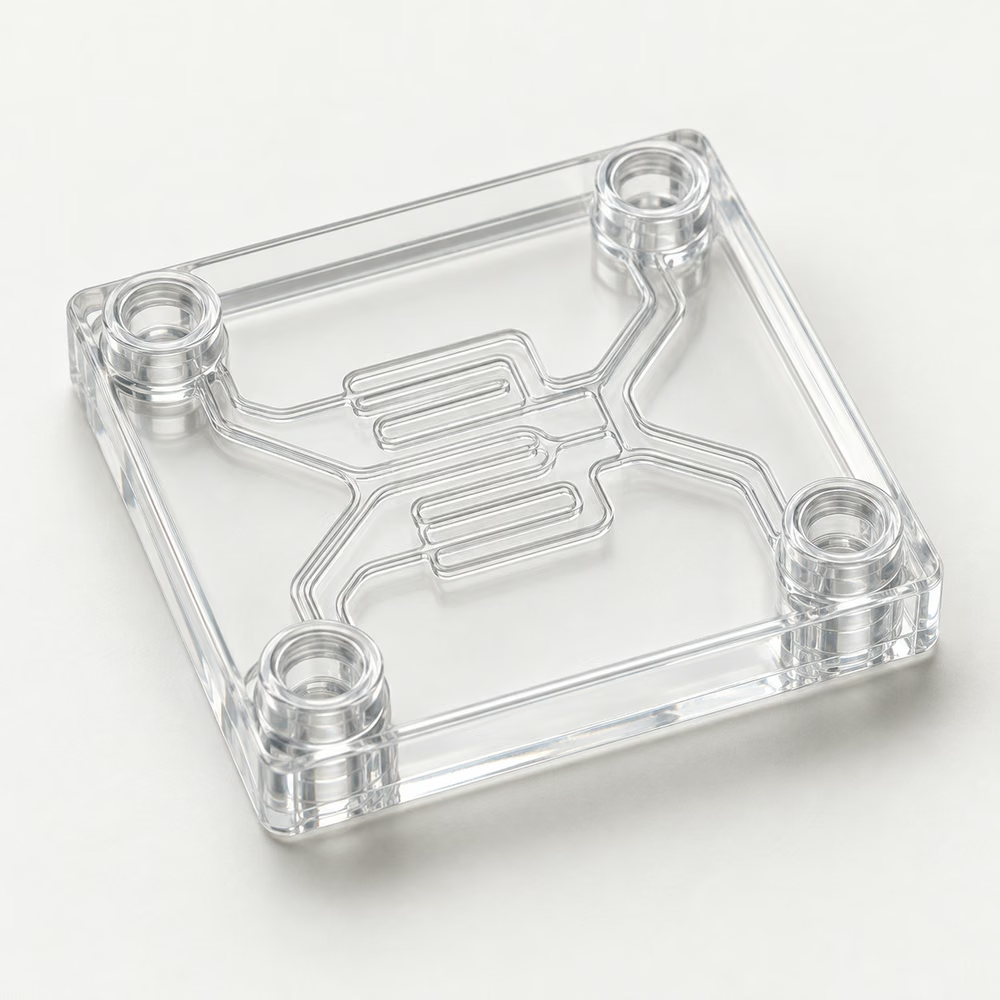
Selezionate un esempio per consultarne caratteristiche e considerazioni produttive.
Prodotto correlato
Immagini rappresentative generate a scopo illustrativo.
Il processo SSP di Microstampaggio produzione, fase per fase
Dieci fasi per pianificare componenti submillimetrici, con validazioni e documenti specifici dell'applicazione.
Analisi DFM dei microcomponenti
Verifica di spessori, sformi dei microdettagli, divisione e posizione dell'iniezione per dosi ridotte.
Lavorazione dei microstampi
EDM e microfresatura, con tolleranze e rugosità da confermare e verificare prima della prova.
Preparazione del materiale
Essiccazione e gestione colore per PEEK, LSR, PA, POM e altre resine, secondo scheda del grado.
Tracciabilità dei lotti resina
Identificazione del lotto e registri del materiale secondo i requisiti concordati, inclusi quelli medicali applicabili.
Microiniezione
Volume di dosaggio, velocità e pressione definiti sulle caratteristiche del pezzo, con ripetibilità verificata nel ciclo.
Raffreddamento di precisione
Circuiti e temperatura controllati per la stabilità dimensionale dei dettagli, con uniformità da validare.
Metrologia e controllo microcomponenti
CMM e ottica con capacità adeguata, riferibilità e FAI concordati; risoluzione e incertezza vanno distinte.
Finiture dopo stampaggio
Microsbavatura, pulizia a ultrasuoni e rivestimenti secondo applicazione.
Assemblaggio e identificazione
Montaggio e identificazione del lotto per microcomponenti pronti alle successive operazioni del cliente.
Consegna con documentazione
FAI, COC, materiali e tracciabilità secondo ordine; requisiti medicali e normativi da qualificare sul progetto.
Materiali specialistici e precisione dei microcomponenti
Polimeri ad alte prestazioni e gradi per applicazioni specifiche, con tolleranze e controlli da confermare mediante prove.
Tolleranze del microstampaggio
Riferimento per tolleranze dimensionali
I valori di confronto richiedono verifica dello standard applicabile; per plastiche stampate considerare ISO 20457 e specifiche cliente
| Intervallo dimensionale nominale | Metalli: ISO 2768-f ove applicabile | Plastiche: tolleranze da concordare | Grado micro SSP, da validare |
|---|---|---|---|
| 0.5 – 3 mm | ±0.05 mm | ±0.10 mm | ±0.005 mm |
| 3 – 6 mm | ±0.05 mm | ±0.10 mm | ±0.008 mm |
| 6 – 30 mm | ±0.10 mm | ±0.20 mm | ±0.01 mm |
| 30 – 120 mm | ±0.15 mm | ±0.30 mm | ±0.02 mm |
| 120 – 400 mm | ±0.20 mm | ±0.50 mm | ±0.05 mm |
Microcomponente Finiture superficiali Disponibile su verifica
Finiture da definire per la scala del pezzo, dalla lucidatura della cavità alla pulizia e ai rivestimenti successivi.
Microprecisione dalla Cina: requisiti verificati sul progetto
SSP valuta microcomponenti per medicale, elettronica e ottica. Certificazioni richieste, prestazioni e conformità devono essere verificate sul grado, sul processo e sull'impiego finale.
Soluzioni complete di Produzione di precisione oltre il microstampaggio
Il microstampaggio è una capacità specialistica della gamma SSP. Consultate gli altri servizi per confrontare processi e componenti.
Pronti a produrre dettagli miniaturizzati??
Inviate CAD e specifiche per analisi di fattibilità, materiali e controlli del microstampaggio plastica di precisione. Primo riscontro entro 24 ore; documenti medicali da definire prima dell'ordine. Riferimenti per concordare specifiche e controlli: gestione qualità ISO, controllo statistico ASQ, riferibilità metrologica NIST. I riferimenti descrivono metodi e requisiti; non attestano la conformità del componente o della fornitura SSP.
Guide tecniche correlate
- Microiniezione: controllo delle bave sui piccoli pezzi
- Microstampaggio per produttori di microelettronica
- Tolleranze dello stampaggio a iniezione: tabella
Domande frequenti sul microstampaggio plastica di precisione
Quali informazioni servono per valutare un progetto di microstampaggio?
Per valutare il microstampaggio, occorre conoscere la funzione del particolare prima delle sue sole dimensioni esterne. Indicate quali superfici assicurino posizionamento, passaggio di fluidi, contatto elettrico o movimento nell'assieme. Una caratteristica molto piccola può essere semplice da descrivere nel modello e difficile da misurare sul pezzo. Evidenziate quindi le quote critiche e spiegate come il componente venga utilizzato e controllato dopo la consegna.
Inviate disegno, modello tridimensionale e grado della resina previsto. Nel microstampaggio plastica di precisione, le indicazioni generiche sul materiale possono non essere sufficienti a definire il processo. Aggiungete colore, eventuali additivi e operazioni successive. Se il componente deve superare verifiche specifiche nell'applicazione finale, identificate i documenti e le responsabilità necessari, senza attribuire automaticamente al materiale una conformità riferita all'intero prodotto.
Per il microstampaggio, chiarite quantità iniziale, domanda prevista e modalità di assemblaggio. Un pezzo manipolato manualmente può richiedere una gestione diversa da uno alimentato in una linea automatica. Specificate come debba essere orientato, contato e protetto. Il confezionamento può influire sulla possibilità di utilizzare il particolare senza ulteriori operazioni, perciò deve essere valutato insieme alla produzione e non soltanto al momento della spedizione.
Se alcuni dati mancano, manteneteli riconoscibili tra le questioni aperte. Una prima valutazione di microstampaggio può identificare gli approfondimenti necessari, ma non elimina l'esigenza di definire e approvare le caratteristiche del pezzo. La versione utilizzata per l'offerta deve essere chiara e collegata ai file condivisi, soprattutto quando il progetto cambia rapidamente durante lo sviluppo.
Come si definisce il controllo dimensionale nel microstampaggio?
Il controllo del microstampaggio deve considerare scala, accessibilità e deformabilità delle caratteristiche. Non tutte le superfici possono essere raggiunte o valutate con lo stesso strumento. Un serraggio eccessivo può alterare il pezzo; un appoggio non coerente può cambiare il riferimento della misura. Per questo è utile condividere il metodo di controllo prima di approvare il processo, soprattutto quando la caratteristica determina un accoppiamento critico.
Per il microstampaggio plastica di precisione, definite riferimenti, condizioni del campione e momento della misura. Se è previsto un condizionamento, chiarite come debba essere documentato. Stabilite se il rapporto debba distinguere cavità, lotti o fasi di prova. Queste informazioni permettono di interpretare correttamente le differenze e di confrontare i dati del fornitore con quelli raccolti dal cliente durante il ricevimento o l'assemblaggio.
Quando una caratteristica del microstampaggio è difficile da misurare direttamente, discutete un metodo adeguato al requisito. Una prova funzionale può essere utile, ma deve avere condizioni e criteri di accettazione riconoscibili. Non dovrebbe diventare un sostituto generico di tutte le quote del disegno. La combinazione di controlli dimensionali e funzionali va definita in base alla funzione del componente e approvata dai referenti competenti.
Conservate campioni identificati e documentazione delle prove. Se viene introdotta una modifica, valutate quali misure debbano essere ripetute. Nel microstampaggio, un confronto visivo tra due particolari può non evidenziare differenze decisive per il montaggio. La tracciabilità della configurazione e del metodo consente di discutere i risultati sulla base di evidenze confrontabili.
Come influiscono materiale e geometria sulla campionatura?
La campionatura del microstampaggio collega la scelta del materiale al comportamento della geometria reale. Il grado della resina deve essere quello previsto o una variante esplicitamente approvata per la prova. Se viene utilizzato un materiale diverso per disponibilità o per confronto, registratelo e chiarite i limiti delle conclusioni. La somiglianza della denominazione commerciale non dimostra che ritiro, riempimento e prestazioni del pezzo siano equivalenti.
Nella revisione del microstampaggio, si possono esaminare variazioni di spessore, dettagli sottili, linee di divisione ed estrazione. Il confronto serve a individuare aree che potrebbero richiedere prove o modifiche. Una proposta sulla geometria deve essere valutata rispetto alla funzione, senza considerare automaticamente accettabile una modifica solo perché semplifica la produzione. Il disegno approvato resta il riferimento del componente da consegnare.
Per interpretare i risultati del microstampaggio, mantenete riconoscibili materiale, revisione, cavità e condizioni concordate della prova. Se un problema compare solo su alcuni campioni, questa identificazione aiuta a capire come approfondirlo. La misurazione deve seguire il metodo previsto e gli eventuali controlli estetici devono utilizzare criteri condivisi, evitando giudizi basati su condizioni di osservazione diverse.
Una volta approvati i campioni, conservate la configurazione utilizzata e i relativi documenti. Il passaggio alla produzione richiede di verificare che le condizioni previste siano coerenti con quelle validate. Modifiche successive di resina, colore o geometria devono essere riesaminate per il loro effetto sul componente, senza estendere automaticamente l'approvazione originaria.
Come vengono gestiti pulizia, manipolazione e confezionamento?
Nel microstampaggio, il particolare può essere danneggiato o contaminato anche dopo una produzione corretta. La richiesta deve descrivere le condizioni necessarie alla successiva manipolazione, distinguendo esigenze estetiche, funzionali e di pulizia. Se il componente è destinato a un processo regolamentato o a un'applicazione particolare, i requisiti devono essere definiti nei documenti del progetto e verificati sulle attività effettivamente previste.
Per i microcomponenti plastici, concordate come evitare contatti indesiderati tra i pezzi e come conservarne l'orientamento quando necessario. Definite quantità per confezione, identificazione del lotto e modalità di apertura. Un imballaggio che protegge l'aspetto può non essere sufficiente per un'alimentazione automatica; una confezione pratica per il trasporto può richiedere un passaggio ulteriore prima dell'assemblaggio. Queste esigenze vanno rese visibili nella richiesta di offerta.
Durante il controllo del microstampaggio, considerate anche le condizioni di estrazione del campione dalla confezione. Se il metodo di manipolazione può influenzare una caratteristica, descrivetelo nel piano di verifica. Le procedure devono essere proporzionate al pezzo e applicabili da chi riceve la fornitura. Indicazioni vaghe come trattare con cura non chiariscono le condizioni necessarie per mantenere il risultato approvato.
La tracciabilità deve rimanere leggibile fino al punto di utilizzo previsto. Collegate contenitore, codice del pezzo, revisione e lotto secondo gli accordi del progetto. Se vengono aperte confezioni per il controllo, definite come mantenere l'identificazione dei particolari residui. Questo facilita la gestione dei riordini e l'analisi di eventuali differenze riscontrate durante l'assemblaggio.
Quali cambiamenti richiedono un riesame del microstampaggio?
Il microstampaggio deve essere riesaminato quando una modifica può incidere sul risultato approvato. Il cambiamento può riguardare la geometria del pezzo, la formulazione del materiale, il colore, una parte dello stampo o una fase successiva alla formatura. Non tutte le modifiche hanno lo stesso effetto, ma devono essere riconosciute e valutate dai referenti responsabili prima di essere applicate alla fornitura.
Per un riordino di microstampaggio plastica di precisione, inviate la revisione attuale del disegno e richiamate il riferimento della precedente campionatura. Segnalate se cambino quantità, modalità di assemblaggio o condizioni di utilizzo. Un componente identico nel modello può essere sottoposto a requisiti nuovi nell'assieme del cliente. La conferma che non siano intervenute variazioni è quindi un dato utile del riordino, non una semplice formalità commerciale.
Se viene proposta una sostituzione del materiale, chiedete di identificarne il grado e le caratteristiche da rivalutare. La decisione può richiedere nuovi campioni, controlli dimensionali o prove nell'applicazione finale. Nel microstampaggio, mantenere il collegamento tra richiesta, modifica e approvazione aiuta a evitare che una soluzione adottata per una prova venga estesa per errore alla produzione ordinaria.
Per comunicare un problema, raccogliete dati verificabili: lotto, quantità coinvolta, caratteristica osservata, modalità di misura e condizioni di impiego. Distinguete ciò che è stato rilevato dalla causa ipotizzata. Un confronto tecnico basato su campioni identificati e documenti coerenti permette di valutare il percorso successivo con maggiore precisione rispetto a una descrizione generica del difetto.
Per il microstampaggio, la gestione delle cavità deve rimanere coerente con il piano di controllo. Se il cliente richiede un confronto tra cavità, concordate come i campioni saranno identificati e presentati. Questa informazione può essere utile per interpretare una variazione, ma non deve essere introdotta soltanto dopo che i particolari sono stati mischiati. La riconoscibilità del campione va prevista nella campionatura e mantenuta nelle registrazioni richieste.
La verifica dei microcomponenti plastici può includere il confronto con le parti abbinate. Chiarite quali elementi siano disponibili e in quale condizione, evitando di usare un assieme modificato come riferimento senza documentarlo. Se il test riguarda montaggio o movimento, definite il risultato atteso e le modalità di valutazione. Un esito favorevole ottenuto con una sola parte non dimostra automaticamente la compatibilità di ogni variante.
Nel microstampaggio, una modifica dell'imballaggio può incidere sul processo di utilizzo del cliente anche quando il componente rimane identico. Il cambiamento va quindi comunicato se influisce su orientamento, pulizia, conteggio o alimentazione. Conservare il collegamento tra fornitura e configurazione di confezionamento aiuta a distinguere problemi del pezzo da difficoltà introdotte nelle fasi successive. La valutazione deve comprendere il percorso effettivo fino al punto concordato di consegna.
Per iniziare, utilizzate i contatti SSP e richiamate il servizio di analisi DFM. Condividete i file aggiornati e le priorità funzionali: il confronto potrà così identificare i dati ancora necessari prima dell'offerta e della campionatura.