Produzione in serie
di parti di precisione
La produzione in serie di parti di precisione parte da un disegno approvato e da un processo ripetibile. SSP integra lavorazioni, tranciatura e stampaggio per particolari metallici e plastici.
Lavorazioni CNC · Stampaggio metalli · Stampaggio a iniezione
Servizi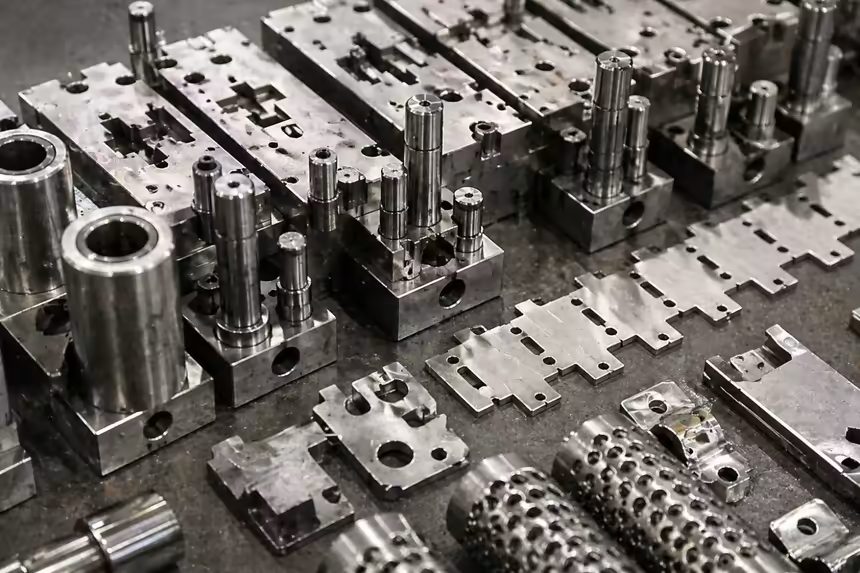 Stampaggio metalli
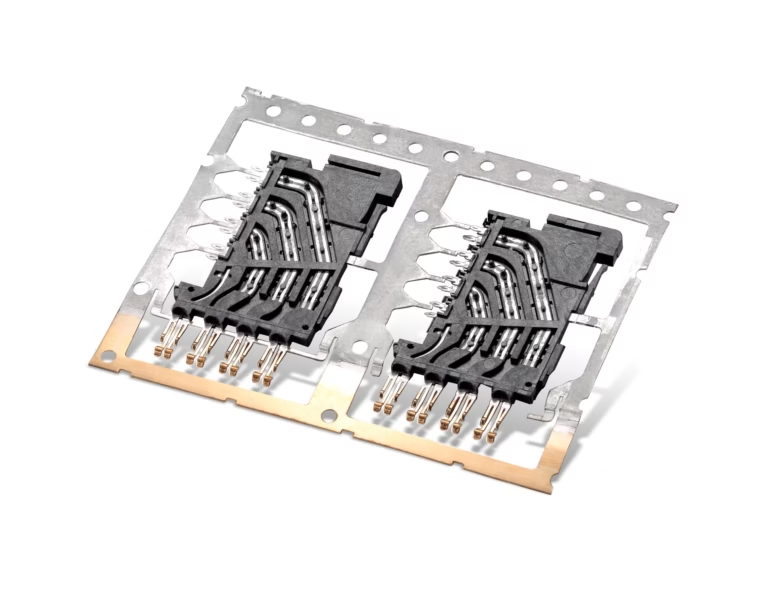
Terminali, contatti e nastri formati
Produzione su disegno
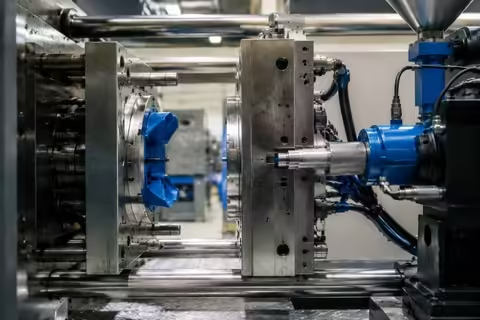 Stampaggio a iniezione
Metallo e plastica in un componente
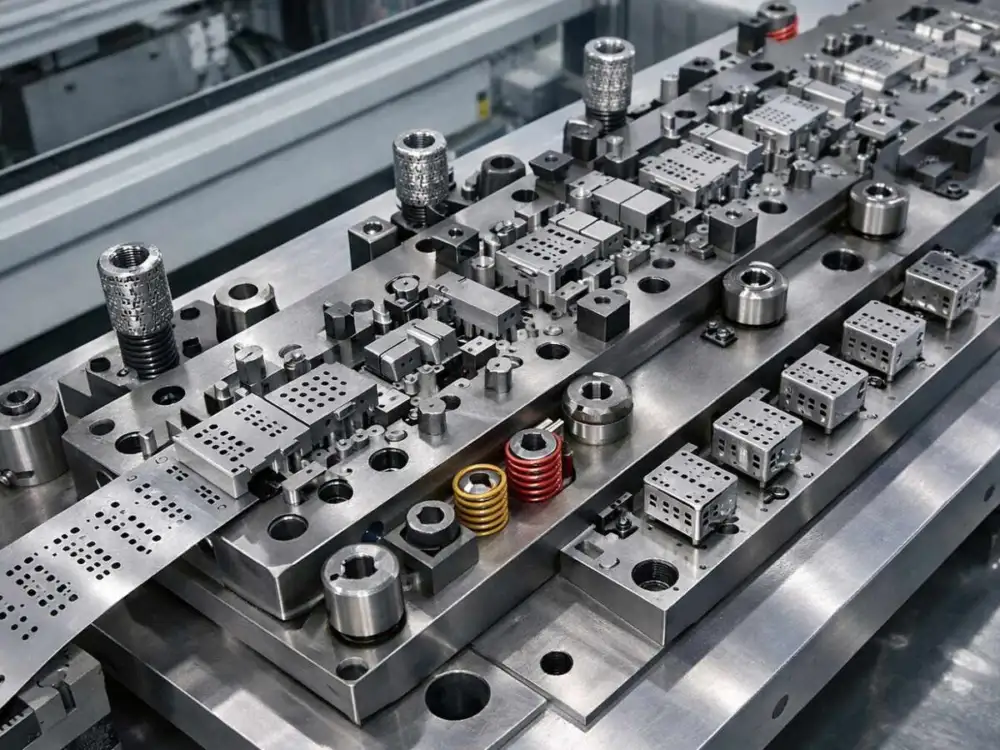 Capacità produttive SSP
Stampi e componenti per produzione ripetuta.
Servizi di fabbricazione per la produzione in serie
Nella produzione in serie, materiale, geometria e quantità vanno valutati insieme. Esaminate la funzione, poi confrontate investimento nelle attrezzature e costo dei lotti ripetuti.
Lavorazioni CNC
Per particolari torniti e fresati, piccoli lotti e accoppiamenti controllati; definite riferimenti, accessibilità e finiture.
Scoprite le lavorazioni CNC ↗Stampaggio metalli
Per profili, contatti e lamiera formata ripetuti; lo stampo dipende da spessore, geometria, volumi e sviluppo del nastro.
Scoprite gli stampi tranciatura ↗Stampaggio a iniezione
Per parti plastiche e assiemi con inserti; valutate resina, ritiro, spessori, posizione degli inserti ed estetica prima dello stampo.
Scoprite lo stampaggio a iniezione ↗Tolleranze
Definite caratteristiche critiche e riferimenti: non esiste una tolleranza unica per tutti i componenti e processi.
Competenze di produzione per tipo di componente
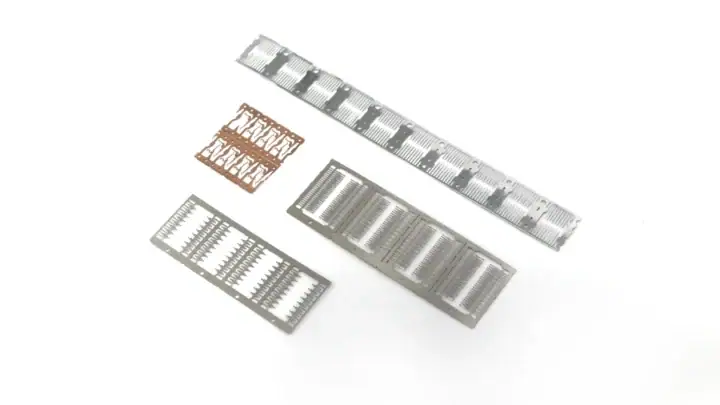
Nella produzione in serie, la geometria definisce il processo, dalla lamiera agli assiemi stampati. Gli esempi illustrano famiglie di parti di precisione; le specifiche approvate determinano il componente finale.
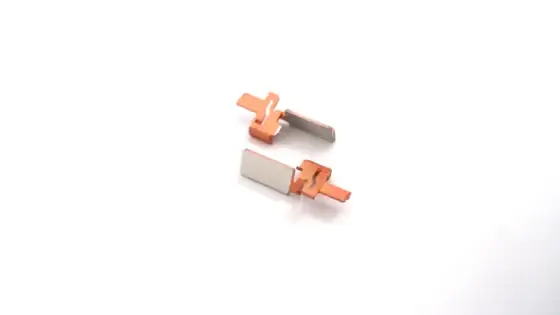 Assiemi con inserti stampati
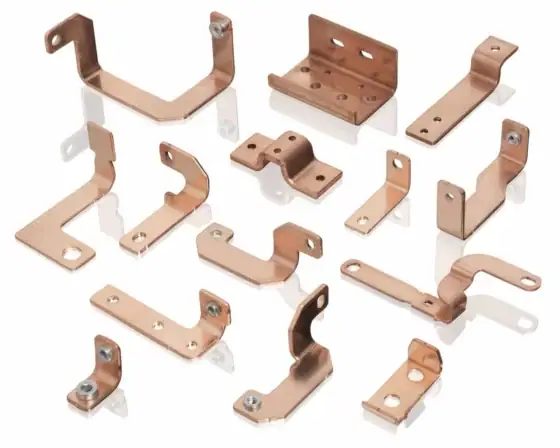 Busbar in rame
La prossima serie inizia da un disegno.
Inviate componente, quantità e controlli richiesti: SSP valuterà processo e dati necessari per l'offerta.
Valutiamo i vostri disegniComponenti metallici tranciati
Definite stato del nastro, direzione della bava e superfici funzionali, per ottenere geometrie ripetibili e bordi coerenti con l'assieme.
Componenti metallici tranciatiAssiemi con inserti stampati
Indicate posizione e ritenzione dell'inserto, resina e superfici esposte. L'approvazione deve comprendere l'assieme e i materiali.
Assiemi con inserti stampatiParti lavorate CNC
Indicate accoppiamenti, riferimenti, filetti e finiture che influenzano il montaggio, chiarendo se le quote valgono prima o dopo i trattamenti.
Parti lavorate CNCBusbar in rame
Nella produzione in serie, specificate grado, spessore, pieghe, rivestimenti e superfici di contatto. Le prestazioni elettriche devono figurare nel disegno o nella specifica d'acquisto.
Busbar in rame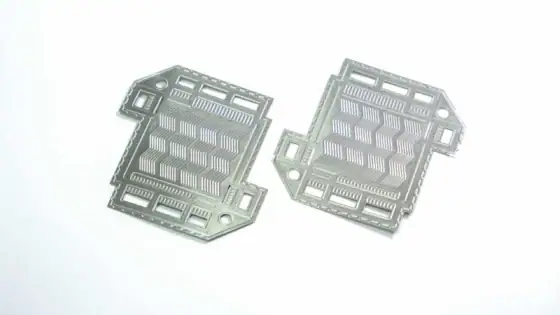
Piastre sottili formate
Inviate geometria e criteri per formature, aperture e planarità; il processo viene confermato dopo la revisione del disegno.
Piastre sottili formateStampaggio metalli
Per profili, contatti e lamiera formata ripetuti; lo stampo dipende da spessore, geometria, volumi e sviluppo del nastro.
Stampaggio metalliStampi e componenti per produzione ripetuta.
Sette fasi dal disegno alle forniture ricorrenti
La sequenza aiuta a pianificare avvio o trasferimento del fornitore, chiarendo approvazioni, revisioni e controlli.
Revisione del disegno
Inviate disegno 2D, modello 3D, domanda annua e programma, identificando la revisione valida.
Inviate codice, revisione, disegno 2D e modello 3D se disponibile.
Conferma del processo
Valutate materiale, caratteristiche critiche e DFM; concordate percorso, attrezzature e ipotesi dell'offerta.
Riferimenti, accoppiamenti, limiti di bava e superfici da proteggere.
Preparazione delle attrezzature
Pianificate dime e stampi, definendo proprietà, manutenzione e calibri dedicati.
Spessore, direzione di laminazione ove rilevante, ritorno elastico, bordo e approvazione campioni.
Approvazione del campione
Controllate i primi articoli secondo disegno e piano di misura; risolvete gli scostamenti prima del lotto.
Concordate campioni, rapporti, tracciabilità e imballaggio.
Produzione del lotto
Producete alla revisione approvata, con istruzioni e controlli all'attrezzaggio e durante il ciclo.
Resina, spessori, ritiro, superfici visibili e posizione degli inserti e della divisione.
Controllo e documentazione
Verificate dimensioni, aspetto e registri concordati, collegandoli al lotto.
Quota, riferimento, metodo di misura e limite di accettazione.
Imballaggio, consegna e riordino
Concordate protezione, etichette e quantità; conservate la specifica approvata e valutate ogni modifica prima di produrre.
Confermate i tempi dopo la revisione: materiali, stampi e approvazioni influenzano la consegna.
Revisione del disegno
Disegno di produzione
Inviate disegno 2D, modello 3D, domanda annua e programma, identificando la revisione valida.
Inviate codice, revisione, disegno 2D e modello 3D se disponibile.
Conferma del processo
Lavorazioni CNC
Valutate materiale, caratteristiche critiche e DFM; concordate percorso, attrezzature e ipotesi dell'offerta.
Riferimenti, accoppiamenti, limiti di bava e superfici da proteggere.
Preparazione delle attrezzature
Stampaggio metalli
Pianificate dime e stampi, definendo proprietà, manutenzione e calibri dedicati.
Spessore, direzione di laminazione ove rilevante, ritorno elastico, bordo e approvazione campioni.
Approvazione del campione
Campioni approvati prima del rilascio
Controllate i primi articoli secondo disegno e piano di misura; risolvete gli scostamenti prima del lotto.
Concordate campioni, rapporti, tracciabilità e imballaggio.
Produzione del lotto
Stampaggio a iniezione
Producete alla revisione approvata, con istruzioni e controlli all'attrezzaggio e durante il ciclo.
Resina, spessori, ritiro, superfici visibili e posizione degli inserti e della divisione.
Controllo e documentazione
Dimensioni critiche
Verificate dimensioni, aspetto e registri concordati, collegandoli al lotto.
Quota, riferimento, metodo di misura e limite di accettazione.
Imballaggio, consegna e riordino
Quantità per lotto
Concordate protezione, etichette e quantità; conservate la specifica approvata e valutate ogni modifica prima di produrre.
Confermate i tempi dopo la revisione: materiali, stampi e approvazioni influenzano la consegna.
Campioni approvati prima del rilascio
Valutiamo i vostri disegniStampi e componenti per produzione ripetuta.
Parti di precisione per famiglia
Nella produzione in serie, la geometria definisce il processo, dalla lamiera agli assiemi stampati. Gli esempi illustrano famiglie di parti di precisione; le specifiche approvate determinano il componente finale.
Componenti metallici tranciati
Definite stato del nastro, direzione della bava e superfici funzionali, per ottenere geometrie ripetibili e bordi coerenti con l'assieme.
Componenti metallici tranciatiAssiemi con inserti stampati
Indicate posizione e ritenzione dell'inserto, resina e superfici esposte. L'approvazione deve comprendere l'assieme e i materiali.
Assiemi con inserti stampatiParti lavorate CNC
Indicate accoppiamenti, riferimenti, filetti e finiture che influenzano il montaggio, chiarendo se le quote valgono prima o dopo i trattamenti.
Parti lavorate CNCBusbar in rame
Nella produzione in serie, specificate grado, spessore, pieghe, rivestimenti e superfici di contatto. Le prestazioni elettriche devono figurare nel disegno o nella specifica d'acquisto.
Busbar in ramePiastre sottili formate
Inviate geometria e criteri per formature, aperture e planarità; il processo viene confermato dopo la revisione del disegno.
Piastre sottili formateCapacità di stampaggio per la produzione in serie
Valori di riferimento per stampi progressivi. Confermare velocità, durata, tolleranze e tempi in base al disegno, al materiale e alla pressa.
- 800+Colpi/minuto
- 0,1 mmSpessore minimo materiale
- 30+Stazioni per stampo
- Oltre 1 milioneDurata in colpi
- 160–630 tCapacità della pressa di collaudo
- 7–15 giorniTempi attrezzature prototipali
- 20–35 giorniTempi per stampi di produzione
- 100%Controllo CMM
Tolleranze dimensionali · ±0,002 mm
| Specifica | Tolleranza | Metodo |
|---|---|---|
| Gioco punzone-matrice | ±0,002 mm | Elettroerosione a filo |
| Precisione profilo punzone | ±0,003 mm | EDM a filo / CNC |
| Dimensioni cavità matrice | ±0,005 mm | CNC e rettifica |
| Rugosità punzone | Ra ≤ 0,4 µm | Rettifica piana |
| Parallelismo basamenti | ≤ 0,01 mm | Rettifica in coordinate |
| Rettilineità colonne guida | ≤ 0,005 mm | Rettifica di precisione |
| Durezza punzoni in acciaio | HRC 58–62 | Durezza Rockwell |
| Posizione foro pilota di avanzamento | ±0,003 mm | Verifica CMM |
| Altezza di chiusura stampo | ±0,01 mm | Altimetro / CMM |
| Precisione dimensionale pezzo | ±0,01 mm | CMM / ottica |
50+ Gradi di materiale lavorati.
Confrontate i processi prima di investire
Il prezzo unitario è solo parte della scelta: confrontate primo ordine, attrezzature, controlli e domanda ripetuta. Il processo del prototipo può richiedere un diverso attrezzaggio per la produzione in serie.
| Percorso produttivo | Punto di partenza | Principali fattori di costo | Da confermare prima del rilascio |
|---|---|---|---|
| Lavorazioni meccaniche | Parti tornite o fresate, accoppiamenti controllati e progetti ancora modificabili. | Grado, tempo macchina, attrezzaggi, accessibilità e finiture successive. | Riferimenti, accoppiamenti, limiti di bava e superfici da proteggere. |
| Tranciatura | Profili ripetuti in lamiera, terminali, contatti e geometrie formate da nastro adatto. | Stampo, sviluppo nastro, utilizzo del materiale, formatura, manutenzione e frequenza degli ordini. | Spessore, direzione di laminazione ove rilevante, ritorno elastico, bordo e approvazione campioni. |
| Stampaggio plastica | Componenti plastici ripetuti e assiemi con resina definita e inserti metallici posizionati. | Stampo, cavità, resina, gestione inserti, ciclo e criteri estetici. | Resina, spessori, ritiro, superfici visibili e posizione degli inserti e della divisione. |
Nella produzione in serie, un assieme può richiedere più processi. Inviate anche componenti abbinati e sequenza di montaggio, così SSP valuta le interfacce nel loro contesto funzionale.
Dal disegno al piano di controllo
Un rapporto lungo non dimostra da solo la funzionalità nell'assieme. Partite dalle caratteristiche critiche e concordate metodo, copertura e documenti per accettare il lotto specifico.
| Dimensioni critiche | Quota, riferimento, metodo di misura e limite di accettazione.Allinea le misure di cliente e fornitore sulla stessa caratteristica e configurazione. |
|---|---|
| Materiale e finitura | Identificazione, certificati, finitura e superfici da escludere dai trattamenti.Distingue le quote dai requisiti di materiale e superficie. |
| Campionamento e registri | Caratteristiche, numero di campioni, formato dei rapporti e conservazione.Definisce l'impegno di controllo senza implicare misure complete su ogni pezzo. |
| Identificazione lotto | Codice, revisione, lotto e collegamento tra etichette e rapporti.Collega ogni spedizione alle specifiche approvate e ai documenti corretti. |
Pianificate primo lotto e riordini
Nella produzione a lotti, separate attività iniziali e forniture ricorrenti: campioni di approvazione, primo ordine, domanda prevista e consegne frazionate. Le previsioni restano dati di pianificazione salvo accordi vincolanti.
Distinguete le voci di costo
Chiarite progettazione, stampi, attrezzaggi, calibri, campioni, produzione, controlli e imballi. Valutate l'effetto delle revisioni sul prezzo, per confrontare offerte con ipotesi equivalenti.
Definite le responsabilità di approvazione
Individuate responsabile del disegno e dei primi articoli, gestione delle deroghe e revisione produttiva. Concordate disponibilità di inserti, materiali o calibri forniti dal cliente.
Preparate un programma pratico
Nella produzione in serie, materiali, attrezzature, campioni, finiture e controlli influenzano la data. Per forniture ripetute concordate finestra d'ordine, quantità, imballaggio e comunicazione delle variazioni.
Preparazione delle attrezzature
Nella produzione in serie, definite proprietà, conservazione e manutenzione delle attrezzature dedicate, accesso ai registri e approvazione delle riparazioni prima che diventino urgenti.
Metalli
MetalliIndicate grado, finitura, quote critiche e requisiti estetici.
Polimeri
PolimeriSeparate primo lotto, previsioni e frequenza dei riordini.
Tolleranze
TolleranzeConcordate campioni, rapporti, tracciabilità e imballaggio.
Finiture
FinitureConfermate i tempi dopo la revisione: materiali, stampi e approvazioni influenzano la consegna.
Riordini e controllo delle modifiche
Ogni riordino deve riportare codice, revisione, quantità e variazioni di materiale, finitura, imballo o consegna. Un riepilogo delle modifiche evita l'uso di ordini superati come specifica completa.
Dimensioni critiche
Ogni riordino deve riportare codice, revisione, quantità e variazioni di materiale, finitura, imballo o consegna. Un riepilogo delle modifiche evita l'uso di ordini superati come specifica completa.
Materiale e finitura
Nella produzione in serie, per trasferimenti fornitore, inviate disegno e approvazioni disponibili, problemi di montaggio, metodi di controllo e attrezzature trasferibili. I campioni aiutano, ma vanno definiti documento e criteri prevalenti.
Campionamento e registri
Valutate l'impatto delle modifiche prima del rilascio: quote sugli accoppiamenti, finiture sulle interfacce e resine sul processo. Confermate necessità di nuovi campioni, misure e approvazioni.
Identificazione lotto
Concordate identificazione e gestione delle non conformità, comunicazione, contenimento e registri d'indagine. Pianificazione, controllo modifiche e lotti identificati sostengono la fornitura continuativa.
Materiale. Accoppiamento. Finitura.
Per la produzione in serie serve una specifica completa: grado esatto, quote critiche, superficie e metodo di controllo allineano preventivo, campione e ordine.
Metalli
Alluminio, inox, acciaio, ottone e rame secondo disegno e processo.
Polimeri
POM, PA, PC, ABS e PEEK, previa verifica di grado e processo.
Tolleranze
Definite caratteristiche critiche e riferimenti: non esiste una tolleranza unica per tutti i componenti e processi.
Finiture
Specificate rivestimento, galvanica, lucidatura e superfici da lasciare non trattate.
Per quote di montaggio includete dati del pezzo abbinato e condizioni di misura; certificati e rapporti speciali vanno concordati nel preventivo.
Definire la finitura prima della produzione
Specificate rivestimento, galvanica, lucidatura e superfici da lasciare non trattate.
Requisiti di finitura
Indicate grado, finitura, quote critiche e requisiti estetici.
Tolleranze
Definite caratteristiche critiche e riferimenti: non esiste una tolleranza unica per tutti i componenti e processi.
Busbar in rame
Nella produzione in serie, specificate grado, spessore, pieghe, rivestimenti e superfici di contatto. Le prestazioni elettriche devono figurare nel disegno o nella specifica d'acquisto.
Piastre sottili formate
Inviate geometria e criteri per formature, aperture e planarità; il processo viene confermato dopo la revisione del disegno.
La ripetibilità inizia prima del primo lotto.
Nella produzione in serie, definite cosa misurare, come e quali documenti consegnare. L'estensione dei controlli deve essere concordata prima dell'ordine, senza presumere la stessa verifica per ogni caratteristica.
Monitoraggio del processo e accettazione finale hanno scopi diversi. Per SPC e studi di capacità definite caratteristiche, campionamento e rapporti richiesti.
Dimensioni critiche
Quota, riferimento, metodo di misura e limite di accettazione.
Materiale e finitura
Identificazione, certificati, finitura e superfici da escludere dai trattamenti.
Campionamento e registri
Caratteristiche, numero di campioni, formato dei rapporti e conservazione.
Identificazione lotto
Codice, revisione, lotto e collegamento tra etichette e rapporti.
Documentazione per il rilascio in produzione
Nella produzione in serie, definite proprietà, conservazione e manutenzione delle attrezzature dedicate, accesso ai registri e approvazione delle riparazioni prima che diventino urgenti.
Revisione del disegno
Inviate disegno 2D, modello 3D, domanda annua e programma, identificando la revisione valida.
Approvazione del campione
Controllate i primi articoli secondo disegno e piano di misura; risolvete gli scostamenti prima del lotto.
Imballaggio, consegna e riordino
Concordate protezione, etichette e quantità; conservate la specifica approvata e valutate ogni modifica prima di produrre.
Dimensioni critiche
Allinea le misure di cliente e fornitore sulla stessa caratteristica e configurazione.
Materiale e finitura
Distingue le quote dai requisiti di materiale e superficie.
Campionamento e registri
Definisce l'impegno di controllo senza implicare misure complete su ogni pezzo.
Identificazione lotto
Collega ogni spedizione alle specifiche approvate e ai documenti corretti.
Elenco dei disegni e dei dati d’ordine
Inviate componente, quantità e controlli richiesti: SSP valuterà processo e dati necessari per l'offerta.
Disegno di produzione
Inviate codice, revisione, disegno 2D e modello 3D se disponibile.
Requisiti di finitura
Indicate grado, finitura, quote critiche e requisiti estetici.
Quantità per lotto
Separate primo lotto, previsioni e frequenza dei riordini.
Applicazioni produttive
Nella produzione in serie, la geometria definisce il processo, dalla lamiera agli assiemi stampati. Gli esempi illustrano famiglie di parti di precisione; le specifiche approvate determinano il componente finale.
Assiemi con inserti stampati
Metallo e plastica in un componente
Parti lavorate CNC
Involucri, staffe e dettagli su misura
Busbar in rame
Conduttori formati e collegamenti elettrici
Piastre sottili formate
Geometrie dettagliate in lamiera
Stampi e componenti per produzione ripetuta.
Prima di avviare la produzione.
Indicazioni per acquistare componenti su disegno in serie, dal primo preventivo al lotto successivo.
Cos'è la produzione in serie di componenti di precisione?
È la produzione ripetuta di un progetto approvato in quantità pianificate. Revisione, materiale, attrezzaggio e controlli sono il riferimento di ogni lotto; servono inoltre regole per modifiche, registri e reintegri.
Quale processo scegliere per il componente?
Nella produzione in serie, CNC per dettagli torniti e fresati, tranciatura per lamiera ripetuta e iniezione per plastica. Materiale, domanda annua, investimento e montaggio influenzano la scelta: inviate il disegno per confrontare le opzioni.
Posso iniziare con un piccolo lotto?
La quantità pratica dipende da processo, materiale e attrezzaggio. Inviate primo ordine e domanda prevista per distinguere costi dei campioni, stampi e componenti ripetuti.
Quali tolleranze e rapporti sono disponibili?
Le tolleranze richiedono verifica di geometria, materiale e percorso produttivo. Evidenziate quote critiche, rapporti, certificati e campionamento, includendoli nell'offerta e nell'approvazione campioni.
Quali dati servono per la fabbricazione di componenti di precisione?
Per la fabbricazione di componenti di precisione, inviate il disegno aggiornato, la qualità del materiale, la finitura e i volumi previsti. Definite caratteristiche critiche, rapporti di controllo e imballaggio per mantenere gli stessi criteri di accettazione tra i lotti.
La prossima serie inizia da un disegno.
Inviate componente, quantità e controlli richiesti: SSP valuterà processo e dati necessari per l'offerta.
Elenco dei disegni e dei dati d’ordine
- Inviate codice, revisione, disegno 2D e modello 3D se disponibile.
- Indicate grado, finitura, quote critiche e requisiti estetici.
- Separate primo lotto, previsioni e frequenza dei riordini.
- Concordate campioni, rapporti, tracciabilità e imballaggio.