Stampi transfer
SSP realizza stampi transfer in Cina per componenti grandi, complessi e imbutiti. Geometria del semilavorato, sequenza, sistema transfer e pressa definiscono il progetto.
Per iniziare: disegno 2D, materiale e volume previsto.
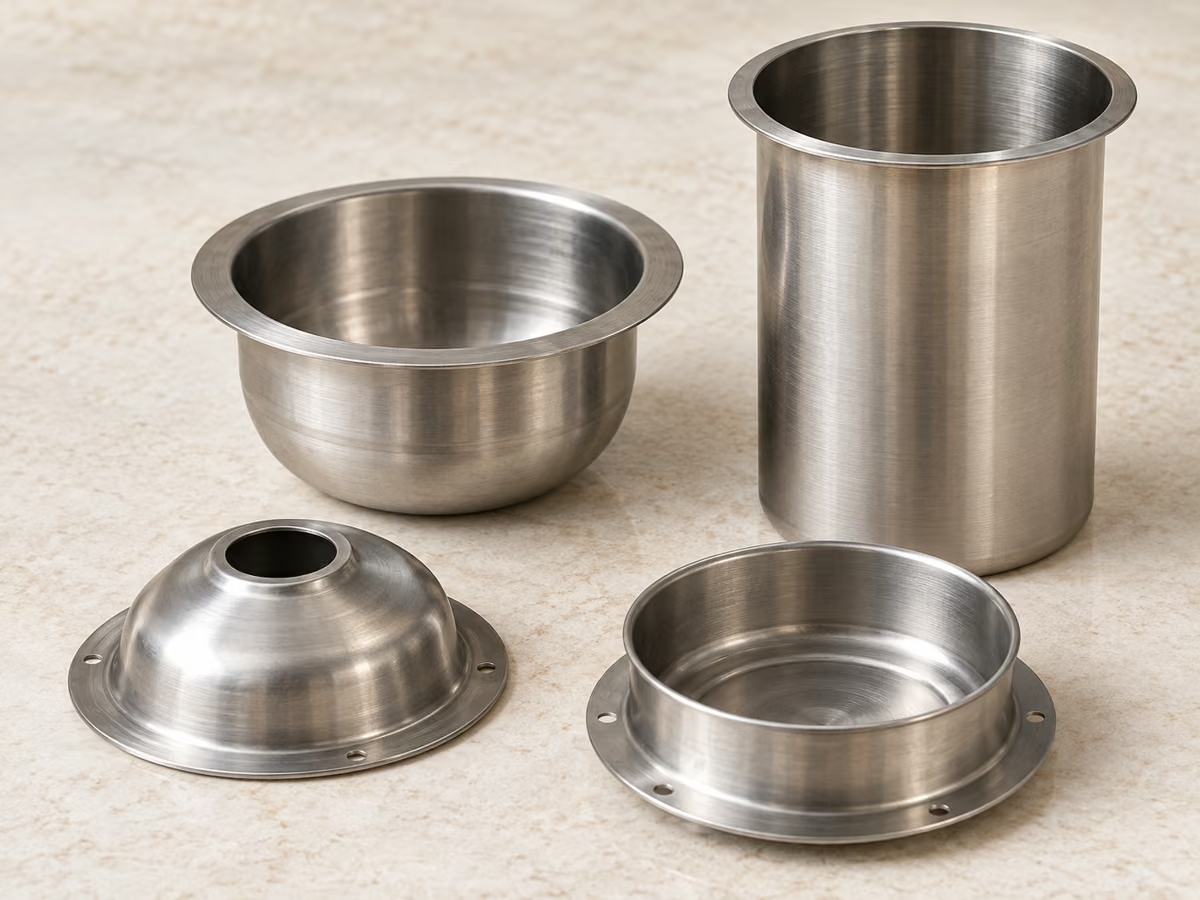
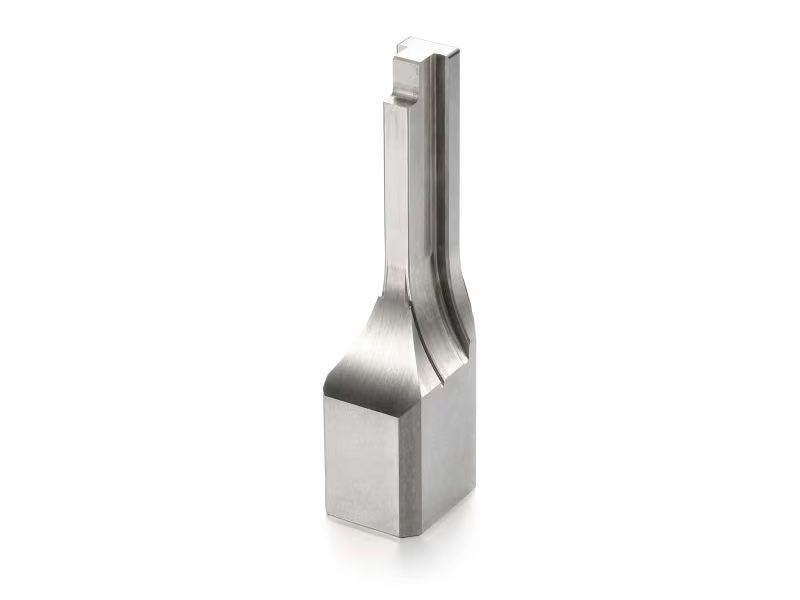
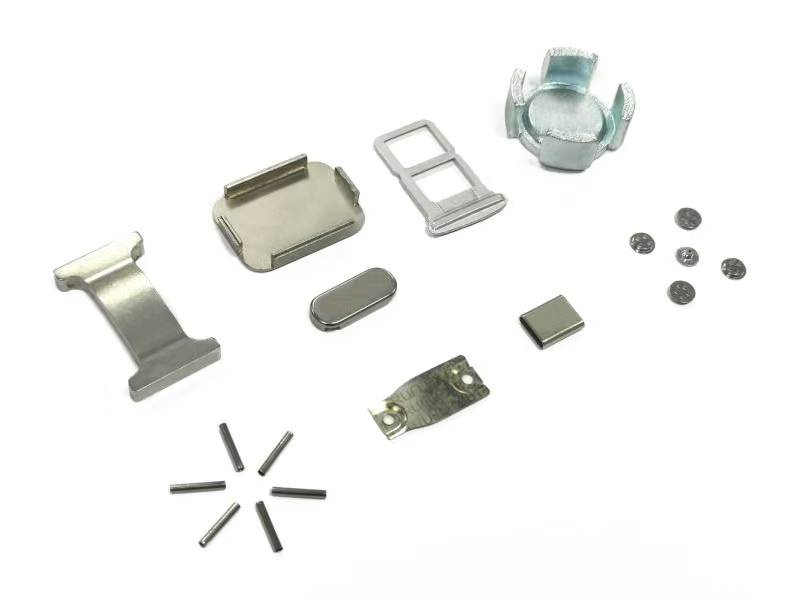
Esempi di stampi transfer e componenti formati
Esempi illustrativi di componenti e fotografie di attrezzature. Geometria finale e accettazione secondo il disegno approvato.
Bicchieri e gusci imbutiti
Parti rotonde con formatura per stadi, transizioni di parete controllate e raggi definiti.
Valuta un pezzo simile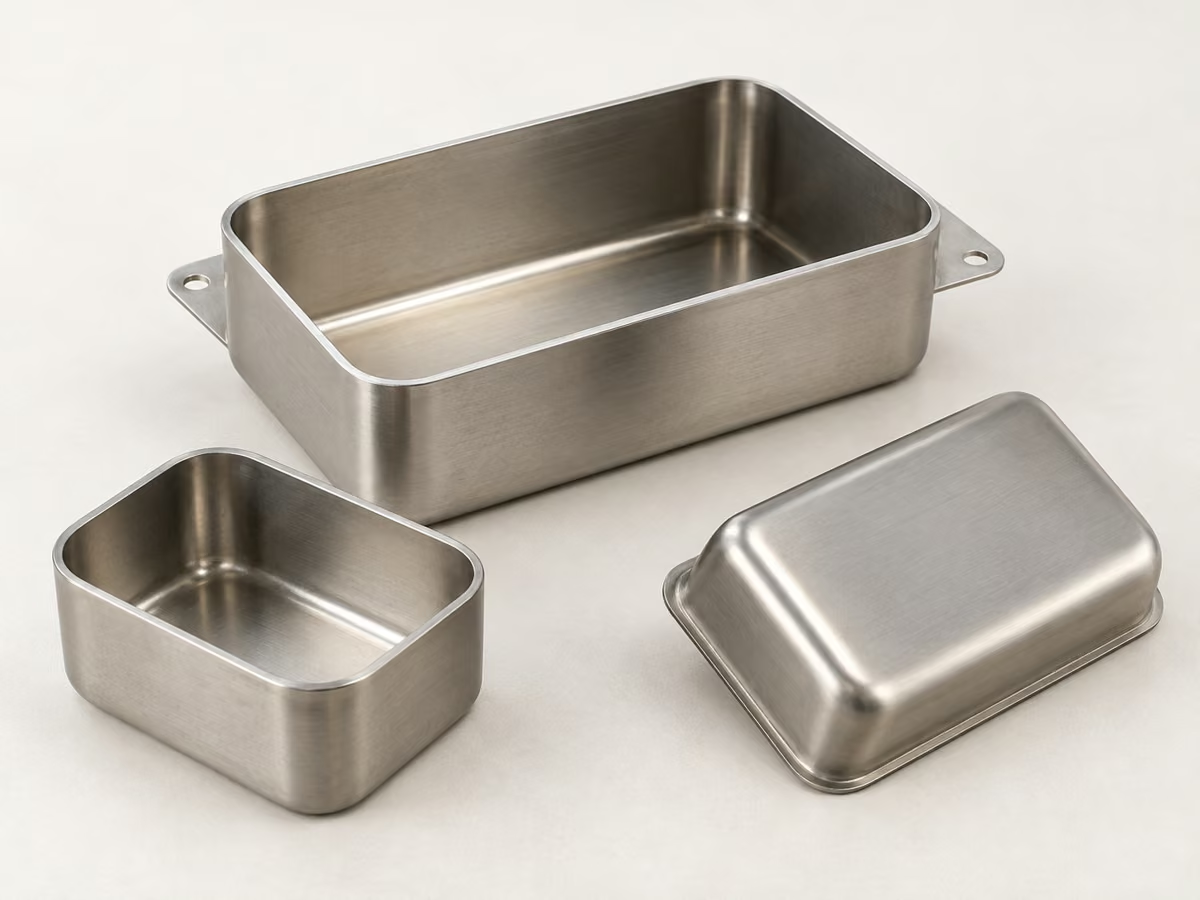
Alloggiamenti rettangolari e coperchi
Custodie e schermature imbutite con raggi d’angolo, flange di montaggio e forature.
Valuta un pezzo simile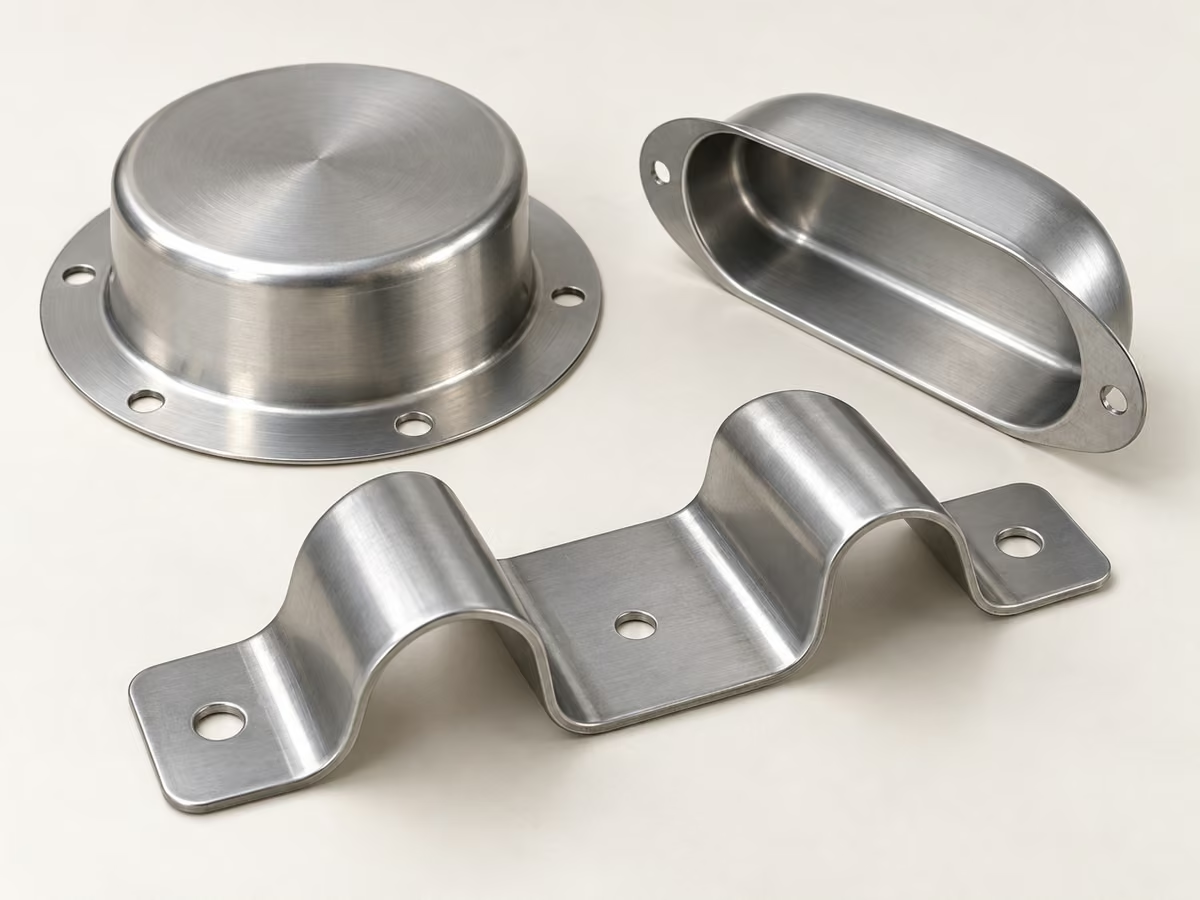
Gusci flangiati e parti strutturali
Componenti formati con flange, profili locali e fissaggi valutati per la movimentazione transfer.
Valuta un pezzo simileInserti di stazione e ricambi
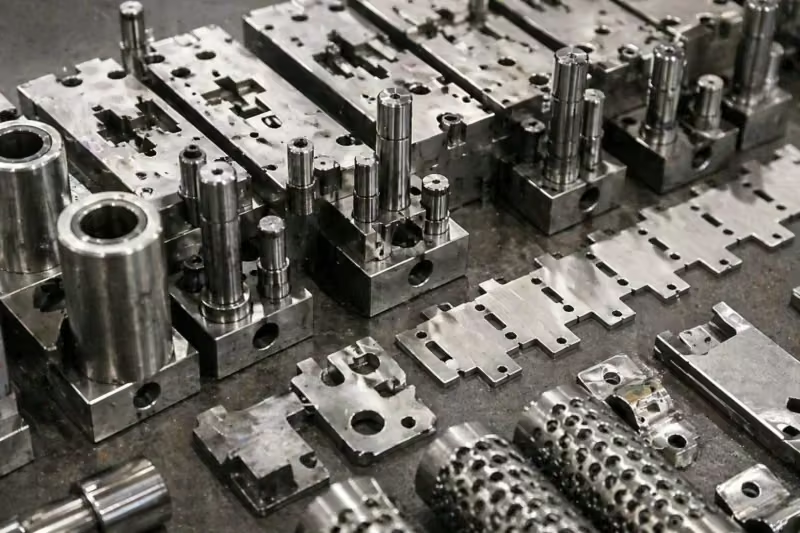
Punzioni di imbutitura, lame di rifilatura, inserti di formatura e parti d’usura secondo disegno concordato.
Valuta un pezzo simileStampi transfer: progettazione e prove
Progetto, simulazione, costruzione, prove e assistenza coordinati nello stabilimento di Humen, con un team responsabile fino alla spedizione.
DFM e simulazione di formatura
Analisi della formabilità, semilavorato e stazioni mediante AutoForm per assottigliamenti, grinze e ritorno elastico.
Costruzione interna degli stampi
Centri rapidi, EDM Seibu e Sodick, tuffo e rettifica; punzoni e inserti fino a ±0,002 mm dove confermato.
Prove su pressa e validazione
Presse 160–630 t per regolare premilamiera, rompigrinza e sincronismi; misurazione dei primi articoli prima della spedizione.
Interfacce di automazione transfer
Prese, dita, traverse, barre servoassistite e punti robot integrati nel progetto iniziale.
Controlli e documenti
Rapporti CMM, materiali, durezza e FAI con disegno quotato; PPAP su richiesta e secondo ordine.
Assistenza e manutenzione
Analisi anomalie, ripristino e ricambi anche per stampi di altri costruttori, previa revisione di disegno o campione.
Stampi su misura per pezzo e pressa
SSP costruisce gli stampi e e produce i componenti. Inviate disegno, campione o schizzo per valutare processo, attrezzatura e controlli delle parti finite, dal prototipo alla serie.
Come realizziamo uno stampo transfer multistazione
Otto fasi con approvazioni progressive, revisione delle stazioni e dati di prova prima della consegna.
Revisione pezzo e DFM
Disegno, materiale e volumi, con rischi di formatura indicati nell'offerta.
Simulazione di formatura
AutoForm per assottigliamento, ritorno elastico e profondità di ogni stazione.
Stazioni e progetto stampo
Semilavorato, sequenza, passo e prese definiti in 3D per approvazione.
Acciaio e trattamento termico
D2/SKD11, DC53, SKH51 o metallo duro; durezza e ciclo termico secondo specifica.
Lavorazioni, EDM e rettifica
Fresatura, taglio a filo e rettifica di punzoni e inserti fino a ±0,002 mm.
Montaggio e aggiustaggio
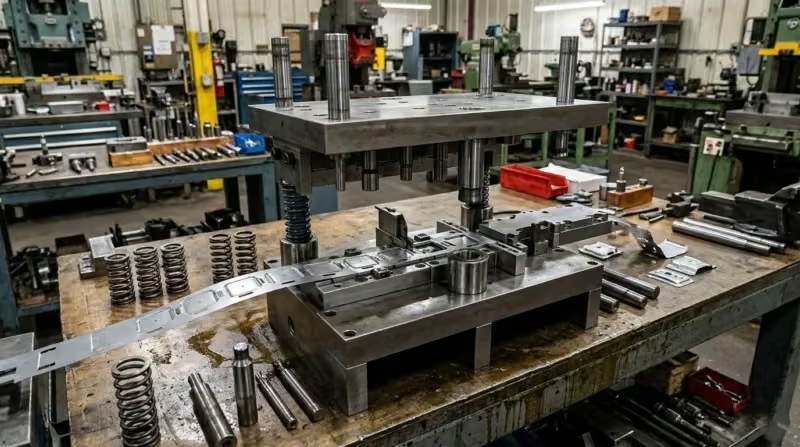
Montaggio stazioni, giochi e altezze di piloti e transfer registrati.
Prove su pressa e FAI
Prove su presse 160–630 t e CMM dei campioni rispetto al disegno.
Imballaggio ed esportazione
Anticorrosione, casse e spedizione con rapporti e registri concordati.
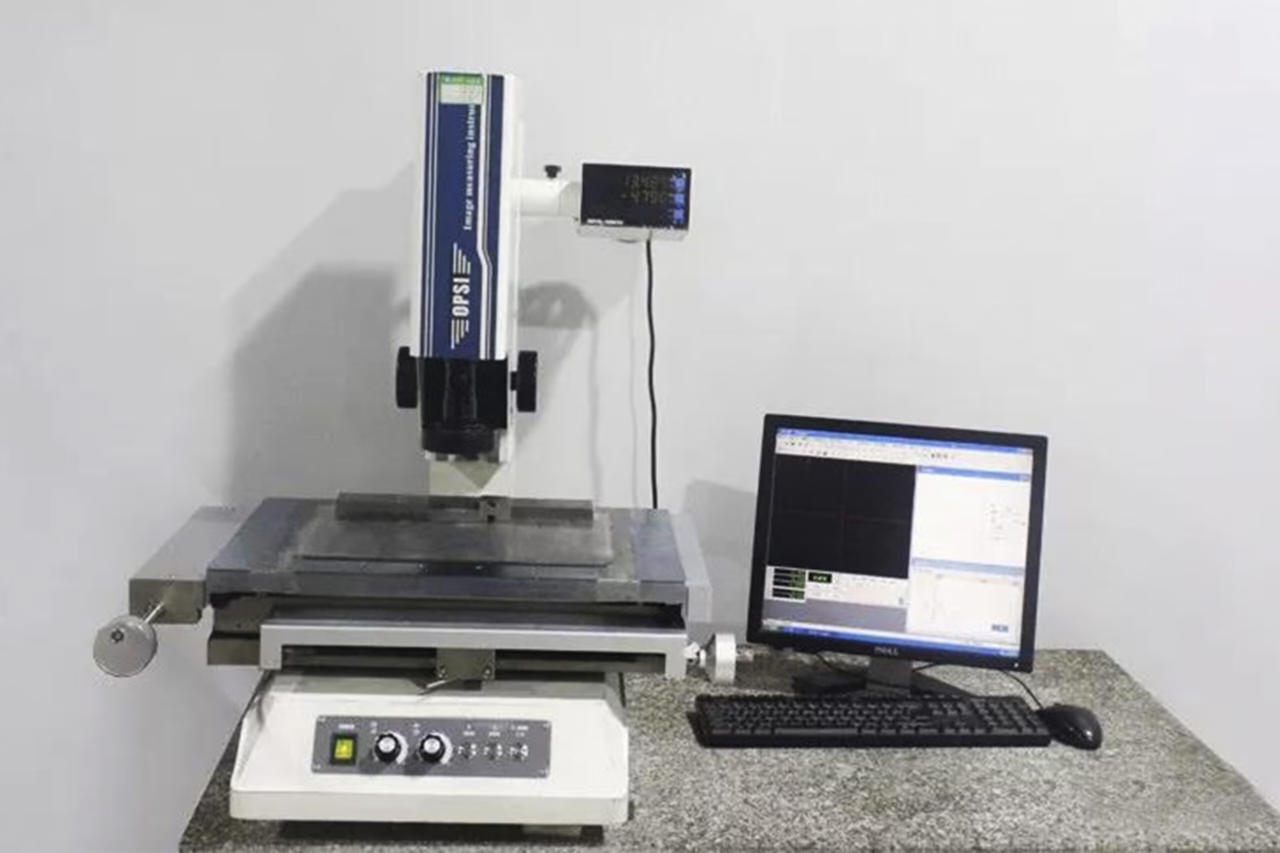
Approvazione dello stampo con evidenze di controllo
ISO 9001:2015 e IATF 16949
Sistema qualità certificato ISO 9001:2015 e standard automotive IATF 16949 , con processi e tracciabilità documentati.
Simulazione prima della lavorazione
Analisi delle stazioni mediante AutoForm per individuare criticità prima delle prove fisiche.
Attrezzeria coordinata nello stabilimento
Centri di lavoro, EDM Seibu/Sodick, rettifica e CMM per seguire le lavorazioni critiche.
Prove sulle nostre presse
Presse 160–630 t e misure dei primi articoli prima della spedizione, secondo il piano.
Capacità degli stampi transfer in sintesi
Riferimenti di pianificazione dalla gamma esistente. Materiale, geometria, compatibilità pressa e limiti di accettazione si confermano per il progetto.
| Tipi di stampo | Singola stazione, multistazione 3–10, imbutitura e ibridi progressivo-transfer |
|---|---|
| Trasferimento pezzo | Dita meccaniche, interfacce servoassistite e carico/scarico robotizzato |
| Spessore lamiera | 0.1–6 mm |
| Materiali in lamiera | Acciai laminati, HSLA, altoresistenziali, inox, alluminio, rame, ottone, titanio e nichel; resistenza e stampabilità da verificare per grado e spessore |
| Dimensione massima pezzo | 1,016 × 711 mm (40 × 28 in) |
| Rapporto di imbutitura | Oltre 2:1 con più imbutiture, previa validazione |
| Tolleranza componente stampo | ±0.002 mm su punzoni, inserti e anelli rettificati |
| Tolleranza particolare stampato | Concordata sul DFM e verificata durante le prove con rapporto dimensionale |
| Prove interne | 160–630 T presse |
| Simulazione | AutoForm: flusso, assottigliamento, grinze e ritorno elastico |
| Controlli | CMM, ottica, altimetri e durezza Rockwell |
| Documenti | Dimensioni, materiali, durezza e prove; FAI e PPAP secondo accordi |
| Tempi di consegna | 3–16 settimane secondo stazioni e dimensioni; inserti ricambio 7–15 giorni indicativi |
Acciai stampo e materiali per stampi transfer
Acciai scelti per lamiera, cicli e usura di ogni stazione, con certificati in ingresso e durezza verificata. La tabella durezza acciai da utensili riporta gli intervalli tipici.
Acciaio da lavoro a freddo Cr12MoV
Per inserti di taglio e formatura, con durezza 58–62 HRC secondo trattamento e disegno.
Acciaio da lavoro a freddo tenace
Alternativa a D2 per punzoni e inserti soggetti a scheggiatura; consultate D2 e DC53 per tranciatura .
Acciaio rapido
Punzoni di piccolo diametro e foratura, anche con PVD per lamiera resistente.
Per taglienti di lunga serie
Settori di tranciatura e rifilatura per grandi volumi e materiali abrasivi, quando la riaffilatura dell'acciaio è frequente.
Basamenti e piastre
Basamenti in acciaio al carbonio e piastre P20 prebonificate, lavorati con planarità e parallelismo definiti.
Materiali da 0,1–6 mm, su verifica
Simulazione per il grado e lo spessore effettivamente utilizzati.
Rivestimenti degli stampi e Trattamenti superficiali
Trattamento sottovuoto
Durezza secondo specifica, deformazioni controllate e risultati degli inserti documentati.
Rivestimenti PVD: TiCN, TiAlN, CrN
Strati sottili antiusura per punzoni e inserti, soprattutto su inox e materiali rivestiti.
Rivestimento DLC
Basso attrito per formatura di alluminio e rame soggetti a riporto sul punzone.
Nitrurazione
Strato antiusura per grandi elementi di formatura e guide, con variazione dimensionale da verificare.
Raggi di imbutitura lucidati
Raggi e nasi punzone fino a Ra 0,1 μm ove richiesto per limitare attrito, grippaggio e rigature.
Rettifica di precisione
Profili, facce e giochi rettificati fino a ±0,002 mm secondo disegno; compatibilità dei ricambi da verificare sull'assieme.
Come funziona lo stampaggio transfer
Nello stampaggio transfer , il semilavorato viene separato e mosso tra stazioni mediante dita, barra servoassistita o robot. Gli stampi combinano imbutitura, ripresa, rifilatura e foratura. Percorso, prese e sequenza devono rispettare geometria e spazi della pressa.
Ogni stazione esegue un'operazione: tranciatura, imbutitura, calibratura, rifilatura, foratura o bordatura, fino al componente finito.
La simulazione AutoForm valuta flusso, assottigliamento e ritorno elastico per definire semilavorato, sequenza e profondità prima di lavorare l'acciaio.
Per parti profonde, grandi o da riorientare
Imbutiture ripetute, semilavorati pesanti e pezzi da ruotare tra stazioni; disposizione dei semilavorati per limitare gli sfridi.
Per pezzi piccoli e poco profondi ad alta velocità
Il progressivo mantiene il pezzo sul nastro portante. Consultate il nostro stampaggio progressivo .
Settori che impiegano i nostri Stampi transfer
Attrezzature in oltre 40 Paesi, con progetto definito per profondità, spessore e ripetibilità del pezzo.
Automotive
Staffe, rinforzi, sedili e involucri imbutiti in HSLA e AHSS, con PPAP su richiesta.
Elettronica e connettori
Gusci connettori, schermature EMI e involucri dissipatori in rame, ottone e inox.
Macchinari industriali
Involucri motore, pompe, valvole e attuatori con più fasi di formatura e spessore controllato.
Supporto per stampi e produzione
Stampi transfer: le domande dei clienti
Qual è la differenza tra transfer e progressivo?
Il progressivo mantiene il pezzo collegato al nastro fino al taglio finale, adatto a particolari piccoli in grande serie. Il transfer sposta semilavorati liberi, consentendo imbutiture più profonde, rotazioni e dimensioni maggiori. Costo e resa materiale vanno confrontati sul progetto.
Fornite anche i pezzi stampati?
Sì: coppe, involucri, staffe, schermature, molle, terminali, lead frame e assiemi con inserti, oltre ai componenti lavorati. Si può acquistare lo stampo o concordare la fornitura dei pezzi, definendo proprietà dell'attrezzatura, produzione e controlli.
Potete quotare da campione o schizzo?
Inviate campione, foto quotata o schizzo. Possiamo misurare e preparare il disegno da approvare prima dell'offerta definitiva. NDA disponibile prima della condivisione.
C'è una quantità minima per parti su misura?
Prototipi e campioni vengono valutati senza minimo; la serie viene quotata su volumi e attrezzatura più adatta, inclusi stampi semplici per piccoli lotti.
Quando scegliere transfer invece del progressivo?
Per imbutiture profonde o ripetute, pezzi grandi o pesanti, rotazioni tra stazioni o migliore utilizzo dei semilavorati liberi. Per parti piccole e piane in grandi serie il progressivo può essere più conveniente. La guida al confronto progressivi e transfer approfondisce le differenze.
Quali tolleranze ottenete negli stampi transfer?
Separate precisione dell'attrezzatura e tolleranza del pezzo. La rettifica fino a ±0,002 mm riguarda dettagli selezionati, mentre lamiera, geometria e sequenza influenzano il particolare. Definite riferimenti, accoppiamenti e misura, poi validate con materiale effettivo e rapporto delle prove.
Progettate per sistemi robotici o servoassistiti?
Inviate dimensioni di banco e piano, altezza di chiusura, corsa, passo, sollevamento e dettagli delle prese. Valutate orientamento, ingombri e manutenzione lungo l'intero percorso. Definite chi fornisce il transfer e chi valida l'integrazione prima di approvare stazioni e stampo.
Quali materiali possono lavorare gli stampi transfer?
Acciai laminati e resistenti, inox, alluminio serie 1xxx–7xxx, rame, ottone, titanio e leghe di nichel, indicativamente 0,1–6 mm. AHSS fino a 1.500 MPa e altri limiti richiedono verifica di grado, spessore e geometria.
Quanto richiede uno stampo transfer?
Indicativamente 3–5 settimane per singola stazione, 6–10 per 3–6 stazioni e 10–16 per grandi configurazioni. Ogni fase viene simulata e provata; inserti ricambio in 7–15 giorni. Il programma definitivo viene quotato; la pagina tempi indicativi delle attrezzature in Cina illustra le fasi.
Quali documenti accompagnano lo stampo transfer?
Concordate disegni, rapporti dimensionali, materiali, durezza e prove, distinguendo controlli dell'attrezzatura e approvazione del pezzo. Specificate PPAP o formati cliente, manuali, ricambi, sollevamento e dati di installazione; chiudete le anomalie prima della spedizione.
Realizzate ricambi per stampi di altri costruttori?
Inviate revisione, fotografie e componente, distinguendo usura e accoppiamenti. Concordate materiale, durezza, rivestimento e controlli; definite responsabilità di aggiustaggio e prova dopo il montaggio. Usate il servizio di produzione ricambi stampi su disegno per la richiesta del ricambio.
Invia i disegni per un preventivo di stampo transfer
Indica se servono stampo, pezzi finiti o entrambi. Allega dati di pressa e sistema transfer dove applicabile.