


Stampaggio
progressivo di
precisione
Stampaggio progressivo di componenti metallici, dallo sviluppo del nastro alla serie. Inviate disegno, grado, spessore, quote critiche e volumi annui per la valutazione tecnica.
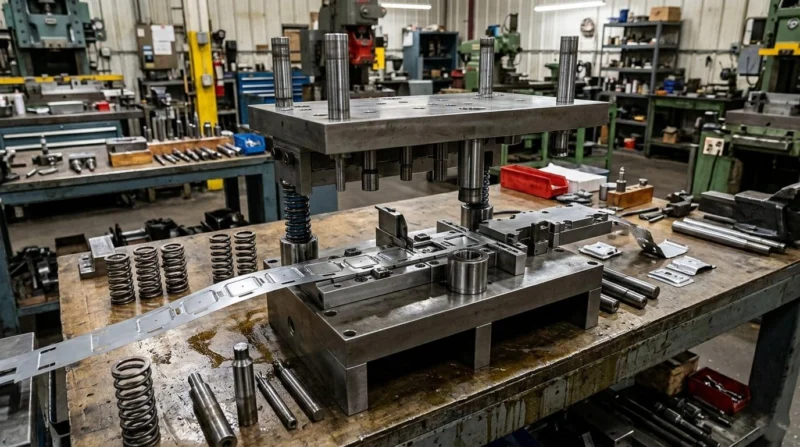
Produttore di stampaggio progressivo in Cina
Dal 2008 SSP sviluppa soluzioni di stampaggio progressivo a Dongguan, combinando progettazione e materiali per componenti automotive, elettronici e industriali.
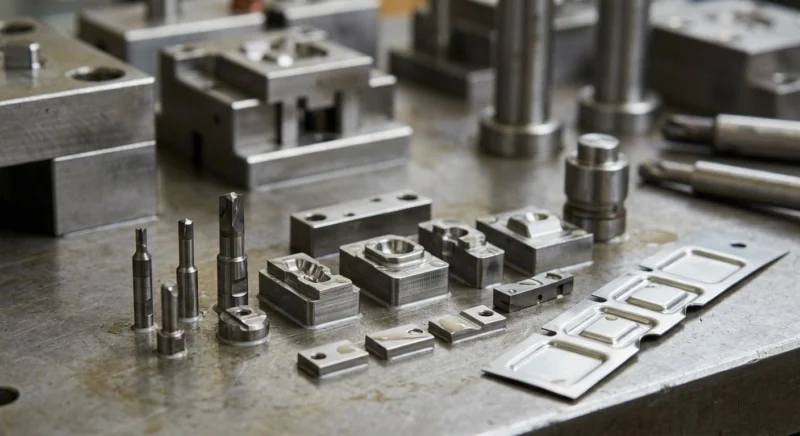
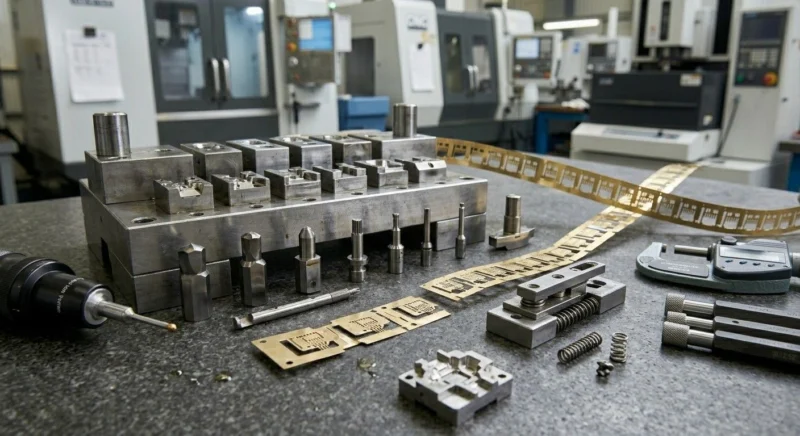
Nello stampaggio progressivo, centri CNC a 5 assi, EDM a filo, CMM e attrezzeria consentono di coordinare progettazione, produzione e controlli.
Progettazione e costruzione stampi interne
Analisi DFM, sviluppo e simulazione del nastro e costruzione dello stampo con un team coordinato.
Produzione in grandi serie
Stampi multistazione per produzioni ripetute, con qualità, manutenzione e costo unitario definiti sul programma.
Sistema qualità certificato
ISO 9001:2015, controlli CMM, SPC e documentazione PPAP concordata, con tracciabilità della fornitura.
Servizi completi di
stampaggio progressivo
Nello stampaggio progressivo, dall'approvazione dei prototipi alla serie, valutiamo passo, portante, formature e controlli insieme. Tolleranze e finiture del pezzo vengono confermate prima dell'ordine.
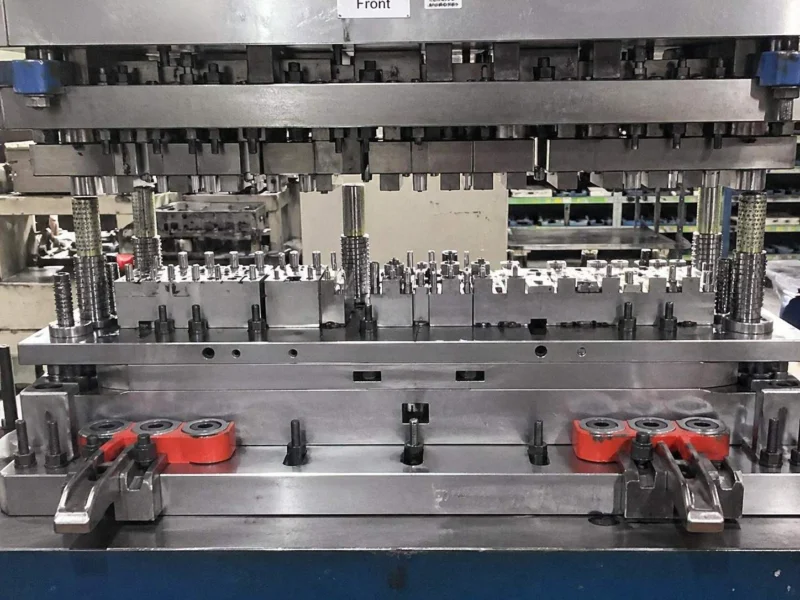
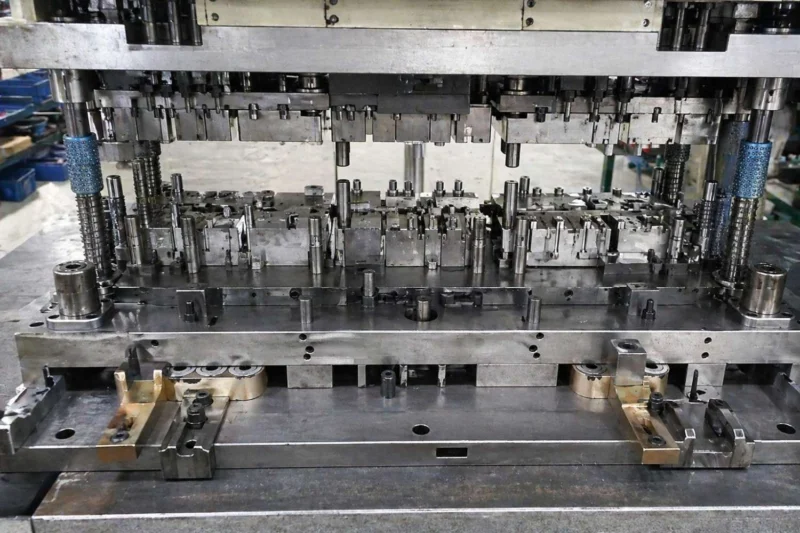
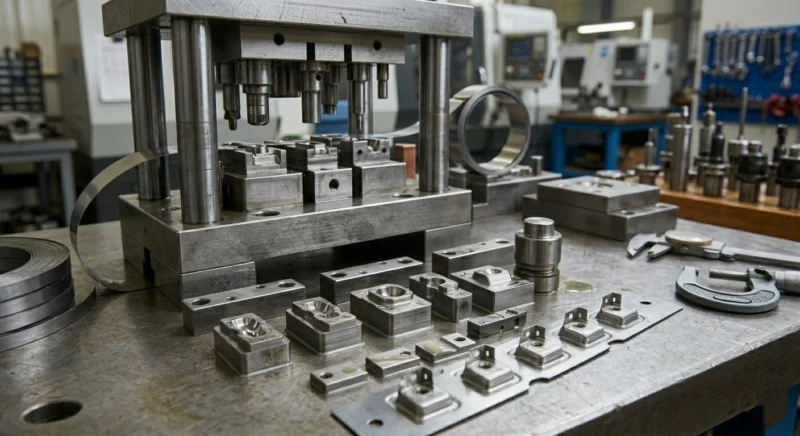
Come sviluppiamo lo stampaggio progressivo
Sei fasi tecniche per verificare la conformità dello stampo e impostare la produzione ripetuta.
Analisi DFM
Revisione di geometria, comportamento del materiale e volumi per definire nastro e configurazione.
Sviluppo nastro e simulazione
CAE per flusso, ritorno elastico e assottigliamento, con ottimizzazione della sequenza prima della lavorazione.
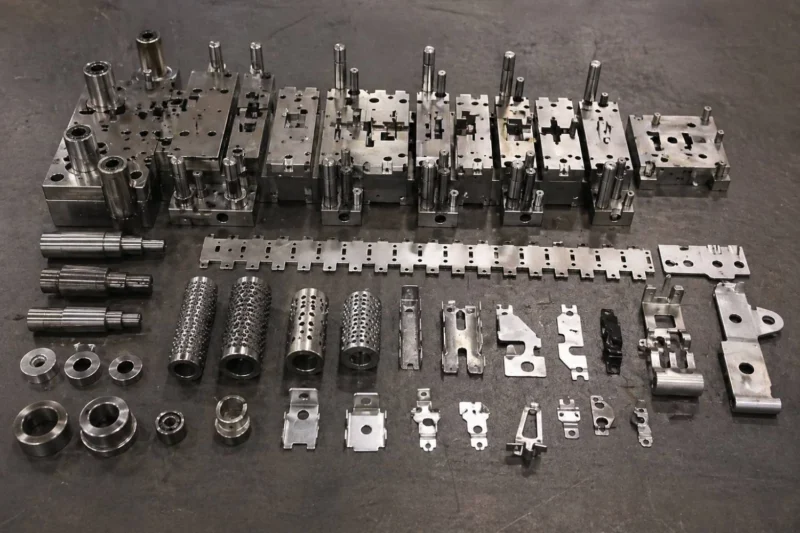
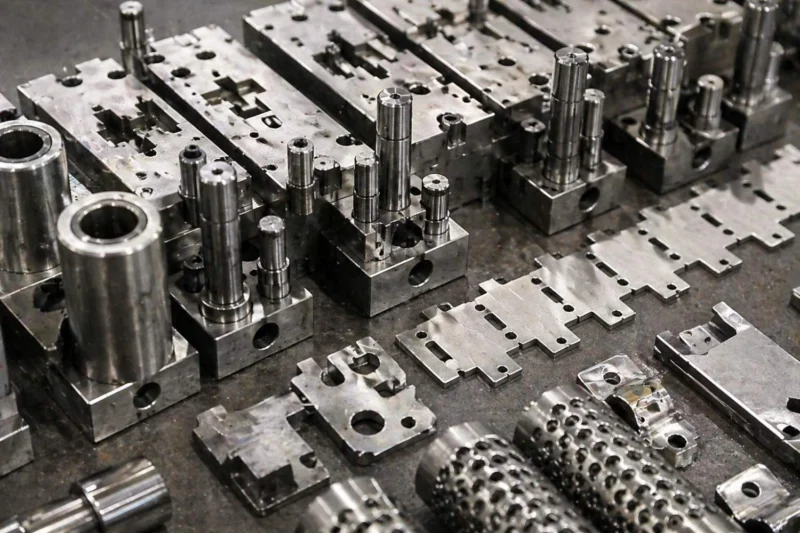
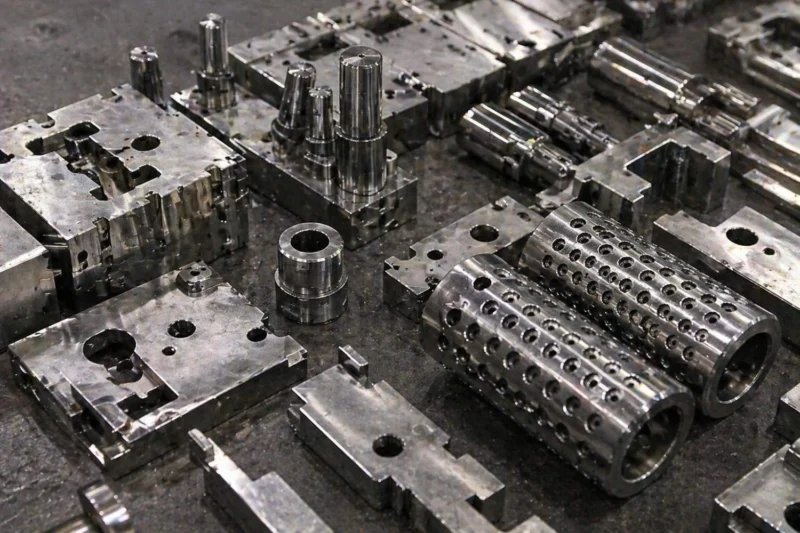
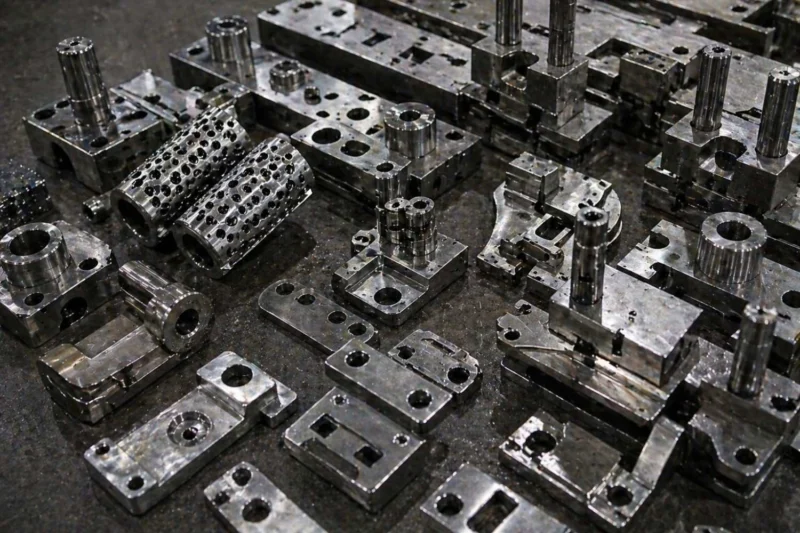
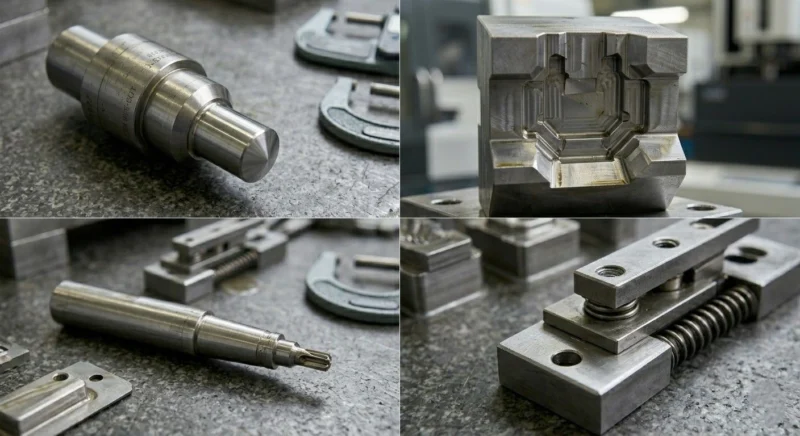
Costruzione dello stampo
Nello stampaggio progressivo, CNC a 5 assi ed EDM su D2/SKD11, con tolleranze fino a ±0,002 mm e Ra 0,4 μm da confermare.
Prove stampo
Regolazione di giochi, molle e sincronizzazione dei piloti sulla pressa di produzione, verificando i campioni.
PPAP e approvazione
Dimensioni, materiali, campioni e studi di capacità secondo l'accordo; Cpk ≥1,67 solo ove richiesto e dimostrato dai dati.
Produzione in serie
SPC, manutenzione programmata e controlli dedicati durante la produzione, secondo il piano approvato.
Componenti tranciati che forniamo
Esempi di parti progressive, dai microterminali alle staffe strutturali automotive.
Staffe metalliche e particolari strutturali
Terminali connettori e schermature EMI
Particolari automotive e clip
Componenti di precisione medicali e industriali
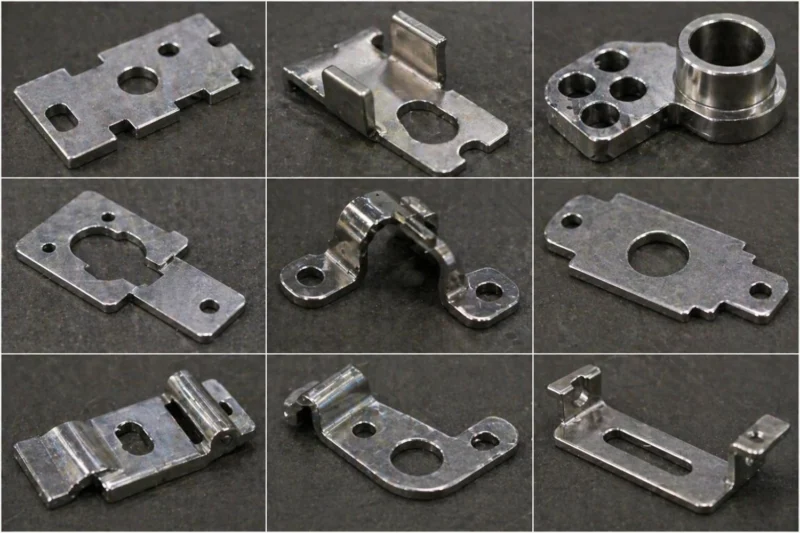
Molle piane, clip e piastre di contatto
Involucri e alloggiamenti imbutiti
Rondelle, dischi e semilavorati di precisione
Particolari formati con più caratteristiche
Alette dissipatrici e componenti termici
Caratteristiche dei nostri particolari tranciati
Progettazione e verifiche definite per ottenere componenti affidabili nelle condizioni d'impiego concordate.
Bordi di taglio controllati
Nello stampaggio progressivo, giochi definiti secondo spessore e materiale per limitare la bava. Requisiti di bordo e standard applicabili vanno confermati; ISO 9013 riguarda il taglio termico e non costituisce da sola una qualifica della tranciatura.
Ripetibilità dimensionale
FAI e SPC sulle quote critiche secondo piano; obiettivo Cpk da concordare e dimostrare con campionamento adeguato.
Compensazione del ritorno elastico
Simulazioni per valutare e compensare il ritorno elastico di acciai resistenti e inox, con validazione dei campioni.
Ottimizzazione del materiale
Sviluppo e disposizione sul nastro per contenere gli sfridi; resa effettiva dipendente dalla geometria.
PPAP e tracciabilità
PPAP fino al livello 3, materiali e rapporti dimensionali secondo il pacchetto concordato.
Scoprite la gamma dei prodotti di precisione:
Dati tecnici dello
stampaggio progressivo
Parametri e valori orientativi per la pianificazione; tutte le prestazioni richiedono conferma su materiale, geometria e processo.
| Categoria | Parametro | Grado standard | Grado di precisione | Metodo di validazione | Stato |
|---|---|---|---|---|---|
| Attrezzatura stampo | Tolleranza di costruzione stampo | ±0.005mm | ±0.002mm | Controlli CMM | Disponibile su verifica |
| Attrezzatura stampo | Materiale stampo | SKD11 / D2 | PM-ASP2023 / ASP2030 | Certificato materiale | Disponibile su verifica |
| Attrezzatura stampo | Durata prevista stampo | 500.000 colpi indicativi | Oltre 5 milioni di colpi indicativi | Misura dell'usura | Disponibile su verifica |
| Attrezzatura stampo | Numero di stazioni | Fino a 12 | Fino a oltre 30, su verifica | Disegno stampo | Disponibile su verifica |
| Gestione materiale | Spessore minimo nastro | 0.3mm | 0.1mm | Micrometro | Disponibile su verifica |
| Gestione materiale | Spessore massimo nastro | 6.0mm | 3,0 mm, grado di precisione | Micrometro | Disponibile su verifica |
| Gestione materiale | Larghezza massima nastro | 400mm | 250mm | Disegno stampo | Disponibile su verifica |
| Pressa | Tonnellaggio massimo pressa | 250 t | 800 t, da confermare | Dati nominali pressa | Disponibile su verifica |
| Pressa | Velocità massima | 400 colpi/min | Oltre 800 colpi/min, su verifica | Controllo pressa | Disponibile su verifica |
| Dimensioni | Tolleranza di posizione | ±0.05mm | ±0.01mm | CMM, risoluzione 0,5 μm | Disponibile su verifica |
| Dimensioni | Tolleranza angolare | ±0.5° | ±0.1° | CMM / ottica | Disponibile su verifica |
| Dimensioni | Planarità | 0.05mm/100mm | 0.01mm/100mm | Piano di riscontro | Disponibile su verifica |
| Superficie | Rugosità Ra | 3.2 μm Ra | 0.4 μm Ra | Profilometro | Disponibile su verifica |
| Superficie | Qualità bordo tranciato | Requisito bordo da definire | Requisito bordo di precisione da definire | Controllo visivo e calibro | Disponibile su verifica |
| Proprietà dei materiali | Resistenza massima a trazione | 600 MPa | 1500 MPa, UHSS da verificare | Prova ASTM E8 | Disponibile su verifica |
| Proprietà dei materiali | Intervallo durezza materiale | Fino a 35 HRC | Fino a 55 HRC, su verifica | Prova Rockwell | Disponibile su verifica |
| controllo | Capacità di processo Cpk | ≥1.33 | ≥1.67 | Software SPC | Disponibile su verifica |
| controllo | Obiettivo di difettosità | <100 PPM | <10 PPM | Registri produttivi | Disponibile su verifica |
| controllo | Livello PPAP disponibile | Livello 2 | Livello 3 | Pacchetto PPAP | Disponibile su verifica |
| controllo | Incertezza di misura | ±0.005mm | ±0.001mm | Riferibilità metrologica da documentare | Disponibile su verifica |
| Ambiente | Resistenza in nebbia salina | 500h | 2.000 ore con rivestimento, da validare | ASTM B117 | Su richiesta |
| Ambiente | Intervallo termico di esercizio | -40°C to +150°C | -196°C to +350°C | Ciclo termico | Su richiesta |
| Dinamica | Fatica a 10⁷ cicli | 350 MPa | 550 MPa | Prova di fatica | Su richiesta |
| Produzione | Quantità minima d'ordine | 5.000 pezzi indicativi | Attrezzatura e 1.000 pezzi indicativi | Preventivo | Disponibile su verifica |
| Produzione | Tempi indicativi dello stampo | 4–6 settimane | 6–10 settimane | Programma produttivo | Disponibile su verifica |
Oltre 150 materiali valutabili per stampaggio progressivo
Nello stampaggio progressivo, dai nastri sottili in rame agli acciai strutturali resistenti, grado, stato e spessore richiedono valutazione di stampabilità e attrezzatura.
Tolleranze dello stampaggio progressivo
Valori orientativi da confrontare con ISO 2768 e specifiche cliente, verificando applicabilità, geometria e processo sul progetto.
| Intervallo dimensionale nominale | Metalli: riferimento ISO 2768-f da verificare | Inox / acciai per molle | Grado di precisione |
|---|---|---|---|
| 0.5mm – 3mm | ±0.05mm | ±0.03mm | ±0.01mm |
| 3mm – 6mm | ±0.05mm | ±0.04mm | ±0.015mm |
| 6mm – 30mm | ±0.10mm | ±0.07mm | ±0.02mm |
| 30mm – 120mm | ±0.15mm | ±0.10mm | ±0.03mm |
| 120mm – 400mm | ±0.20mm | ±0.15mm | ±0.05mm |
| 400mm – 1000mm | ±0.40mm | ±0.30mm | ±0.10mm |
| Diametro foro | ±0.05mm | ±0.03mm | ±0.01mm |
| Angolo di piega | ±0.5° | ±0.3° | ±0.1° |
| Planarità per 100 mm | 0.05mm | 0.03mm | 0.01mm |
* Nello stampaggio progressivo, le tolleranze di precisione richiedono attrezzaggio, materiale e controlli validati. Inviate le specifiche per confermare la fattibilità.
Finiture dopo la tranciatura
Trattamenti per corrosione, estetica, conducibilità e usura, selezionati per il componente e l'ambiente.
Stato di lavorazione
Finitura dello stampo con sbavatura e raggiatura secondo disegno.
Zincatura elettrolitica
Strato sacrificale di zinco con passivazione chiara o gialla secondo specifica.
Nichelatura
Nichel chimico o elettrolitico per durezza, corrosione e conducibilità.
Anodizzazione
Nello stampaggio progressivo, solo alluminio: anodizzazione tipo II o dura tipo III. Durezza e spessore devono essere specificati con il metodo applicabile al rivestimento.
Verniciatura a polvere
Rivestimento termoindurente in colori RAL, con resistenza UV e chimica secondo specifica.
Sabbiatura
Sabbiatura opaca per rimuovere ossidi e preparare il rivestimento.
Satinatura
Grana fine parallela per limitare riflessi e visibilità delle impronte.
Lucidatura a specchio
Lucidatura fine per strumenti medicali, supporti ottici e particolari estetici, secondo i requisiti.
Passivazione
Trattamento inox per rimuovere ferro libero e favorire lo strato passivo.
Zincatura a caldo
Rivestimento di zinco per parti strutturali esposte all'esterno, con spessore e accoppiamenti da verificare.
Cromatura
Cromo duro o decorativo secondo obiettivi di usura, corrosione ed estetica.
Trattamento termico
Tempra, rinvenimento, cementazione e distensione, con durezza obiettivo secondo materiale e disegno.
8 motivi per scegliere SSP
Produzione integrata
Progettazione e costruzione stampi, tranciatura, finiture e controlli coordinati per contenere i passaggi e i rischi.
Laboratorio metrologico
CMM, comparatori ottici, profilometri e durometri per verificare i requisiti dimensionali e del materiale.
CNC a 5 assi ed EDM a filo
Centri multiasse ed EDM di precisione per costruire dettagli e geometrie delle attrezzature secondo disegno.
Certificazione ISO 9001:2015
Sistema qualità certificato e verificato, con processi documentati dalla qualifica fornitori ai controlli di spedizione.
Esperienza nelle esportazioni
Nello stampaggio progressivo, forniture in Europa, Nord America, Giappone e Sud-Est asiatico; documenti export, REACH/RoHS e resa DDP da concordare quando applicabili.
Collaborazione tecnica
DFM, materiali e costi dello stampo vengono valutati nelle prime fasi, prima dell'investimento.
Prototipi e attrezzature rapide
Prototipi indicativamente in 2–3 settimane e attrezzature ponte per validare il pezzo prima del progressivo definitivo.
Riservatezza e accordi NDA
Accordi di riservatezza per disegni e dati di progetto, con condizioni e gestione delle informazioni concordate.
Stampaggio progressivo per più settori
Soluzioni valutate per applicazione, con requisiti qualità e normativi da definire sul componente.
Automotive
Staffe, clip, schermature, connettori e batterie EV
Elettronica di consumo
Terminali, contatti, dissipatori e involucri EMI
Dispositivi medicali
Strumenti chirurgici, componenti impiantabili e diagnostica, previa qualifica
Aerospazio e difesa
Fissaggi strutturali, spessori, staffe e involucri avionici
Macchinari industriali
Ripari, involucri, dissipatori e lamierini motore
Telecomunicazioni
Componenti antenne, schermature RF, connettori e clip cavo
Domande frequenti sullo
Stampaggio progressivo
Pronti per il prossimo
progetto di stampaggio progressivo?
Inviate disegni e requisiti per una revisione tecnica e un'offerta, con primo riscontro entro 24 ore.