Stampi tranciatura
per lamiera su misura
Stampi progressivi, transfer e su misura | Precisione ±0,01 mm | Grandi serie
Progettiamo e realizziamo stampi tranciatura per componenti metallici automotive, elettronici e industriali, dall'analisi DFM alla consegna dei campioni controllati.
Stampi tranciatura
Realizzazioni
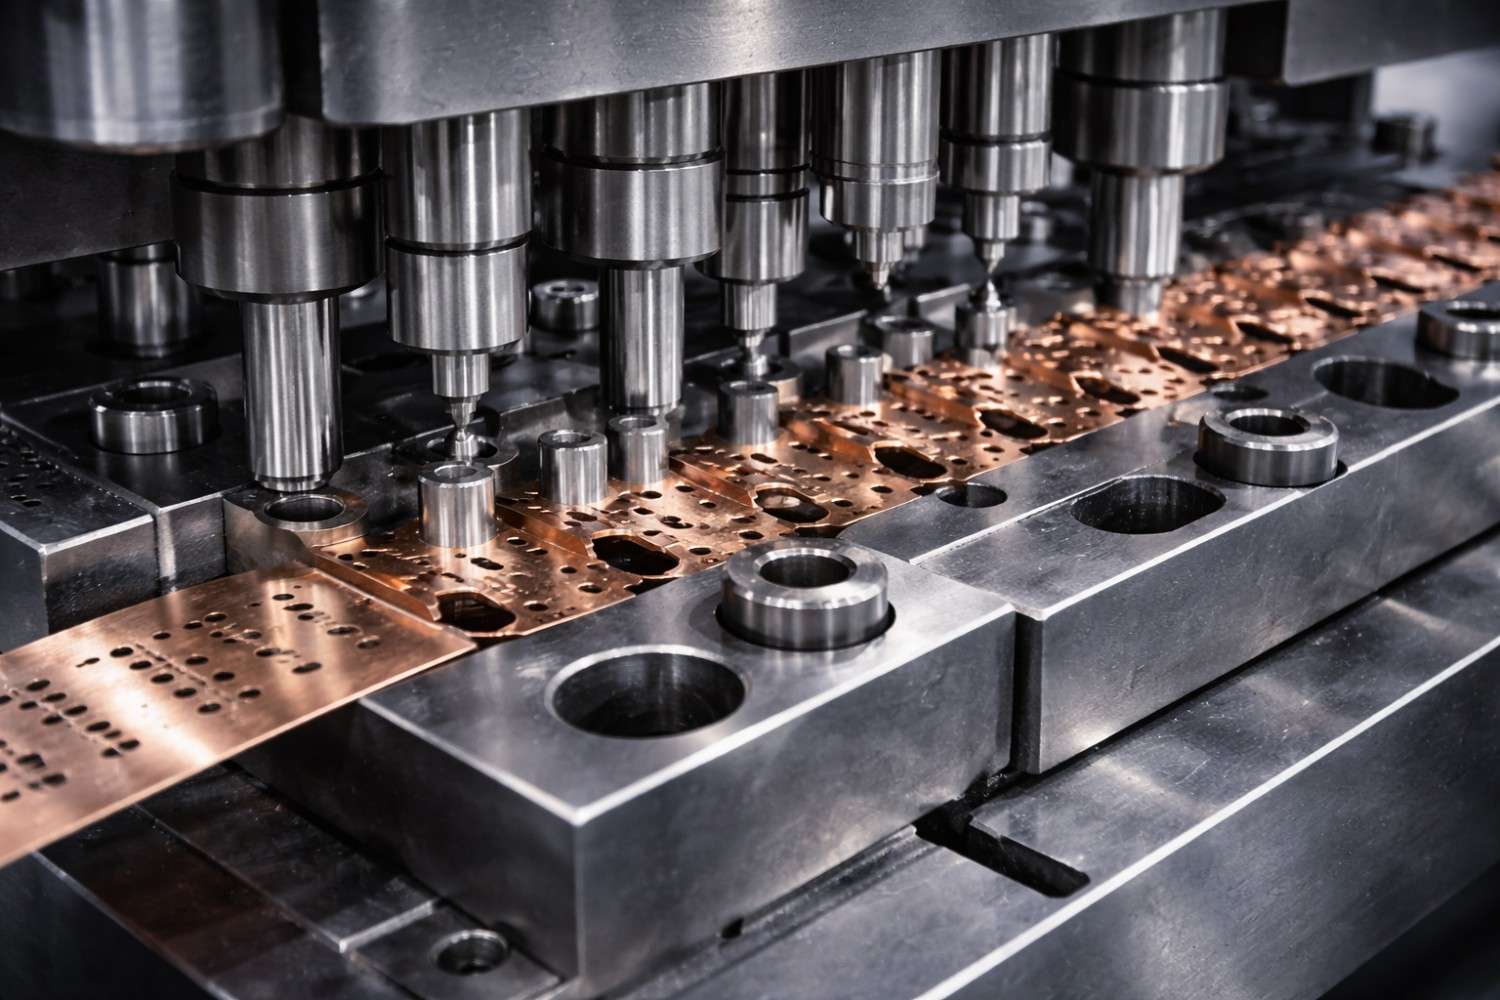
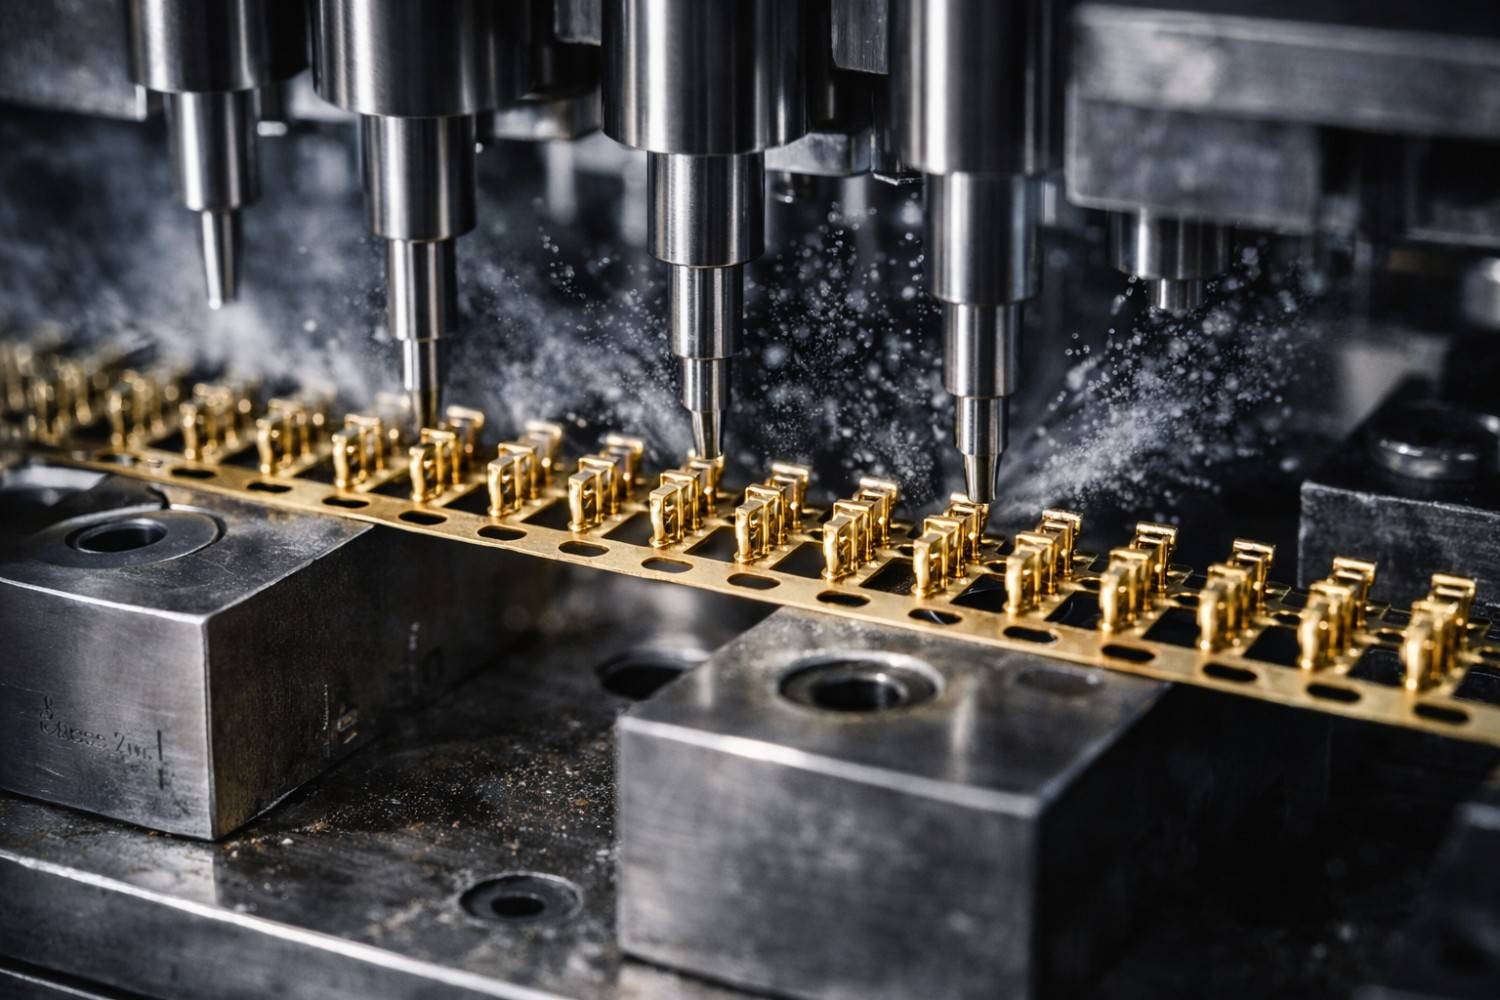
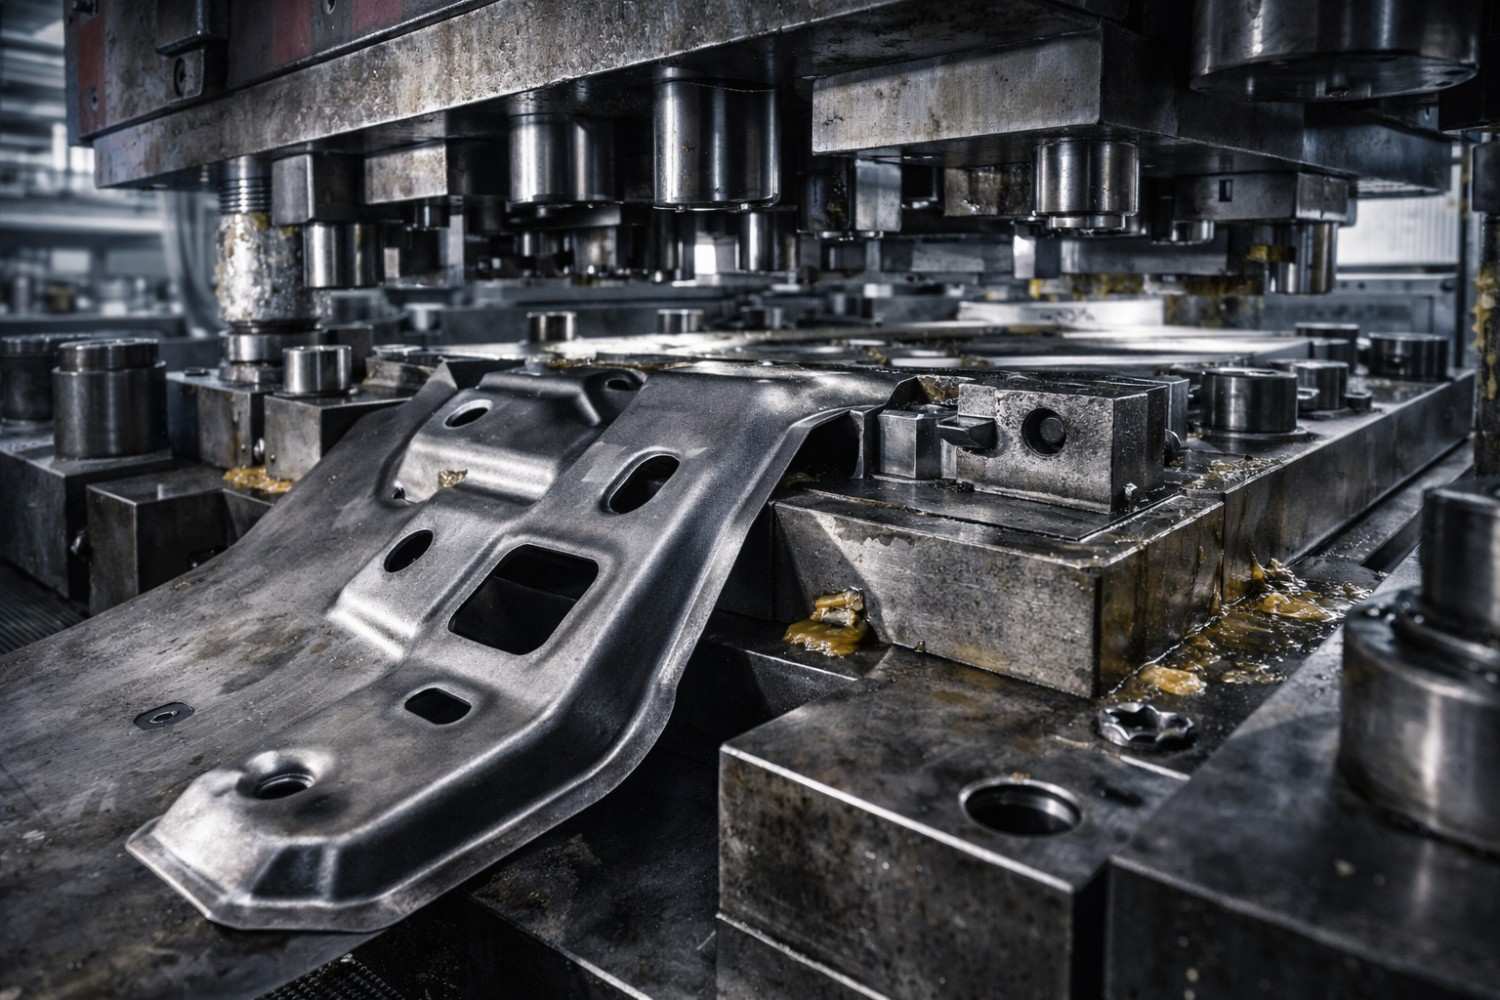
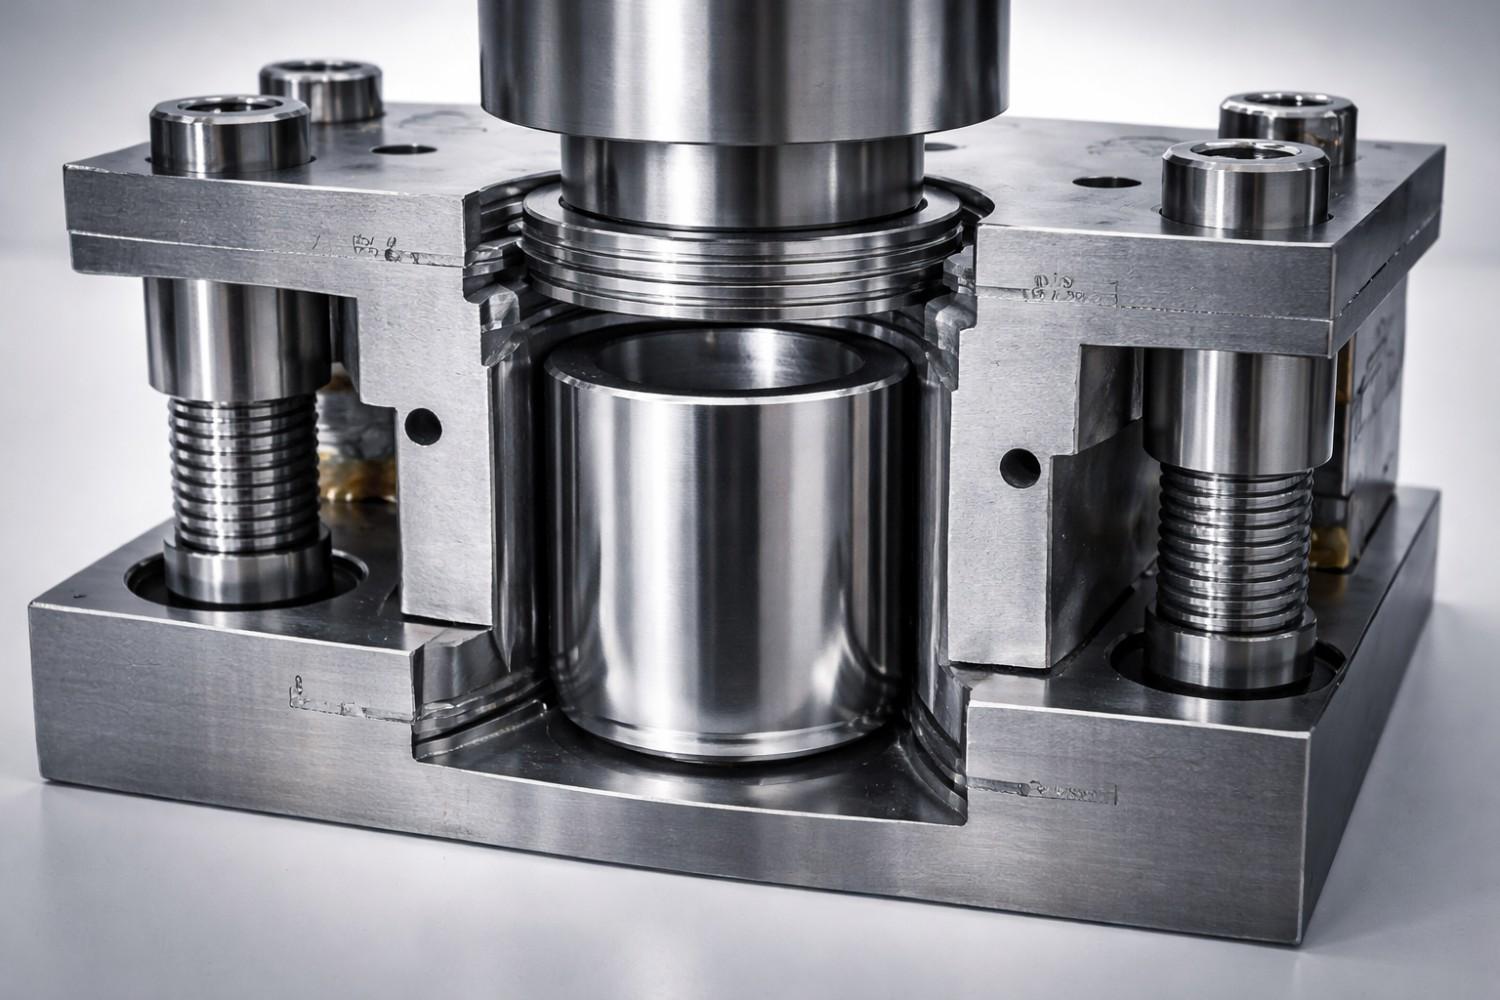
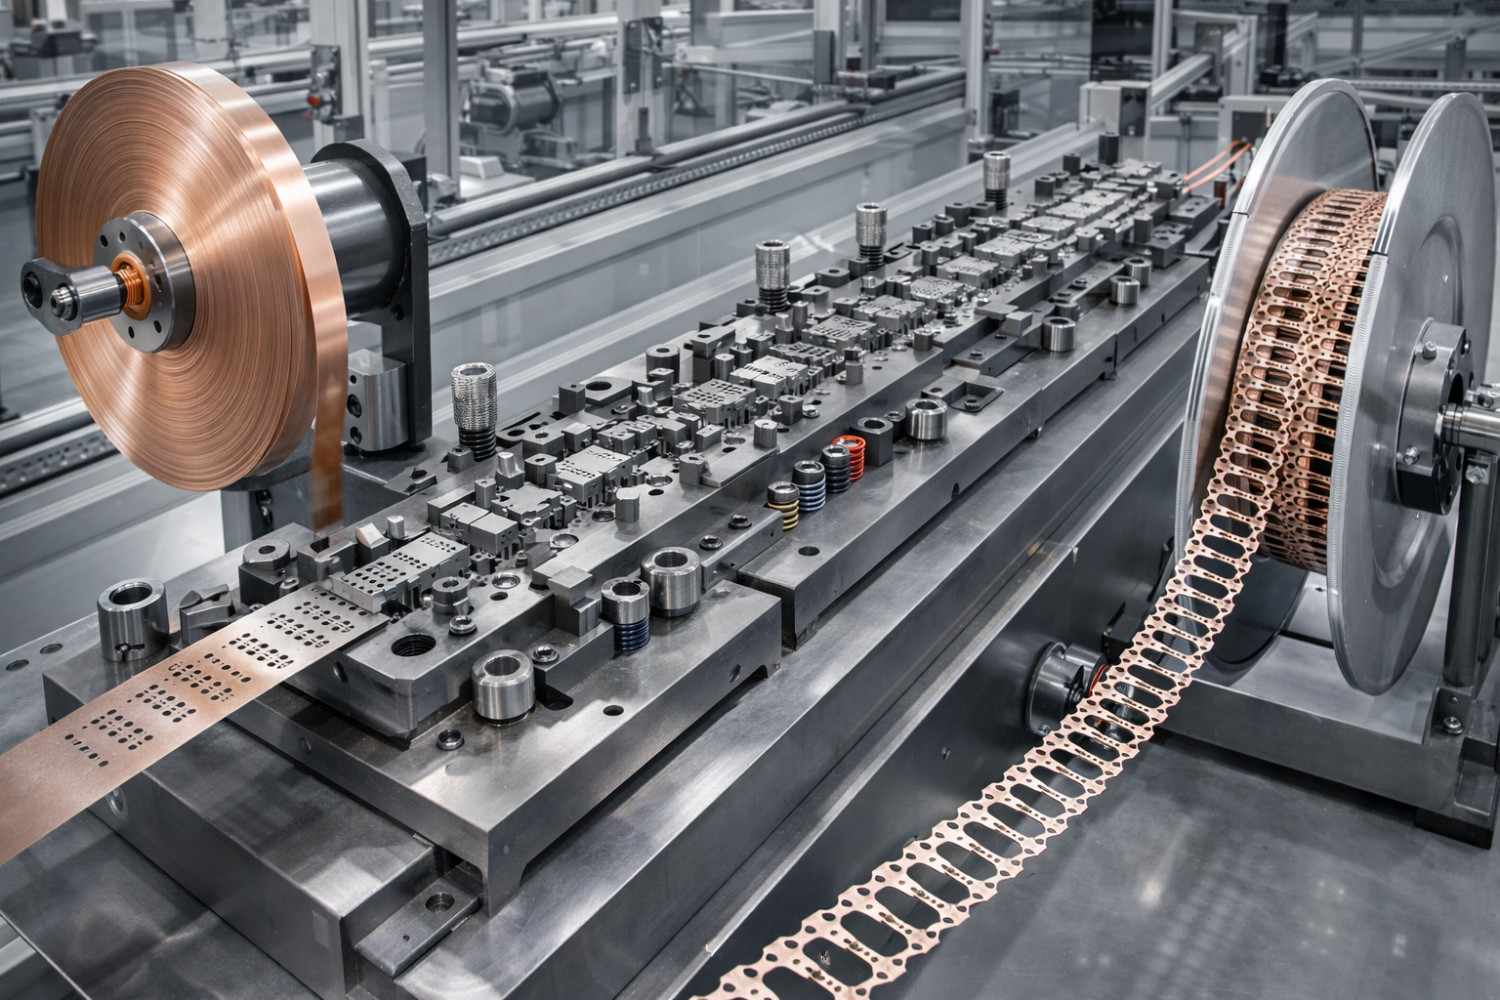
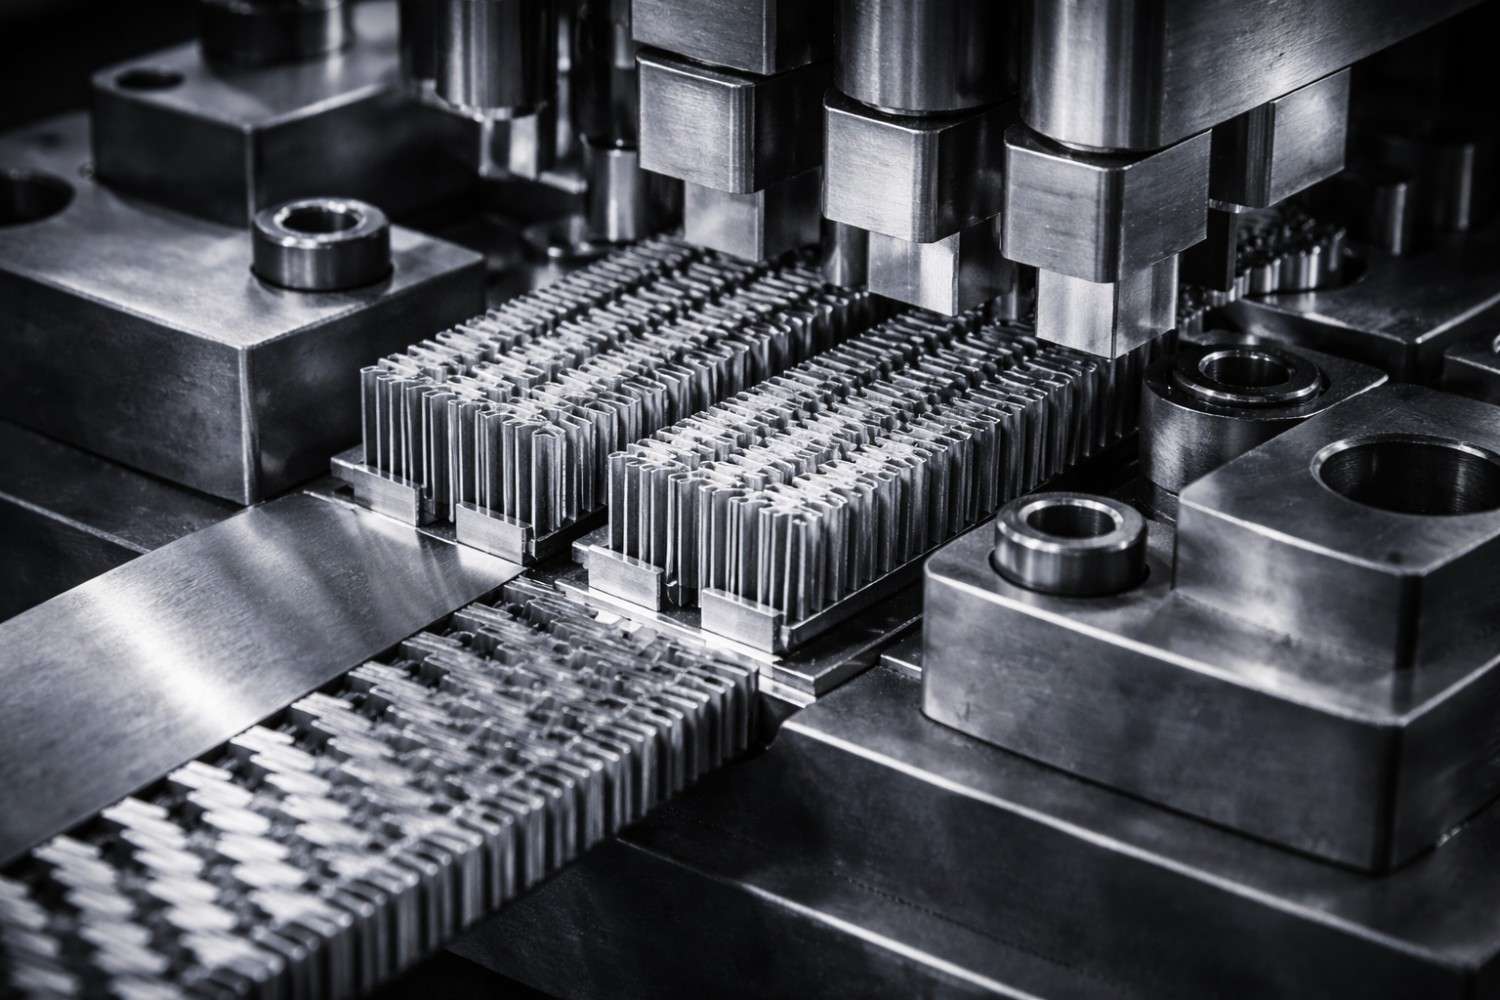
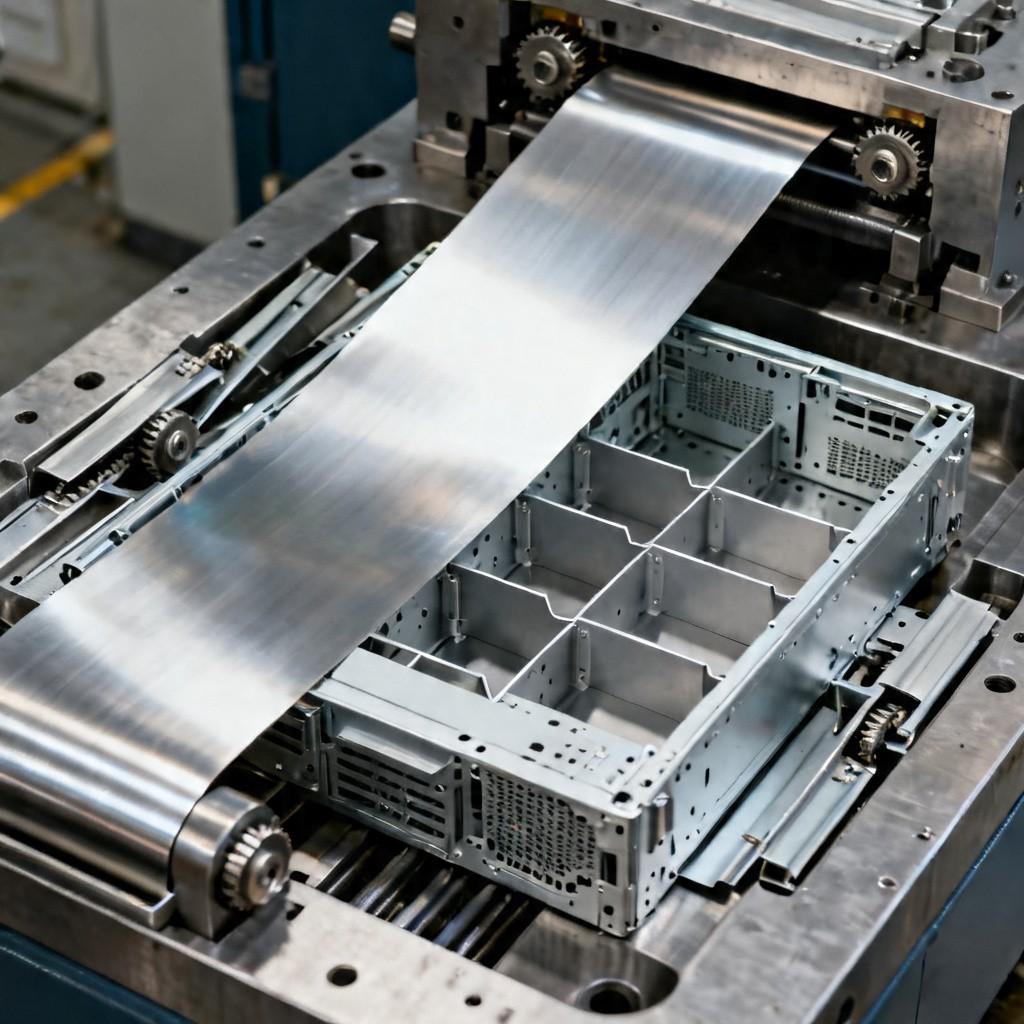
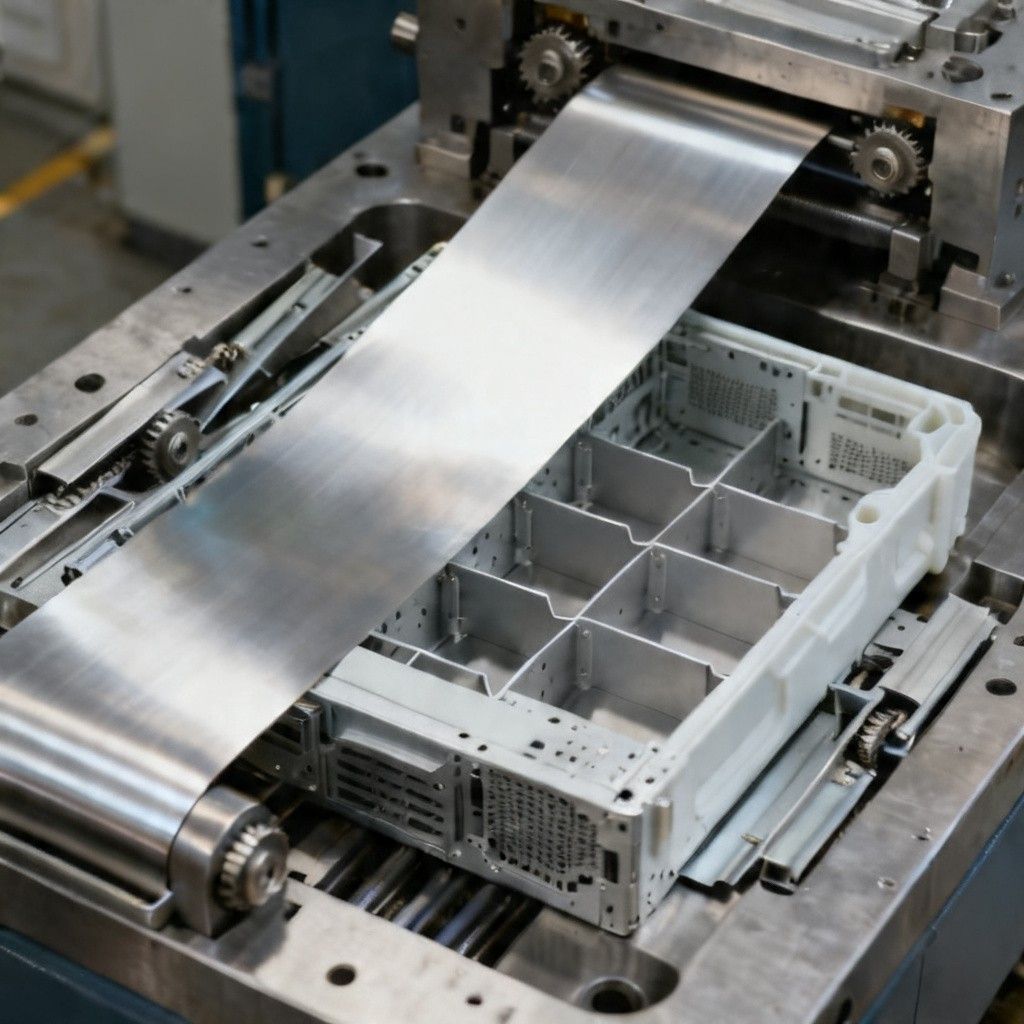
Per gli stampi tranciatura, la gamma mostra stampi lamiera per impieghi produttivi diversi. Selezionate un prodotto per consultarne le specifiche; prestazioni e tolleranze vanno confermate sul progetto.
Sul vostro disegno
La vostra specifica, valutata prima della produzione.
Disegno · materiale · quantità
Oltre il catalogo
Il vostro pezzo,realizzato sul vostro disegno
Serve uno stampo progressivo, transfer o a singola operazione su misura? Condividete disegno del pezzo, materiale del nastro, spessore e requisiti della pressa. Inviate a SSP un modello STEP o un disegno quotato con materiale, quantità e controlli richiesti. Il nostro team può valutare geometria, ciclo di produzione e ambito del preventivo per il progetto.
- Valutazione del disegno o campione prima di definire il ciclo produttivo.
- Materiale, trattamento e finitura secondo la specifica approvata.
- Quote critiche e rapporti di controllo definiti con l’ordine.
- Esigenze di prototipo, prova e produzione ripetuta valutate per il progetto.
- Accordo di riservatezza su richiesta.
Stampi tranciatura
Capacità produttive
Dagli stampi a una stazione ai progressivi a 24 passaggi, realizziamo attrezzature di precisione supportate da simulazione CAE. Scoprite come il nostro costruzione stampi tranciatura processo passa dall'analisi DFM alle prove interne.
Operazioni successive su nastro continuo, fino a 24 stazioni, per terminali, connettori e staffe in grandi serie.
Fino a 24 stazioniSemilavorati trasferiti tra stazioni mediante dispositivi servoassistiti, per pezzi complessi, imbutiture e formature non realizzabili su nastro.
Geometrie complesseTranciatura e foratura nella stessa corsa, per rondelle, dischi e semilavorati con planarità e posizione controllate.
Più operazioni in una corsaAttrezzature a tripla azione con anello di ritegno e contropunzone per bordi regolari lungo lo spessore, limitando le riprese.
Bava ≤5 μmPer gli stampi tranciatura, riduzione in più fasi per coppe e involucri. Rapporti fino a 2,5:1 da verificare con premilamiera, raggi e giochi adeguati.
Rapporto di imbutitura ≤2,5:1Soluzioni fino a 1.200 colpi/min, da validare su pressa e materiale, con inserti in metallo duro, rivestimenti DLC e guide di precisione.
Fino a 1.200 colpi/minProcessi di tranciatura e formatura
Integrando più lavorazioni in stampi progressivi o transfer, riduciamo le riprese e miglioriamo il controllo del processo.
Separazione del profilo esterno dalla lamiera con gioco punzone-matrice definito per controllare il bordo.
Esecuzione di fori e asole mediante asportazione del tassello; il foglio forato costituisce il pezzo.
Deformazione plastica tridimensionale senza asportazione, combinando pieghe, disassamenti e profili.
Pieghe con utensili a V, a U o a battuta, prevedendo la compensazione del ritorno elastico.
Flusso controllato della lamiera per coppe e involucri, con forza premilamiera e raggi definiti.
Realizzazione di loghi, nervature e marcature in rilievo o incavo mediante redistribuzione del materiale.
Compressione ad alta pressione per superfici piane e spigoli definiti, contenendo il ritorno elastico.
Filettatura interna nello stampo progressivo, per evitare operazioni secondarie sulla linea.
Per gli stampi tranciatura, le lavorazioni indicate vengono integrate nei nostri stampi progressivi e transfer . Utilizziamo la simulazione CAE di formatura per valutare ritorno elastico e geometrie prima di lavorare l'acciaio, riducendo i rischi della prima prova e i tempi di sviluppo.
Progettazione e
ciclo produttivo
Dieci fasi dal disegno ai campioni controllati, con verifiche tecniche intermedie.
Esame dei disegni 2D/3D per raggi, sformi, spessori e fattibilità, prima del preventivo.
Per gli stampi tranciatura, selezione di SKD11, DC53, Cr12MoV, acciai rapidi PM o metallo duro in base a volumi, lamiera e tolleranze.
Progetto 3D in SolidWorks/CATIA e simulazione di formatura per ritorno elastico, stazioni, distinta e programmazione CNC.
Fresatura CNC a 4 assi con posizionamento fino a ±0,005 mm per blocchi, portapunzoni e piastre in acciaio prebonificato o ricotto.
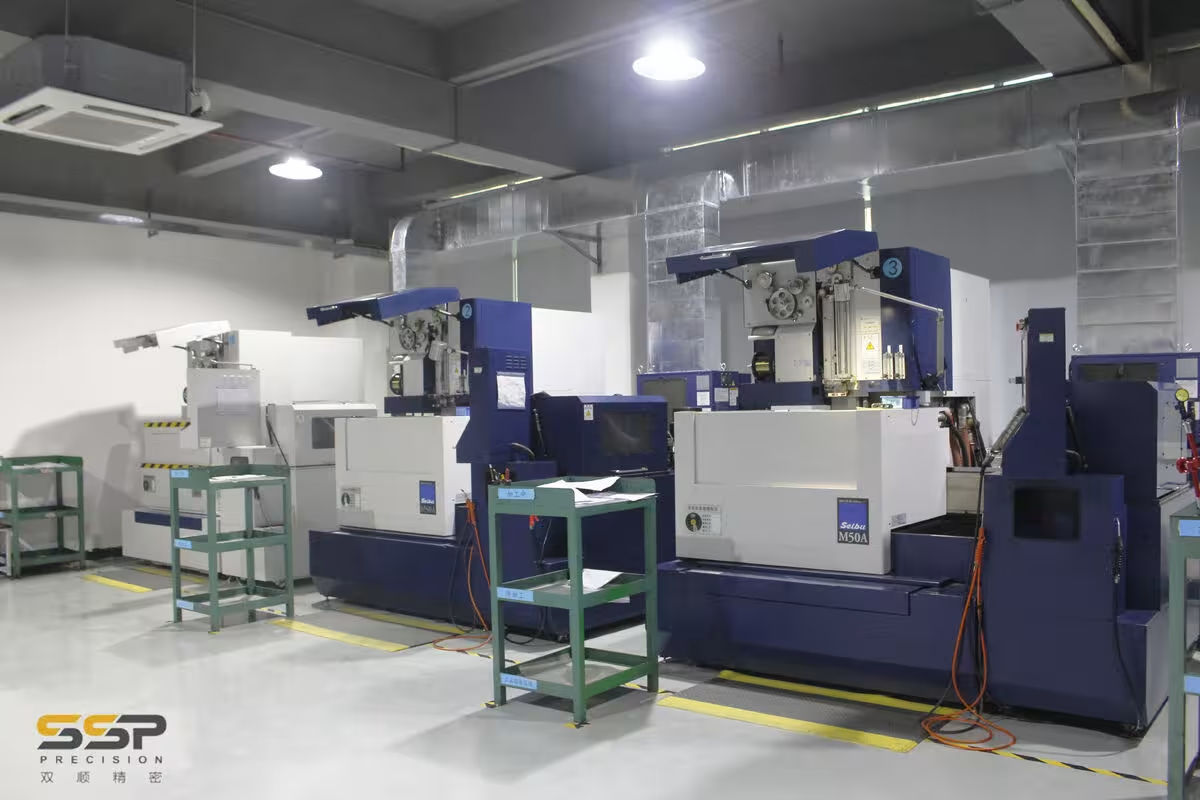
Per gli stampi tranciatura, taglio a filo di punzoni e matrici fino a ±0,002 mm; elettroerosione a tuffo per cavità cieche e dettagli non accessibili agli utensili.
Tempra sottovuoto di SKD11 a 58–62 HRC, con trattamento criogenico e doppio rinvenimento ove previsti, prima della rettifica.
Rettifica, lappatura e aggiustaggio ai giochi di progetto; controllo CMM delle interfacce prima del montaggio.
Per gli stampi tranciatura, prove su pressa con il materiale di produzione; misurazioni CMM e regolazione di giochi, ritorno elastico e passo fino alla conformità.
Per gli stampi tranciatura, rapporto dimensionale FAI, risultati CMM, certificati e dati Cpk concordati. PPAP livello 3, piano di controllo e PFMEA su richiesta.
Pulizia, oliatura e protezione antiumidità su misura; spedizione espressa o marittima con documentazione e manuale di manutenzione.
Garanzia qualità
Ogni stampo tranciatura segue un percorso di controllo documentato prima del rilascio e della spedizione.
Verifica dei certificati, controlli di durezza a campione e misura dei blocchi prima della lavorazione.
Tracciabilità completa dei materialiMisurazione con CMM e spessimetri, verificando l'uniformità del gioco fino a 0,002 mm lungo il perimetro.
Controllo giochi ±0,002 mmProve di durata da 50.000–100.000 colpi con campionamento dimensionale ogni 10.000, quando comprese nel piano approvato.
Prova da 50.000–100.000 colpiRapporto FAI con riferimenti a disegno, valori rilevati ed esito per ogni quota critica.
PPAP livello 3 su richiestaMateriali e gradi di acciaio
Il materiale dello stampo viene selezionato in funzione di applicazione, volumi, usura e qualità richiesta.
Capacità di tolleranza
I valori sono riferimenti produttivi: il piano di controllo e le tolleranze effettive vengono confermati sul disegno.
| Tipo di misura | Standard | Valore |
| Tolleranza inserto | Profilo punzone / matrice | ± 0.002 mm |
| Assemblaggio stampo | Dimensioni del blocco stampo | ± 0.01 mm |
| Tolleranza pezzo | Dimensioni del pezzo finito | ± 0.03 mm |
| Altezza bava | Sporgenza del bordo tranciato | ≤ 5 μm |
| Precisione di posizione | Posizione relativa tra elementi | ± 0.008 mm |
| Finitura a specchio | Ra della superficie funzionale | ≤ 0.05 μm |
Capacità produttive indicative. Tolleranze più strette sono valutabili con ulteriori passate EDM e lappatura.
Finiture superficiali
Il trattamento appropriato limita attrito e grippaggio e può migliorare durata dello stampo e regolarità dei pezzi.
Ra ≤0,05 μm su punzoni e cavità ove richiesto, per agevolare estrazione e limitare adesione del materiale.
Durata stampo: beneficio da verificareNitrurazione gassosa o al plasma con strato indurito indicativamente di 0,1–0,3 mm e 900–1100 HV, da definire sul materiale.
Incremento durezza da verificarePer gli stampi tranciatura, carbonio simil-diamante, spessore indicativo 1–4 μm e basso attrito, valutabile per inox e rame soggetti a usura adesiva.
Riduzione dell'attrito da validareNitruro e carbonitruro di titanio PVD, 2–5 μm e durezza indicativa oltre 2300 HV, per applicazioni abrasive ripetute.
Durata antiusura da validareCromo elettrodeposto 5–50 μm per codoli, colonne e superfici antiusura; requisiti e durezza vengono concordati.
Protezione anticorrosionePer gli stampi tranciatura, rettifica Ra 0,2–0,8 μm e lappatura diamantata fino a Ra ≤0,05 μm, per planarità e accoppiamenti dopo il trattamento termico.
Planarità ≤0,002 mmRivestimento di conversione anticorrosione con variazione dimensionale minima, inferiore a 1 μm, per corpi e piastre stampo.
Variazione dimensionale minimasu richiesta
Settori serviti
Stampi tranciatura per cinque settori principali che richiedono componenti metallici di precisione in serie.
Staffe strutturali, clip carrozzeria, guide sedili e schermature per fornitori automotive di primo e secondo livello, con requisiti IATF concordati.
Terminali connettori, coperchi EMI, pin e lead frame per elettronica, telecomunicazioni e assemblaggio PCB.
Per gli stampi tranciatura, particolari in titanio, Inconel e inox per staffe e ritegni, con documentazione qualità specificata dal cliente; eventuali requisiti AS9100 vanno verificati.
Involucri macchina, supporti motore, alette dissipatrici e minuteria per automazione, robotica e macchinari.
Busbar in rame, lamierini, contatti batterie e terminali fotovoltaici per distribuzione elettrica e mobilità elettrica.
Perché sceglierci
Competenza tecnica e collaborazione dal primo disegno alla consegna.
Progetti e forniture di stampi progressivi, transfer, per tranciatura fine e imbutitura a produttori internazionali.
CMM, elettroerosione a filo e rettifica; inserti misurati e documentati prima del montaggio, fino a ±0,002 mm ove confermato.
Fresatura, elettroerosione a filo e a tuffo, rettifica, lappatura, trattamenti e controlli coordinati sotto un'unica responsabilità qualità.
Per gli stampi tranciatura, dagli stampi a blocco a una stazione ai progressivi a 20 stazioni, per automotive, elettronica, aerospazio e industria.
Per gli stampi tranciatura, ciclo dall'analisi DFM al primo articolo in 15–30 giorni indicativi. Programmi urgenti da valutare secondo risorse e complessità.
Documentazione export, manuali in inglese, casse dedicate, protezione antiumidità e coordinamento dei trasporti aerei o marittimi.
Riscontro su materiali, tolleranze e fattibilità prima dell'impegno produttivo, per risolvere le criticità del progetto.
Inviate un disegno per ricevere una valutazione di materiali, tolleranze e tempi, con primo riscontro previsto entro 24 ore.
Richiedete l'analisi DFM gratuita →Avviate il progetto
del vostro stampo
Per gli stampi tranciatura, inviate il disegno per un preventivo tecnico: analisi DFM, selezione dei materiali e valutazione delle tolleranze, con primo riscontro entro 24 ore. Riferimenti per concordare specifiche e controlli: gestione qualità ISO, controllo statistico ASQ, riferibilità metrologica NIST. I riferimenti descrivono metodi e requisiti; non attestano la conformità del componente o della fornitura SSP.