


Stampi iniezione
per materie plastiche
Stampi di precisione | Tolleranze ristrette | Produzione in serie
SSP realizza stampi iniezione su misura in Cina per automotive, elettronica, medicale e industria. Inviate disegno, resina e obiettivo produttivo per valutare configurazione dello stampo e approvazione dei campioni.
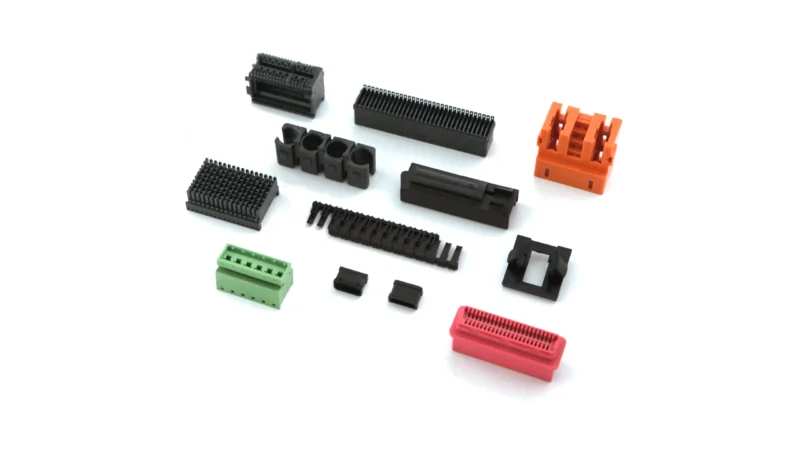
Stampi iniezione
Realizzazioni
Per gli stampi iniezione, stampi plastica monocavità, multicavità, a canale caldo, per inserti e sovrastampaggio. Geometria, ritiro, distribuzione e raffreddamento definiscono il progetto. Confermate cavità, acciaio e interfaccia pressa prima della costruzione stampi per plastica su disegno.
Stampi iniezione
Capacità del produttore
SSP coordina DFM, lavorazioni, elettroerosione e montaggio nello stesso progetto. Nel preventivo definite volumi, quote critiche, superfici estetiche e documenti di consegna. Campionatura e accettazione degli stampi iniezione devono usare resina e piano di controllo concordati.
Da 2 a 64 cavità, con distribuzione bilanciata e raffreddamento uniforme per contenere le differenze tra impronte.
Fino a 64 cavitàSistemi a otturazione o aperti Husky, Yudo o Synventive per limitare le materozze e consentire cicli automatizzati.
Senza sfridi di canale freddoIncapsulamento di inserti metallici, elettronica o preforme plastiche; stampi bicomponente per impugnature, tenute e assiemi multimateriale.
MultimaterialeProduzione di particolari diversi nello stesso ciclo, previa verifica di compatibilità dei materiali e bilanciamento del riempimento.
Più particolari per cicloPiù piani di separazione per aumentare la produttività della pressa, soprattutto per coperchi, tappi e imballaggi sottili.
Più resa sulla stessa pressaDagli stampi prototipali in alluminio da 5.000–50.000 cicli indicativi agli stampi in acciaio da produzione; durata e grado vengono confermati sul progetto.
Dal prototipo alla grande serieHASCO·MISUMI
Processi di stampaggio
Progettiamo stampi iniezione in funzione dei requisiti di processo e dell'applicazione specifica.
Produzione ripetuta di particolari plastici con qualità e tolleranze controllate lungo la vita del progetto.
Un secondo materiale viene stampato su un substrato preformato per impugnature, tenute, parti bicolore e assiemi integrati.
Inserti metallici o preformati vengono posizionati in cavità e inglobati dalla plastica, per filetti, terminali e contatti.
L'azoto nel fuso forma sezioni cave, riducendo peso e risucchi nei particolari a parete spessa.
Per gli stampi iniezione, iniezione rapida, fino a 500 mm/s e pareti fino a 0,4 mm ove validato, con sfiati e raffreddamento studiati per limitare incompleti e deformazioni.
Controllo termico rapido Variotherm per finiture estetiche, valutando linee di giunzione e risucchi per automotive, elettronica e ottica.
Per gli stampi iniezione, dosi indicative da 0,01 a 1 g per microconnettori e componenti medicali e ottici; dettagli inferiori a 0,3 mm e precisione di lavorazione fino a ±0,005 mm da confermare.
Per gli stampi iniezione, soluzioni convenzionali a due o tre piastre per investimento contenuto, cambi colore e resine sensibili alla permanenza termica.
I processi sono supportati dalla simulazione Moldflow e Analisi DFM prima della lavorazione dell'acciaio, per contenere i rischi della prima prova e lo sviluppo fino al 40%. Il progetto comprende l'analisi del punto di iniezione e del raffreddamento.
Progettazione e
ciclo produttivo
Undici fasi dal disegno del pezzo alla consegna dello stampo, con controlli intermedi.
Revisione di file 2D/3D per sformi, spessori, sottosquadri, divisione, iniezione ed estraibilità prima del progetto.
Analisi Moldflow di bilanciamento, giunzioni, deformazione e raffreddamento; posizione del punto di iniezione e dimensionamento dei canali.
Progetto SolidWorks/CATIA di cavità, maschi, carrelli, estrattori, raffreddamento e canali, con distinta per acquisti e lavorazioni.
Per gli stampi iniezione, scelta di P20, H13, S136, NAK80 o 718H secondo resina, volumi e finitura; portastampo DME/HASCO/MISUMI concordato con il cliente.
Fresatura CNC a 5 assi con posizionamento fino a ±0,005 mm per cavità, maschi, carrelli e strutture in acciaio certificato.
Per gli stampi iniezione, taglio a filo di divisioni e inserti fino a ±0,003 mm; elettroerosione a tuffo per nervature profonde, incisioni e dettagli non fresabili.
I portastampi P20 sono normalmente prebonificati. H13 e altri acciai temprabili seguono il trattamento concordato; distensione o criogenia vengono scelte se necessarie, con successivo ricontrollo dimensionale.
Per gli stampi iniezione, aggiustaggio di carrelli, espulsori ed estrattori; finitura delle cavità SPI A1–A3 e controllo delle superfici di chiusura per limitare le bave.
Prima campionatura con resina del cliente e parametri nominali; quote critiche rilevate mediante CMM e confrontate con il disegno.
Correzioni T2/T3 per quote, estetica, deformazioni e bave; verifica della ripetibilità entro la finestra di processo concordata.
Per gli stampi iniezione, rapporto FAI, certificati, dati Cpk e manuale concordati; pulizia, oliatura e cassa antiumidità per trasporto espresso o marittimo.
Garanzia qualità
Ogni stampo iniezione segue un piano di controllo documentato prima del rilascio dallo stabilimento.
Per gli stampi iniezione, certificati di colata, controlli di durezza a campione e verifiche dimensionali prima della fresatura, con tracciabilità dei materiali.
Tracciabilità completa dei materialiControllo CMM degli inserti dopo lavorazione ed EDM, confrontando le quote critiche con il CAD prima del trattamento termico.
Precisione di lavorazione ±0,005 mmPer gli stampi iniezione, controllo di carrelli, estrattori, canale caldo e circuiti di raffreddamento per corsa, movimento e tenuta prima delle prove.
Controllo funzionale completoProve successive con pezzi misurati mediante CMM, parametri documentati e verifica delle correzioni prima della prova seguente.
Campionatura con controlli documentatiRapporto dimensionale FAI, documentazione delle finiture, capacità Cpk e guida manutenzione secondo il piano concordato.
PPAP livello 3 su richiestaMateriali e gradi di acciaio
L'acciaio influenza durata, finitura e costo. Il grado viene scelto in funzione di applicazione e volumi richiesti.
Capacità di tolleranza
Capacità di precisione verificate e documentate secondo il piano concordato prima della consegna.
| Tipo di misura | Standard | Valore |
| Lavorazione stampo | Precisione CNC cavità / maschio | ± 0.005 mm |
| Tolleranza pezzo | Pezzo plastico finito | ± 0.02 mm |
| Planarità stampo | Superficie di divisione | ≤ 0.01 mm |
| Punto di iniezione / canale | Precisione punto e canale | ± 0.01 mm |
| Grado di lucidatura | Standard superficiale SPI | A1 – A3 |
| Canale di raffreddamento | Precisione di posizione | ± 0.1 mm |
Capacità produttive indicative. Tolleranze inferiori per microstampi e ottica sono valutabili con EDM e lappatura aggiuntive.
Finiture superficiali
I trattamenti vengono selezionati per aspetto, usura, distacco del pezzo e intervalli di manutenzione.
Lucidatura diamantata della cavità secondo SPI A1, A2 o A3; campione approvato e rugosità definiscono l'accettazione di lenti e particolari estetici.
Qualità superficiale controllataPer gli stampi iniezione, superfici opache o testurizzate mediante EDM a tuffo, VDI 12–45, per contenere segni di flusso e impronte negli interni automotive.
Controllo dei segni di flussoFinitura opaca uniforme con graniglia o microsfere, per eliminare segni di lavorazione e favorire il distacco.
Distacco del pezzo facilitatoTexture chimiche o laser per grane pelle, legno e geometriche, secondo i requisiti tattili del componente.
Finiture estetiche dedicateCromatura dura indicativa 5–30 μm sulle cavità, per durezza e protezione da corrosione e resine abrasive; specifiche da confermare.
Durata stampo da validareNitrurazione gassosa o al plasma, profondità indicativa 0,1–0,3 mm e durezza 900–1100 HV; verifiche dimensionali dopo trattamento.
Incremento durezza da verificarePer gli stampi iniezione, dLC indicativo 1–4 μm per ridurre attrito, adesione della resina e forza di estrazione; risultati da verificare sul processo.
Forza di estrazione da validaresu richiesta
Settori serviti
Stampi iniezione per cinque settori che richiedono particolari plastici di precisione in serie.
Per gli stampi iniezione, pannelli interni, griglie, bocchette HVAC e clip strutturali, con documentazione IATF e PPAP livello 3 concordata per la fornitura.
Attrezzature per siringhe monouso, dispositivi diagnostici e impugnature chirurgiche; acciaio S136 per corrosione e lucidatura. Compatibilità con camera bianca da qualificare nel progetto.
Involucri lucidi e testurizzati, lenti e supporti per smartphone e dispositivi indossabili, secondo campioni estetici approvati.
Componenti per macchinari e automazione, anche in resine rinforzate vetro, con tolleranze strutturali concordate.
Stampi rapidi per imballaggi, con configurazioni multicavità e a piani sovrapposti per aumentare la resa produttiva.
Perché sceglierci
Collaborazione tecnica dal primo disegno allo stampo pronto per la produzione.
Stampi multicavità, a canale caldo, con inserti, per sovrastampaggio e microstampaggio destinati a produttori internazionali.
Per gli stampi iniezione, CNC a 5 assi, EDM a filo e a tuffo e controlli CMM, con quote critiche documentate rispetto al disegno.
Lavorazioni, EDM, trattamenti, lucidatura, aggiustaggio e metrologia coordinati con responsabilità qualità definita.
Simulazione di posizione dell'iniezione, riempimento, deformazione e raffreddamento per ridurre i rischi T1 e i cicli di sviluppo.
Per gli stampi iniezione, dagli stampi prototipali in alluminio agli H13 temprati; durata, grado e trattamento vanno confermati in base a materiale e volumi.
Undici fasi dal DFM ai campioni T1 in 15–35 giorni indicativi; progetti urgenti valutati in funzione di risorse e complessità.
Portastampi standard DME, HASCO e MISUMI, documentazione e manuali in inglese, con logistica espressa o marittima.
Per gli stampi iniezione, inviate il disegno per una prima analisi DFM gratuita, indicazioni sui materiali e una stima dei tempi; primo riscontro entro 24 ore.
Richiedete l'analisi DFM gratuita →⚙️ Servizi principali
📦 Linee di prodotto
Pianificazione e domande sugli stampi iniezione
Uno stampo affidabile parte da specifiche chiare. Inviate modello 3D, disegno quotato, resina, volumi annui, pressa e requisiti estetici. Evidenziate quote critiche e prove funzionali, affinché configurazione, cavità, raffreddamento e controlli rispondano alle stesse priorità.
Quale configurazione di stampo scegliere?
Per gli stampi iniezione, gli stampi multicavità plastica sono adatti alla produzione ripetuta dello stesso particolare. Uno stampo famiglia combina componenti con materiali e riempimento compatibili. Gli inserti vengono inglobati nella resina; il sovrastampaggio aggiunge un materiale a un substrato. Durante il DFM confrontiamo produttività, manutenzione, pressa e investimento iniziale.
Come si concordano tolleranze e finiture?
Per gli stampi iniezione, la precisione di lavorazione dello stampo e la tolleranza del pezzo stampato sono specifiche diverse. Ritiro, geometria, spessori, condizionamento e metodo di misura influenzano il risultato. Disegno e campione estetico approvati definiscono l'accettazione: le capacità dichiarate vengono valutate sul singolo progetto.
Cosa influenza i tempi di costruzione?
La finestra indicativa è di 15–35 giorni dopo la conferma del progetto. Carrelli complessi, molte cavità, acciai speciali, canali caldi acquistati e validazioni possono modificare il programma. Il preventivo definisce approvazione, lavorazioni, prima prova, correzioni e accettazione prima della spedizione.
Quali dati servono per scegliere l'acciaio?
Per gli stampi iniezione, indicate resina, cariche abrasive, additivi corrosivi, volumi e finitura. Il P20 è normalmente prebonificato, mentre altri gradi richiedono un trattamento definito. Consultate la guida Uddeholm all'acciaio P20 e la classificazione delle finiture SPI come riferimenti. SSP conferma grado e finitura nella specifica del progetto.
Per il supporto dopo la consegna dello stampo, consultate i nostri stampaggio a iniezione oppure i ricambi stampi. Inviate i disegni dal modulo preventivi per valutare gli stampi per plastica su disegno più adatti.
Avviate il progetto di stampo a iniezione
del vostro stampo
Per gli stampi iniezione, inviate il disegno per un'offerta tecnica con indicazioni DFM, materiali e analisi Moldflow secondo il progetto; primo riscontro entro 24 ore. Riferimenti per concordare specifiche e controlli: gestione qualità ISO. I riferimenti descrivono metodi e requisiti; non attestano la conformità del componente o della fornitura SSP.