


Produzione ricambi stampi su disegno
Produzione ricambi stampi per punzoni, matrici, guide e maschi. SSP lavora su disegni o campioni approvati, pianificando lavorazioni, rettifica e controlli sugli accoppiamenti critici.
Nella produzione ricambi stampi, file STEP, IGES, DWG, DXF o PDF. Primo riscontro entro 24 ore lavorative, lun–ven 9:00–17:00, ora della Cina.
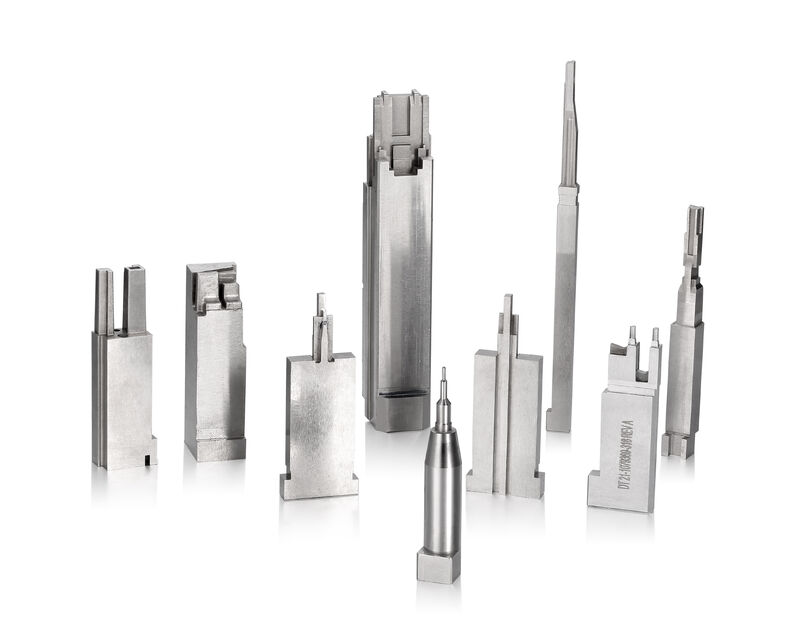
Un supporto alla vostra attrezzeria per componenti stampo su disegno
Nella produzione ricambi stampi, dal 2008 SSP costruisce stampi e ricambi a Humen. Valutiamo posizione, scorrimento e usura nell'assieme, poi pianifichiamo riferimenti, materiale, trattamento e caratteristiche che controllano l'intercambiabilità.
Nella produzione ricambi stampi, dal ricambio singolo ai lotti, inviate revisione, quantità, materiale, durezza e rivestimento, segnalando superfici abbinabili usurate. Per dimensioni standard consultate il catalogo ricambi stampi.
- Reparti tranciatura
- Attrezzerie stampi
- Manutenzione OEM
- Distributori di attrezzature
Da disegno o componente usurato
Inviate file o campione: misuriamo e prepariamo un disegno da approvare prima della lavorazione.
Revisione tecnica di ogni richiesta
Ogni offerta include note DFM su tolleranze, sovrametalli, materiali e trattamento, prima di produrre.
Qualità certificata e documentata
Sistema ISO 9001:2015 e IATF 16949; rapporti dimensionali, materiali e durezza secondo ordine, FAI e PPAP su richiesta.
Un ricambio o un lotto
Nessun minimo; revisione conservata per controllare la coerenza dei riordini e gli accoppiamenti.
Produzione ricambi stampi: ordine in 7 fasi
Nella produzione ricambi stampi, un tecnico segue disegno e spedizione, con primo riscontro in 24 ore, data concordata e risultati dei controlli prima della partenza.
- Un referente tecnico per la vostra attrezzeria
- Aggiornamenti su materiale, trattamenti e controllo finale
- Revisioni controllate per i lotti ripetuti
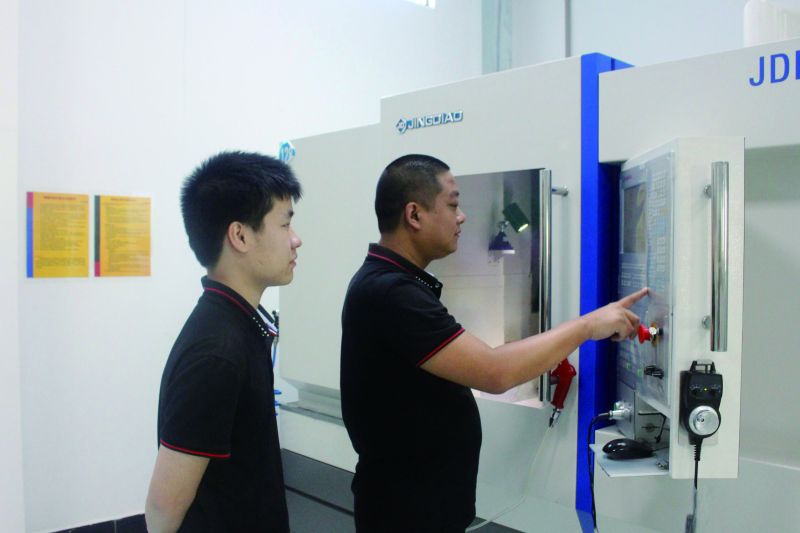
Richiesta e revisione disegni
File 2D/3D o campione, con primo riscontro DFM entro 24 ore.
DFM e piano di processo
Riferimenti, giochi e sovrametalli concordati prima del taglio.
Materiale certificato
Acciaio da utensili, metallo duro o acciaio per stampi con certificati.
Lavorazioni CNC ed EDM
Fresatura rapida, EDM a filo e a tuffo in un piano coordinato.
Trattamento termico
Durezza a disegno e verifica Rockwell del lotto.
Rettifica e rivestimenti
Rettifica fino a ±0,002 mm e PVD, nitrurazione o lucidatura secondo specifica.
Controlli ed esportazione
Rapporto CMM, anticorrosione, film VCI e imballaggio concordati.
Lavorazioni, EDM e metrologia per componenti stampi di precisione
Lavorazioni e misure coordinate nello stabilimento di Humen, con un team responsabile del componente finito.
Lavorazioni rapide e a 5 assi
Fresatura di acciai temprati per maschi, elettrodi, piastre e forme complesse.
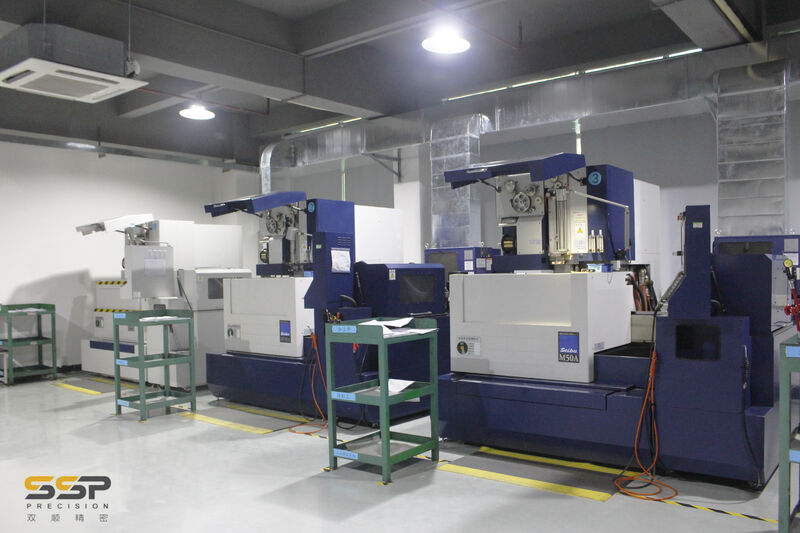
Elettroerosione a filo
EDM Seibu e Sodick per profili punzone, matrici e spigoli interni.
EDM a tuffo e microforatura
Nervature, tasche cieche, fori di partenza e texture negli acciai temprati.
Rettifica di precisione
Rettifica piana, di profilo e cilindrica fino a ±0,002 mm sulle quote critiche.
Metrologia
CMM, comparatore ottico, videomisura, altimetri e durometri Rockwell.
Controllo dei trattamenti
Tempra e rinvenimento alla durezza a disegno, verificata sul lotto.
L'elenco delle macchine è nella pagina delle capacità produttive.
Punzoni, matrici e componenti stampi su misura
Nella produzione ricambi stampi, parti antiusura e componenti che mantengono operativi stampi tranciatura e stampi a iniezione , realizzati sul vostro disegno.
Punzoni di precisione
Nella produzione ricambi stampi, punzoni tondi e sagomati in D2, M2/SKH51 e metallo duro, con rettifica profilo fino a ±0,002 mm ove confermato.
Inserti matrice e matrici a bottone
Inserti temprati, bottoni in metallo duro e settori sostituibili per ripristinare il tagliente senza rifare lo stampo.
Spine, colonne e boccole guida
Guide rettificate per allineare le metà stampo, secondo DIN, ISO o dimensioni del cliente.
Piastre e portapunzoni
Piastre matrice, estrattrici, basamenti e portapunzoni con riferimenti rettificati per il rimontaggio.
Sollevatori e piloti
Sollevatori, piloti e posizionatori per controllare alimentazione e passo nei progressivi.
Inserti maschio e cavità
Inserti, espulsori e carrelli in P20, H13 e S136, lucidati fino a Ra 0,05 μm ove richiesto.
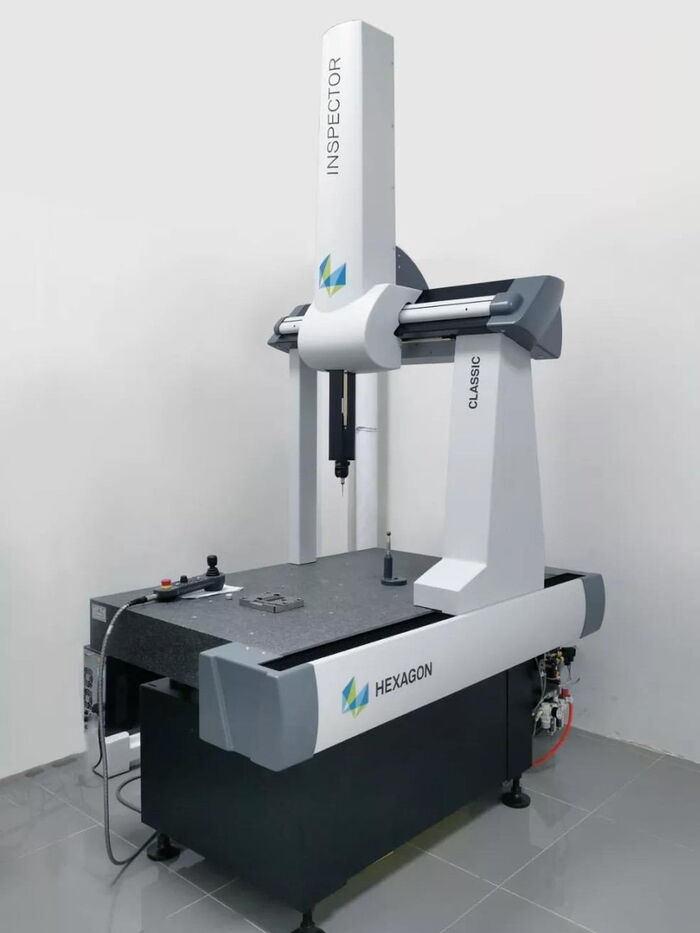
Dati di controllo con ogni spedizione
Controlli nelle fasi produttive secondo disegno; il sistema qualità è certificato ISO 9001:2015 e IATF 16949.
- Quote critiche verificate CMM, con rapporto concordato
- Profili e taglienti verificati con comparatore e videomisura
- Durezza Rockwell sui lotti trattati
- Misure Ra su superfici rettificate e lucidate
- Certificati e tracciabilità conservati per l'ordine
- FAI e PPAP su richiesta
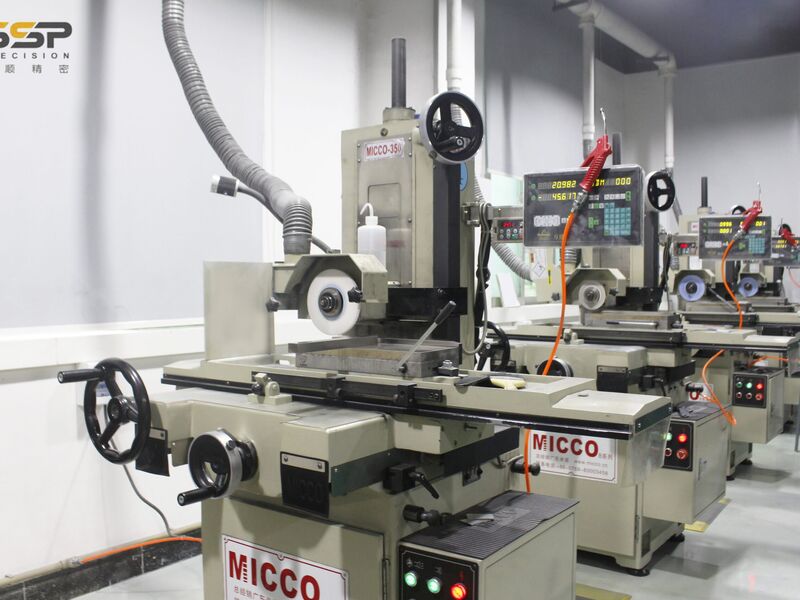
Perché i produttori scelgono SSP per Ricambi stampi
Attrezzisti, sistema qualità documentato e logistica export per clienti in oltre 40 Paesi.
Un'attrezzeria con competenze produttive
Costruiamo stampi completi: i ricambi vengono valutati considerando l'intera attrezzatura.
Costo totale di fornitura
Produzione in Cina, imballaggio export e rese EXW, FOB o DDP definite nell'offerta.
Dal prototipo ai lotti
Dal punzone urgente alle forniture programmate di ricambi intercambiabili.
DFM con ogni preventivo
Valutazione preventiva di tolleranze, materiali e rischi termici, senza costi per la prima analisi.
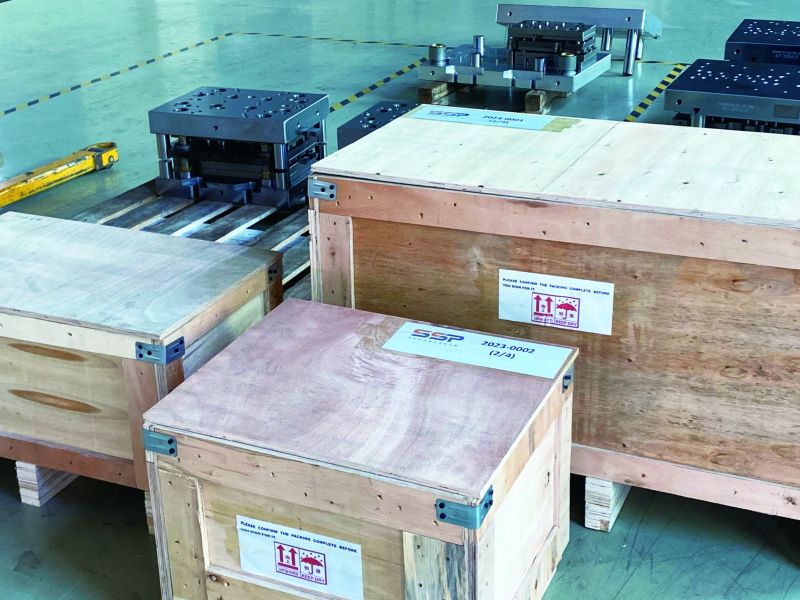
Precisione prodotta in Cina. Consegnata nel mondo.
Nella produzione ricambi stampi, anticorrosione, film VCI e casse, con documenti da coordinare con lo spedizioniere doganale. Per pianificare consultate i tempi indicativi delle attrezzature in Cina.
- USA e Canada
- Europa e Regno Unito
- Giappone e Corea
- Australia e Nuova Zelanda
- Sud-Est asiatico
- Medio Oriente
Acciai da utensili, metallo duro e leghe fino a ±0,002 mm
Nella produzione ricambi stampi, lavorazioni e rettifica dei gradi a disegno, con certificati conservati. Consultate la tabella durezza HRC degli acciai e confronto D2 e DC53 come supporto alla scelta.
Tolleranza rettificata su diametri e profili critici
Lucidatura a specchio di maschi e cavità
Verifica Rockwell sul lotto trattato
Trattamenti per la durata dello stampo
Usura, grippaggio e corrosione guidano la scelta di finitura e rivestimento, coordinata dal tecnico del progetto.
Lucidatura a specchio
Lucidatura diamantata fino a Ra 0,05 μm per cavità con requisiti estetici e di distacco.
Cromatura dura
Cromo duro elettrolitico indicativamente 800–1000 HV per punzoni, spine e scorrimenti.
TiN / TiCN / TiAlN PVD
Rivestimenti PVD indicativamente 2300–3000 HV per durezza e basso attrito; aumento della durata da validare.
Nitrurazione gassosa e al plasma
Strato arricchito di azoto per fatica e grippaggio, con variazione dimensionale da controllare.
Brunitura
Conversione chimica per protezione moderata e basso riflesso sulle superfici non soggette a usura.
DLC, carbonio simil-diamante
Rivestimento duro a basso attrito, indicativamente 1500–3000 HV, per formatura e scorrimenti soggetti a grippaggio.
Texture mediante elettroerosione
Texture controllate sugli inserti per distacco e finiture opache.
Nichel chimico
Rivestimento uniforme EN, indicativamente 500–700 HV, per geometrie complesse e resistenza alla corrosione.
Soluzioni complete di progettazione di precisione Realizzazioni
Oltre ai ricambi, SSP realizza stampi e componenti per tranciatura, iniezione e macchinari.
Stampi tranciatura
Stampi progressivi, a blocco e transfer con acciai trattati, rettifica e prove su pressa concordate.
Stampi iniezione
Stampi mono e multicavità, famiglia e canale caldo in P20, H13 e S136, con analisi del flusso.
Componenti meccanici
Alberi, flange, involucri e staffe in acciaio, alluminio e leghe speciali lavorati CNC.
Ricambi stampi standard
Punzoni, boccole, piloti, sollevatori e guide secondo dimensioni DIN, ISO, HASCO o MISUMI da verificare.
Produzione ricambi stampi su misura: le domande dei clienti
Cosa serve per quotare un ricambio su misura?
Disegno 2D/3D, revisione, quantità, materiale, durezza e rivestimento. Evidenziate riferimenti, accoppiamenti, taglienti e quote da riportare, con foto dell'assieme se utile. Distinguete urgenza singola e lotti ripetuti, indicando consegna e documenti. Usate la lista per il preventivo per preparare la richiesta.
Potete produrre senza disegno?
Nella produzione ricambi stampi, valutiamo campioni usurati o rotti e prepariamo un disegno da approvare. Distinguete usura e geometria originale; inviate quote abbinabili o un ricambio nuovo se disponibile. Concordate riferimenti, accoppiamenti, materiale, durezza e controlli, identificando le quote da aggiustare in montaggio.
C'è una quantità minima?
Nella produzione ricambi stampi, accettiamo ricambi singoli e lotti. Attrezzaggio, trattamenti, finiture e controlli influenzano il costo dei piccoli ordini. Per riordini coerenti definite revisione, materiale e accettazione, chiarendo l'intercambiabilità e le approvazioni delle modifiche.
Quali sono i tempi dei ricambi?
Nella produzione ricambi stampi, indicativamente 7–15 giorni secondo complessità, trattamenti e finiture. Chiedete un programma sul componente, distinguendo spedizione e arrivo e includendo trasporto, dogana e approvazioni. Le urgenze richiedono tutti i dati tecnici insieme.
Quali tolleranze ottenete su punzoni e inserti?
Nella produzione ricambi stampi, rettifica fino a ±0,002 mm su dettagli selezionati. Definite quote critiche, riferimenti, rugosità, giochi e misura, chiarendo se le dimensioni valgono prima o dopo il rivestimento. Un componente preciso non garantisce da solo l'accoppiamento con un assieme usurato.
Quali documenti accompagnano i ricambi?
Concordate revisione, quote critiche, materiale, durezza e finitura. Rapporti dimensionali e certificati secondo ordine; FAI e PPAP su richiesta. Definite formato, campioni, criteri cliente e prove indipendenti, conservando insieme disegno e rapporti per i riordini.
Realizzate componenti DIN, ISO, HASCO o MISUMI?
Nella produzione ricambi stampi, i componenti dimensionalmente standard sono nel catalogo ricambi stampi ; modifiche e ricambi personalizzati vengono valutati sul disegno. Il solo nome dello standard non definisce ogni quota e finitura: inviate codice, edizione e modifiche, verificando se si acquista un originale standard, un equivalente su disegno o un ricambio specifico.
Come imballate e spedite i ricambi?
Nella produzione ricambi stampi, indicate destinazione, resa e protezioni richieste. Sono valutabili VCI, scatole o casse e trasporti espressi, aerei o marittimi. Proteggete taglienti, superfici lucidate e serie abbinate; chiarite servizi inclusi nelle rese e riportate quantità e revisione sui documenti.
Preventivo per produzione ricambi stampi
Nella produzione ricambi stampi, caricate disegni o foto del componente usurato per una valutazione di prezzo, tempi e DFM, con primo riscontro entro 24 ore. Riferimenti per concordare specifiche e controlli: gestione qualità ISO. I riferimenti descrivono metodi e requisiti; non attestano la conformità del componente o della fornitura SSP.
- Nessuna quantità minima
- Rettifica fino a ±0,002 mm
- ISO 9001:2015 · IATF 16949
- Spedizioni in oltre 40 Paesi
SSP · Produzione ricambi stampi · Humen, Dongguan, Cina · Lun–ven 9:00–17:00, ora della Cina