


Dongguan Shuangshun Precision Tooling Co., Ltd. Dal 2008Humen, Dongguan
Capacità produttive per stampi e componenti
Le capacità produttive comprendono stampi tranciatura, stampi iniezione, ricambi e componenti lavorati nello stabilimento di Dongguan. Dal 2008 coordiniamo progetto, lavorazioni, misure e prove, con tolleranze fino a ±0,002 mm su caratteristiche selezionate.
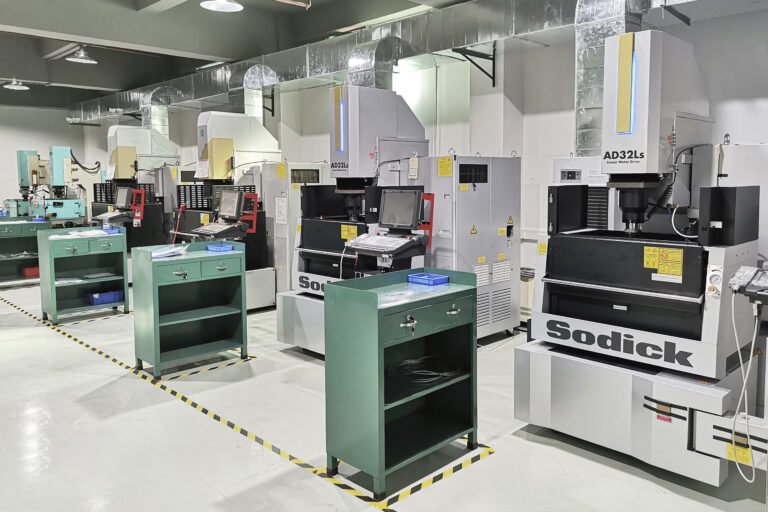 Elettroerosione a filo
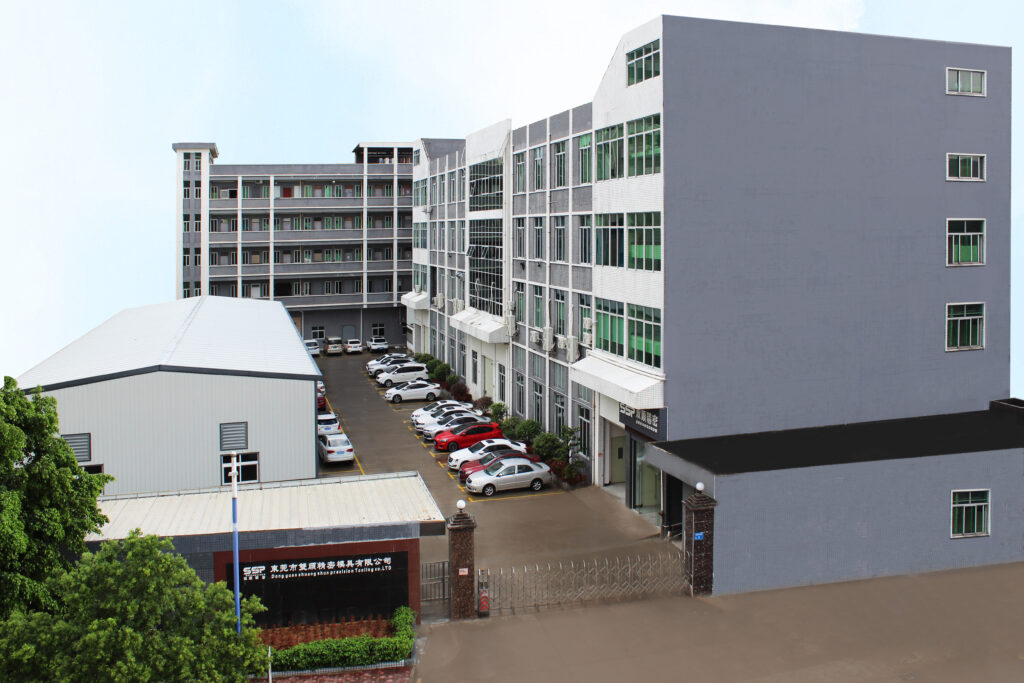 Lo stabilimento
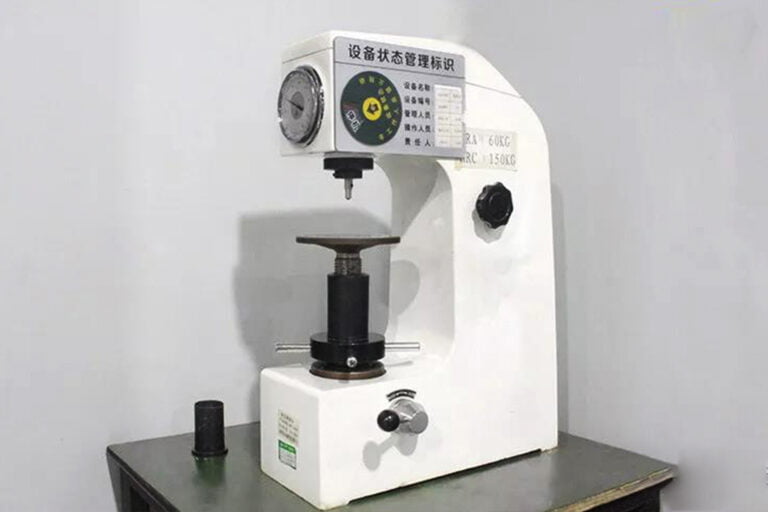 Laboratorio metrologico
Certificazioni, audit e controlli
ISO 9001:2015IATF 16949:2016Laboratorio CMM ZeissNDA su richiestaOltre 40 mercati exportCapacità produttive: Progetto, lavorazioni, metrologia e prove coordinati nello stesso sito dal 2008, secondo i requisiti di ogni ordine.
Cosa realizziamo
Attrezzature di precisione, dall'inizio alla fine
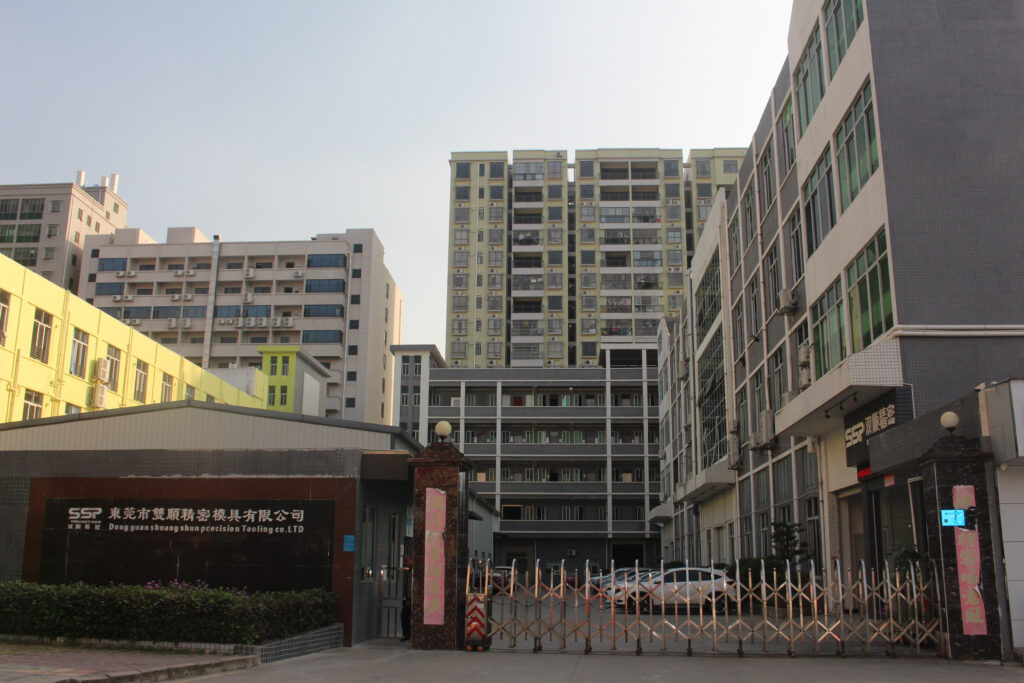
Le capacità produttive di SSP iniziano nel 2008 come attrezzeria per stampi tranciatura OEM. Oggi un'attrezzeria e un laboratorio qualità seguono quattro linee di prodotto, con revisione dei disegni prima della lavorazione.
Le capacità produttive si basano su revisione DFM prima della lavorazione e misure prima del rilascio. Le quote critiche devono essere riportate nei documenti concordati prima della spedizione.
SSP in sintesi
Dal 2008, con misure documentate
Spazi, macchine, personale e mercati dello stabilimento di Humen, con requisiti specifici da confermare per la fornitura.
Passate il puntatore per aprire la galleriaScorrete le fotografieUno stabilimento, un'attrezzeria, un laboratorio
Ogni stampo viene realizzato in questo sito
Le capacità produttive coprono il percorso dall'ingresso di acciaio e portastampi alla spedizione dello stampo provato e misurato: ufficio DFM, CNC ed EDM, rettifica, montaggio, prove e CMM sono coordinati dal tecnico responsabile del progetto.
Progettazione e DFMCNC ed elettroerosioneRettifica e aggiustaggioProve e CMM
Panoramica dello stabilimento
Sito SSP a Humen dal 2008, con ampliamento dello stabilimento.
- Oltre 8.000 m² produttivi
- Imballaggio e spedizione nel sito
- Ufficio tecnico accanto ai reparti
Aree produttive
Ogni reparto segue una fase, dall'acciaio allo stampo provato.
- Lavorazioni CNC ed EDM
- Rettifica, aggiustaggio e montaggio stampi
- Prove di tranciatura e stampaggio
Macchinari produttivi
Attrezzature per ottenere e verificare gli accoppiamenti punzone-matrice.
- CNC a 5 assi Mazak e Okuma
- EDM a filo Seibu e Sodick
- Rettificatrici ottiche di profilo e piane
Strutture di controllo
Le quote critiche vengono misurate secondo il piano prima del rilascio.
- CMM Zeiss e Mitutoyo
- Proiettore e videomisura
- Durometri e rugosimetri
Competenze principali
Cosa può realizzare questa attrezzeria
Le capacità produttive comprendono quattro linee, un ufficio tecnico e un'area prove. I valori pubblicati orientano la revisione e devono essere confermati sul progetto.
Tecnologie produttive
Quattro linee di attrezzature, in un unico sito
Materiali lavorati
Capacità di progettazione
Le capacità produttive includono sviluppo nastro, stampi 3D in UG NX/SolidWorks, formatura AutoForm/Dynaform e analisi del flusso, con file STEP, IGES o DWG.
Capacità di produzionePrototipi 7–15 giorni, stampi definitivi 20–35 giorni indicativi
Attrezzature sul vostro disegno
Per valutare le capacità produttive, inviate STEP, disegno 2D o componente usurato. Ricostruzione ove necessaria, offerta con note DFM e NDA su richiesta prima dei file.
Qualità e certificazioni
Il rapporto accompagna lo stampo
Il controllo delle capacità produttive comprende certificati del materiale in ingresso, SPC nelle fasi critiche e verifiche CMM dei campioni secondo il piano. Il rapporto dimensionale documenta le quote concordate prima dell'imballaggio.
- Sistema di gestione qualitàSistema ISO 9001 con procedure per l'attrezzeria; richiedete il certificato aggiornato per verificarne campo e validità.
- CertificazioniIATF 16949:2016 sistema qualità automotive e audit dei clienti OEM, con documentazione aggiornata da verificare nella qualifica.
- Capacità metrologicheCMM Zeiss/Mitutoyo, proiettore ottico, videomisura, rugosità e durezza Rockwell; capacità e incertezza da confermare sul requisito.
- Standard di conformitàTolleranze secondo ISO 286-1 e acciai da utensili secondo ASTM A681ove applicabili; CMM, FAI, materiali, RoHS e PPAP livello 3 secondo l'ordine.
Presenza internazionale e clienti
Costruiti a Dongguan, impiegati nel mondo
Stampi protetti e imballati per mare o aereo, con requisiti di ricevimento e installazione concordati.
Mercati serviti
Automotive, elettronica, medicale, macchinari e beni di consumo.
Aree di esportazione
- Nord America
- Europa
- Giappone e Corea
- Sud-Est asiatico
- Australia
Clienti
Componenti prodotti con attrezzature SSP per OEM e fornitori dei settori indicati.
Collaborazioni internazionali
Accordi continuativi con OEM europei, incluso Kolektor Group in Slovenia.
Spedizioni secondo resa
DDPFOB / EXWDHL · FedEx · Trasporto marittimoFilm VCI e casse in legnoSviluppo aziendale
Dal 2008, competenze nel sito
Le tappe descrivono lo sviluppo delle capacità nello stesso stabilimento, con coordinamento dal disegno al rapporto finale.
Scorrete la sequenza per visualizzare gli anni
Parlate con la fabbrica
Inviate il disegno, riceverete una valutazione DFM
Per valutare le capacità produttive, sono sufficienti STEP o disegno 2D, materiale e domanda annua. Primo riscontro dei tecnici entro 24 ore, normalmente in inglese, con note DFM, percorso e dati per l'offerta.
Richiedete un preventivo o una valutazione tecnica
Inviate un disegno o descrivete il componente. Il team tecnico risponde entro un giorno lavorativo con indicazioni DFM e dati per definire processo e preventivo.
Domande frequenti sulle capacità produttive SSP
Come confrontare le capacità produttive con il proprio progetto?
Le capacità produttive devono essere valutate rispetto al componente da realizzare. Un elenco di tecnologie disponibili non chiarisce da solo quale percorso sia adatto a materiale, geometria e quantità richiesti. Per il primo confronto, inviate disegno, revisione, funzione e caratteristiche critiche. Chiarite se il progetto riguardi costruzione dello stampo, produzione dei particolari o fornitura di ricambi, perché il perimetro cambia le attività da esaminare.
Per valutare le capacità di produzione stampi e ricambi, distinguete ciò che deve essere dimostrato sul progetto da ciò che descrive lo stabilimento in generale. Una macchina può supportare una lavorazione, ma il risultato dipende anche da attrezzaggio, sequenza, materiale e controllo. Una tolleranza indicata come capacità selezionata non va applicata automaticamente a ogni quota, geometria o dimensione del componente.
Il confronto sulle capacità produttive può portare a un'analisi preliminare e a richieste di chiarimento. Se mancano dati essenziali, mantenete riconoscibili le ipotesi. La valutazione utile è quella che collega requisito, operazione prevista e metodo di verifica. In questo modo il cliente può comprendere quali aspetti siano già definiti e quali richiedano prove, campioni o documentazione aggiuntiva prima dell'ordine.
Quali evidenze richiedere durante una qualifica tecnica?
Per qualificare le capacità produttive, chiedete evidenze pertinenti al tipo di componente, nel rispetto della riservatezza dei progetti esaminati. Un esempio di lavorazione, un percorso di controllo e una spiegazione della gestione delle modifiche possono aiutare a comprendere l'organizzazione proposta. La valutazione non dovrebbe limitarsi al numero di macchine o a una fotografia del reparto senza collegamento con i requisiti dell'ordine.
Le capacità di produzione stampi e ricambi comprendono il passaggio delle informazioni tra progettazione, lavorazioni e collaudo. Verificate come vengano identificate le revisioni e come siano mantenute riconoscibili le parti durante le operazioni. Se sono previste attività esterne, concordate documenti e verifiche necessari al rientro. L'importante è capire come il risultato venga controllato rispetto alla specifica approvata.
Per le capacità produttive oggetto di una certificazione, chiedete i documenti applicabili e verificate campo di validità e condizioni. Una certificazione del sistema di gestione non dimostra da sola tutte le prestazioni di un singolo particolare. Le esigenze specifiche del progetto devono essere definite separatamente e, quando necessario, verificate con campioni o prove concordate prima del rilascio della fornitura.
Come si collegano lavorazioni e metrologia?
Il collegamento tra lavorazioni e controllo è parte della valutazione delle capacità produttive. Una caratteristica può richiedere più operazioni, ciascuna con propri riferimenti e condizioni. Il piano dovrebbe chiarire in quale fase vengano ottenute le superfici funzionali e quando siano eseguite le misure. Alcuni controlli sono utili durante il processo; altri verificano il componente dopo tutte le attività che possono modificarlo.
Per le capacità di produzione stampi e ricambi, indicate le quote che richiedono particolare attenzione e il formato del rapporto desiderato. Se il cliente utilizza un metodo specifico, condividetelo prima della produzione. Differenze di riferimento o condizione del campione possono rendere difficile confrontare i risultati. Il metodo deve essere adeguato al requisito, anziché essere scelto soltanto perché uno strumento è disponibile.
La verifica delle capacità produttive può includere un confronto su campioni identificati. Definite cosa debba essere misurato, con quali criteri e chi approvi gli esiti. Un rapporto utile collega valori, revisione e campioni; una raccolta di misure senza questi riferimenti non consente di ricostruire con precisione il risultato. Conservare il metodo approvato aiuta anche nelle successive forniture e nei controlli al ricevimento.
Che cosa concordare per prove, campioni e accettazione?
Le prove delle capacità produttive devono avere un obiettivo riconoscibile. Si può voler verificare la fattibilità di una geometria, valutare un materiale o approvare una fornitura iniziale. Queste attività non sono equivalenti e possono richiedere campioni e criteri differenti. Prima di eseguire la prova, chiarite quale decisione dovrà supportare e quali limiti abbia rispetto al progetto completo.
Per le capacità di produzione stampi e ricambi, identificate materiale, revisione del disegno e condizioni concordate della campionatura. Se il pezzo richiede un trattamento o un'operazione successiva, definite se i controlli debbano essere eseguiti prima o dopo. Un campione valutato in una fase intermedia non dovrebbe essere presentato come dimostrazione automatica della conformità del componente finito.
Nella valutazione delle capacità produttive, le eventuali differenze devono essere registrate e approvate dai referenti competenti. Distinguete una deroga limitata a una prova da una modifica permanente del disegno. Prima della produzione ordinaria, riesaminate i punti aperti e confermate la configurazione valida. Questo passaggio collega le evidenze della prova al lavoro effettivamente autorizzato e rende più chiara la responsabilità delle decisioni.
Come si mantengono coerenti capacità produttive e riordini?
Le capacità produttive disponibili devono essere riconsiderate quando cambia il progetto o il perimetro della fornitura. Un riordino può introdurre nuovi volumi, materiali, finiture o requisiti di controllo pur mantenendo lo stesso codice del pezzo. Segnalate queste variazioni prima dell'offerta. La conferma di una precedente fornitura non equivale automaticamente alla verifica di tutte le condizioni successive.
Per le capacità di produzione stampi e ricambi, mantenete un archivio di disegni approvati, campioni, rapporti e decisioni sulle modifiche. Questi riferimenti permettono di distinguere la configurazione già verificata da una proposta nuova. Se emerge un problema, raccogliete dati sul lotto e sulla caratteristica interessata, separando l'osservazione dalla causa ipotizzata. Il confronto tecnico diventa più preciso quando utilizza documenti coerenti.
Per iniziare la valutazione delle capacità produttive SSP, indicate anche chi seguirà aspetti tecnici, acquisti e approvazione finale. Le informazioni devono poter essere condivise tra i referenti senza perdere i vincoli concordati. Un percorso chiaro dal requisito al controllo aiuta a definire una fornitura proporzionata al progetto, con tempi, documenti e responsabilità verificati prima dell'avvio.
Le capacità produttive devono essere lette anche rispetto alle attività escluse dalla richiesta. Se il cliente prevede prove, montaggio o finitura presso un altro soggetto, chiarite in quale condizione venga consegnato il componente e quali controlli siano eseguiti prima del passaggio. La responsabilità del risultato nelle diverse fasi deve rimanere riconoscibile.
Per le capacità di produzione stampi e ricambi, questa distinzione aiuta a confrontare offerte complete e percorsi alternativi. Una lavorazione conclusa e conforme alla specifica intermedia non equivale automaticamente all'approvazione del prodotto dopo tutte le operazioni successive. I riferimenti concordati devono accompagnare ogni passaggio previsto dal progetto.
Per iniziare, inviate la richiesta attraverso i contatti SSP. Allegate i riferimenti aggiornati del componente e indicate le verifiche richieste prima della consegna.