


Stampaggio silicone LSR su disegno
Stampaggio silicone LSR bicomponente per componenti tecnici. Grado, temperature, tolleranze e requisiti FDA o USP vanno verificati sull'applicazione; documentazione e approvazioni sono concordate prima della produzione.
Cos'è lo Stampaggio a iniezione del silicone liquido?
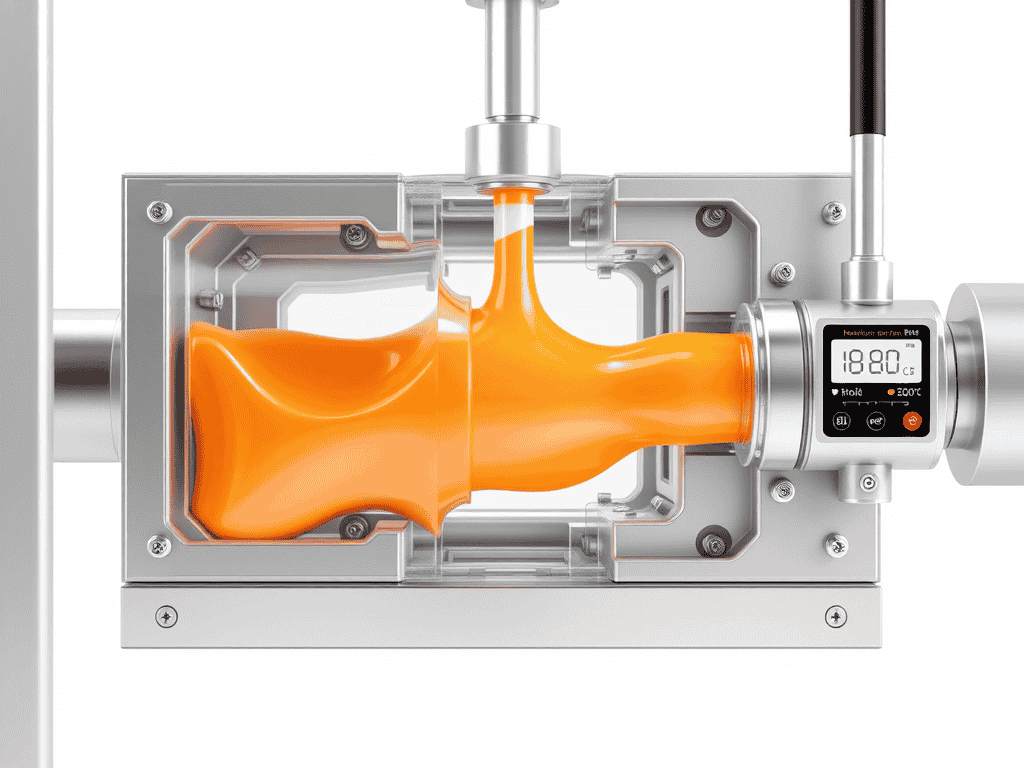
Nello stampaggio silicone LSR, il silicone bicomponente catalizzato al platino viene dosato e miscelato, normalmente in rapporto 1:1 secondo il grado, poi iniettato in uno stampo riscaldato dove reticola. Tempi e parametri dipendono da materiale e geometria.
Nello stampaggio silicone LSR, a differenza dei termoplastici, l'LSR viene alimentato a temperatura controllata e reticola nello stampo riscaldato . Post-trattamento, biocompatibilità e stabilità dimensionale dipendono dal grado e dall'impiego e devono essere verificati mediante prove.
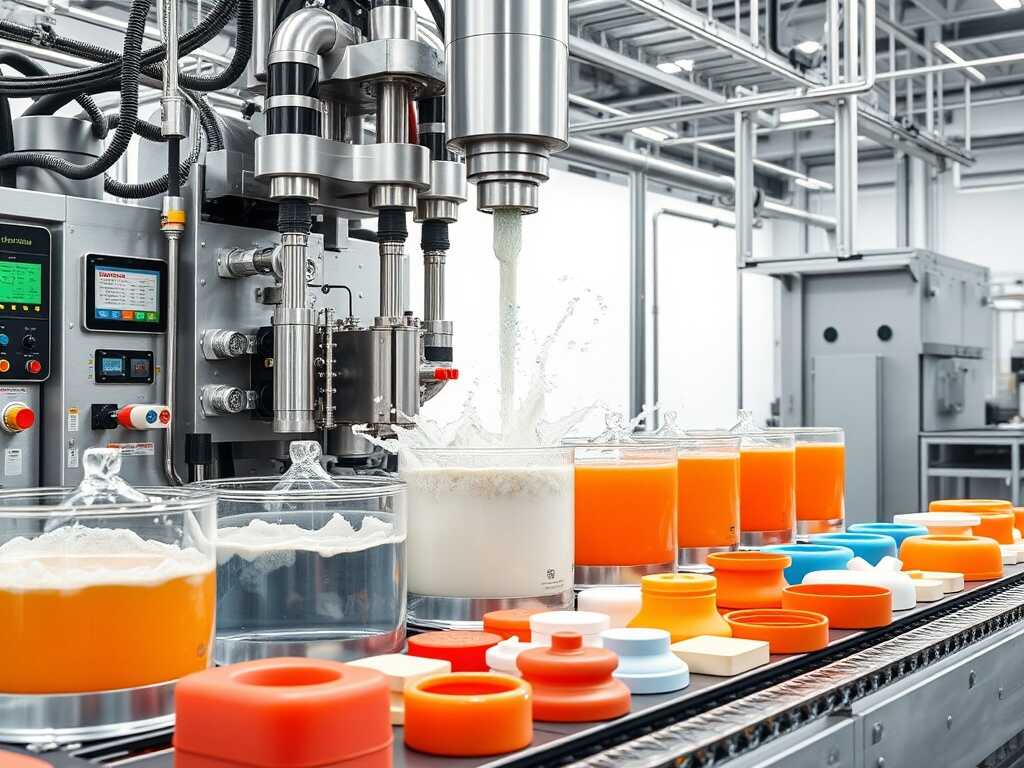
Il processo SSP di stampaggio silicone LSR in 8 fasi
Otto fasi con documenti e validazioni specifici; eventuali requisiti ISO 13485 vanno verificati nella qualifica del fornitore.
Verifica del materiale
Identità e lotto LSR, viscosità, durezza e rapporto di dosaggio secondo scheda; COC e tracciabilità concordati.
DFM e progetto stampo
Divisione, canale freddo, sformi, sfiati e simulazione per riempimento e reticolazione del grado scelto.
Attrezzature di precisione
Acciaio S136 ove adatto, finitura, vuoto e controllo termico secondo progetto; durata e requisiti medicali da confermare.
Dosaggio bicomponente
Nello stampaggio silicone LSR, pompe per A e B secondo rapporto del fornitore, con controllo delle tolleranze di dosaggio e della contaminazione.
Miscelazione statica e iniezione
Miscelatore e canale freddo per omogeneità del composto; pressione e velocità da definire e verificare nel ciclo.
Vulcanizzazione e reticolazione
Stampo riscaldato, spesso 150–200 °C secondo grado; tempo e controllo termico definiti per reticolazione e stabilità del pezzo.
Controllo qualità dimensionale
Primo articolo, durezza Shore, trazione, lacerazione e prove biologiche solo secondo requisiti e metodi concordati.
Consegna con documentazione
Rapporti FAI, COC, schede sicurezza e certificati secondo ordine; sterilizzazione e requisiti medicali da validare separatamente.
Componenti, impianti e processo LSR. Dati da verificare.
Selezionate un'immagine per applicazioni e considerazioni produttive. Le illustrazioni non sostituiscono prove e documenti del progetto.
Gradi LSR e Tolleranze dimensionali
Nello stampaggio silicone LSR, materiali industriali o specialistici, selezionati per proprietà e requisiti del pezzo. Tolleranze e conformità vanno confermate per il grado.
Tolleranze dimensionali LSR
Stampaggio silicone LSR Specifiche prestazionali : gradi industriali e specialistici
Nello stampaggio silicone LSR, valori orientativi di confronto, non risultati certificati SSP. Richiedete scheda del grado e rapporti specifici con condizioni e metodi di prova.
| Categoria | Parametro | Grado LSR standard | Grado specialistico / medicale da qualificare | Metodo di prova |
|---|---|---|---|---|
| Materiale | Resistenza a trazione | 8–12 MPa | 10–15 MPa | ASTM D412 |
| Resistenza alla lacerazione | 25–50 N/mm | 40–60 N/mm | ASTM D624 | |
| Allungamento a rottura | 400–600% | 600–800% | ASTM D412 | |
| Durezza Shore A | 20–70A | 30–80A | ASTM D2240 | |
| Proprietà termiche | Intervallo termico di esercizio | −60°C to +200°C | −70°C to +230°C | ASTM D1329 |
| Conducibilità termica | 0.2–0.3 W/mK | 0.15–0.25 W/mK | ASTM E1461 | |
| Deformazione permanente a compressione, 22 h / 175 °C | 15–25% | 10–15% | ASTM D395 | |
| Dimensioni | Tolleranza di posizione | ±0.010in | ±0.003in | Misura dimensionale, risoluzione da verificare |
| Finitura superficiale Ra | 32–64 μin | 16–32 μin | Interferometria a luce bianca ove applicabile | |
| Spessore minimo parete | 0.3 mm | 0.15 mm | Microtomografia ove concordata | |
| Biocompatibilità | Requisiti FDA / USP VI da qualificare | No | Sì, previa verifica | ISO 10993 |
| Citotossicità | — | Esito da documentare | USP <87> | |
| Sterilizzazione | Autoclave, condizioni da definire | 100 cicli, da validare | Oltre 300 cicli, da validare | Metodo di sterilizzazione da concordare |
| EtO / gamma / fascio elettronico | Compatibilità da verificare | Validazione richiesta | ISO 11135 | |
| Proprietà elettriche | Resistività di volume | 10¹⁴ Ω·cm | 10¹⁵ Ω·cm | ASTM D257 |
| Rigidità dielettrica | 18–22 kV/mm | 20–25 kV/mm | ASTM D149 |
Cinque aspetti tecnici dello stampaggio silicone LSR
Nello stampaggio silicone LSR, definite requisiti e dati necessari per specifica, qualifica fornitore e applicazione; ogni dichiarazione misurabile richiede evidenze del progetto.
In Cina, il vostro partner per stampaggio LSR con requisiti tecnici definiti
SSP valuta attrezzature, materiali, controlli e documentazione LSR per clienti internazionali. Certificati medicali, impianti dedicati e prestazioni richiedono verifica durante la qualifica e nell'offerta.
stampaggio silicone LSR Applicazioni per settore
Ogni applicazione richiede materiale, dimensioni, prove e conformità specifiche, da verificare prima della fornitura.
Dispositivi medicali
Tenute cateteri, maschere, membrane e valvole medicali: grado, sterilizzazione e valutazione biologica richiedono qualifica del dispositivo.
Elettronica e connettori
Guarnizioni, passacavi, membrane e attuatori: eventuali IP67/IP68 devono essere provati sull'assieme, non presunti dal materiale.
Automotive
Tenute sottocofano, sensori, smorzatori e ottiche: verificare temperature, fluidi e prestazioni secondo specifica OEM.
Prima infanzia e consumo
Nello stampaggio silicone LSR, tettarelle, succhietti, tiralatte e tenute alimentari richiedono verifiche specifiche di grado, migrazione e norme applicabili al prodotto finale.
Indossabili e salute
Nello stampaggio silicone LSR, cinturini, terminali acustici e sensori a contatto pelle: durata e tipo di contatto determinano la valutazione biologica; nessuna ipoallergenicità universale è presunta.
Ottica e illuminazione
Nello stampaggio silicone LSR, lenti LED e rivestimenti ottici: trasparenza, opacità e invecchiamento UV devono essere verificati sul grado e sul prodotto.
Componenti LSR dalla Cina. Consegnata nel mondo.
Nello stampaggio silicone LSR, produzione valutata per progetti medicali, automotive ed elettronici, con requisiti e documenti di conformità definiti nella qualifica del progetto.
Soluzioni complete di Produzione di precisione La gamma SSP
Il silicone LSR è una capacità specialistica della gamma SSP. Consultate i servizi correlati per confrontare processo e requisiti.
Stampaggio a iniezione
Nello stampaggio silicone LSR, stampaggio di ABS, PC, PEEK, POM e altri gradi, con sovrastampaggio, inserti, bicomponente e gas da valutare sull'applicazione.
Microstampaggio
Microcomponenti e dettagli submillimetrici con tolleranze da confermare; certificazione e requisiti medicali richiedono verifica specifica.
Stampi per bioplastiche
Nello stampaggio silicone LSR, materiali biologici e riciclati, gestione degli scarti e consumi misurati sul processo; Bio-PP non implica biodegradabilità e non si presume un risparmio fisso.
Ricambi stampi
Inserti S136, puntali canale freddo, espulsori e componenti cavità LSR su disegno per manutenzione e ricambi.
Cercate un fornitore di Componenti LSR su disegno dalla Cina?
Nello stampaggio silicone LSR, inviate disegno e specifiche per materiale, DFM, prezzo e tempi. Per il medicale definite impiego, prove e documenti necessari prima di confermare l'offerta; primo riscontro entro 24 ore. Riferimenti per concordare specifiche e controlli: gestione qualità ISO, scheda Wacker del silicone LSR, riferibilità metrologica NIST. I riferimenti descrivono metodi e requisiti; non attestano la conformità del componente o della fornitura SSP.