


Produzione in Cina · ISO 9001:2015 · Consegne internazionali
Stampaggio a iniezione su misura
SSP offre stampaggio a iniezione in Cina, dai prototipi alla produzione ripetuta. Valutiamo disegno, grado della resina, quote critiche e volumi prima di confermare stampi, controlli e consegna.
Stampaggio a iniezione: Parti termoplastiche e processi LSR, sovrastampaggio, inserti e microstampaggio valutati sull'applicazione. Esaminiamo spessori, sformi, iniezione e divisione, poi concordiamo gestione della resina, campioni e controlli prima della serie.
Stampaggio a iniezione: processo in 8 fasi
Nello stampaggio a iniezione, dal CAD a stampo, campioni e approvazione produttiva. Definite subito finiture, accoppiamenti e documenti, così preventivo e campionatura usano gli stessi criteri.
Progetto e analisi DFM
Revisione di modello e disegno per spessori, sformi, sottosquadri, divisione, iniezione ed estetica. Approvate gli sformi in funzione di materiale e texture; riportate le modifiche nella revisione usata per stampo e campioni.
Progettazione e costruzione stampo
Stampi P20, H13 o S136 con CNC ed EDM, mono e multicavità, famiglia o canale caldo. Tolleranze e tempi T1, indicativamente 7–15 giorni per configurazioni semplici, da confermare.
Simulazione del riempimento
La simulazione valuta riempimento, giunzioni e deformazioni per resina e configurazione proposte. Concordate dati e obiettivi, usate i risultati per iniezione, canali e raffreddamento, poi validate fisicamente: la simulazione non garantisce la produzione.
Selezione dei materiali
Nello stampaggio a iniezione, scegliete il grado in base a resistenza, rigidezza, temperatura, chimica ed estetica. Inviate scheda tecnica, cariche, colore, riciclato ammesso e documenti. Termoplastici, elastomeri e LSR richiedono processi diversi: confermate disponibilità, essiccazione e gestione prima delle prove.
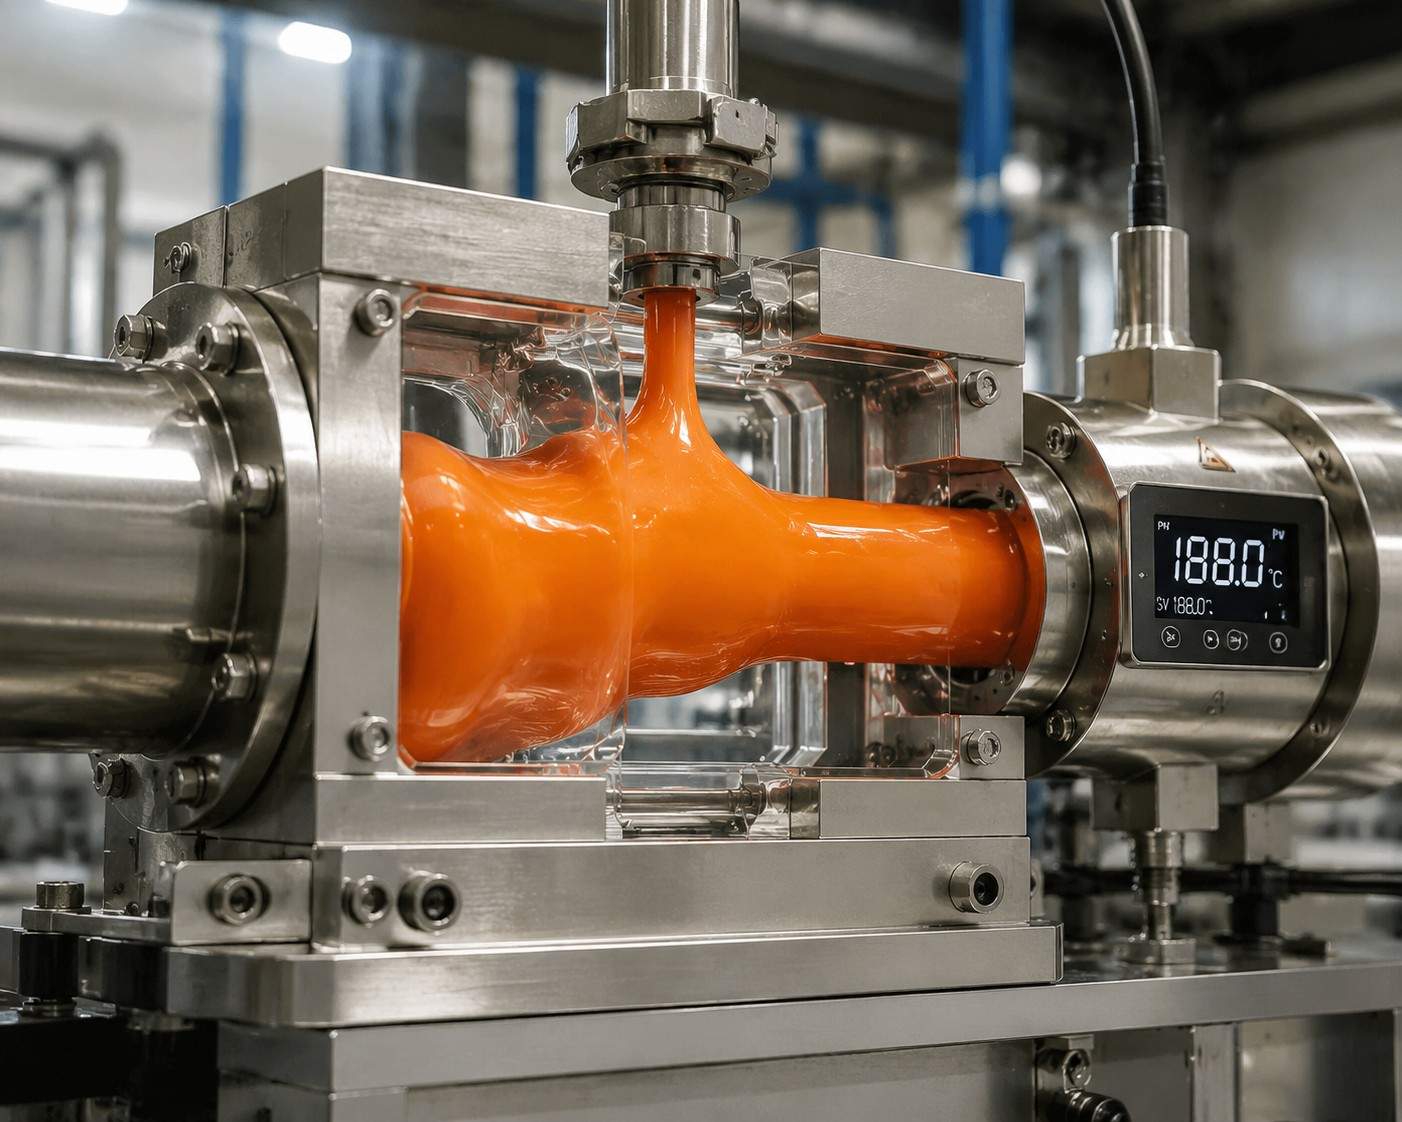
Iniezione e stampaggio
Iniezione della resina nel telaio chiuso; pressioni indicative 500–2.000 bar e cicli 5–120 secondi dipendono da geometria, spessore e materiale.
Raffreddamento ed espulsione
Circuiti di raffreddamento ed espulsori progettati per uniformità termica e distacco controllato, con superfici verificate sui campioni.
Controllo qualità
Prima della produzione concordate controlli dimensionali, estetici e funzionali: revisione, riferimenti, campioni e criteri. Definite accoppiamenti, superfici visibili, formato FAI e tracciabilità; approvate le prove prima dei lotti ripetuti.
Finitura e consegna internazionale
Verniciatura, galvanica, tampografia e montaggio secondo progetto; trasporto aereo o marittimo e documenti COC, materiali, sicurezza e imballo concordati.
Il ciclo di stampaggio illustrato
Dal granulo al particolare finito: le fasi principali del processo.
9 processi di stampaggio che valutiamo
Dai termoplastici ai siliconi e ai componenti multimateriale, la fattibilità del processo va confermata sull'applicazione.
Stampaggio termoplastici
ABS, PC, PP, PA66, POM, PBT e altri gradi per produzioni ripetute; stabilità e costo dipendono dal progetto e dai volumi.
Stampaggio silicone liquido LSR
Nello stampaggio a iniezione, lSR per guarnizioni, indossabili e componenti medicali o alimentari; grado, biocompatibilità e requisiti FDA o USP VI vanno qualificati per l'impiego finale.
Sovrastampaggio
TPE o silicone su substrato rigido plastico o metallico per impugnature, tenute e involucri, previa verifica di adesione e processo.
Stampaggio con inserti
Inserti filettati, dadi, contatti e sonde posizionati in cavità e inglobati nella resina.
Iniezione assistita da gas
Il gas forma sezioni cave in geometrie adatte. Valutate canali, superficie e risultati delle prove; vantaggi di peso, aspetto e ciclo vanno misurati sul componente.
Stampaggio bicomponente 2K
Due materiali o colori in sequenza nello stesso ciclo per parti integrate, riducendo le operazioni di montaggio.
Microstampaggio a iniezione
Microcomponenti con dettagli ridotti: inviate geometria, resina e quote critiche per confermare fattibilità, tolleranze e metodi di controllo.
Stampaggio strutturale espanso
Polimero con gas per nucleo cellulare e pelle compatta, destinato a strutture leggere con rigidezza da validare.
Stampaggio termoindurenti
Nello stampaggio a iniezione, epossidici, fenolici, BMC e DMC reticolati a caldo per involucri e connettori con requisiti termici ed elettrici specifici.
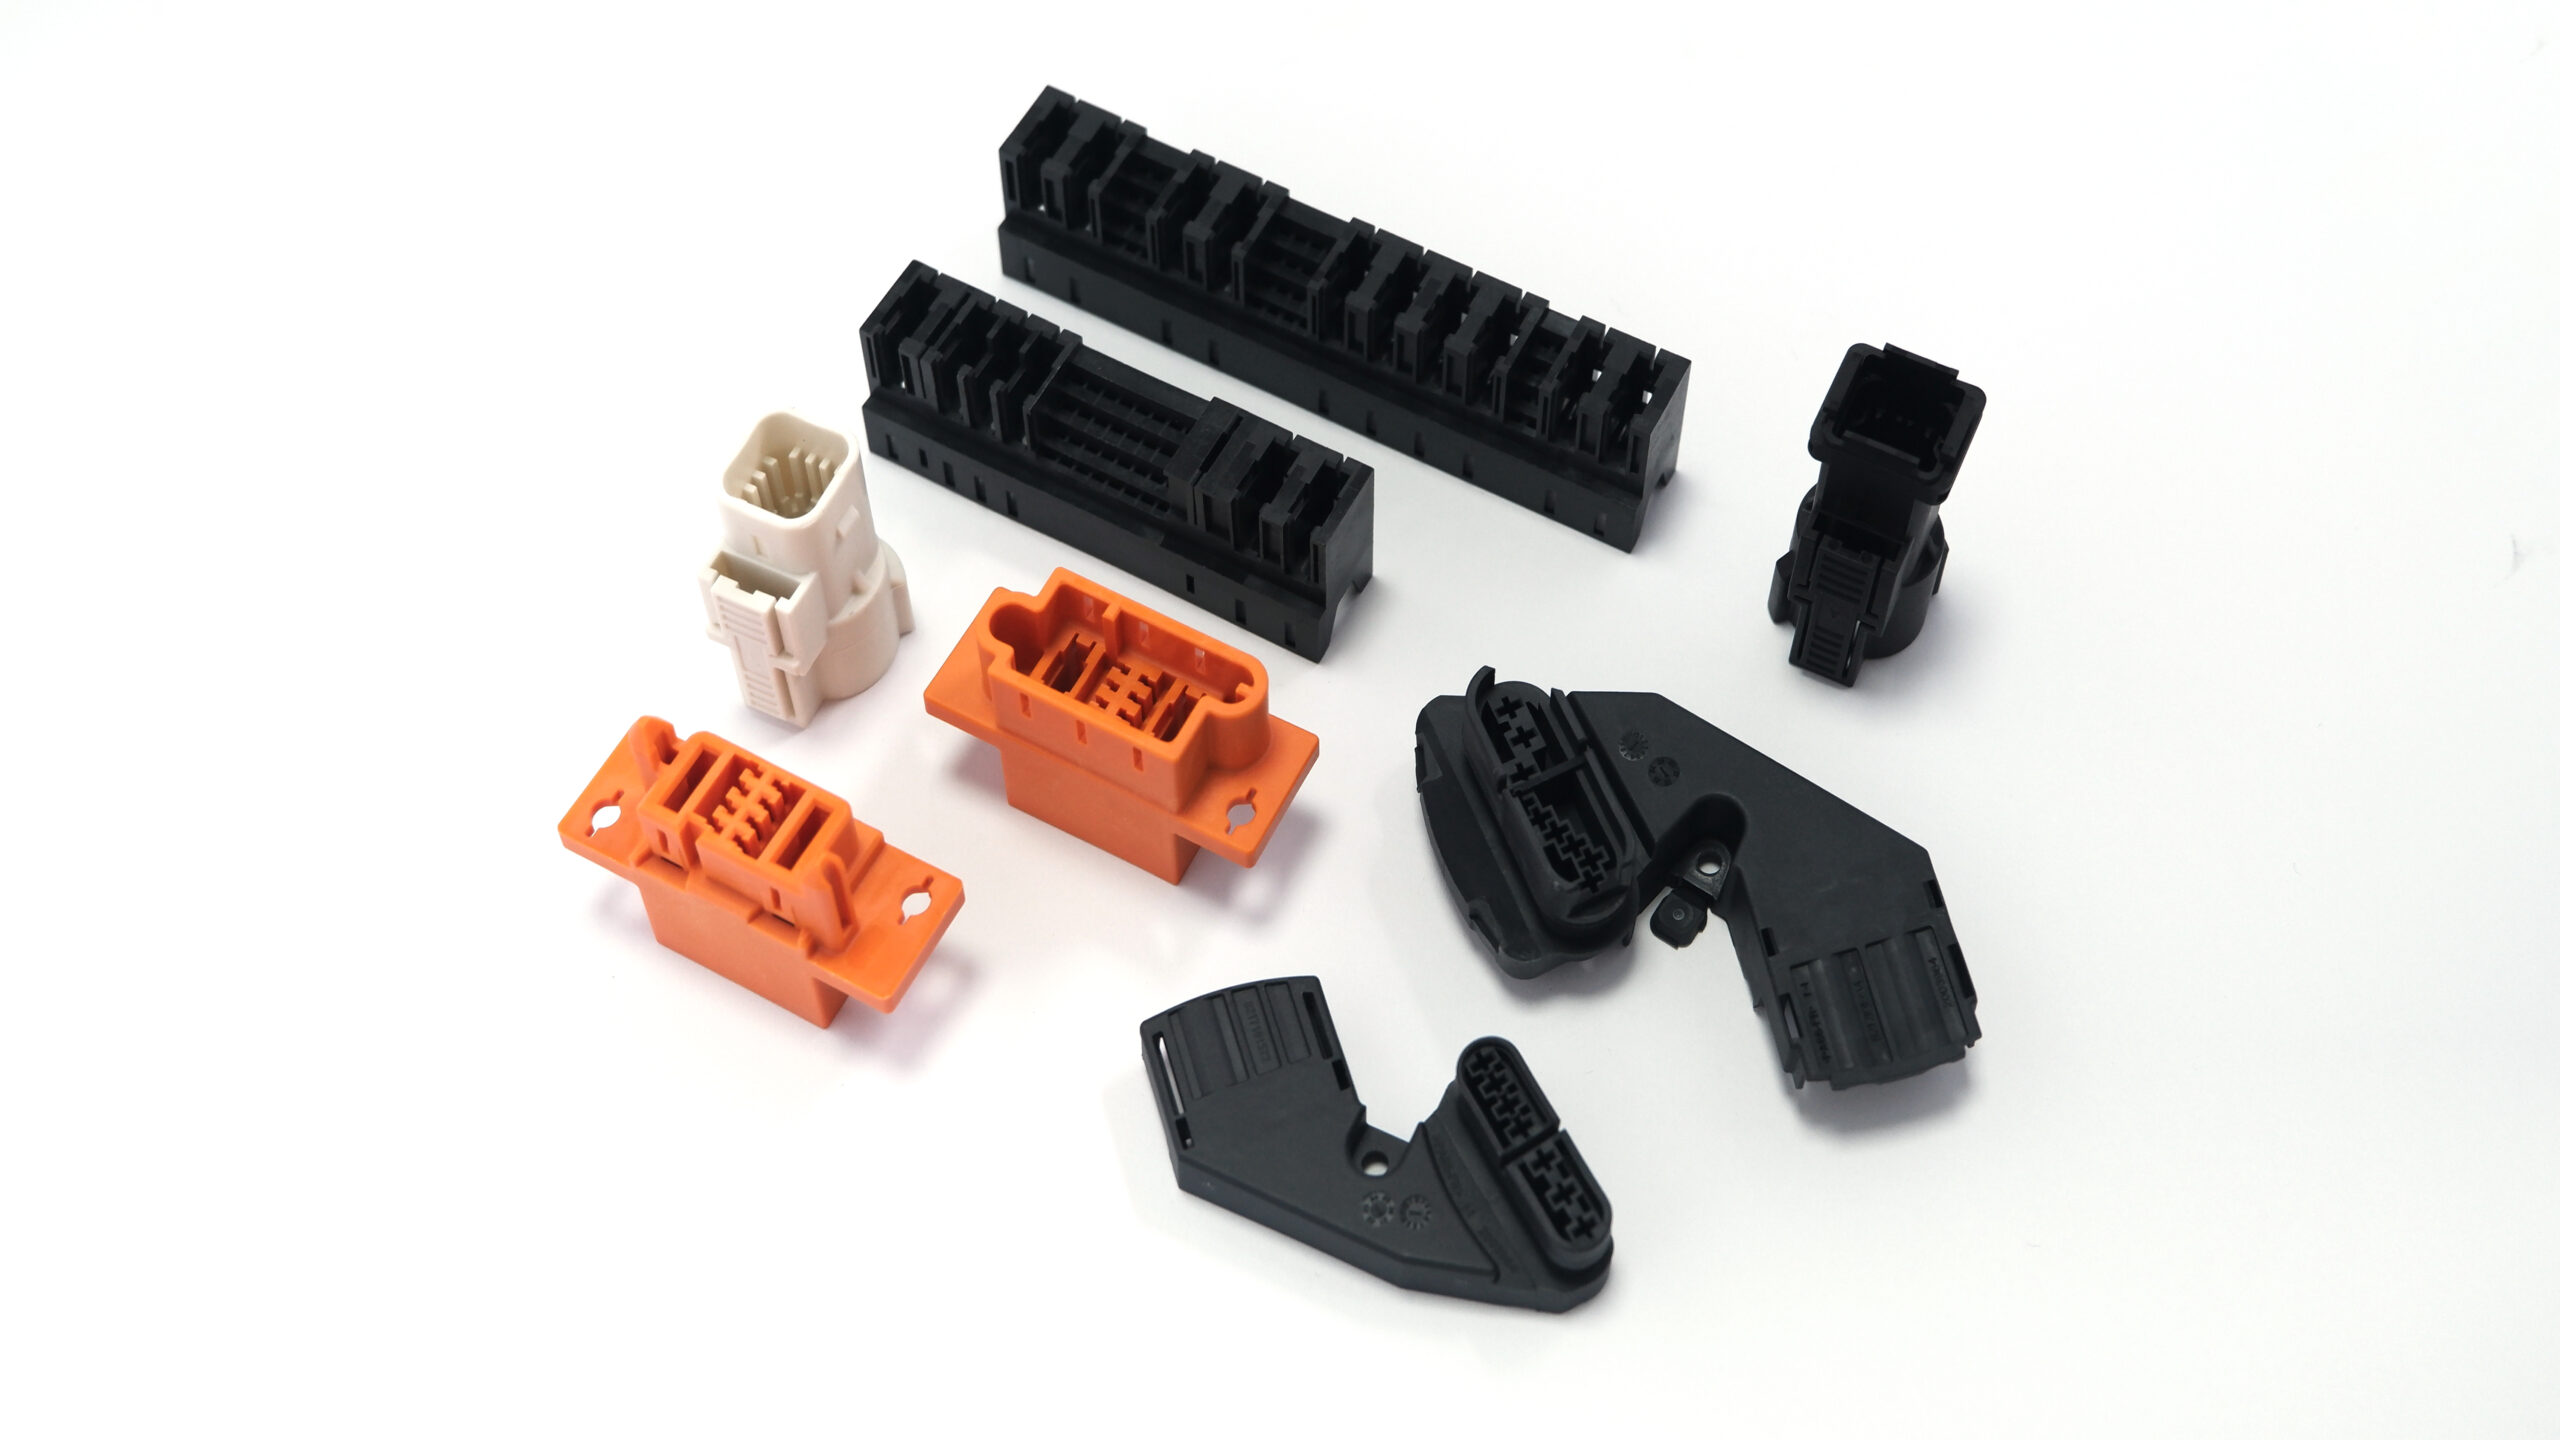
Stampaggio a iniezione di precisione. Forniture internazionali.
Produttore nel Guangdong con progettazione stampi, lavorazioni, stampaggio, controlli e finiture coordinati per clienti in Nord America, Europa e Asia-Pacifico.
Sistema qualità documentato nelle fasi produttive, con tracciabilità concordata
Campioni T1 in 7–15 giorni indicativi e avvio in 2–4 settimane, da confermare
Spedizioni in oltre 40 Paesi con documentazione export
Primi articoli e campionamento AQL secondo il piano concordato
Simulazione preventiva e validazione con campioni
Acciai e trattamenti selezionati per cicli e manutenzione previsti
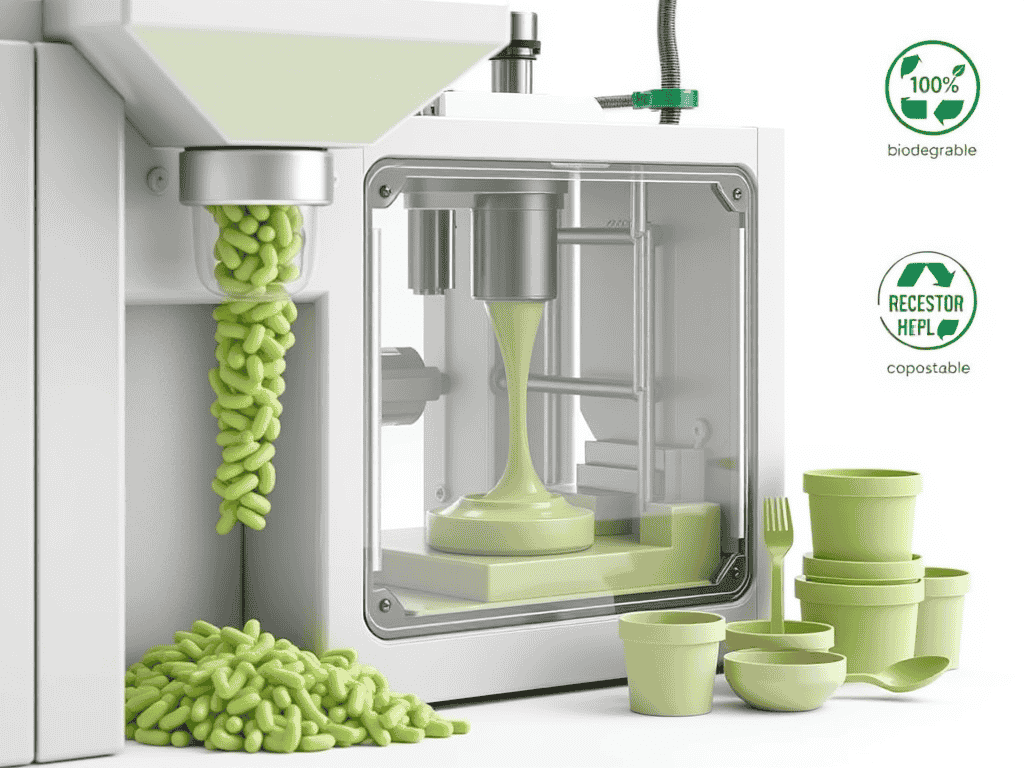
Processi specialistici e sostenibilità Stampaggio a iniezione
Valutiamo materiali e tecnologie per obiettivi ambientali e tecnici, verificando prestazioni e requisiti di conformità sul progetto.
rPET, PP e ABS riciclati, PLA e PHA, con verifica di grado, variabilità e qualità richiesta
Requisiti FDA, USP VI e ISO 10993 da qualificare per il materiale e il dispositivo finale
I consumi dipendono da macchina, ciclo e carico: valutate i dati misurati dell'applicazione
La distribuzione a canale caldo limita le materozze; il beneficio dipende da configurazione e processo
Produzione in Cina. Consegne internazionali.
Lo stabilimento nel Guangdong unisce produzione di precisione e coordinamento logistico per le forniture internazionali.
Materiali per stampaggio a iniezione e analisi delle tolleranze
Resine tecniche per automotive, medicale, elettronica e industria, con tolleranze da confermare su grado e geometria.
Termoplastici comuni
Polimeri tecnici
Polimeri ad alte prestazioni
Elastomeri e materiali flessibili
Caricati vetro e carbonio
Materiali sostenibili e biologici
Tolleranze dimensionali valutabili
Analisi delle tolleranze plastiche: Definite quote e condizioni di accettazione per resina e processo scelti. Durante il DFM concordate standard applicabile, condizioni di misura, caratteristiche critiche, primo articolo e controlli dei campioni produttivi.
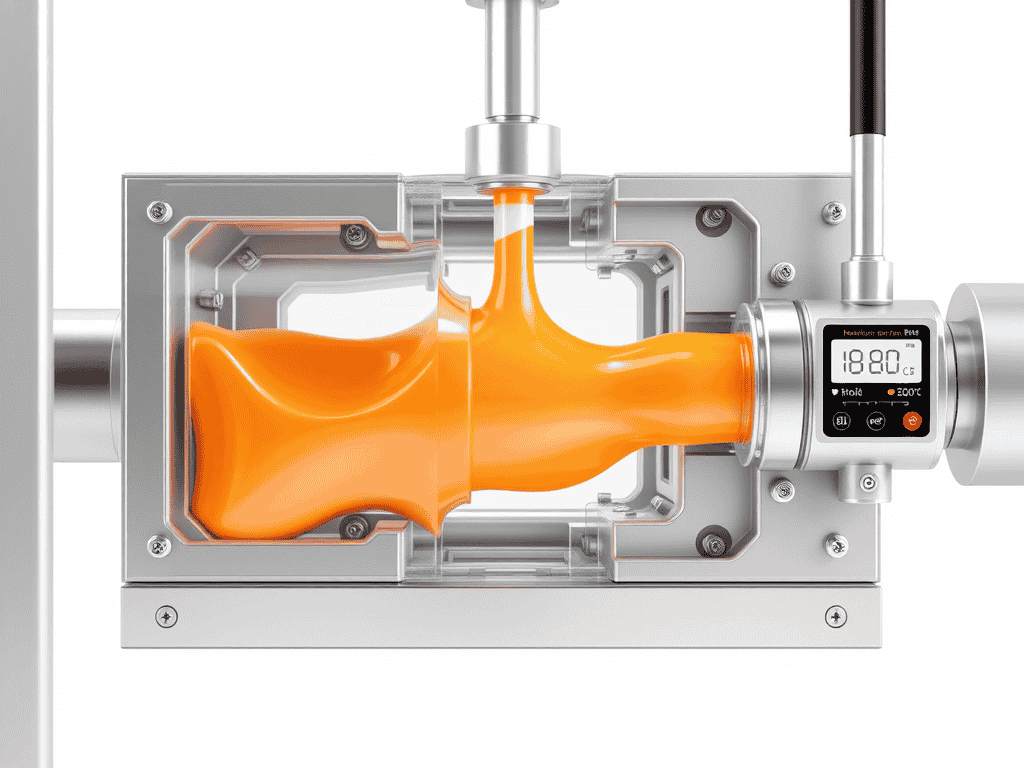
Cos'è lo Stampaggio a iniezione?
Il polimero fuso viene iniettato sotto pressione nella cavità, raffreddato ed espulso. Pressioni e tempi dipendono dal componente; il processo è adatto a volumi ripetuti con geometrie e controlli definiti.
Nello stampaggio a iniezione, in SSP Precision sviluppiamo questa tecnologia da oltre 15 anni, per progetti automotive, medicali, elettronici e di automazione, con forniture dalla Cina in oltre 40 Paesi.
Ripetibilità del processo : da migliaia a milioni di pezzi secondo il programma
Geometrie complesse : sottosquadri, filetti, cerniere integrate e pareti sottili, previa verifica
Costo unitario in serie : da valutare insieme all'investimento nello stampo
Contenimento degli scarti : canali caldi e recupero del materiale quando ammesso dalla specifica
Guangdong, Cina: produzione, attrezzature e qualità coordinate
Visitate lo stabilimentoOltre 25 finiture valutabili sul progetto
Da lucidatura e texture dello stampo a rivestimenti e galvanica del pezzo, la superficie viene definita per l'applicazione.
Lucidatura SPI
Da specchio a opaco secondo grado e campione approvati
Texture VDI
Texture stampo VDI 3400, intervallo 12–45
Trattamenti galvanici
Cromo, nichel, rame e oro su specifica
Verniciatura a spruzzo
RAL / Pantone e protezione UV secondo specifica
Tampografia
Loghi, testi e grafiche di precisione
Marcatura laser
Identificazione permanente, QR e seriali
Anodizzazione
Anodizzazione dura e colorata degli inserti metallici
Ribaditura a caldo
Installazione inserti e saldatura a ultrasuoni
Schermatura EMI
Rivestimenti conduttivi per involucri elettronici
Assemblaggio e kit
Sottogruppi, composizione kit e imballaggio
Oltre lo stampaggio a iniezione: la gamma produttiva
Stampi, attrezzature e componenti di precisione realizzati da SSP per forniture internazionali.
Categoria prodotto
Stampi a iniezione
Stampi mono e multicavità in P20, H13 o S136, con canale caldo e raffreddamento definito secondo geometria e ciclo.
Scoprite gli stampi iniezioneCategoria prodotto
Ricambi stampi
Espulsori, maschi, carrelli ed estrattori secondo tolleranze OEM, per mantenere le attrezzature e contenere i fermi.
Scoprite i componenti stampiCategoria prodotto
Stampi tranciatura
Stampi progressivi, a blocco e transfer per automotive, elettronica ed elettrodomestici; durata da definire sul progetto.
Scoprite gli stampi tranciaturaCategoria prodotto
Componenti meccanici di precisione
Alberi, ingranaggi, staffe e involucri in acciaio, alluminio, titanio e leghe speciali; tolleranze da verificare per ogni processo.
Scoprite i componenti meccaniciServizi di stampaggio a iniezione Risposte tecniche
Domande di tecnici, responsabili prodotto e acquisti prima di avviare il progetto.
Si valuta con dimensione, resina, cavità e investimento. Indicativamente, ordini standard da 1.000 pezzi e prototipi da 100–500: confermate il minimo nell'offerta. Distinguete campioni, primo ordine e domanda annua, specificando imballo, protezioni estetiche e montaggio.
Nello stampaggio a iniezione, dipende da disegno approvato, resina, complessità e correzioni. Strumenti semplici possono richiedere 7–15 giorni lavorativi, quelli complessi diverse settimane. Concordate DFM, costruzione, T1, controlli e rilascio, distinguendo fine stampo, consegna di pezzi approvati e trasporto.
Le tolleranze dipendono da disegno, resina e processo; ritiro, raffreddamento e deformazione influenzano il pezzo. Non estendete una precisione macchina a ogni dettaglio. ISO 20457 riguarda tolleranze e accettazione dei particolari plastici stampati: concordate requisiti, edizione, riferimenti, condizioni e quantità di misura. Precisione dello stampo e capacità sul pezzo sono diverse; approvate i campioni prima della serie.
Specificate COC, grado e lotto resina, schede tecniche e sicurezza, rapporti dimensionali e registri. Distinguete documenti inclusi e prove separate. Per impieghi regolamentati definite destinazione, evidenze, responsabilità e costi: una dichiarazione sulla resina non approva automaticamente il pezzo finale.
Inviate grado esatto di PEEK, PEI, PPS, PSU o LCP e applicazione. Essiccazione, temperature, geometria, cariche ed equipaggiamento richiedono verifica. Concordate stampo e prove prima della serie, qualificando separatamente le prestazioni e l'impiego finale.
Nello stampaggio a iniezione, la politica SSP prevede proprietà del cliente per attrezzature pagate. Confermate per iscritto pagamento, proprietà, deposito, manutenzione e trasferimento. Definite disegni, ricambi, manuali e registri da consegnare; se lo stampo cambia fabbrica, verificate pressa, utenze e movimentazione. Riferimenti per concordare specifiche e controlli: gestione qualità ISO, controllo statistico ASQ. I riferimenti descrivono metodi e requisiti; non attestano la conformità del componente o della fornitura SSP.
Pronti ad avviare lo stampaggio a iniezione?
Inviate il CAD per valutazione DFM, materiale, tempi e offerta, con primo riscontro entro 24 ore lavorative.