

Estampación
con troquel progresivo
de precisión
Estampación con troquel progresivo para piezas metálicas de precisión, desde el desarrollo de banda y el utillaje hasta la producción repetitiva. Envíe el plano, el material, el espesor, las cotas críticas y el volumen anual para revisión técnica.
Fabricante de estampación con troquel progresivo en China
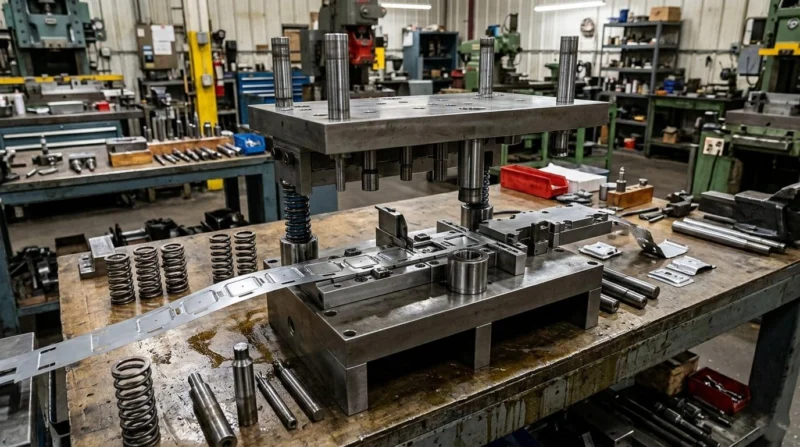
Desde 2008, SSP desarrolla soluciones de estampación con troquel progresivo en Dongguan, China. Combinamos ingeniería de precisión y conocimiento de materiales para suministrar componentes metálicos a sectores como automoción y electrónica de consumo.
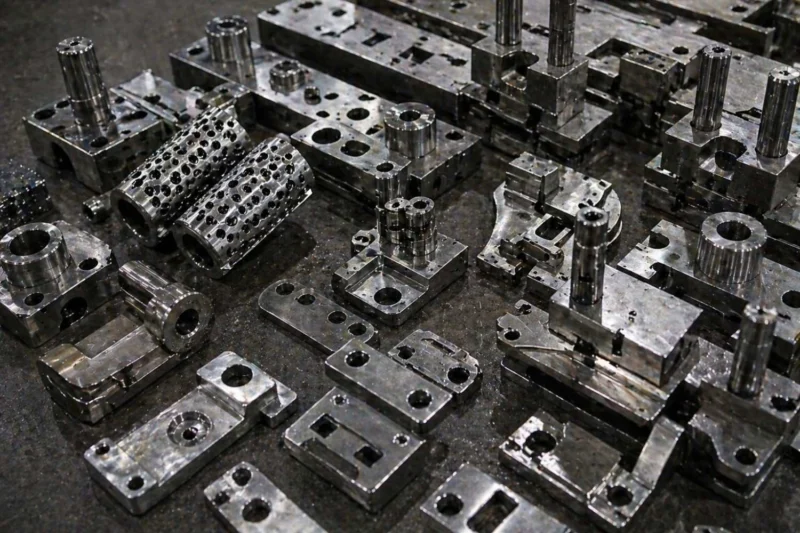
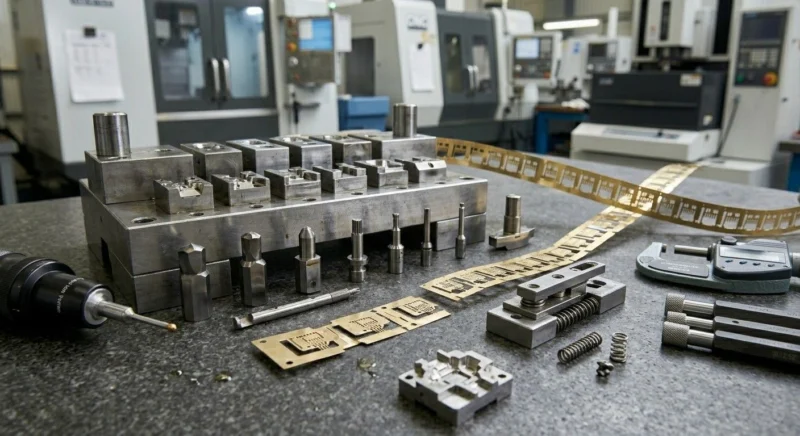
Nuestras instalaciones disponen de CNC de cinco ejes, electroerosión por hilo, medición por coordenadas y un taller de utillaje para controlar las etapas de fabricación.
Diseño y fabricación de utillaje propios
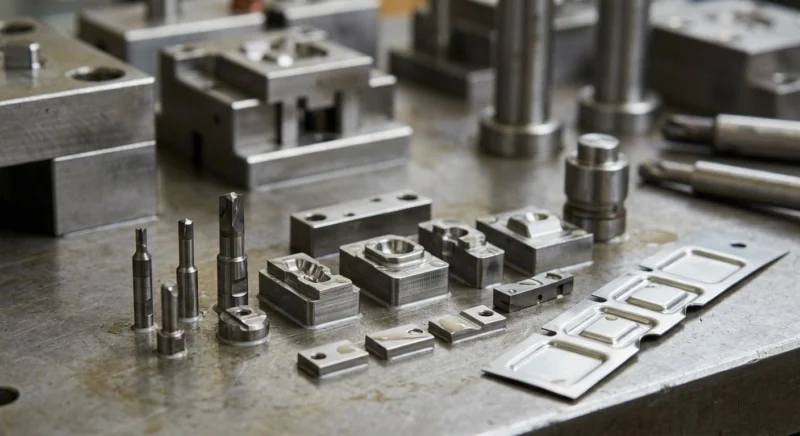
Nuestro equipo desarrolla el análisis DFM, la simulación de banda y la construcción del troquel, desde el concepto hasta la producción, para coordinar plazos y calidad.
Capacidad para grandes series
Los troqueles progresivos de varias estaciones permiten fabricar millones de piezas al año con calidad repetitiva y costes unitarios ajustados al volumen.
Gestión de calidad certificada
Procesos bajo ISO 9001:2015, inspección CMM, seguimiento SPC y documentación PPAP para mantener la trazabilidad de los envíos.
Servicios completos de
estampación progresiva
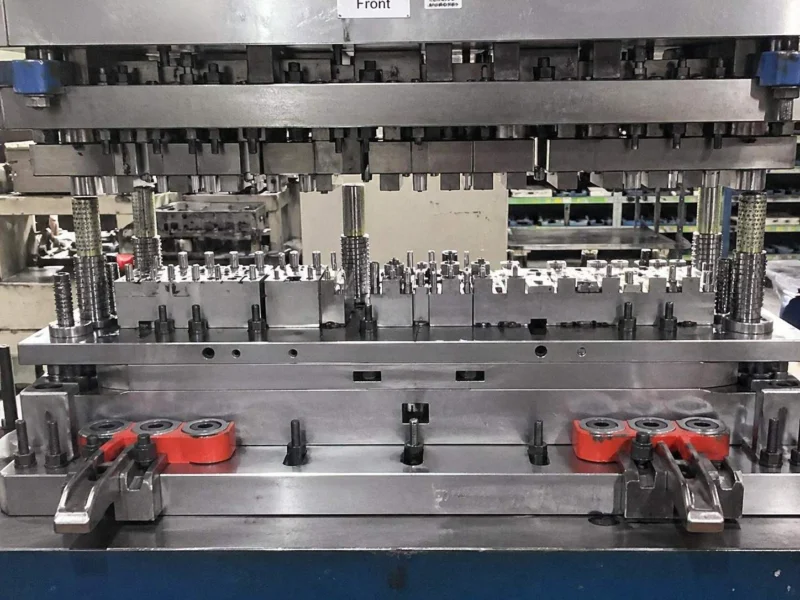
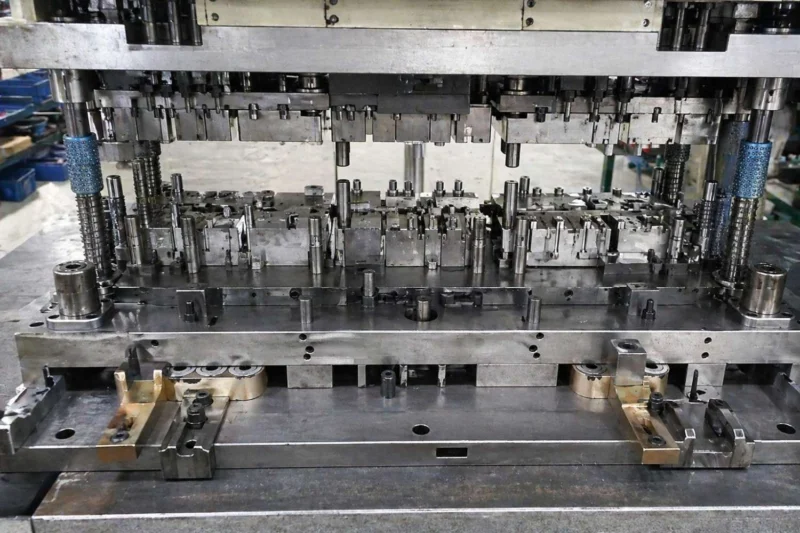
Nuestros servicios de estampación progresiva cubren la aprobación de prototipos y la producción repetitiva. Revisamos la progresión de banda, el portapieza, el conformado y la inspección como un conjunto. Las tolerancias y los acabados se confirman antes de encargar la serie.
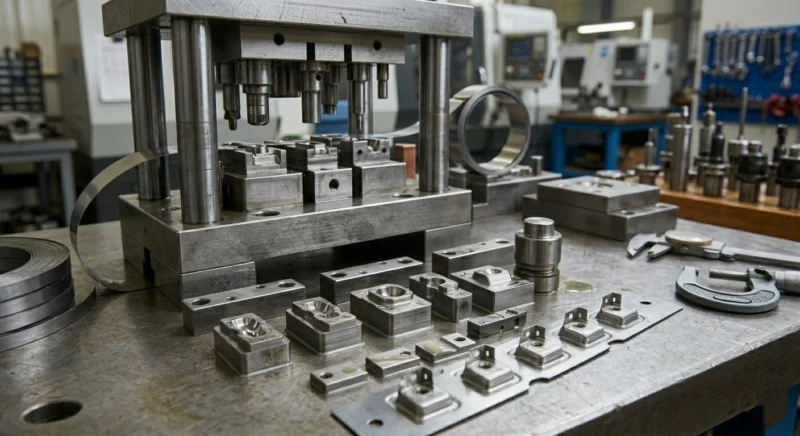
Cómo desarrollamos su estampación con troquel progresivo
Cada proyecto sigue un proceso técnico de seis etapas para validar el troquel desde las primeras pruebas y preparar la producción repetitiva.
Análisis DFM
Revisión de fabricabilidad. Evaluamos geometría, comportamiento del material y volumen para proponer el desarrollo de banda y la configuración del troquel.
Desarrollo de banda y simulación
Simulación CAE del flujo del metal, la recuperación elástica y el adelgazamiento. Optimizamos la secuencia de estaciones antes de mecanizar el acero.
Construcción del troquel
CNC de cinco ejes y electroerosión por hilo sobre acero D2/SKD11 tratado. Capacidad de referencia de ±0,002 mm en componentes del troquel y acabado hasta Ra 0,4 μm, según geometría.
Pruebas del troquel
Pruebas en prensa de producción y ajuste de holguras, presiones de muelles y sincronización de pilotos hasta cumplir las tolerancias del plano.
PPAP y aprobación
Documentación PPAP con informes dimensionales, certificados de material, estudios de capacidad y muestras para aprobación. El objetivo Cpk se acuerda para las características críticas.
Producción en serie
Producción con seguimiento SPC, mantenimiento programado y control de calidad para mantener la conformidad de los lotes.
Piezas estampadas de precisión que suministramos
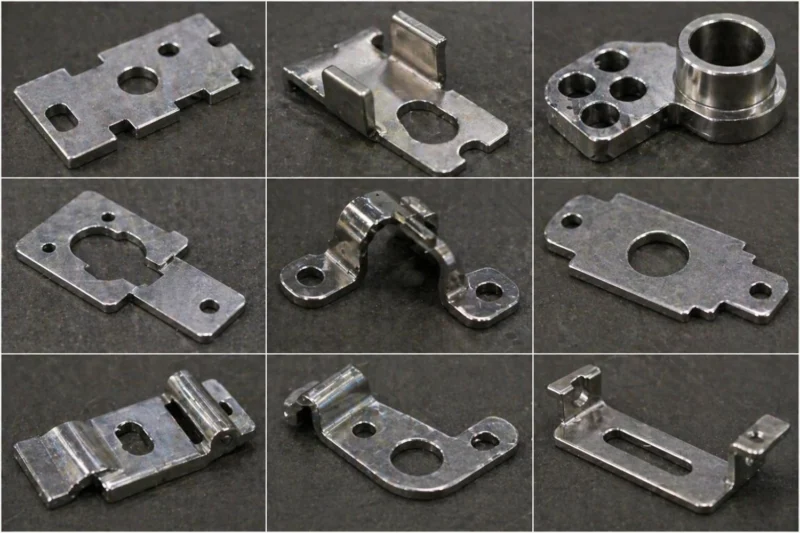
Ejemplos de componentes fabricados por estampación con troquel progresivo: desde terminales miniatura hasta soportes estructurales de automoción.
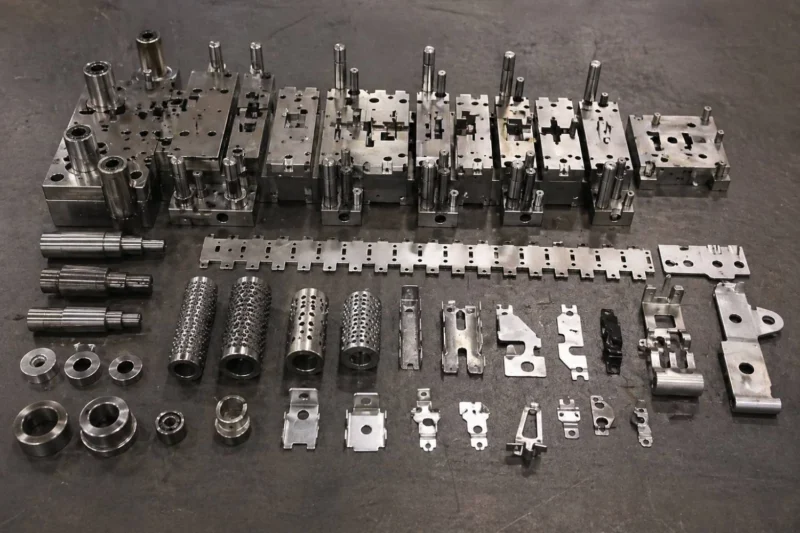
Soportes metálicos y piezas estructurales estampadas
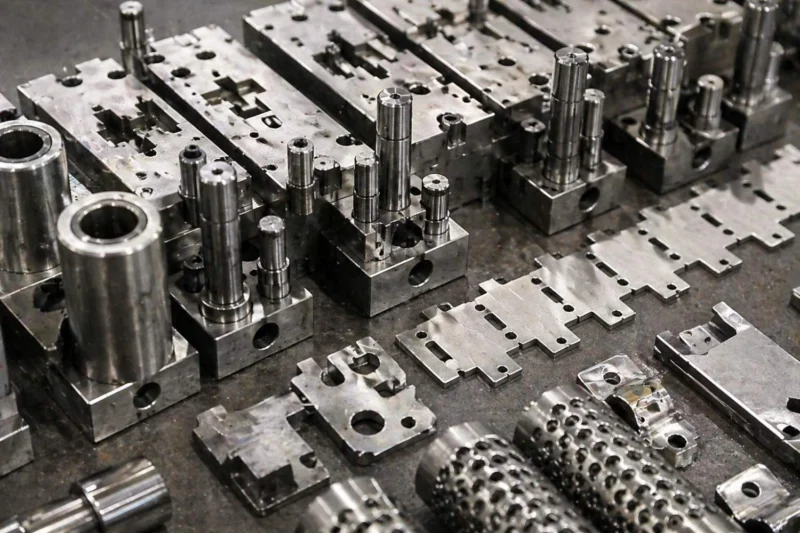
Terminales y blindajes EMI
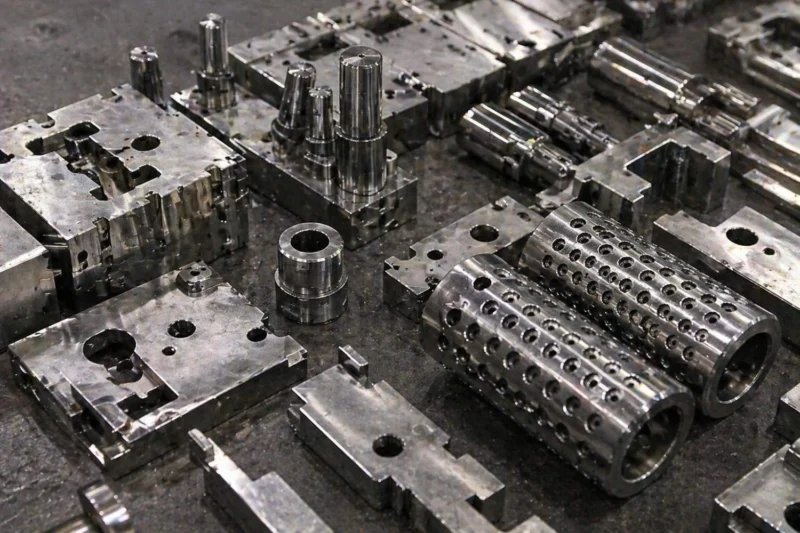
Piezas y clips de automoción
Piezas de precisión médicas e industriales
Muelles planos, clips y placas de contacto
Carcasas y envolventes embutidas
Recortes, arandelas y discos de precisión
Piezas conformadas con múltiples características
Aletas de disipador y componentes térmicos
Piezas estampadas: calidad y verificación
La ingeniería y la verificación de calidad ayudan a fabricar componentes conformes a los requisitos funcionales de cada aplicación.
Bordes de corte controlados
Ajustamos la holgura del troquel al material y al espesor para controlar el corte y la rebaba. El criterio de aceptación se define en el plano; ISO 9013 se refiere al corte térmico y no sustituye la especificación de estampación.
Repetibilidad dimensional
Inspección CMM de la primera pieza y control estadístico de dimensiones críticas durante la serie. Los objetivos Cpk se validan con datos del proceso.
Compensación de recuperación elástica
La simulación de conformado estima la recuperación elástica en aceros de alta resistencia e inoxidables para ajustar ángulos y perfiles.
Optimización del aprovechamiento de material
El anidado y el desarrollo de banda reducen recortes y consumo. El aprovechamiento depende de la geometría, el paso y la disposición de las piezas.
PPAP y trazabilidad completa
Documentación PPAP, certificados de trazabilidad e informes dimensionales según el plan de entrega. Nivel 3 disponible bajo solicitud.
Explore nuestra gama de productos de precisión:
Datos técnicos de
estampación con troquel progresivo
Parámetros, materiales y referencias de calidad de nuestros servicios de estampación con troquel progresivo. La viabilidad y las tolerancias se confirman según cada proyecto.
| Categoría | Parámetro | Grado estándar | Grado de precisión | Método de validación | Estado |
|---|---|---|---|---|---|
| Utillaje del troquel | Tolerancia de fabricación del troquel | ±0,005 mm | ±0,002 mm | Inspección CMM | disponibles |
| Utillaje del troquel | Material del troquel | SKD11 / D2 | PM-ASP2023 / ASP2030 | Certificado de material | disponibles |
| Utillaje del troquel | Vida útil prevista del troquel | 500.000 golpes | Más de 5.000.000 de golpes | Medición de desgaste | disponibles |
| Utillaje del troquel | Número de estaciones | Hasta 12 | Hasta 30 o más | Plano del troquel | disponibles |
| Alimentación del material | Espesor mínimo de banda | 0.3mm | 0,1 mm | Micrómetro | disponibles |
| Alimentación del material | Espesor máximo de banda | 6.0mm | 3,0 mm (precisión) | Micrómetro | disponibles |
| Alimentación del material | Anchura máxima de banda | 400mm | 250mm | Plano del troquel | disponibles |
| Prensa | Tonelaje máximo de prensa | 250 t | 800 t | Capacidad de la prensa | disponibles |
| Prensa | Velocidad máxima | 400 GOLPES/MIN | Más de 800 golpes/min (alta velocidad) | Control de prensa | disponibles |
| Dimensional | Tolerancia de posición | ±0,05 mm | ±0,01 mm | CMM, resolución de 0,5 μm | disponibles |
| Dimensional | Tolerancia angular | ±0.5° | ±0.1° | CMM / óptica | disponibles |
| Dimensional | Planitud | 0.05mm/100mm | 0.01mm/100mm | Mesa de medición | disponibles |
| Superficie | Rugosidad superficial Ra | 3.2 μm Ra | 0.4 μm Ra | Rugosímetro | disponibles |
| Superficie | Calidad del borde de corte | ISO 9013, rango 4 (corte térmico) | ISO 9013, rango 2 (corte térmico) | Inspección visual y calibres | disponibles |
| Propiedades del material | Resistencia máxima a tracción del material | 600 MPa | 1500 MPa (UHSS) | Ensayo ASTM E8 | disponibles |
| Propiedades del material | Intervalo de dureza del material | Hasta 35 HRC | Hasta 55 HRC | Ensayo Rockwell | disponibles |
| Calidad | Capacidad del proceso (Cpk) | ≥1.33 | ≥1.67 | Software SPC | disponibles |
| Calidad | Objetivo de defectos | <100 PPM | <10 PPM | Registros de producción | disponibles |
| Calidad | Nivel PPAP disponible | Nivel 2 | Nivel 3 | Documentación PPAP | disponibles |
| Calidad | Incertidumbre de medición | ±0,005 mm | ±0.001mm | Trazabilidad NIST | disponibles |
| Ambiental | Resistencia a niebla salina | 500h | 2000 h (con recubrimiento) | ASTM B117 | Bajo solicitud |
| Ambiental | Intervalo de temperatura de trabajo | De −40 °C a +150 °C | -196°C to +350°C | Ciclo térmico | Bajo solicitud |
| Dinámica | Vida a fatiga a 10⁷ ciclos | 350 MPa | 550 MPa | Ensayo de fatiga | Bajo solicitud |
| Producción | Cantidad mínima de pedido | 5.000 piezas | Utillaje + 1.000 piezas | Presupuesto | disponibles |
| Producción | Plazo estándar del troquel | 4–6 semanas | 6–10 semanas | Calendario de producción | disponibles |
Más de 150 materiales para estampación con troquel progresivo
Trabajamos con una amplia gama de metales y aleaciones estampables, desde cobre fino para electrónica hasta aceros de alta resistencia. Seleccionamos el proceso según las propiedades y el uso de la pieza.
Tolerancias dimensionales de estampación con troquel progresivo
Los troqueles progresivos se diseñan para mantener la repetibilidad de la serie. Las tolerancias generales y las cotas críticas se acuerdan por plano; ISO 2768 se aplica únicamente cuando la especificación lo establece.
| Intervalo de dimensión nominal | Metales (ISO 2768-f) | Inoxidable / muelles | Grado de precisión |
|---|---|---|---|
| 0.5mm – 3mm | ±0,05 mm | ±0.03mm | ±0,01 mm |
| 3mm – 6mm | ±0,05 mm | ±0.04mm | ±0.015mm |
| 6mm – 30mm | ±0.10mm | ±0.07mm | ±0,02 mm |
| 30mm – 120mm | ±0,15 mm | ±0.10mm | ±0.03mm |
| 120mm – 400mm | ±0.20mm | ±0,15 mm | ±0,05 mm |
| 400mm – 1000mm | ±0.40mm | ±0.30mm | ±0.10mm |
| Diámetro del agujero | ±0,05 mm | ±0.03mm | ±0,01 mm |
| Ángulo de plegado | ±0.5° | ±0.3° | ±0.1° |
| Planitud (por 100 mm) | 0.05mm | 0.03mm | 0.01mm |
* Las tolerancias de precisión requieren utillaje y proceso optimizados y material validado. Envíenos los requisitos específicos para revisión.
Acabados superficiales después de la estampación
Tratamientos para mejorar resistencia a la corrosión, aspecto, conductividad y comportamiento al desgaste de los componentes estampados.
Tal como se mecaniza
Acabado directo del troquel con desbarbado y redondeo de bordes según especificación.
Cincado electrolítico
Recubrimiento protector de cinc con pasivado transparente o amarillo para resistencia a la corrosión.
Niquelado
Níquel químico o electrolítico para dureza, resistencia a la corrosión y conductividad.
Anodizado
Solo aluminio. Anodizado tipo II decorativo o tipo III duro para mejorar dureza y resistencia al desgaste.
Pintura en polvo
Recubrimiento termoestable resistente, con colores RAL y prestaciones frente a radiación UV y productos químicos según el sistema elegido.
Chorreado abrasivo
Textura mate uniforme. Elimina cascarilla y óxidos y prepara la superficie para el recubrimiento.
Cepillado
Vetas paralelas finas que reducen reflejos y visibilidad de huellas, habituales en productos de consumo.
Pulido espejo
Acabado muy liso para instrumental médico, soportes ópticos y piezas decorativas.
Pasivado
Tratamiento del inoxidable para eliminar hierro libre y favorecer su capa de óxido protectora.
Galvanizado en caliente
Capa gruesa de cinc para protección exterior de piezas estructurales y de construcción.
Cromado
Cromo duro o decorativo para resistencia al desgaste y a la corrosión y acabado estético.
Tratamiento térmico
Temple, revenido, cementación y alivio de tensiones para alcanzar la dureza especificada, habitualmente 30–65 HRC según el acero.
8 motivos para elegir SSP
Fabricación integrada
Diseño y fabricación del troquel, estampación, acabado e inspección coordinados para reducir la complejidad de suministro y los plazos.
Laboratorio de metrología
CMM Zeiss con resolución de 0,5 μm, equipos ópticos, rugosímetros y durómetros para verificar los lotes frente al plano.
CNC de cinco ejes y electroerosión por hilo
Centros de cinco ejes con control Fanuc y electroerosión por hilo de precisión para construir las geometrías y tolerancias acordadas del troquel.
Certificación ISO 9001:2015
Nuestro sistema de calidad se audita externamente y cubre la cualificación de proveedores, los procesos y la inspección de envíos conforme a sus requisitos aplicables.
Experiencia de exportación
Suministramos componentes estampados a Europa, Norteamérica, Japón y el sudeste asiático. Documentación de exportación, declaraciones REACH/RoHS y entrega DDP según el proyecto.
Colaboración técnica
Participamos desde el desarrollo del producto con observaciones DFM, recomendaciones de material y optimización del coste de utillaje antes de la inversión.
Prototipos y utillaje rápido
Troqueles de prototipo en un plazo de referencia de 2–3 semanas. Utillaje provisional para validar piezas antes de invertir en el troquel progresivo completo.
Protección de diseños y confidencialidad
Trabajamos con acuerdos de confidencialidad para proteger los diseños de piezas y los planos de utillaje durante y después del proyecto.
Estampación con troquel progresivo para distintos sectores
Adaptamos la estampación con troquel progresivo a los requisitos de calidad, función y aprobación de cada sector.
Automoción
Soportes, clips, blindajes, conectores y componentes de baterías para vehículos eléctricos
Electrónica de consumo
Terminales, blindajes EMI, contactos, disipadores y carcasas
Dispositivos médicos
Instrumental quirúrgico, componentes de implantes y piezas de diagnóstico
Aeroespacial y defensa
Fijaciones, calces, soportes de precisión y carcasas de aviónica
Equipos industriales
Protecciones de máquinas, carcasas, disipadores y chapas de motores
Telecomunicaciones
Componentes de antena, blindajes RF, carcasas de conectores y clips para cables
Preguntas frecuentes sobre
Estampación con troquel progresivo
Prepare su próximo
proyecto de estampación con troquel progresivo
Envíe los planos y requisitos para recibir una revisión técnica y una oferta. Nuestro objetivo de respuesta es un día laborable.