

Troqueles de
estampación
Troqueles progresivos, transfer y a medida | Tolerancias por plano | Producción en serie
Diseñamos y fabricamos troqueles de estampación para componentes metálicos de automoción, electrónica e industria, desde DFM hasta muestras aprobadas y entrega documentada. Solicite documentación vigente del sistema de calidad ISO 9001 y confirme el alcance de inspección de su pedido.
Troqueles de
estampación: productos
Ejemplos de troqueles de estampación desarrollados para geometrías y condiciones de producción distintas. Abra cada producto para consultar sus especificaciones.
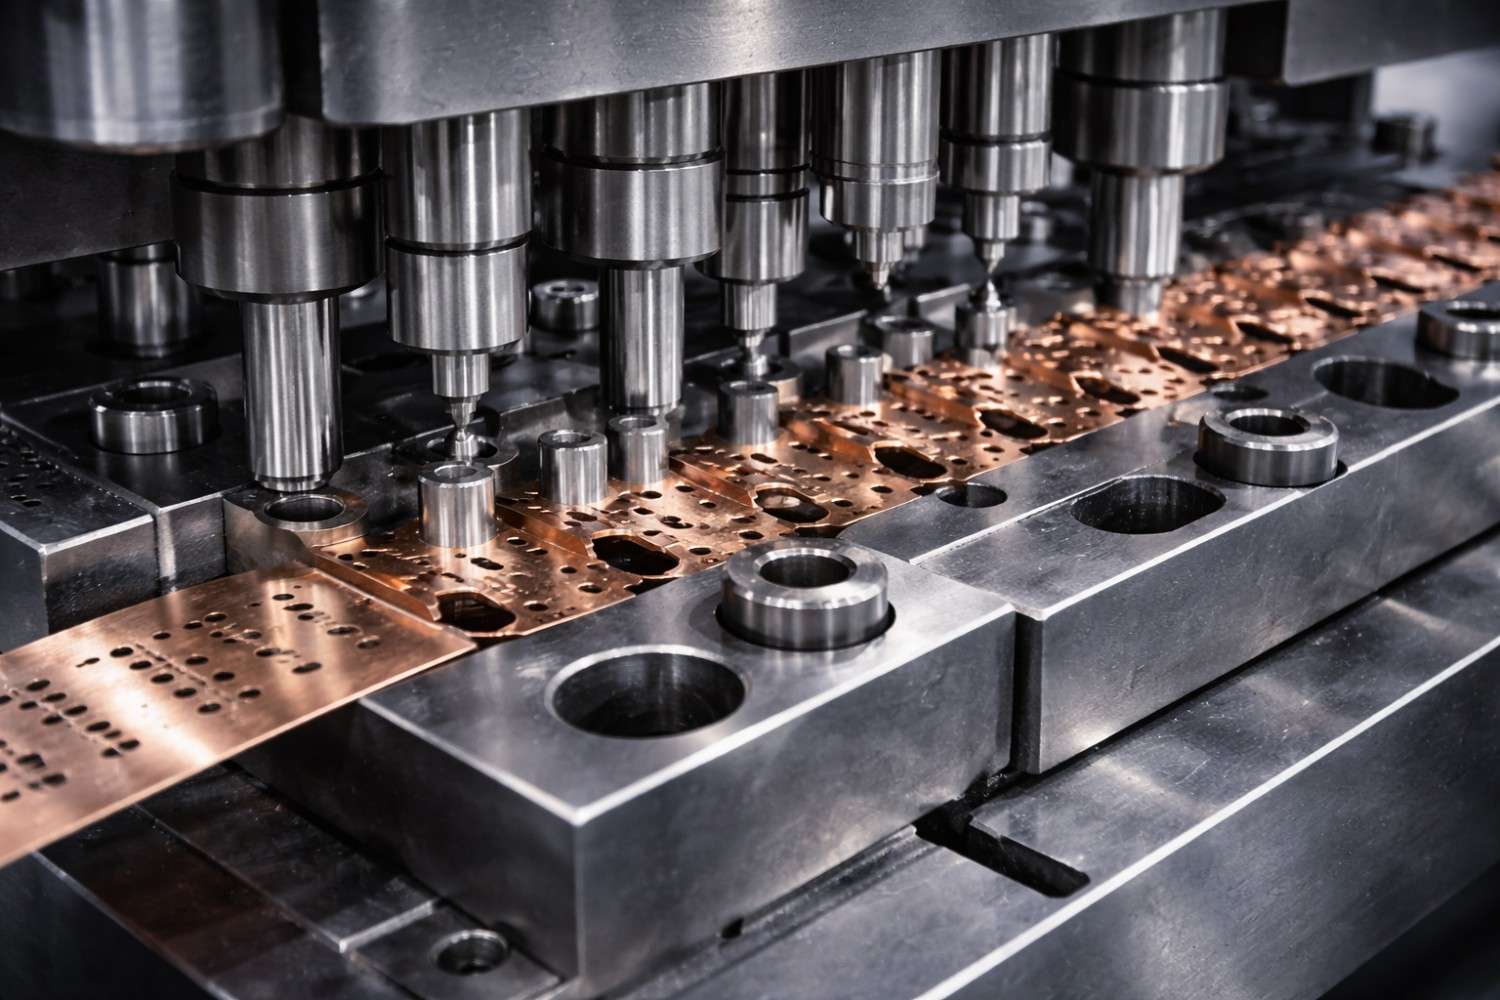
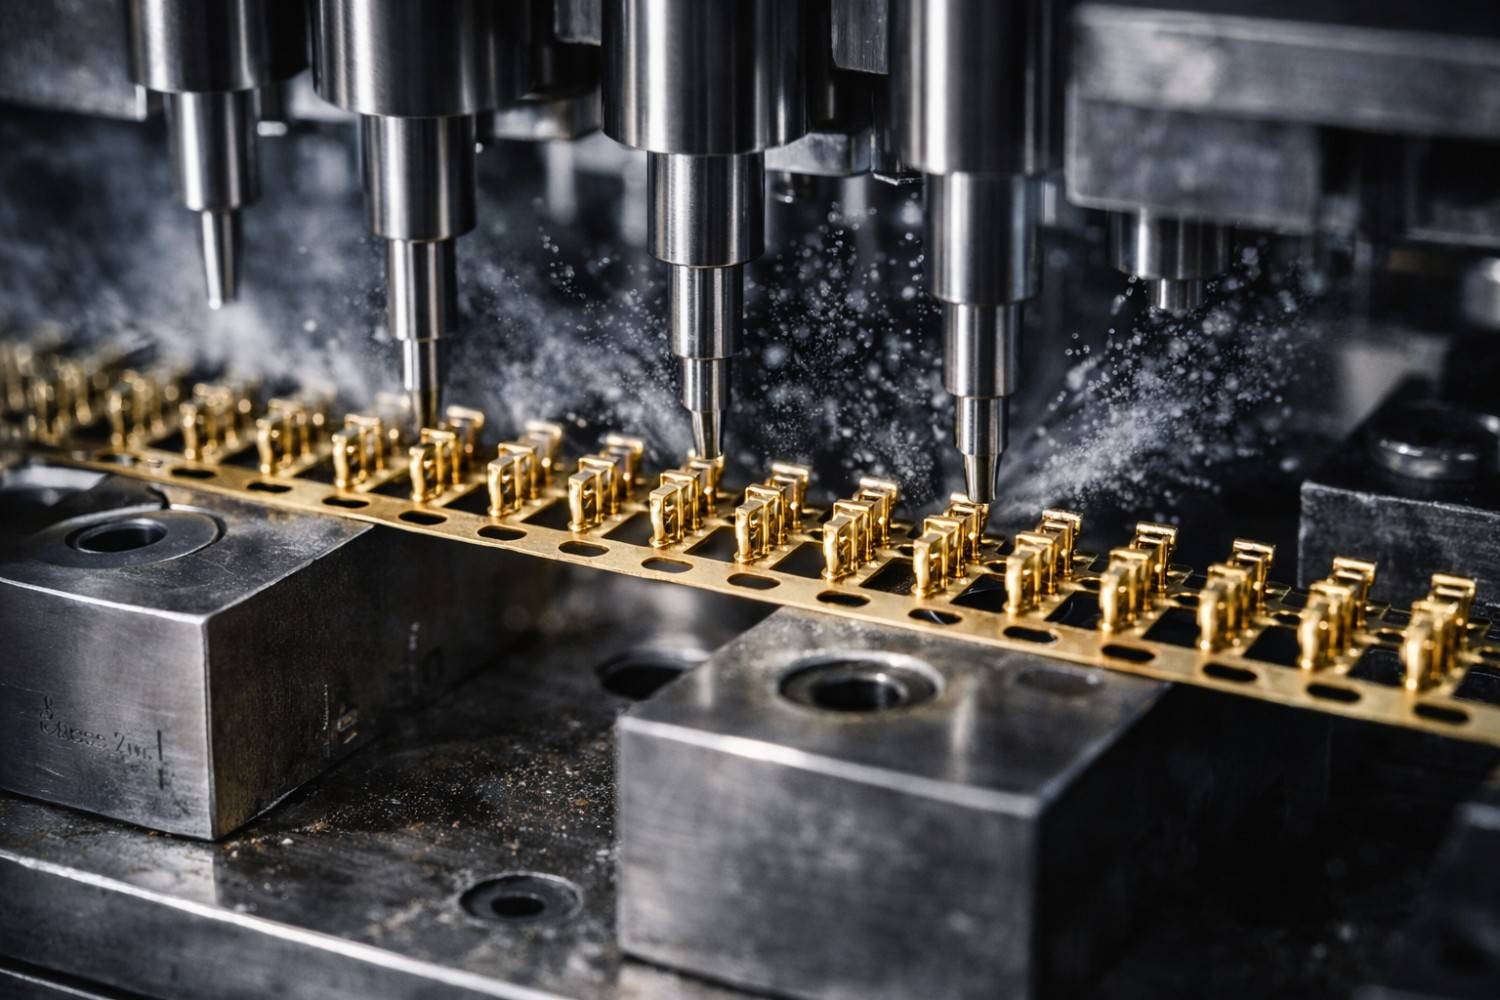
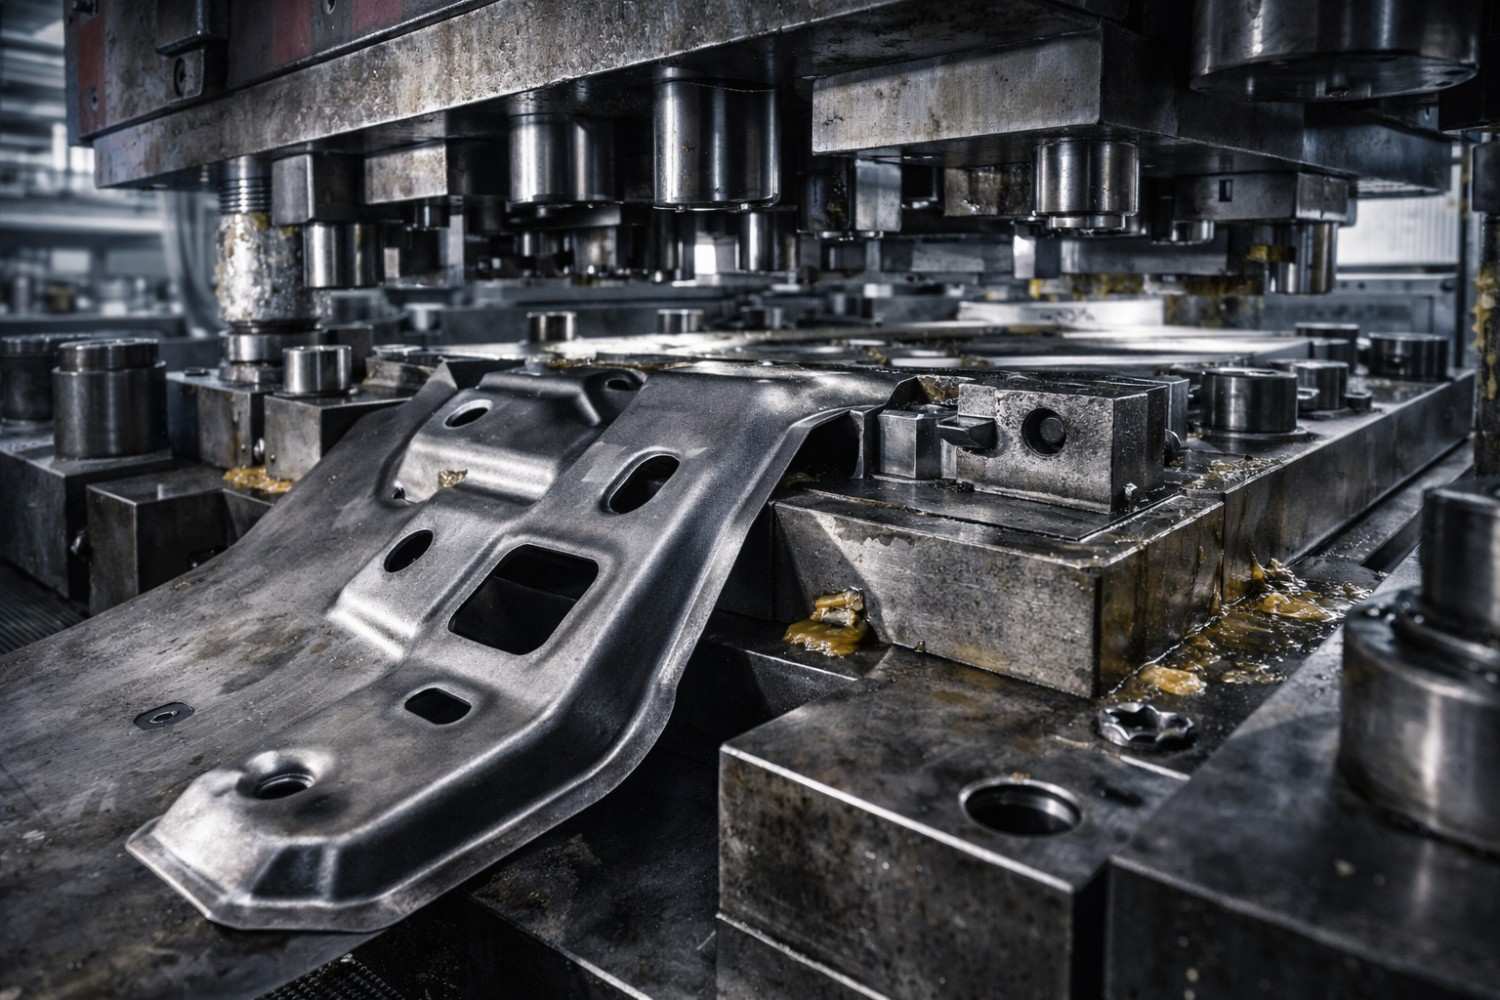
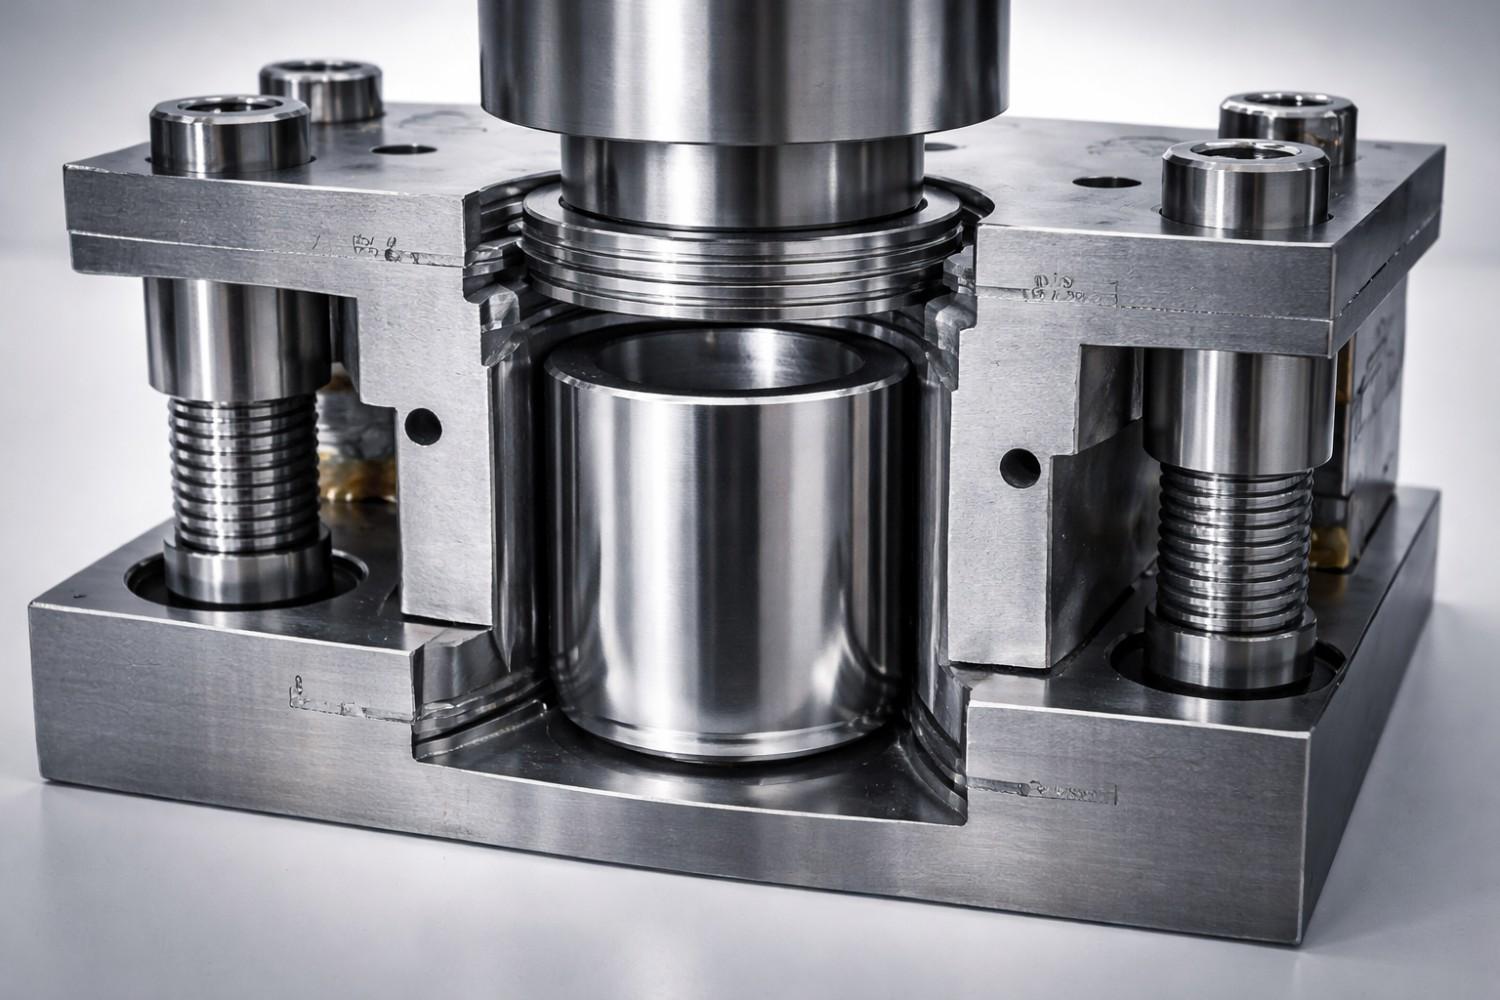
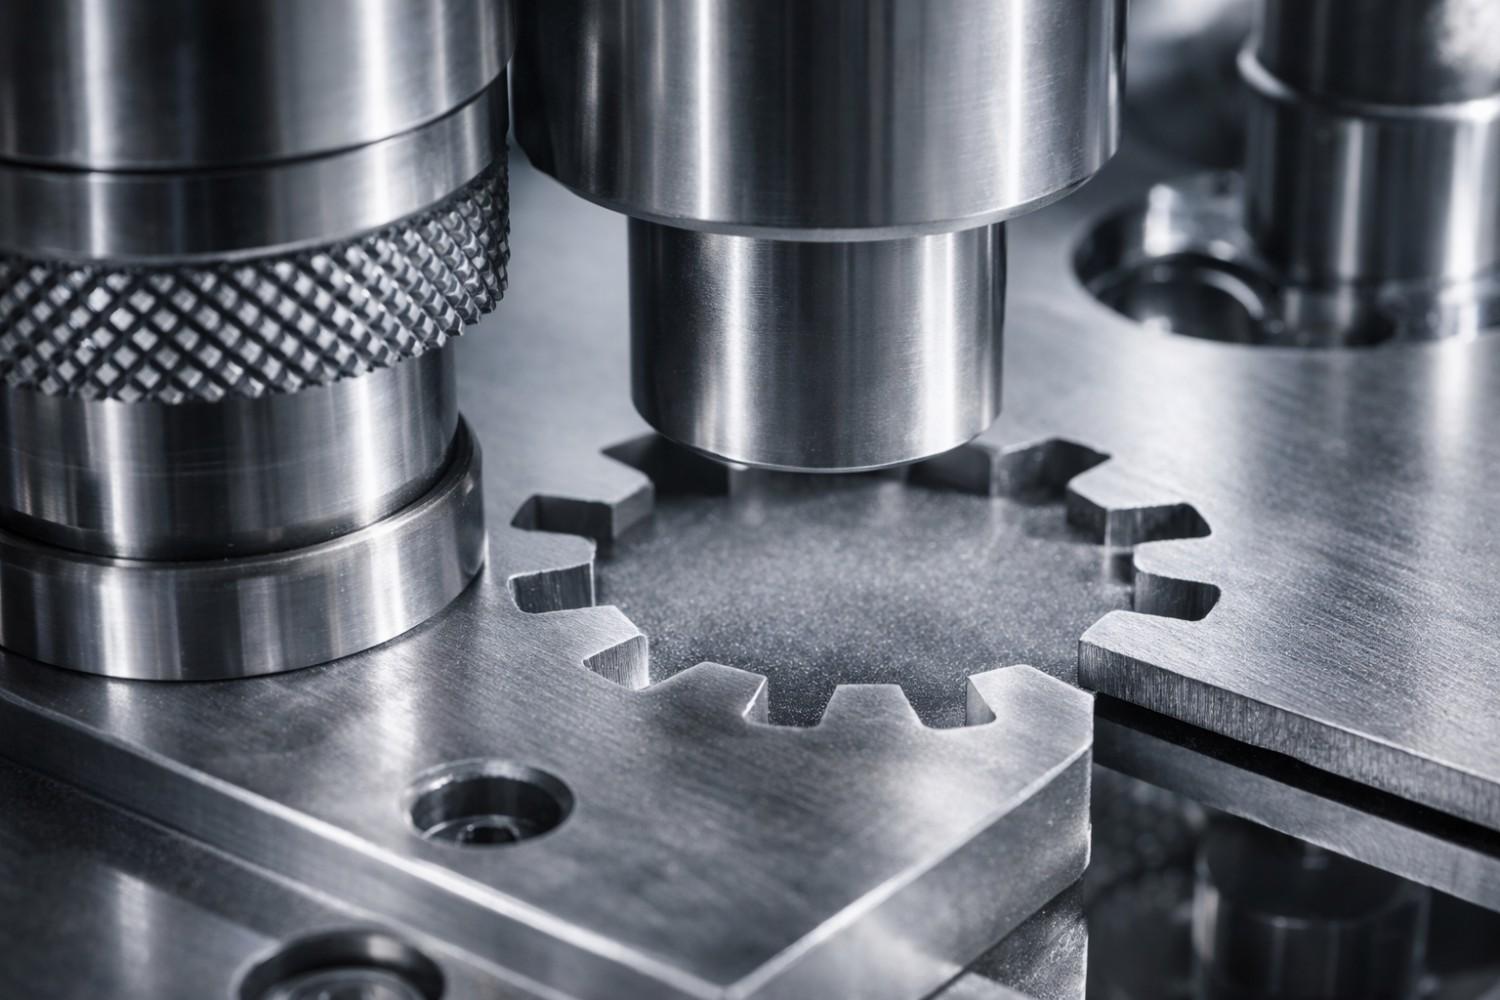
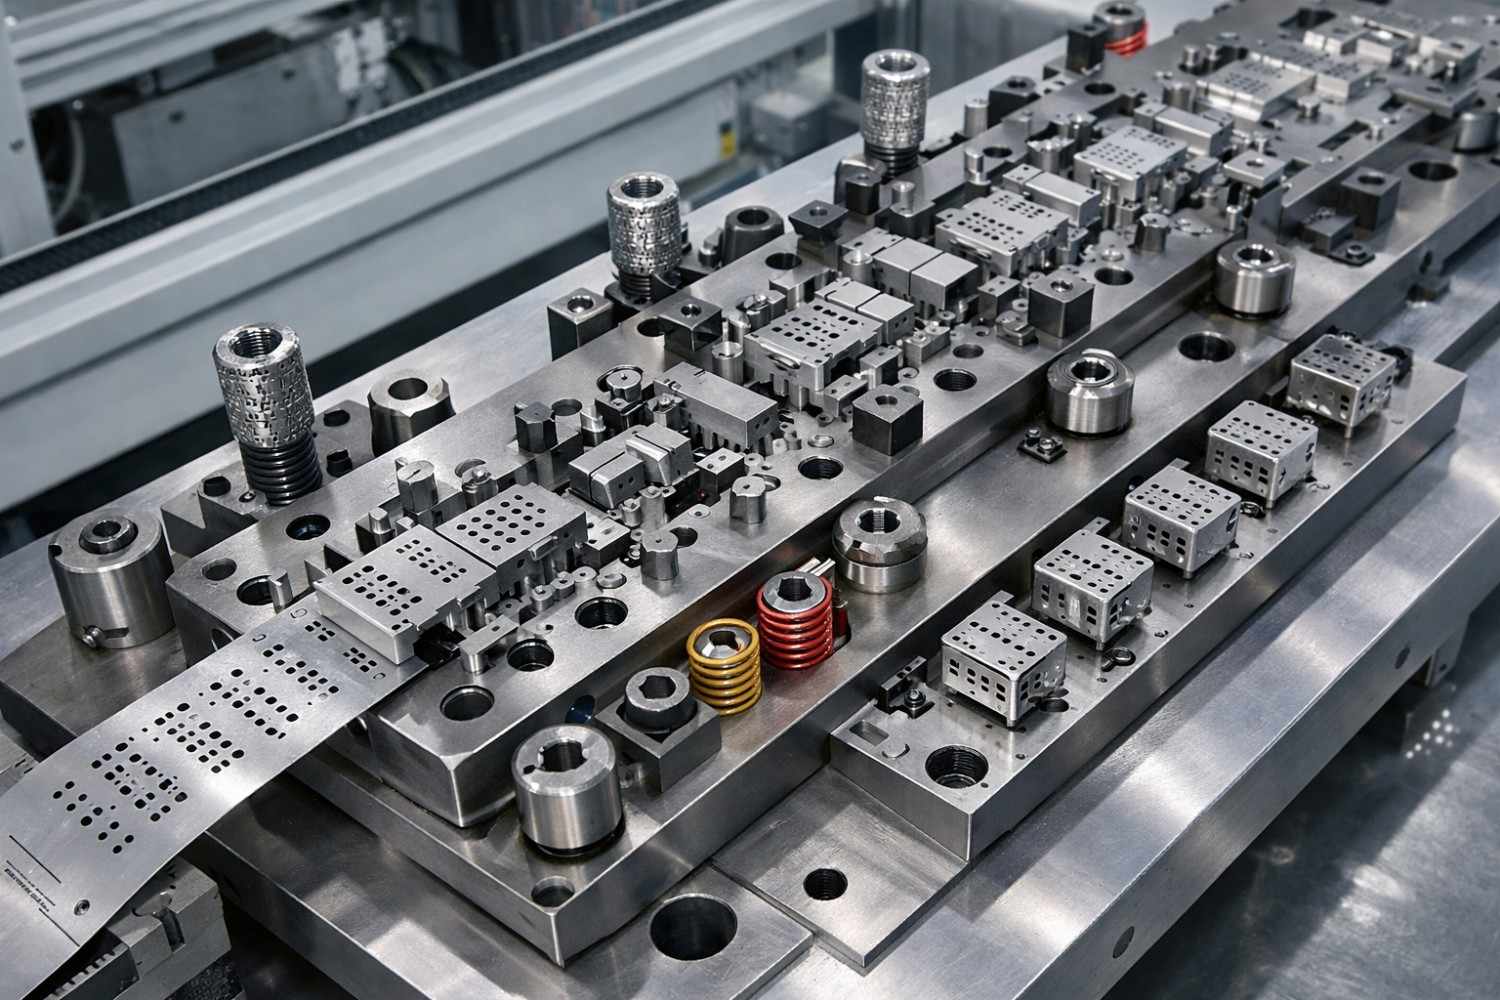
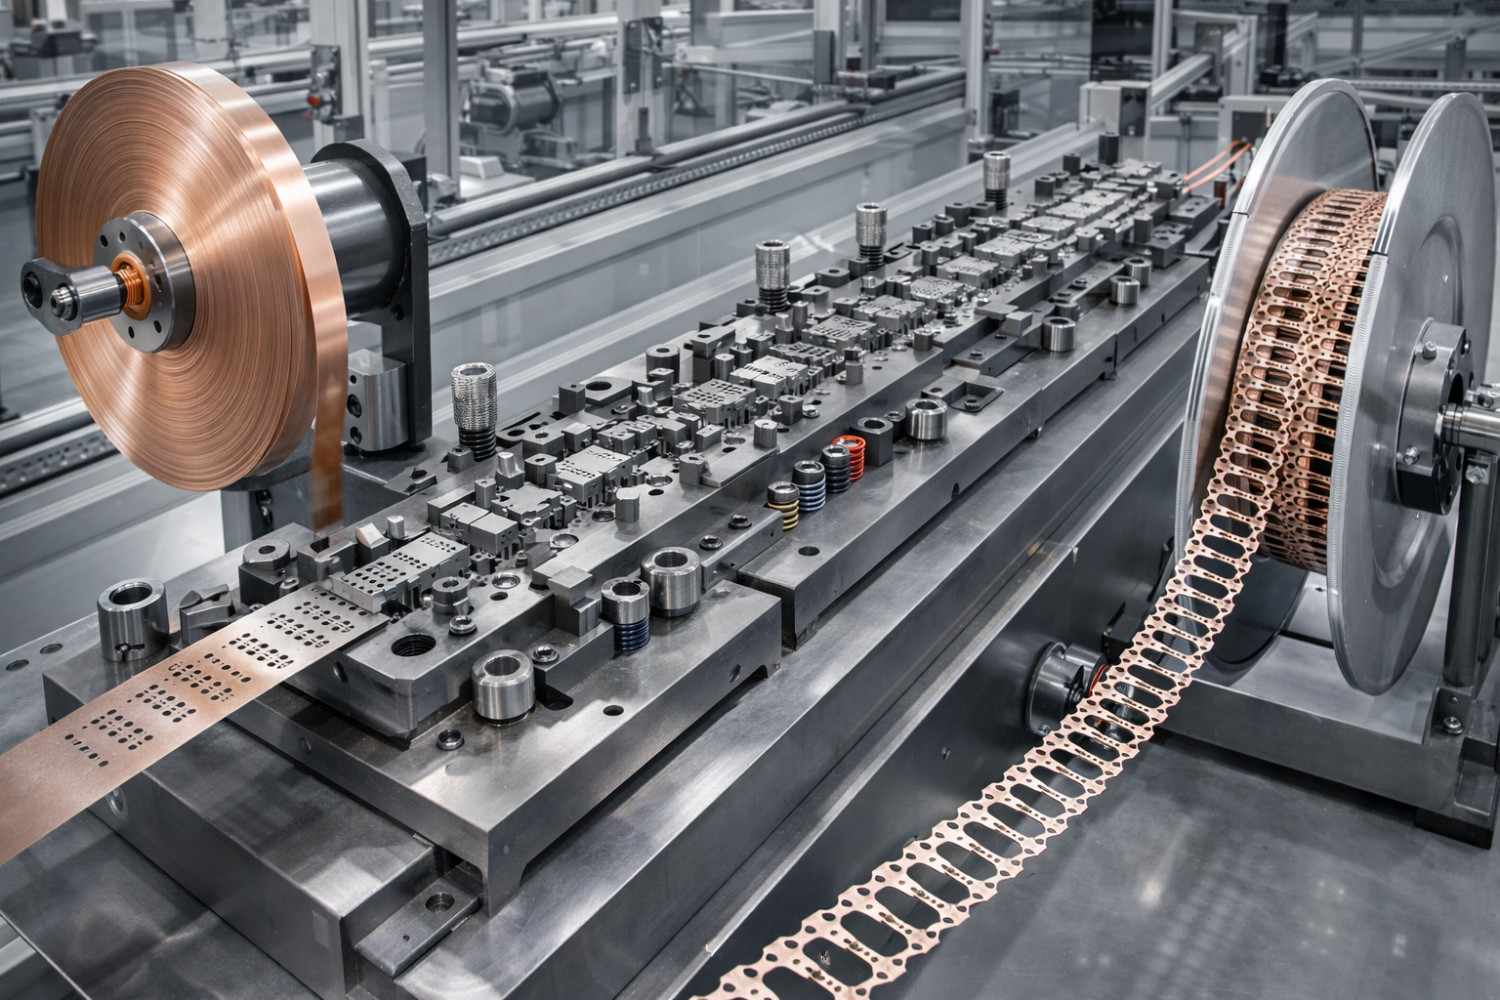
Troqueles de estampación
Capacidades
Desde recorte de una estación hasta troqueles progresivos de 24 etapas, con simulación CAE y revisión técnica. Consulte cómo nuestro proceso de fabricación de troqueles de estampación avanza desde DFM hasta las pruebas en planta.
Operaciones sucesivas sobre banda continua, con hasta 24 estaciones para terminales, conectores y soportes de grandes series.
Hasta 24 estacionesRecortes individuales que pasan entre estaciones mediante dedos servoaccionados. Para piezas grandes, embutición profunda o conformado que no admite banda portadora.
Geometrías complejasRecorte y punzonado en un mismo golpe para piezas planas, arandelas y discos con control de planitud y posición.
Varias operaciones en un golpeUtillaje de triple acción con anillo en V y contrapunzón para controlar el borde a través del espesor. La calidad y la necesidad de acabado se validan con muestras.
Rebaba ≤5 μm según piezaConformado por etapas de recipientes y carcasas. La relación de embutición se revisa según material, pisador, radio del punzón y holgura.
Relación de embutición ≤2,5:1Utillaje con insertos de carburo, recubrimientos DLC y guiado de precisión para terminales, microcontactos y marcos de terminales. Velocidades de hasta 1.200 golpes/min sujetas al proyecto.
Hasta 1.200 golpes/min según proyectoProcesos de estampación
Integramos operaciones de conformado en troqueles progresivos o transfer para coordinar producción, ciclo y controles.
Separación del perfil exterior de la chapa con holgura punzón-matriz adaptada al material y al borde requerido.
Formación de agujeros, ranuras o aberturas, separando el recorte de la chapa que constituye la pieza.
Geometría 3D mediante deformación plástica, combinando plegados, desplazamientos y contornos.
Conformado angular con matrices en V, U o herramientas de plegado. Compensamos la recuperación elástica según material y pruebas.
Flujo controlado de chapa para recipientes y carcasas, con fuerza de pisador y radio de punzón adaptados.
Logotipos, nervios y marcas mediante redistribución del espesor sin retirar material.
Conformado de contacto a alta presión para detalles, superficies y esquinas de contactos o conectores.
Roscado interno integrado en el troquel cuando la geometría y el proceso permiten eliminar una operación posterior.
Estas operaciones se integran en nuestros diseños de troquel progresivo y transfer . Utilizamos simulación CAE de conformado para revisar recuperación elástica y optimizar el proceso antes de mecanizar, reduciendo riesgos en las primeras pruebas.
Ingeniería y
Proceso de fabricación
Diez etapas desde el plano hasta la entrega de muestras aprobadas, con revisiones técnicas en cada fase.
Revisión de planos 2D/3D para evaluar radios, desmoldeo, espesores y viabilidad de las geometrías antes de cotizar.
Selección de SKD11, DC53, Cr12MoV, acero rápido pulvimetalúrgico o carburo según volumen, chapa y tolerancias.
Diseño 3D en SolidWorks o CATIA con simulación de conformado, distribución de estaciones y lista de materiales para programar CNC.
Fresado CNC rápido de bloques, portapunzones y placas en acero preendurecido o recocido. La precisión de posicionamiento se verifica según la operación.
EDM por hilo para perfiles y aberturas de matriz hasta ±0,002 mm según cota; penetración para cavidades ciegas, grabado y zonas inaccesibles al fresado.
Temple al vacío del SKD11 a HRC 58–62 según especificación. Tratamiento criogénico y revenido cuando proceden, seguido de comprobación dimensional.
Rectificado, lapeado y ajuste manual a las holguras de diseño. Verificación de las interfaces antes del montaje.
Pruebas con material de producción y medición CMM. Ajustamos holguras, recuperación elástica y paso hasta cumplir las cotas aprobadas.
Informe FAI, mediciones, certificados y capacidad según el plan. PPAP nivel 3 con plan de control y PFMEA bajo solicitud.
Limpieza, protección y embalaje del troquel con barrera de humedad. Documentación y manual de mantenimiento según pedido para transporte aéreo o marítimo.
Control de calidad
Cada troquel de estampación sigue un protocolo de inspección por etapas antes de liberarse para entrega.
Revisión de certificados, dureza y dimensiones del acero antes de iniciar producción.
Trazabilidad del materialMedición de holguras por CMM y calibres para comprobar su uniformidad frente al diseño.
Control de holgura según planoPrueba de durabilidad de 50.000–100.000 golpes y muestreo periódico cuando se incluye en el plan de validación.
Prueba de 50.000–100.000 golpes según alcanceInforme FAI con las cotas críticas, referencias del plano, valores medidos y estado de conformidad.
PPAP nivel 3 disponibleMateriales y grados de acero
La selección de material influye en la vida del troquel y la calidad de la pieza. Especificamos el grado según aplicación, volumen y condiciones de trabajo.
Capacidad de tolerancia
Las capacidades de precisión se documentan frente al plano y a los criterios acordados antes de entregar el troquel.
| Tipo de medición | Norma | Valor |
| Tolerancia del inserto | Perfil de punzón / inserto de matriz | ± 0.002 mm |
| Montaje del troquel | Dimensiones del bloque | ± 0.01 mm |
| Tolerancia de la pieza | Dimensiones de la pieza terminada | ± 0.03 mm |
| Altura de rebaba | Saliente del borde cortado | ≤ 5 μm |
| Precisión de posición | Posición relativa entre geometrías | ± 0.008 mm |
| Acabado espejo | Rugosidad Ra de trabajo | ≤ 0.05 μm |
Capacidades de referencia. Las tolerancias más exigentes requieren revisión y pueden necesitar EDM o lapeado adicionales.
micropiezas
El tratamiento adecuado limita fricción, desgaste adhesivo y corrosión y ayuda a mantener la calidad de las piezas estampadas.
Pulido hasta Ra ≤0,05 μm según superficie, para reducir adhesión y facilitar separación de piezas embutidas.
Mayor vida útil del troquelNitruración gaseosa o por plasma con capa de 0,1–0,3 mm y dureza de referencia HV 900–1100. Se revisa su efecto dimensional.
Mayor dureza superficialDLC de 1–4 μm y baja fricción para limitar desgaste adhesivo con inoxidable o cobre. El resultado depende de las condiciones de trabajo.
Reducción de fricción según aplicaciónPVD de nitruro de titanio o carbonitruro de titanio de 2–5 μm, para resistencia al desgaste con materiales abrasivos.
Mayor resistencia al desgasteCromo duro de 5–50 μm para vástagos, columnas guía y superficies de desgaste, según las cotas y el tratamiento definidos.
Protección frente a corrosiónRectificado plano y lapeado con diamante para precisión, planitud y ajuste de componentes tras tratamiento térmico.
Planitud ≤0,002 mm según cotaConversión química para protección moderada contra corrosión en cuerpos, retenedores y placas. El cambio dimensional se comprueba cuando es crítico.
Variación dimensional reducidadisponibles bajo consulta
Industrias atendidas
Troqueles de estampación para cinco sectores con componentes metálicos de producción repetitiva.
Soportes, clips de carrocería, guías de asiento y blindajes para proveedores de automoción. Requisitos IATF y documentación según el proyecto.
Terminales, cubiertas EMI, pines y marcos para electrónica, telecomunicaciones y montaje de placas.
Piezas estampadas en titanio, Inconel e inoxidable para soportes, retenedores y fijaciones. Registros de calidad aeronáutica según requisitos acordados.
Carcasas, soportes de motor, aletas y componentes de paneles para automatización, robótica y equipos industriales.
Barras de cobre, chapas de transformadores, contactos de batería y terminales para energía y vehículos eléctricos.
Por qué elegir SSP
Colaboración técnica desde la primera revisión del plano hasta la entrega documentada.
Desde 2014 diseñamos y suministramos troqueles progresivos, transfer, de corte fino y embutición a fabricantes internacionales.
CMM, EDM por hilo y rectificado para controlar las cotas de insertos antes del montaje. Las referencias de hasta ±0,002 mm se acuerdan por característica.
CNC, EDM por hilo y penetración, rectificado, lapeado, tratamiento e inspección coordinados para controlar calidad y trazabilidad.
Desde troqueles compuestos de una estación hasta progresivos de varias etapas para automoción, electrónica e industria.
Plazo orientativo de 15–30 días desde DFM hasta primera pieza, según complejidad y aprobación. Las urgencias se revisan según capacidad disponible.
Documentación de exportación, manuales en inglés y coordinación logística con embalaje y protección adecuados al transporte.
Revisión DFM, material y tolerancias antes de encargar el utillaje. Nuestro equipo ayuda a resolver los requisitos de ingeniería.
Envíe el plano para recibir recomendaciones de material, tolerancias y plazo. Nuestro objetivo de respuesta es un día laborable.
Solicitar revisión DFM gratuita →Inicie su proyecto de troqueles de estampación
su proyecto hoy
Envíe el plano para recibir presupuesto y observaciones DFM, material y tolerancias. Respondemos normalmente en un día laborable.