


Outils
à suivre
de précision
Outils à suivre de précision. Transmettez votre plan, la matière et le volume pour confirmer le procédé, les tolérances, les contrôles et le devis avec SSP.
Outils à suivre pour pièces métalliques de précision : mise en bande, conception et production en série. Envoyez votre plan, la nuance matière, l'épaisseur, les cotes critiques et le volume annuel pour une étude technique.
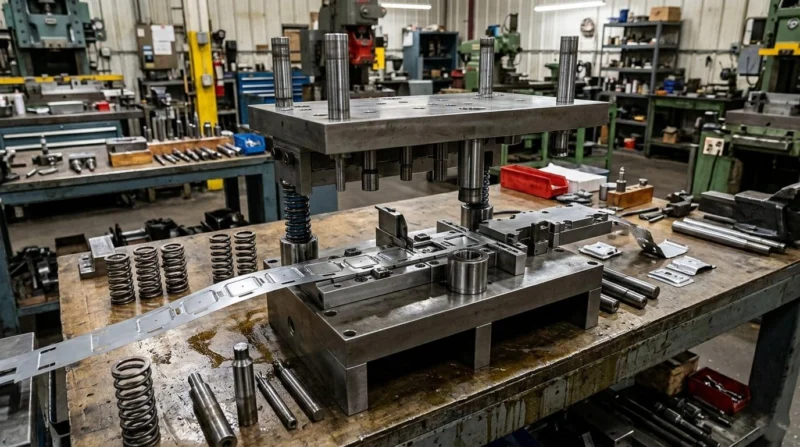
Fabricant d'outils à suivre de précision en Chine
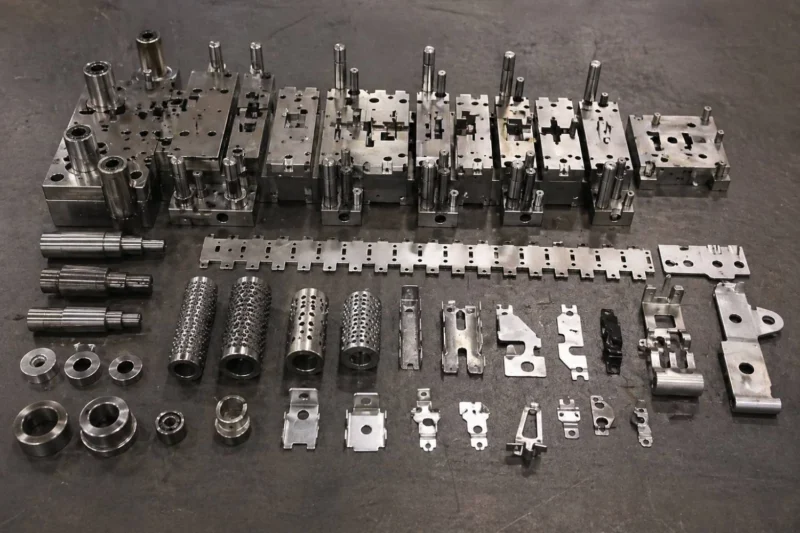
Depuis 2008, SSP Precision développe des outils à suivre pour des pièces métalliques de précision. Implantée à Dongguan en Chine, notre équipe associe conception mécanique et connaissance des matières pour les secteurs automobile, électronique et industriel.
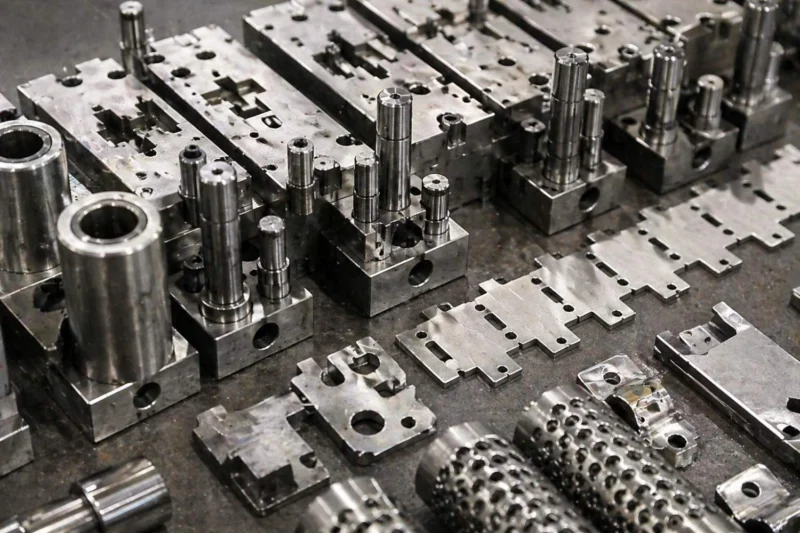
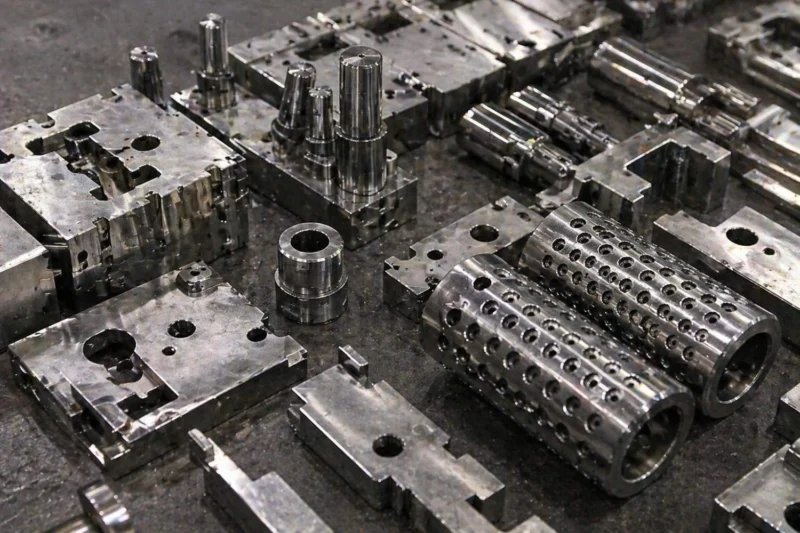
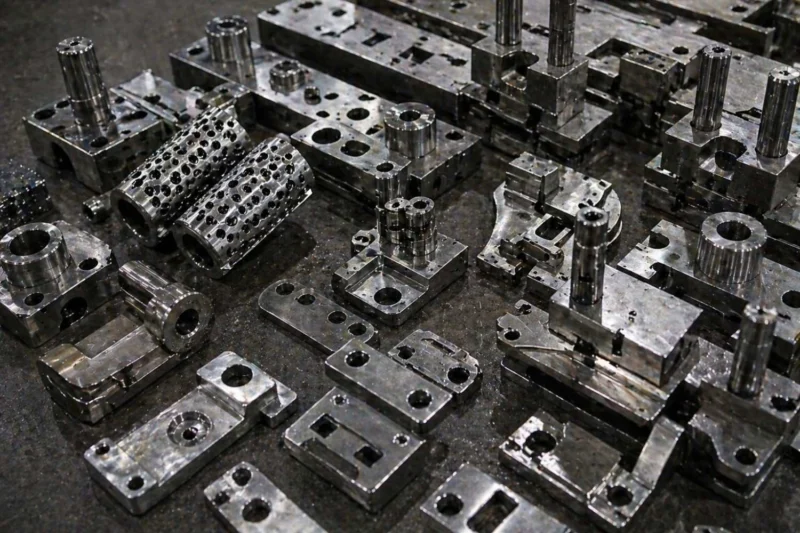
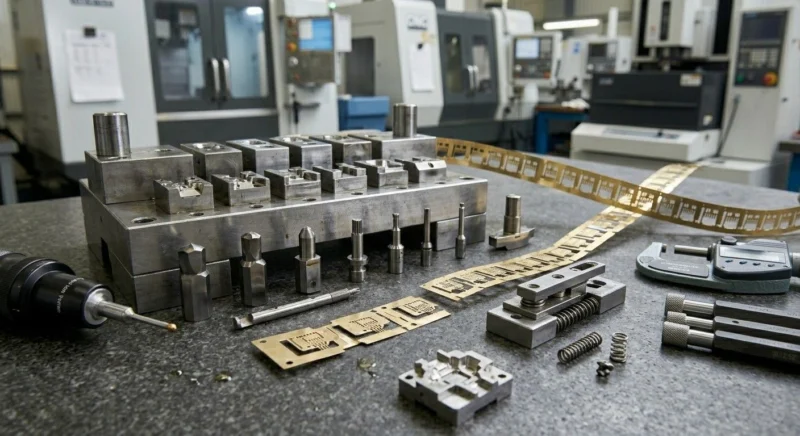
Pour vos outils à suivre, nos moyens comprennent des centres d'usinage CNC 5 axes, l'électroérosion à fil, des machines de mesure tridimensionnelle et un atelier d'outillage. Ils permettent de coordonner la conception, la fabrication et le contrôle des composants.
Conception et fabrication d'outillages en interne
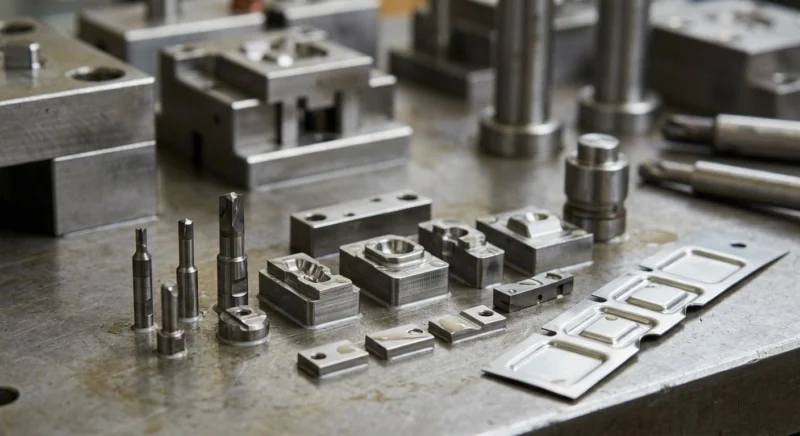
De l'idée à l'outil de production, nos ingénieurs étudient la faisabilité, la mise en bande et la construction de l'outillage pour maîtriser les délais et les contrôles.
Capacité de production en grande série
Nos outils à suivre réunissent plusieurs opérations successives pour produire des pièces régulières. La cadence, la capacité annuelle et le coût unitaire sont validés selon le projet.
Management de la qualité
Contrôle tridimensionnel, suivi statistique et documents PPAP selon les exigences convenues. Demandez les certificats applicables et le périmètre de traçabilité de votre commande.
Prestations complètes pour
outils à suivre
Nos prestations accompagnent la validation des prototypes et la fabrication récurrente de pièces découpées. Mise en bande, porteur, opérations de formage et contrôle sont étudiés ensemble. Les tolérances et les finitions doivent être confirmées avant le lancement en série.
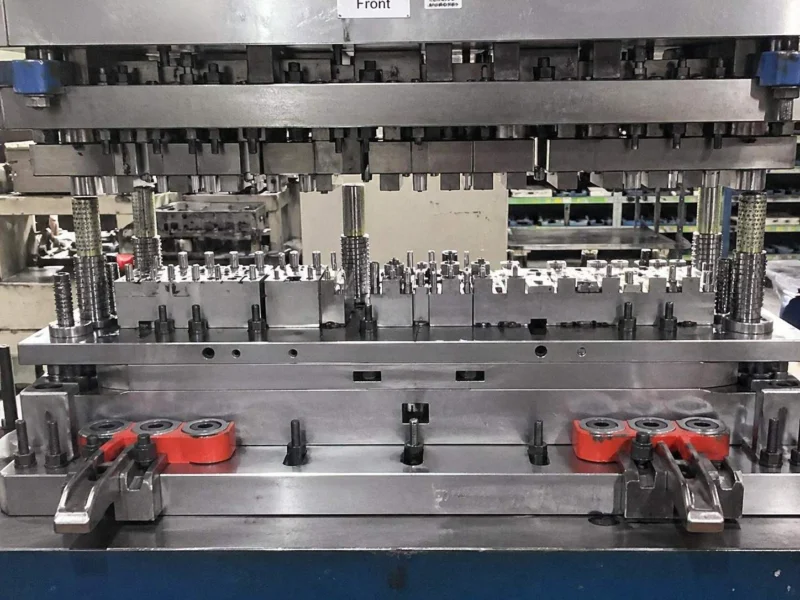
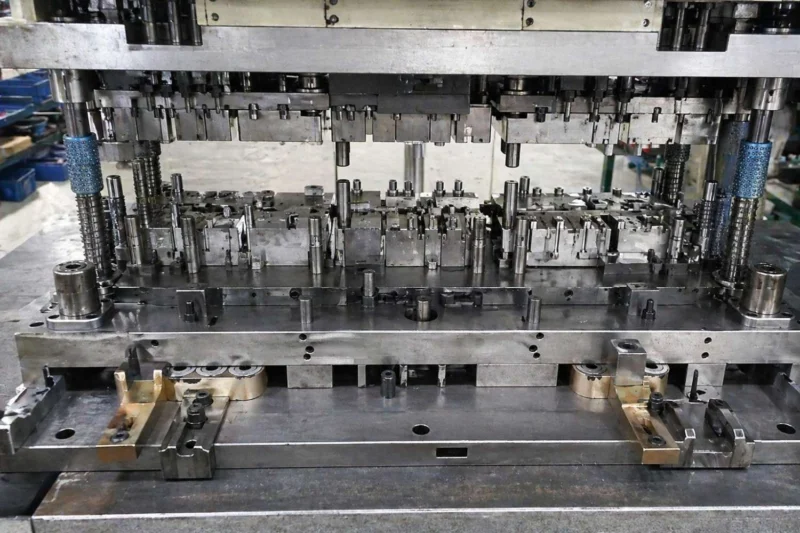
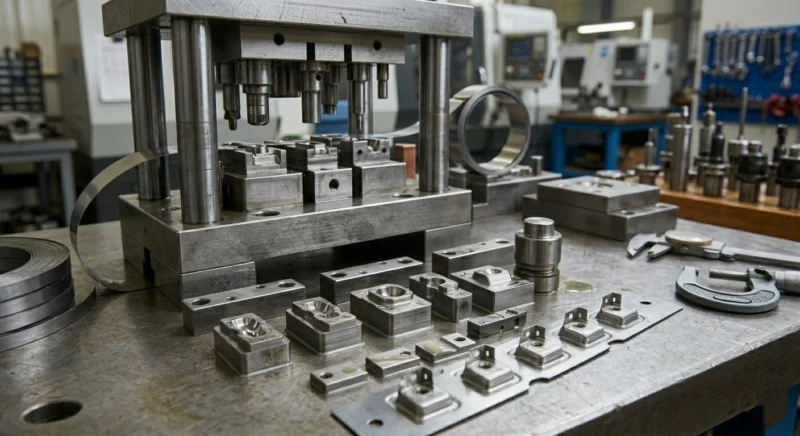
Comment nous développons vos outils à suivre
Chaque projet suit six étapes techniques, de la faisabilité à la production. Les critères d'acceptation et le programme d'entretien sont définis pour votre application.
Analyse DFM
Pour vos outils à suivre, étude de fabricabilité : géométrie, comportement matière et volumes pour proposer une mise en bande et une configuration d'outil adaptées.
Mise en bande et simulation
Simulation du formage, du retour élastique et de l'amincissement pour optimiser l'ordre des postes avant l'usinage.
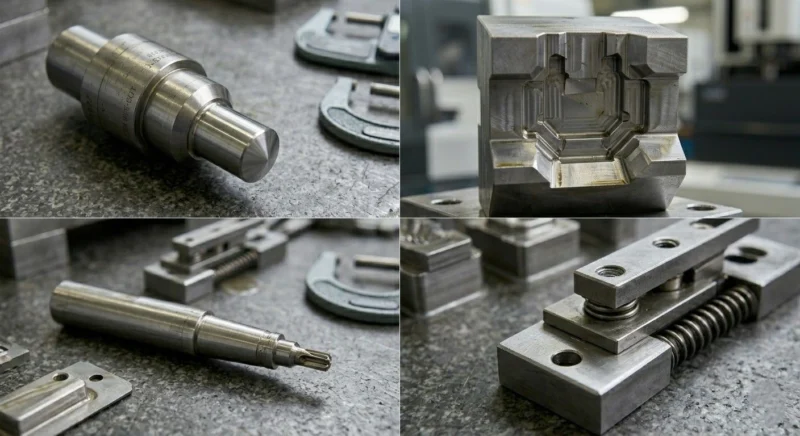
Construction de l'outillage
Usinage CNC 5 axes et électroérosion à fil sur acier d'outillage traité. Une tolérance de ±0,002 mm peut concerner certaines cotes d'outil ; les exigences de chaque pièce sont confirmées sur plan.
Mise au point sous presse
Essais progressifs sur presse : réglage des jeux, des efforts et du pilotage jusqu'à validation des dimensions contractuelles.
PPAP et approbation
Pour vos outils à suivre, dossier PPAP convenu : rapports dimensionnels, certificats matière, études de capabilité et échantillons pour approbation. Les objectifs Cpk sont définis pour les caractéristiques concernées.
Production en série
Production avec suivi statistique, maintenance planifiée et contrôle qualité afin de maîtriser les défauts et la régularité des livraisons.
Pièces découpées que nous fournissons
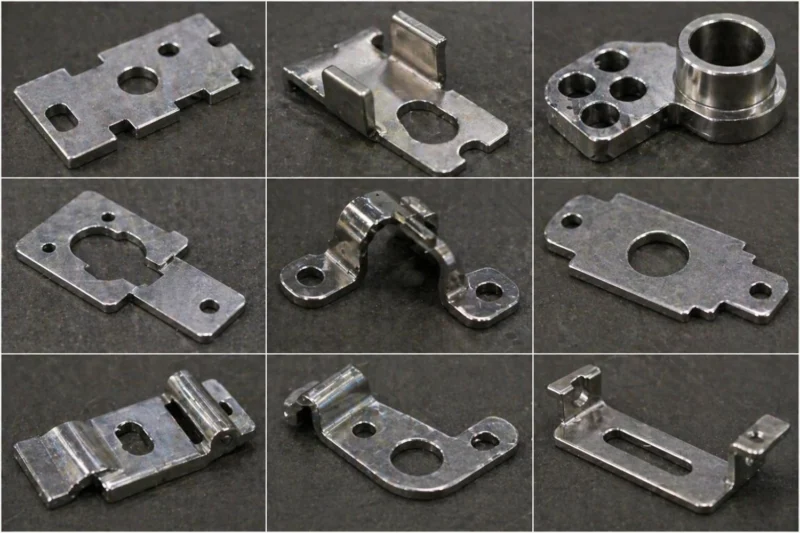
Exemples de composants réalisés avec des outils à suivre : contacts miniatures, connecteurs et supports automobiles. La faisabilité dépend de votre plan et de la matière.
Supports métalliques et pièces structurelles de précision
Contacts de connecteurs et blindages CEM
Pièces et clips automobiles découpés
Pièces de précision pour le médical et l'industrie
Ressorts plats, clips et plaques de contact
Boîtiers et enveloppes emboutis
Flans, rondelles et disques de précision
Pièces formées multifonctions
Ailettes de dissipateurs et composants thermiques
Les points forts de nos pièces découpées
La conception du procédé et les contrôles convenus contribuent à la fiabilité des composants dans votre application. Les objectifs sont établis pour chaque commande.
Maîtrise des bavures
Le jeu de découpe est choisi selon l'épaisseur et la nuance pour limiter les bavures. La hauteur admissible et les exigences de bord doivent être définies sur le plan.
Répétabilité dimensionnelle
Pour vos outils à suivre, contrôle des premières pièces et suivi statistique des cotes critiques pendant la série. La fréquence de mesure et les objectifs Cpk sont convenus selon le risque.
Compensation du retour élastique
Les simulations de formage aident à anticiper le retour élastique des aciers résistants et inoxydables pour ajuster les angles et les profils.
Optimisation de l'utilisation matière
L'imbrication et la mise en bande réduisent les chutes. Le taux d'utilisation dépend de la géométrie, du porteur et de la largeur de bande disponible.
PPAP et traçabilité
Dossier PPAP de niveau convenu, certificats matière et rapports dimensionnels selon la commande. Le niveau 3 peut être étudié sur demande.
Découvrez nos autres produits de précision :
Données techniques des
outils à suivre
Pour vos outils à suivre, paramètres de procédé, matières et contrôles à examiner pour votre projet. Les valeurs sont indicatives et doivent être confirmées selon la géométrie, la presse et la matière.
| Catégorie | Paramètre | Qualité standard | Qualité de précision | Méthode de validation | Statut |
|---|---|---|---|---|---|
| Outillage de découpe | Tolérance de fabrication de l'outillage | ±0.005mm | ±0.002mm | Contrôle MMT | Finitions |
| Outillage de découpe | Matière de l'outillage | SKD11 / D2 | PM-ASP2023 / ASP2030 | Certificat matière | Finitions |
| Outillage de découpe | Durée de vie de l'outillage | 500 000 coups | 5 000 000+ coups | Mesure de l'usure | Finitions |
| Outillage de découpe | Nombre de postes | Jusqu'à 12 | Jusqu'à 30+ | Plan d'outillage | Finitions |
| Alimentation matière | Épaisseur minimale de bande | 0.3mm | 0.1mm | Micrometer | Finitions |
| Alimentation matière | Épaisseur maximale de bande | 6.0mm | 3,0 mm (précision) | Micrometer | Finitions |
| Alimentation matière | Largeur maximale de bande | 400mm | 250mm | Plan d'outillage | Finitions |
| Presse | Force maximale de presse | 250 tonnes | 800 tonnes | Caractéristiques de presse | Finitions |
| Presse | Cadence maximale | 400 coups/min | 800+ coups/min (haute cadence) | Commande de presse | Finitions |
| Dimensions | Tolérance de position | ±0.05mm | ±0.01mm | MMT, résolution 0,5 μm | Finitions |
| Dimensions | Tolérance angulaire | ±0.5° | ±0.1° | MMT et mesure optique | Finitions |
| Dimensions | Planéité | 0.05mm/100mm | 0.01mm/100mm | Marbre de contrôle | Finitions |
| Surface | Rugosité de surface Ra | 3.2 μm Ra | 0.4 μm Ra | Rugosimètre | Finitions |
| Surface | Qualité du bord découpé | ISO 9013, plage 4 | ISO 9013, plage 2 | Visuel et calibre | Finitions |
| Propriétés de la matière | Résistance maximale à la traction | 600 MPa | 1 500 MPa (acier UHSS) | Essai ASTM E8 | Finitions |
| Propriétés de la matière | Plage de dureté matière | Jusqu'à 35 HRC | Jusqu'à 55 HRC | Essai Rockwell | Finitions |
| contrôle | Capabilité du procédé (Cpk) | ≥1.33 | ≥1.67 | Logiciel SPC | Finitions |
| contrôle | Objectif de taux de défauts | <100 PPM | <10 PPM | Dossiers de production | Finitions |
| contrôle | Niveau PPAP disponible | Niveau 2 | Niveau 3 | Dossier PPAP | Finitions |
| contrôle | Incertitude de mesure | ±0.005mm | ±0.001mm | Traçabilité métrologique à confirmer | Finitions |
| Environnement | Résistance au brouillard salin | 500h | 2 000 h (avec revêtement) | ASTM B117 | Sur demande |
| Environnement | Plage de température de service | −40 °C à +150 °C | −196 °C à +350 °C | Cycle thermique | Sur demande |
| Dynamique | Tenue en fatigue à 10⁷ cycles | 350 MPa | 550 MPa | Essai de fatigue | Sur demande |
| Production | Quantité minimale de commande | 5 000 pièces | Outillage + 1 000 pièces | Devis | Finitions |
| Production | Délai indicatif de l'outillage | 4–6 semaines | 6–10 semaines | Planning de production | Finitions |
Matières pour outils à suivre
Nous étudions les métaux et alliages compatibles avec la découpe : cuivre mince pour l'électronique, acier à haute résistance pour les structures et autres nuances. La gamme, l'état métallurgique et la disponibilité sont validés pour chaque application.
Tolérances dimensionnelles des outils à suivre
Les outils sont conçus pour la régularité dimensionnelle en série. Les références ISO 2768 et les exigences spécifiques doivent être appliquées à des caractéristiques définies, avec une méthode de contrôle convenue.
| Plage de dimensions nominales | Métaux (ISO 2768-f) | Inox / ressort | Qualité de précision |
|---|---|---|---|
| 0.5mm – 3mm | ±0.05mm | ±0.03mm | ±0.01mm |
| 3mm – 6mm | ±0.05mm | ±0.04mm | ±0.015mm |
| 6mm – 30mm | ±0.10mm | ±0.07mm | ±0.02mm |
| 30mm – 120mm | ±0.15mm | ±0.10mm | ±0.03mm |
| 120mm – 400mm | ±0.20mm | ±0.15mm | ±0.05mm |
| 400mm – 1000mm | ±0.40mm | ±0.30mm | ±0.10mm |
| Diamètre de trou | ±0.05mm | ±0.03mm | ±0.01mm |
| Angle de pliage | ±0.5° | ±0.3° | ±0.1° |
| Planéité (sur 100 mm) | 0.05mm | 0.03mm | 0.01mm |
* Les tolérances de précision nécessitent un outillage adapté et une matière validée. Envoyez vos exigences pour confirmer la faisabilité.
Finitions après découpe
Pour vos outils à suivre, les traitements sont choisis pour la résistance à la corrosion, l'aspect, la conductivité et l'usure. Les épaisseurs et les contrôles sont spécifiés selon votre application.
Brut d’usinage
État brut de découpe, avec ébavurage et arrondis selon les exigences.
Zingage électrolytique
Revêtement de zinc anticorrosion, avec passivation claire ou jaune selon la spécification.
Nickelage
Nickelage chimique ou électrolytique pour la dureté, la résistance à la corrosion et la conductivité.
Anodisation
Pour l'aluminium : anodisation décorative ou dure. Propriétés et épaisseur à confirmer selon l'alliage et le procédé.
Thermolaquage
Revêtement polymère thermodurcissable, couleurs RAL selon disponibilité. Résistance aux UV et aux produits chimiques à spécifier.
Sablage
Texture mate uniforme et élimination des oxydes avant un éventuel revêtement.
Brossage
Grain parallèle fin pour réduire la réflexion et la visibilité des traces sur les pièces d'aspect.
Polissage miroir
Polissage très fin pour les instruments, supports optiques ou pièces décoratives, selon les exigences d'usage.
Passivation
Traitement de l'inox pour éliminer le fer libre et favoriser la couche passive naturelle.
Galvanisation à chaud
Revêtement de zinc épais pour les pièces extérieures et structurelles, selon les contraintes dimensionnelles.
Chromage
Chromage dur ou décoratif pour la résistance à l'usure, à la corrosion et l'aspect, selon la réglementation applicable.
Traitement thermique
Trempe, revenu, cémentation et détente pour atteindre les propriétés spécifiées. La dureté dépend de la nuance et du traitement.
8 raisons de choisir SSP
Fabrication intégrée
Coordination de la conception, de l'outillage, de la découpe, des finitions et du contrôle pour réduire les interfaces et faciliter la maîtrise des délais.
Moyens de métrologie
Pour vos outils à suivre, mesure tridimensionnelle, comparateurs optiques, rugosimètres et duromètres pour contrôler les caractéristiques convenues. Résolution et incertitude sont distinguées dans le plan de contrôle.
CNC 5 axes et électroérosion à fil
Les centres d'usinage et l'électroérosion à fil permettent des formes complexes et des ajustements précis. Les tolérances sont établies selon la géométrie et le matériau.
Certification ISO 9001:2015
Demandez les certificats qualité en cours de validité et leur périmètre. Les critères d'acceptation applicables à votre commande sont définis dans les documents du projet.
Expérience à l'export
Pour vos outils à suivre, nous accompagnons des clients en Europe, en Amérique du Nord et en Asie. Documents export, déclarations REACH/RoHS et conditions de livraison sont examinés selon le produit et la destination.
Partenariat technique
Nos ingénieurs interviennent en amont pour étudier la fabricabilité, les matières et le coût d'outillage avant votre décision d'investissement.
Prototypage et outillages rapides
Des outillages prototypes ou de transition peuvent permettre de valider la conception avant l'outil série. Le délai est confirmé après étude de la pièce.
Confidentialité et accords NDA
Un accord de confidentialité peut encadrer le partage des plans, modèles et informations d'outillage pendant le développement et la production.
Outils à suivre pour différents secteurs
Les outils à suivre sont étudiés selon les contraintes de chaque application. Les exigences qualité et réglementaires doivent être précisées et validées dans le projet.
Automobile
Supports, clips, blindages, connecteurs et composants de batteries de véhicules électriques
Électronique grand public
Contacts, blindages CEM, dissipateurs, connecteurs et boîtiers
Dispositifs médicaux
Pièces d'instruments et de dispositifs de diagnostic, selon validation réglementaire du client
Aéronautique et défense
Fixations structurelles, cales, supports de précision et boîtiers avioniques
Équipements industriels
Carter de protection, boîtiers, dissipateurs et tôles de moteurs
Télécommunications
Composants d'antennes, blindages RF, boîtiers de connecteurs et clips de câbles
Questions fréquentes sur les
Découpage progressif
Prêt à développer votre prochain
projet d'outils à suivre ?
Pour vos outils à suivre, transmettez vos plans et vos exigences pour recevoir une étude technique et un devis adapté. Le délai de réponse est confirmé selon la complexité du dossier.