Folgeverbundstanzen
Individuelle Stanzteile für OEM Serien: vom Streifenlayout und Werkzeugbau über freigegebene Muster bis zur wiederkehrenden Lieferung. Senden Sie Zeichnung, Werkstoff, Dicke und Mengenplanung zur technischen Prüfung.
Zum Start: 2D Zeichnung, Werkstoff und geplante Menge senden.
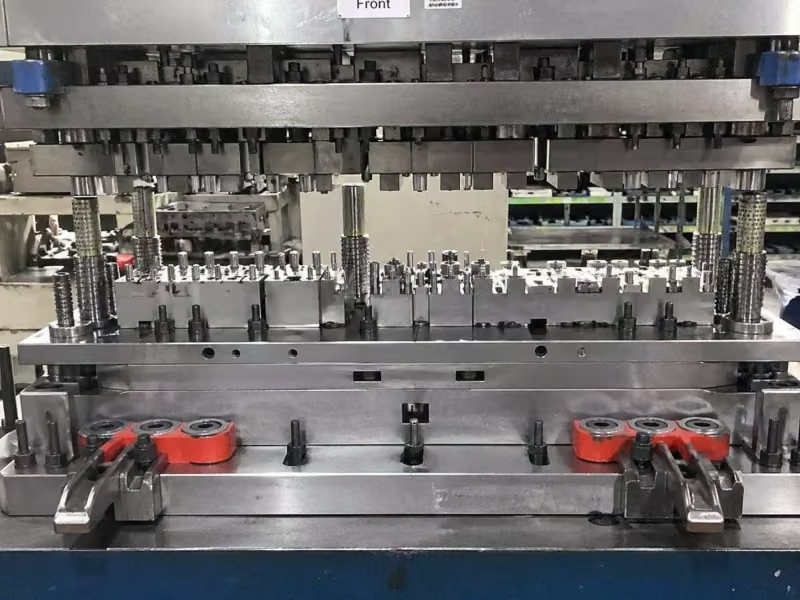
Bauteile für Serienbaugruppen
Individuelle Folgeverbundwerkzeuge und Stanzteile, mit Zeichnung, Freigaben und Fertigungsanforderungen von Beginn an abgestimmt.
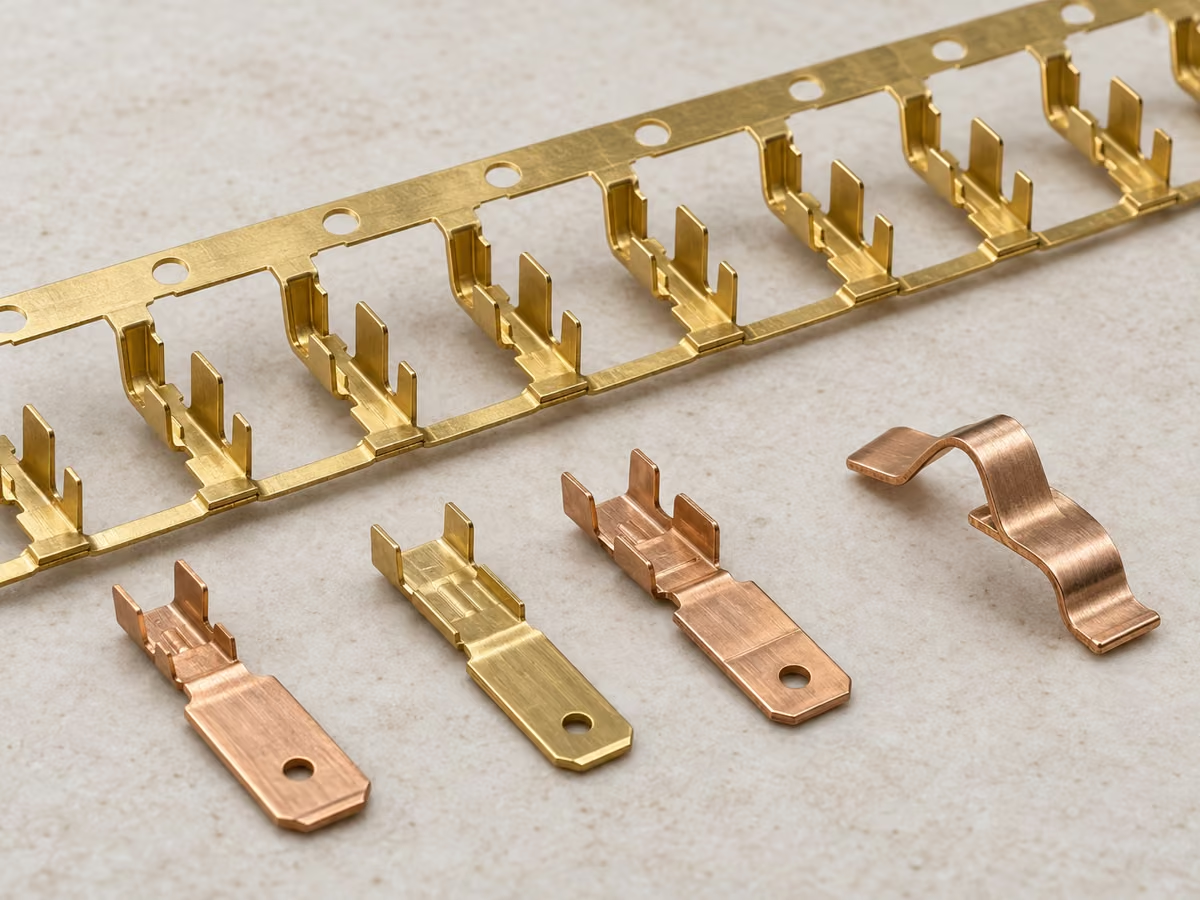
Elektrische Kontakte und Anschlüsse
Kontakte aus Kupferlegierungen, Anschlussrohlinge und bandgebundene Teile für elektrische Baugruppen.
Leitfähigkeit, Werkstoffzustand, Kontaktgeometrie und Beschichtung prüfen.
Ähnliches Bauteil besprechen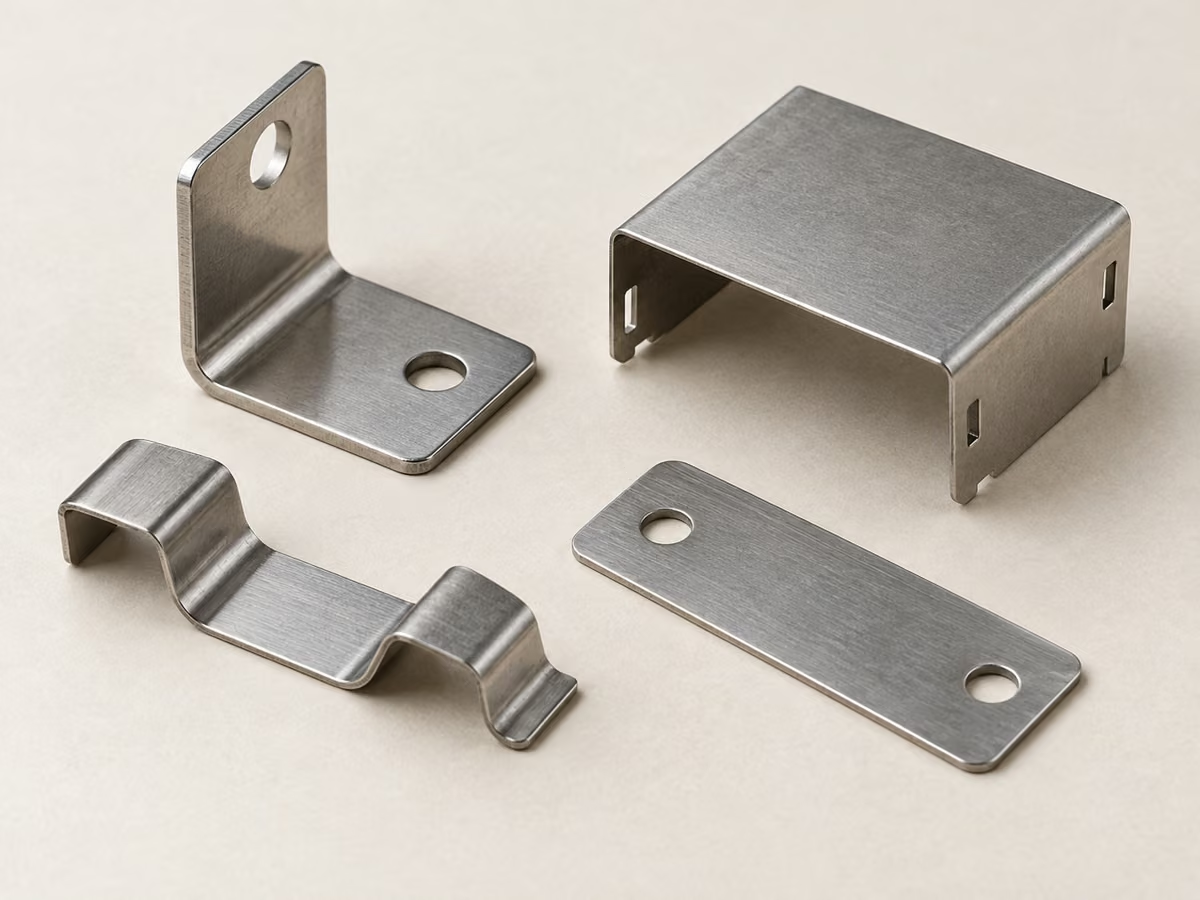
Halter, Abschirmungen und Halteklammern
Umgeformte Blechteile zum Positionieren, Schützen oder Halten von Komponenten in einer Baugruppe.
Biegerichtung, Federfunktion, Befestigungsbohrungen und Sichtflächen prüfen.
Ähnliches Bauteil besprechen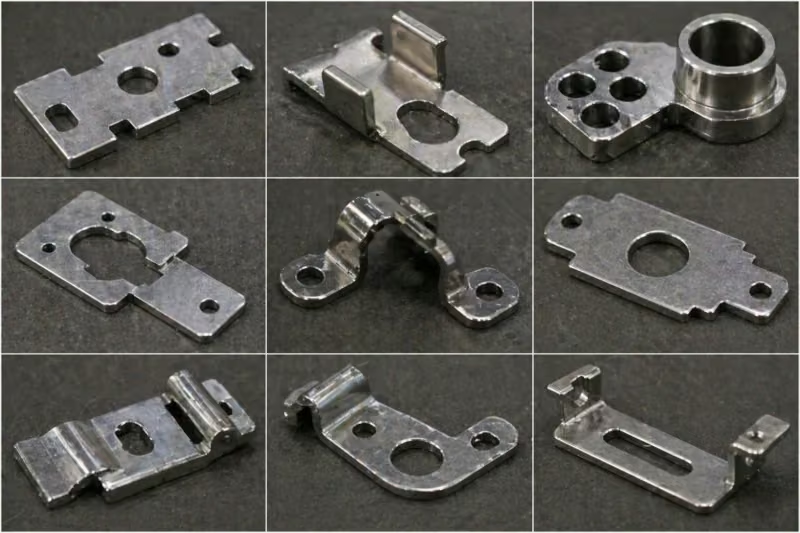
Gelochte Zuschnitte und Formteile
Flache Konturen und umgeformte Teile mit Ausschnitten, Schlitzen, Bohrungen oder lokalen Merkmalen.
Lochbezüge, Randabstände, Ebenheit und Gratrichtung prüfen.
Ähnliches Bauteil besprechen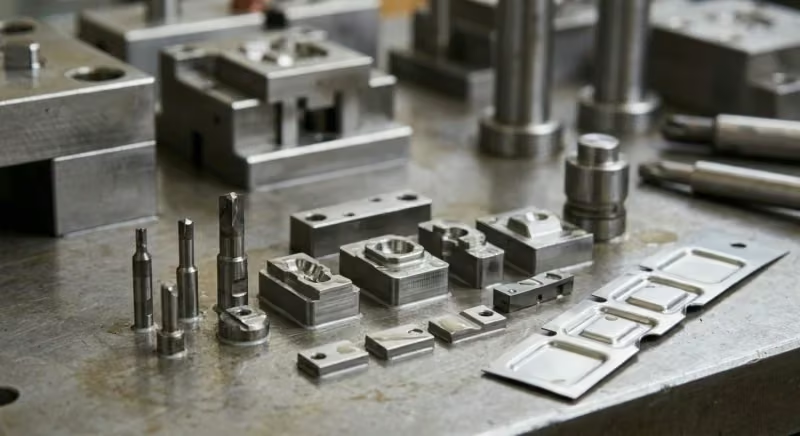
Teile am Trägerstreifen
Wiederkehrende Teile, die bis zur Trennung oder für einen nachfolgenden Prozess am Trägerstreifen bleiben.
Vorschubteilung, Teileausrichtung, Trägerfestigkeit und Verpackungsform prüfen.
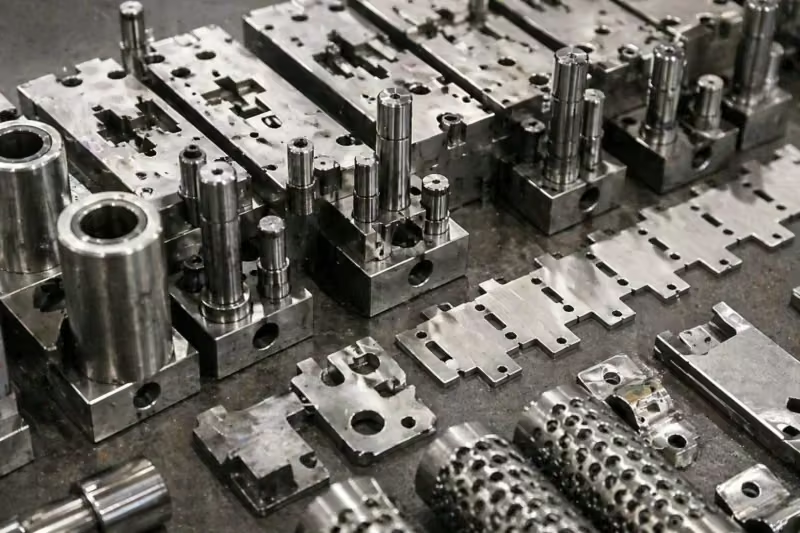
Ähnliches Bauteil besprechenIllustrative Bauteilbeispiele und Werkzeugfotos. Geometrie und Spezifikationen werden anhand Ihrer Zeichnung bestätigt.
Stanzleistungen für Ihr Bauteil
Ein nachvollziehbarer Weg von der freigegebenen Zeichnung zum wiederholbaren Fertigungsprozess.
DFM und Streifenentwicklung
Biegeradien, Durchbrüche, Walzrichtung, Trägersteifigkeit und Stationsfolge prüfen. Materialausnutzung mit zuverlässigem Vorschub und guter Prüfbarkeit abstimmen.
Konstruktion und Bau von Folgeverbundwerkzeugen
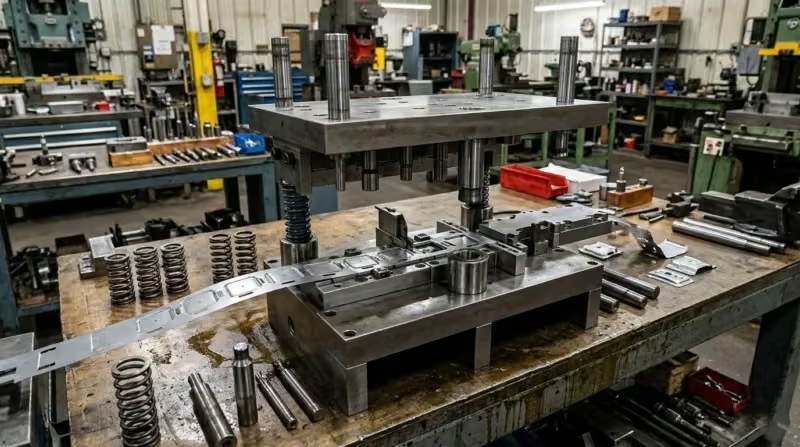
Das Werkzeug auf Streifenlayout, Pressenschnittstelle und Wartungsbedarf auslegen. Stempel, Einsätze, Sucher und Verschleißteile vor Fertigungsbeginn definieren.
Erprobung und Musterfreigabe
Maße, Umformverhalten, Grat und Oberflächen an Versuchsteilen beurteilen. Korrekturen und Freigabeunterlagen vor dem Serienstart abstimmen.
Fertigung, Nachbearbeitung und Lieferung
Stanzen, nachgelagerte Bearbeitung und Verpackung gemäß Bestellung planen. Oberflächenspezifikation, Prüfberichte, Chargenkennzeichnung und Lieferabrufe bestätigen.
Ist Ihre Zeichnung bereit?
Senden Sie Ihre Anforderungen, um Werkzeug, Muster und Serienversorgung zu besprechen.
Angebot anfordernVon der Zeichnung zum Fertigungsplan
Individuelle Geometrie, definierte Werkstoffe und abgestimmte Prüfungen. Beschreiben Sie die Anforderungen Ihrer Baugruppe für die Produktionsplanung.
Ausgangspunkt sind Ihr Bauteil und Ihre Produktionsplanung. Geometrie, Werkstoffzustand, kritische Merkmale und Bedarf werden gemeinsam geprüft. Werkzeugumfang, Musterfreigabe und Lieferleistung werden anschließend im Angebot festgelegt.
Ein klarer Weg zur Serienfreigabe
Freigabepunkte sind ebenso wichtig wie Schneiden und Umformen. Die erforderlichen Nachweise werden für jeden Schritt abgestimmt.
Zeichnungs- und Anforderungsprüfung
Zeichnungsstand, Werkstoff, Dicke, Mengen, Bezüge und kritische Merkmale bestätigen.
Ergebnis: abgestimmte ProjekteingabenStreifenlayout und Werkzeugkonzept
Teilung, Träger, Sucherpositionen, Umformfolge und Schrottabfuhr definieren. Pressenschnittstelle prüfen.
Ergebnis: Werkzeugkonzept zur PrüfungWerkzeugfertigung und Montage
Komponenten bearbeiten, Werkzeug montieren und Passungen, Führung sowie Wartungszugang prüfen.
Ergebnis: Werkzeug bereit zur ErprobungPressenerprobung und Korrekturen
Vorschubstabilität, Schnittkanten, Rückfederung und Teileauswurf bewerten. Werkzeug nach Versuchsergebnissen anpassen.
Ergebnis: repräsentative MusterteileVermessung und Musterfreigabe
Vereinbarte Merkmale messen, Werkstoff- und Oberflächennachweise prüfen und Abweichungen vor Freigabe schließen.
Ergebnis: freigegebene Muster und Unterlagen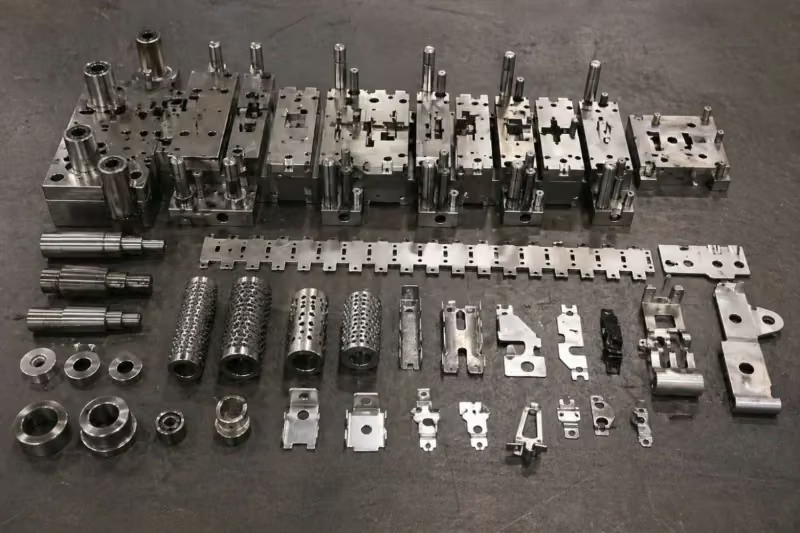
Serienfertigung und Wartung
Abgestimmten Prüfplan und Chargenkontrollen anwenden. Wartung nach Verschleiß und Produktionsbedarf planen.
Ergebnis: freigegebene FertigungsloseBeispiele für Werkzeuge und Stanzteile.
Qualitätsnachweise passend zur Zeichnung
SSP arbeitet unter einem Qualitätssystem nach ISO 9001:2015. Definieren Sie Abnahmekriterien und Unterlagen für Ihre Lieferantenfreigabe.
Erstmustervermessung
Prüfmaße, Bezüge, Messverfahren und Berichtsformat für repräsentative Muster vereinbaren.
Fertigungskontrollen
Kritische Merkmale, Stichprobenplan, Kontrollen und Eskalationsweg festlegen. Fähigkeitsstudien werden bei entsprechender Vorgabe und Validierung eingesetzt.
Werkstoff- und Oberflächennachweise
Benötigte Materialzeugnisse, Beschichtungsnachweise und Chargenbezüge in der Bestellung festlegen.
Kundenspezifische Freigabeunterlagen
PPAP Stufe, Produktionslenkungsplan, PFMEA oder weitere Kundenunterlagen bereits in der Anfrage spezifizieren und den Umfang vor Werkzeugstart bestätigen.
Montagerelevante Merkmale gezielt auslegen
Werkzeugtoleranzen sind nicht mit Fertigteiltoleranzen gleichzusetzen. Zuerst die Funktion festlegen, dann ein geeignetes Fertigungs- und Messverfahren auswählen.
Bezüge und Lochbeziehungen
Festlegen, wie das Teil in der Baugruppe positioniert wird. Bohrungen, Schlitze und Formflächen auf die funktionalen Bezüge ausrichten.
Biegungen und Rückfederung
Werkstoff, Zustand, Walzrichtung und Biegeradius gemeinsam prüfen. Endwinkel und Konturen an Versuchsteilen bestätigen.
Schnittkanten und Gratrichtung
Zulässigen Grat, Kantenzustand und Orientierung spezifizieren. Schneidspalt, Verschleiß und Entgratung beeinflussen das Ergebnis.
Oberflächen und Beschichtungszugabe
Kontaktzonen und Sichtflächen markieren. Schichtdicke, Abdeckung und Handhabungsspuren bei Bedarf berücksichtigen.
Werkstoff und Oberfläche gemeinsam auswählen
Die Werkstoffbezeichnung allein beschreibt das Stanzverhalten nicht. Lieferzustand, Dickentoleranz, Oberfläche und Einsatzanforderungen gehören in die Prüfung.
| Werkstoffgruppe | Typischer Einsatz | Zu bestätigen |
|---|---|---|
| Kohlenstoff- und legierte Stähle | Halter, Formteile und allgemeine Strukturbauteile | Güte, Beschichtung, Festigkeit, Umformbarkeit und Korrosionsschutz |
| Nichtrostende Stähle | Korrosionsbeständige Klammern, Abschirmungen und Formteile | Güte, Zustand, Walzrichtung, Rückfederung und Oberfläche |
| Kupfer, Messing und Bronze | Kontakte, Anschlüsse und stromführende Bauteile | Leitfähigkeit, Zustand, Kontaktkräfte und Beschichtung |
| Aluminiumlegierungen | Leichte Halter, Abdeckungen und thermische Komponenten | Legierung, Zustand, Biegbarkeit und Sichtoberfläche |
Nachgelagerte Arbeitsgänge definieren
Kanten und Oberflächen
Entgraten, Reinigen und kontrollierte Oberflächenvorbereitung gemäß Bauteilanforderung.
Schutz- und Funktionsoberflächen
Bei Bedarf Zink- oder Nickelbeschichtung, Passivierung von Edelstahl, Eloxieren von Aluminium oder Beschichtungen besprechen.
Montage und Verpackung
Sekundärmontage, Teileausrichtung, Zwischenlagen sowie Schutz für Kontakt- und Sichtflächen bestätigen.
Werkstoffeignung, Pressenbedarf, erreichbare Toleranzen und Nachbearbeitung werden anhand von Zeichnung und Angebot bestätigt. Eine einzelne Toleranz oder Hubzahl gilt nicht für alle Stanzteile.
Werkzeuginvestition und Bedarf abstimmen
Folgeverbundwerkzeuge können bei stabilen Konstruktionen und wiederkehrendem Bedarf wirtschaftlich sein. Gesamte Programmkosten betrachten, statt nur Stückpreise zu vergleichen.
Prozesswahl
Bei kleinen Mengen oder häufigen Änderungen einfachere Werkzeuge vergleichen. Transferwerkzeuge für Geometrien mit Einzelplatinen oder anderer Handhabung prüfen.
Werkzeugeigentum und Instandhaltung
Eigentum, Lagerung, Wartung, Ersatzteile und Änderungsabläufe vereinbaren. Bei Einsatz in Ihrer Presse den Lieferumfang genau festlegen.
Versorgung und Gesamtkosten
Werkzeug, Materialausnutzung, Nachbearbeitung, Prüfung, Verpackung und Abrufmuster gemeinsam bewerten. Kapazität und Termine im Angebot bestätigen.
Werkzeugbau und Serienfertigung
Weitere Fertigungsleistungen für Ihr Stanzteilprojekt.
Fragen zum Folgeverbundstanzen
Wann eignet sich Folgeverbundstanzen?
Das Verfahren eignet sich für Teile, die während aufeinanderfolgender Arbeitsschritte am Träger bleiben können. Stabile Konstruktionen und wiederkehrender Bedarf können ein eigenes Werkzeug rechtfertigen. Geometrie, Material, Losgröße und Gesamtbedarf bestimmen die Wirtschaftlichkeit; eine allgemeingültige Mindestmenge gibt es nicht.
Welche Toleranzen sind an meinem Teil möglich?
Senden Sie die Zeichnung mit Bezügen und kritischen Merkmalen. Dickenstreuung, Materialzustand, Geometrie, Rückfederung und Verschleiß beeinflussen das Teil. Angebot und freigegebener Prüfplan legen die anwendbaren Toleranzen fest.
Welche Werkstoffe können geprüft werden?
Kohlenstoffstähle, Edelstahl, Kupferlegierungen und Aluminium sind übliche Ausgangspunkte. Nennen Sie genaue Güte, Zustand, Dicke und Oberfläche. Andere Legierungen benötigen eine Machbarkeitsprüfung; nicht jede Güte ist automatisch geeignet.
Liefern Sie Werkzeuge und Stanzteile?
Wir unterstützen Werkzeugentwicklung und Werkzeugbau sowie Stanzteilprojekte. Definieren Sie, ob Sie ein Serienwerkzeug, Werkzeug mit Mustern oder laufende Teileversorgung benötigen. Für Exportwerkzeuge sind Pressendaten und Abnahmekriterien erforderlich.
Sind PPAP und Prüfunterlagen möglich?
Nennen Sie PPAP Stufe, Erstmusterbericht, Materialzeugnis, Fähigkeitsstudie oder Kundenformat in der Anfrage. Umfang und Validierung werden vor Freigabe von Werkzeug und Fertigungsplan vereinbart.
Was bestimmt Preis, Bestellmenge und Lieferzeit?
Komplexität, Werkzeuggröße, Material, Oberfläche, Freigaben und Bedarfsplanung beeinflussen Kosten und Termine. Eigentum, Mustermenge und Serienlose werden projektspezifisch angeboten. Teilen Sie Ihre Zieltermine mit.
Was möchten Sie fertigen lassen?
Starten Sie mit Zeichnung und Projektdaten. Wählen Sie den passenden Kontaktweg für Ihr Team.
Projektanforderungen
- 2D Zeichnung und 3D Modell mit Revision und kritischen Merkmalen
- Werkstoffgüte, Zustand, Dicke und Oberfläche
- Jahresbedarf, Losgröße und gewünschter Mustertermin
- Prüfung, PPAP, Verpackung und gegebenenfalls Pressendaten