

Moldes de
inyección
Moldes de alta precisión | Tolerancias exigentes | Producción en serie
SSP fabrica moldes de inyección a medida en China para componentes de automoción, electrónica, dispositivos médicos e industria. Envíe su plano, el grado de resina y el volumen previsto para revisar la configuración del molde y los criterios de aprobación de muestras.
Moldes de
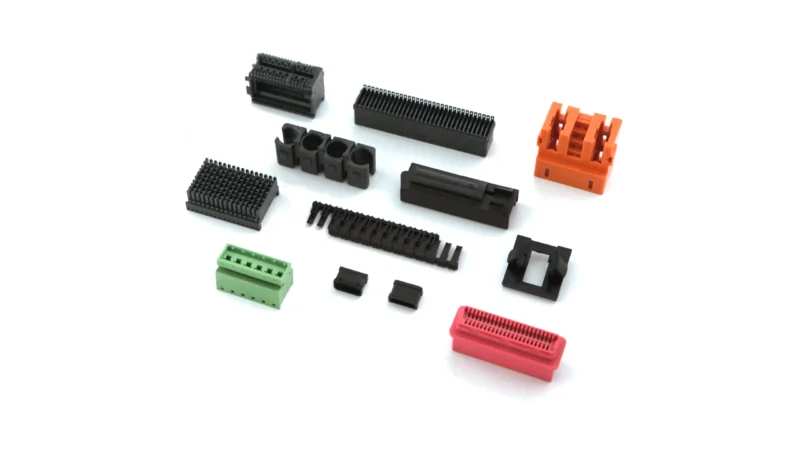
inyección: productos
Explore nuestros moldes de inyección monocavidad, multicavidad, de canal caliente, para insertos y sobremoldeo. Definimos cada molde según la geometría, la contracción de la resina, los canales y la refrigeración. El número de cavidades, el acero y la interfaz con la prensa se confirman antes de fabricar el utillaje.
Capacidades de fabricación
de moldes de inyección
Como fabricante de moldes de inyección, SSP integra la revisión DFM, el mecanizado, la electroerosión y el montaje en un mismo proyecto. Al cotizar, acordamos la producción prevista, las dimensiones críticas, las superficies estéticas y la documentación de entrega. El muestreo y la aceptación utilizan la resina y el plan de inspección definidos.
De 2 a 64 cavidades en un molde para aumentar la capacidad productiva. El equilibrio de llenado y la refrigeración uniforme ayudan a mantener la consistencia entre cavidades.
Hasta 64 cavidadesSistemas de canal caliente con obturador o entrada abierta de Husky, Yudo o Synventive. Reducen el material de los canales y facilitan ciclos automáticos de producción continua.
Sin canales solidificadosEncapsulado de insertos metálicos, componentes electrónicos o piezas plásticas preformadas. Utillaje de dos componentes para empuñaduras suaves, juntas y conjuntos de varios materiales.
Varios materialesProducción de distintas piezas en un ciclo, útil para conjuntos con componentes compatibles. El análisis del equilibrio de llenado ayuda a controlar la calidad entre cavidades.
Varias piezas por cicloDos planos de cavidades permiten aumentar la producción con la misma fuerza de cierre. Una opción para tapas y envases de pared delgada con exigencias de ciclo y productividad.
2× producción, misma prensaDesde utillaje provisional de aluminio para validar prototipos de 5.000–50.000 ciclos hasta moldes de producción de P20 o H13 para 300.000–5 millones de ciclos, según especificación. Planificamos la transición del prototipo a la serie.
Del prototipo a 5 M de ciclosHASCO·MISUMI
Procesos de moldeo
Diseñamos moldes de inyección adaptados a los requisitos de cada proceso y aplicación.
Proceso para producir grandes volúmenes de piezas plásticas repetitivas con calidad y tolerancias controladas.
Inyección de un segundo material sobre un sustrato preformado para empuñaduras suaves, juntas, piezas bicolor y conjuntos de elastómero y plástico.
Componentes metálicos o preformados se colocan en la cavidad y se encapsulan con plástico. Permite integrar insertos roscados, terminales y contactos mediante retención mecánica.
Inyección de nitrógeno en el plástico fundido para crear secciones huecas, reducir peso y limitar rechupes en piezas de pared gruesa.
Inyección rápida de hasta 500 mm/s para paredes de hasta 0,4 mm, según el proyecto. La refrigeración y la ventilación se optimizan para limitar llenados incompletos y deformaciones en envases y carcasas.
El control térmico Variotherm, con calentamiento y enfriamiento rápidos, permite acabados de alto brillo y ayuda a reducir líneas de unión y rechupes en piezas estéticas y ópticas.
Pesos de inyección de 0,01–1 g para conectores miniatura, componentes médicos y lentes microópticas. Mecanizado de precisión de ±0,005 mm para geometrías inferiores a 0,3 mm, sujeto a revisión técnica.
Canales convencionales para reducir el coste del utillaje, facilitar cambios de color o procesar materiales sensibles a una exposición térmica prolongada. Configuraciones estándar y de tres placas.
Los procesos se apoyan en nuestra simulación Moldflow y Análisis DFM antes de mecanizar el acero, para reducir el riesgo en T1 y acortar el desarrollo hasta un 40%. La refrigeración y la posición de entrada se revisan en la ingeniería del molde.
Ingeniería y
Proceso de fabricación
Un proceso de 11 etapas, desde el plano de la pieza hasta la entrega del molde, con controles de calidad en cada fase.
Revisión de archivos 2D/3D: desmoldeo, espesores, contrasalidas, líneas de partición, entradas y expulsión, antes de iniciar el diseño.
Análisis Autodesk Moldflow del equilibrio de llenado, líneas de unión, deformación y refrigeración. Confirmamos la posición de entrada y los canales antes del diseño CAD.
Diseño 3D completo en SolidWorks o CATIA: cavidades, núcleos, correderas, expulsores inclinados, expulsión, refrigeración, canales y lista de materiales para compras y mecanizado.
Seleccionamos P20, H13, S136, NAK80 o 718H según volumen, resina y acabado. La base DME, HASCO o MISUMI se confirma con el cliente.
Fresado CNC de cinco ejes con capacidad de posicionamiento de ±0,005 mm. Mecanizamos cavidades, insertos, correderas y bastidores con acero de utillaje certificado.
Electroerosión por hilo para superficies de partición y perfiles de insertos hasta ±0,003 mm. Electroerosión por penetración para nervios profundos, grabados y geometrías que el fresado no alcanza.
Las bases P20 suelen suministrarse preendurecidas. El H13 y otros aceros templables reciben el tratamiento definido en la especificación. Cuando procede, aplicamos alivio de tensiones o tratamiento criogénico y repetimos la inspección dimensional.
Ajuste manual de correderas y expulsores. Pulido de cavidades SPI A1–A3 y comprobación de contacto de las superficies de partición para controlar la rebaba.
Primera inyección con la resina acordada y las condiciones nominales del proceso. Medimos las piezas por CMM y documentamos las dimensiones críticas frente al plano.
Las correcciones T2/T3 abordan desviaciones dimensionales, defectos superficiales, deformación y rebaba. Validamos la repetibilidad dentro de la ventana de proceso acordada.
Documentación dimensional FAI, certificados de material, datos Cpk y manual de mantenimiento según el plan acordado. El molde se limpia, protege y embala para transporte internacional por mensajería o vía marítima.
Control de calidad
Cada molde de inyección sigue un protocolo documentado de inspección por etapas. Verificamos las dimensiones y el funcionamiento antes de la entrega.
Revisamos certificados de acería, dureza y dimensiones de los bloques antes del mecanizado CNC para conservar la trazabilidad del material.
Trazabilidad completa del materialInspección CMM de los insertos después del mecanizado y EDM. Comparamos las características críticas con el CAD nominal antes del tratamiento térmico.
Precisión de mecanizado ±0,005 mmComprobamos movimientos, recorridos y estanqueidad de correderas, expulsores, canal caliente y circuitos de refrigeración antes de las pruebas.
Verificación funcional completaPruebas sucesivas con piezas medidas por CMM y documentación de la ventana de proceso. Registramos y verificamos las correcciones antes de la siguiente prueba.
Muestreo de validaciónInforme dimensional FAI, documentación de acabado, capacidad Cpk y guía de mantenimiento con la entrega, según el alcance acordado.
PPAP nivel 3 disponibleMateriales y grados de acero
El acero influye en la vida útil del molde, la calidad superficial y el coste. Lo seleccionamos según el volumen previsto y los requisitos de la aplicación.
Capacidad de tolerancia
Capacidades de precisión documentadas para los moldes, medidas y registradas antes de la entrega.
| Tipo de medición | Norma | Valor |
| Mecanizado de moldes | Precisión CNC de cavidad / núcleo | ± 0.005 mm |
| Tolerancia de la pieza | Pieza plástica terminada | ± 0.02 mm |
| Planitud del molde | Superficie de partición | ≤ 0.01 mm |
| Entrada / canal | Precisión de entrada y canales | ± 0.01 mm |
| Grado de pulido | Norma de acabado SPI | A1 – A3 |
| Canal de refrigeración | Precisión de posición | ± 0.1 mm |
Capacidad de producción de referencia. Las tolerancias más exigentes para micromoldes y óptica requieren evaluación y, cuando procede, operaciones adicionales de EDM y lapeado.
micropiezas
El tratamiento adecuado mejora el aspecto de la pieza y el desmoldeo, reduce el desgaste y prolonga los intervalos de mantenimiento.
Pulido con diamante de las cavidades al acabado SPI A1, A2 o A3 acordado. La muestra aprobada y la rugosidad requerida orientan la inspección de lentes y productos de alto brillo.
Mejora del acabado superficialLa electroerosión por penetración crea superficies mates y texturizadas VDI 12–45 que disimulan marcas de flujo y huellas en interiores de automóvil.
Disimula marcas de flujoAcabado mate uniforme por chorreado con granalla de acero o microesferas de vidrio. Reduce marcas de mecanizado y facilita el desmoldeo como alternativa económica al alto brillo.
Mejora del desmoldeoTexturas de cuero, madera o patrones geométricos obtenidas por ataque químico o láser, según la muestra estética y táctil aprobada.
Acabados estéticos a medidaCromo duro electrodepositado de 5–30 μm para mejorar la dureza superficial y la resistencia a la corrosión y al desgaste con resinas abrasivas.
Mayor vida útil del moldeNitruración gaseosa o por plasma con profundidad de capa de 0,1–0,3 mm y HV 900–1100. Mejora la resistencia al desgaste; los cambios dimensionales se revisan según la pieza.
Mayor dureza superficialCarbono tipo diamante de 1–4 μm y bajo coeficiente de fricción. Puede reducir la adhesión de resinas y la fuerza de expulsión, según el material y la aplicación.
Menor fuerza de expulsióndisponibles bajo consulta
Industrias atendidas
Nuestros moldes de inyección se destinan a componentes plásticos de cinco sectores que requieren producción repetitiva y precisión.
Paneles interiores, rejillas, ventilación HVAC y clips estructurales. Documentación IATF 16949 y PPAP nivel 3 para proveedores de automoción, según el proyecto.
Utillaje para jeringas de un solo uso, carcasas de diagnóstico y empuñaduras quirúrgicas. Acero inoxidable S136 para resistencia química y pulido espejo. Los requisitos de sala limpia se acuerdan por proyecto.
Carcasas pulidas o texturizadas, lentes transparentes, botones y soportes para teléfonos, dispositivos portátiles y electrónica de consumo, conforme a las especificaciones estéticas acordadas.
Carcasas de máquinas, soportes, engranajes y paneles para fabricantes de equipos y automatización. Resinas reforzadas con fibra de vidrio y tolerancias estructurales definidas.
Utillaje rápido para tapones, tapas, recipientes alimentarios y cierres. Moldes apilados y multicavidad para aumentar la productividad de grandes series.
Por qué elegir SSP
Ingeniería de moldes y seguimiento del proyecto desde el primer plano hasta el utillaje preparado para producción.
Desde 2014 diseñamos y suministramos moldes multicavidad, de canal caliente, para insertos, sobremoldeo y microinyección a fabricantes internacionales.
CNC de cinco ejes, electroerosión por hilo y penetración e inspección CMM. Documentamos las dimensiones críticas frente a las tolerancias del plano antes de la entrega.
Mecanizado CNC, EDM, tratamiento térmico, pulido, ajuste e inspección CMM integrados para controlar las distintas fases del proyecto.
Simulación Autodesk Moldflow de entradas, equilibrio de llenado, deformación y refrigeración para reducir el riesgo T1 y los ciclos de desarrollo. Las mejoras dependen del proyecto.
Desde utillaje provisional de aluminio hasta moldes H13 templados para producción. El acero y el tratamiento se seleccionan según el volumen; la vida útil prevista se confirma en la oferta.
Proceso de 11 etapas desde DFM hasta las muestras T1, con un plazo de referencia de 15–35 días. La disponibilidad para proyectos urgentes se confirma al cotizar.
Experiencia con bases DME, HASCO y MISUMI. Documentación en inglés, manuales de mantenimiento y logística internacional por mensajería o transporte marítimo.
Envíe el plano para recibir una revisión DFM, una recomendación de material y una estimación de plazo sin coste. Nuestro objetivo de respuesta es un día laborable.
Solicitar revisión DFM gratuita →⚙️ Servicios principales
📦 Líneas de productos
Moldes de inyección: planificación y preguntas frecuentes
Un molde de inyección fiable empieza con una especificación clara. Para solicitar presupuesto, comparta el modelo 3D, el plano acotado, la resina, la demanda anual, la prensa y los requisitos estéticos. Identifique dimensiones críticas y ensayos funcionales para que diseño, cavidades, refrigeración e inspección respondan a las mismas prioridades.
¿Qué configuración de molde debo elegir?
Un molde multicavidad permite repetir una misma pieza. Un molde familiar combina componentes cuando sus materiales y necesidades de llenado son compatibles. El moldeo con insertos encapsula un componente preparado; el sobremoldeo añade otro material a un sustrato. La revisión DFM compara productividad, mantenimiento, compatibilidad con la prensa e inversión inicial.
¿Cómo se acuerdan las tolerancias y los acabados?
La precisión de mecanizado y la tolerancia de la pieza moldeada son especificaciones distintas. Influyen la contracción de la resina, la geometría, el espesor, el acondicionamiento y el método de medición. El plano define las cotas críticas y las condiciones de inspección; una muestra aprobada define el acabado. Las capacidades indicadas se evalúan por proyecto.
¿Qué influye en el plazo de fabricación?
El plazo de referencia de esta página es de 15–35 días desde la confirmación del diseño. Correderas complejas, muchas cavidades, aceros especiales, sistemas de canal caliente y requisitos de validación pueden modificarlo. La oferta confirma hitos de aprobación, mecanizado, primera prueba, correcciones y aceptación de muestras antes del envío.
¿Qué información ayuda a elegir el acero?
Indique resina, cargas abrasivas, aditivos corrosivos, volumen de producción y acabado. El P20 suele suministrarse preendurecido; otros aceros requieren un tratamiento específico. Consulte la guía de acero P20 de Uddeholm y la clasificación de acabados SPI como referencia. SSP confirma el acero y el acabado en la especificación del proyecto.
Para el apoyo a producción después de entregar el molde, consulte nuestro servicios de moldeo por inyección o repuestos para moldes. Envíe sus planos mediante el formulario existente para valorar los moldes de inyección adecuados para su pieza.
Inicie su proyecto de moldes de inyección
su proyecto hoy
Envíe el plano para recibir una oferta detallada con recomendaciones técnicas. Revisamos DFM, material y necesidades de simulación Moldflow según el proyecto.