Troqueles transfer
SSP fabrica troqueles transfer a medida en China para piezas metálicas grandes, complejas y de embutición profunda. Diseñamos el utillaje según el recorte inicial, la secuencia de conformado, el sistema de transferencia y la prensa de producción.
Envíe plano 2D, material y volumen previsto para empezar.
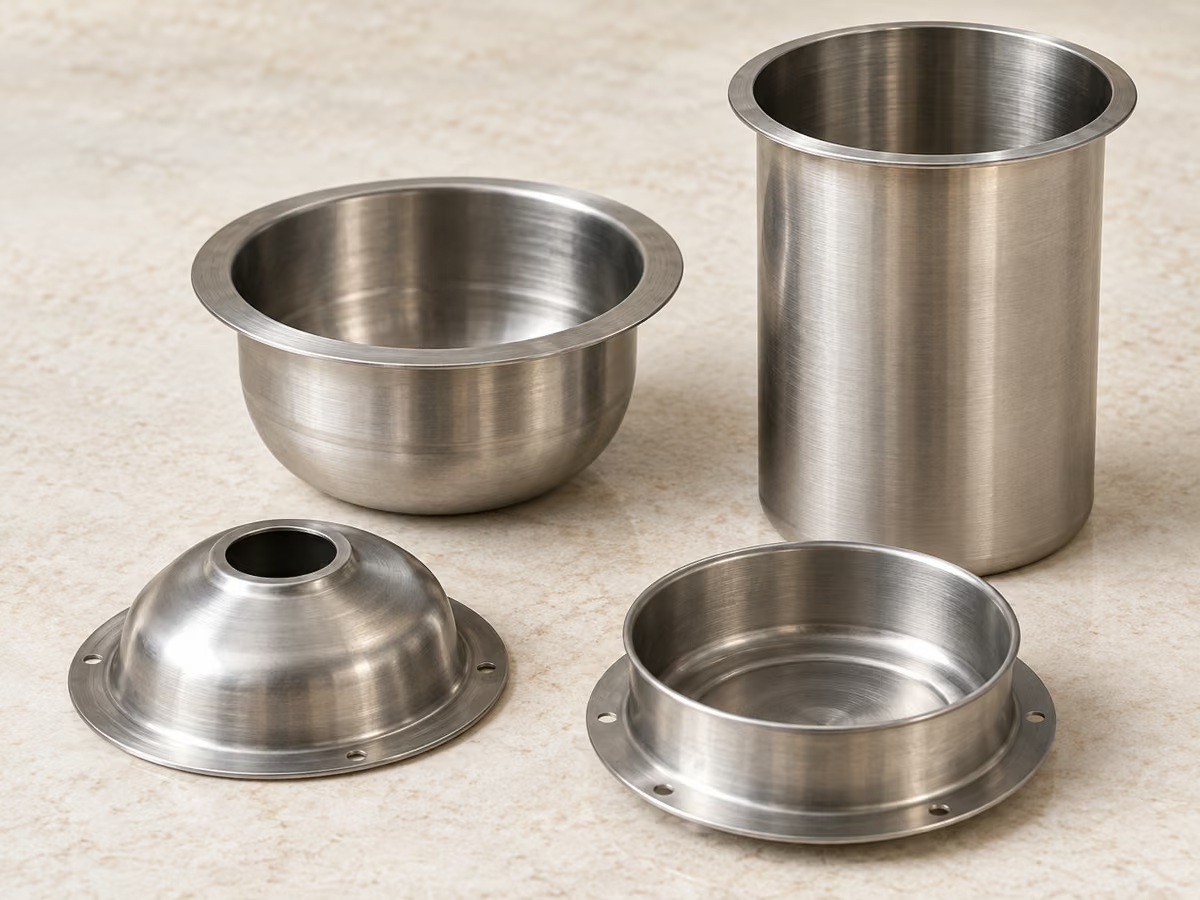
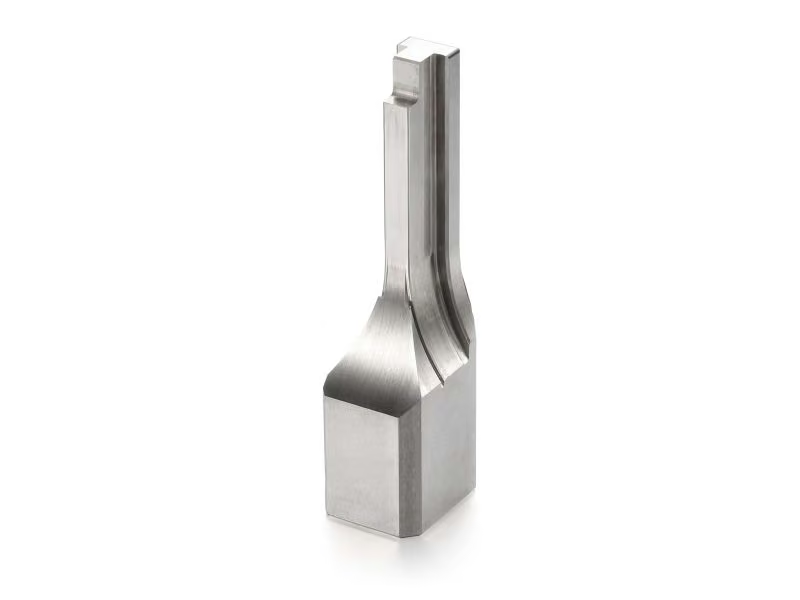
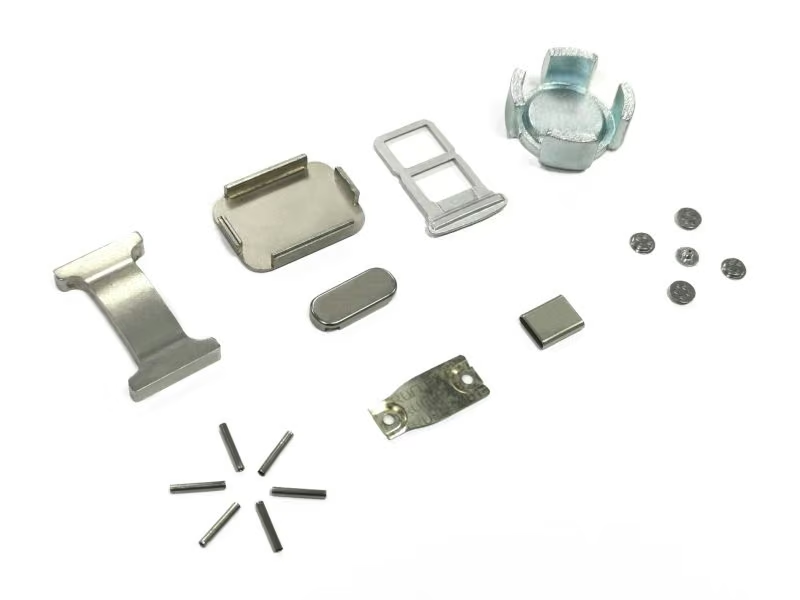
Ejemplos de utillaje transfer y piezas conformadas
Ejemplos ilustrativos de componentes y fotografías de utillaje. Geometría y aceptación según el plano aprobado.
Copas y casquillos embutidos
Piezas redondas con conformado por etapas, transiciones de pared controladas y radios definidos.
Consultar una pieza similar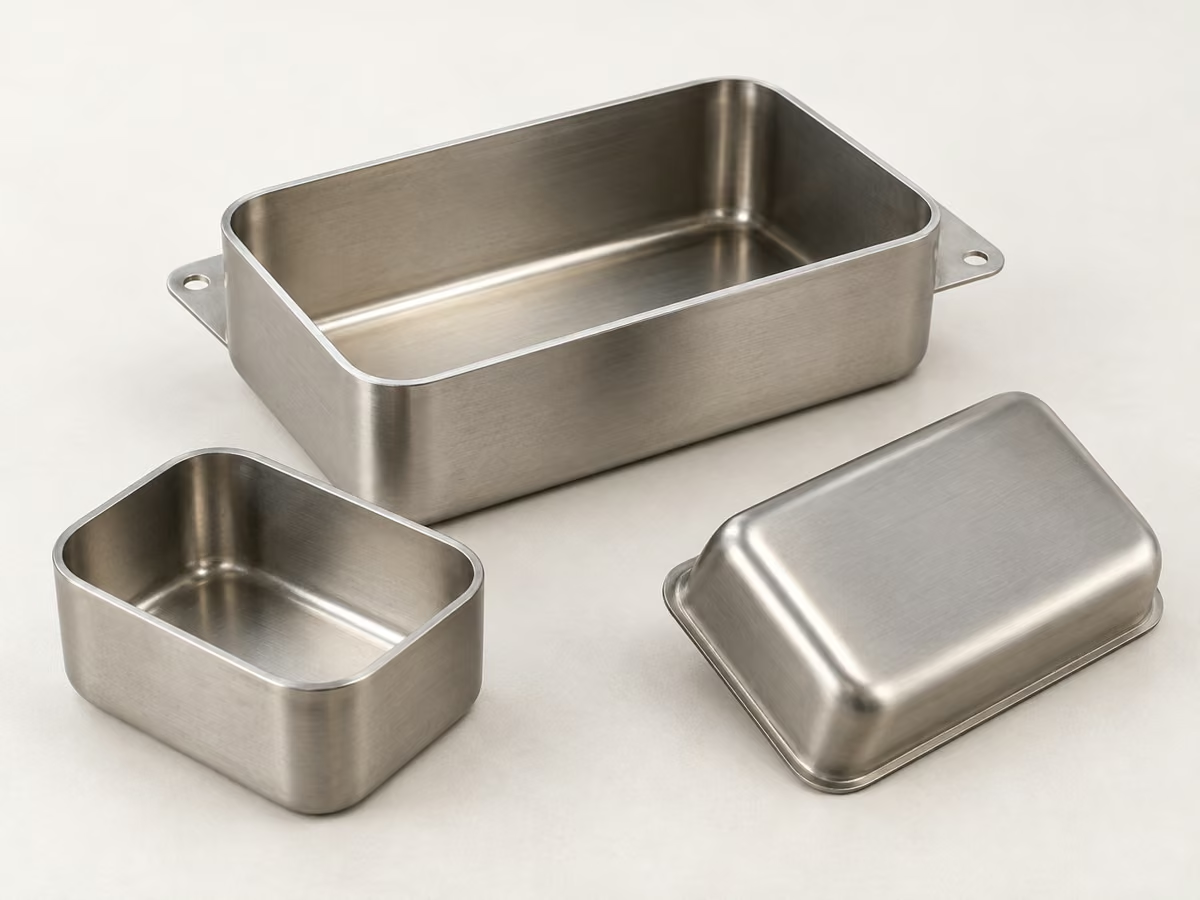
Carcasas rectangulares y cubiertas
Envolventes y blindajes embutidos con radios de esquina, bridas de montaje y perforaciones.
Consultar una pieza similar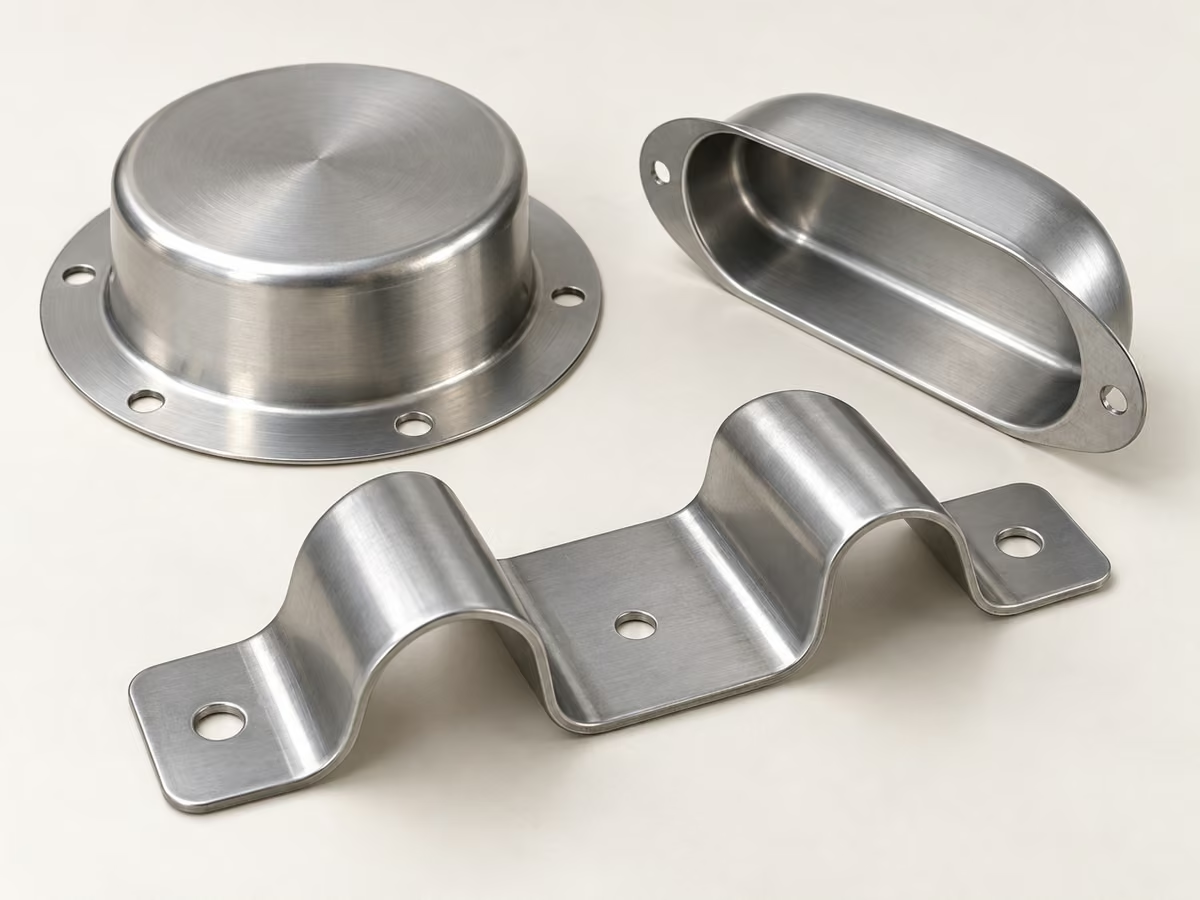
Carcasas con brida y piezas estructurales
Piezas conformadas con bridas, perfiles locales y fijaciones evaluadas para su transferencia.
Consultar una pieza similarInsertos y utillaje de repuesto
Punzones de embutición, cuchillas, insertos de conformado y piezas de desgaste según plano acordado.
Consultar una pieza similarTroqueles transfer: ingeniería y pruebas
Diseño, simulación, fabricación, pruebas y asistencia coordinados en nuestra planta de 9.000 m² de Humen, Dongguan. Un mismo equipo técnico sigue el proyecto desde la oferta hasta el envío.
DFM y simulación de conformado
Revisión de conformabilidad, desarrollo del recorte y estaciones. AutoForm evalúa adelgazamiento, arrugas y recuperación elástica antes de pedir el acero.
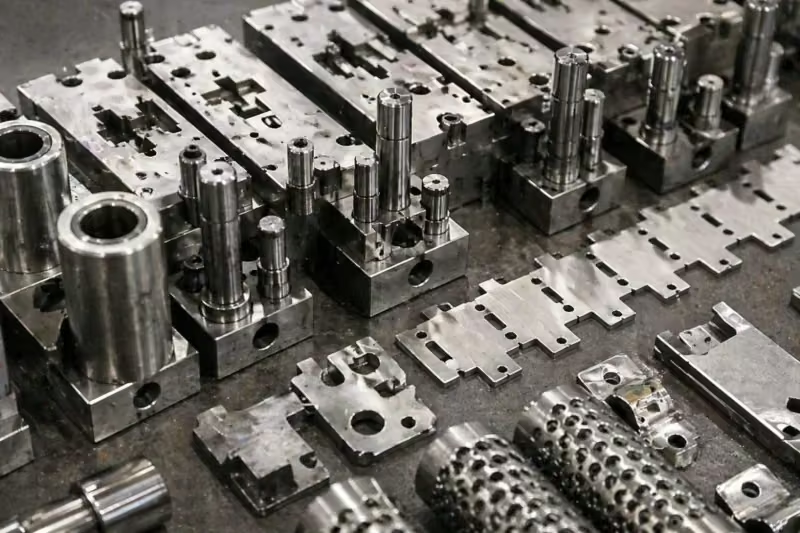
Fabricación de utillaje en planta
Centros de mecanizado rápido, electroerosión por hilo Seibu y Sodick, EDM por penetración y rectificado. Punzones e insertos rectificados hasta ±0,002 mm según especificación.
Pruebas en prensa y validación
Pruebas en prensas de 160–630 t: ajuste del pisador, frenos de chapa y sincronización de transferencia. Medimos las primeras piezas antes de enviar el troquel.
Interfaces de automatización transfer
Dedos, pinzas, travesaños, barras servoaccionadas y puntos de agarre robótico incluidos desde el primer desarrollo del troquel.
Inspección y documentación
Informes dimensionales CMM, certificados de material y dureza. FAI con planos referenciados y documentación PPAP bajo solicitud.
Asistencia y mantenimiento
Diagnóstico, reacondicionamiento e insertos de recambio para troqueles propios o de otros fabricantes, a partir de planos o muestras.
Utillaje a medida para su pieza y prensa
Además de suministrar troqueles, SSP fabrica el utillaje y produce las piezas. Envíe un plano, una muestra o un boceto: nuestros ingenieros seleccionan el proceso, fabrican el troquel o molde y entregan piezas con informes de inspección. Un proveedor desde el prototipo hasta la producción en serie.
Cómo fabricamos un troquel transfer de varias estaciones
Ocho etapas con aprobación antes de avanzar. Recibirá revisiones de diseño y resultados de pruebas antes del envío desde Dongguan.
Revisión de pieza y DFM
Comprobación del plano, material y volumen; riesgos de conformado identificados en la oferta.
Simulación de conformado
AutoForm evalúa adelgazamiento, recuperación elástica y profundidad de embutición en cada estación.
Distribución de estaciones y diseño
Recorte, secuencia, paso de transferencia y posiciones de dedos definidos en 3D para su aprobación.
Acero y tratamiento térmico del troquel
D2/SKD11, DC53, SKH-51 o insertos de carburo, con tratamiento según especificación; D2 de referencia a HRC 58–62.
Mecanizado, EDM y rectificado
Centros de mecanizado, electroerosión por hilo y rectificado plano. Punzones e insertos rectificados hasta ±0,002 mm.
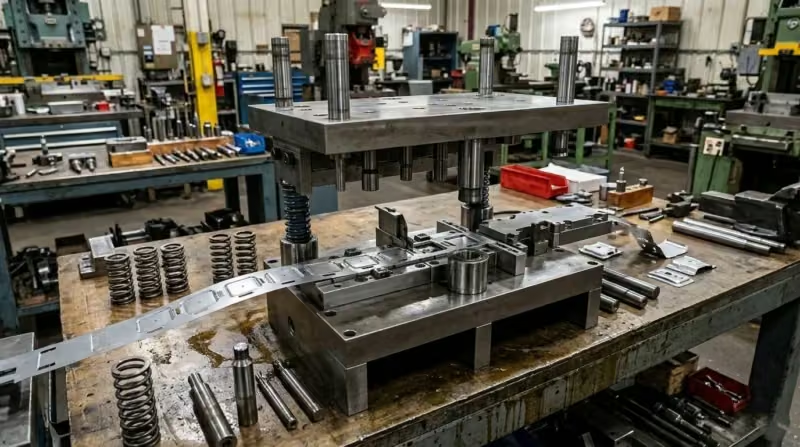
Montaje y ajuste
Montaje de estaciones y registro de holguras, pilotos y alturas de transferencia.
Pruebas en prensa y FAI
Pruebas en prensas de 160–630 t y medición CMM de las primeras piezas frente al plano.
Embalaje y exportación
Protección anticorrosión y embalaje con informe CMM, certificados de material y registros de pruebas.
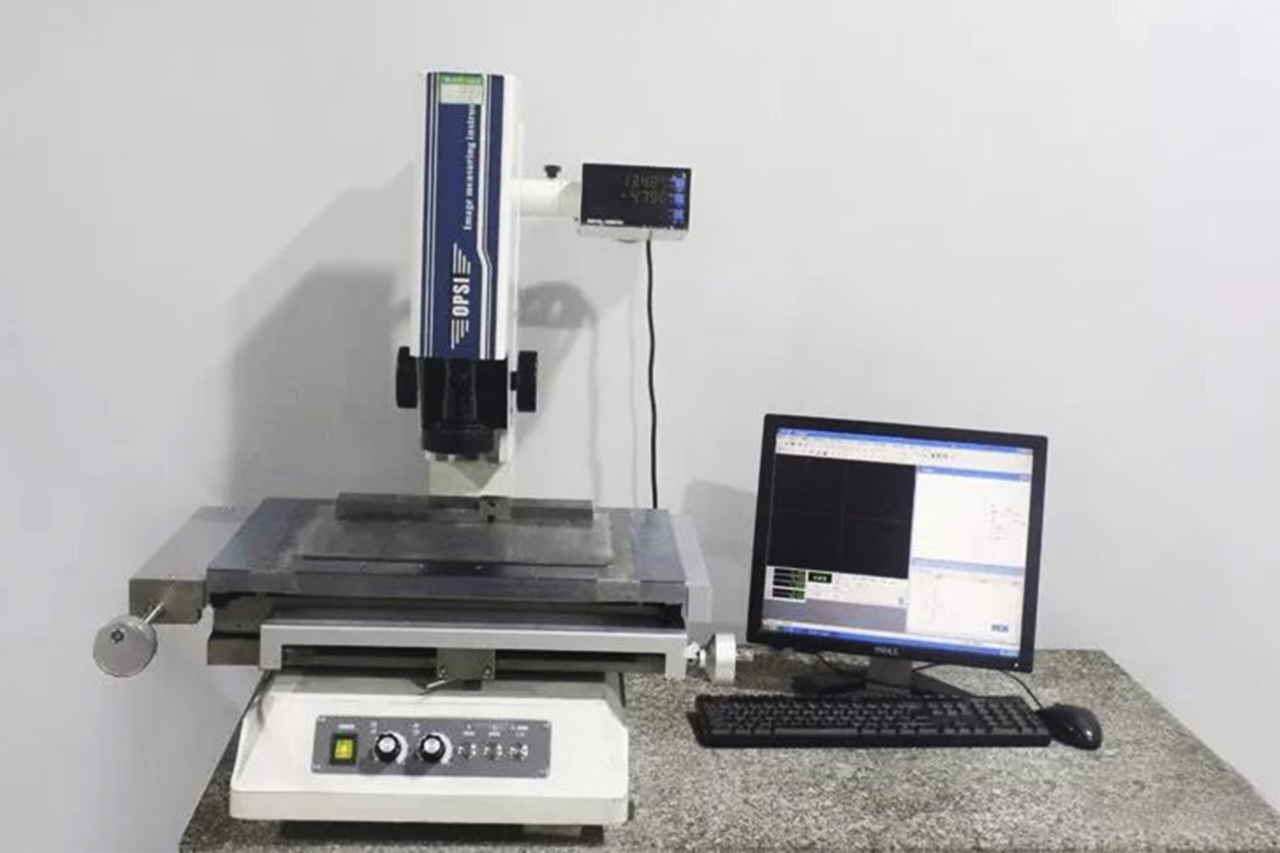
Aprobación del troquel con evidencias de inspección
ISO 9001:2015 e IATF 16949
Sistema de calidad certificado conforme a ISO 9001:2015 y la norma de automoción IATF 16949 , con procesos documentados y trazabilidad.
Simulación antes de mecanizar
AutoForm permite revisar problemas de embutición en cada estación antes de las pruebas físicas.
Un taller de utillaje completo
Centros de mecanizado, EDM por hilo Seibu y Sodick, rectificadoras e inspección CMM para controlar las etapas críticas.
Pruebas en nuestras prensas
Probamos los troqueles en prensas de 160–630 t y medimos las primeras piezas antes de enviarlos.
Capacidades de troqueles transfer de un vistazo
Referencias para planificar según la capacidad existente. Material, geometría, compatibilidad de prensa y aceptación se confirman para su proyecto.
| Tipos de troquel | Una estación, varias estaciones (3–10), embutición profunda e híbridos progresivo-transfer |
|---|---|
| Transferencia de piezas | Dedos mecánicos, interfaces de barras servoaccionadas y carga y descarga robótica |
| Espesor de chapa | 0.1–6 mm |
| Materiales de chapa | Acero laminado en frío y HSLA, AHSS/UHSS hasta 1.500 MPa, inoxidable, aluminio series 1xxx–7xxx, cobre, latón, titanio y aleaciones de níquel |
| Tamaño máximo de pieza | 1.016 × 711 mm (40 × 28 pulgadas) |
| Relación de embutición | Superior a 2:1 mediante embuticiones y reembuticiones sucesivas |
| Tolerancia de componentes del troquel | ±0,002 mm en punzones, insertos y anillos rectificados |
| Tolerancia de la pieza estampada | Acordada en DFM según material y geometría y verificada en pruebas con informe CMM |
| Pruebas en planta | 160–630 T prensas |
| Simulación | AutoForm: flujo del material, adelgazamiento, arrugas y recuperación elástica |
| Inspección | CMM, medición óptica y altímetro; ensayo de dureza Rockwell |
| Documentos | Informe CMM, certificados de material, dureza y pruebas; FAI y PPAP bajo solicitud |
| Plazo de entrega | 3–16 semanas según estaciones y tamaño; insertos de recambio en 7–15 días. Consulte las preguntas frecuentes. |
Aceros del troquel y materiales de chapa para troqueles transfer
Seleccionamos el acero según la chapa, el número de golpes y el desgaste de cada estación. Verificamos el material recibido frente al certificado y la dureza después del tratamiento. Nuestra tabla de durezas de aceros de utillaje indica intervalos HRC habituales.
Acero de trabajo en frío Cr12MoV
Material de referencia para insertos de corte y conformado, con resistencia al desgaste a HRC 58–62 y estabilidad en el tratamiento térmico.
Acero de trabajo en frío de mayor tenacidad
Dureza similar al D2 y mayor tenacidad para punzones e insertos que sufren desconchado. Consulte D2 y DC53 para estampación .
Acero rápido
Punzones de perforación y pequeño diámetro que necesitan dureza y resistencia del filo, con opción PVD para acero de alta resistencia.
Para filos de corte de grandes series
Secciones de corte y perfilado para altos volúmenes y materiales abrasivos, cuando el acero de utillaje exigiría reafilados frecuentes.
Bases y placas del troquel
Bases de acero de medio carbono y placas y portainsertos P20 preendurecidos, mecanizados con planitud y paralelismo para sostener las estaciones.
Materiales de trabajo de 0,1–6 mm
Simulamos cada troquel con el grado y espesor reales de la chapa de producción.
Recubrimientos del troquel y Tratamientos superficiales
Tratamiento térmico al vacío
Dureza según especificación con deformación controlada. Cada inserto tratado se ensaya y su resultado se registra.
Recubrimientos PVD: TiCN, TiAlN, CrN
Capas finas y duras que reducen el desgaste adhesivo en punzones e insertos, especialmente con inoxidable y chapa recubierta.
Recubrimiento DLC
Capa de baja fricción para conformar aluminio y cobre y reducir la adherencia de material al punzón.
Nitruración
Capa resistente al desgaste con variación dimensional controlada, para insertos grandes y componentes de guiado.
Radios de embutición pulidos
Radios y extremos de punzón pulidos hasta Ra 0,1 μm o mejor, según plano, para limitar fricción, adhesión y rayas.
Rectificado de precisión
Perfiles, caras de insertos y holguras rectificados y verificados hasta ±0,002 mm para facilitar el intercambio de estaciones.
Cómo funciona la estampación con troqueles transfer
En la estampación transfer , el recorte se separa de la bobina y pasa entre estaciones mediante dedos, barra servoaccionada o robot. Los troqueles de embutición combinan embutición, reembutición, recorte y punzonado. La trayectoria, los puntos de agarre y la secuencia se verifican frente a la geometría y las holguras de prensa.
Cada estación realiza una operación: recorte, embutición, reembutición, perfilado, punzonado, rebordeado o recalibrado. Así, un recorte plano se convierte en un recipiente, una carcasa o un soporte, con una pieza terminada por golpe.
Antes de mecanizar, simulamos la secuencia en AutoForm para revisar flujo, adelgazamiento y recuperación elástica. Los resultados definen el recorte, las estaciones y las profundidades de embutición.
Para piezas profundas, grandes o que cambian de orientación
Embuticiones sucesivas, recortes grandes o pesados, piezas que giran entre estaciones y anidados que aprovechan mejor el material que una banda portadora.
Para piezas pequeñas y planas a alta velocidad
Piezas planas o de poco conformado alimentadas en bobina con banda portadora. Consulte nuestro servicio de estampación con troquel progresivo .
Sectores que utilizan nuestros Troqueles transfer
El utillaje SSP trabaja en más de 40 países, en aplicaciones donde profundidad, espesor y repetibilidad determinan el diseño.
Automoción
Soportes, refuerzos, componentes de asiento y carcasas embutidas en HSLA y aceros de alta resistencia; PPAP bajo solicitud.
Electrónica y conectores
Blindajes, carcasas de conectores, cubiertas EMI y envolventes de disipadores en cobre, latón e inoxidable.
Equipos industriales
Carcasas de motores, bombas, válvulas y actuadores con varias etapas de conformado y espesor uniforme.
Apoyo en utillaje y producción
Troqueles transfer: Preguntas frecuentes de compradores
¿Qué diferencia hay entre un troquel transfer y uno progresivo?
El progresivo mueve una banda continua y mantiene la pieza unida hasta el corte final, adecuado para componentes pequeños de gran volumen. El transfer separa primero el recorte y lo desplaza con dedos, barra o robot; permite embutir más, girar entre estaciones y fabricar piezas mayores. Suele exigir más inversión, aunque puede ahorrar chapa en piezas grandes.
¿Fabrican piezas estampadas además de troqueles?
Sí. Fabricamos recipientes y carcasas embutidos, soportes, blindajes, muelles, terminales, contactos, marcos de terminales, conjuntos con insertos y piezas CNC. Puede comprar el troquel para su prensa o encargarnos las piezas terminadas, con utillaje, producción e inspección coordinados por SSP.
¿Pueden cotizar a partir de una muestra o un boceto?
Sí. Envíe la pieza, una foto con cotas o un boceto. Medimos las muestras con CMM y equipos ópticos, modelamos la pieza y enviamos un plano para aprobación antes de cotizar. Podemos firmar un acuerdo de confidencialidad antes de recibir archivos.
¿Hay pedido mínimo para piezas a medida?
Los prototipos y muestras se revisan sin un mínimo fijo. Para producción, cotizamos según demanda anual y recomendamos el utillaje más económico: transfer, progresivo o una solución sencilla para lotes cortos.
¿Cuándo conviene elegir un troquel transfer?
Cuando la pieza requiere embuticiones profundas o sucesivas, es grande o pesada para una banda portadora, debe girar entre operaciones o permite ahorrar material con recortes sueltos. Para piezas pequeñas y planas de gran volumen, el progresivo suele ofrecer menor coste unitario. Nuestra guía de troqueles progresivos y transfer compara ambas opciones.
¿Qué tolerancias puede alcanzar SSP en troqueles transfer?
Distinga la precisión del utillaje de la tolerancia de la pieza. Esta página indica capacidad de rectificado de ±0,002 mm en determinados punzones, insertos y anillos; confirme las cotas aplicables al revisar el plano. La pieza depende del material, espesor, geometría y conformado. Defina referencias de medición, ajustes críticos y método de inspección. Acuerde pruebas con el material previsto y revise el informe dimensional antes de aceptar el troquel.
¿Pueden adaptar el troquel a nuestro sistema robótico o servoaccionado?
Revisamos el troquel según su prensa y sistema de transferencia. Envíe dimensiones de mesa, altura de cierre, carrera, paso, elevación y datos de pinzas o dedos. Identifique carga, descarga e interfaces. Comprobamos agarres, orientación, holguras de toda la trayectoria y acceso de mantenimiento. Acuerde quién suministra y valida el equipo de transferencia y la configuración de pruebas antes de liberar el diseño.
¿Qué materiales pueden estampar los troqueles transfer?
Acero laminado en frío y de alta resistencia, AHSS hasta 1.500 MPa, inoxidable, aluminio series 1xxx–7xxx, cobre, latón, titanio y aleaciones de níquel, en espesores de referencia de 0,1–6 mm. Simulamos cada troquel con el grado y espesor reales del proyecto.
¿Cuánto tarda la fabricación de un troquel transfer?
Como referencia: una estación, 3–5 semanas; 3–6 estaciones, 6–10 semanas; troqueles grandes de 6–10 estaciones, 10–16 semanas. El desarrollo secuencial requiere más tiempo que un troquel estándar. Los insertos de recambio suelen requerir 7–15 días. La oferta confirma el calendario; nuestros datos de plazos de utillaje en China explican las etapas.
¿Qué documentos se entregan con el troquel?
Acuerde al pedir los troqueles transfer los planos, informe dimensional, certificados de material, dureza y pruebas en prensa. Indique si necesita plano con cotas referenciadas, formatos propios o PPAP. Diferencie la documentación del utillaje de la aprobación de piezas. Confirme instrucciones de mantenimiento, repuestos, elevación y montaje. Las incidencias de pruebas deben resolverse y la aprobación documentarse antes del envío.
¿Pueden fabricar repuestos para un troquel de otro proveedor?
Sí, revisamos componentes de troqueles transfer de otros fabricantes. Envíe revisión del plano, fotos y componente original o muestra. Identifique desgaste y ajustes críticos para evitar copiar zonas deterioradas. Acuerde material, dureza, recubrimiento e inspección. El recambio puede requerir ajuste o prueba de prensa tras instalarlo; defina esta responsabilidad con mantenimiento. Utilice fabricación de repuestos de utillaje a medida para consultar sobre componentes.
Envíe planos para un presupuesto de troquel transfer
Indique si necesita el troquel, piezas terminadas o ambos. Incluya datos de prensa y sistema de transferencia cuando corresponda.