Transferwerkzeuge
SSP ist ein Hersteller für kundenspezifische Transferwerkzeuge in China. Wir legen Werkzeuge für tiefe, große und komplexe Metallteile anhand von Platine, Umformfolge, Transfersystem und Produktionspresse aus.
Zum Start: 2D Zeichnung, Werkstoff und geplante Menge senden.
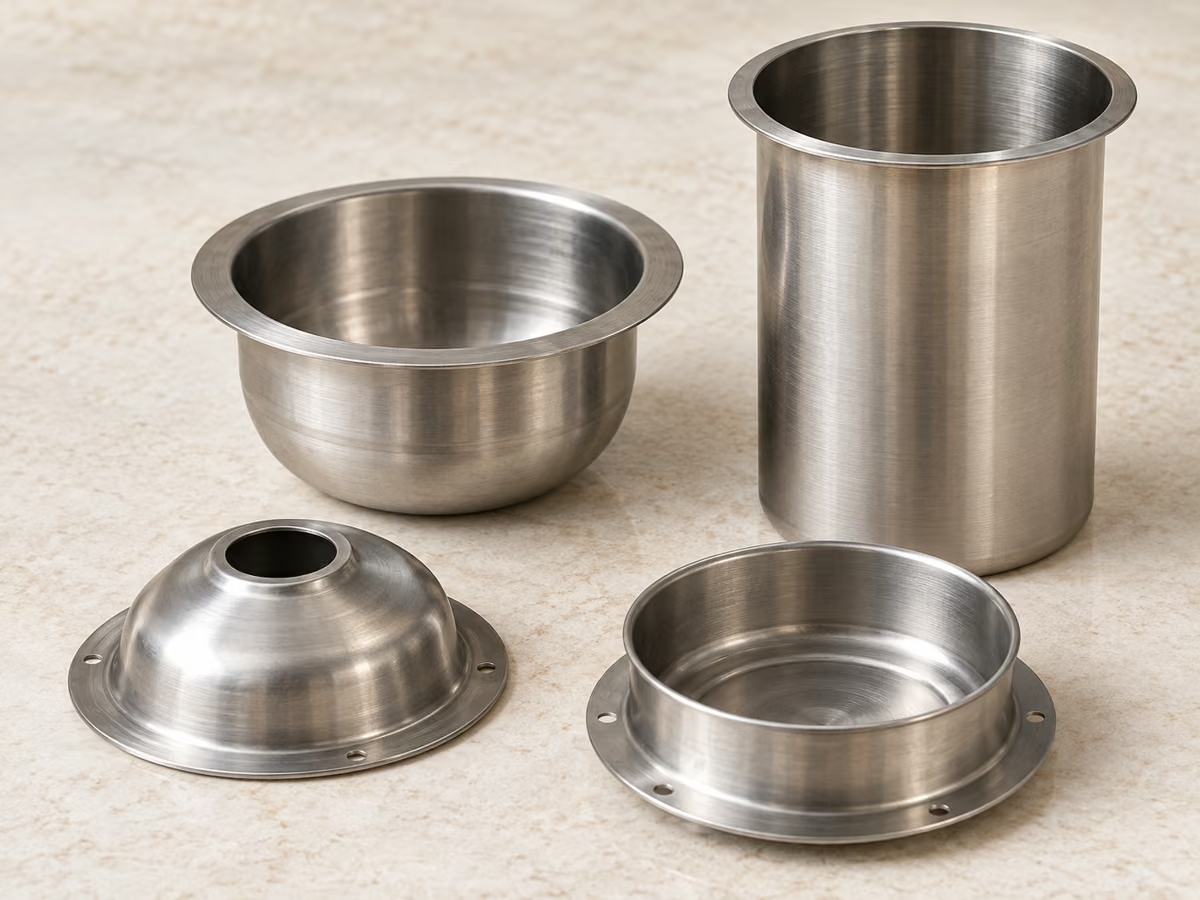
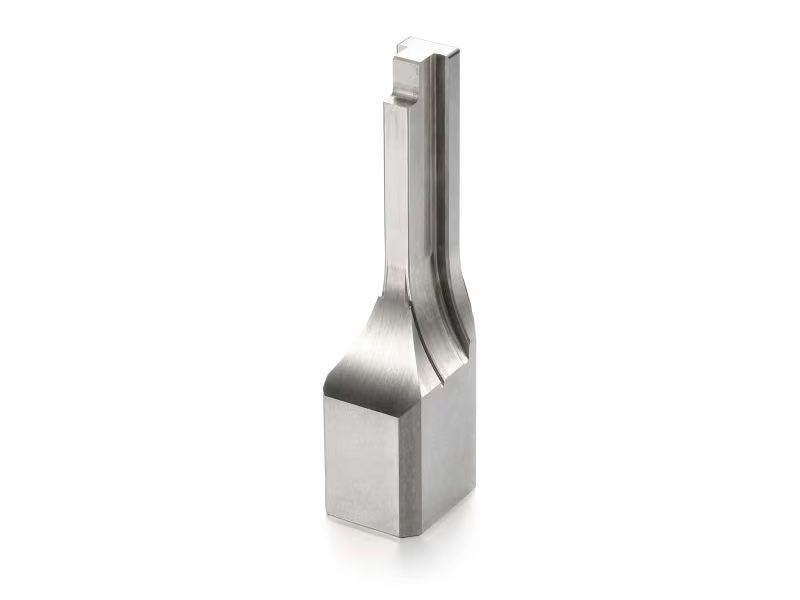
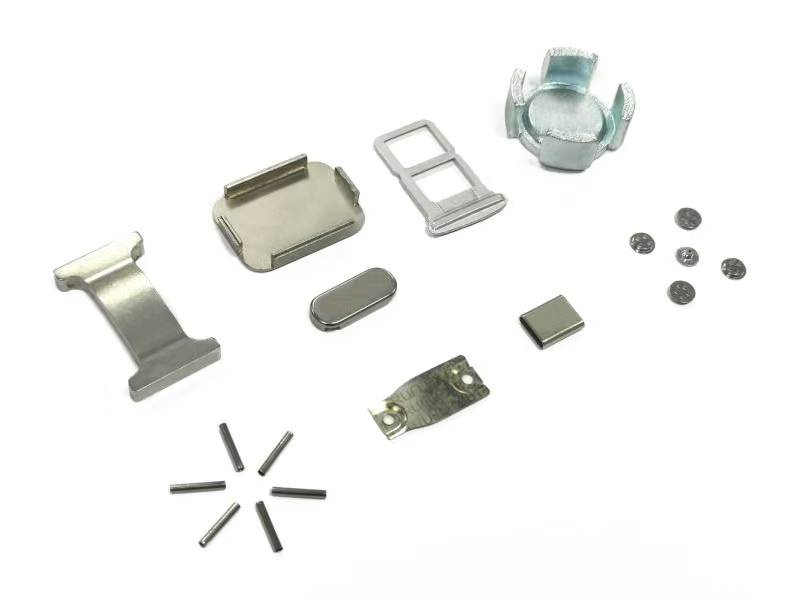
Beispiele für Transferwerkzeuge und Formteile
Illustrative Bauteilbeispiele und Werkzeugfotos. Endgeometrie und Abnahmekriterien richten sich nach Ihrer freigegebenen Zeichnung.
Tiefgezogene Becher und Hülsen
Runde Ziehteile mit gestufter Umformung, kontrollierten Wandübergängen und definierten Ziehradien.
Ähnliches Bauteil besprechen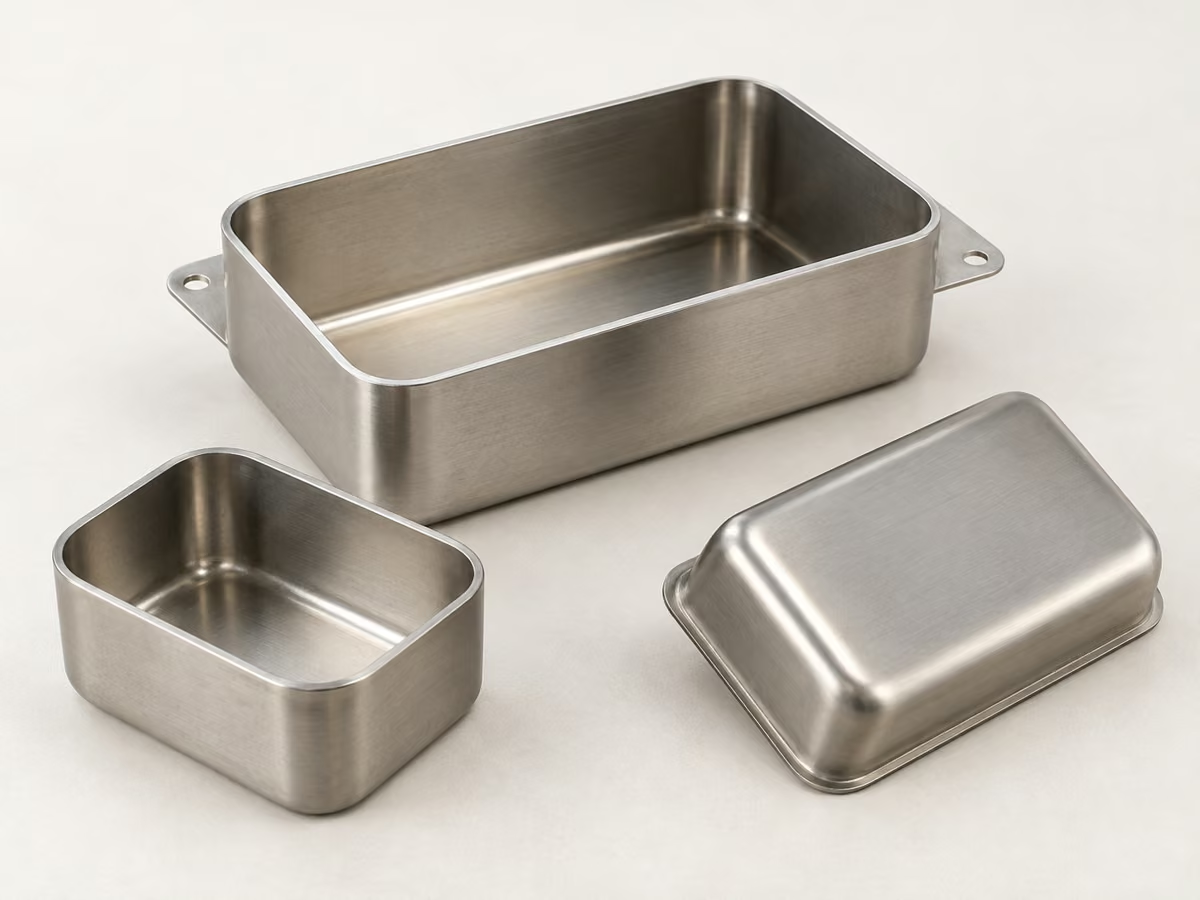
Rechteckgehäuse und Abdeckungen
Gezogene Gehäuse und Abschirmungen mit Eckradien, Montageflanschen und Durchbrüchen.
Ähnliches Bauteil besprechen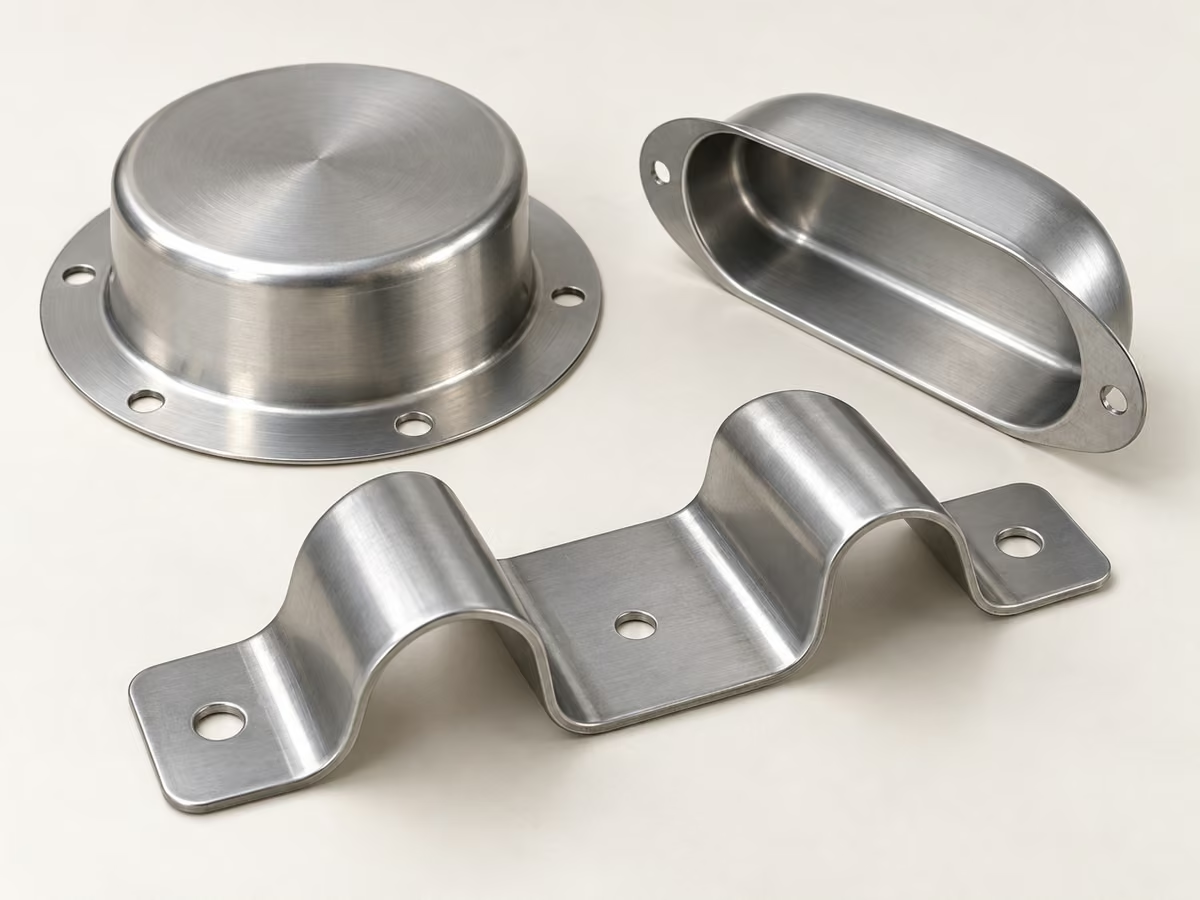
Flanschgehäuse und Strukturteile
Formteile mit Flanschen, lokalen Konturen und Befestigungen, auf das Teilehandling abgestimmt.
Ähnliches Bauteil besprechenStationseinsätze und Ersatzwerkzeuge
Ziehstempel, Schneidstähle, Formeinsätze und Verschleißteile nach abgestimmter Zeichnung.
Ähnliches Bauteil besprechenTransferwerkzeuge: Entwicklung und Erprobung
Konstruktion, Simulation, Werkzeugbau, Erprobung und Betreuung werden am Standort Humen, Dongguan, koordiniert. Ein Projektteam begleitet Ihr Werkzeug vom Angebot bis zum Versand.
DFM und Umformsimulation
Prüfung von Umformbarkeit, Platinenentwicklung und Stationslayout in AutoForm auf Ausdünnung, Falten und Rückfederung vor der Stahlbestellung.
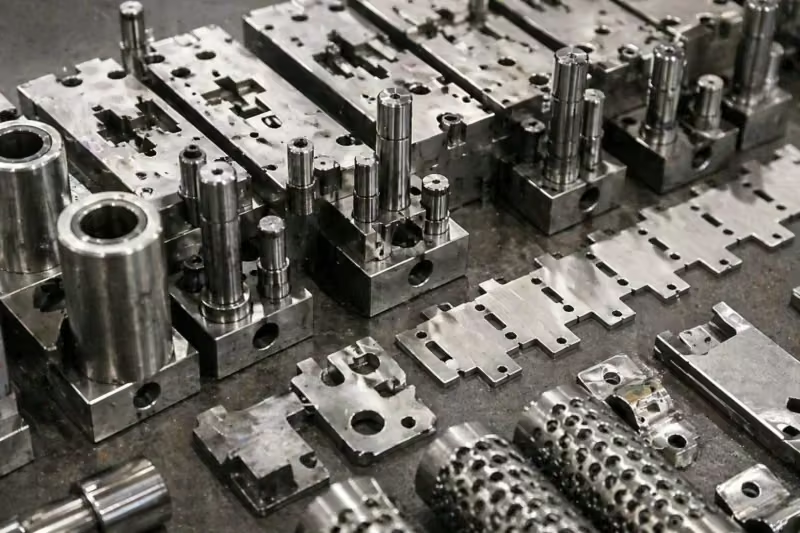
Eigener Werkzeugbau
Bearbeitungszentren, Seibu- und Sodick-Drahterodieren, Senkerodieren und Flachschleifen. Toleranzen geschliffener Stempel und Einsätze werden anhand der Zeichnung bestätigt.
Pressenerprobung und Validierung
Auf Pressen von 160–630 t werden Niederhalterkraft, Ziehsicken und Transfertakt abgestimmt. Erstmuster werden vor dem Versand gemessen.
Schnittstellen zur Transferautomatisierung
Greifer, Querträger, Servotransferbalken und Roboteraufnahmepunkte werden bereits im ersten Layout berücksichtigt.
Prüfung und Dokumente
Maßberichte, Werkstoffzeugnisse, Härte- und Versuchsdaten nach vereinbartem Umfang. Erstmusterberichte mit gekennzeichneter Zeichnung und PPAP-Unterlagen auf Anfrage.
Instandhaltung und Ersatzteilbetreuung
Fehleranalyse, Werkzeugüberarbeitung und Ersatzstationseinsätze auch für Fremdwerkzeuge nach Zeichnung oder geprüftem Muster.
Individuelle Werkzeuge für Bauteil und Presse
SSP liefert Werkzeuge und und fertige Bauteile. Senden Sie Zeichnung, Muster oder Skizze. Unsere Ingenieure prüfen das Verfahren, bauen Werkzeug oder Form und liefern Teile mit vereinbarten Prüfberichten – vom Prototyp bis zur Serie.
So entsteht ein mehrstufiges Transferwerkzeug
Acht abgestimmte Phasen mit Freigaben vor dem nächsten Schritt. Sie erhalten Konstruktionsprüfungen und vereinbarte Versuchsdaten vor Versand.
Bauteilprüfung und DFM
Zeichnung, Werkstoff und Menge prüfen; Umformrisiken im Angebot benennen.
Umformsimulation
AutoForm-Prüfung von Ausdünnung, Rückfederung und Ziehtiefe je Station.
Stationslayout und Werkzeugkonstruktion
Platinenform, Stationsfolge, Transferteilung und Greiferpositionen in 3D zur Freigabe.
Werkzeugstahl und Wärmebehandlung
D2/SKD11, DC53, SKH-51 oder Hartmetalleinsätze nach Belastung, vakuumgehärtet auf Spezifikation.
Bearbeitung, Erodieren und Schleifen
Bearbeitungszentren, Drahterodieren und Flachschleifen für präzise Stempel und Einsätze.
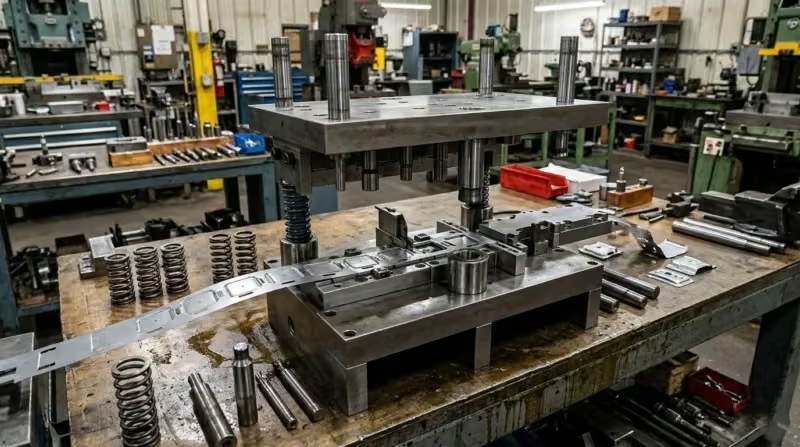
Montage und Einpassen
Stationen montieren; Spalte, Sucher- und Transferhöhen einstellen und dokumentieren.
Pressenerprobung und Erstmusterprüfung
Versuche auf 160–630-t-Pressen mit Maßprüfung der Muster gegen die Zeichnung.
Verpackung und Export
Korrosionsschutz, Kistenverpackung und Versand mit vereinbarten Maß-, Werkstoff- und Versuchsnachweisen.
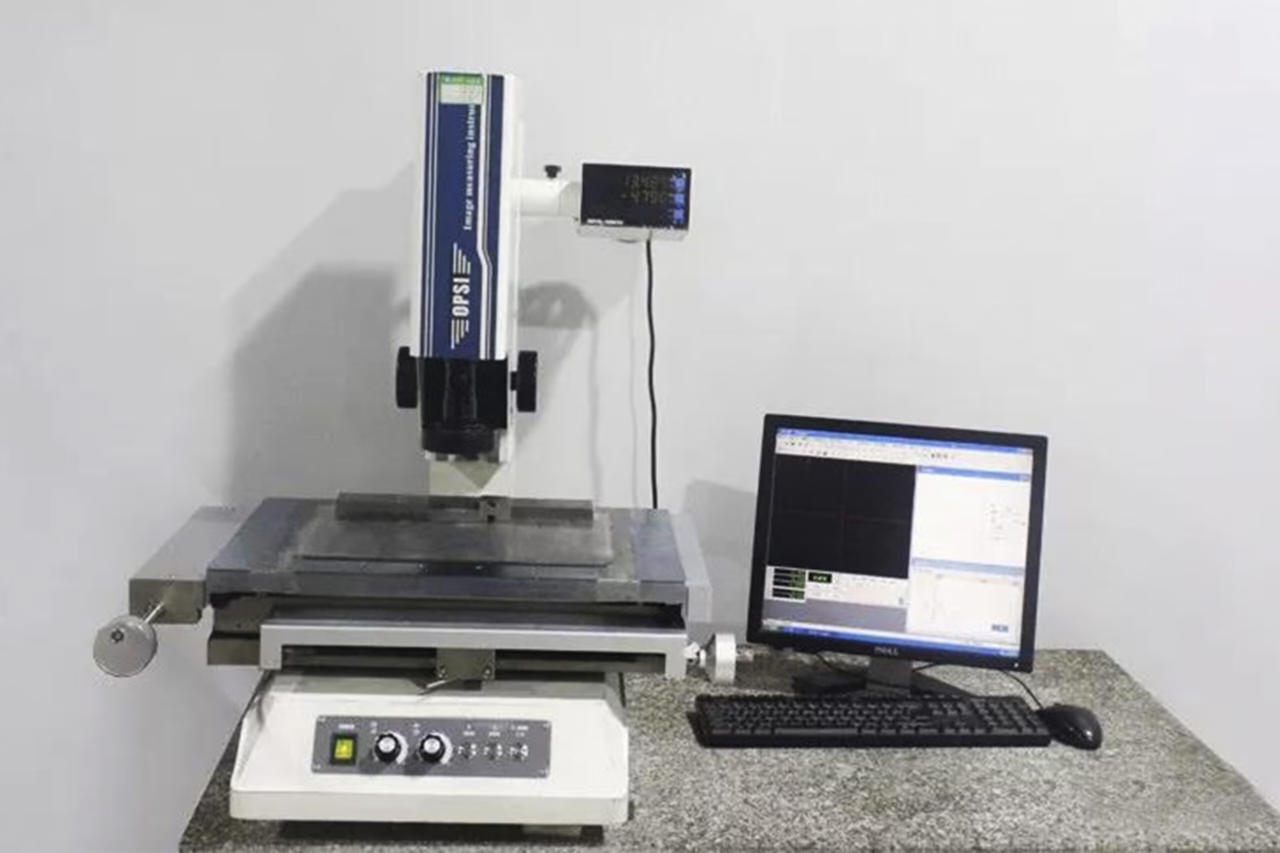
Werkzeugfreigabe mit dokumentierter Prüfung
ISO 9001:2015 und IATF 16949
Qualitätsmanagement nach ISO 9001:2015 und dem Automobilstandard IATF 16949 mit dokumentierten Abläufen und Rückverfolgbarkeit.
Simulation vor der Stahlbearbeitung
Umformsimulation je Station hilft, Risiken vor dem ersten Pressenversuch zu erkennen und zu bearbeiten.
Werkzeugbau an einem Standort
Bearbeitungszentren, Seibu-/Sodick-Drahterodieren, Flachschleifen und Koordinatenmessung mit direkter technischer Abstimmung.
Erprobung auf eigenen Pressen
Werkzeuge werden auf geeigneten 160–630-t-Pressen erprobt. Erstmuster erhalten die vereinbarte Maßprüfung.
Transferwerkzeugkompetenzen im Überblick
Planungsreferenzen aus dem bestehenden Fähigkeitsbereich. Werkstoff, Geometrie, Pressenpassung und Abnahmegrenzen werden für Ihr Projekt bestätigt.
| Werkzeugarten | Einstufige, mehrstufige (3–10 Stationen), Tiefzieh- und Folgeverbund-Transfer-Hybridwerkzeuge |
|---|---|
| Teiletransfer | Mechanische Greifer, Servotransferbalken-Schnittstellen sowie Roboterbe- und -entladung |
| Blechdicke | 0.1–6 mm |
| Blechwerkstoffe | Kaltgewalzter Stahl, HSLA, AHSS/UHSS bis 1.500 MPa nach Prüfung, Edelstahl, Aluminium, Kupfer, Messing, Titan- und Nickellegierungen |
| Maximale Bauteilgröße | 1.016 × 711 mm (40 × 28 Zoll) |
| Ziehverhältnis | Über 2:1 mit geeigneten Zieh- und Nachziehstufen |
| Werkzeugkomponententoleranz | ±0.002 mm an ausgewählten geschliffenen Stempeln, Einsätzen und Ziehringen |
| Stanzteiltoleranz | Bei DFM für Werkstoff und Geometrie vereinbart und durch Versuchsmessung bestätigt |
| Eigene Erprobung | 160–630 T Pressen |
| Simulation | AutoForm: Werkstofffluss, Ausdünnung, Falten und Rückfederung |
| Prüfung | Koordinaten-, optische und Höhenmessung sowie Rockwell-Härteprüfung |
| Unterlagen | Maßbericht, Werkstoffzeugnisse, Härte- und Versuchsergebnisse; Erstmuster und PPAP nach Vereinbarung |
| Lieferzeit | 3–16 Wochen je Stationszahl und Größe; Ersatzeinsätze häufig 7–15 Tage nach Bestätigung |
Werkzeugstähle und Bleche für Transferwerkzeuge
Die Stahlauswahl richtet sich nach Blechwerkstoff, erforderlicher Hubzahl und Stationsverschleiß. Werkstoffzeugnisse werden geprüft und gehärtete Komponenten nach Prüfplan bewertet. Unsere Härteübersicht für Werkzeugstähle zeigt typische HRC-Bereiche.
Kaltarbeitsstahl Cr12MoV
Für Schneid- und Umformeinsätze mit hoher Verschleißfestigkeit und abgestimmter Wärmebehandlung.
Zäher Kaltarbeitsstahl
Ähnliche Härte wie D2 mit anderer Zähigkeitscharakteristik. Geeignetheit für ausbruchgefährdete Ziehstempel wird geprüft. Siehe D2 und DC53 beim Stanzen .
Schnellarbeitsstahl
Lochstempel und kleine Stempel mit hoher Kantenbelastung; gegebenenfalls PVD-beschichtet für hochfeste Bleche.
Für langlebige Schneidkanten
Schneid- und Beschnittbereiche bei hohen Mengen und abrasiven Werkstoffen, wenn Stahl häufig nachgeschliffen werden müsste.
Gestelle und Platten
Werkzeuggrundplatten aus geeigneten Stählen sowie vorgehärtete P20-Platten und Halter, plan und parallel bearbeitet.
Blechwerkstoffe von 0,1–6 mm
Jedes Werkzeug wird für die tatsächliche Seriensorte und Blechdicke geprüft.
Werkzeugbeschichtungen und Oberflächenbehandlungen
Vakuumwärmebehandlung
Härte nach Spezifikation bei kontrolliertem Verzug. Geprüfte Härtewerte werden dokumentiert.
PVD-Schichten: TiCN, TiAlN, CrN
Dünne harte Schichten zur Verringerung von Verschleiß und Aufschweißungen, insbesondere bei Edelstahl und beschichteten Blechen.
DLC-Beschichtung
Reibungsarme Schicht für geeignete Aluminium- und Kupferanwendungen mit Materialanhaftung am Stempel.
Nitrieren
Verschleißfeste Randschicht für geeignete größere Umformteile und Führungen. Maßänderung wird berücksichtigt.
Polierte Ziehradien
Polierte Radien und Stempelköpfe vermindern Reibung und Kratzer. Rauheit bis Ra 0,1 µm nach Vereinbarung.
Präzisionsschleifen
Konturen, Einsatzflächen und Spalte werden nach Zeichnung geschliffen und gemessen. Austauschpassungen und mögliches Einpassen sind ausdrücklich festzulegen.
So funktioniert das Transferstanzen
Beim Transferstanzen wird die Platine vom Band getrennt und mit Greifern, Transferbalken oder Robotern zwischen Stationen bewegt. Ziehen, Nachziehen, Beschneiden und Lochen werden kombiniert. Transferweg, Greifpunkte und Umformfolge müssen zu Geometrie und Pressenfreiraum passen.
Jede Station übernimmt einen Arbeitsgang: Ausschneiden, Ziehen, Nachziehen, Beschneiden, Lochen, Bördeln oder Kalibrieren. So wird aus einer flachen Platine schrittweise ein Napf, Gehäuse oder Strukturhalter.
Vor dem Werkzeugbau prüfen unsere Ingenieure die Umformfolge in AutoForm auf Werkstofffluss, Ausdünnung und Rückfederung. Die Ergebnisse fließen in Platinenform, Stationen und Ziehtiefen ein.
Für tiefe, große oder neu auszurichtende Teile
Geeignet für tiefe Ziehstufen, schwere Platinen und Teile mit Lagewechsel zwischen Stationen. Einzelplatinen können gegenüber Trägerbändern Material sparen.
Für kleine, flache Teile bei hohen Hubzahlen
Flache oder gering umgeformte Bandteile bleiben bis zum letzten Schnitt am Trägerband. Weitere Informationen bietet unser Folgeverbundstanzen .
Branchen für unsere Transferwerkzeuge
SSP-Werkzeuge werden international eingesetzt. Bauteiltiefe, Wanddicke und Wiederholgenauigkeit bestimmen jeweils die Auslegung.
Automobilindustrie
Halter, Verstärkungen, Sitzkomponenten und Tiefziehgehäuse aus HSLA und hochfesten Stählen. PPAP-Unterlagen auf Anfrage.
Elektronik und Steckverbinder
Abschirmgehäuse, Steckerschalen, EMV-Deckel und Kühlkörpergehäuse aus Kupfer, Messing und Edelstahl.
Industrieausrüstung
Motorengehäuse, Pumpen- und Ventilteile sowie Aktorgehäuse mit mehreren Ziehstufen und kontrollierter Wanddicke.
Werkzeugbau und Serienfertigung
Transferwerkzeuge: Fragen aus dem Einkauf
Wie unterscheiden sich Transfer- und Folgeverbundstanzen?
Beim Folgeverbundstanzen bleibt das Teil bis zum letzten Schnitt am durchlaufenden Band. Das eignet sich häufig für kleine Serienteile. Beim Transferstanzen wird die Platine zuerst getrennt und mit Greifern, Transferbalken oder Robotern umgesetzt. So sind tiefere Ziehstufen, Lagewechsel und größere Teile möglich. Werkzeugkosten und Materialausnutzung werden zusammen verglichen.
Liefert SSP neben Werkzeugen auch individuelle Stanzteile?
Ja. SSP prüft Tiefziehnäpfe, Gehäuse, Halter, Abschirmungen, Federn, Kontakte, Leadframes, umspritze Baugruppen und CNC-Teile. Sie können das Werkzeug für die eigene Presse oder Fertigteile bestellen. Eigentum, Produktion und Prüfung werden im Auftrag geklärt.
Ist ein Angebot anhand von Muster oder Skizze möglich?
Senden Sie Muster, bemaßte Fotos oder eine Skizze. SSP prüft die Vermessung und Rekonstruktion und legt bei Bedarf eine Zeichnung zur Freigabe vor. Eine Geheimhaltungsvereinbarung ist vor Datenübergabe möglich.
Gibt es Mindestmengen für individuelle Teile?
Prototypen und Muster werden projektspezifisch angeboten. Für Serien empfiehlt SSP ein Werkzeugkonzept anhand der Jahresmenge. Mindestmenge und Wirtschaftlichkeit sind im Angebot zu bestätigen.
Wann ist ein Transferwerkzeug sinnvoller als ein Folgeverbundwerkzeug?
Bei tiefem oder wiederholtem Ziehen, großen oder schweren Platinen, erforderlicher Lageänderung oder besserer Materialausnutzung durch Einzelplatinen. Für kleine flache Großserienteile ist Folgeverbundstanzen häufig günstiger. Unser Vergleich von Folgeverbund- und Transferwerkzeugen erläutert die Unterschiede.
Welche Toleranzen sind mit Transferwerkzeugen möglich?
Werkzeug- und Bauteiltoleranzen sind getrennt zu spezifizieren. Für ausgewählte Stempel, Einsätze und Ziehringe werden Schleifmöglichkeiten bis ±0,002 mm genannt; betroffene Merkmale müssen bestätigt werden. Fertigteilmaße hängen von Sorte, Dicke, Geometrie und Umformfolge ab. Definieren Sie Bezüge, Passungen und Messverfahren. Vereinbaren Sie Versuche mit Serienmaterial und prüfen Sie den Maßbericht vor Werkzeugabnahme.
Kann SSP Werkzeuge für unser Roboter- oder Servotransfersystem auslegen?
Ja, nach Prüfung Ihrer Pressen- und Transferdaten. Senden Sie Tischmaße, Einbauhöhe, Hub, Teilung, Hebeweg sowie Greifer- und Schnittstellenzeichnungen. Prüfen Sie Greifpunkte, Orientierung, Kollisionsfreiheit und Wartungszugang. Zuständigkeit für Transferausrüstung und Linienintegration sowie Versuchskonfiguration müssen vor Konstruktionsfreigabe feststehen.
Welche Werkstoffe können verarbeitet werden?
Kaltgewalzter und hochfester Stahl, geeignete AHSS-Sorten bis 1.500 MPa, Edelstahl, Aluminium, Kupfer, Messing sowie geeignete Titan- und Nickellegierungen. Der genannte Dickenbereich von 0,1–6 mm wird für die konkrete Sorte und Geometrie geprüft.
Wie lange dauert der Bau eines Transferwerkzeugs?
Als Orientierung gelten 3–5 Wochen für einstufige, 6–10 Wochen für drei bis sechs Stationen und 10–16 Wochen für große Werkzeuge mit sechs bis zehn Stationen. Konstruktion, Simulation und Erprobung beeinflussen den Termin. Ersatzstationen benötigen häufig 7–15 Tage. Verbindlich ist der Terminplan im Angebot. Unsere Lieferzeitdaten zum Werkzeugbau in China erläutern die Zeitanteile.
Welche Unterlagen gehören zum Transferwerkzeug?
Vereinbaren Sie Werkzeug- und Teilezeichnungen, Maßbericht, Werkstoff-, Härte- und Versuchsnachweise. Benennen Sie Zeichnungskennzeichnung, Kundenformulare und PPAP-Anforderungen. Werkzeugdokumentation und Teilefreigabe sind unterschiedliche Umfänge. Klären Sie auch Wartungsanleitung, Ersatzteilliste, Hebepunkte und Einrichtdaten. Offene Versuchspunkte müssen vor Versand geklärt und freigegeben sein.
Kann SSP Ersatzteile für fremdgefertigte Transferwerkzeuge herstellen?
SSP prüft Ersatzkomponenten anhand von Zeichnung, Fotos und Originalteil. Kennzeichnen Sie Verschleißflächen und kritische Passungen, damit Verschleiß nicht übernommen wird. Vereinbaren Sie Werkstoff, Härte, Schicht und Messung. Einpassen oder Pressenversuche nach Montage sind mit Ihrer Instandhaltung zu klären. Nutzen Sie unsere Fertigung kundenspezifischer Werkzeugersatzteile für die Teileanfrage.
Zeichnungen für ein Transferwerkzeugangebot senden
Geben Sie an, ob Sie das Werkzeug, Fertigteile oder beides benötigen. Ergänzen Sie gegebenenfalls Pressen- und Transferdaten.