


Flüssigsilikon im Spritzguss – Medizintechnik, Automobilindustrie und Elektronik
SSP Precision bietet Zweikomponenten-LSR-Spritzguss aus China. Werkstoffnachweise, Maßtoleranzen und Temperaturbeständigkeit werden für die konkrete Silikonsorte und Anwendung geprüft. Besondere medizinische Anforderungen und Dokumentation sind vorab zu bestätigen.
Was ist Flüssigsilikon-Spritzguss?
Beim LSR-Spritzguss werden zwei Komponenten eines meist platinvernetzenden Flüssigsilikons präzise dosiert, häufig im Verhältnis 1:1 gemischt und in ein beheiztes Werkzeug eingespritzt. Dort vernetzt das Material zum elastischen Formteil. Zykluszeit und Verarbeitung richten sich nach Sorte und Bauteil.
Anders als beim Thermoplastspritzguss wird das LSR vor der Einspritzung vergleichsweise kühl gehalten und vernetzt im beheizten Werkzeug. Kurze Zyklen sind bei geeigneten Geometrien möglich. Nachtempern, Biokompatibilität und Maßstabilität müssen jedoch sorten- und anwendungsbezogen geprüft werden.
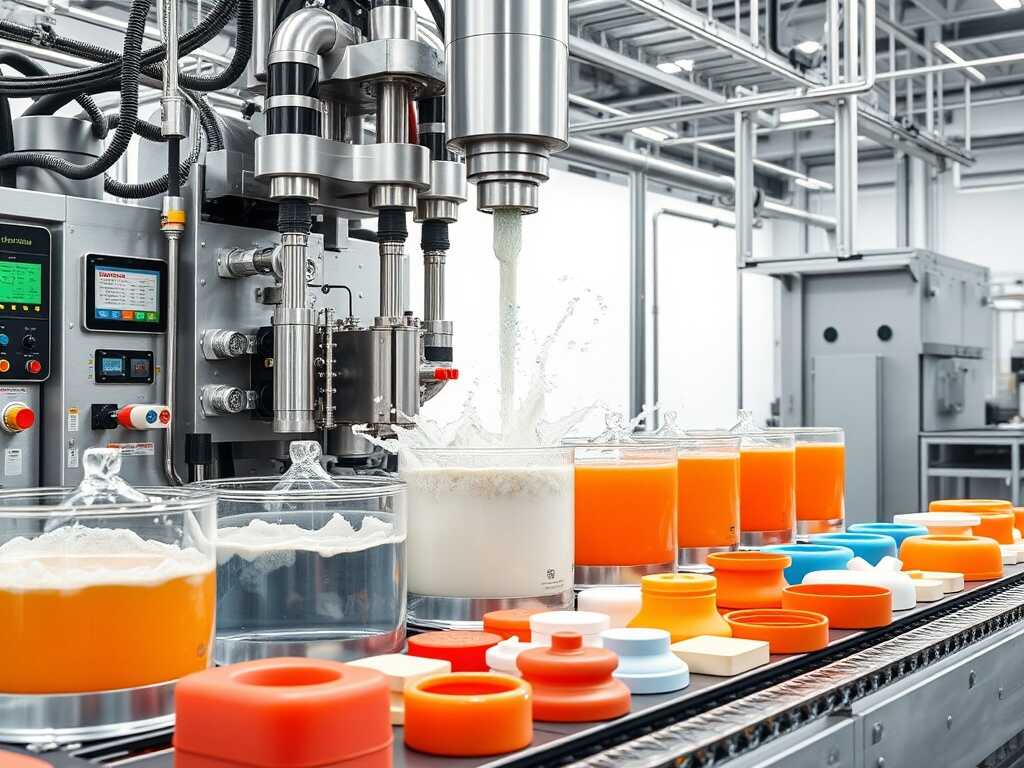
Der automatisierte LSR-Spritzguss in acht Schritten
Acht abgestimmte Phasen von der Werkstoffprüfung bis zur internationalen Lieferung. Qualitäts-, Rückverfolgbarkeits- und medizinische Nachweise werden auftragsbezogen vereinbart.
Werkstoffprüfung
Prüfung der LSR-Charge anhand vereinbarter Härte-, Viskositäts- und Nachweisanforderungen. Konformitätsunterlagen und Chargenzuordnung werden dokumentiert.
DFM und Formkonstruktion
LSR-spezifische Prüfung von Trennebene, Anspritzung, Schrägen, Entlüftung und Füll- beziehungsweise Vernetzungsverhalten.
Präzisionswerkzeuge
Geeignete Werkzeugstähle, etwa S136, werden nach Anwendung ausgewählt. Politur, Temperierung, Entlüftung und erforderliche Standzeit sind zu spezifizieren.
Zweikomponentendosierung
Dosierpumpen führen A- und B-Komponente im vom Hersteller vorgegebenen Verhältnis zu. Geschlossene Materialführung reduziert Verunreinigungsrisiken.
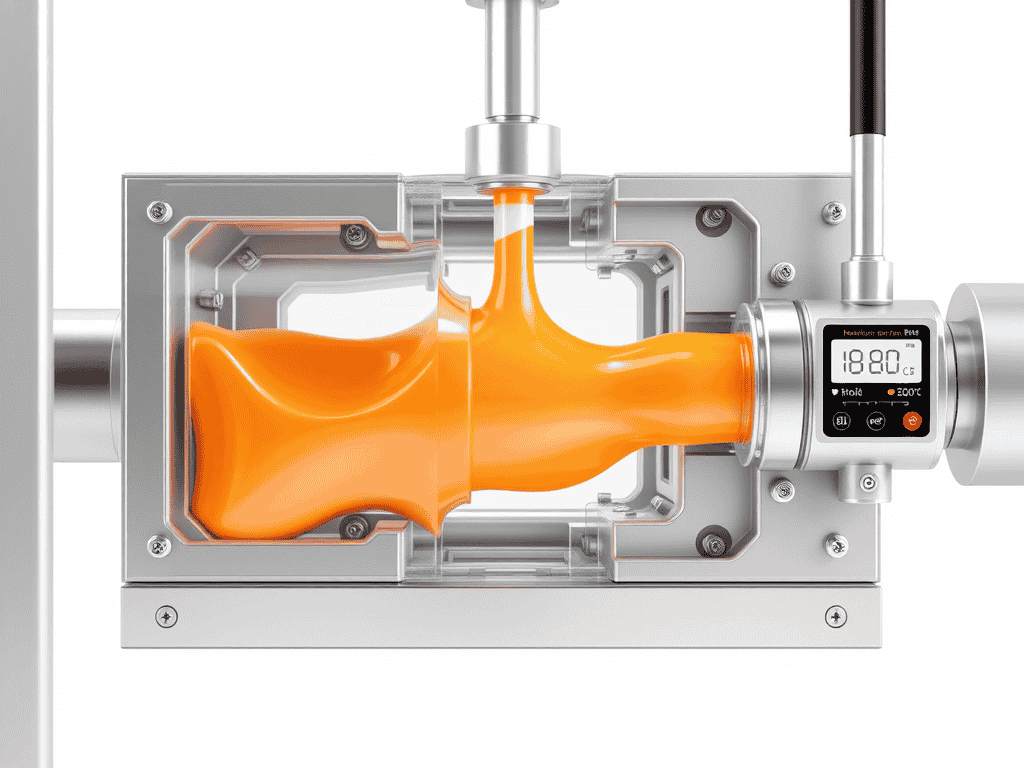
Statisches Mischen und Einspritzen
Ein statischer Mischer homogenisiert die Komponenten vor dem Kaltkanal. Druck und Geschwindigkeit werden anhand von Sorte, Fließweg und Bauteilgeometrie eingestellt.
Vulkanisation und Vernetzung
Das beheizte Werkzeug vernetzt das Silikon. Temperatur und Zeit richten sich nach Material, Wanddicke und erforderlichen Eigenschaften; die Formtemperierung unterstützt die Reproduzierbarkeit.
Maß- und Qualitätsprüfung
Erstmuster werden nach geeignetem Messverfahren geprüft. Härte, Zug- und Weiterreißfestigkeit sowie biologische Prüfungen sind bei Bedarf separat zu vereinbaren.
Dokumentierte internationale Lieferung
Lieferunterlagen wie Erstmusterbericht, Konformitätserklärung, Sicherheitsdaten und besondere Validierungsnachweise werden im Auftrag festgelegt.
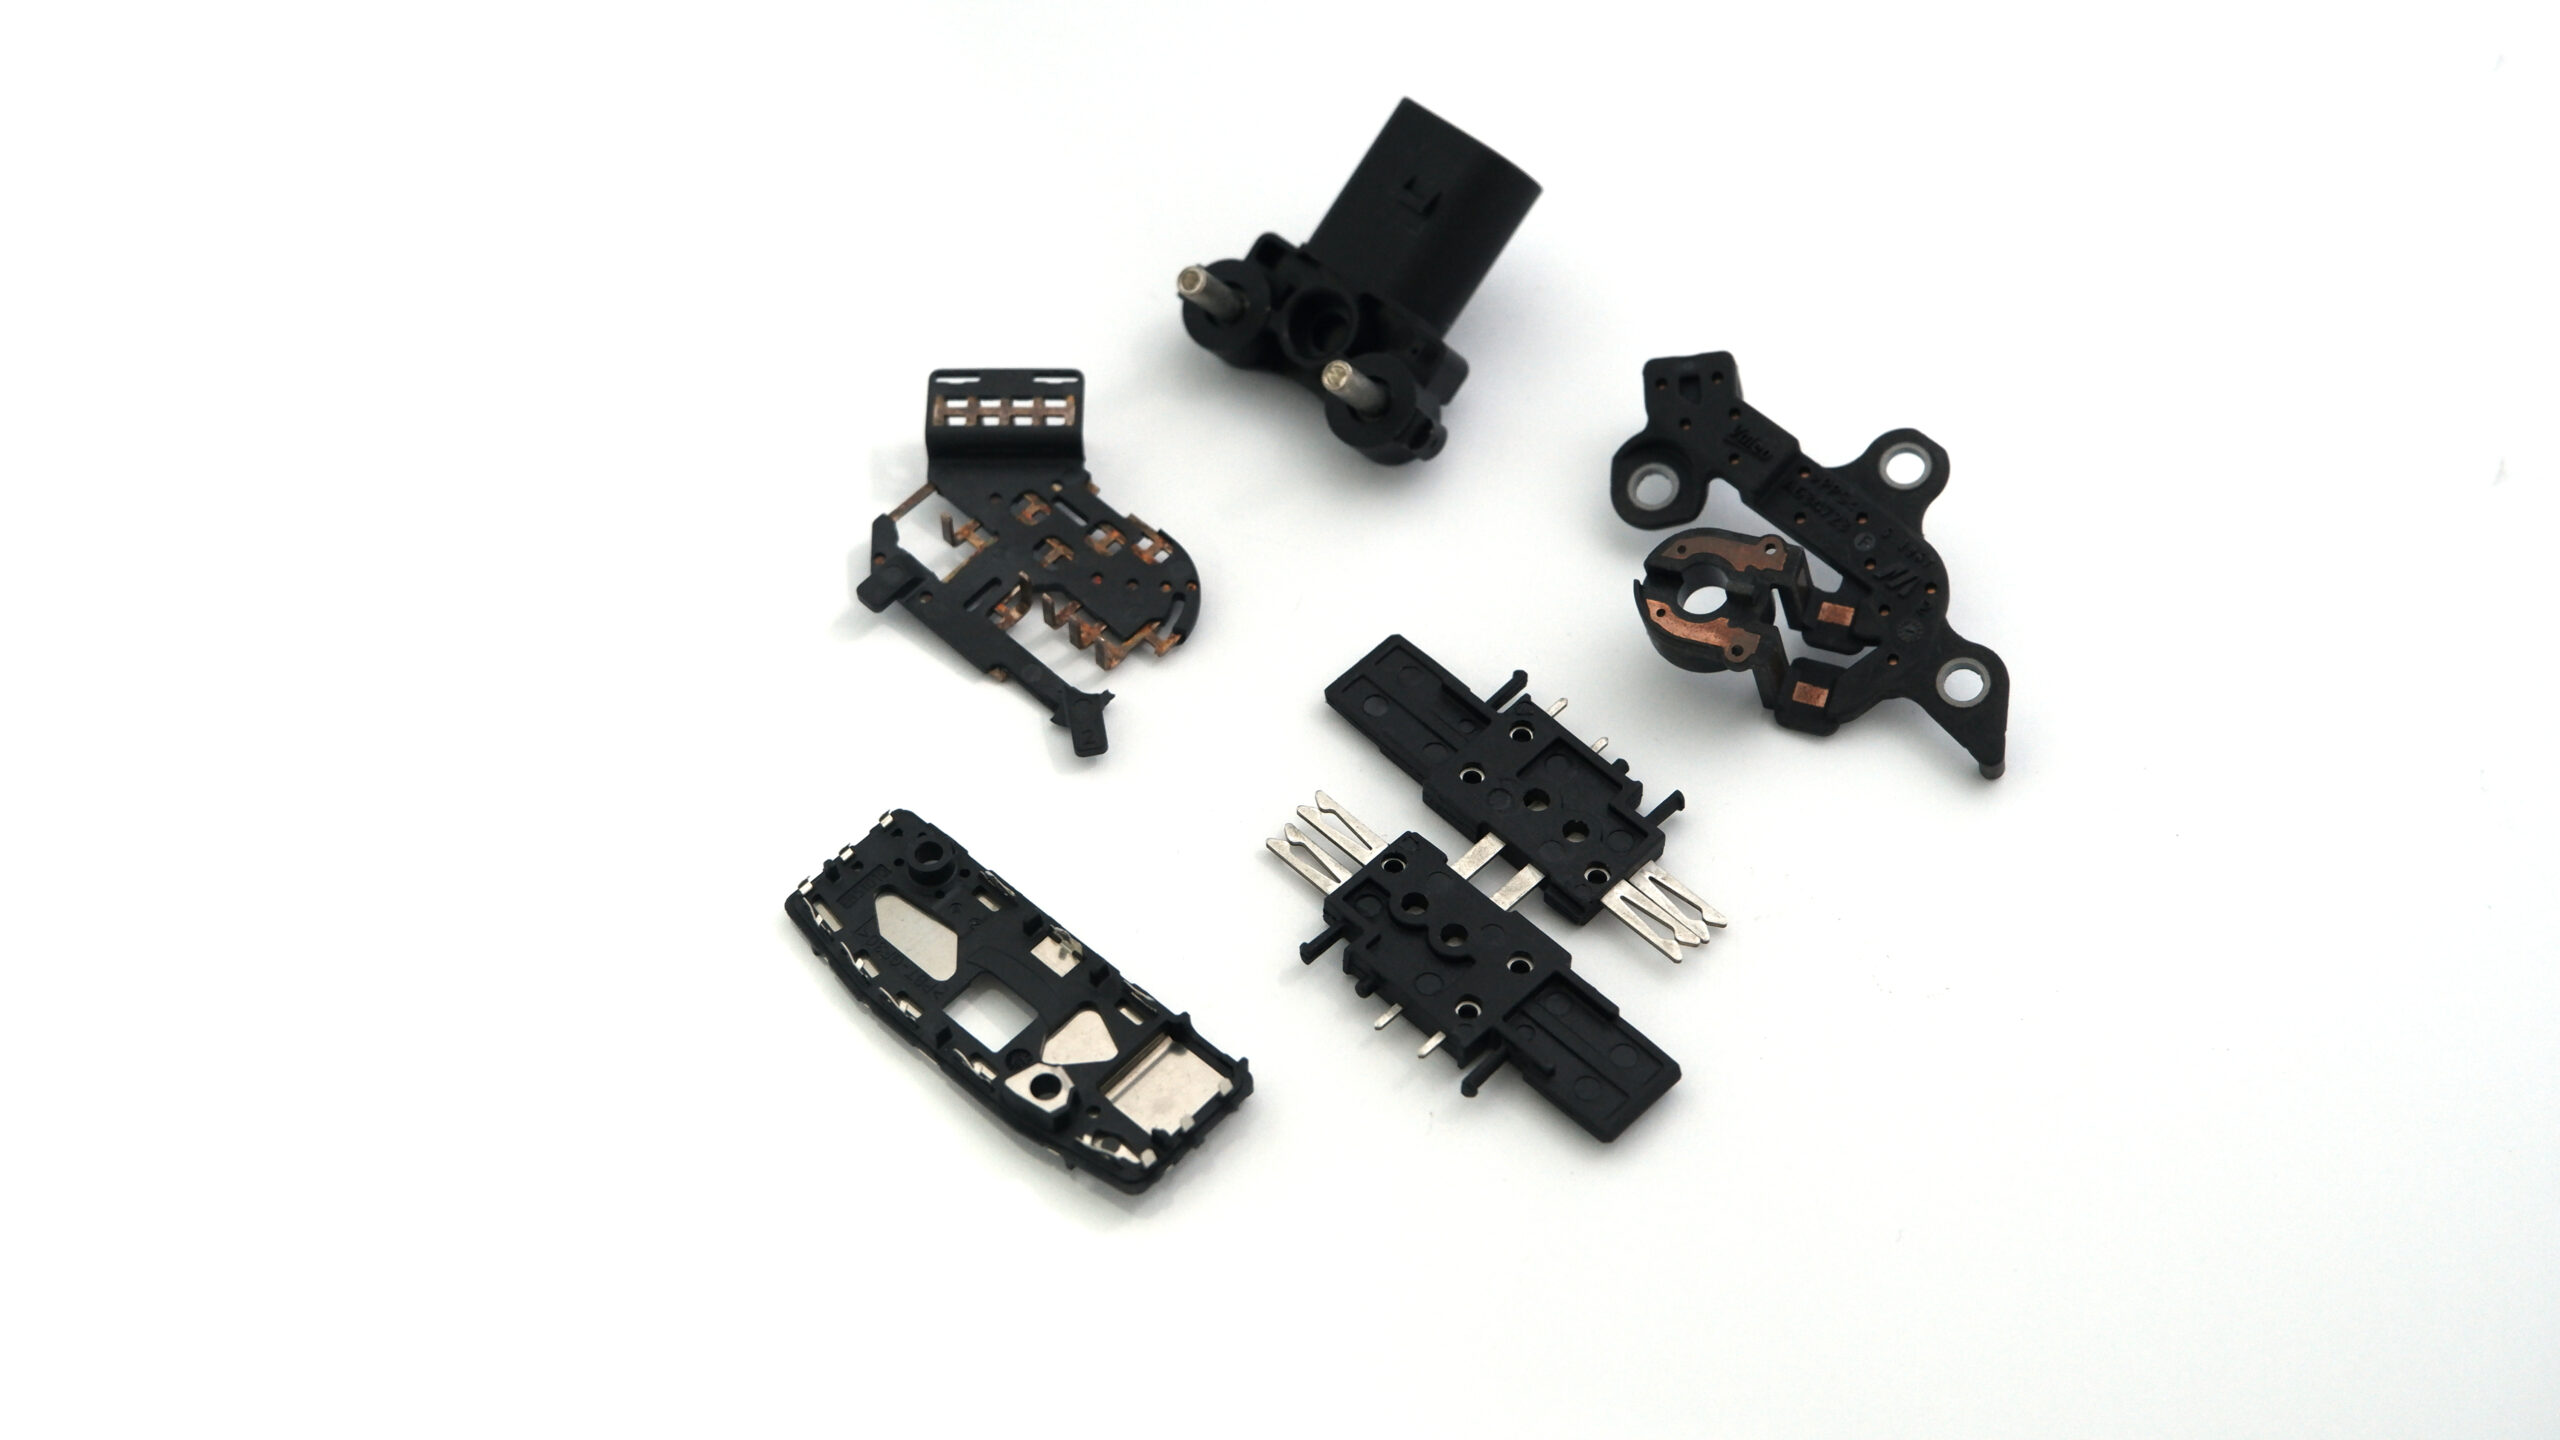
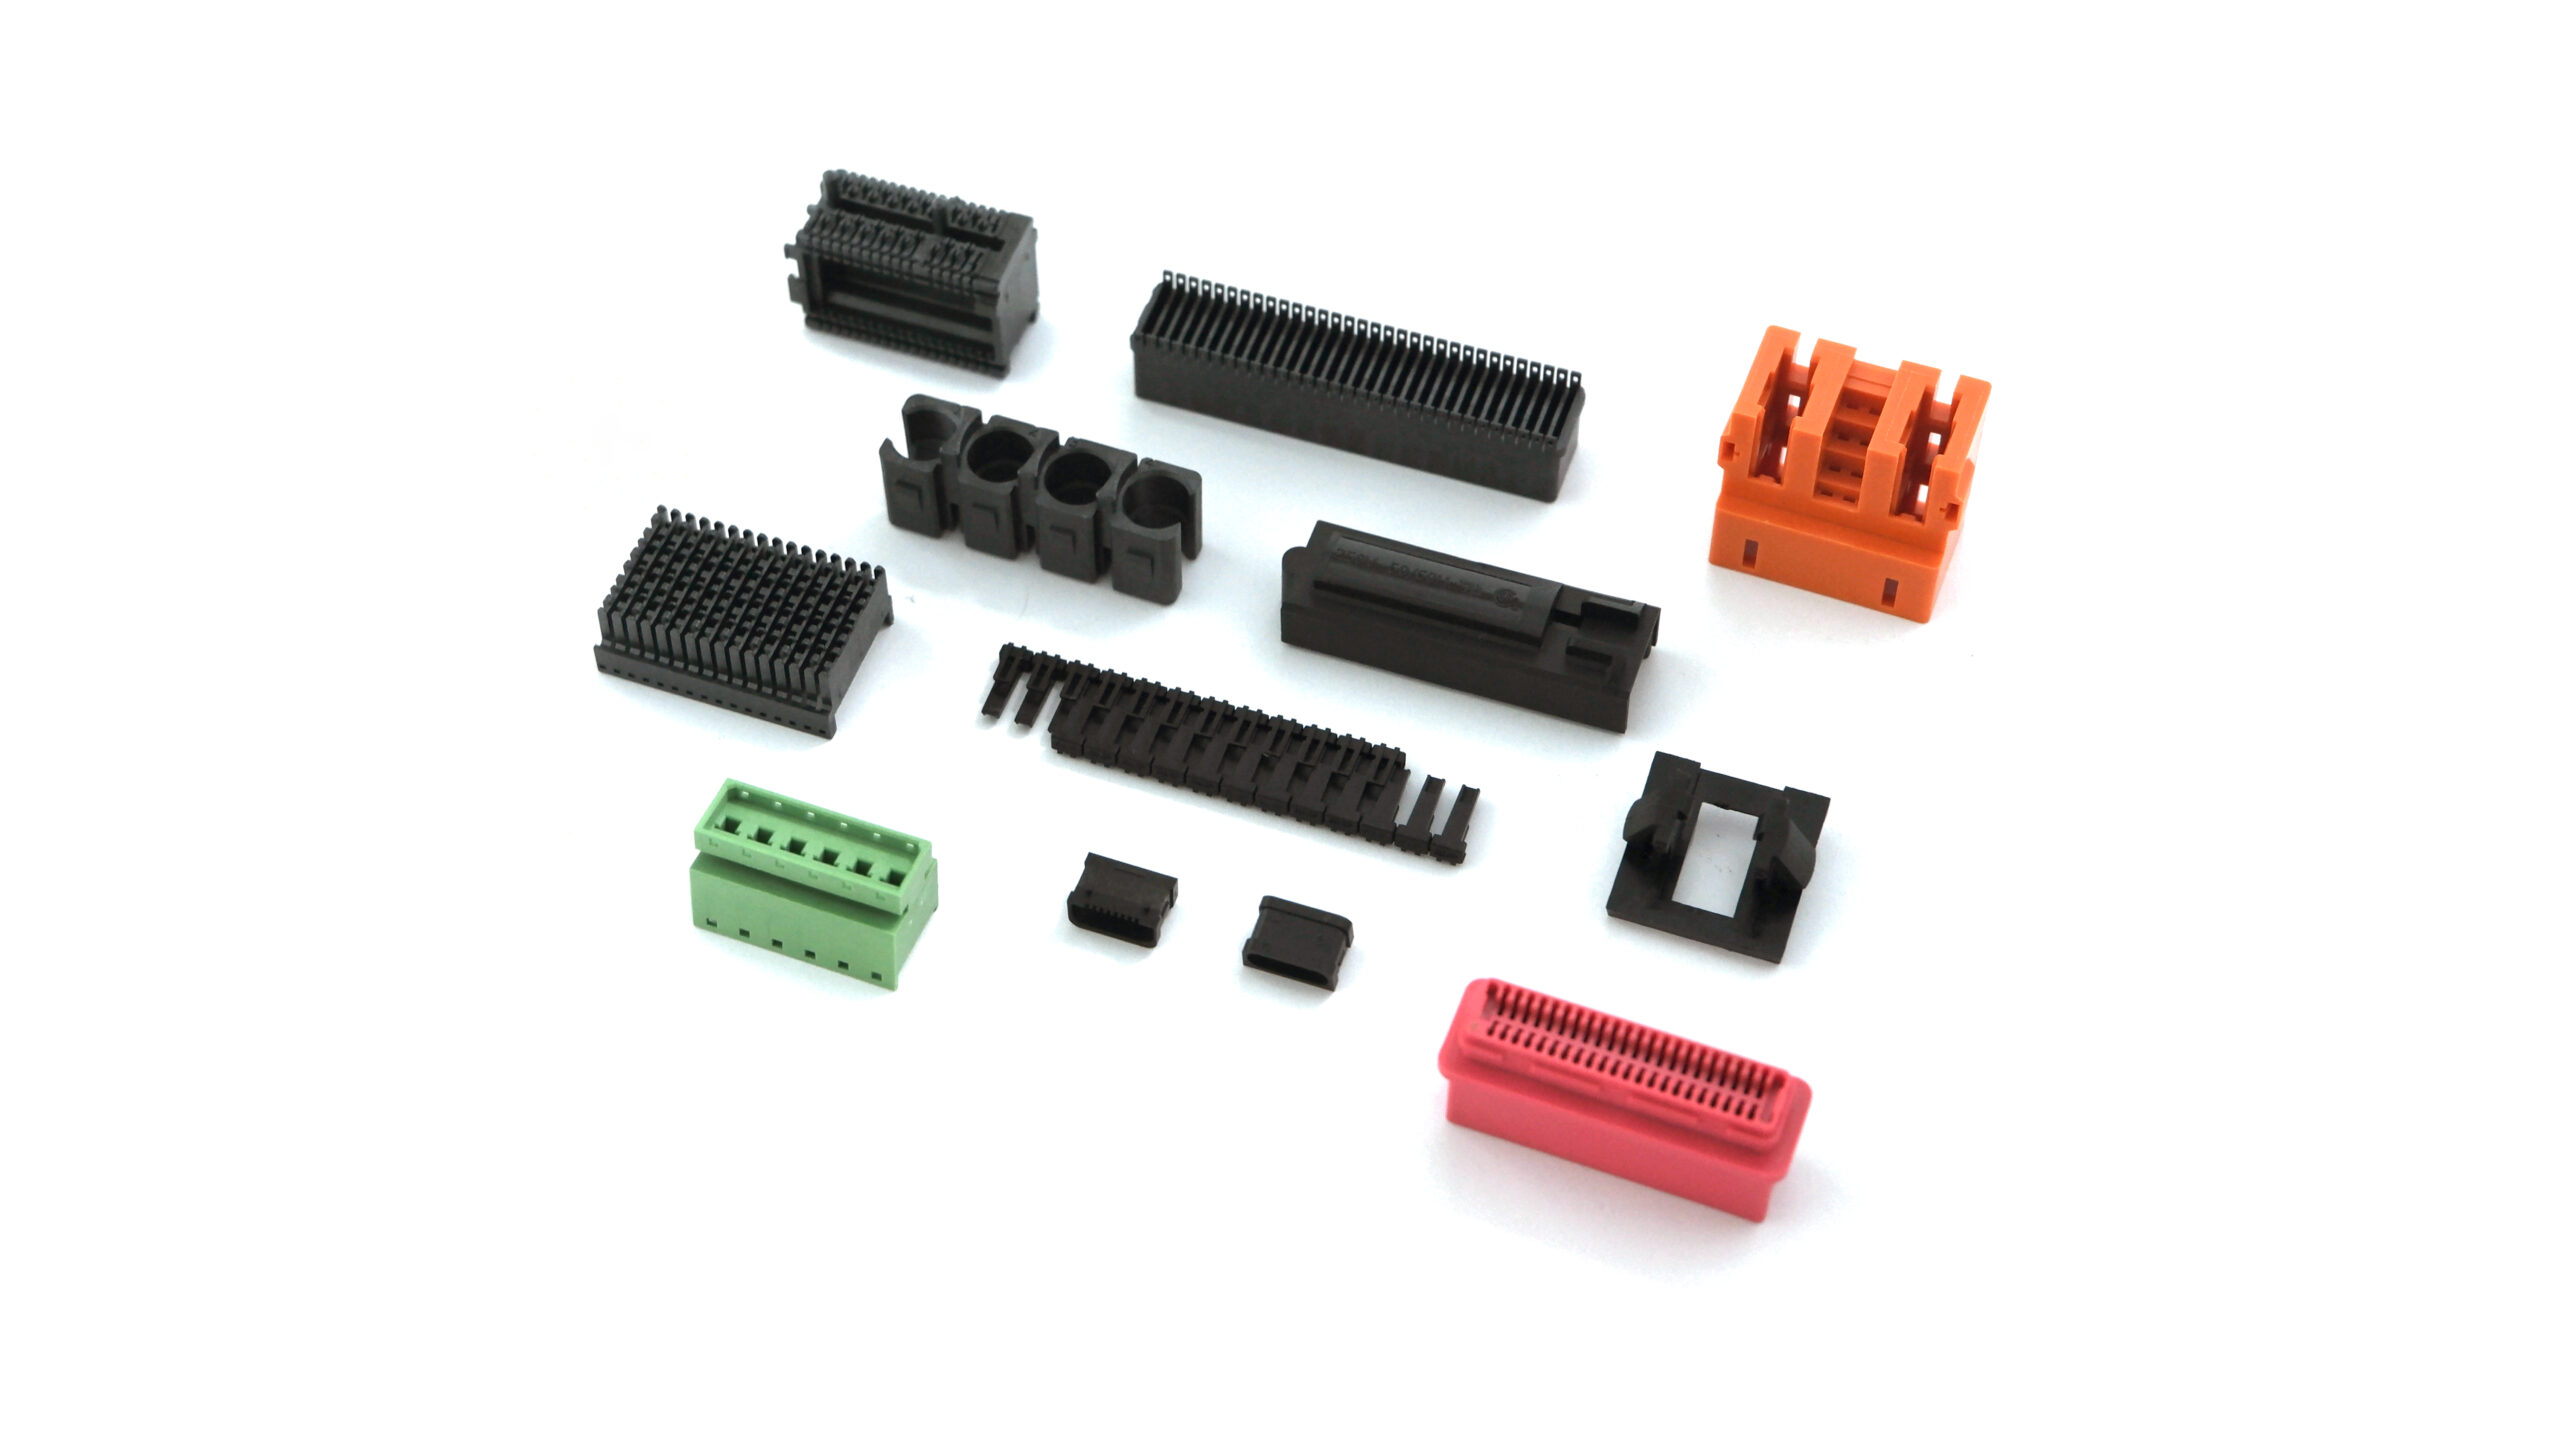
Reale LSR-Bauteile und Fertigungsprozesse. Technisch geprüft.
Wählen Sie ein Bild für technische Angaben und Hinweise zu Anwendungen sowie Fertigungsmöglichkeiten.
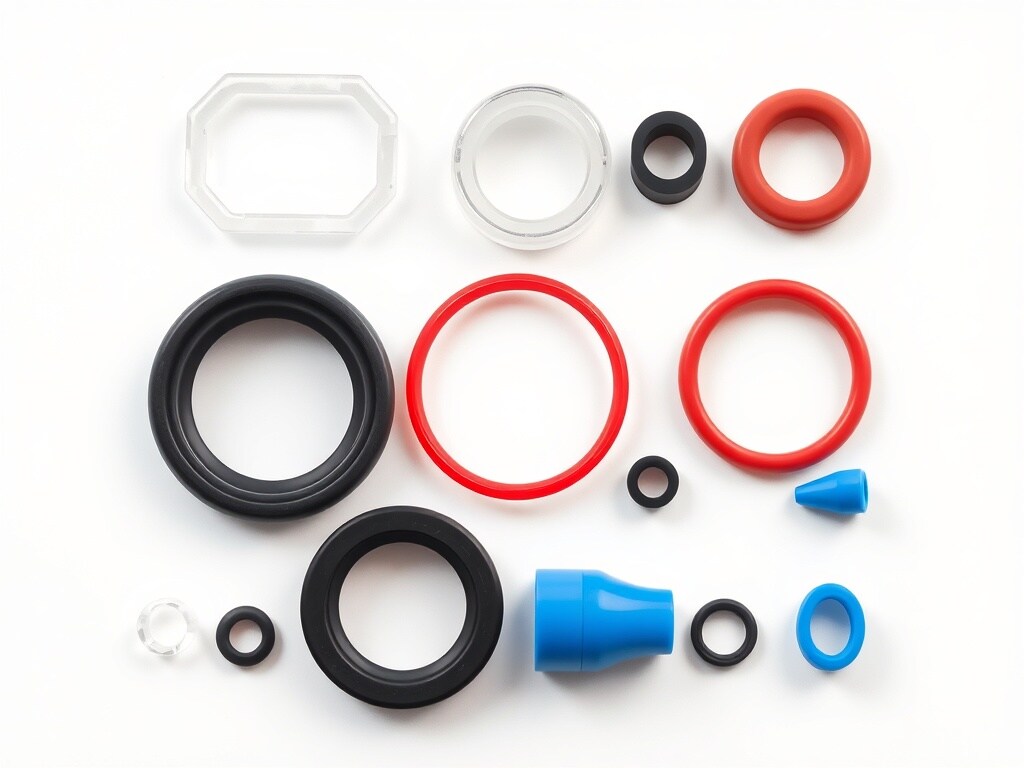
LSR-Sorten und Maßtoleranzen
Von Industrialsilikonen bis zu medizinischen Sorten: Die Auswahl richtet sich nach Funktion, Werkstoffdaten und Nachweisanforderungen. Toleranzen werden für jede Geometrie bestätigt.
Maßtoleranzen bei LSR
Schwindung und MaßstabilitätLSR schwindet sorten- und prozessabhängig; typische Angaben liegen häufig im Bereich weniger Prozent. Werkzeugkorrektur und validierte Prozessparameter berücksichtigen dieses Verhalten. Verbindliche Bauteiltoleranzen benötigen Versuche und vereinbarte Messbedingungen.
LSR-Spritzguss Leistungskennwerte – Industrie- und medizinische Sorten
Die Werte dienen dem Vergleich möglicher Werkstoffsorten. Maßgeblich sind das jeweilige Datenblatt, die Prüfbedingungen und erforderliche anwendungsbezogene Nachweise.
| Kategorie | Parameter | Industrie-LSR | Medizinische / Präzisionssorte | Prüfverfahren |
|---|---|---|---|---|
| Werkstoff | Zugfestigkeit | 8–12 MPa | 10–15 MPa | ASTM D412 |
| Weiterreißfestigkeit | 25–50 N/mm | 40–60 N/mm | ASTM D624 | |
| Bruchdehnung | 400–600% | 600–800% | ASTM D412 | |
| Härte (Shore A) | 20–70A | 30–80A | ASTM D2240 | |
| Thermisch | Betriebstemperaturbereich | −60 °C bis +200 °C | −70 °C bis +230 °C nach Sorte | ASTM D1329 |
| Wärmeleitfähigkeit | 0.2–0.3 W/mK | 0.15–0.25 W/mK | ASTM E1461 | |
| Druckverformungsrest (22 h / 175 °C) | 15–25% | 10–15% | ASTM D395 | |
| Maßbezogen | Lagetoleranz | ±0.010in | ±0.003in | Koordinatenmessung |
| Oberflächenrauheit (Ra) | 32–64 μin | 16–32 μin | Weißlichtinterferometrie | |
| Mindestwanddicke | 0.3 mm | 0.15 mm | Mikro-CT nach Vereinbarung | |
| Biokompatibilität | FDA/USP Class VI | Nein | Ja | ISO 10993 |
| Zytotoxizität | — | Bestanden nach Nachweis | USP <87> | |
| Sterilisation | Autoklav (121 °C) | 100 Zyklen | Über 300 Zyklen | AAMI ST108 |
| EtO / Gamma / Elektronenstrahl | Kompatibilität prüfen | Nachweis erforderlich | ISO 11135 | |
| Elektrisch | Spezifischer Durchgangswiderstand | 10¹⁴ Ω·cm | 10¹⁵ Ω·cm | ASTM D257 |
| Durchschlagfestigkeit | 18–22 kV/mm | 20–25 kV/mm | ASTM D149 |
Fünf technische Vorteile des LSR-Spritzgusses
Jeder Vorteil ist anhand von Sorte, Geometrie und Betriebsbedingungen zu bewerten. Legen Sie die benötigten Messdaten für Spezifikation, Zulassung oder Lieferantenfreigabe fest.
Ihr Partner für LSR-Spritzguss – aus China für internationale Projekte
SSP Precision verbindet technische Prüfung, Zweikomponentenverarbeitung und Messtechnik für internationale Silikonprojekte. Bestätigen Sie den aktuellen Qualitätszertifikatsumfang und besondere medizinische Anforderungen vor der Lieferantenfreigabe.
LSR-Spritzguss Anwendungen nach Branche
LSR-Anwendungen unterscheiden sich bei Werkstoffnachweisen, Maßhaltigkeit und Freigabepflichten. Die folgenden sechs Bereiche benötigen jeweils eine konkrete Anforderungsprüfung.
Medizintechnik
Dichtungen, Masken, Membranen und Ventile für medizinische Geräte. Werkstoff, Biokompatibilität, Sterilisation und gegebenenfalls Implantateignung sind für den vorgesehenen Kontakt gesondert nachzuweisen.
Elektronik und Steckverbinder
Dichtungen, Kabeldurchführungen, Abschirmpads und Schaltmembranen. Schutzarten wie IP67/IP68 müssen an der tatsächlichen Baugruppe unter definierten Bedingungen geprüft werden.
Automobilindustrie
Dichtungen im Motorraum, Sensorgehäuse, Dämpfer, Lichtoptiken und Klimakomponenten. Temperatur-, Medien- und OEM-Anforderungen werden anhand der konkreten Sorte und Konstruktion bewertet.
Baby- und Konsumprodukte
Sauger, Schnuller, Pumpenteile und Lebensmittelkontaktdichtungen. Kontaktrechtliche, chemische und mechanische Anforderungen sind produktspezifisch zu prüfen; eine allgemeine Silikonbezeichnung genügt nicht.
Wearables und Gesundheitsprodukte
Hautkontaktbänder, Hörgerätekomponenten und tragbare Sensorengehäuse. Hautverträglichkeit und Kontaktbedingungen müssen durch passende Werkstoff- und Bauteilnachweise belegt werden.
Optik und Beleuchtung
LED-Linsen, Leuchtenoptiken und Schutzkomponenten aus optisch geeignetem LSR. Transparenz, Trübung und UV-Alterung benötigen sortenspezifische Prüfbedingungen und Grenzwerte.
Technische Silikonformteile aus China. Weltweit geliefert.
SSP betreut LSR-Projekte für medizinische Geräte, Automobilzulieferer und Elektronikhersteller. Werkzeugauslegung, Fertigung und Export werden mit den erforderlichen Qualitätsnachweisen abgestimmt. Besondere Zertifikate und Freigaben sind vorab zu bestätigen.
Umfassende Präzisionsfertigung SSP-Portfolio
LSR-Spritzguss ergänzt das SSP-Fertigungsportfolio. Entdecken Sie weitere Verfahren und stimmen Sie Werkzeug-, Werkstoff- und Prüfanforderungen mit einem Ansprechpartner ab.
Kunststoffspritzguss
Thermoplastspritzguss unter anderem mit ABS, PC, PEEK und POM. Umspritzen, Einlegetechnik und weitere Verfahren werden anhand von Konstruktion und Anlagenbedarf geprüft.
Mikrospritzguss
Feine Kunststoffstrukturen mit geeigneter Werkzeug- und Dosiertechnik. Toleranzen bis ±5 µm sind merkmalsbezogen zu prüfen. Medizinische Anforderungen werden gesondert bestätigt.
Werkzeuge für Biokunststoffe
Werkstoffgerechte Werkzeug- und Prozessauslegung für PLA, PHA und weitere geeignete Kunststoffe. Energie- und Materialeinsparungen sind anhand vergleichbarer Prozessdaten zu bewerten.
Werkzeugersatzteile
Ersatzkomponenten für LSR-Werkzeuge, etwa Einsätze, Kaltkanaldüsenspitzen und Auswerfer. Zeichnungsbasierte Fertigung unterstützt die geplante Instandhaltung.
Sie suchen Technische LSR-Formteile aus China?
Senden Sie Zeichnung und Spezifikation. Unser Team prüft Werkstoff, Fertigungsgerechtigkeit und Toleranzen für ein passendes Angebot. Bei medizinischen Anwendungen sind Verwendungszweck, biologische Bewertung und benötigte Nachweise anzugeben.