


Präzise
Spritzgussformen
Präzise Formwerkzeuge | Abgestimmte Toleranzen | Für die Serienfertigung
SSP konstruiert und fertigt kundenspezifische Spritzgussformen in China für Automobil-, Elektronik-, Medizin- und Industriekomponenten. Senden Sie Zeichnung, Kunststoffsorte und Produktionsziel zur Prüfung von Werkzeugkonzept und Musterfreigabe.
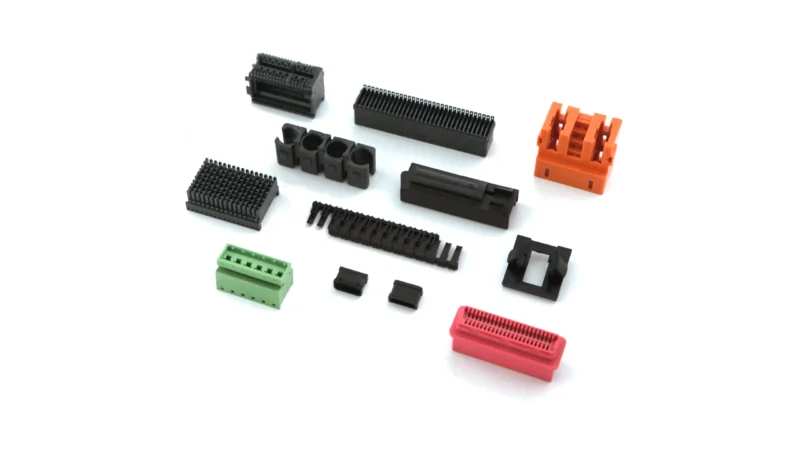
Spritzgussformen
Portfolio
Entdecken Sie Spritzgussformen als Ein- und Mehrkavitäten-, Heißkanal-, Insert- und Umspritzformen. Die Auslegung der Spritzgussformen richtet sich nach Geometrie, Schwindung, Verteiler und Kühlung. Bestätigen Sie Kavitätenzahl, Stahl und Pressenschnittstelle vor dem Werkzeugbau.
Spritzgussformen
Fertigungskompetenzen des Herstellers
SSP betrachtet bei Spritzgussformen DFM, Bearbeitung, Erodieren und Montage als zusammengehöriges Werkzeugprojekt. Definieren Sie Stückzahl, kritische Maße, Sichtflächen und Übergabeunterlagen im Angebot. Bemusterung und Werkzeugabnahme müssen die vereinbarte Sorte und den Prüfplan nutzen.
Spritzgussformen mit zwei bis 64 Kavitäten eignen sich für abgestimmte Serienanwendungen. Verteilerbalance und Kühlung unterstützen einheitliche Bedingungen zwischen den Kavitäten.
Bis zu 64 KavitätenSpritzgussformen können mit offenen Heißkanälen oder Nadelverschlusssystemen geeigneter Anbieter ausgelegt werden. Sie können Angüsse verringern und Automatisierung unterstützen. System, Materialverträglichkeit und Wartung sind abzustimmen.
Angussverluste reduzierenIn Spritzgussformen für Einlege- und Umspritzteile werden Metalleinleger, Elektronik- oder vorgeformte Kunststoffteile eingebettet oder umspritzt. Zweikomponentenwerkzeuge für Griffe, Dichtfunktionen und Verbundbaugruppen nach Machbarkeitsprüfung.
MehrstofftechnikAls Familienformen können Spritzgussformen mehrere unterschiedliche, zusammengehörige Teile in einem Zyklus herstellen. Werkstoff- und Füllanforderungen müssen kompatibel sein; die Balance wird geprüft.
Mehrere Teile je SchussSpritzgussformen mit mehreren Trennebenen können den Ausstoß auf einer geeigneten Presse erhöhen. Besonders für dünnwandige Deckel und Verpackungen sind Werkzeug- und Anlagenkompatibilität zu prüfen.
Ausstoß nach AnlagenprüfungAluminiumwerkzeuge für geeignete Prototypen und Stahlformen für die Serie. Zielstückzahl, Wartung und Werkstoff bestimmen die Auslegung; pauschale Standzeiten sind nicht zugesichert.
Vom Prototyp zur GroßserieHASCO · MISUMI
Spritzgussverfahren
Wir prüfen die wichtigsten Spritzgussverfahren und stimmen die Werkzeugauslegung auf die konkrete Anwendung ab.
Verfahren für wiederkehrende Kunststoffteile mit abgestimmten Toleranzen und gleichmäßigen Serienbedingungen.
Ein weiterer Werkstoff wird auf einen vorgeformten Grundkörper aufgebracht, etwa für Griff-, Dicht- oder Mehrfarbfunktionen. Haftung und Prozessfolge benötigen eigene Prüfung.
Vorbereitete Einleger werden in der Kavität positioniert und umspritzt. Mechanischer Halt und Funktion für Gewinde, Anschlüsse und Kontakte werden definiert.
Stickstoff kann in geeigneten Schmelzebereichen Hohlräume erzeugen und Gewicht oder Einfallstellen beeinflussen. Geometrie und Prozess müssen darauf abgestimmt werden.
Dünne Wände benötigen schnelle, kontrollierte Füllung, geeignete Entlüftung und Kühlung. Wanddicken um 0,4 mm sind werkstoff- und geometriebezogen zu prüfen.
Dynamische Werkzeugtemperierung kann Oberflächen und Bindenahtausprägung verbessern. Freigegebenes Sichtmuster, Werkstoff und Prozess bestimmen die Abnahme.
Werkzeuge für kleine Anschlüsse, medizinische Komponenten und Mikrooptik. Schussgewicht, Merkmalgröße und erreichbare Toleranz werden projektspezifisch bestätigt.
Konventionelle Verteiler für geeignete kostenbewusste Werkzeuge, Farbwechsel und wärmeempfindliche Werkstoffe. Zwei- oder Dreiplattenkonzept nach Anwendung.
Die genannten Verfahren für Spritzgussformen werden durch unsere Formfüllsimulation und DFM-Analyse vor Werkzeugbeginn unterstützt. Damit lassen sich Versuchsrisiken und Entwicklungsschleifen besser beurteilen 40%. Kühlkonzept und Anspritzung der Spritzgussformen werden im Projektumfang abgestimmt.
Entwicklung und
Fertigungsablauf
Ein abgestimmter Ablauf in elf Schritten von der Zeichnung zur geprüften Werkzeuglieferung.
2D-/3D-Daten auf Schrägen, Wanddicken, Hinterschnitte, Trennebene, Anspritzung und Entformung prüfen, bevor die Konstruktion festgelegt wird.
Moldflow-Analyse für Füllbalance, Bindenähte, Verzug und Kühlung. Anspritzung und Verteiler werden vor der endgültigen CAD-Freigabe bewertet.
3D-Konstruktion mit Kavität, Kern, Schiebern, Hebern, Auswerfern, Kühlung, Verteiler und Stückliste.
P20, H13, S136, NAK80 oder 718H nach Stückzahl, Kunststoff und Oberfläche auswählen. Bezugsstandards und Formaufbau werden mit dem Kunden bestätigt.
5-Achs-CNC-Fräsen von Kavitäten, Kernen, Schiebern und Rahmen aus spezifiziertem Werkzeugstahl. Bearbeitungs- und Endmaßtoleranzen werden getrennt vereinbart.
Drahterodieren für präzise Einsatzkonturen; Senkerodieren für tiefe Rippen, Gravuren und komplexe Bereiche außerhalb der Fräszugänglichkeit.
P20 wird häufig vorgehärtet geliefert. H13 und weitere härtbare Stähle erhalten eine spezifizierte Wärmebehandlung. Spannungsarmglühen oder Tiefkühlen werden bei Bedarf vorgesehen und durch Maßkontrolle ergänzt.
Schieber, Heber und Auswerfer einpassen. Kavitätenpolitur und Trennflächenkontakt werden auf das freigegebene Oberflächen- und Gratkriterium abgestimmt.
Erste Bemusterung mit der vorgesehenen Sorte. Kritische Maße werden gegen Zeichnung und vereinbarte Prüfbedingungen dokumentiert.
T2-/T3-Korrekturen behandeln Maße, Oberfläche, Verzug und Grat. Das Prozessfenster wird für die geforderte Wiederholbarkeit geprüft.
Vereinbarte Erstmuster-, Werkstoff- und Fähigkeitsunterlagen sowie Wartungshinweise. Gereinigtes und konserviertes Werkzeug in geeigneter Exportverpackung per Express oder Seefracht.
Qualitätssicherung
Jede Spritzgussform erhält dokumentierte Prüfungen. Werkzeug- und Musteranforderungen werden vor der Auslieferung bewertet.
Zeugnisse, Härte und Blockmaße werden vor Bearbeitungsbeginn nach Prüfplan kontrolliert. Die Materialzuordnung wird dokumentiert.
WerkstoffrückverfolgbarkeitKritische Einsatzmerkmale werden nach Bearbeitung und Erodieren gegen Zeichnung beziehungsweise freigegebenes Modell geprüft.
Bearbeitungsgenauigkeit nach MerkmalSchieber, Heber, Auswerfer, Heißkanal und Kühlkreise werden auf Weg, Funktion und Dichtheit geprüft.
Funktionsprüfung nach PlanVersuchszyklen mit gemessenen Teilen und dokumentierten Parametern. Korrekturen werden vor dem nächsten Versuch nachverfolgt.
Dokumentierte BemusterungErstmustermaßbericht, Oberflächenunterlagen, gegebenenfalls Fähigkeitsdaten und Wartungsanleitung nach vereinbartem Lieferumfang.
PPAP Level 3 auf AnfrageWerkstoffe und Stahlsorten
Die Stahlsorte beeinflusst Standzeit, Oberfläche und Kosten. Sie wird anhand von Stückzahl, Kunststoff und Anwendung festgelegt.
Toleranzmöglichkeiten
Präzisionskennwerte werden je Werkzeug spezifiziert und vor Lieferung nach vereinbartem Umfang dokumentiert.
| Messgröße | Standard | Wert |
| Werkzeugbearbeitung | CNC-Genauigkeit von Kavität und Kern | ± 0.005 mm |
| Bauteiltoleranz | Fertiges Kunststoffteil | ± 0.02 mm |
| Werkzeugebenheit | Trennfläche | ≤ 0.01 mm |
| Anspritzung / Verteiler | Genauigkeit von Anspritzung und Verteiler | ± 0.01 mm |
| Polierklasse | SPI-Oberflächenstandard | A1 – A3 |
| Kühlkanal | Lagegenauigkeit | ± 0.1 mm |
Orientierungswerte. Engere Toleranzen für geeignete Mikro- oder Optikformen erfordern zusätzliche Bearbeitung und eine abgestimmte Messstrategie.
Oberflächenverfahren
Die geeignete Oberfläche beeinflusst Erscheinungsbild, Verschleiß, Entformung und Wartungsintervalle.
Diamantpolierte Kavitäten nach freigegebener SPI-Klasse. Muster und Rauheitsvorgabe bilden die Prüfreferenz für Optik und hochglänzende Produkte.
Oberflächenqualität nach MusterSenkerodieren erzeugt matte Kavitätsstrukturen nach vereinbarter VDI-Klasse. Struktur und Entformung werden auf Material und Sichtfläche abgestimmt.
Abgestimmtes ErscheinungsbildStrahlen mit geeignetem Medium erzeugt matte Flächen und kann Bearbeitungsspuren reduzieren. Entformung und Bauteiloptik sind zu prüfen.
Entformung nach AuslegungChemische oder laserbasierte Strukturierung für Leder-, Holz- oder geometrische Muster nach freigegebener Vorlage.
Oberflächenmuster nach FreigabeHartchromschichten auf geeigneten Funktionsflächen für Verschleiß- und Korrosionsschutz. Dicke und Maßzugaben werden festgelegt.
Standzeitverbesserung nach AnwendungGas- oder Plasmanitrieren erzeugt eine harte Randschicht. Tiefe, Härte und Maßänderung müssen zum Stahl und zur Anwendung passen.
Höhere OberflächenhärteDLC-Schichten können bei geeigneten Paarungen Reibung und Anhaftung reduzieren. Schichtsystem, Dicke und tatsächlicher Entformungseffekt sind anwendungsbezogen zu prüfen.
Entformkraft nach Versuchauf Anfrage
Belieferte Branchen
Unsere Spritzgussformen unterstützen fünf Branchen mit unterschiedlichen Anforderungen an Kunststoffteile in Serie.
Innenraumverkleidungen, Gitter, Lüftungsdüsen und Strukturclips. Kundenspezifische IATF- und PPAP-Anforderungen werden im Projektumfang geprüft.
Werkzeuge für Einweg-, Diagnose- und Instrumentenkomponenten. Reinraum-, Reinigungs- und medizinische Eignung sind gesondert zu bestätigen; geeignete korrosionsbeständige Stähle unterstützen die Auslegung.
Hochglanz- und Strukturgehäuse, transparente Linsen und Halter für Elektronikgeräte. Sichtflächen werden anhand freigegebener Muster geprüft.
Maschinengehäuse, Strukturhalter und Bedienkomponenten mit geeigneten gefüllten Kunststoffen und abgestimmten Maßanforderungen.
Werkzeuge für Verschlüsse und Verpackungen. Etagen- und Mehrkavitätenkonzepte werden für Anlagenkompatibilität und benötigten Ausstoß geprüft.
Warum wir
Technische Abstimmung vom ersten Entwurf bis zum serienbereiten Werkzeug.
Seit 2014 konstruiert und liefert SSP Präzisionsformen mit Mehrkavitäten-, Heißkanal-, Einlege-, Umspritz- und Mikrokonzepten für internationale Hersteller.
5-Achs-CNC, Draht- und Senkerodieren sowie Koordinatenmessung für kritische Merkmale nach vereinbarter Spezifikation.
CNC, Erodieren, Politur, Einpassen und Messung werden koordiniert. Wärmebehandlung und besondere Prozesse werden im Fertigungsumfang bestätigt.
Moldflow unterstützt bei Spritzgussformen Anspritzung, Füllbalance, Verzug und Kühlung. Die Ergebnisse reduzieren Planungsrisiken, ersetzen jedoch keine Versuchsbemusterung.
Aluminium-Prototypenformen und gehärtete Stahlserienwerkzeuge werden nach geplanter Menge und Wartung ausgelegt. Verbindliche Standzeitbedingungen sind ausdrücklich zu vereinbaren.
Richtwert von DFM bis T1 für geeignete Werkzeuge. Eilprogramme und komplexe Konfigurationen benötigen einen bestätigten Terminplan.
Erfahrung mit DME-, HASCO- und MISUMI-Abmessungen. Englischsprachige Unterlagen, Wartungsanleitungen und Versandumfang werden im Angebot vereinbart.
Senden Sie die Bauteilzeichnung für DFM-Prüfung, Werkstoffempfehlung und Lieferzeitabschätzung.
Kostenlose DFM-Prüfung anfragen →⚙️ Kernleistungen
📦 Produktbereiche
Spritzgussformen planen: Fragen und Antworten
Eine klare Spezifikation ist die Grundlage der Spritzgussformen. Senden Sie Modell, bemaßte Zeichnung, Sorte, Jahresmenge, Zielpresse und Sichtflächenanforderungen. Kennzeichnen Sie kritische Maße und Funktionstests, damit Konstruktion, Kavitäten, Kühlung und Prüfplan dieselben Ziele verfolgen.
Welches Spritzgussformkonzept passt zu meinem Projekt?
Mehrkavitätenformen fertigen dasselbe Teil mehrfach. Familienformen können zusammengehörige Teile bei kompatibler Füllung kombinieren. Insert Molding umschließt Einleger; Umspritzen ergänzt einen Grundkörper um ein weiteres Material. Die DFM-Prüfung vergleicht Ausstoß, Wartung, Pressenschnittstellen und Investition.
Wie werden Toleranzen und Oberflächen vereinbart?
Bei Spritzgussformen sind Bearbeitungsgenauigkeit und Kunststoffteiltoleranz unterschiedliche Angaben. Sorte, Schwindung, Geometrie, Wanddicke und Messbedingungen beeinflussen das Ergebnis. Die Zeichnung definiert Maße und Prüfung; ein freigegebenes Muster die Sichtfläche. Veröffentlichte Werte werden im Projekt auf Machbarkeit geprüft.
Was beeinflusst die Werkzeuglieferzeit?
Für Spritzgussformen gelten die genannten 15–35 Tage nach Konstruktionsfreigabe als Richtwerte. Schieber, Kavitätenzahl, Sonderstähle, zugekaufte Heißkanäle und Validierung können den Plan ändern. Das Angebot bestätigt Konstruktion, Bearbeitung, Erstversuch, Korrekturen und Musterabnahme vor Versand.
Welche Angaben helfen bei der Stahlauswahl?
Nennen Sie Kunststoff, abrasive Füllstoffe, korrosive Zusätze, Zielmenge und Oberfläche. P20 ist oft vorgehärtet, andere Sorten benötigen definierte Wärmebehandlung. Siehe Uddeholm-Hinweise zu P20 und die SPI-Oberflächenklassifizierung als Referenz. SSP bestätigt für Spritzgussformen Sorte und Finish in der Projektspezifikation.
Für die Produktionsbetreuung nach Werkzeuglieferung entdecken Sie unsere Kunststoffspritzguss oder Werkzeugersatzteile. Besprechen Sie die passende Spritzgussform über das vorhandene Anfrageformular.
Starten Sie Ihr Spritzgussformprojekt
Senden Sie Ihre Zeichnung für ein Angebot mit technischen Hinweisen. DFM-Prüfung, Werkstoffempfehlung und erforderliche Formfüllanalyse werden im Leistungsumfang festgelegt.