


Kugelgewindetrieb-Reparatursätze
für die Instandhaltung
Kugelgewindetrieb-Reparatursätze mit abgestimmten Kugeln, Rückführungen und Vorspannelementen. Vor der Auswahl prüfen wir Bauart, Laufbahnzustand und Maße. Erreichbare Genauigkeit und Lebensdauer hängen von der gesamten Baugruppe und ihren Einsatzbedingungen ab.
≤0.01mm
Koordinatenmessprüfung
Kugelgewindetrieb-Reparatursätze und Präzise Instandsetzungslösungen
SSP Precision liefert Kugelgewindetrieb-Reparatursätze, prüft die vollständige Überarbeitung von Spindeln und bietet Stanzwerkzeugfertigungsowie Spritzgussformenbau. Anforderungen, Nachweise und Freigaben werden über die Fertigungsschritte abgestimmt. Informationen zu Werkzeugen und Kunststoffen finden Sie in unseren Kunststoffspritzguss.
Zusammenstellung von Kugelgewindetrieb-Reparatursätzen
Kernleistung · Bewegungssysteme instand setzenKugelgewindetrieb-Reparatursätze werden anhand der Ausführung zusammengestellt. Abgestimmte Komponentensätze unterstützen die Instandsetzung auf Basis der freigegebenen Spezifikation. Für Hiwin-, THK- oder NSK-Ausführungen ist die Kompatibilität anhand genauer Bauart und Maße zu prüfen. Sonderausführungen werden nach Zeichnung angeboten. Bestätigen Sie zuerst Spindel, Mutter, Steigung, Kugelmaß und Rückführung.
Kugelgewindetrieb-Reparatursätze können Laufbahnverschleiß nicht allein durch einen Kugeltausch beseitigen. Kugeltausch allein beseitigt keinen Laufbahnverschleiß. Nachschleifen und Mutterüberarbeitung werden nach Zustandsprüfung bewertet. Steigungsfehler, Rundlauf und Genauigkeitsklasse benötigen getrennte Abnahmeprüfungen. Eine Beschichtung ist nur nach Prüfung ihrer Eignung vorzusehen.
Wie werden Kugelgewindetrieb-Reparatursätze geprüft? Satz oder Baugruppe durchlaufen vereinbarte Maß- und Funktionsprüfungen. Koordinatenmessung, Korrosions- oder Verschleißtests werden nach Prüfplan eingesetzt. Chargenkennzeichnung unterstützt die Rückverfolgbarkeit. Messauflösung und tatsächliche Messunsicherheit sind dabei zu unterscheiden.
Individuelle Kugelgewindetrieb-Sätze für OEMs
OEM und Lieferkette · Eigenmarkenverpackung möglichSind Reparatursätze für CNC-Maschinen möglich? SSP prüft Sätze nach OEM-Spezifikation, einschließlich Kugeldurchmesser, Mutterausführung und Rückführung. Eigenmarkenverpackung kann für Händler und Servicenetze vereinbart werden. Nennen Sie Maschinenmodell, Zeichnungen, Steigung, Anschlussmaße und Betriebsbedingungen vor der Bestellung.
Konstruktion und Fertigung von Folgeverbund- und Transferwerkzeugen für Metallteile in Serie. Stempel und Einsätze aus D2, SKD11 oder HSS werden durch Drahterodieren und Schleifen bearbeitet. Spalttoleranz, Pressenerprobung und Musterfreigabe werden projektspezifisch vereinbart.
Konstruktion und Fertigung von Spritzgussformen für kleine Bauteile, Prototypen und Mehrstoffkomponenten. Werkzeugstähle wie NAK80, H13 und P20 werden funktionsbezogen ausgewählt. T1-Muster, Prozessfreigabe und gegebenenfalls PPAP-Unterlagen werden vorab abgestimmt.
Kugelgewindetriebteile und Komponenten
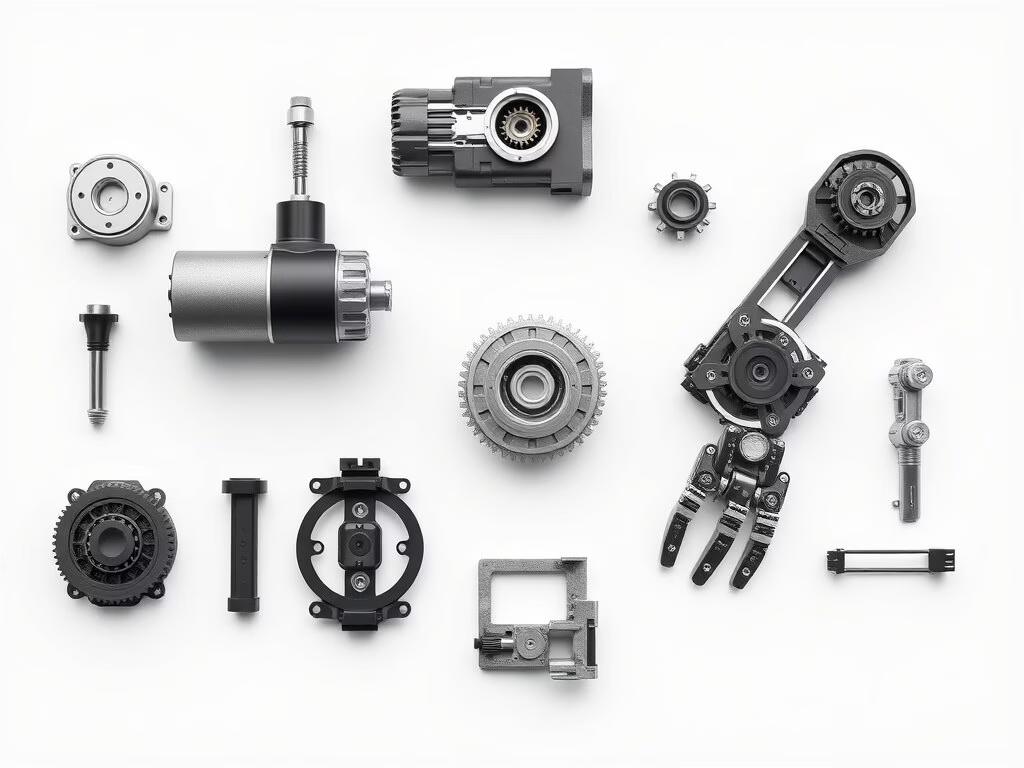
Unser Portfolio umfasst Präzisionskomponenten für Bewegungssysteme und Werkzeuge. Kugelgewindetrieb-Reparatursätze kombinieren passende Teile für die spezifizierte Baugruppe. Kugeln, Rückführungen, Scheiben und weitere Ersatzteile müssen jedoch mit der tatsächlichen Mutter- und Spindelgeometrie abgeglichen werden.
Entwicklung Technische Daten
Prüfen Sie Steigungsgenauigkeit, Axialspiel, Rundlauf und Komponentenmaße getrennt gegen den freigegebenen Prüfplan. Die Eignung des Reparatursatzes wird für die konkrete Baugruppe bestätigt. Abnahmebedingungen behandelt ISO 3408-3.
| Kategorie | Parameter | Standardausführung | Präzisionsausführung | Validierung | Standard |
|---|---|---|---|---|---|
| Werkstoffeigenschaften | |||||
| Gewindespindel | Werkstoff | 55CrMo-Legierung | SCM440 VAR | PMI-Werkstoffanalyse | DIN 17200 |
| Härte | Härtewert | 58–62 HRC | 60–64 HRC | Rockwell-C-Skala | ISO 6508 |
| Mechanische Funktion | |||||
| Steigungsgenauigkeit | Je 300 mm | ±0.05mm | ±0.02mm | Laserinterferometer | JIS B1192 |
| Umkehrspiel | Axialspiel | ≤0.08mm | ≤0.03mm | Messuhr | DIN 69051 |
| Komponentenqualität | |||||
| Kugelgüte | Kugelgenauigkeitsklasse | G16 | G10 | Mikroskopische Prüfung | ISO 3290 |
| Rückführung | Werkstoff | POM-C | Bronze-PTFE | Verschleißprüfung | ASTM D3702 |
| Beständigkeit | |||||
| Lebensdauer | Wegstrecke (km) | 20,000 km | 50,000 km | Beschleunigte Lebensdauerprüfung | ISO 3408-5 |
| Verschleißrate | μm/1000km | ≤15 μm | ≤5 μm | Profilmessung | Vereinbarte Verschleißprüfung |
Toleranz Normen
Komponententoleranzen richten sich nach der freigegebenen Zeichnung. Allgemeintoleranzen und gegebenenfalls ausdrücklich festgelegte Kunststofftoleranzen werden separat bestätigt. Steigungsgenauigkeit und Vorspannung benötigen eigene Abnahmekriterien; allgemeine Maßtoleranzen definieren keine Genauigkeitsklasse des Kugelgewindetriebs.
Möglichkeiten Oberflächenverfahren
Oberflächenbehandlungen unterstützen Korrosionsschutz, Verschleißfestigkeit und Erscheinungsbild. Wählen Sie das Verfahren je Komponente und Funktion. Eine Behandlung für Aluminiumgehäuse ist beispielsweise nicht automatisch für gehärtete Laufbahnen geeignet.
Direkt nach CNC-Bearbeitung mit sichtbaren Werkzeugspuren. Wirtschaftliche Ausführung, häufig Ra 1,6–6,3 µm, für geeignete innenliegende Komponenten.
Elektrochemische Oxidschicht auf Aluminium für höheren Korrosionsschutz und Oberflächenhärte. Farbliche Kennzeichnung ist nach Vereinbarung möglich.
Hochglanzbearbeitung bis Ra <0,1 µm nach Werkstoff- und Geometrieprüfung. Für Funktions- und Sichtflächen mit abgestimmten Rauheitsanforderungen.
Feine parallele Bürststruktur für gleichmäßige Optik und Griffigkeit. Richtung und Erscheinungsbild werden festgelegt.
Strahlen erzeugt eine gleichmäßige matte Struktur, entfernt Zunder oder Oxide und bereitet geeignete Flächen für Schichten oder Klebungen vor.
Elektropolieren glättet geeignete Metallflächen und unterstützt die Passivierung nichtrostender Stähle. Abtrag, Sauberkeit und Anwendungseignung werden bestätigt.
So entwickeln wir Ihren Reparatursatz
Zunächst werden Werkstoffsorte, Zeugnisanforderungen und Chargenzuordnung festgelegt. Zusätzliche Identitätsprüfungen werden nach Bedarf vor der Bearbeitung vereinbart.
Anschließend wird die Machbarkeit einer Spindelüberarbeitung geprüft. Steigungsfehler und Rundlauf werden mit geeigneter Messtechnik bewertet. Genauigkeitsklassen gelten nur bei entsprechender Abnahme.
Kritische Satzmaße werden mit geeigneter Koordinatenmesstechnik geprüft. Der Maßbericht unterstützt die Rückverfolgbarkeit; Kalibrierung und Messunsicherheit bestimmen die Aussagekraft.
Lebensdauerprüfungen müssen Last, Steigung, Vorspannung, Schmierung und Montage berücksichtigen. Axialspiel und thermische Einflüsse werden getrennt bewertet. Weitere Hinweise bietet der THK-Leitfaden zur Lebensdauer.
Abschließend werden Chargenkennzeichnung, Korrosionsschutz und erforderliche Verpackungsreinheit vereinbart. Besondere Reinraumklassen und Lagerfristen müssen bestätigt werden. Öffnen Sie die Komponenten erst im vorbereiteten Montagebereich.
Werkstoffe und Fertigungskompetenzen
Von Werkzeugstahl bis zu technischen Kunststoffen: Für Reparatursätze müssen Werkstoffe zu Kontaktlast, Schmierung, Temperatur und Gegenbauteilen passen. Prüfen Sie außerdem die chemische Beständigkeit von Rückführung und Dichtung.
GCr15, SUJ2 und 52100 für hohe Härte und geeignete Wälzkontaktbelastung.
D2, SKD11, H13 und M2-HSS für Stanzwerkzeuge, Stempel und Verschleißteile.
SCM440, 55CrMo und 40Cr für Gewinde- und Präzisionswellen sowie Strukturteile. Maßgeblich ist die Komponentenzeichnung.
316L, 304 und 17-4PH für korrosionsbeanspruchte Komponenten. Eignung für Lebensmittel-, Medizin- oder Marineanwendungen ist gesondert zu prüfen.
6061-T6, 7075 und 2024 für leichte Strukturteile, Gehäuse und Prototypen.
POM-C, PTFE, PEEK und PA66 für geeignete Rückführungen, Buchsen und Gleitkomponenten.
CuSn8 und CuZn39Pb3 für geeignete Rückführungs- und Lagerkomponenten. Schmier- und Belastungsanforderungen werden geprüft.
DLC-, TiN- und CrN-PVD-Schichten für abgestimmten Verschleißschutz und geringere Reibung.
Aufgebaut auf Präzise,
industrieller Zusammenarbeit
Seit 2008 betreut SSP internationale OEMs und Zulieferer mit abgestimmter Fertigung vom Werkstoff bis zur geprüften, verpackten Komponente. Auch Kugelgewindetrieb-Reparatursätze werden anhand der Zeichnung geprüft, damit Spezifikation, Nachweise und Lieferanforderungen zusammenpassen.
- Nach ISO 9001:2015 zertifiziert – Qualitätsmanagement für Fertigungs- und Prüfabläufe
- Versand lagernder Teile aus Dongguan nach Bestands- und Freigabebestätigung
- Werkstoffrückverfolgbarkeit – Schmelzen- und Chargenzuordnung mit vereinbarten Zeugnissen
- OEM- und Sonderausführungen – Satzbildung und Eigenmarkenverpackung nach Maschinenbauerspezifikation
- Internationaler Export – Exportunterlagen und Versandabstimmung für internationale Kunden
Ihres Kugelgewindetriebs wiederherstellen?
Fordern Sie eine technische Prüfung und ein Angebot für Kugelgewindetrieb-Reparatursätze an. Senden Sie Maschinendaten, Fotos und Zeichnungen, damit wir Kompatibilität, Komponentenbedarf und Abnahmekriterien vor Bestätigung des Lieferumfangs prüfen können.