


Präzise
Werkzeugersatzteile
Individuell bearbeitete Komponenten · Toleranzen nach Zeichnung · Dokumentierte Qualität
SSP liefert Werkzeugersatzteile für Stanzwerkzeuge und Spritzgussformen an Instandhaltung, Werkzeugbau und OEMs. Vergleichen Sie Stempel, Einsätze, Führungen und Auswerfersysteme. Standardmaße und Sonderanforderungen werden vor der Bestellung geprüft.
Werkzeugersatzteile
Portfolio
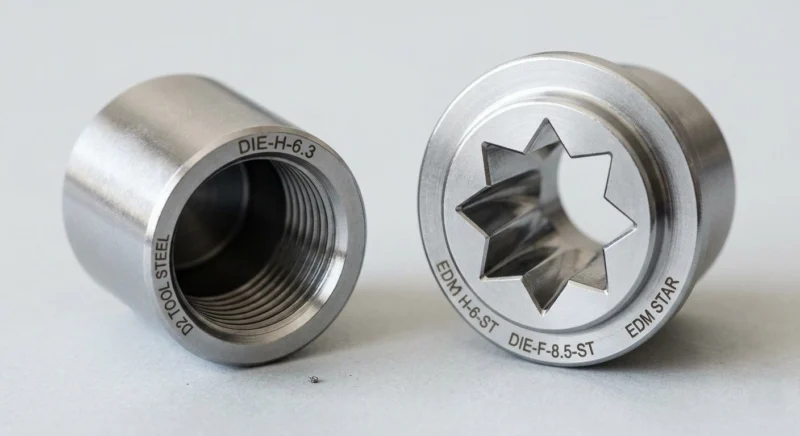
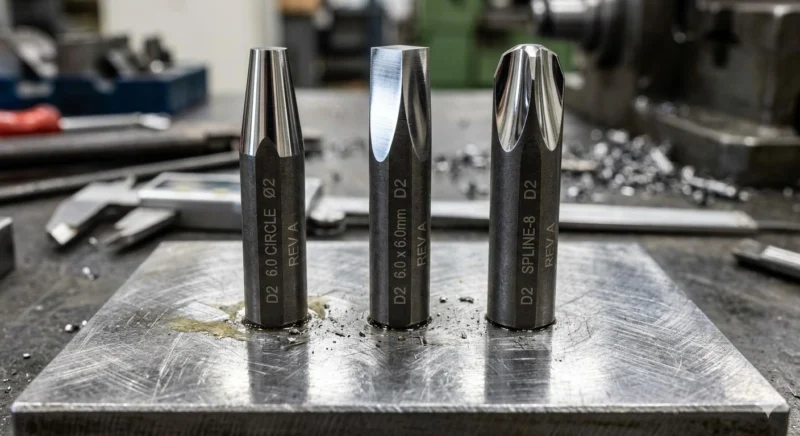
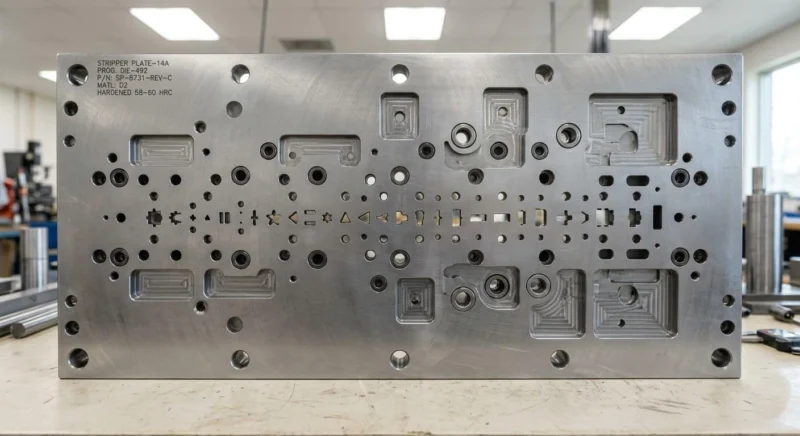
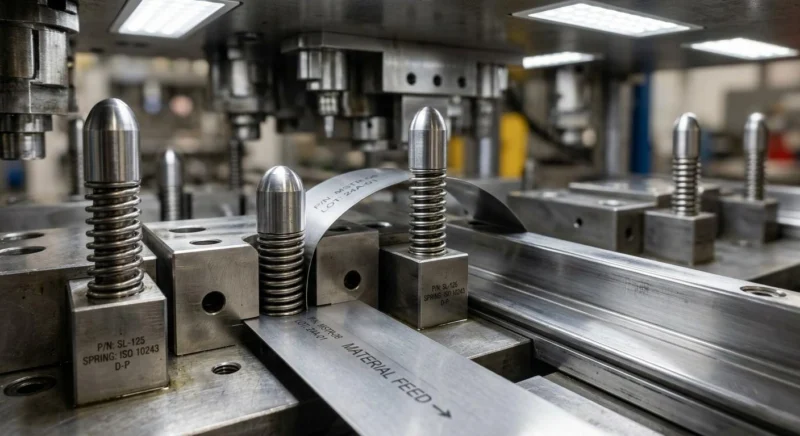
Das Portfolio der Werkzeugersatzteile umfasst Schneid-, Umform- und Ausrichtteile sowie Formkomponenten für Entformung und Kern- oder Kavitätsaustausch. Vergleichen Sie Maße, Stahl, Härte und Schicht mit Ihrer Baugruppe vor der Auswahl.
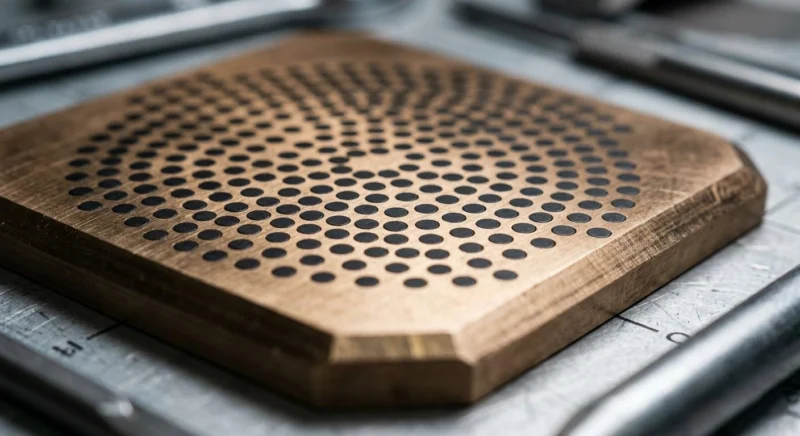
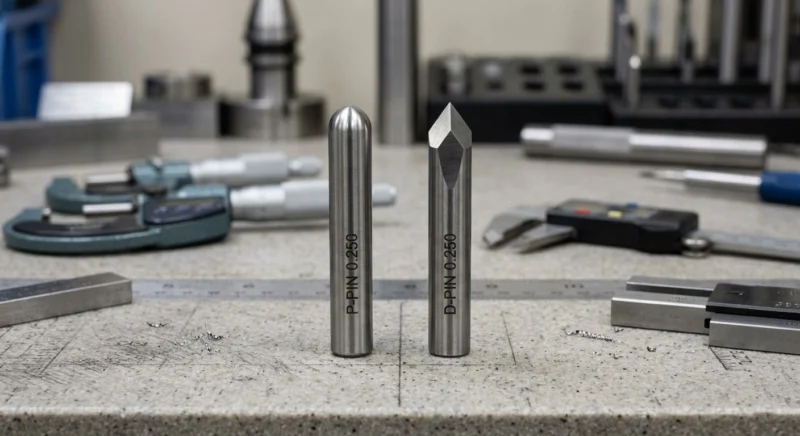

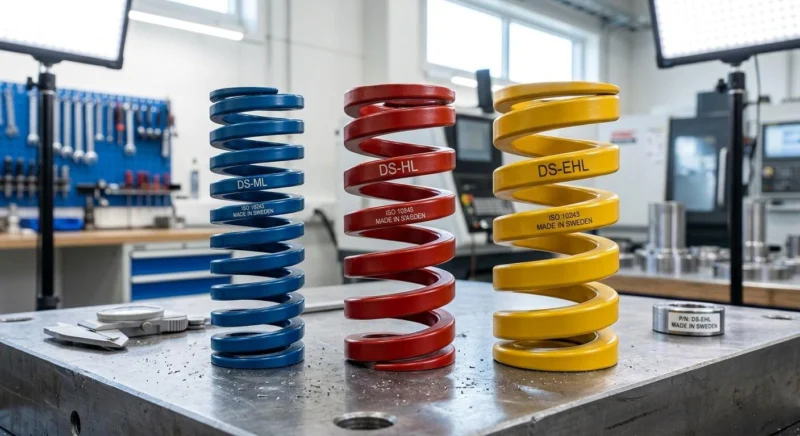
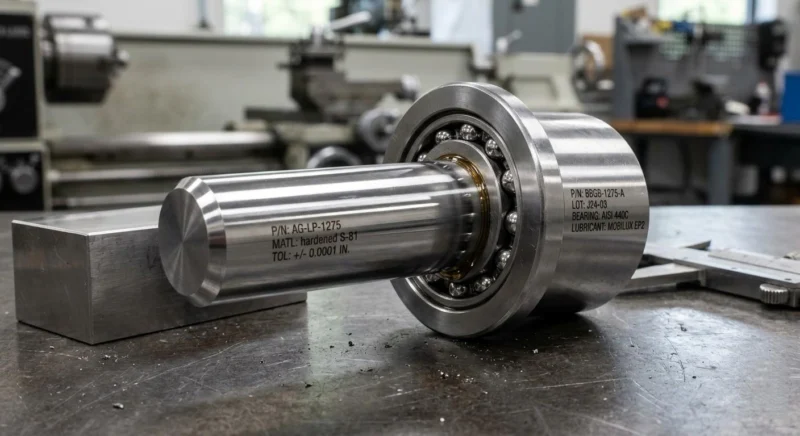
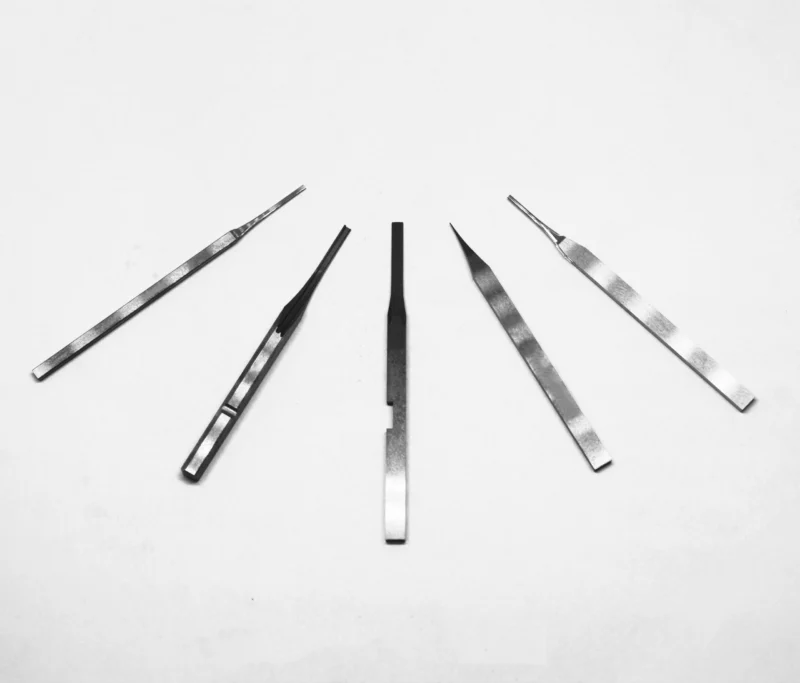


Kritische Durchmesser und Konturen
±0.002 mm Nach Geometrie- und ZeichnungsprüfungVom Einzelersatz zur Wiederholcharge
1 Teil aufwärts Einzelstücke nach AngebotNach Ihrer Spezifikation gefertigt
Individueller Werkzeugbau
und OEM-Fertigung
Sie benötigen ein Teil außerhalb des Katalogs? Senden Sie Zeichnung oder Muster für unsere Fertigung kundenspezifischer Werkzeugersatzteile. Kennzeichnen Sie kritische Passungen, Gegenbauteile, Menge und Revision. Unsere Ingenieure prüfen die Anforderungen vor der Ersatzfertigung.
- Individuelle Stempel, Einsätze, Platten und Formkomponenten
- 2D-/3D-Prüfung und Rekonstruktion nach Muster
- Werkzeugstahl, Formenstahl und Hartmetall nach Anwendung
- CNC-Bearbeitung, Drahterodieren und Präzisionsschleifen
- Wärmebehandlung, Finish und Schichten nach Spezifikation
- Maßberichte und Werkstoffdokumentation
Werkzeugteile mit
abgestimmter Funktion
Werkstoff, Toleranz und Oberfläche der Werkzeugersatzteile werden auf Serienbedingungen und Austauschpassung abgestimmt. Die Rückverfolgbarkeit wird im Auftrag definiert.
Für kritische Merkmale der Werkzeugersatzteile stehen CNC-, Flach-, Innen-, Außen- und Koordinatenschleifen zur Verfügung. Toleranzen und Formgenauigkeit werden anhand der Geometrie geprüft.
Präzision nach ZeichnungWerkzeugersatzteile erhalten je nach Bauteilanforderung TiN, TiCN, DLC, CrN, Nitrieren, Hartchrom oder eine Brünierung. Standzeitverbesserungen hängen von Schicht, Werkstoff und Beanspruchung ab.
PVD / CVD / NitrierenSKD11, DC53, H13, S136, P20, D2, M2-HSS, Hartmetall, technische Kunststoffe und Sonderlegierungen. Auswahl nach Verschleiß, Temperatur und Korrosion.
WerkstoffrückverfolgbarkeitWerkstoffzeugnisse, Wärmebehandlungsdaten, Maßberichte, Härte- und Schichtnachweise nach vereinbartem Auftragsumfang.
Nach ISO 9001:2015 zertifiziertWärmebehandlung, Werkstoffqualität und Oberflächen werden auf die Anwendung abgestimmt. Verbesserungen gegenüber bisherigen Teilen benötigen vergleichbare Einsatz- und Prüfdaten.
Standzeit nach AnwendungAustauschpassungen werden anhand von Zeichnung und bestehender Baugruppe geprüft. DME-, HASCO- oder MISUMI-Maße müssen über konkrete Teilenummern und Einbaumaße bestätigt werden.
Austauschpassung vereinbarenWerkzeugersatzteile
Fertigung
Bearbeitung und Prüfung werden im SSP-Werk koordiniert. Besondere externe Prozessschritte werden im Projektumfang festgelegt.
3- bis 5-Achs-Fräsen und Drehen für komplexe Konturen, Taschen und geeignete Hinterschnitte. Aufspannstrategie und Toleranzen werden geprüft.
Flach-, Rund-, Innen- und Koordinatenschleifen für kritische Merkmale. Profil- und Rauheitsanforderungen sind zeichnungsbezogen zu bestätigen.
Drahterodieren für präzise 2D-Konturen; Senkerodieren für tiefe Kavitäten, Rippen und schwer fräsbare Bereiche.
Präzisionsbearbeitung von Bohrungen, Stiftlagen und Lochbildern. Lagegenauigkeit wird mit geeigneten Bezügen und Messverfahren bestätigt.
Vakuumhärten, Abschrecken, Tiefkühlen und Anlassen nach geeigneter Werkstoffspezifikation. Kritische Maße werden nach Behandlung und Fertigschleifen geprüft.
PVD-Schichten, Brünieren, Hartchrom, Nitrieren und geeignete Gleitmaterialien. Politur und Rauheit werden für die jeweilige Funktionsfläche festgelegt.
Koordinaten- und optische Messung sowie Härte- und Rauheitsprüfung. Kritische Maße werden nach Prüfplan dokumentiert; Auflösung und Messunsicherheit sind getrennt zu bewerten.
Vom Einzelprototyp bis zur Seriencharge. STEP, IGES, PDF und DWG werden technisch geprüft. Nicht standardisierte Teile entstehen über unsere Fertigung kundenspezifischer Werkzeugersatzteile .
Umfassende technische
Fertigungstabelle
Übersicht zu Bearbeitung, Toleranzen und Bauteilgrenzen. Verbindliche Werte werden je Komponente bestätigt.
| Kategorie | Spezifikation | Wert / Bereich | Verfahren | Anwendung |
| Bearbeitungstoleranz | CNC-Präzision | ± 0.01 mm | CNC-Fräsen / Drehen | Allgemeine Werkzeugteile, Gehäuse und Platten |
| Schleiftoleranz | Flach- / Innen- / Außenschleifen | ± 0.002 mm | Präzisionsschleifen | Stempel, Einsätze, Schieber und Führungsstifte |
| Erodiergenauigkeit | Draht- und Senkerodieren | ± 0.003 mm | Erodierbearbeitung | Feine Konturen und Mikrogeometrien |
| Oberflächengüte | Endrauheit Ra | ≤ 0.2 μm | Schleifen / Polieren | Präzise Gleitflächen |
| Wärmebehandlung | Werkzeugstahlhärte | 50–62 HRC | Vakuumhärten / Abschrecken | Verschleißfeste Stempel und Einsätze |
| Hartmetallhärte | Hartmetall | 88–92 HRA | Gesintertes Hartmetall | Verschleißbeanspruchte Komponenten |
| Beschichtungsoptionen | Verschleißschutzschichten | TiN / TiCN / DLC / CrN | PVD-Beschichtung | Reibung und Verschleiß reduzieren |
| Maximale Bauteilgröße | CNC-Bauteilgrenze | 500 × 400 × 300 mm | CNC / Schleifen | Größere Werkzeugplatten und Blöcke |
| Maximale Erodierbauteilgröße | Erodierarbeitsraum | 350 × 250 × 200 mm | Draht- / Senkerodieren | Komponenten mit engen Konturen |
| CAD-Dateiformate | Unterstützte Eingaben | STEP · IGES · PDF · DWG | Technische Prüfung | Individuelle Werkzeugteile |
Werkstoffe für Werkzeugersatzteile
Die Auswahl beginnt mit Bauteilwerkstoff, Verschleißbedingungen und Passung. Die geeignete Sorte wird je Anwendung spezifiziert und beschafft.
Oberflächenverfahren
und Beschichtungen
Oberflächen können Standzeit verbessern und Reibung oder Aufschweißungen verringern. Wählen Sie Finish und Schicht nach Werkstoff und Produktionsbedingungen.
Schleifen geeigneter Gleit- und Passflächen nach Zielrauheit und Toleranz. Profile sowie Innen- und Außendurchmesser werden funktionsbezogen geprüft.
Ra ≤ 0.2μmKavitäten und Stempelflächen nach SPI A1–A3 oder vereinbartem Muster polieren. Rauheit und Entformungseffekt werden werkstoffbezogen bestätigt.
Ra ≤ 0.05μmDLC-Kohlenstoffschichten für geeignete Gleit- und Stanzanwendungen mit adhäsivem Verschleiß. Dicke und Reibung nach Schichtsystem.
Reibung nach PaarungTiN-/TiCN-PVD-Schichten für abrasive Serienanwendungen. Härte, Dicke und Standzeit werden nach System und Einsatz bewertet.
Standzeit abhängig von der AnwendungGas- oder Plasmanitrieren geeigneter Stähle. Randschicht und Maßänderung müssen mit der Endtoleranz vereinbar sein.
Höhere OberflächenhärteHartchromschichten für geeignete Stempelschäfte, Führungen und Verschleißflächen. Dicke, Maßzugabe und Schutzanforderung werden spezifiziert.
Korrosionsschutz nach SpezifikationBrünierung mit geeigneter Konservierung für Werkzeugkörper, Halte- und Druckplatten nach Korrosionsanforderung.
Sehr geringe MaßänderungGeeignete Bronze-Gleitlager und Führungsbuchsen mit PTFE-Anteil. Belastung, Temperatur und Wartungsvorgaben werden ausführungsspezifisch geprüft.
Wartungsbedarf nach AusführungWerkzeugersatzteile
Toleranzen
Die genannten Werte dienen der Planung. Prüfbericht und Werkstoffnachweise werden im Auftrag vereinbart.
| Verfahren | Standard | Wert |
| CNC-Bearbeitung | Fräs- / Drehgenauigkeit | ± 0.01 mm |
| Präzisionsschleifen | Flach- / Innen- / Außenschleifen | ± 0.002 mm |
| Koordinatenschleifen | Positionsgenauigkeit | ± 0.001 mm |
| Koordinatenmessung | Eigene Messtechnik | ± 0.001 mm |
| Erodiergenauigkeit | Draht- / Senkerodieren | ± 0.003 mm |
| Oberflächengüte | Ra geschliffener / polierter Flächen | ≤ 0.2 μm |
Orientierungswerte der Fertigung. Engere Mikrokomponententoleranzen können zusätzliche Schleif- oder Läppschritte erfordern. Kritische Maße und Nachweise werden vor Fertigung abgestimmt.
Werkzeugersatzteile
Fertigungsprozess
Sieben Schritte von der Zeichnungsprüfung bis zur internationalen Lieferung mit vereinbarter technischer Betreuung und Dokumentation.
STEP-, IGES-, DWG- und PDF-Daten auf Machbarkeit, Toleranzen und Werkstoff prüfen. Offene Fragen werden vor dem Angebot geklärt.
Bearbeitbarkeit, Wärmebehandlungsrisiken, Schleifzugaben und Schichtverträglichkeit prüfen. Verbesserungen vor Produktionsfreigabe abstimmen.
Werkstoffzeugnisse, Härte und Maße nach Prüfplan kontrollieren. Chargen- und Schmelzenzuordnung dokumentieren.
CNC, Erodieren und Schleifen in abgestimmter Folge. Wärmebehandlung und Maßprüfung vor dem Fertigschleifen berücksichtigen.
Endschleifen, Polieren sowie PVD-/CVD-Schichten nach Spezifikation. Rauheit und Schichtmerkmale mit passenden Verfahren prüfen.
Maßbericht sowie vereinbarte Härte-, Rauheits- und Schichtdickenprüfung. Werkstoffunterlagen für den Versand zuordnen.
Einzelteile geschützt und chargenbezogen verpacken. Express-, Luft- oder Seefracht mit vereinbarter Sendungsverfolgung, Export- und Prüfunterlagen.
Unsere Branchen
Werkzeugersatzteile unterstützen Instandhaltung und Serienversorgung in fünf Branchen.
Ersatzstempel, Führungen, Verschleißplatten und Auswerfer für Stanzwerkzeuge, einschließlich Folgeverbundwerkzeugen für Karosserie- und Strukturteile.
Mikrostempel, Präzisionskerne und Kontaktstanzteile für Steckverbinderformen, Leadframes und Montageanlagen.
Werkzeugkomponenten für anspruchsvolle Luftfahrtprojekte. Besondere Material-, Freigabe- und Rückverfolgbarkeitsanforderungen werden gesondert bestätigt.
Ersatzführungen, Buchsen, Verschleiß- und Halteelemente für Pressen, Automatisierung und CNC-Werkzeuge.
Stempel- und Schneideinsätze, geeignete beschichtete Auswerfer sowie Führungen für Verschluss- und Kontaktwerkzeuge.
Qualitätsnachweise
und Prüfgrundlagen
Werkzeugersatzteile werden unter dem Qualitätsmanagement mit vereinbarten Prüfungen und Rückverfolgbarkeit gefertigt.
Zum Qualitätsrahmen informiert die offizielle ISO-9001-Übersicht. Bestätigen Sie Werkstoff, kritische Passungen und Nachweise während der Zeichnungsprüfung.
Qualitätsmanagement für Konstruktion, Fertigung, Prüfung und Lieferung. Audit- und Auftragsdokumentation nach vereinbartem Umfang.
Erforderliche Konformität und externe Prüfungen richten sich nach Produkt und Zielmarkt. CE ist keine pauschale Qualitätszertifizierung für alle Werkzeugteile; konkrete Pflichten und Nachweise sind projektspezifisch zu prüfen.
Maß-, Härte-, Werkstoff- und Rauheitsberichte nach vereinbartem Auftrag.
Werkstoffzeugnisse und Chargenzuordnung werden für die vorgesehenen Sorten festgelegt und aufbewahrt.
Zeugnisse, Härte und Blockmaße nach Spezifikation vor der Bearbeitung kontrollieren.
Durchgängige WerkstoffrückverfolgbarkeitKoordinaten- und optische Messungen an wichtigen Bearbeitungsstufen erkennen Abweichungen vor nachfolgenden Prozessen.
Kritische Genauigkeit geprüftKritische Maße nach der Wärmebehandlung erneut prüfen. Verzug und Maßverschiebung im Fertigschleifen berücksichtigen.
Maßstabilität geprüftVereinbarte Maß-, Härte-, Rauheits-, Schicht- und Versandprüfung vor dem Verpacken.
Prüfbericht nach AuftragChargen werden mit Teilenummer, Sorte, Materialzuordnung und vereinbarten Prozessnachweisen verbunden.
Qualitätsmanagement nach ISO 9001:2015Häufige
Fragen
Technische Antworten auf typische Fragen vor der Bestellung.
Sie benötigen präzise
Werkzeugersatzteile?
Senden Sie Zeichnungen für eine technische Prüfung und ein detailliertes Angebot mit Werkstoffempfehlung, Toleranzbewertung und bestätigter Lieferzeit.