


Präzise
Stanzwerkzeuge
Stanzwerkzeuge für Folgeverbund-, Transfer- und Sonderaufgaben | Werkzeugmaße bis ±0,01 mm | Serienfertigung.
Wir konstruieren und fertigen Stanzwerkzeuge für komplexe Metallteile in Automobilindustrie, Elektronik und Maschinenbau – von der DFM-Analyse bis zur Lieferung geprüfter Muster.
Stanzwerkzeuge
Portfolio
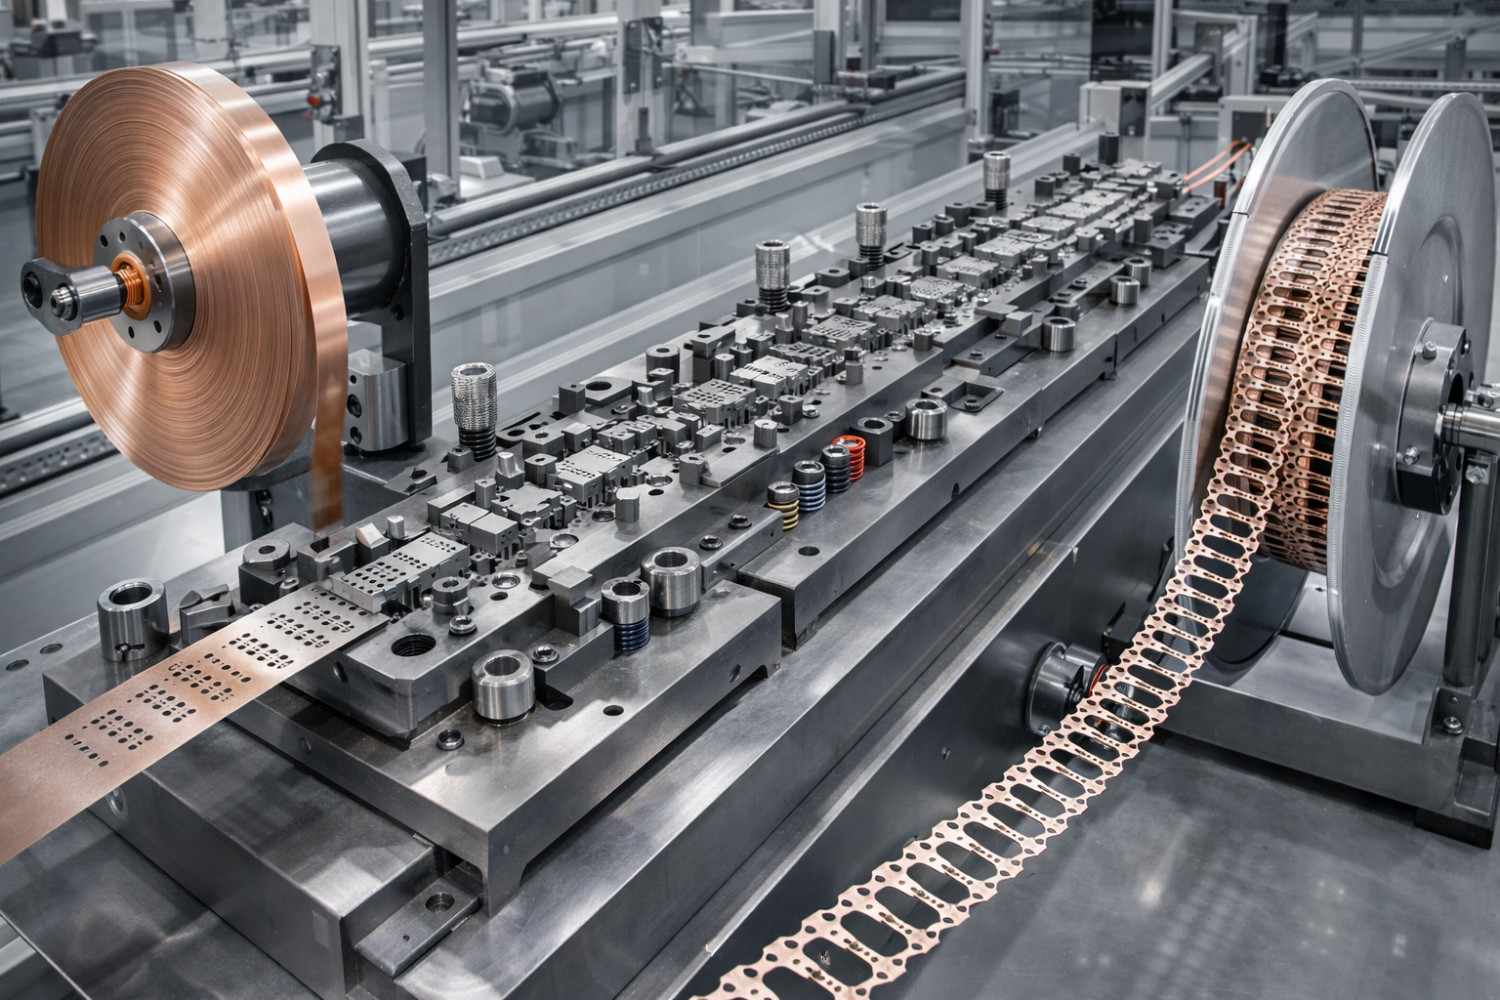
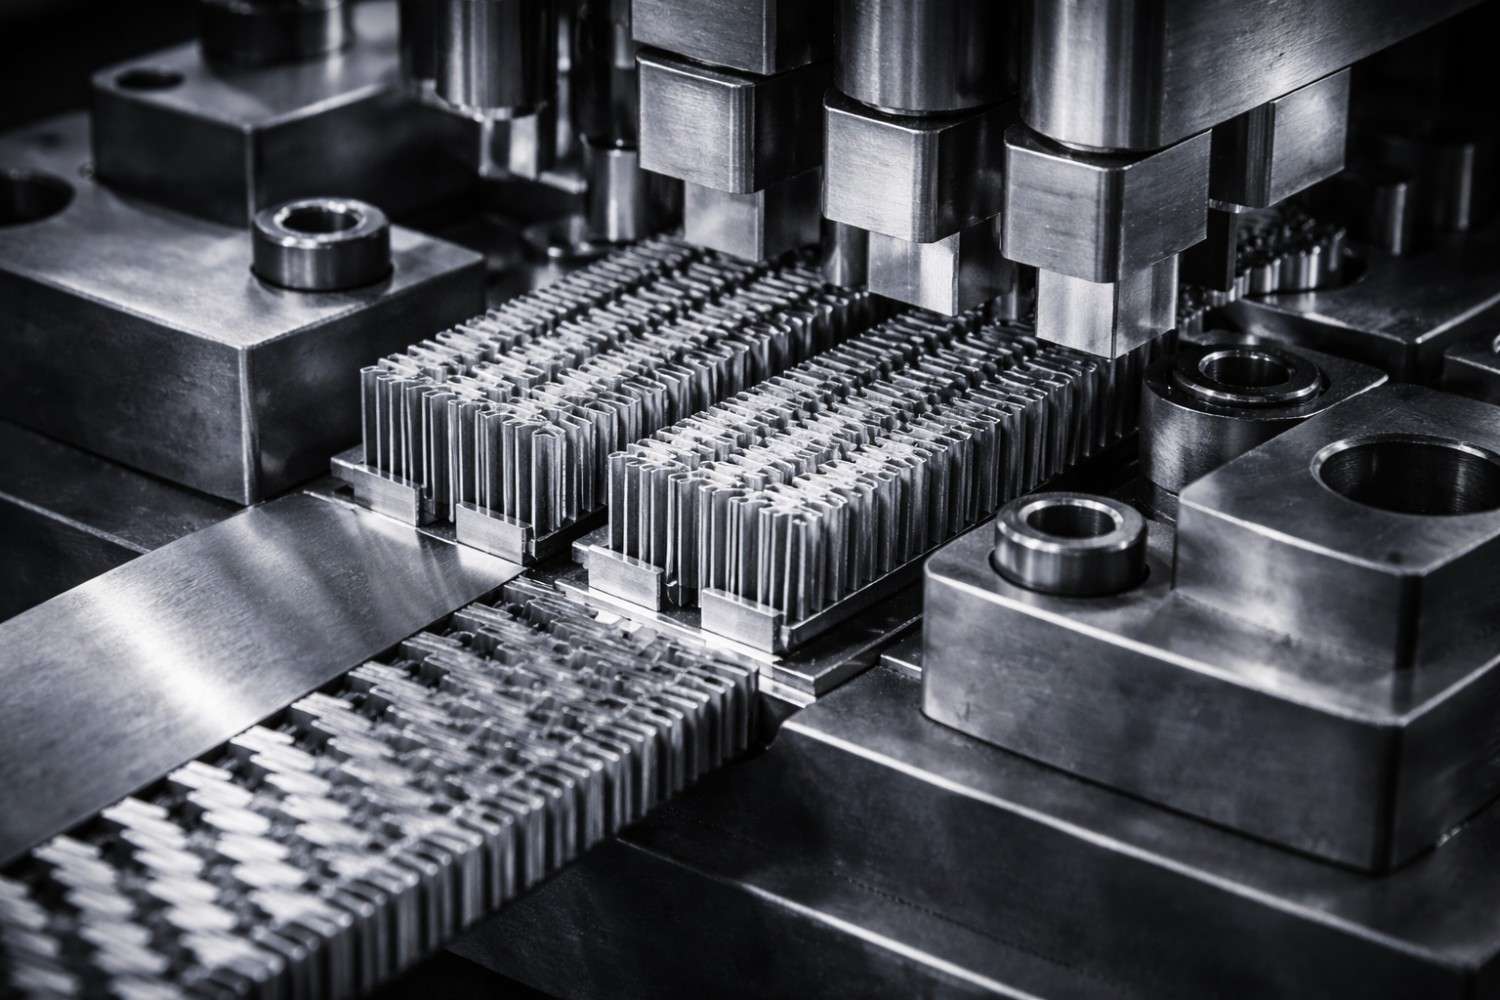
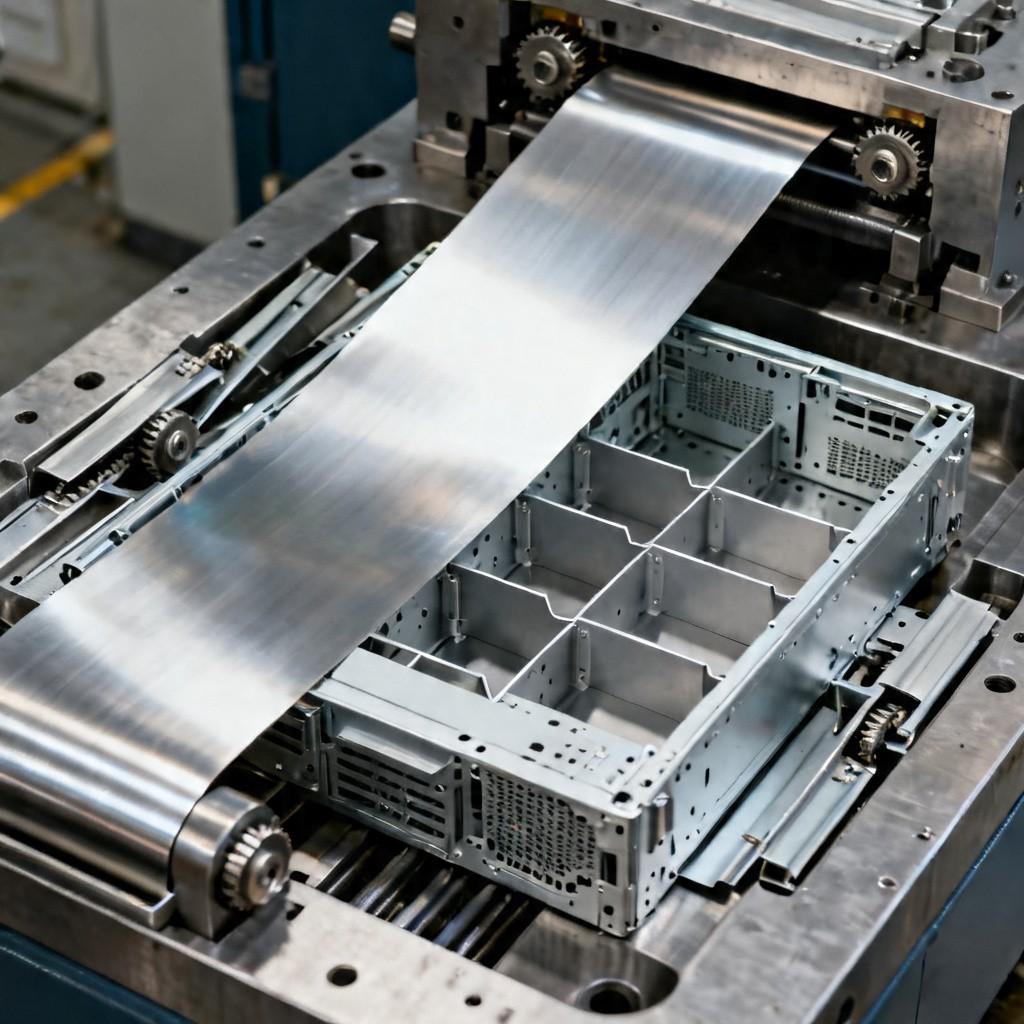
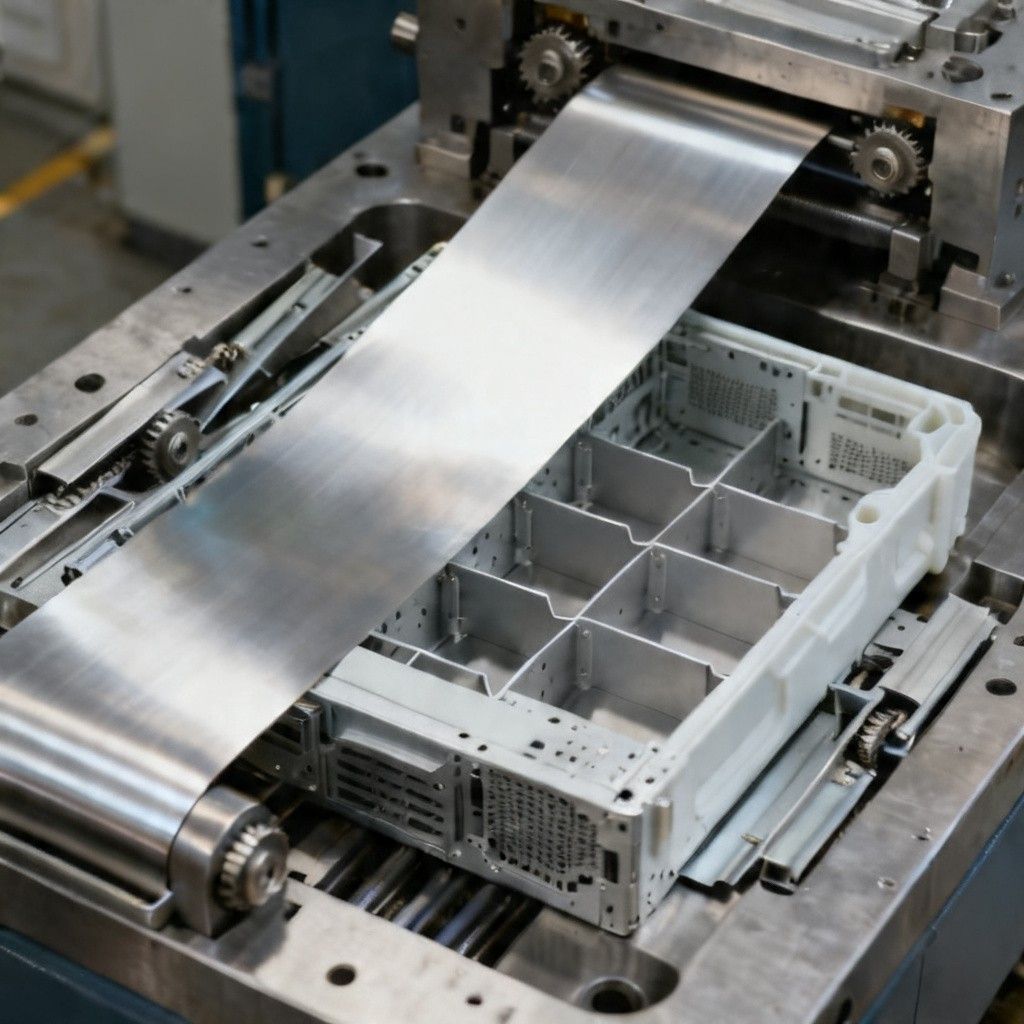
Unser Portfolio zeigt Stanzwerkzeuge für präzise und beständige Serienprozesse. Wählen Sie ein Produkt aus, um seine technischen Angaben zu sehen.
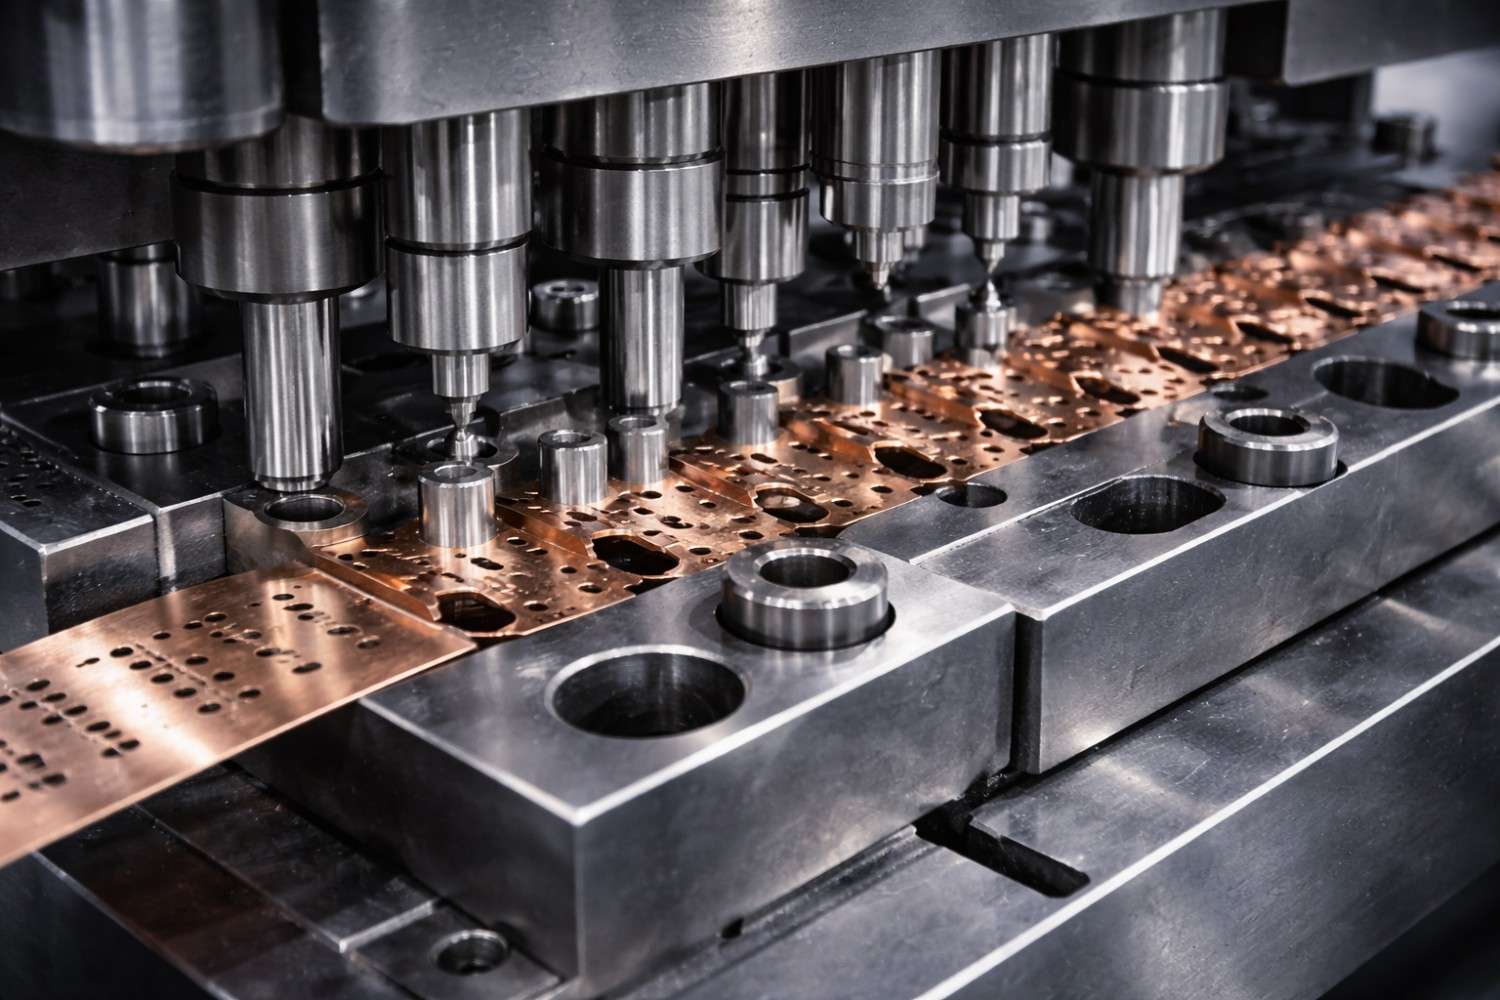
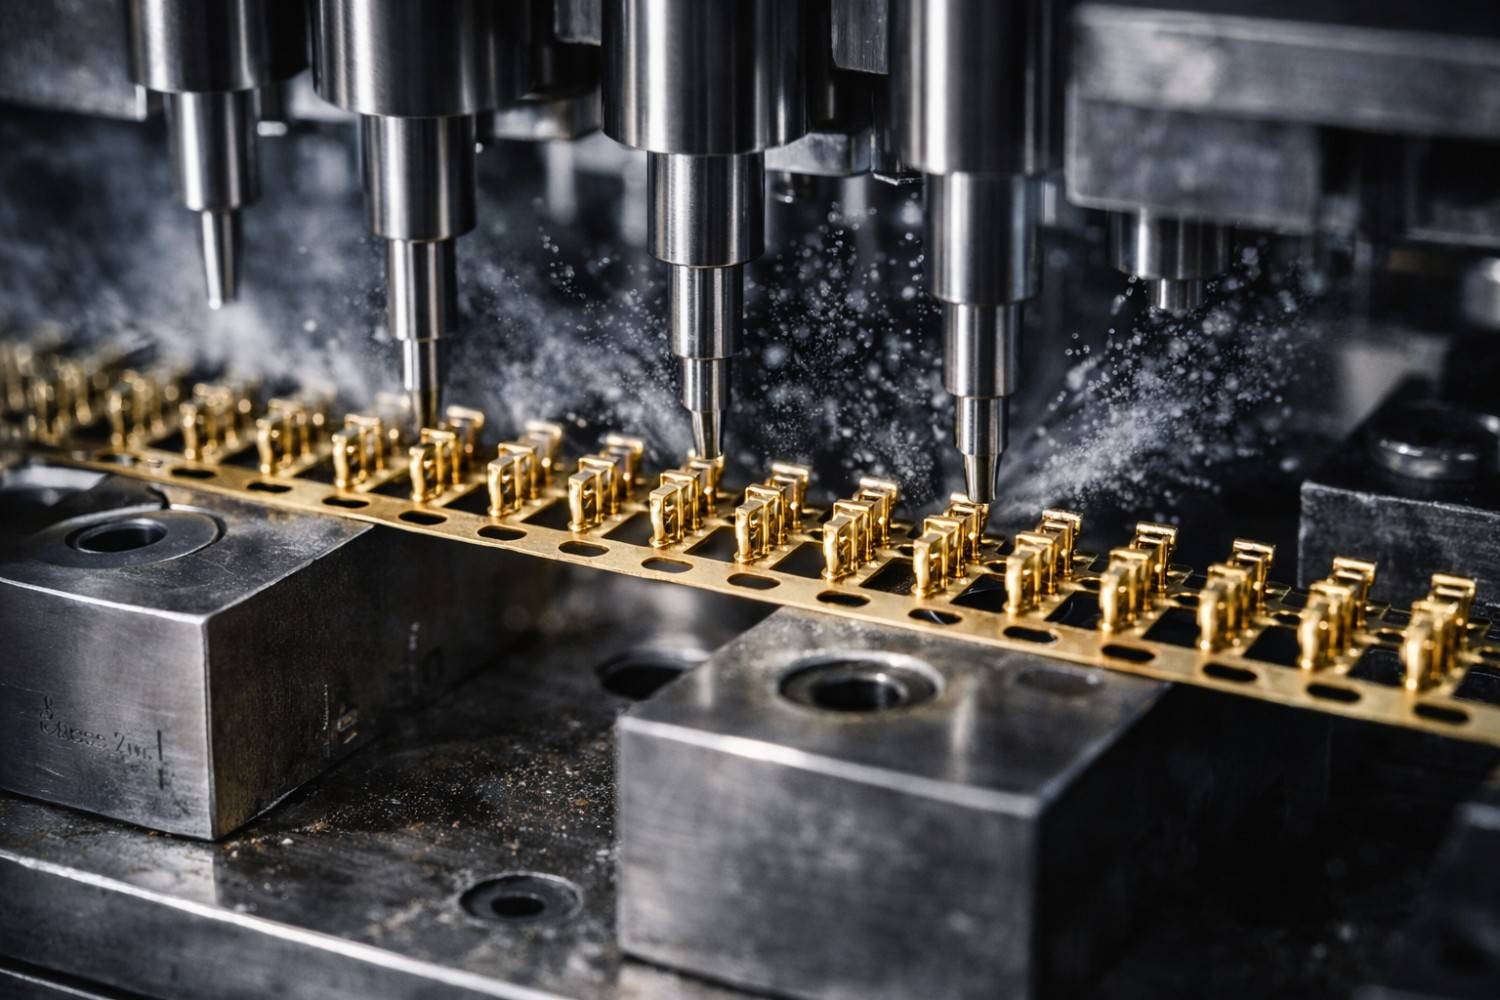
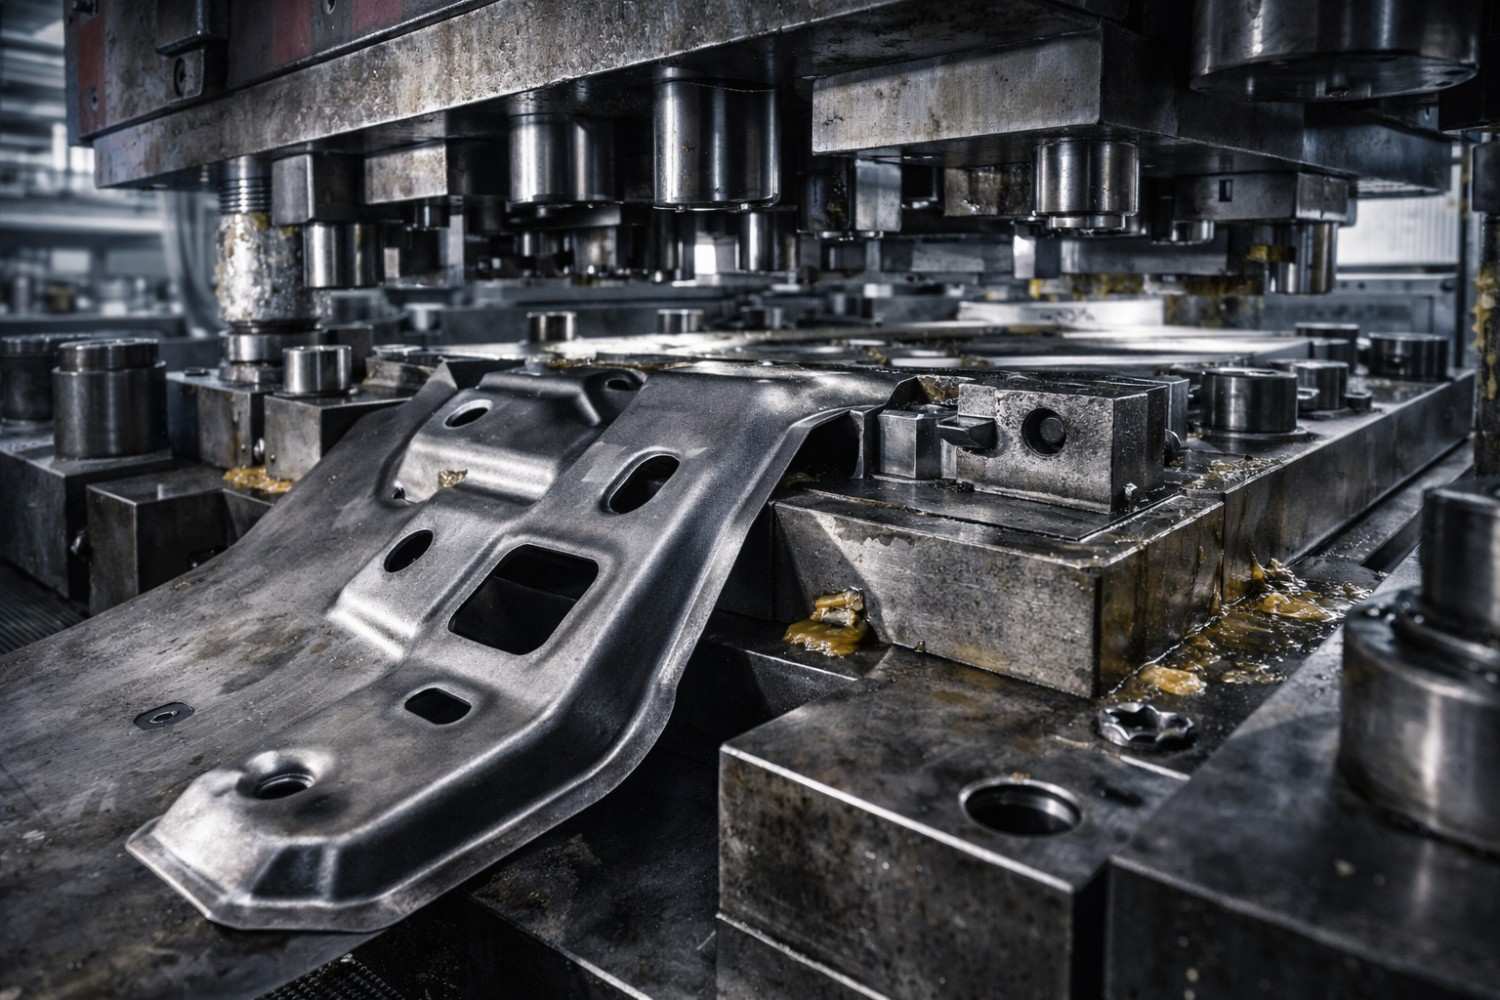
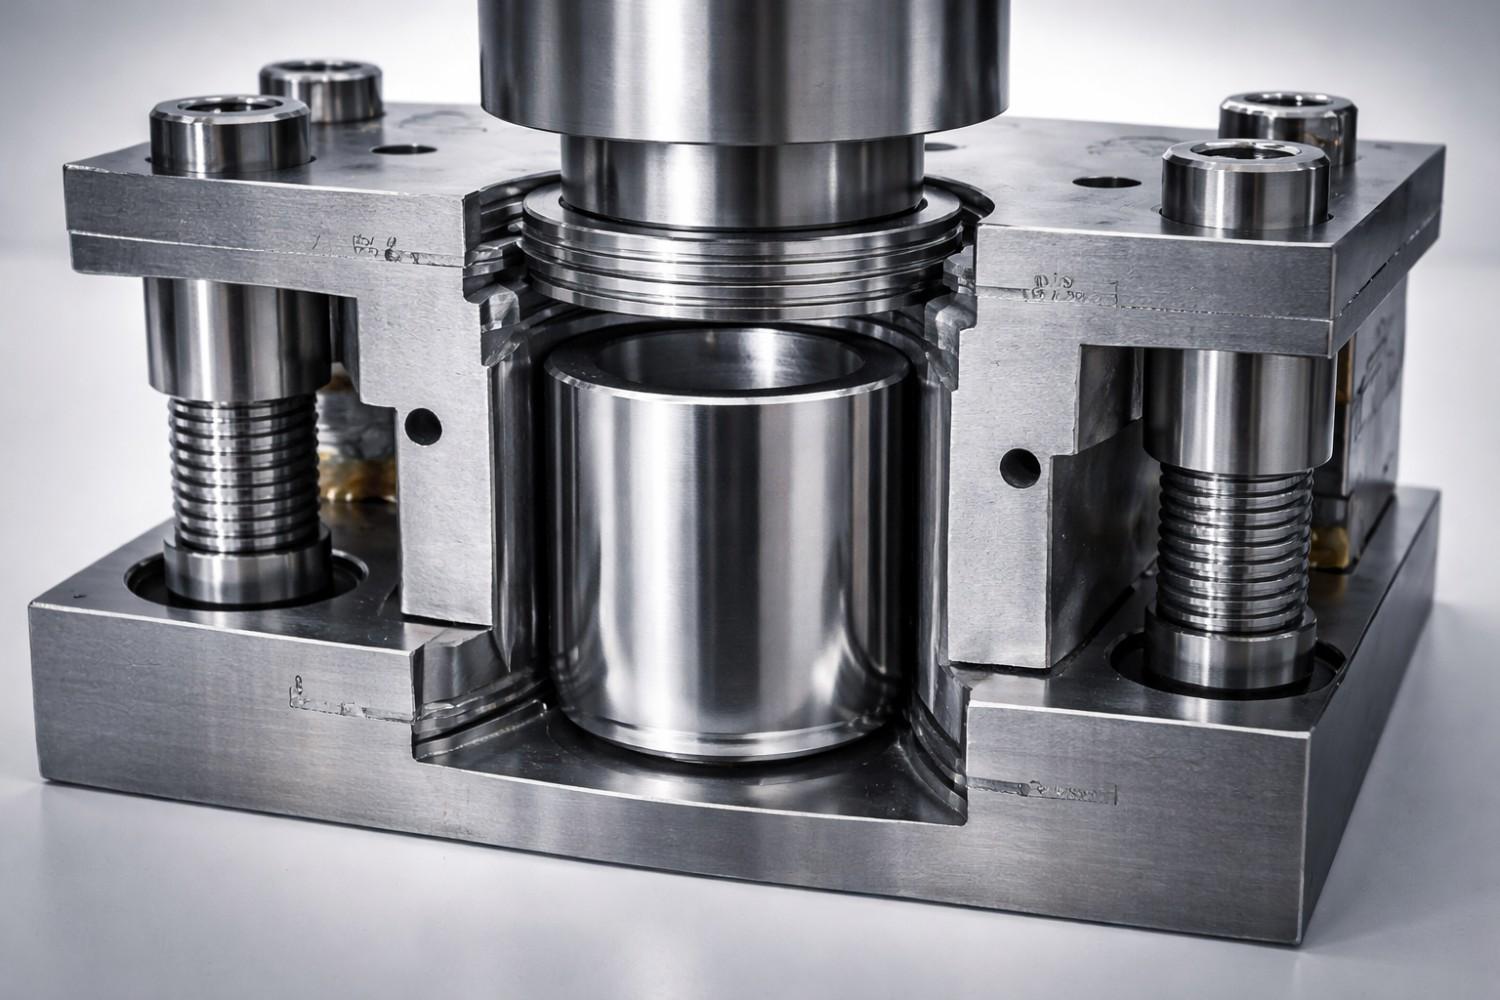
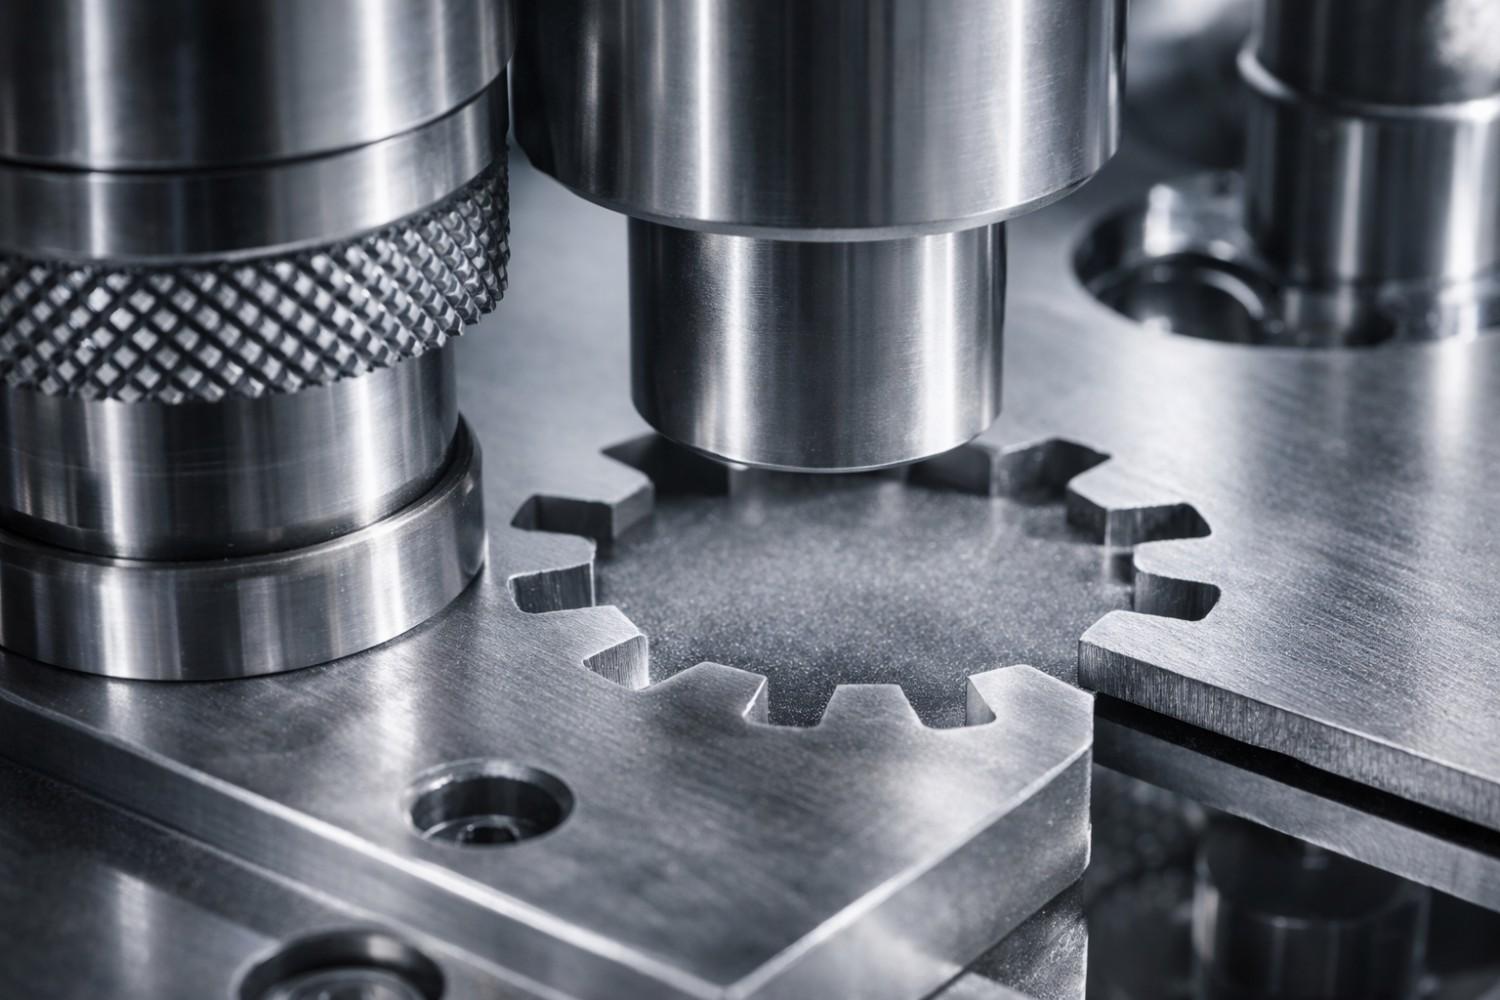
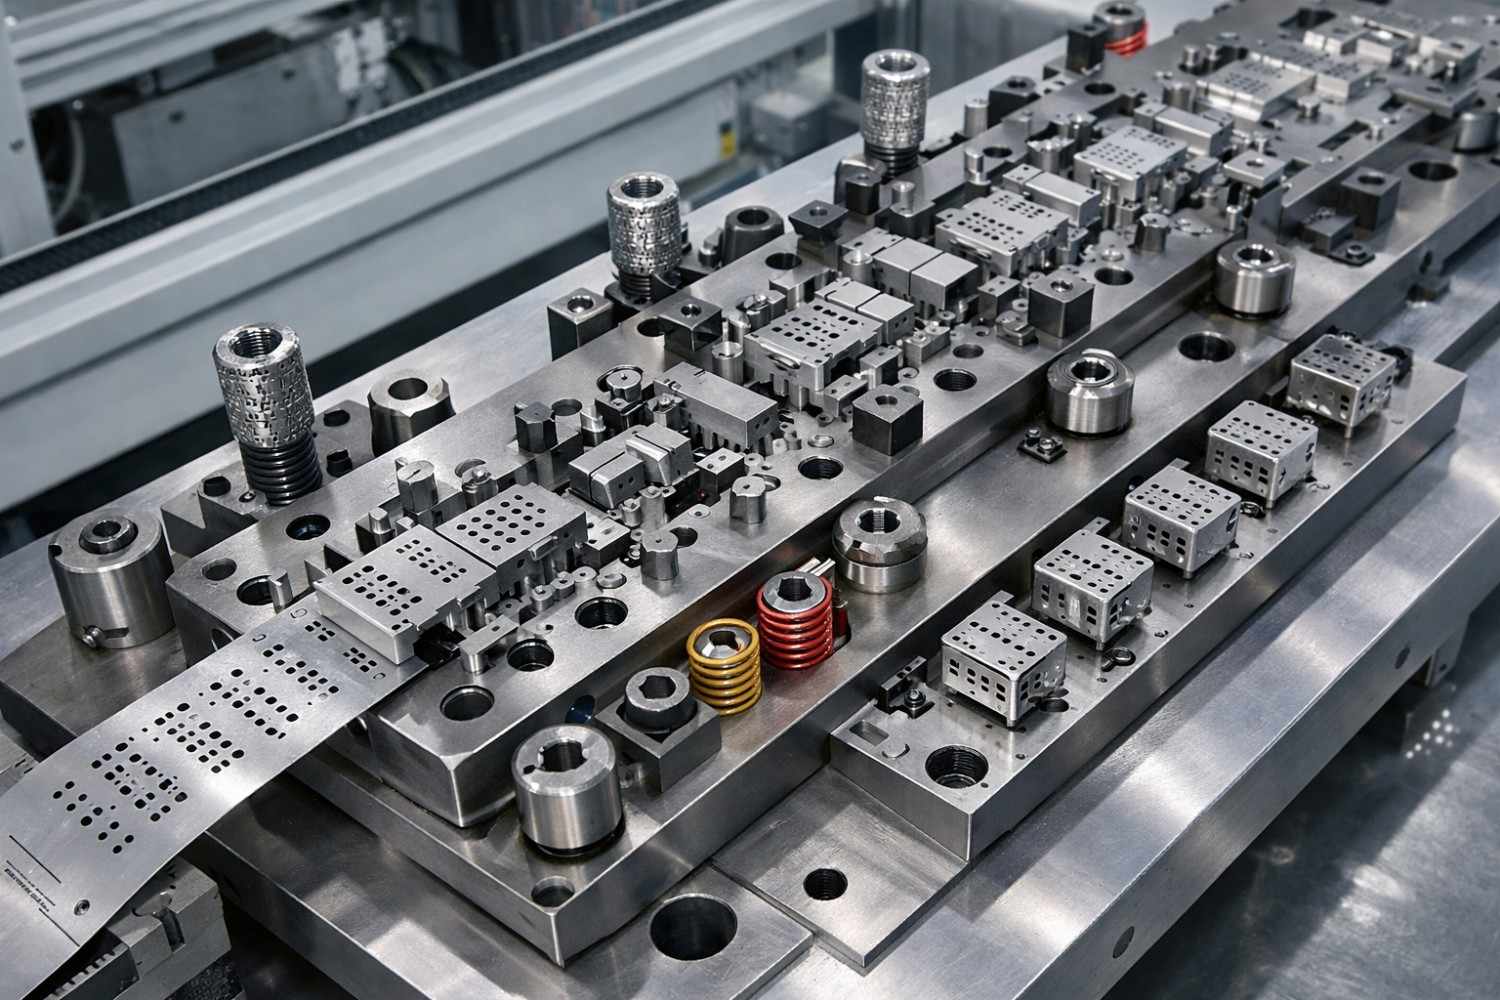
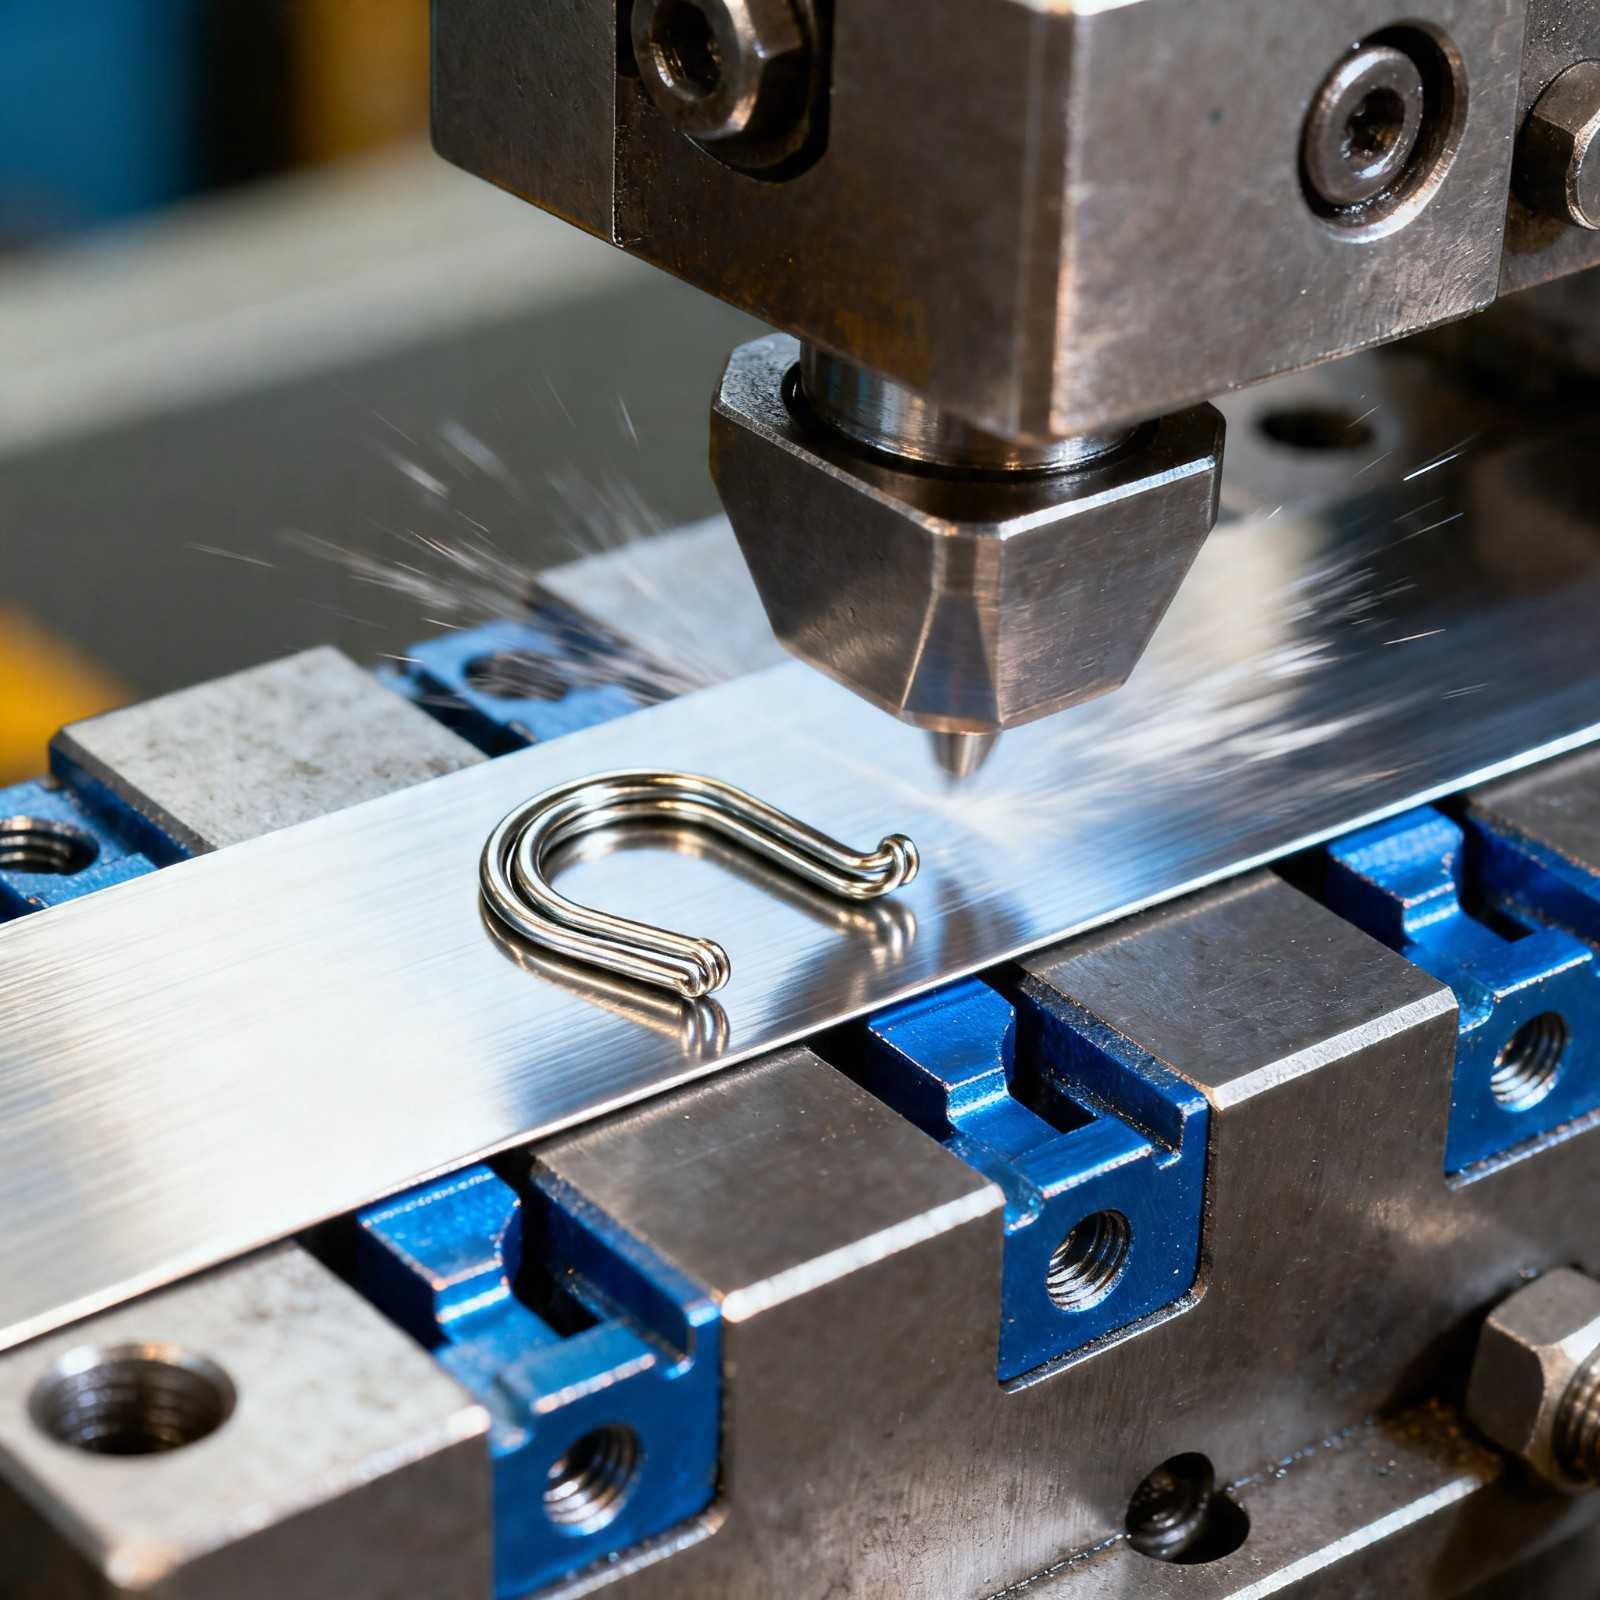
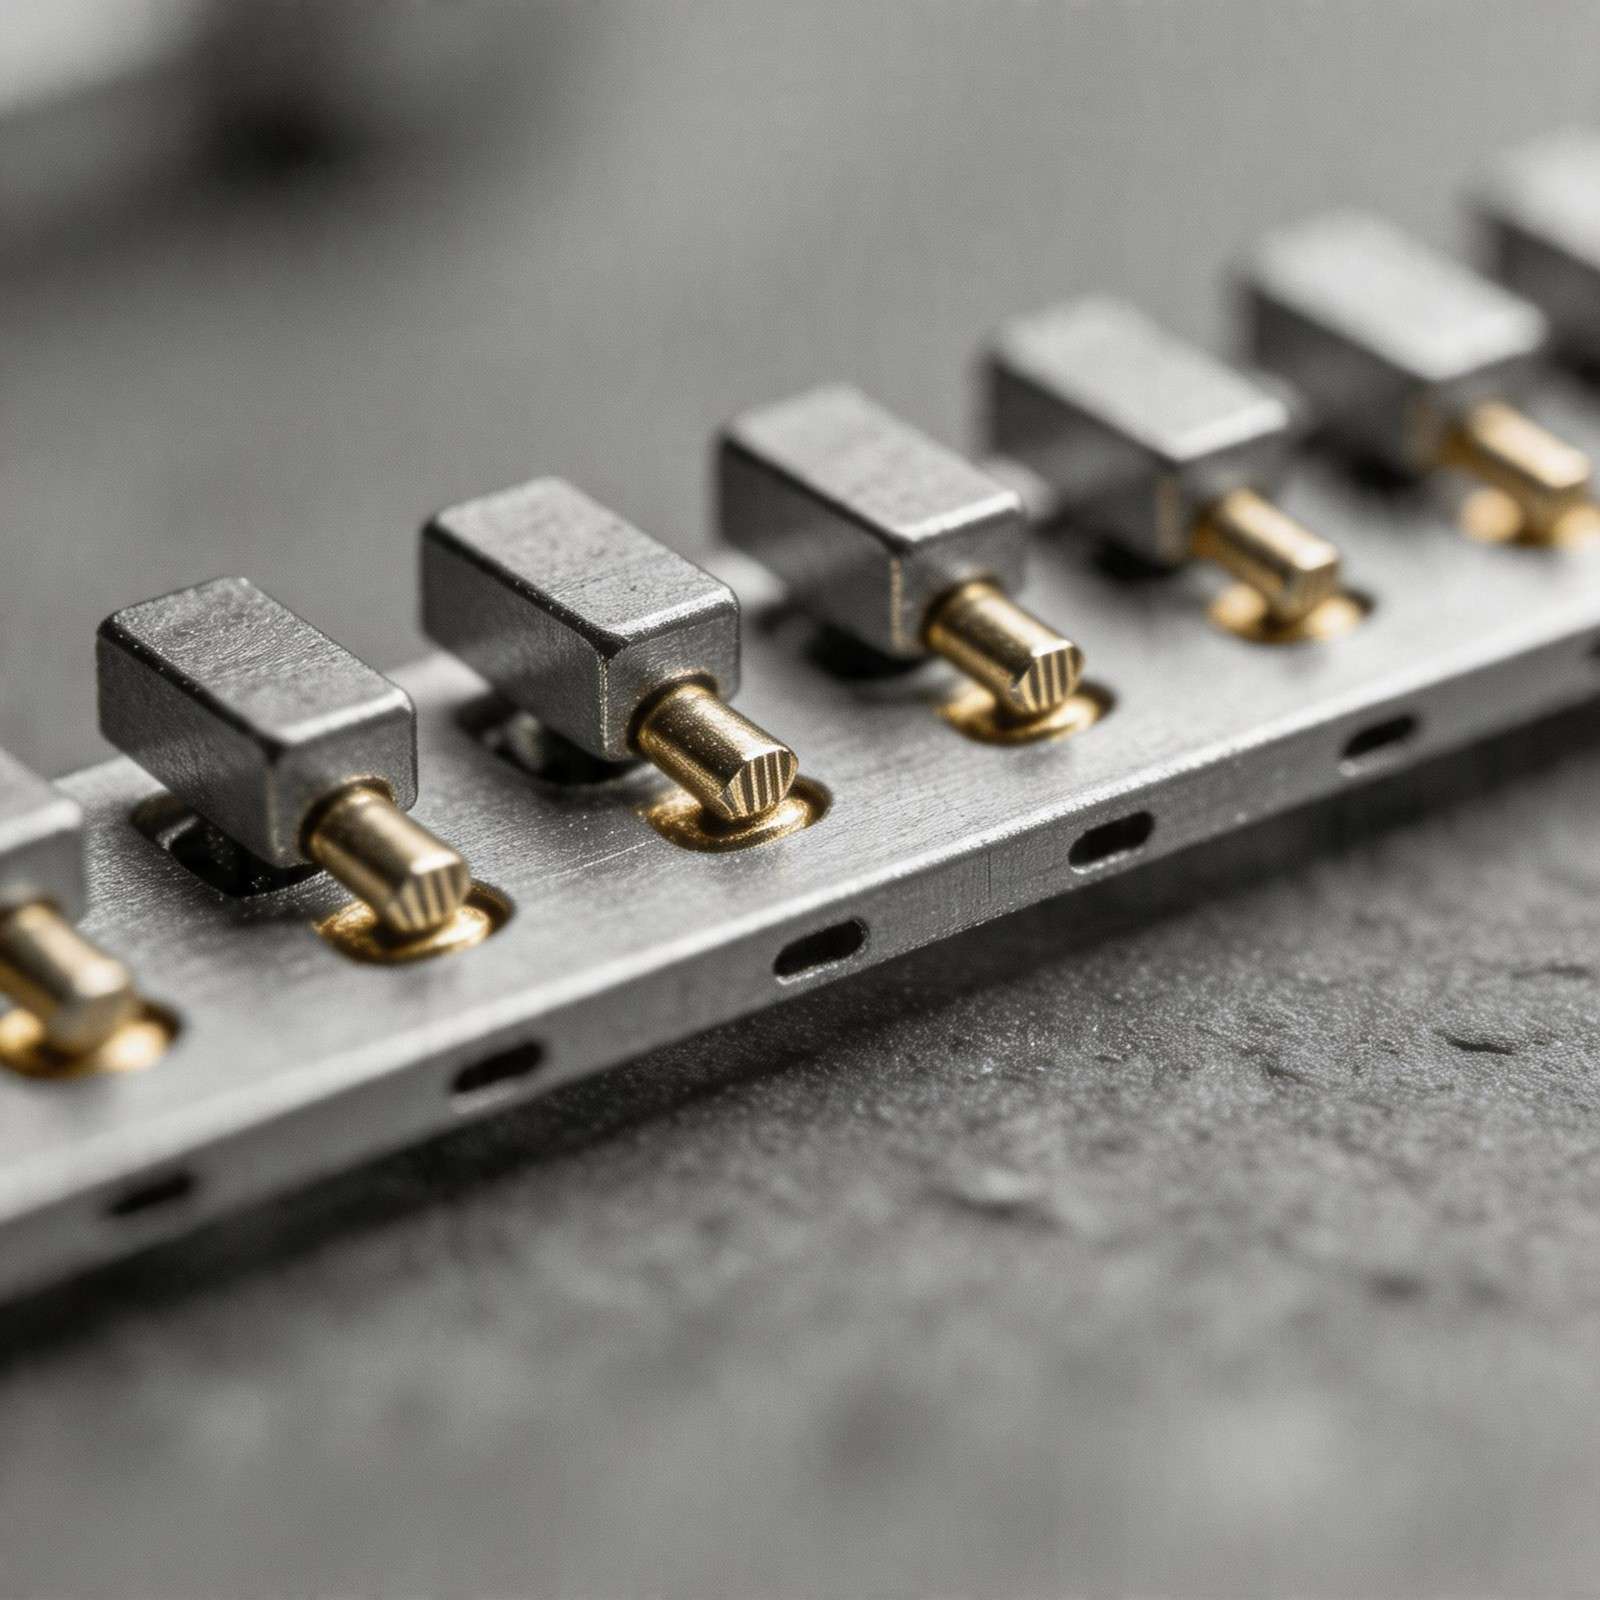
Stanzwerkzeuge
Fertigungskompetenzen
Unsere Stanzwerkzeuge reichen von einstufigen Schneidwerkzeugen bis zu Folgeverbundwerkzeugen mit 24 Stationen. Erfahren Sie, wie unser Stanzwerkzeugbau Ablauf von der DFM-Prüfung bis zur Erprobung im eigenen Haus funktioniert.
Mehrstufige Stanzwerkzeuge führen aufeinanderfolgende Arbeitsschritte am durchlaufenden Band aus. Bis zu 24 Stationen für Anschlüsse, Steckkontakte und Halter in Großserie.
Bis zu 24 StationenIn Transferpressen setzen Servogreifer die einzelnen Platinen zwischen den Stationen der Stanzwerkzeuge um. Geeignet für größere Tiefziehteile und mehrdirektionale Umformungen, die sich nicht am Band fertigen lassen.
Komplexe GeometrienGesamtschnitt-Stanzwerkzeuge kombinieren Ausschneiden und Lochen in einem Hub. Geeignet für ebene Scheiben und Präzisionsplatinen mit hoher Ebenheit und Lagegenauigkeit.
Mehrere Schritte in einem HubDreifachwirkende Werkzeuge mit Ringzacke und Gegenstempel für glatte Schnittflächen über die Blechdicke. Dadurch lassen sich Nacharbeiten reduzieren.
Grathöhe ≤5 µmMehrstufige Ziehwerkzeuge für Näpfe, Schalen und dreidimensionale Gehäuse. Ziehverhältnisse bis 2,5:1 werden anhand von Werkstoff, Niederhalter und Radien geprüft.
Ziehverhältnis ≤2,5:1Werkzeugkonzepte bis 1.200 Hübe/min mit Hartmetalleinsätzen, DLC-Schichten und Präzisionsführungen für Steckkontakte, Mikrokontakte und Leadframes. Die erreichbare Geschwindigkeit ist projektspezifisch.
Bis zu 1200 Hübe/minStanz- und Umformverfahren
Mehrere Arbeitsgänge lassen sich in einem Folgeverbund- oder Transferwerkzeug kombinieren. Das reduziert Handhabung und unterstützt eine kontrollierte Prozessfolge.
Die Außenkontur wird mit abgestimmtem Schneidspalt aus dem Blech getrennt.
Löcher, Schlitze und Aussparungen werden gestanzt. Der Butzen wird entfernt, das gelochte Blech bleibt als Bauteil.
Dreidimensionale Geometrien entstehen durch plastische Verformung ohne Materialabtrag, etwa Biegungen, Versätze und Konturen.
Winkel werden mit V-, U- oder Schwenkbiegewerkzeugen geformt. Die Rückfederung wird bei der Werkzeugauslegung berücksichtigt.
Kontrollierter Werkstofffluss erzeugt Näpfe, Schalen und Gehäuse. Niederhalterkraft und Stempelradius werden gezielt ausgelegt.
Erhabene oder vertiefte Logos, Rippen und Kennzeichnungen entstehen durch lokale Werkstoffverdrängung ohne Materialabtrag.
Hoher Flächendruck formt präzise Oberflächen und Kanten mit geringer Rückfederung, beispielsweise an Kontakten und Steckverbindern.
Innengewinde lassen sich in die Werkzeugfolge integrieren. So können separate Arbeitsschritte in der Serienlinie entfallen.
Die genannten Verfahren werden in unsere Folgeverbund- und Transferwerkzeug- Konzepte integriert. Wir nutzen CAE-Umformsimulation zur Vorhersage und Optimierung der Rückfederung vor der Werkzeugfertigung. Dadurch lassen sich Risiken bei der ersten Erprobung reduzieren.
Entwicklung und
Fertigungsablauf
Ein strukturierter Ablauf in zehn Schritten von der Zeichnung bis zur Lieferung geprüfter Muster – mit technischen Prüfpunkten in jeder Phase.
2D- und 3D-Daten werden auf fertigungsgerechte Radien, Winkel, Wanddicken und realisierbare Merkmale geprüft, bevor das Angebot erstellt wird.
SKD11, DC53, Cr12MoV, PM-HSS oder Hartmetalleinsätze werden anhand von Stückzahl, Blechwerkstoff und Toleranzen ausgewählt.
3D-Konstruktion in SolidWorks oder CATIA mit Umformsimulation, Rückfederungsanalyse, Stationsplanung und Stückliste für die CNC-Programmierung.
4-Achs-CNC-Fräsen für Werkzeugblöcke, Stempelhalter und Druckplatten aus vorgehärtetem oder geglühtem Werkzeugstahl. Positionier- und Bauteiltoleranzen werden getrennt bestätigt.
Drahterodieren für Stempelkonturen und Schneidöffnungen bis ±0,002 mm. Senkerodieren für Sackkavitäten, Gravuren und schwer zugängliche Merkmale.
Vakuumhärten von SKD11 auf üblicherweise 58–62 HRC. Tiefkühlen und mehrfaches Anlassen werden bei Bedarf zur Maßstabilisierung vor dem Schleifen eingesetzt.
Flachschleifen, Läppen und Einpassen auf die vorgesehenen Spalte. Stempel- und Schneideinsätze werden vor der Montage messtechnisch geprüft.
Pressenversuch mit Serienwerkstoff. Musterteile werden gemessen und Schneidspalt, Rückfederung sowie Vorschub bis zur Maßkonformität angepasst.
Erstmusterbericht mit Maßdaten und vereinbarten Werkstoffnachweisen. PPAP Level 3 einschließlich Produktionslenkungsplan und PFMEA ist auf Anfrage abzustimmen.
Werkzeuge werden gereinigt, konserviert und mit Feuchtigkeitsschutz verpackt. Versand per Express oder Seefracht mit vereinbarter Dokumentation und Wartungsunterlagen.
Qualitätssicherung
Jedes Stanzwerkzeug durchläuft dokumentierte Prüfungen. Maße und Funktion werden vor der Auslieferung anhand der vereinbarten Anforderungen bewertet.
Werkstoffzeugnisse werden mit der Spezifikation abgeglichen. Härte und Abmessungen werden vor Fertigungsbeginn geprüft.
Durchgängige WerkstoffrückverfolgbarkeitStempel- und Schneidspalte werden mittels Koordinatenmessung und geeigneten Lehren geprüft. Die zulässige Abweichung wird im Prüfplan festgelegt.
Spaltkontrolle bis ±0,002 mmDauerlaufversuche und Maßstichproben können auf der vorgesehenen Presse vereinbart werden. Hubzahl und Stichprobenintervalle werden projektspezifisch festgelegt.
Probelauf nach vereinbarter HubzahlErstmusterbericht für kritische Maße mit Zeichnungsbezug, Messwert und Konformitätsbewertung.
PPAP Level 3 auf AnfrageWerkstoffe und Stahlsorten
Die Werkstoffauswahl beeinflusst Standzeit und Bauteilqualität. Wir stimmen die Sorte auf Anwendung, Belastung und Stückzahl ab.
Toleranzmöglichkeiten
Die genannten Werte dienen als Orientierung. Verbindliche Toleranzen werden je Merkmal auf der freigegebenen Zeichnung festgelegt.
| Messgröße | Standard | Wert |
| Einsatztoleranz | Kontur von Stempel und Schneideinsatz | ± 0.002 mm |
| Werkzeugbaugruppe | Abmessungen des Werkzeugblocks | ± 0.01 mm |
| Bauteiltoleranz | Maße des fertigen Bauteils | ± 0.03 mm |
| Grathöhe | Überstand an der Schnittkante | ≤ 5 μm |
| Lagegenauigkeit | Position zwischen Funktionsmerkmalen | ± 0.008 mm |
| Oberflächengüte (Hochglanz) | Ra der Funktionsfläche | ≤ 0.05 μm |
Typische Fertigungsmöglichkeiten. Engere Toleranzen können durch zusätzliche Erodier- und Läppschritte nach Machbarkeitsprüfung erreicht werden.
Oberflächenverfahren
Geeignete Oberflächenbehandlungen können Standzeit und Bauteilqualität verbessern sowie Reibung und Aufschweißungen verringern.
Ra ≤0,05 µm an Stempelflächen und Formkonturen. Glatte Flächen unterstützen Entformung und reduzieren Materialanhaftung bei Ziehteilen.
Standzeitverbesserung anwendungsabhängigGas- oder Plasmanitrieren erzeugt eine harte Randschicht. Härte, Tiefe und Maßänderung hängen vom Werkstoff und Prozess ab.
Höhere OberflächenhärteDiamantähnliche Kohlenstoffschichten von etwa 1–4 µm. Geeignet zur Verringerung adhäsiven Verschleißes beim Stanzen von Edelstahl und Kupfer.
Reibung abhängig vom SchichtsystemPVD-Schichten aus Titannitrid oder Titancarbonitrid. Typische Schichtdicken von 2–5 µm, abgestimmt auf abrasive Serienanwendungen.
Standzeit abhängig von der AnwendungGalvanische Hartchromschichten für Stempelschäfte, Führungssäulen und Verschleißflächen. Schichtdicke und Anforderungen an Korrosions- und Verschleißschutz werden vereinbart.
Korrosionsschutz nach SpezifikationPräzisionsflachschleifen und Diamantläppen sichern die Genauigkeit und Ebenheit von Passflächen nach der Wärmebehandlung.
Ebenheit bis ≤0,002 mmChemische Konversionsschicht für Werkzeugkörper, Halte- und Druckplatten. In Verbindung mit Konservierung bietet sie Korrosionsschutz bei sehr geringer Maßänderung.
Sehr geringe Maßänderungauf Anfrage
Belieferte Branchen
Unsere Stanzwerkzeuge unterstützen anspruchsvolle Anwendungen in fünf Branchen, die präzise Metallteile in Serie benötigen.
Strukturhalter, Karosserieclips, Sitzschienen und Abschirmteile für Automobilzulieferer. Branchenspezifische Qualitätsanforderungen werden abgestimmt.
Steckkontakte, Abschirmdeckel, Kontaktstifte und Leadframes für Elektronik, Telekommunikation und Leiterplattenmontage.
Präzisionsstanzteile aus Titan, Inconel und Edelstahl für Halter, Sicherungsclips und Verbindungselemente. Besondere Luftfahrtanforderungen sind gesondert zu vereinbaren.
Maschinengehäuse, Motorhalter, Kühlrippen und Bedienpanelkomponenten für Automatisierung, Robotik und schwere Industrieanlagen.
Kupferstromschienen, Transformatorlamellen, Batteriekontakte und Solaranschlüsse für Energieverteilung, erneuerbare Energien und E-Mobilität.
Warum wir
Technische Kompetenz und Projektbegleitung von der ersten Zeichnung bis zur Auslieferung.
Seit 2014 konstruieren und liefern wir Präzisionsstanzwerkzeuge für internationale Hersteller: Folgeverbund-, Transfer-, Feinschneid- und Tiefziehwerkzeuge.
Koordinatenmessung, Drahterodieren und Präzisionsschleifen unterstützen die Maßprüfung. Einsatztoleranzen bis ±0,002 mm sind merkmalsbezogen zu bestätigen.
CNC-Fräsen, Draht- und Senkerodieren, Flachschleifen, Läppen und Koordinatenmessung. Wärmebehandlung und weitere Prozessschritte werden im Projektumfang geklärt.
Von einstufigen Gesamtschnittwerkzeugen bis zu Folgeverbundwerkzeugen mit 20 Stationen für internationale Industrieanwendungen.
Strukturierter Ablauf von DFM-Analyse bis Erstmuster. Lieferzeiten von 15–30 Tagen und beschleunigte Programme werden anhand des konkreten Projekts bestätigt.
Erfahrung mit Exportdokumentation, englischen Werkzeughandbüchern und internationaler Logistik. Kisten, Feuchtigkeitsschutz und Versandart werden abgestimmt.
Unsere Ingenieure prüfen Fertigungsgerechtigkeit, Werkstoff und Toleranzen vor der Beauftragung und unterstützen bei technischen Fragestellungen.
Senden Sie eine Zeichnung für Werkstoffempfehlung, Toleranzprüfung und Lieferzeitabschätzung.
Kostenlose DFM-Prüfung anfragen →Starten Sie Ihr
Stanzwerkzeugprojekt
Senden Sie Ihre Zeichnung für ein detailliertes Angebot mit technischer Rückmeldung, Werkstoffempfehlung und Toleranzprüfung.