Umspritzen & Einlegetechnik
Kundenspezifische Metall-Kunststoff-Baugruppen für OEM-Projekte, von der Werkstoff- und Werkzeugprüfung über Freigabemuster bis zur Serienfertigung.
Passende Komponenten Produkte
Entdecken Sie umspritze Steckverbinder, Kontaktbaugruppen und Verbundteile. Stimmen Sie anhand dieser Beispiele Werkstoffe, Geometrie und Montageanforderungen Ihres Projekts ab.
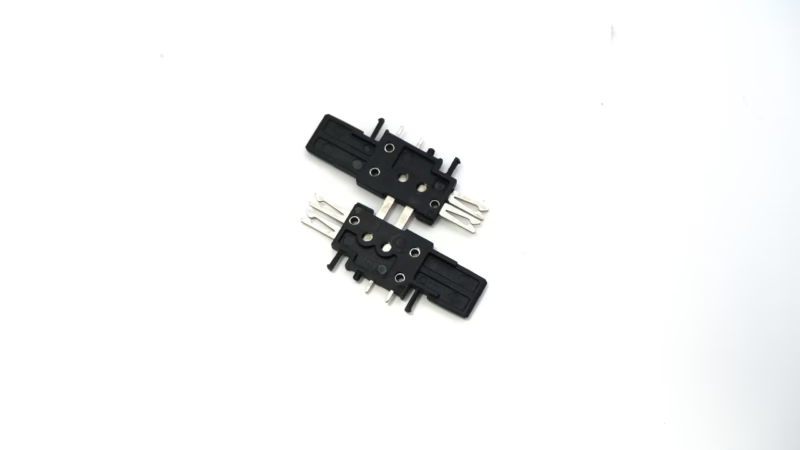
Umspritzte Steckverbinder
Metallkontakte in geformten Kunststoffkörpern.
Angebot anfordern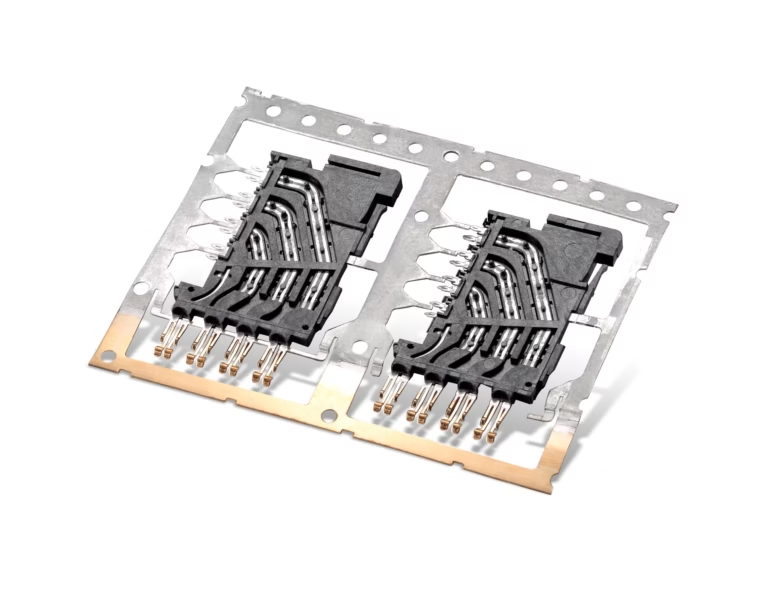
Kontaktträgerbaugruppen
Gestanzte Kontakte und Kunststoffmerkmale auf Trägerbändern.
Angebot anfordern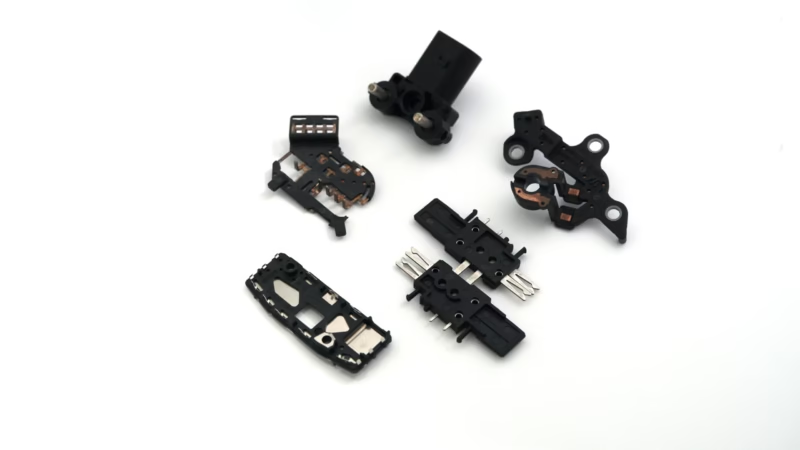
Umspritzte Sensorkomponenten
Metall- und Kunststoffgeometrien für Sensorbaugruppen.
Angebot anfordern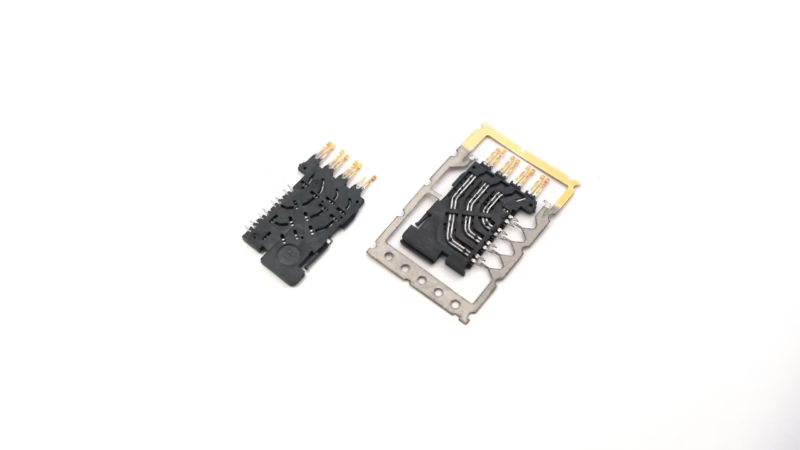
Steckverbinder-Kontaktmodule
Kontaktlage und geformte Isolation gemeinsam prüfen.
Angebot anfordern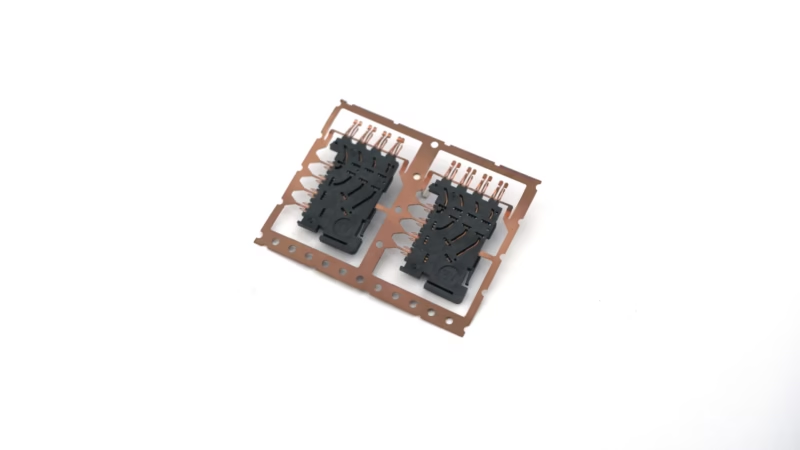
Präzisionssteckereinleger
Definierte Einlegerlagen und freiliegende Kontaktflächen.
Angebot anfordern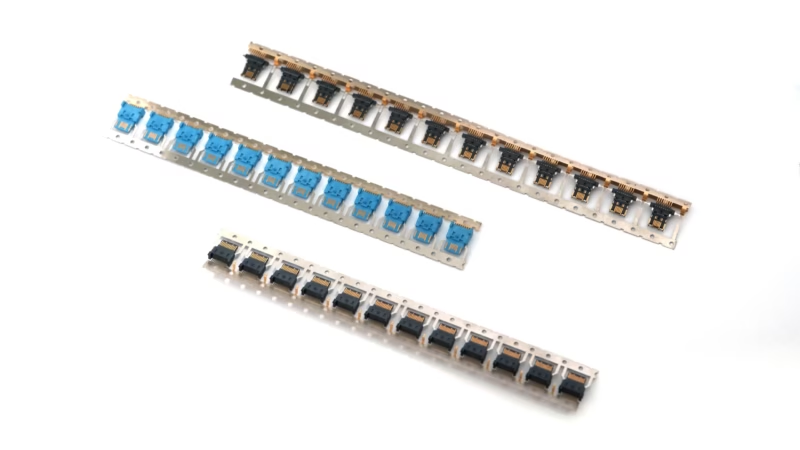
Kontaktträgerbänder
Wiederkehrende Anschlussmerkmale für Montage und Serie.
Angebot anfordern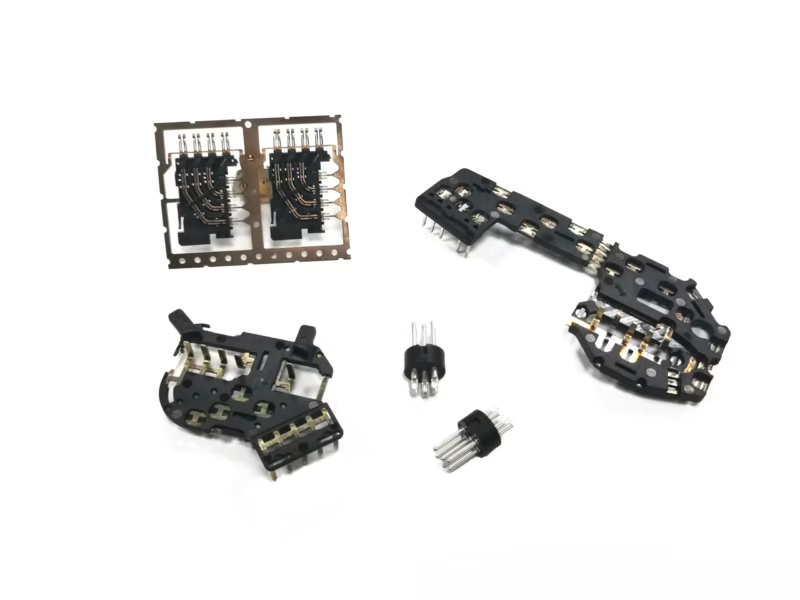
Mehrstoffkomponenten
Formteile mit Metall- und Kunststoffmerkmalen.
Angebot anfordern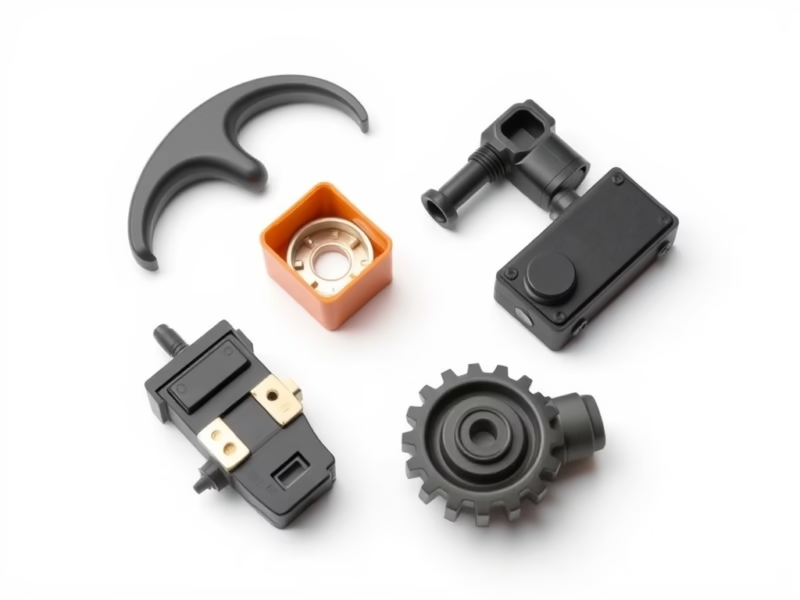
Umspritzte Komponenten
Konzepte für Griffe, Dichtungen und Gewindeeinleger.
Angebot anfordernKundenspezifisches Umspritzen und Einlegespritzguss Leistungen
Einlegespritzguss bei SSP verbindet Konstruktionsprüfung, Formenbau, Versuchsmuster und Serie. Senden Sie CAD-Modell, Kunststoffsorte, Einlegerzeichnung und Jahresbedarf. Kennzeichnen Sie passungs-, dichtungs- und lastrelevante Schnittstellen. Zum Gesamtverfahren informiert unsere Seite zum Kunststoffspritzguss.
Umspritzen
Beim Umspritzen erhält ein vorhandener Grundkörper eine zusätzliche Schicht, etwa für Griffe oder Dichtungen. Benennen Sie Grundwerkstoff, Elastomersorte, Härte und Umgebungsbedingungen. Eine chemische Haftung ist werkstoffabhängig; mechanische Verankerungen können erforderlich sein. Der Avient-Leitfaden zur Bauteilauslegung erläutert Verankerungen und Schwindungsrisiken.
Mehr erfahren →Einlegetechnik
Beim Einlegespritzguss werden vorpositionierte Einleger mit Kunststoff umschlossen. Gewindeteile, Kontakte und Positioniermerkmale müssen während der Formfüllung ausgerichtet und gestützt bleiben. Nennen Sie Einlegertoleranzen, Oberflächenzustand und freizuhaltende Bereiche. Auszug-, Drehmoment- und elektrische Prüfungen werden anwendungsbezogen vereinbart.
Mehr erfahren →Mehrkomponentenspritzguss
Mehrere Werkstoffe oder Farben werden nacheinander eingespritzt. Werkstoffpaarung, Werkzeug und Anlage müssen zum Bauteil passen. Eine Machbarkeitsprüfung unterscheidet Zweikomponentenspritzguss vom Umspritzen mit Teiletransfer. Bestätigen Sie Grenzflächen, Schussfolge und Halteanforderungen vor dem Kostenvergleich.
Mehr erfahren →Prüfung medizinischer Anwendungen
Medizinprojekte erfordern Angaben zu Verwendungszweck, Patientenkontakt und Werkstoffnachweisen. Einlegespritzguss bestätigt weder eine Gerätefreigabe noch Biokompatibilität. Vereinbaren Sie Reinigung, Sterilisation, Rückverfolgbarkeit, Prüfzuständigkeit und benötigte Berichte für das fertige Bauteil.
Mehr erfahren →Automobilkomponenten
Sensorgehäuse und Steckverbinder verbinden technische Kunststoffe mit Metallelementen. Definieren Sie Temperatur, Medien, Vibrationen, Montagelasten und Kundenfreigaben. SSP prüft diese zusammen mit Werkzeug- und Messbedarf. PPAP und Lieferantenanforderungen müssen für das konkrete Bauteil bestätigt werden.
Mehr erfahren →Einlegespritzguss für Steckverbinder
Steckverbinder können Kontaktumspritzung, Isolation, leitfähige Bereiche oder Dichtfunktionen benötigen. Jede Funktion braucht eigene Abnahmekriterien. Nennen Sie Kontaktposition, elektrische Abstände, Kunststoffsorte und Umgebung. Abschirmung, Schutzart und Gasdichtheit sind getrennt am repräsentativen Aufbau zu validieren.
Mehr erfahren →Präzise Mehrstoffprodukte Portfolio
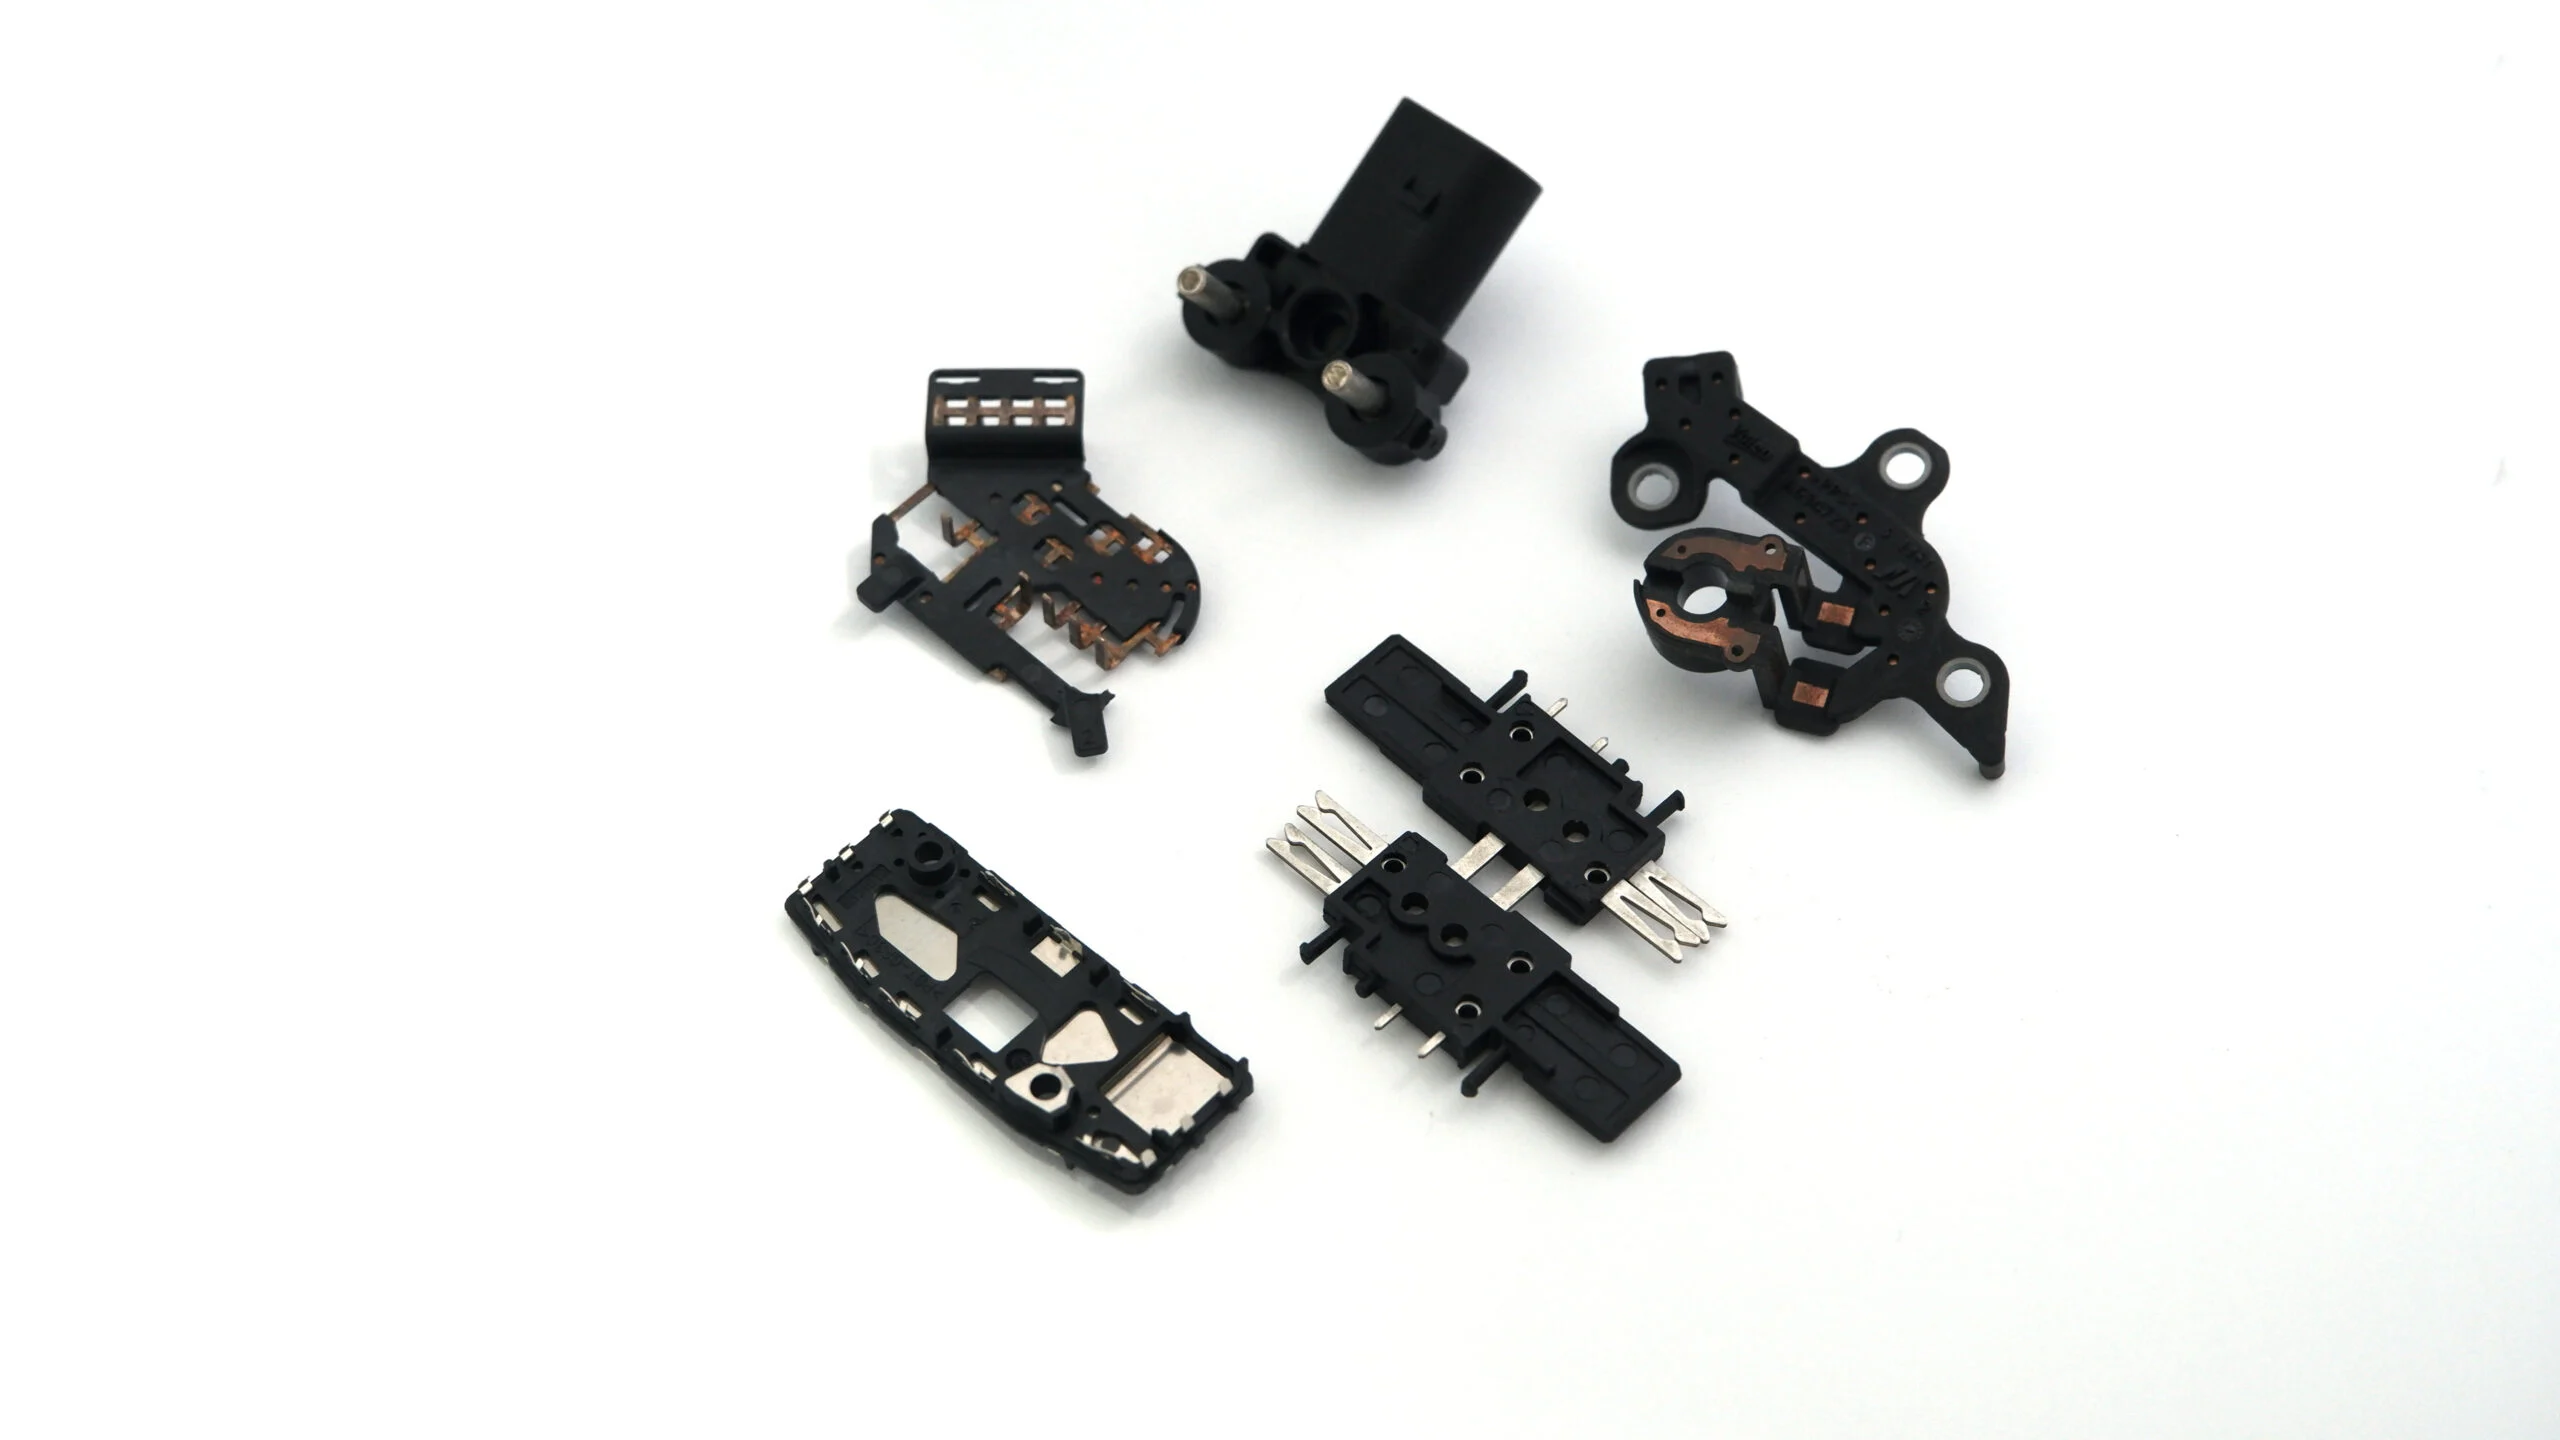
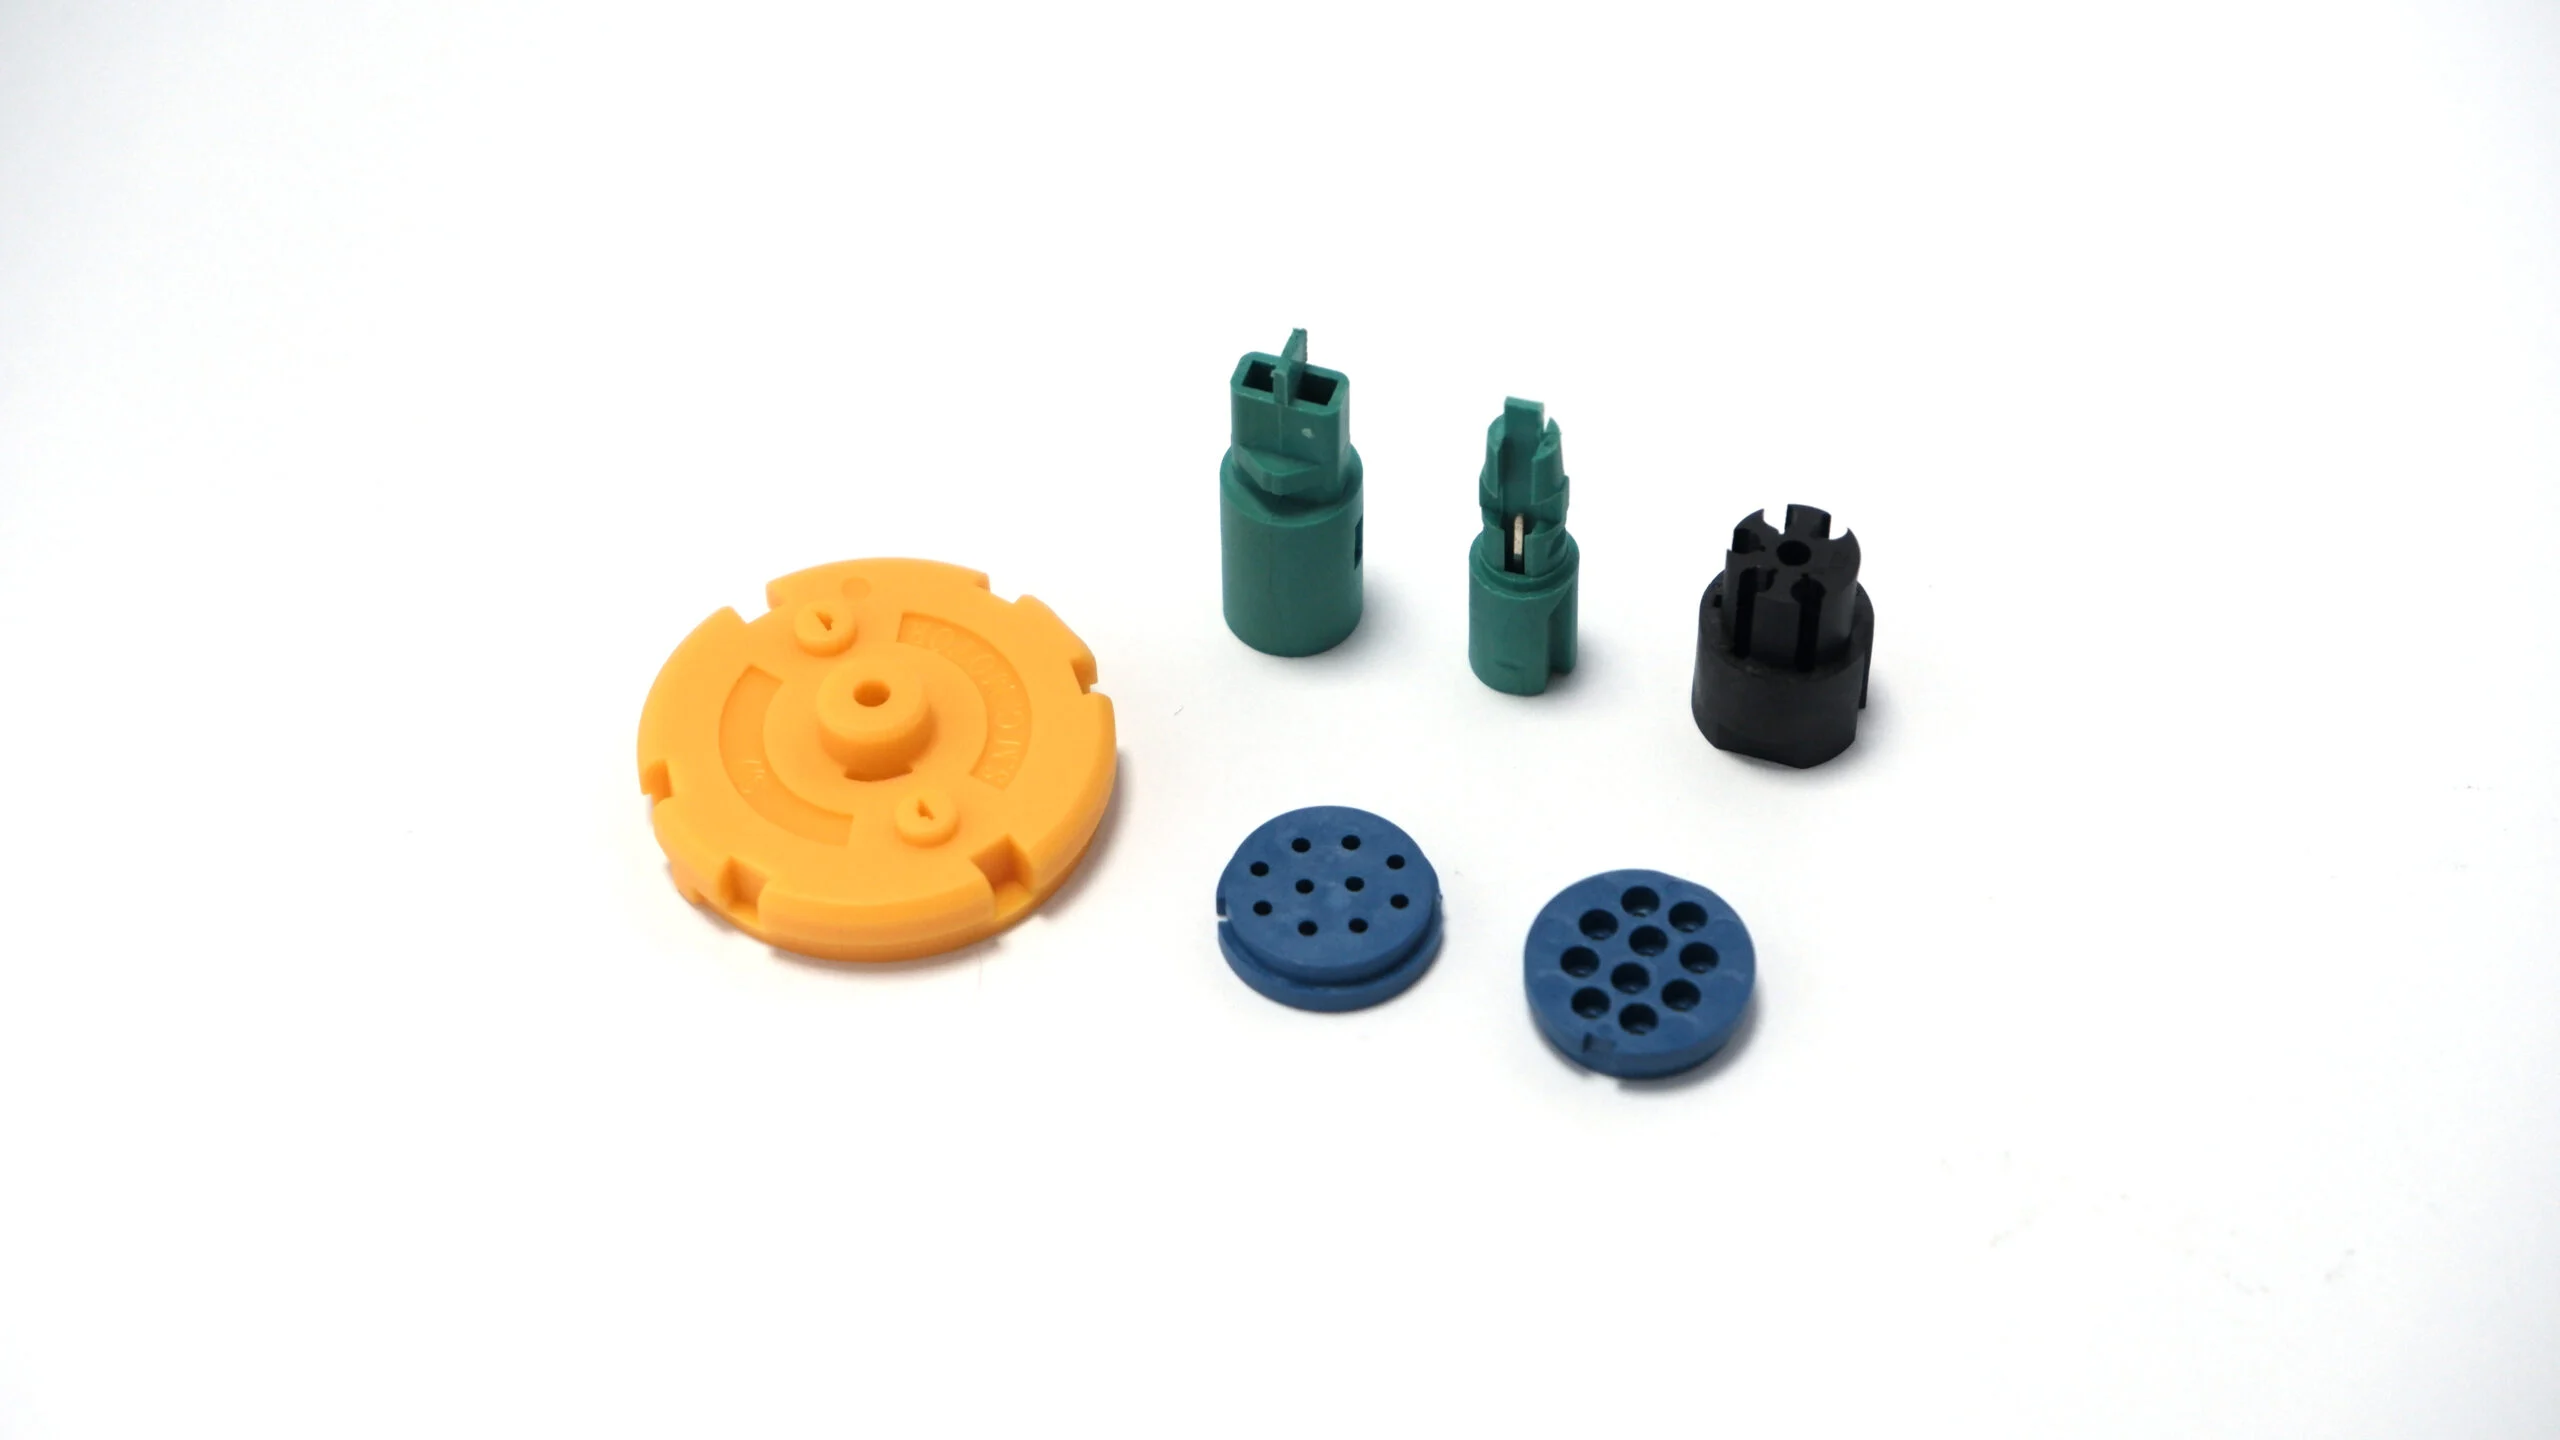
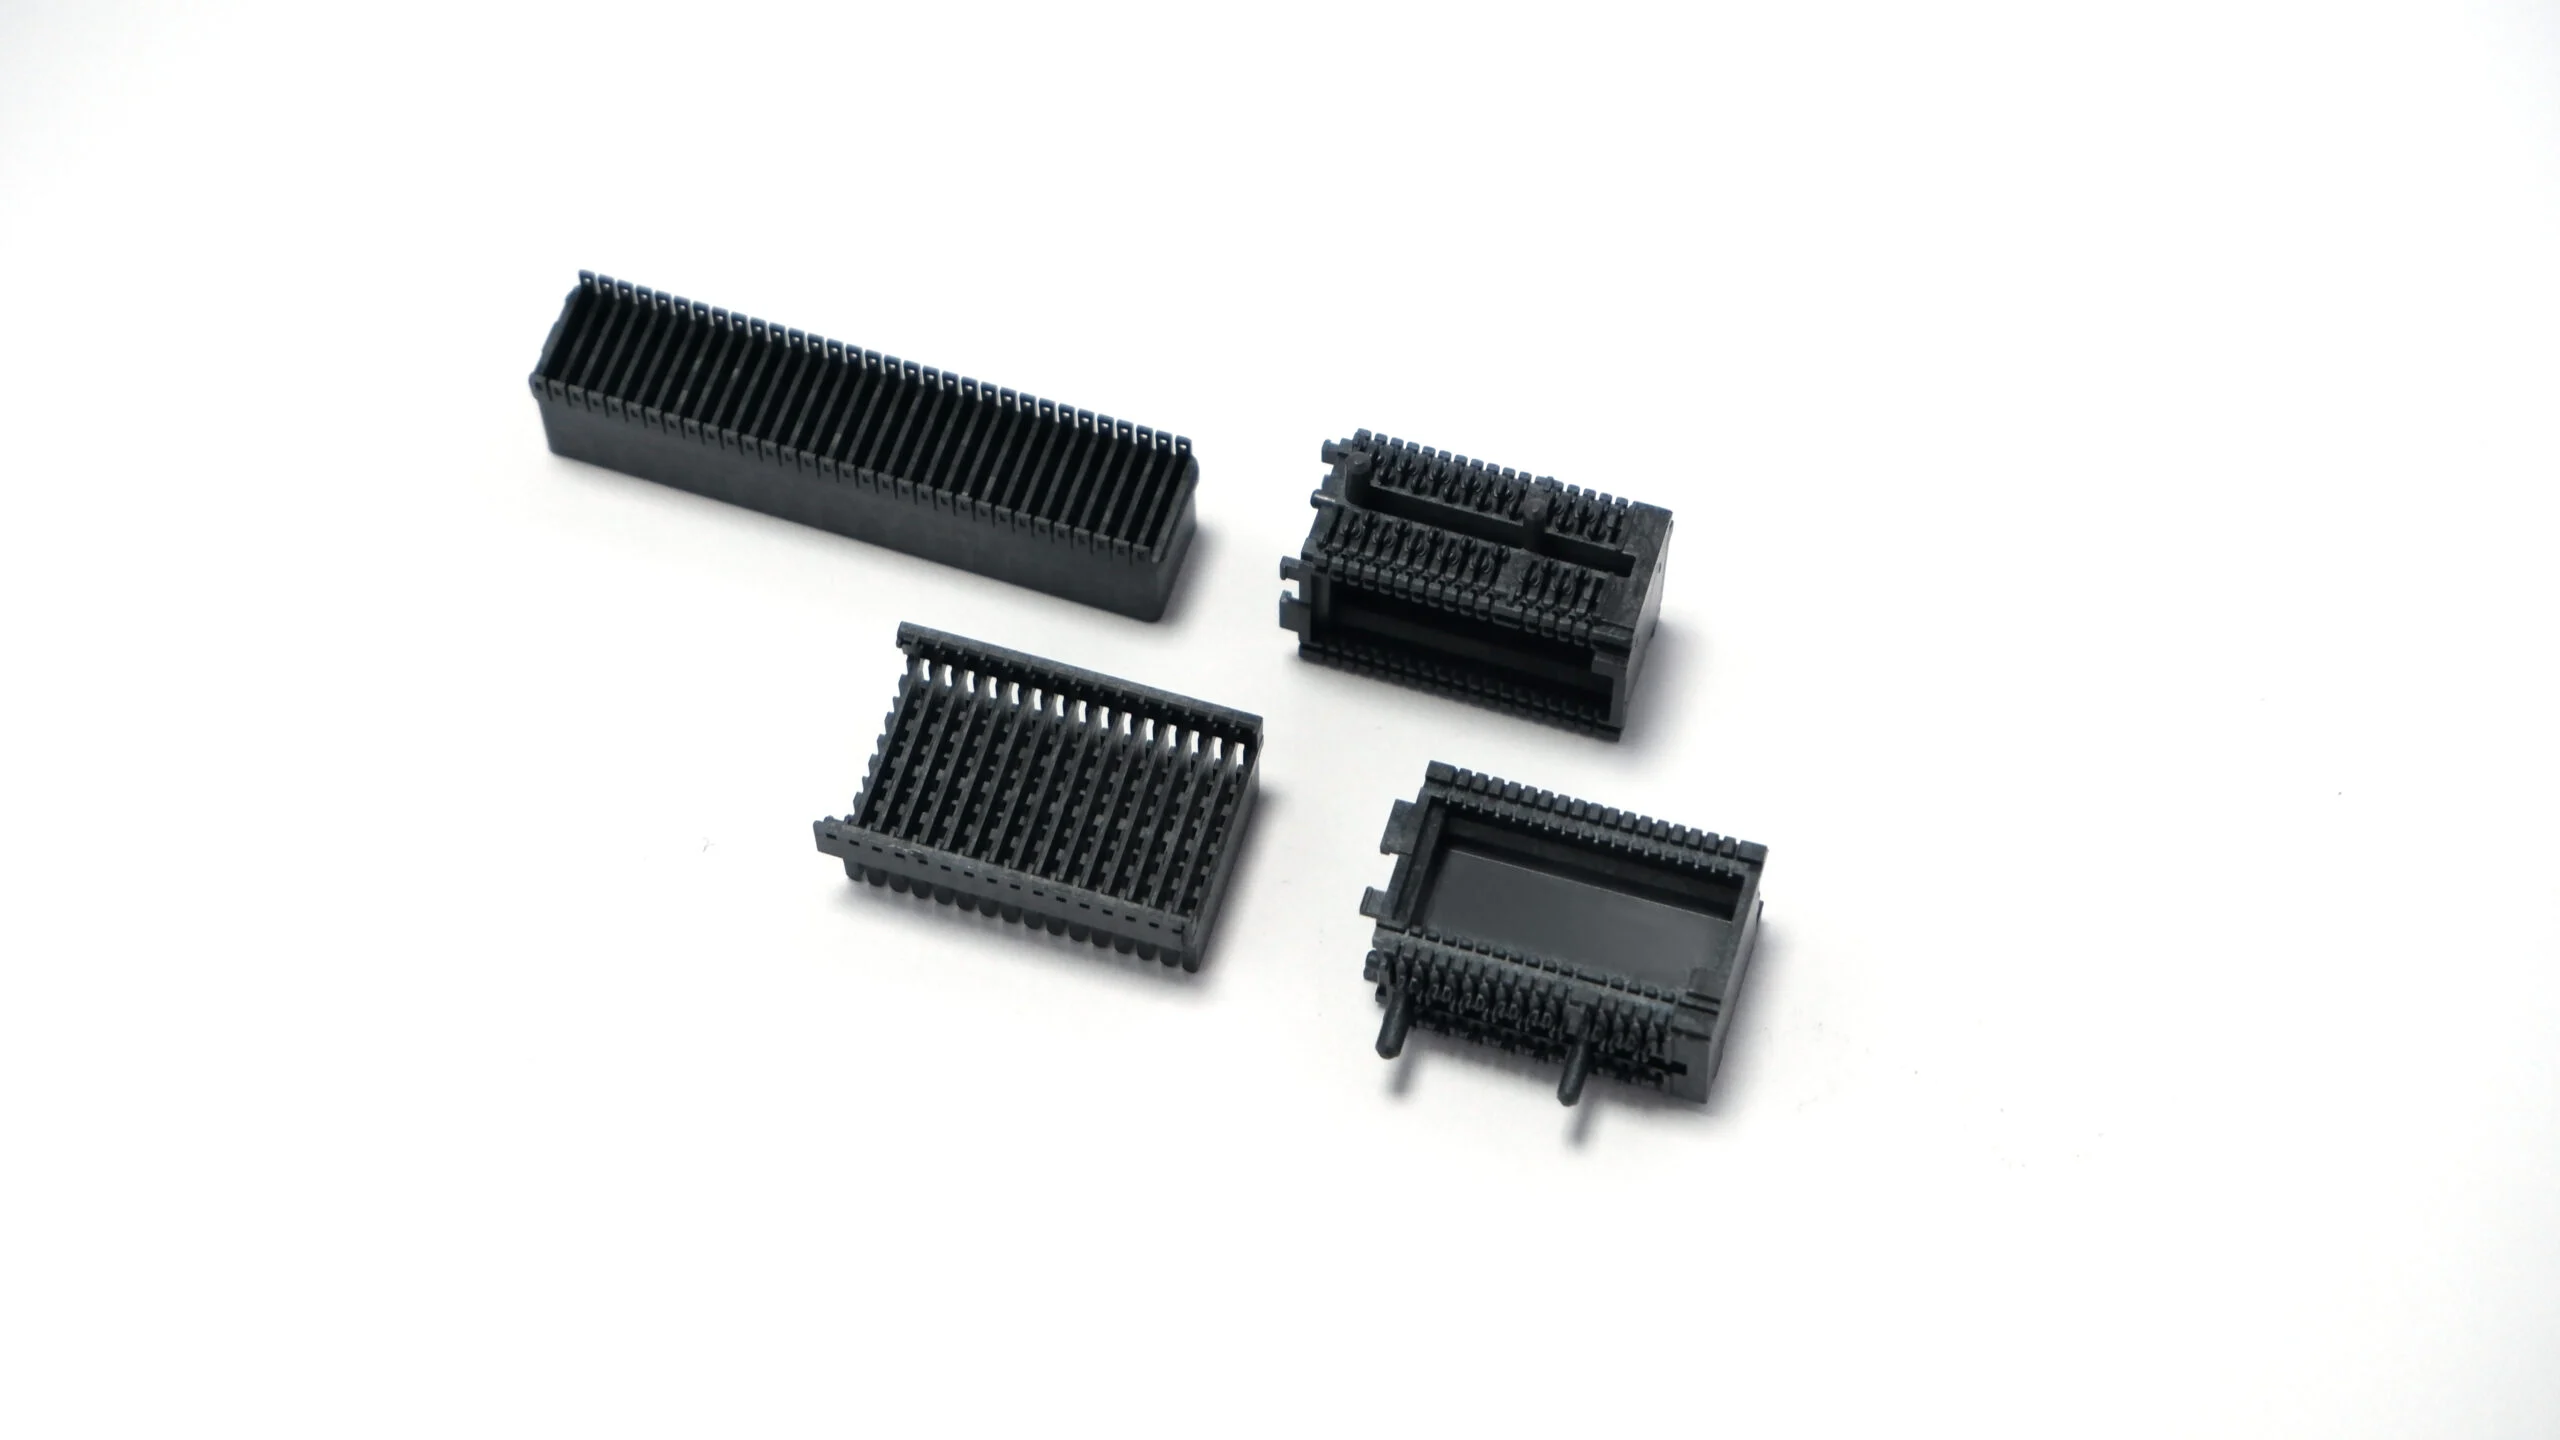
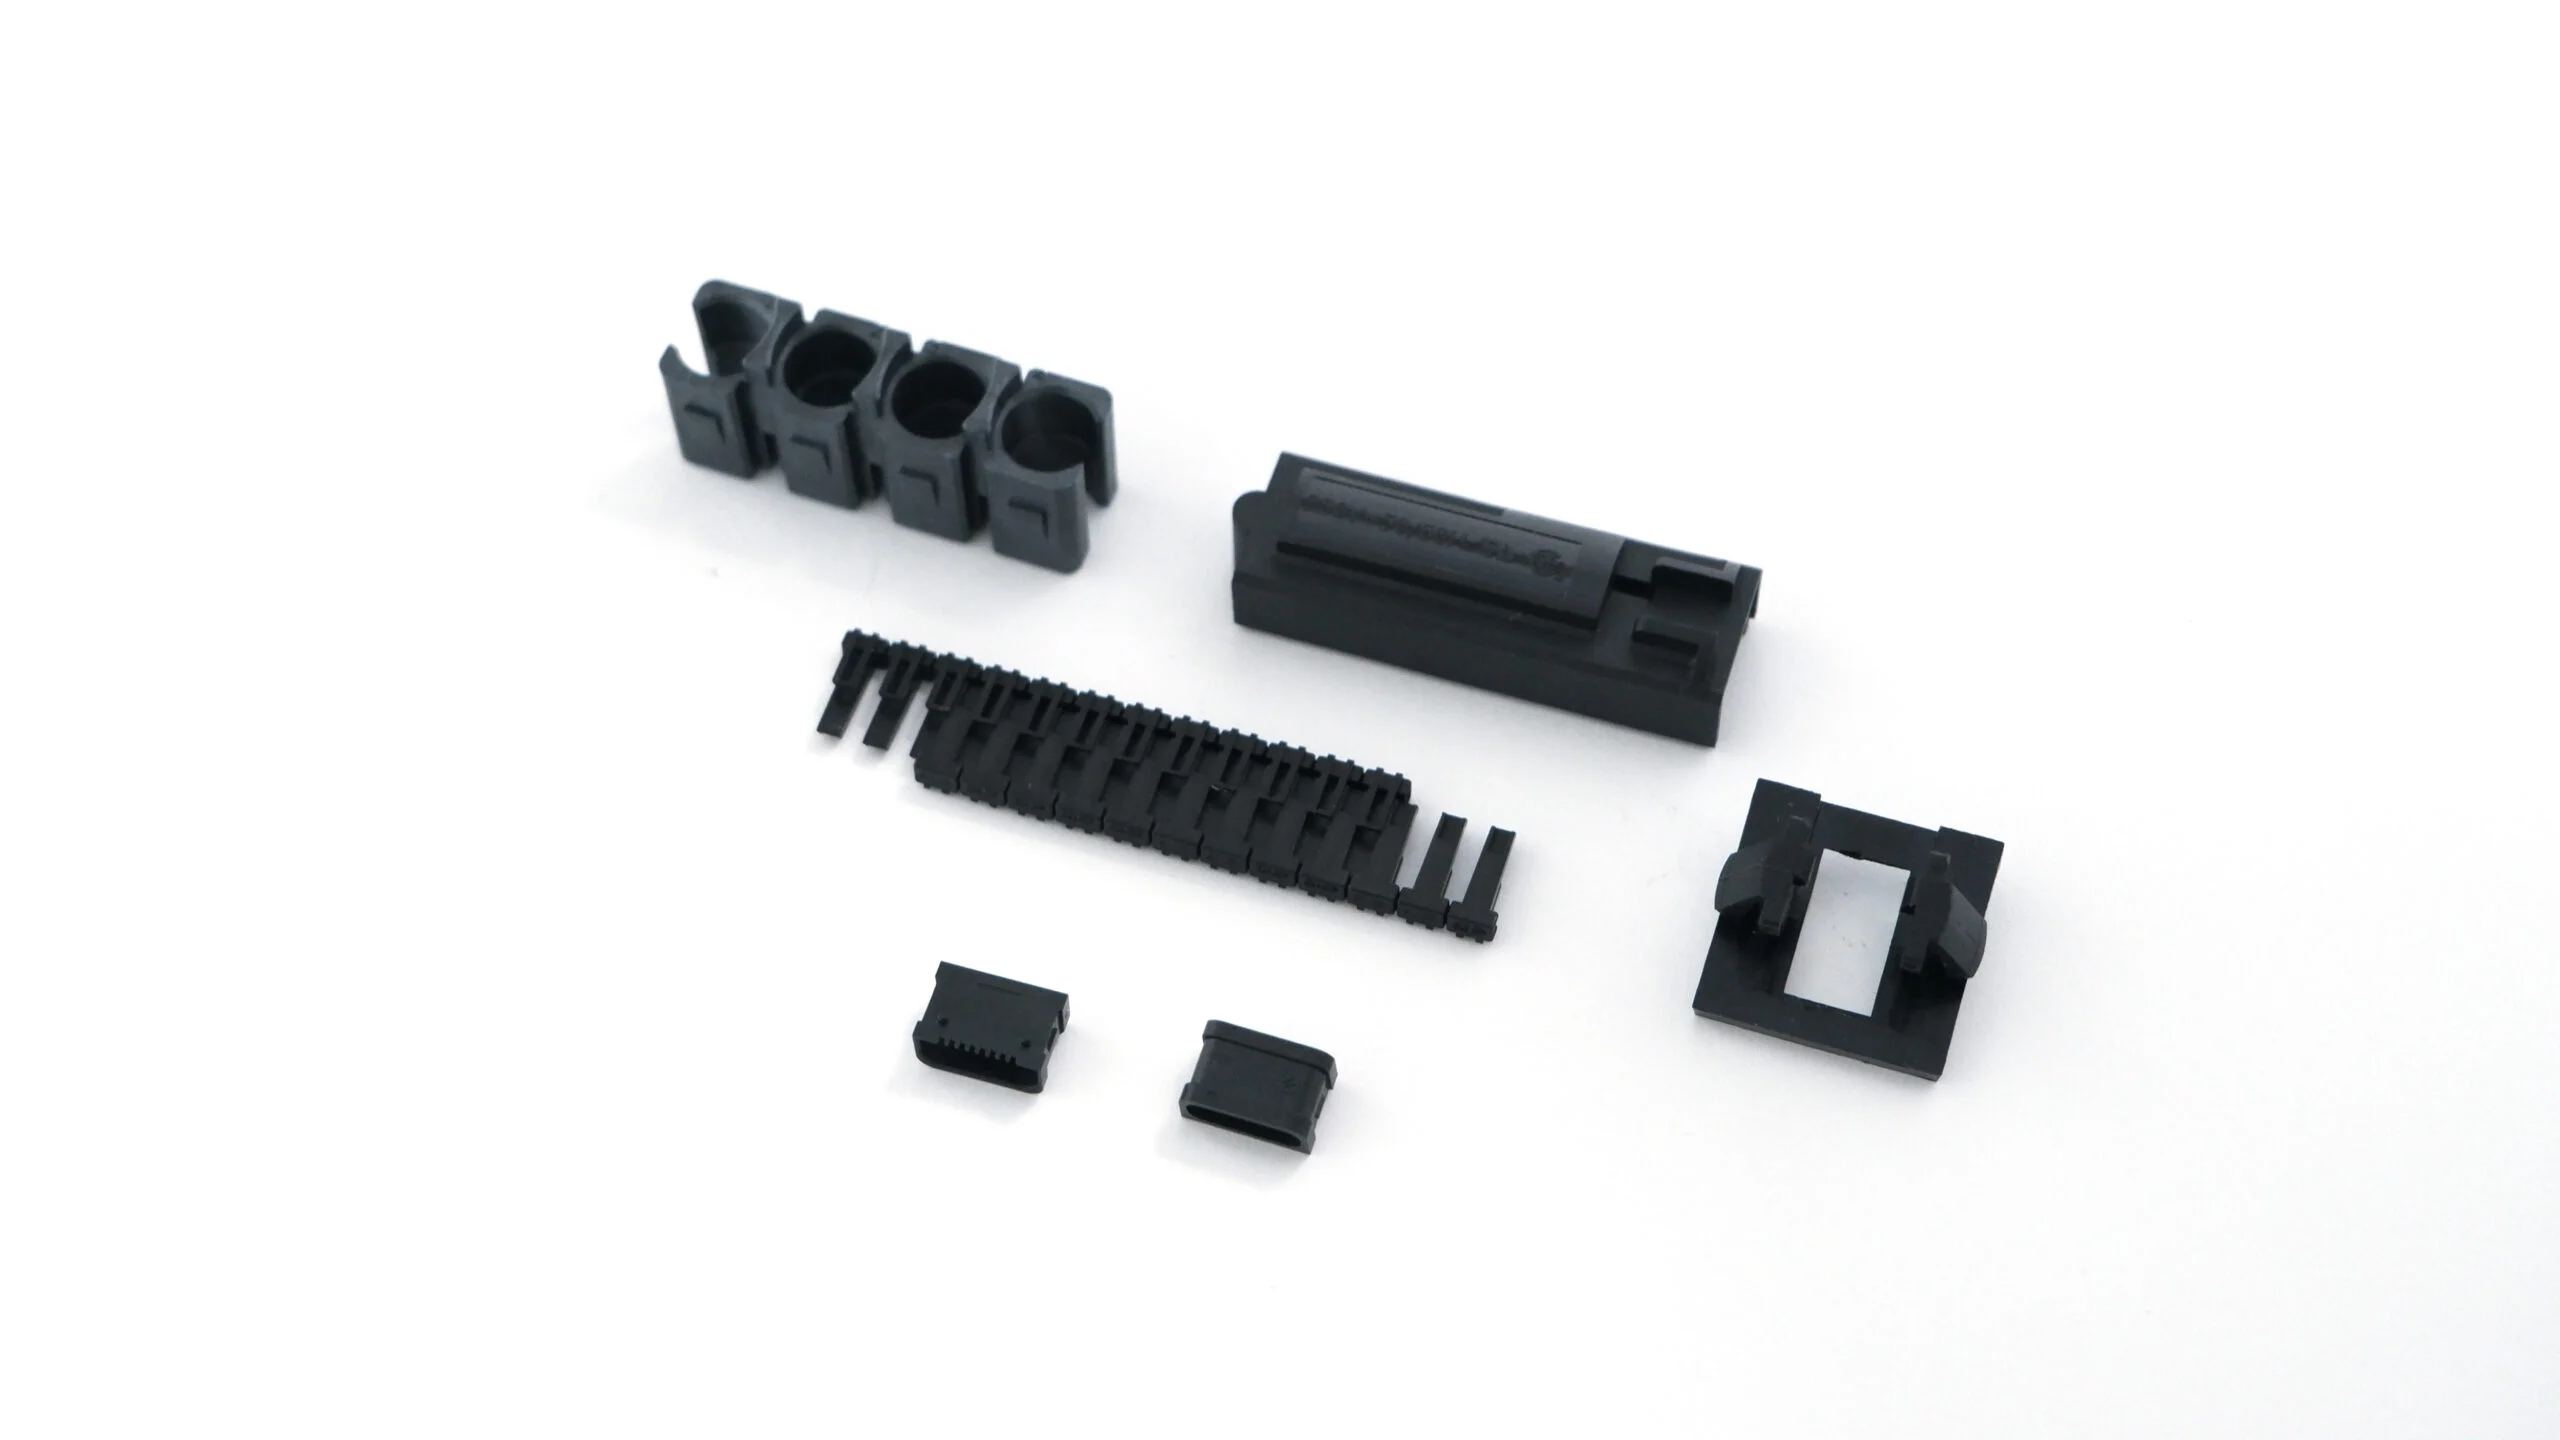
Die Galerie veranschaulicht Mehrstoffkonzepte und weitere SSP-Werkzeuge. Sie dient zur Abstimmung von Geometrie, Oberfläche und Fertigungsumfang, nicht als Leistungsnachweis. Senden Sie für Einlegespritzguss die tatsächliche Zeichnung mit Funktionsschnittstellen. Abbildungen bestätigen keine medizinische Freigabe oder allgemeine Toleranz.
Spritzgusstoleranzen und Validierung Technische Daten
Definieren Sie zuerst die Bauteilanforderungen. Werkzeuggenauigkeit und Toleranz einer fertigen Kunststoffbaugruppe unterscheiden sich. Schwindung, Geometrie, Kühlung und Einlegerfixierung beeinflussen das Ergebnis. ISO 20457 behandelt Toleranzen und Abnahmebedingungen für Kunststoffformteile. Vereinbaren Sie die geltende Ausgabe und Zeichnungsanforderungen.
Projektcheckliste
| Merkmal | Benötigte Angaben | Abnahmegrundlage |
|---|---|---|
| Bauteilmaße | Freigegebene Zeichnung | Vereinbarte Toleranzen |
| Einlegerposition | Bezug und Passung | Lageprüfung |
| Grenzflächenhalt | Last und Geometrie | Vereinbarte Prüfung |
| Kunststoffauswahl | Genaue Sorte | Lieferantendaten |
| Temperaturbelastung | Einsatzbedingungen | Versuchsbewertung |
| Oberflächengüte | Sichtflächen | Freigegebenes Muster |
| Dokumentation | Berichtsumfang | Auftragsvereinbarung |
Was bestimmt die Haftfestigkeit?
Beim Umspritzen hängen Haftung und Verbund von Grundkörper, Umspritzsorte, Grenzfläche und Prozess ab. Definieren Sie Prüfverfahren, Probengeometrie und Grenzwert mit der Zeichnung. Schäl- und Zugprüfungen bewerten unterschiedliche Reaktionen. Maßgeblich sind anwendungsspezifische Versuche statt pauschaler Festigkeitswerte.
Wie wird Temperaturbelastung bewertet?
Prüfen Sie Betriebstemperatur, Dauer und Temperaturwechsel. Unterschiedliche Ausdehnung und Schwindung können Eigenspannungen und Passungen beeinflussen. Legen Sie Versuch und Konditionierung fest. Temperaturwechselangaben benötigen Prüfbedingungen, Probenmenge und Abnahmekriterien.
Wie werden Einleger positioniert?
Definieren Sie die Einlegerlage von funktionalen Bezügen aus und markieren Sie freizuhaltende Flächen. Werkzeugaufnahmen müssen Einleger während der Füllung schadlos fixieren. Prüfen Sie anschließend Versatz, Grat und Wanddicken an Mustern. Messmethode und Toleranzen werden vor Serienfreigabe vereinbart.
Ist medizinische Eignung automatisch gegeben?
Medizinische Eignung hängt vom Verwendungszweck und fertigen Bauteil ab. Der FDA-Leitfaden zur Biokompatibilität berücksichtigt Kontaktart und -dauer. Vereinbaren Sie biologische Bewertung und Sterilisation gesondert. Ein Qualitätszertifikat ersetzt keine Anwendungsprüfung und bestätigt keine Gerätefreigabe.
Produktentwicklung nach Bauteilfunktion
SSP übersetzt Bauteilanforderungen in Werkzeugdetails und Prüfmerkmale. Diese Beispiele verbinden Produktgeometrie mit der vereinbarten Freigabe.
| Bauteil | Technischer Schwerpunkt | Freigabenachweis |
|---|---|---|
| Umspritzte Steckverbinder | Kontaktabstand, freie Flächen, Isolierwände und Bewegung der Kontakte beim Füllen. | Positionsmessungen und vereinbarte elektrische oder Montageprüfungen. |
| Gewindeeinsätze und Befestigungsteile | Einlegerorientierung, Kunststoffüberdeckung, Verdrehsicherung und Lastrichtung. | Vereinbarte Auszugs- oder Drehmomentprüfung an repräsentativen Teilen. |
| Umspritzte Griffe und Dichtfunktionen | Abstützung des Grundkörpers, Elastomersorte, Härte, Rückhaltung und Gratgrenzen. | Freigegebenes Aussehen und anwendungsbezogene Haftungs- oder Dichtheitsprüfungen. |
| Sensor- und Technikgehäuse | Montagebezüge, Einlegerschutz, Schwindung und Umgebungsbedingungen. | Maßbericht und vereinbarte Passungs- oder Funktionsprüfung. |
Von der Werkstoffverbindung zur Serienfreigabe
Ein abgestimmter Entwicklungs- und Fertigungsablauf für die komplette Baugruppe. Jede Übergabe legt fest, was geprüft, gemessen und freigegeben werden muss.
Werkstoffpaarung und DFM
Grundkörper und Umspritzmaterial werden nach Sorte, Schwindung, Entformung und Verbindungsgeometrie bewertet. Definieren Sie Haftung oder Formschluss sowie anwendungsbezogene Prüfungen.
Abgestimmte Werkstoffe und VerbindungsgeometrieEinlegerposition und Werkzeugbau
Planen Sie Einlegerauflagen, Beladezugang, Abdichtungen, Anschnitt und Entlüftung. Werkzeugdetails berücksichtigen Einlegerbewegung, gratkritische Flächen und austauschbare Verschleißteile.
Freigegebenes Werkzeug- und Beladekonzept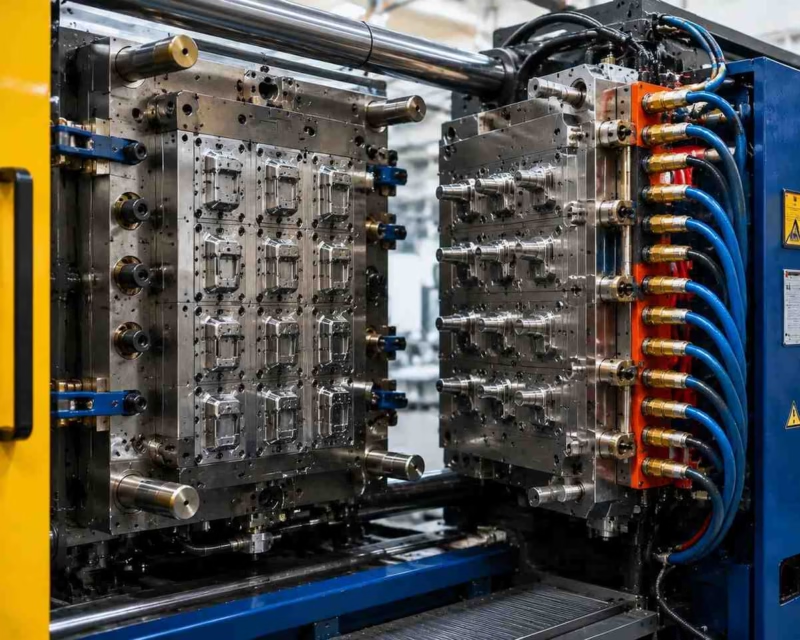
Bemusterung und Verbundprüfung
Prüfen Sie Füllung, Einlegerlage, Haftverhalten und Montagepassung. Dokumentieren Sie Werkzeugkorrekturen und vereinbaren Sie bei Bedarf Zug-, Drehmoment-, Elektro- oder Dichtheitsprüfungen.
Versuchsmuster und KorrekturprotokollSerienfertigung und Lieferung
Die Losfreigabe erfolgt auf Basis freigegebener Zeichnung, Werkstoffe und Muster. Vereinbaren Sie Einlegerkennzeichnung, Prüfhäufigkeit, Schutzverpackung und den Umgang mit Änderungen.
Geregelte wiederkehrende BelieferungPrüfung und Musterfreigabe
Messen Sie kritische Merkmale anhand vereinbarter Bezüge und Grenzwerte. Bewerten Sie Aussehen, Funktion und geforderte Berichte vor der Produktionsfreigabe.
Freigegebene Muster und AbnahmekriterienKunststoffe und Werkzeugstähle Werkstoffe
SSP nennt auf seiner Spritzgussseite mehr als 50 Kunststoffe zur Auswahl. Die Karten enthalten außerdem Werkzeugstähle und sind daher keine reine Kunststoffliste. Sorte, Datenblatt, Verfügbarkeit und Verarbeitbarkeit sind vor dem Angebot zu bestätigen. Herkömmliches PTFE benötigt beispielsweise ein anderes Verfahren als schmelzverarbeitbare Thermoplaste.
Anwendungen in verschiedenen Branchen
Einlegespritzguss unterstützt Komponenten für Medizintechnik, Automobilindustrie, Elektronik und Maschinenbau. Benennen Sie Verwendungszweck, kritische Maße und Freigabeanforderungen frühzeitig. Wählen Sie Werkstoff und Fertigungsweg danach aus und validieren Sie die fertige Baugruppe unter vereinbarten Bedingungen.
Chirurgische und medizinische Komponenten
Bei medizinischen Griffen und Gehäusen sind Haut- oder Patientenkontakt, Dauer und Reinigung zu spezifizieren. Umspritzen kann Griffigkeit oder Funktionen integrieren; eine weiche Oberfläche beweist jedoch keine biologische Sicherheit. Vereinbaren Sie Werkstoffnachweise und Bauteilbewertung mit dem verantwortlichen Geräteteam.
Sensorgehäuse und Steckverbinder
Einlegespritzguss kann Kontakte und Befestigungen in Sensorgehäuse integrieren. Nennen Sie Position, Haltekräfte, Medien und Temperatur. Prüfen Sie Maßstabilität und Passung an Mustern. Schutzart-, Vibrations- und Umweltangaben benötigen einen definierten Versuch mit Bericht für die jeweilige Konstruktion.
EMV-Abschirmkomponenten
Trennen Sie Isolation, Abschirmung und Abdichtung. Einlegespritzguss kann Kontakte positionieren und das umgebende Gehäuse formen. Elektrischer Durchgang, Abstände und Dichtheit sind dennoch getrennt zu bewerten. Nennen Sie Gegenbauteile und Einsatzbedingungen, damit die tatsächliche Baugruppenfunktion geprüft wird.
Technische Kompetenz für Ihre Verbundbauteile
Technische Fachkompetenz
Werkstoffgerechte Auslegung
Prüfen Sie genaue Grundkörper- und Umspritzsorten, Verbindungsgeometrie und Oberflächenvorbereitung. Bestätigen Sie Haftung oder Formschluss anhand der vereinbarten Muster.
Koordinatenmessung und Maßprüfung
Wählen Sie KMG-, optische oder andere Prüfverfahren passend zu Merkmalgröße, Funktionsbezügen und Zugänglichkeit. Prüfen Sie Formteilgeometrie und Einlegerlage gemeinsam.
Qualitäts- und Dokumentationsprüfung
Vereinbaren Sie Werkstoffnachweise, Maßberichte und kundenspezifische Freigabeunterlagen vor der Bemusterung. Legen Sie Sonderprüfungen und Verantwortlichkeiten im Angebot fest.
Zügige DFM-Rückmeldung
Planen Sie Zeichnungsfreigabe, Materialbeschaffung, Werkzeugbau, Versuche und Korrekturen als eigene Meilensteine. Bestätigen Sie Muster- und Serientermine projektspezifisch.
Kompetenz in der Produktfertigung
Formkomponenten und Werkzeugbau
Prüfen Sie CNC-, Erodier- und Schleifanforderungen für das Werkzeug. Definieren Sie Einlegerbeladung, Schnittstellen, Oberflächen und Wartungszugang vor Fertigungsbeginn.
Werkzeugstahl auswählen
Wählen Sie Stahl und Behandlung nach Kunststoff, Oberfläche, Stückzahl und Verschleiß. Dokumentieren Sie Sorte, Härtezustand und Nachweise in der Werkzeugspezifikation.
Skalierbare Serienfertigung
Planen Sie Validierungsmengen, Erstaufträge und Serienlose getrennt. Stimmen Sie Kavitäten, Einlegerversorgung und Serienprüfung auf den Bedarf ab.
Rückverfolgbarkeit und Dokumentation
Verknüpfen Sie Zeichnungsstand, Kunststoff- und Einlegeridentifikation, Freigabemuster und Prüfergebnisse. Vereinbaren Sie Lieferdokumente und die Bewertung späterer Änderungen.
Entscheidende Produktionskontrollen
Die Prüfplanung richtet sich nach dem fertigen Bauteil. Legen Sie Messmerkmale und aufzubewahrende Nachweise vor Produktionsbeginn fest.
Haftung und Rückhaltung
Stimmen Sie genaue Werkstoffsorten und Oberflächenzustand ab. Prüfen Sie Hinterschnitte, Rippen und Wanddicken anhand der geforderten Schäl-, Zug- oder Drehmomentbelastung.
Einlegerlage und freie Flächen
Definieren Sie Funktionsbezüge, Kontaktabstände und freizuhaltende Flächen. Prüfen Sie Werkzeugauflagen und Abdichtungen zur Begrenzung von Bewegung und Grat.
Dichtheit und Einsatzbedingungen
Benennen Sie Medien, Temperaturzyklen und Dichtschnittstellen. Vereinbaren Sie Prüfungen der fertigen Baugruppe unter den relevanten Einsatzbedingungen.
Prüfung und Änderungslenkung
Verknüpfen Sie Musterfreigabe, Zeichnungsstand, Werkstoffidentifikation und kritische Maße. Prüfen Sie Änderungen vor der nächsten Losfreigabe.
Eine klare Anfrage für die komplette Baugruppe
Einkauf und Entwicklung benötigen denselben Fertigungsumfang. Vergleichen Sie Werkzeug, Bemusterung und wiederkehrende Teilelieferung getrennt.
Angebot anfordern →- Bauteil- und Einlegerzeichnungen
- 3D-CAD, bemaßte 2D-Zeichnungen, Revision, Bezüge und freie Metallflächen.
- Werkstoffanforderungen
- Genaue Kunststoff- und Einlegersorten, Härte, Farbe, Beschichtung und Regeln für Werkstoffersatz.
- Funktionsabnahme
- Haft- oder Rückhaltekräfte, Dichtheit, elektrische Prüfungen, Sichtflächen und Prüfberichte.
- Werkzeug und Mengen / Verpackung und Lieferung
- Vorhandenes oder neues Werkzeug, Mustermenge, Erstauftrag und Jahresbedarf. Schutz von Kontakten und Sichtflächen, Loskennzeichnung, Zielort und Lieferbedingungen.
Starten Sie Ihr Präzisionsspritzgussprojekt
Stanzwerkzeugprojekt
Fragen Sie Insert Molding mit CAD-Modell, bemaßter Zeichnung, Einleger- oder Grundkörperspezifikation und Bedarf an. Nennen Sie Oberfläche, Funktion und Prüfberichte. Trennen Sie Umspritzen und Metalleinlegetechnik im Leistungsumfang. SSP nennt einen Arbeitstag als Angebotsreaktionsziel; Werkzeugfertigstellung, Validierung und Versand werden gesondert bestätigt.
ISO 9001:2015
SSP nennt ein Qualitätsmanagement nach ISO 9001:2015. Prüfen Sie aktuellen Zertifikatsumfang und Projektunterlagen. Besondere Produktfreigaben und medizinische Prüfungen werden separat vereinbart.
Ziel für Angebotsrückmeldung
SSP nennt auf seiner Spritzgussseite 24 Stunden als Rückmeldeziel. Senden Sie vollständige Unterlagen und bestätigen Sie DFM-Umfang sowie Lieferplan im schriftlichen Angebot.
Weltweiter Versand
SSP bietet Lieferung per Luft- oder Seefracht. Verpackung, Lieferbedingungen, Zollunterlagen und Zielanforderungen sind vor Auftragsfreigabe abzustimmen.
Verantwortliches Projektteam
Benennen Sie Ansprechpartner und freizugebenden Zeichnungsstand. Vereinbaren Sie technische Rückfragen, Musterprüfung, Änderungslenkung und Folgeaufträge vom Angebot bis zur Serie.