


Moules d'injection
pour pièces plastiques
Moules d'injection pour pièces plastiques. Transmettez votre plan, la matière et le volume pour confirmer le procédé, les tolérances, les contrôles et le devis avec SSP.
Moules de précision | Tolérances selon plan | Conçus pour la série
SSP fabrique en Chine des moules d'injection plastique pour l'automobile, l'électronique et les applications médicales ou industrielles. Envoyez plan, nuance de résine et volume prévu pour étudier la configuration et l'approbation des échantillons.
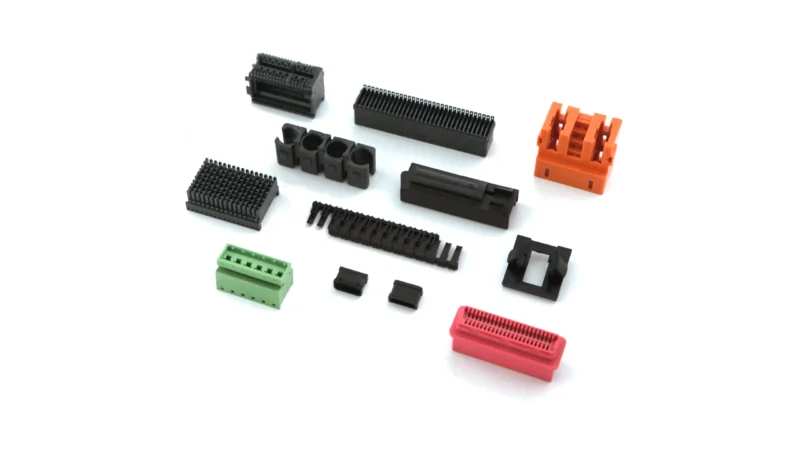
Moules d'injection : nos réalisations
Pour vos moules d'injection, découvrez les configurations mono-empreinte, multi-empreintes, à canaux chauds, avec inserts et pour surmoulage. Géométrie, retrait de la résine, alimentation et refroidissement guident l'étude. Nombre d'empreintes, acier et interface de presse sont confirmés avant la fabrication.
Moule d'injection
Capacités du fabricant
Pour vos moules d'injection, sSP coordonne analyse DFM, usinage, électroérosion et assemblage dans un même projet de moule. Précisez volume attendu, cotes critiques, surfaces d'aspect et documents à remettre dans la demande de devis. Résine et plan de contrôle convenus servent de base à la échantillonnage et à l'acceptation.
Plusieurs empreintes dans un même outil pour les productions répétées. L'équilibrage de l'alimentation et le refroidissement sont étudiés afin de maîtriser les différences entre empreintes.
Jusqu'à 64 empreintes selon projetPour vos moules d'injection, systèmes à obturateurs ou buses ouvertes, selon la résine et la pièce. Le choix du fournisseur et la configuration sont validés au projet pour maîtriser matière, cycle et maintenance.
Gestion des carottesEncapsulation d'inserts métalliques, d'éléments électroniques ou de substrats plastiques. Les configurations bi-matière servent notamment aux prises souples, joints et assemblages multimatériaux, après validation de la compatibilité.
MultimatériauxPour vos moules d'injection, plusieurs composants différents dans un même cycle lorsque matières et remplissage sont compatibles. L'analyse des écoulements aide à équilibrer les empreintes.
Plusieurs pièces par cyclePour vos moules d'injection, une configuration à plusieurs plans peut augmenter la production de couvercles, bouchons et emballages minces. L'intérêt doit être vérifié avec la presse, le cycle et la géométrie.
Productivité à évaluerOutillages en aluminium pour certaines validations, puis moules en acier adaptés aux séries. La nuance, les traitements et la durée de service visée sont définis selon la résine, l'entretien et les volumes.
Du prototype à la sérieHASCO · MISUMI
Procédés d'injection
Pour vos moules d'injection, nous étudions les principaux procédés d'injection et adaptons l'outillage aux exigences de l'application, aux matières et aux critères de contrôle.
Production répétée de pièces plastiques dans un moule, avec paramètres et contrôles définis pour la matière et les caractéristiques du projet.
Pour vos moules d'injection, injection d'une seconde matière sur un substrat pour prises souples, joints, pièces bicolores ou assemblages plastique-élastomère, selon compatibilité et séquence validées.
Des inserts métalliques ou des composants préformés sont placés dans le moule puis encapsulés. Géométrie et ancrages sont étudiés pour la fonction prévue.
Pour vos moules d'injection, injection d'azote dans la matière fondue pour créer certaines sections creuses. Poids, retassures et aspect doivent être évalués sur la géométrie réelle.
Le remplissage rapide, le refroidissement et les évents sont étudiés pour les emballages ou boîtiers minces. Épaisseur et vitesse sont à confirmer selon la presse, la résine et la géométrie.
Pour vos moules d'injection, la régulation rapide de température peut aider à obtenir les exigences d'aspect de pièces automobiles, électroniques ou optiques. Les lignes de soudure et retassures restent à vérifier sur les échantillons.
Petites doses pour connecteurs miniatures, pièces techniques et éléments optiques. Dimensions minimales, précision, documentation médicale et contrôles sont définis pour chaque projet.
Pour vos moules d'injection, une solution pouvant convenir aux budgets d'outillage, aux changements de couleur et aux matières sensibles au séjour thermique. Configuration conventionnelle ou trois plaques selon le projet.
Ces procédés peuvent être étudiés avec notre simulation Moldflow et Analyse DFM avant l'usinage afin d'évaluer les risques de remplissage. Les conclusions sont ensuite confrontées aux essais 40%. Le refroidissement et la position des points d'injection sont examinés selon les objectifs de chaque outil.
Études et
parcours de fabrication
Onze étapes relient plan de pièce et livraison du moule, avec points de contrôle et décisions documentées.
Pour vos moules d'injection, examen des dépouilles, épaisseurs, contre-dépouilles, plans de joint, points d'injection et possibilités d'éjection dans les fichiers 2D et 3D.
Pour vos moules d'injection, analyse Moldflow du remplissage, des lignes de soudure, du gauchissement et du refroidissement. Position des points et dimensions des canaux sont évaluées avant validation de la conception.
Définition des empreintes, noyaux, tiroirs, mouvements, éjecteurs, circuits de refroidissement et alimentation, avec nomenclature pour approvisionnement et fabrication.
Pour vos moules d'injection, p20, H13, S136, NAK80 ou 718H selon résine, volume et état de surface. Le standard de carcasse DME, HASCO ou MISUMI est convenu avec le client.
Fraisage CNC 5 axes des blocs d'empreintes, noyaux, tiroirs et carcasses dans l'acier spécifié. Les cotes réalisables sont confirmées sur la géométrie du projet.
Pour vos moules d'injection, le fil réalise profils et inserts ; l'enfonçage permet nervures profondes, gravures et détails complexes peu accessibles au fraisage. La précision applicable est définie au plan.
Les carcasses P20 sont généralement livrées prétraitées. H13 et autres aciers trempants reçoivent le traitement prévu dans la spécification. Stabilisation ou cryogénie sont sélectionnées selon le besoin, puis suivies d'un contrôle dimensionnel.
Pour vos moules d'injection, ajustage des tiroirs, mouvements et éjecteurs, polissage des empreintes selon la finition SPI convenue et vérification du contact des plans de joint pour maîtriser les bavures.
Première injection avec la résine définie et les conditions prévues. Les cotes critiques sont mesurées et comparées à la spécification ; les écarts sont documentés.
Pour vos moules d'injection, les corrections T2 et T3 traitent les écarts dimensionnels, défauts d'aspect, déformations ou bavures. La répétabilité est étudiée dans les conditions du procédé convenues.
Rapport FAI, certificats matière, données de procédé et instructions de maintenance selon la commande. Le moule est protégé et emballé pour le mode de transport retenu.
Assurance qualité
Pour vos moules d'injection, le contrôle du moule suit un parcours documenté. Mesures, essais et documents de libération sont définis selon les caractéristiques convenues.
Vérification des certificats matière, de la dureté et des dimensions des blocs avant usinage, avec identification et traçabilité selon les accords.
Traçabilité matière complètePour vos moules d'injection, contrôle MMT des inserts après usinage et électroérosion. Les caractéristiques critiques sont comparées aux données approuvées, avec contrôles complémentaires après traitement si nécessaire.
Tolérance d'usinage selon planPour vos moules d'injection, contrôle des courses et mouvements des tiroirs, éjecteurs et systèmes d'alimentation, ainsi que des circuits de refroidissement, avant les essais.
Contrôle fonctionnelEssais progressifs avec pièces mesurées et relevés des conditions de procédé. Les corrections sont identifiées puis vérifiées à l'étape suivante.
Échantillons d'essai contrôlésPour vos moules d'injection, rapport dimensionnel FAI, état de surface, données de capabilité et guide de maintenance selon le périmètre défini pour la livraison.
PPAP niveau 3 sur demandeMatières et nuances d'acier
La nuance influence la durée de service, l'état de surface et le coût. Elle est choisie selon les volumes, la résine et les exigences de l'application.
Capacités de tolérance
Les caractéristiques sont définies dans le plan, puis mesurées et documentées avant livraison selon les critères approuvés.
| Type de mesure | Norme | Valeur |
| Usinage du moule | Précision des empreintes et noyaux | ± 0.005 mm |
| Tolérance de la pièce | Pièce plastique finie | ± 0.02 mm |
| Planéité du moule | Surface du plan de joint | ≤ 0.01 mm |
| Point et canaux d'injection | Précision de l'alimentation | ± 0.01 mm |
| Niveau de polissage | Finition selon référence SPI | A1 – A3 |
| Canal de refroidissement | Précision de positionnement | ± 0.1 mm |
Pour vos moules d'injection, capacités indicatives à confirmer. Des opérations supplémentaires d'électroérosion et de rodage peuvent être étudiées pour les micromoules et certaines applications optiques.
de surface disponibles
Le traitement est étudié pour l'aspect, l'usure, le démoulage et la maintenance, selon la matière et les conditions de production.
Pour vos moules d'injection, les empreintes sont polies selon la finition SPI convenue. Échantillon d'aspect approuvé et exigence de rugosité guident le contrôle des pièces optiques ou brillantes.
Aspect selon échantillon approuvéL'électroérosion par enfonçage peut créer des surfaces mates ou texturées. Grain, aspect et marques admissibles doivent être définis selon le composant.
Aspect des marques d'écoulement à validerPour vos moules d'injection, finition mate par projection de billes adaptées. Elle peut atténuer certaines traces d'usinage ; rugosité et démoulage sont évalués au projet.
Démoulage à validerTextures cuir, bois ou géométriques selon le motif et l'échantillon d'aspect convenus pour la pièce.
Aspect et toucher spécifiésDépôt sur les surfaces prévues pour modifier dureté ou résistance à la corrosion. Épaisseur, compatibilité et dimensions finales doivent être confirmées.
Durée de service à validerPour vos moules d'injection, la nitruration gazeuse ou plasma durcit certaines surfaces. Profondeur, dureté, effets dimensionnels et résistance attendue sont définis selon la nuance et l'application.
Dureté superficielle selon traitementPour vos moules d'injection, le carbone de type diamant peut limiter adhérence et frottement pour certaines résines. Les effets sur éjection, cycle et maintenance nécessitent une validation sur le procédé réel.
Effort d'éjection à vérifiersur demande
Industries desservies
Nos moules concernent plusieurs secteurs de pièces plastiques de série, avec exigences techniques et documentaires définies pour chaque application.
Pour vos moules d'injection, pièces d'habitacle, éléments de grille, aérateurs et clips. Les exigences IATF et dossiers PPAP des équipementiers sont précisés avant commande.
Outillages pour pièces de dispositifs médicaux selon les exigences documentées. Grade matière, propreté, aptitude à une salle propre et validation de l'application doivent être vérifiés pour le projet.
Pour vos moules d'injection, boîtiers brillants ou texturés, lentilles, boutons et supports pour électronique et objets connectés, avec critères d'aspect et dimensions approuvés.
Pièces pour automatisation et machines industrielles, avec résines renforcées et tolérances structurelles selon les besoins validés.
Moules à haute cadence, étagés ou multi-empreintes pour l'emballage. Cadence, temps de cycle et qualité sont étudiés sur la configuration retenue.
Pourquoi nous choisir
Un accompagnement du premier plan au moule prêt pour les essais, avec décisions et livrables techniques identifiés.
Pour vos moules d'injection, depuis 2008, SSP développe des moules multi-empreintes, à canaux chauds, avec inserts, de surmoulage et de micro-injection pour des besoins industriels internationaux.
CNC 5 axes, électroérosion et contrôle MMT pour réaliser et documenter les dimensions critiques convenues avant livraison.
Usinage, électroérosion, polissage, ajustage et contrôle sont coordonnés par SSP. Les traitements et éventuelles opérations externes sont identifiés selon le projet.
Pour vos moules d'injection, la simulation peut examiner alimentation, équilibre de remplissage, gauchissement et refroidissement. Les risques identifiés sont vérifiés pendant les essais ; aucun gain de développement uniforme n'est présumé.
Du prototype aluminium à l'outillage acier traité, la nuance et les surfaces sont étudiées selon la résine, le volume, les sollicitations et la maintenance prévue.
Pour vos moules d'injection, le calendrier relie analyse DFM, conception et premiers essais. Complexité, achats techniques, traitements et validations peuvent modifier le délai indicatif ; une urgence nécessite une confirmation spécifique.
Carcasses selon les standards DME, HASCO ou MISUMI. Documentation, guide de maintenance et transport international sont convenus dans le périmètre de la fourniture.
Pour vos moules d'injection, envoyez le plan pour une analyse DFM initiale gratuite portant sur matière, faisabilité et délai estimatif ; premier retour visé sous 24 heures ouvrées.
Demandez une analyse DFM gratuite →⚙️ Services principaux
📦 Gammes de produits
Préparer un moule d'injection : questions fréquentes
Pour vos moules d'injection, un moule fiable commence par une spécification claire. Avant le devis, transmettez modèle 3D, plan coté, nuance de résine, besoin annuel, presse et exigences d'aspect. Identifiez les cotes critiques et les essais fonctionnels pour que conception, nombre d'empreintes, refroidissement et contrôle répondent aux mêmes priorités.
Quelle configuration de moule choisir ?
Un moule multi-empreintes convient à la répétition d'un même composant. Un moule famille peut associer des pièces dont matière et remplissage sont compatibles. L'injection avec inserts encapsule un élément préparé ; le surmoulage ajoute une matière à un substrat. L'analyse DFM compare rendement, maintenance, compatibilité avec la presse et investissement initial.
Comment définir tolérances et finitions ?
Pour vos moules d'injection, la précision d'usinage du moule et la tolérance de la pièce moulée sont des exigences différentes. Retrait, géométrie, épaisseurs, conditionnement et méthode de mesure influencent le composant fini. Le plan précise les cotes et conditions de contrôle ; un échantillon approuvé définit l'aspect. Les capacités annoncées sont évaluées pour chaque projet.
Qu'est-ce qui influence le délai de fabrication ?
La fourchette indicative est de 15 à 35 jours après confirmation de la conception. Tiroirs complexes, nombreuses empreintes, aciers spéciaux, canaux chauds achetés et validations peuvent modifier le programme. Le devis distingue approbation, usinage, premier essai, corrections et acceptation avant expédition.
Quelles informations permettent de choisir l'acier du moule ?
Pour vos moules d'injection, indiquez résine, charges abrasives, additifs corrosifs, volume et finition. Le P20 est généralement prétraité ; d'autres nuances demandent un traitement défini. Consultez le guide Uddeholm sur l'acier P20 et la classification des finitions SPI comme références. SSP confirme nuance et finition dans la spécification du projet.
Pour la production après livraison de l'outillage, découvrez nos services d'injection plastique ou nos pièces d'outillage. Envoyez les plans par le formulaire de devis pour étudier le moule adapté à votre composant.
Démarrez votre projet de moule
d'injection
Pour vos moules d'injection, envoyez le plan pour un devis accompagné d'observations techniques. Analyse DFM, choix matière et éventuelle simulation Moldflow sont précisés selon le projet ; premier retour visé sous 24 heures ouvrées.