


Exigences qualité ISO 9001 et IATF 16949 à confirmer selon le périmètre
Outils
transfert et
pièces sur mesure
Outils transfert et pièces sur mesure. Transmettez votre plan, la matière et le volume pour confirmer le procédé, les tolérances, les contrôles et le devis avec SSP.
SSP fabrique en Chine des outils transfert sur mesure pour des pièces métalliques profondes, grandes ou complexes. La conception tient compte du flan, de la gamme de formage, du transfert et de la presse de production.
Pour vos outils transfert, du plan aux essais à Dongguan, notre équipe étudie la conception, l'implantation des postes et les cotes critiques. Envoyez la nuance, l'épaisseur, les données presse et le volume annuel pour préparer le projet.
- Tolérance jusqu'à ±0,002 mm sur cotes d'outil validées
- Emboutissage profond
- Intégration robotisée
- Essais sous presse de 160 à 630 t, selon projet
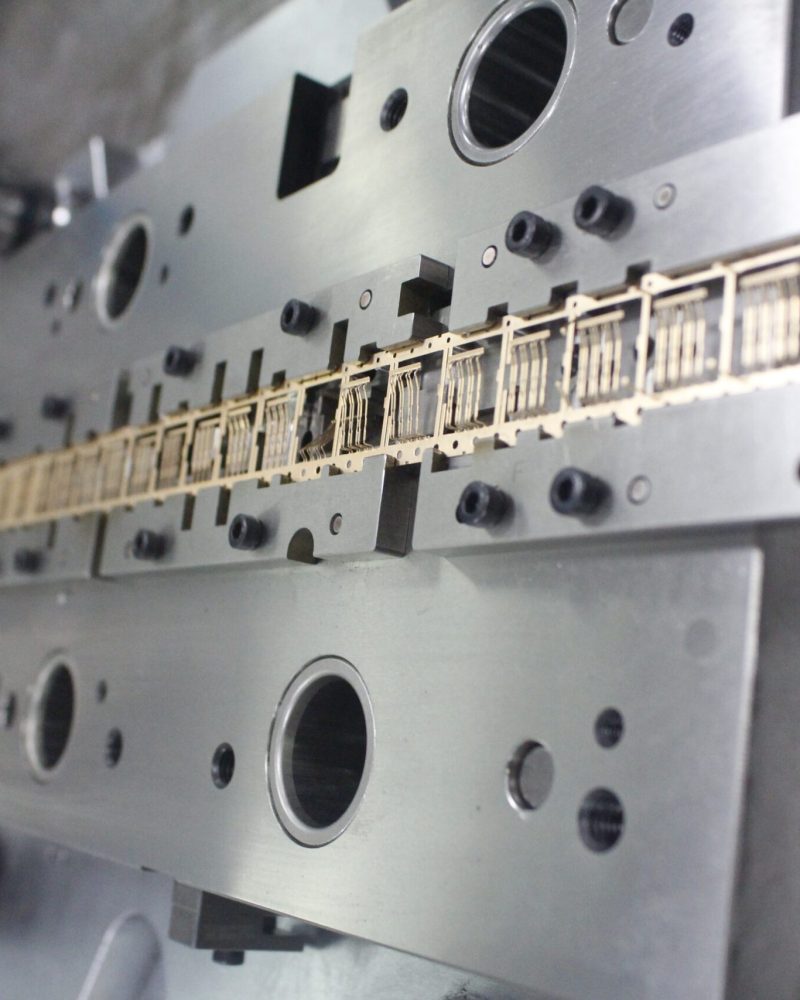
- ISO 9001:2015 et exigences IATF 16949 selon le projet
- Fabrication d'outillages à Dongguan depuis 2008
- 150+ ingénieurs et collaborateurs
- Outillages livrés dans Plus de 40 pays
- Dongguan, Chine · 9,000 m² Site de production
Pièces adaptées à vos besoins
Des pièces sur mesure, selon vos exigences
SSP fabrique les outillages et et les pièces : transmettez un plan, un échantillon ou un croquis. Nos ingénieurs choisissent le procédé, développent l'outil ou le moule et livrent les pièces avec les rapports convenus. Un interlocuteur du prototype à la série.
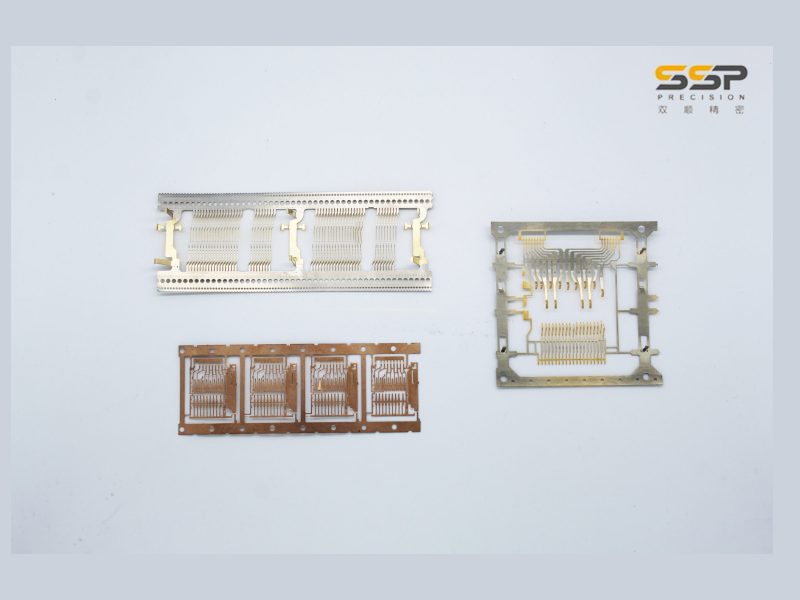
Grilles de connexion et bandes de contacts
Grilles et contacts à pas fin en alliage de cuivre, revêtus et conditionnés en bobine selon votre spécification.
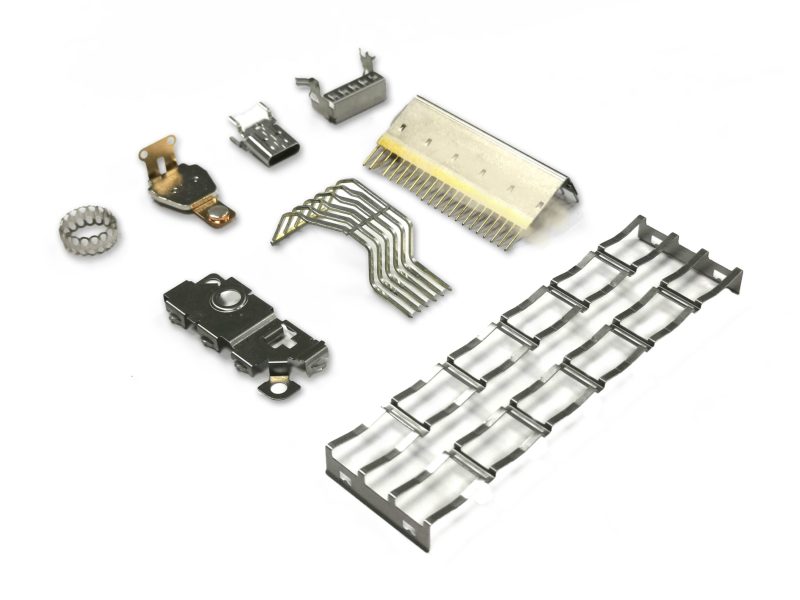
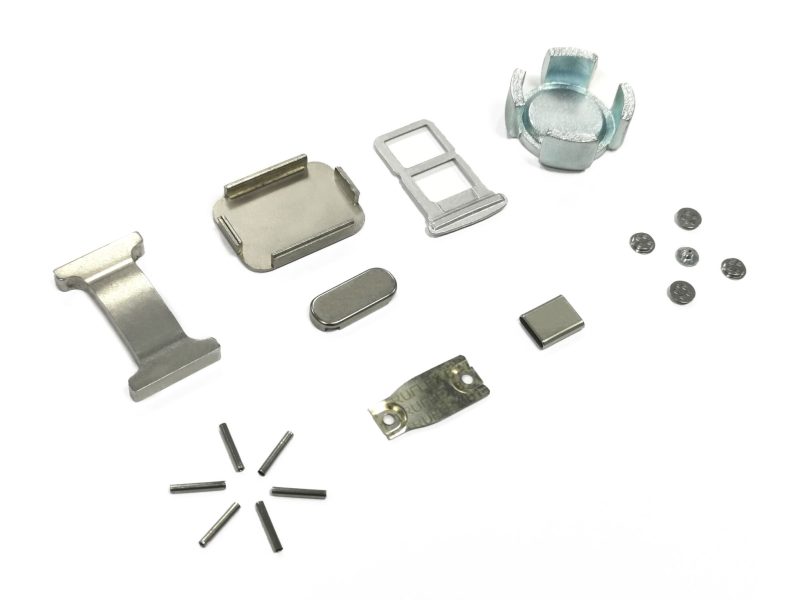
Supports, blindages et ressorts découpés sur mesure
Pièces en acier, inox, cuivre et aluminium découpées, formées et poinçonnées selon votre plan.
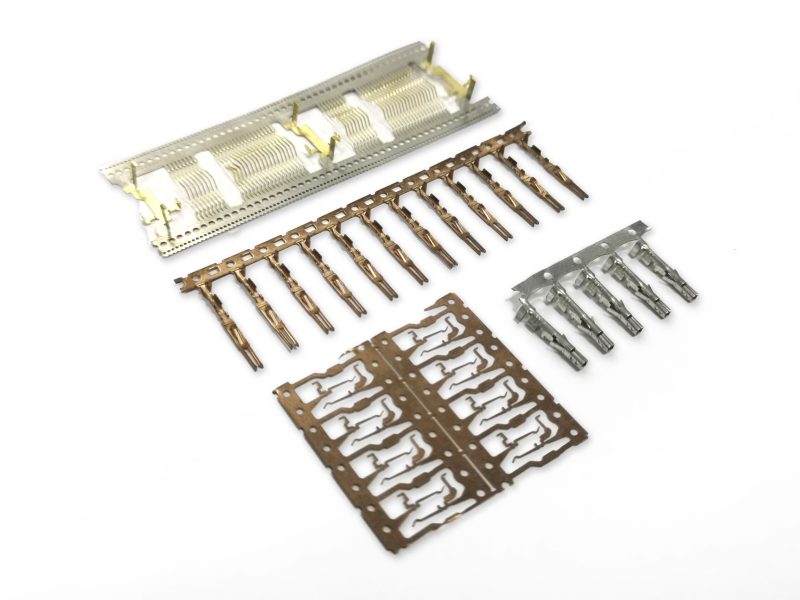
Bornes et contacts de connecteurs
Broches, bornes et contacts en bobine ou en vrac, issus d'outils à suivre ou de solutions transfert hybrides.
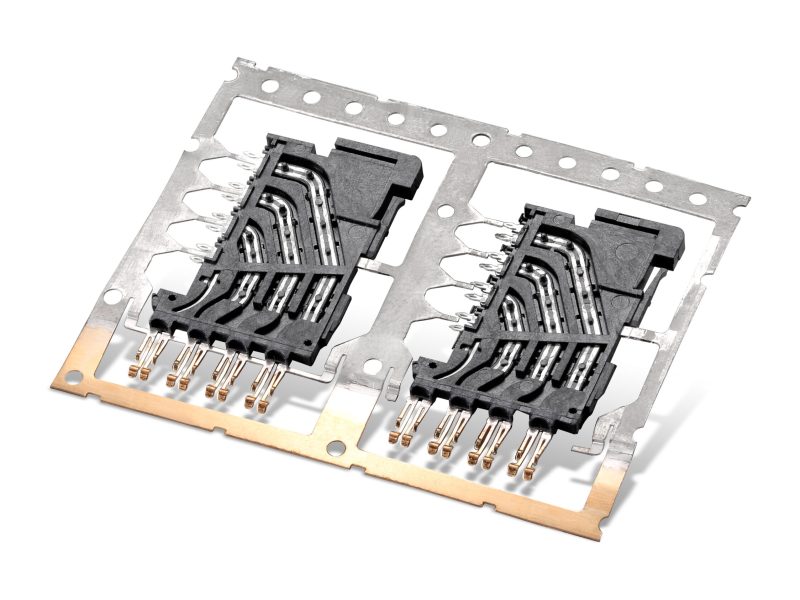
Pièces découpées et surmoulées
Contacts métalliques découpés en interne puis surmoulés en plastique pour former un ensemble.
- Plan, échantillon ou croquis
- Du prototype à la grande série
- DFM dans la préparation de l'offre
- Accord NDA sur demande
- EXW · FOB · DDP
Également sur mesure : production en série de pièces de précision, Pièces usinées CNC, pièces moulées par injection et pièces de rechange pour outillages.
Qu'est-ce que l'emboutissage avec outils transfert ?
Comment fonctionnent les outils transfert
Avec les outils transfert, le flan est séparé de la bobine puis déplacé entre les postes par doigts de transfert, barre servo ou robot. Emboutissage, reprise, détourage et poinçonnage peuvent être combinés. Le trajet, les prises et la gamme doivent être compatibles avec la géométrie et les dégagements de presse.
Chaque poste effectue une opération : découpe, emboutissage, reprise, repassage, détourage, poinçonnage, relevage ou calibrage. Le flan plat devient progressivement une coupelle, un boîtier ou un support structurel.
Avant la fabrication, nos ingénieurs étudient la gamme sous AutoForm pour examiner les écoulements, l'amincissement et le retour élastique. Les résultats orientent la forme du flan, l'ordre des postes et les profondeurs de passe.
Pour les pièces profondes, grandes ou réorientées
Emboutissages successifs, flans lourds ou volumineux, retournement entre postes et imbrication de flans séparés pour limiter les chutes.
Pour les petites pièces peu profondes à haute cadence
Pièces planes ou peu formées, alimentées en bobine sur une bande porteuse. Consultez nos découpage progressif service.
- ±0.002 mmPoinçons, inserts et matrices d'emboutissage rectifiés
- 3–10Postes par outil transfert
- 160–630 TPresses d'essai en interne
- 1M+Pièces issues d'outillages SSP
Types d'outils transfert
Outils transfert Nous concevons et fabriquons
Chaque outil est étudié selon le plan de pièce, la tôle, le volume annuel et la ligne de presse. Précisez votre presse et votre système de transfert pour vérifier les interfaces dès la conception.
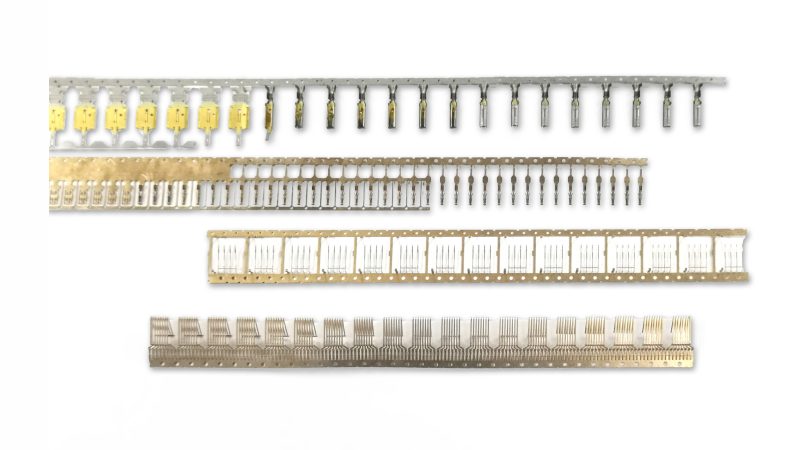
Outils hybrides pour connecteurs et blindages
Une section alimentée en bande réalise le poinçonnage et la découpe ; une section transfert forme ensuite les pièces incompatibles avec un porteur continu.
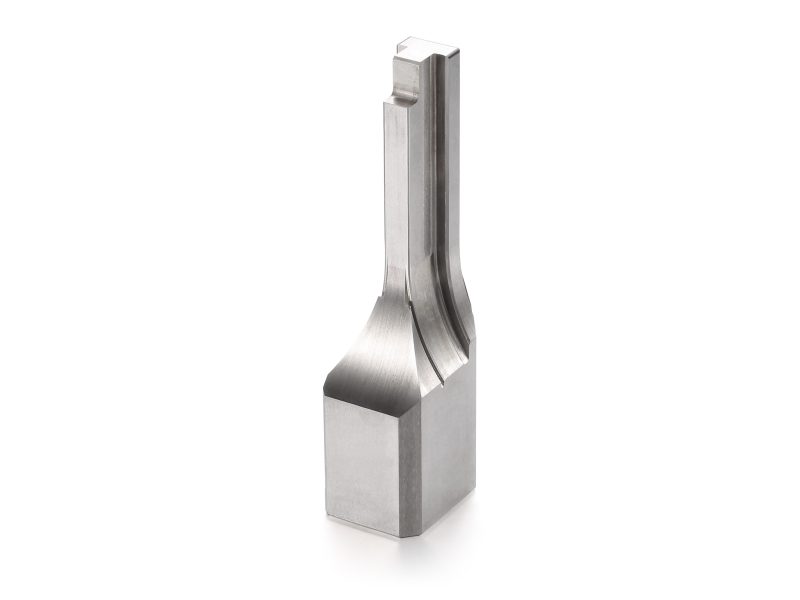
Inserts de postes, poinçons et éléments d'outillage
Éléments de remplacement pour outils en production, avec rapport dimensionnel. La précision jusqu'à ±0,002 mm concerne les cotes rectifiées validées à l'étude.
Type 01
Outils transfert monopostes
Une opération principale par outil, souvent en ligne tandem : coupelles, enveloppes et supports comportant des rayons formés.
- Coupelles · enveloppes · supports
- Acier · aluminium
Type 02
Outils transfert multi-postes
Découpe, emboutissage, repassage, détourage, poinçonnage et relevage sont répartis sur plusieurs postes selon la gamme retenue.
- 3 à 10 postes
- Transfert par doigts ou servo
- Interfaces robotisées
Type 03
Outils transfert d'emboutissage profond
Emboutissages et reprises successives avec serre-flans, ressorts à gaz et joncs de retenue dimensionnés selon la simulation. Le rapport d'emboutissage est validé pour la matière et la géométrie.
- Rapport d'emboutissage à valider
- Ressorts à gaz N₂
- Simulation AutoForm
Type 04
Outils hybrides à suivre et transfert
Poinçonnage et découpe en bande, puis transfert de la pièce libre entre les postes de formage. Pour boîtiers de connecteurs, capots et petites pièces embouties.
- Alimentation hybride
- Cadence élevée selon projet
- Connecteurs · blindages
Type 05
Pièces de rechange pour outils transfert
Inserts, poinçons de découpe et d'emboutissage, matrices et lames de détourage sur plan ou d'après un échantillon. Le délai est confirmé selon matière, traitement et contrôle.
- Délai à confirmer
- Option carbure
- Rapport MMT
En savoir plus sur les fabrication de pièces d'outillage sur plan
Type 06
Composants d'outils transfert
Doigts de transfert, cames, blocs d'appui, colonnes, bagues et installations de ressorts à gaz selon le standard d'outillage convenu.
- Selon les standards du constructeur
- Éléments de guidage
- Cames
Dimensions standard dans notre catalogue de composants d'outillage
Fabrication d'outils transfert
Outils transfert : étude et mise au point
Conception, simulation, fabrication, essais et assistance sont coordonnés depuis notre site de Humen à Dongguan. Une même équipe technique suit l'outillage du devis à l'expédition.
Prestation 01
DFM et simulation du formage
Étude de formabilité, développement du flan et implantation des postes. La simulation examine amincissement, plis et retour élastique avant approvisionnement de l'acier.
Consultez notre accompagnement en conception et fabrication
Prestation 02
Fabrication interne des outillages
Centres d'usinage, électroérosion à fil et par enfonçage, puis rectification. Les cotes de poinçons et d'inserts nécessitant jusqu'à ±0,002 mm sont validées individuellement.
Prestation 03
Essais sous presse et validation
Essais sur presse adaptée : réglage du serre-flan, des joncs et de la synchronisation du transfert, puis mesure des premières pièces avant expédition.
Notre démarche pour la fabrication et la mise au point des outils de découpe
Prestation 04
Interfaces d'automatisation du transfert
Conception des doigts et préhenseurs, interfaces de traverses et barres servo, ainsi que points de prise robot dès l'implantation initiale.
Prestation 05
Contrôle et documentation
Rapports MMT, certificats matière et résultats de dureté selon commande. Rapports de premières pièces sur plan repéré et dossier PPAP sur demande.
Prestation 06
Assistance et maintenance
Diagnostic, remise en état et fabrication d'inserts de remplacement, y compris pour des outils d'autres fabricants, après examen des plans ou des pièces usées.
Consultez notre guide sur le suivi et la prévention de l'usure des outils
Processus de fabrication
Comment nous fabriquons un outil transfert multi-postes
Huit étapes avec validation des points définis au projet. Vous examinez l'implantation et les données d'essai avant l'expédition de Dongguan.
- 01
Revue de pièce et DFM
Vérification des plans, de la matière et des volumes ; identification des risques de formage au devis.
- 02
Simulation du formage
Étude AutoForm de l'amincissement, du retour élastique et des profondeurs à chaque poste.
- 03
Implantation des postes et conception de l'outil
Forme du flan, séquence, pas de transfert et positions des doigts définis en 3D pour approbation.
- 04
Acier d'outillage et traitement thermique
Aciers D2/SKD11, DC53, SKH-51 ou inserts carbure selon le besoin. Dureté et traitement sont spécifiés pour chaque fonction.
- 05
Usinage, électroérosion et rectification
Centres d'usinage, électroérosion à fil et rectification des poinçons et inserts, avec contrôle des cotes convenues.
- 06
Assemblage et ajustage
Montage des postes, réglage et enregistrement des jeux, du pilotage et des hauteurs de transfert.
- 07
Essais sous presse et contrôle initial
Essais sur presse puis mesure des premières pièces par MMT suivant le plan approuvé.
- 08
Emballage et export
Protection anticorrosion, mise en caisse et expédition avec les documents matière, dimensionnels et d'essai convenus.
Capacité
Capacités des outils transfert en bref
Ces repères servent à la préparation du projet. Envoyez votre plan pour confirmer les limites applicables, la gamme et le coût de votre outillage.
| Types d'outils | Outils monopostes, multi-postes, d'emboutissage profond et hybrides à suivre/transfert |
|---|---|
| Transfert des pièces | Doigts mécaniques, interfaces de barres servo, chargement et déchargement robotisés |
| Épaisseur de tôle | 0.1–6 mm |
| Matières de tôle | Aciers laminés à froid, HSLA, AHSS/UHSS, inox, aluminium, cuivre, laiton et alliages spéciaux, sous réserve d'étude de formabilité et de disponibilité. |
| Dimensions maximales de pièce | 1,016 × 711 mm (40 × 28 in) |
| Rapport d'emboutissage | Selon matière, avec emboutissages et reprises successifs |
| Tolérance des composants d'outil | ±0.002 mm sur les cotes validées des poinçons, inserts et matrices rectifiés |
| Tolérance des pièces embouties | Définie à la DFM selon matière et géométrie, puis vérifiée aux essais par rapport dimensionnel |
| Essais en interne | 160–630 T presses |
| Simulation | AutoForm : écoulement matière, amincissement, plis et retour élastique |
| Contrôle | Mesure MMT, optique et au trusquin ; essai de dureté Rockwell |
| Documents | Rapport dimensionnel, certificats matière, dureté et essais ; contrôle initial et PPAP selon commande |
| Délai | Planning selon le nombre de postes, la taille et les validations ; délais des inserts confirmés au devis |
Matériaux
Aciers d'outillage et tôles pour outils transfert
L'acier d'outil est choisi selon la tôle, le nombre de coups et l'usure de chaque poste. Les certificats matière et contrôles de dureté permettent de vérifier les exigences convenues. Notre tableau de dureté des aciers d'outillage présente des plages HRC indicatives.
D2 / SKD11
Acier d'outillage à froid Cr12MoV
Utilisé pour des inserts de découpe et de formage ; résistance à l'usure et dureté après traitement à spécifier selon le projet.
- Lames de détourage
- Inserts de formage
DC53
Acier d'outillage à froid à ténacité élevée
Alternative au D2 pour certains poinçons et inserts soumis à l'écaillage. Consultez D2 et DC53 pour la découpe.
- Poinçons d'emboutissage
- Formage des aciers AHSS
SKH-51 / M2
Acier rapide
Poinçons de perçage et petits diamètres nécessitant dureté et tenue d'arête, avec revêtement PVD si adapté à la tôle travaillée.
- Poinçons de perçage
- Option avec revêtement
Carbure de tungstène
Pour les arêtes de découpe en grande série
Sections de découpe et de détourage pour volumes élevés ou matières abrasives, lorsque la fréquence de réaffûtage de l'acier devient pénalisante.
- Découpage
- Grands volumes
45# / P20
Semelles et plaques d'outillage
Semelles en acier au carbone et plaques ou porte-inserts en acier adapté, usinés pour garantir les appuis, la planéité et le parallélisme convenus.
- Semelles d'outillage
- Porte-inserts
Tôles transformées
Matières et épaisseurs selon étude
Chaque outil est étudié pour la nuance et l'épaisseur réellement utilisées en production.
- Acier laminé à froid · HSLA
- AHSS : résistance à confirmer
- Inox
- Aluminium
- Cuivre · laiton
Ingénierie des surfaces
Revêtements et traitements Traitements de surface
Choix poste par poste pour limiter le grippage et l'usure et faciliter l'extraction, notamment sur les poinçons et rayons soumis au glissement.
Traitement thermique sous vide
Dureté spécifiée et maîtrise des déformations. Les résultats de contrôle des inserts traités sont documentés selon le plan qualité.
Revêtements PVD : TiCN, TiAlN, CrN
Couches minces et dures pour réduire le grippage sur les poinçons et inserts, selon la matière de tôle et les conditions de lubrification.
Revêtement DLC
Revêtement à faible frottement pour certaines applications aluminium et cuivre exposées au collage matière.
Nitruration
Couche superficielle résistante à l'usure, adaptée à certains éléments de formage et de guidage, avec variation dimensionnelle à prendre en compte.
Rayons d'emboutissage polis
Polissage des rayons et nez de poinçons pour limiter le frottement, le grippage et les rayures. La rugosité nécessaire est définie au projet.
Rectification de précision
Rectification et contrôle des profils, faces et jeux. Les cotes jusqu'à ±0,002 mm sont examinées individuellement ; l'interchangeabilité et l'ajustage restent à valider au montage.
Secteurs
Secteurs utilisant nos Outils transfert
Nos outillages accompagnent des clients dans plus de 40 pays. Profondeur de pièce, épaisseur de paroi et répétabilité guident la conception.
Automobile
Supports, renforts, éléments de siège et boîtiers profonds en aciers HSLA ou à haute résistance, avec PPAP selon commande.
Électronique et connectique
Capots, boîtiers de connecteurs, couvercles CEM et enveloppes de dissipateurs en cuivre, laiton ou inox.
Équipements industriels
Boîtiers de moteurs, pièces de pompes et vannes, enveloppes d'actionneurs nécessitant plusieurs étapes de formage et une épaisseur maîtrisée.
Pourquoi SSP
Pourquoi choisir SSP comme fabricant d'outils transfert
Référentiels ISO 9001 et IATF 16949
Un système qualité à vérifier selon ISO 9001:2015 et le référentiel automobile IATF 16949, avec processus documentés et traçabilité selon le périmètre convenu.
Simulation avant fabrication
La simulation de formage aide à détecter les difficultés avant les essais. Les résultats sont ensuite confrontés aux pièces obtenues sous presse.
Un atelier d'outillage coordonné
Centres d'usinage, électroérosion à fil, rectification et contrôle MMT pour coordonner les étapes critiques du projet.
Essais sur nos presses
Les outils sont essayés sur une presse appropriée et les premières pièces sont mesurées selon le plan de contrôle avant expédition.
Fabrication à Dongguan et préparation export
Devis d'outillage avec conditions EXW, FOB ou DDP à convenir et documentation d'export adaptée à la destination.
Pièces de rechange et suivi d'outillage
Archivage des plans selon accord pour préparer les inserts de remplacement. Délai confirmé selon la pièce et la charge atelier.
SSP en bref
Fabricant d'outils transfert et fournisseur de pièces sur mesure à Humen, Dongguan
Questions des acheteurs
Outils transfert : les questions à poser
Les outils à suivre déplacent une bande continue ; la pièce reste attachée jusqu'à la découpe finale. Ils conviennent souvent aux petites pièces en grande série. Les outils transfert déplacent des flans libres par doigts, barre ou robot, ce qui autorise emboutissages profonds, retournements et pièces volumineuses. Le coût et l'économie matière doivent être comparés pour votre géométrie.
Oui. Nous étudions coupelles, boîtiers, supports, blindages, ressorts, contacts, grilles de connexion, ensembles surmoulés et pièces usinées. Vous pouvez commander l'outil destiné à votre presse ou demander une offre de pièces finies incluant l'outillage, la production et le contrôle selon le périmètre convenu.
Envoyez la pièce, des photographies avec dimensions essentielles ou un croquis décrivant le besoin. Après examen, une mesure et une modélisation peuvent être proposées. Le plan doit être approuvé avant fabrication. Un accord de confidentialité peut précéder l'envoi des fichiers.
Les prototypes, échantillons et séries font l'objet d'une offre adaptée. Précisez le besoin annuel et la taille des lots pour comparer un outil transfert, un outil à suivre ou un outillage simple. Le minimum de commande est confirmé au devis.
Les outils transfert peuvent convenir aux emboutissages profonds ou répétés, aux pièces lourdes, aux retournements entre postes et aux flans séparés limitant les chutes. Pour de petites pièces planes en grande série, un outil à suivre peut être plus économique. Notre guide de comparaison des outils à suivre et transfert détaille les critères de choix.
La précision des composants d'outil et les tolérances de la pièce emboutie doivent être spécifiées séparément. La rectification jusqu'à ±0,002 mm concerne certaines cotes de poinçons, inserts et matrices, à confirmer lors de la revue du plan. La tôle, l'épaisseur, la géométrie et la gamme influencent les pièces finies. Repérez les références de mesure, les ajustements et les cotes critiques ; convenez des essais avec la matière prévue, puis examinez le rapport dimensionnel avant réception.
Nous examinons les outils transfert selon votre presse et votre système de manutention. Fournissez les dimensions du plateau, la hauteur de fermeture, la course, le pas, la levée et les détails des doigts ou préhenseurs. Précisez le chargement, le déchargement et les plans d'interface disponibles. L'étude doit vérifier les prises, l'orientation, les dégagements et l'accès de maintenance. Définissez qui fournit le transfert et valide l'intégration avant de libérer la conception.
Aciers laminés à froid, aciers résistants, inox, aluminium, cuivre et laiton peuvent être étudiés. Titane, nickel et tôles à très haute résistance nécessitent une validation spécifique. L'épaisseur et la gamme sont confirmées selon la nuance exacte, son état métallurgique et la géométrie à produire.
Le délai dépend du nombre de postes, de la taille, des approvisionnements, des simulations et des essais. Une construction simple et un outil profond multi-postes n'ont pas le même planning. Les inserts de rechange sont également chiffrés selon la matière et le traitement. Le devis fixe les étapes, les validations client et la date prévisionnelle ; notre données sur les délais d'outillage en Chine présente la répartition des étapes.
Définissez le dossier de réception à la commande : plans d'outil et de pièce, rapport dimensionnel, certificats matière, duretés et preuves d'essai. Précisez si le contrôle initial doit utiliser un plan repéré, un formulaire client ou un dossier PPAP. Distinguez les justificatifs de l'outil de l'approbation des pièces. Convenez aussi des instructions de maintenance, de la liste de rechanges, des points de levage et des paramètres de réglage nécessaires à l'usine destinataire.
Oui, après étude des plans indicés, photographies et composants disponibles. Repérez les zones usées et les ajustements critiques pour éviter de reproduire l'usure dans la nouvelle pièce. Matière, dureté, revêtement et contrôle sont convenus avant fabrication. Un insert neuf peut nécessiter un ajustage ou un essai sous presse ; définissez cette responsabilité avec votre maintenance. Utilisez notre fabrication de pièces d'outillage sur plan pour consulter sur le composant.
Démarrez votre projet
Demandez un devis pour vos outils transfert et pièces sur mesure
Pour vos outils transfert, transmettez vos plans STEP, IGES, DWG ou PDF, les photos d'un échantillon ou une description avec matière, épaisseur et volume annuel. Notre équipe prépare une proposition de gamme, de délai et de prix pour l'outil, les pièces ou les deux.
- Outillages et pièces sur mesure
- Référentiels qualité à confirmer selon le périmètre
- Essais sous presse en interne selon projet
- Cotes d'outil jusqu'à ±0,002 mm après validation
- Livraisons vers plus de 40 pays
SSP · Fabricant d'outils transfert et fournisseur de pièces sur mesure · Humen, Dongguan, Chine · Équipe technique : lundi–vendredi, 9 h–17 h, heure de Chine