


Injection silicone LSR sur mesure
Injection silicone LSR sur mesure. Transmettez votre plan, la matière et le volume pour confirmer le procédé, les tolérances, les contrôles et le devis avec SSP.
SSP Precision étudie l'injection silicone LSR bicomposant pour pièces techniques. Tolérances, plage thermique et justificatifs FDA ou USP dépendent du grade, de la géométrie et de l'usage ; ils sont confirmés dans le dossier du projet.
Qu'est-ce que Injection de silicone liquide LSR?
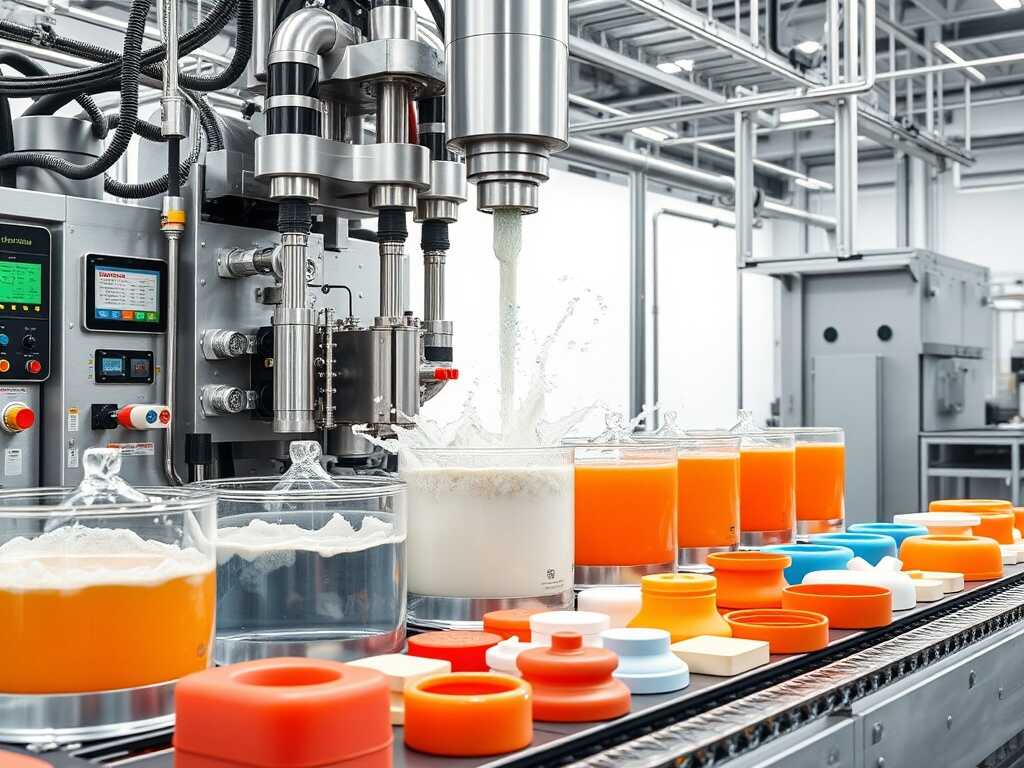
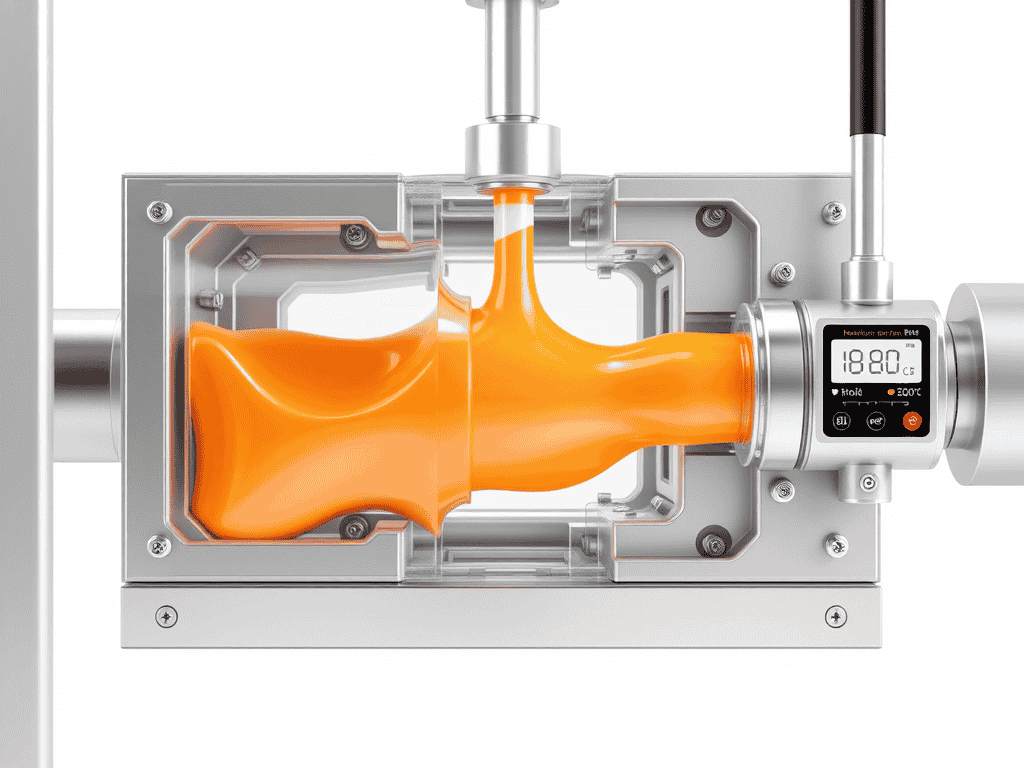
L'injection silicone LSR dose et mélange deux composants, généralement à parts égales selon la formulation, puis les injecte dans un moule chauffé. La réticulation catalysée au platine forme la pièce élastomère. La durée dépend du grade, de la température et de l'épaisseur.
En injection silicone LSR, contrairement aux thermoplastiques, le LSR est alimenté à température modérée puis réticule dans un moule chauffé . Le cycle, les besoins de post-cuisson et la stabilité dimensionnelle dépendent du grade et de l'usage. Les applications médicales nécessitent une validation spécifique ; aucune propriété ne s'applique automatiquement à toutes les pièces.
Notre procédé d' injection silicone LSR en 8 étapes
Huit étapes documentées, de la vérification matière à la livraison. Traçabilité et exigences médicales sont établies selon le projet et le périmètre qualité applicable.
Vérification de la matière
En injection silicone LSR, contrôle de l'identité, du lot, des données de viscosité, de la dureté visée et des justificatifs requis. Le certificat matière est conservé selon les exigences convenues.
DFM et conception du moule
En injection silicone LSR, analyse du plan de joint, de l'alimentation, des dépouilles, des évents et du remplissage pour maîtriser injection et réticulation.
Outillages de précision
Acier de moule adapté au grade LSR, polissage, régulation thermique et mise sous vide selon l'application. La durée de vie et la rugosité sont spécifiées et vérifiées selon le projet.
Dosage bicomposant
En injection silicone LSR, pompes de dosage pour les composants A et B selon le ratio du fournisseur. Circuit fermé et contrôles de mélange pour limiter les contaminations et les écarts.
Mélange statique et injection
En injection silicone LSR, mélange homogène avant alimentation du moule, avec canaux froids si adaptés. Pression, vitesse et précision de dosage sont déterminées aux essais.
Vulcanisation et réticulation
Le moule chauffé déclenche la réticulation au platine. Température, durée, retrait et éventuelle post-cuisson dépendent du grade et de l'épaisseur de pièce.
Contrôle qualité dimensionnel
En injection silicone LSR, contrôle initial par moyens adaptés à une pièce souple, puis essais de dureté, traction et déchirure selon exigences. La biocompatibilité est validée séparément pour l'usage prévu.
Livraison et dossier qualité
En injection silicone LSR, rapports de contrôle, certificats matière et documents convenus accompagnent la livraison. Toute validation de stérilisation ou exigence médicale doit être explicitement incluse au projet.
Des pièces, des moyens et un procédé LSR adaptés au projet
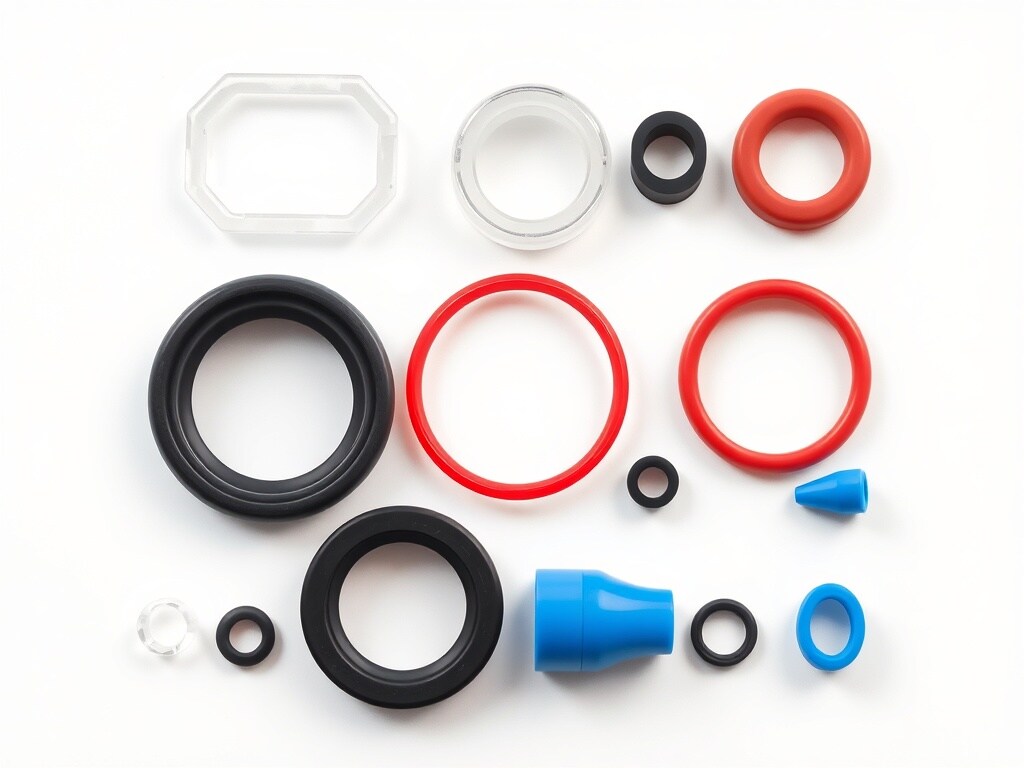
Cliquez sur les images pour consulter les caractéristiques, applications et points d'étude de nos prestations LSR.
Grades LSR et Tolérances dimensionnelles
SSP étudie des silicones industriels et des grades destinés au médical. Les performances et tolérances sont validées selon la référence fournisseur, l'outillage et les conditions de fabrication.
Tolérances dimensionnelles du LSR
Moulage LSR Caractéristiques de performance — Grades standard et médical
En injection silicone LSR, valeurs indicatives à vérifier dans les fiches des grades exacts. Les performances d'un matériau ne constituent pas une validation automatique du composant ni une preuve d'essai indépendant pour chaque commande.
| Catégorie | Paramètre | Grade LSR standard | Grade médical / précision | Méthode d'essai |
|---|---|---|---|---|
| Matière | Résistance à la traction | 8–12 MPa | 10–15 MPa | ASTM D412 |
| Résistance à la déchirure | 25–50 N/mm | 40–60 N/mm | ASTM D624 | |
| Allongement à la rupture | 400–600% | 600–800% | ASTM D412 | |
| Dureté (Shore A) | 20–70A | 30–80A | ASTM D2240 | |
| Thermique | Plage de température de service | −60°C to +200°C | −70°C to +230°C | ASTM D1329 |
| Conductivité thermique | 0.2–0.3 W/mK | 0.15–0.25 W/mK | ASTM E1461 | |
| Déformation rémanente à la compression (22 h / 175 °C) | 15–25% | 10–15% | ASTM D395 | |
| Dimensions | Tolérance de position | ±0.010in | ±0.003in | MMT : méthode et incertitude à confirmer |
| État de surface (Ra) | 32–64 μin | 16–32 μin | Interférométrie en lumière blanche | |
| Épaisseur minimale de paroi | 0.3 mm | 0.15 mm | Tomographie aux rayons X | |
| Biocompatibilité | Justificatifs FDA / USP selon grade | Non | Oui | ISO 10993 |
| Cytotoxicité | — | Conforme selon rapport applicable | USP <87> | |
| Stérilisation | Autoclave (121 °C) | 100 cycles, selon grade et essai | 300+ cycles, à valider | AAMI ST108 |
| Oxyde d'éthylène / gamma / faisceau d'électrons | Compatibilité à confirmer | Validation selon application | ISO 11135 | |
| Électrique | Résistivité volumique | 10¹⁴ Ω·cm | 10¹⁵ Ω·cm | ASTM D257 |
| Rigidité diélectrique | 18–22 kV/mm | 20–25 kV/mm | ASTM D149 |
Cinq avantages de l'injection silicone LSR
Les propriétés doivent être évaluées sur la résine et le composant concernés. Convenez des données nécessaires pour la conception, la qualification fournisseur et les éventuelles démarches réglementaires.
Votre partenaire en Chine pour l' injection silicone LSR — qualité et maîtrise industrielle
En injection silicone LSR, depuis 2008, SSP Precision développe ses activités de fabrication de précision. Nos projets LSR associent revue de conception, choix matière, outillage et contrôle. Pour le médical, vérifiez les certificats et les exigences spécifiques du site et du dispositif.
injection silicone LSR Applications par secteur
Chaque secteur impose ses propres critères matière, dimensionnels et réglementaires. Les exemples suivants servent à préparer l'étude et ne constituent pas des approbations de produit.
Dispositifs médicaux
En injection silicone LSR, joints, masques respiratoires, membranes et composants de dispositifs : le grade, la biocompatibilité et la stérilisation doivent être validés pour l'usage. Une destination implantable nécessite une évaluation spécifique.
Électronique et connectique
En injection silicone LSR, joints d'étanchéité, passe-câbles, membranes et actionneurs. Tout classement IP, toute fonction CEM et toute performance d'étanchéité nécessitent des essais sur l'assemblage concerné.
Automobile
Joints, boîtiers de capteurs, amortisseurs et composants d'éclairage. Température, fluides et vieillissement sont définis selon la spécification constructeur puis validés par essai.
Puériculture et produits grand public
En injection silicone LSR, tétines, composants de tire-lait, joints alimentaires et ustensiles nécessitent des grades et essais adaptés au marché. Les déclarations de contact alimentaire ou d'absence de substances doivent être documentées pour le produit.
Objets connectés et santé
En injection silicone LSR, bracelets, embouts et boîtiers de capteurs portés sur la peau. Tolérance cutanée, durée de contact et nettoyage doivent faire l'objet d'une évaluation adaptée ; le LSR n'est pas automatiquement hypoallergénique.
Optique et éclairage
Lentilles LED et composants transparents : transmission, voile optique et résistance aux UV sont à spécifier et mesurer sur le grade et la géométrie prévus.
Pièces LSR fabriquées en Chine. Livrée à l'international.
En injection silicone LSR, sSP coordonne la fabrication de pièces en silicone pour les secteurs médical, automobile et électronique. Qualifiez le fournisseur et définissez le dossier matière, le contrôle et les validations exigés pour votre application.
Une offre de Fabrication de précision L'offre SSP
En injection silicone LSR, l'injection LSR fait partie de notre offre de fabrication de précision. Découvrez les autres prestations et définissez le périmètre qualité et la livraison selon votre projet.
Injection plastique
Injection de thermoplastiques sur mesure : ABS, PC, PEEK, POM et autres grades à étudier. Surmoulage, injection sur inserts et bicomposant selon compatibilité et équipement.
Micro-injection
En injection silicone LSR, pièces miniatures pour le médical, l'électronique et l'optique. Dimensions minimales, dosage et tolérances sont confirmés selon le grade, l'outillage et les contrôles prévus.
Moule Green Mold
En injection silicone LSR, étude de résines biosourcées ou recyclées, du procédé et des déchets. Propriétés de fin de vie et économies énergétiques nécessitent des preuves spécifiques ; aucune réduction fixe n'est présumée.
Pièces d'outillage
Composants de moules LSR : inserts, buses de canaux froids, éjecteurs et éléments d'empreinte. La compatibilité, les ajustements et le délai de remplacement sont étudiés sur plan.
Vous recherchez des Des pièces en silicone LSR fabriquées en Chine ?
En injection silicone LSR, transmettez le plan et le cahier des charges. Nos ingénieurs étudient la matière, la fabricabilité et les documents nécessaires pour établir le devis. Pour les applications médicales, précisez le contact, la stérilisation et les responsabilités de validation.