Production en série
de pièces de précision
Production en série de pièces de précision. Transmettez votre plan, la matière et le volume pour confirmer le procédé, les tolérances, les contrôles et le devis avec SSP.
Usinage CNC · Découpage et emboutissage · Injection plastique
Services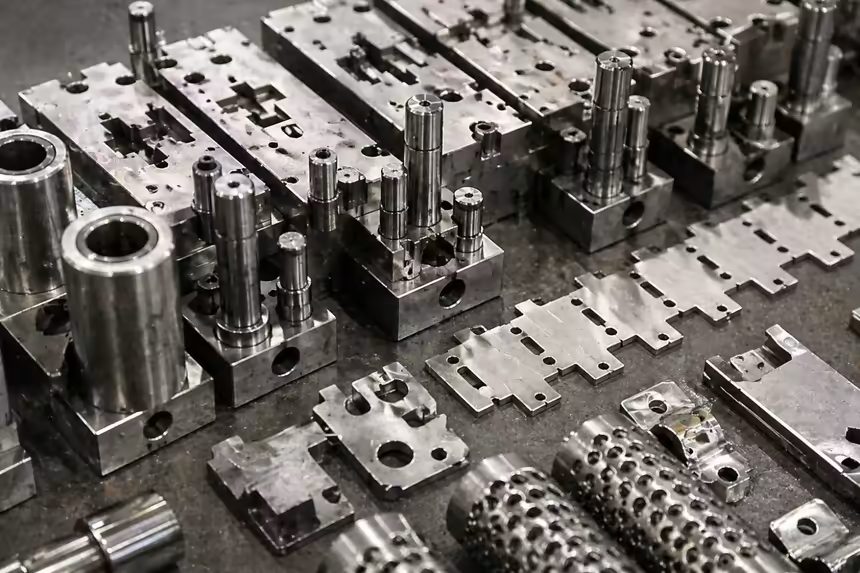 Découpage et emboutissage
Contacts, bornes et bandes formées
Fabrication sur plan
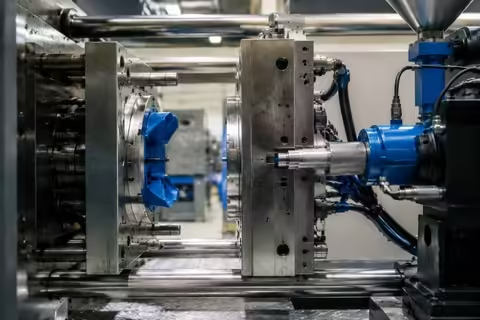 Injection plastique
Métal et plastique dans un composant
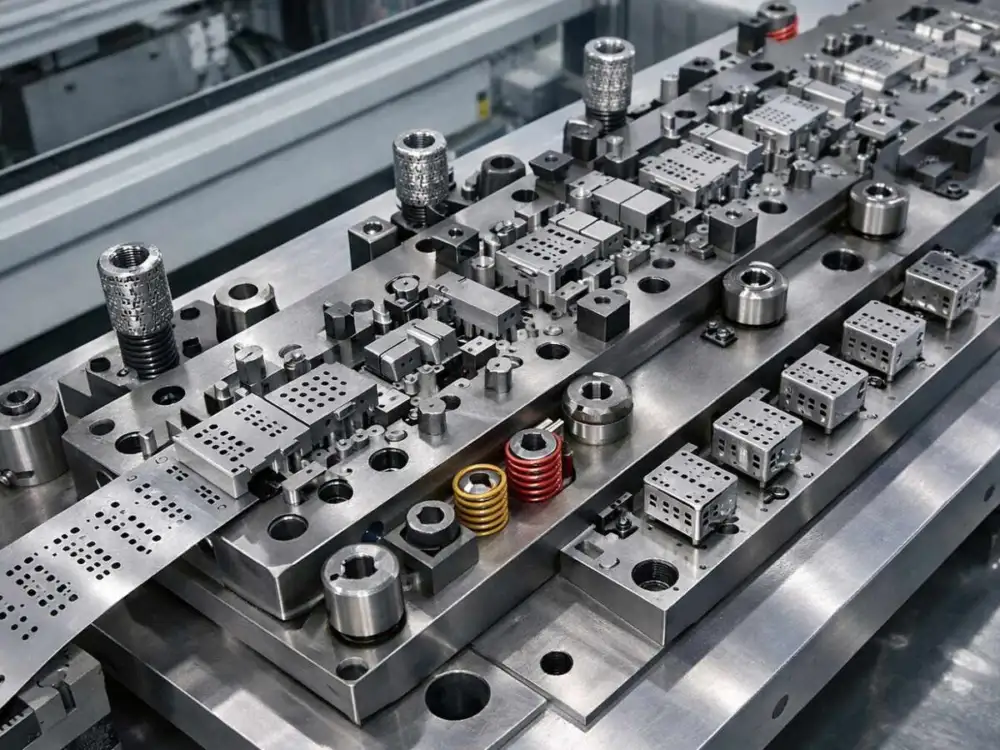 Voir les capacités de fabrication SSP
Outillage et composants pour les commandes récurrentes.
Services de fabrication pour la production en série
Dans une production en série, la fabrication de composants de précision exige d'évaluer ensemble matière, géométrie et quantité. D'abord, préciser la fonction. Ensuite, comparer l'investissement en outillage au coût des lots récurrents.
Usinage CNC
Pour les formes tournées et fraisées, les petits lots et les ajustements contrôlés. Définir références, accès des outils et finitions avant fabrication.
Découvrir l'usinage CNC ↗Découpage et emboutissage
Pour les profils répétitifs en tôle, contacts et pièces formées. Épaisseur, géométrie, volume et mise en bande déterminent l'outillage.
Découvrir les outils de découpe ↗Injection plastique
Pour les pièces plastiques et les ensembles sur inserts. Examiner résine, retrait, épaisseurs, position des inserts et surfaces visibles.
Découvrir l'injection plastique ↗Tolérances
Identifier les caractéristiques critiques et les références. Les tolérances sont confirmées par pièce, sans valeur universelle pour tous les procédés.
Expertise de fabrication par type de pièce
Dans une production en série, du métal formé aux ensembles moulés, le procédé suit les besoins de la pièce. Ces exemples illustrent les familles de produits de SSP ; votre cahier des charges définit le résultat final.
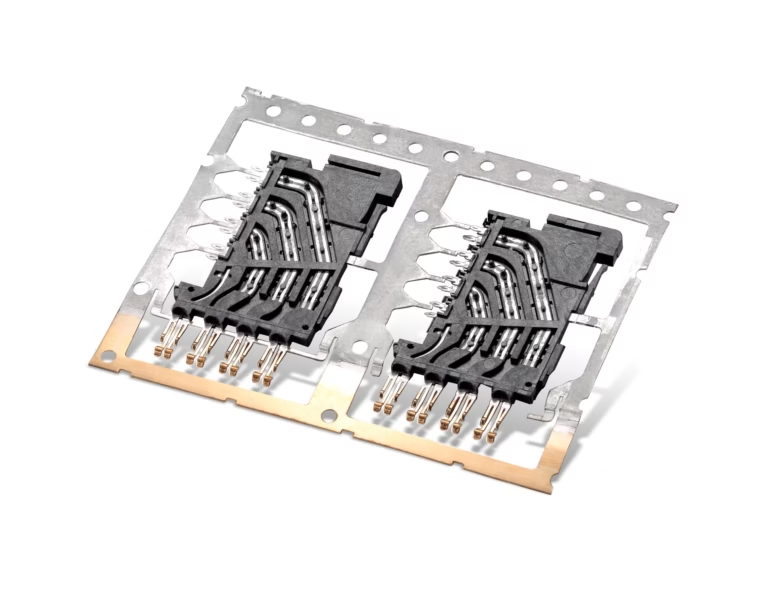
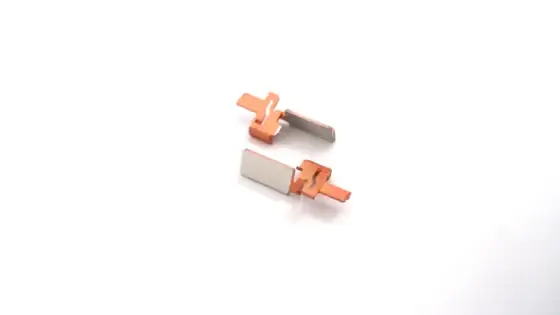 Ensembles surmoulés sur inserts
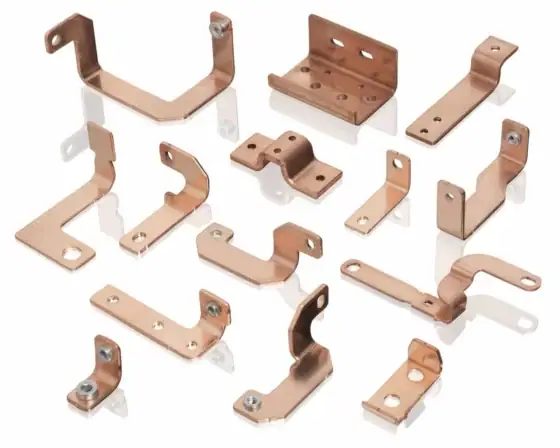 Jeux de barres en cuivre
Votre prochain lot commence par un plan.
Partagez pièce, quantité et exigences de contrôle. SSP étudiera le procédé et les informations nécessaires pour établir le devis.
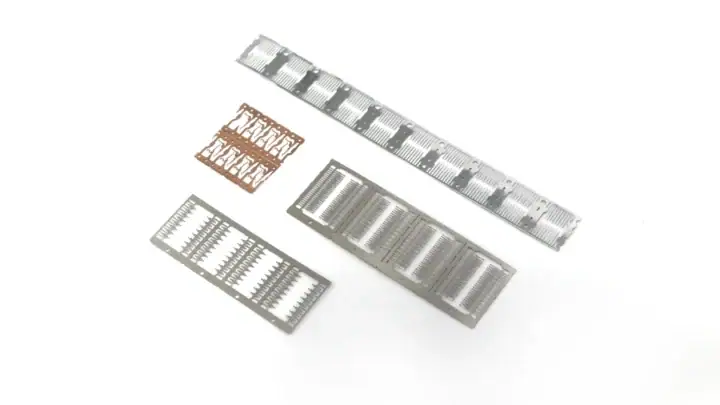
Parlons de vos plansComposants métalliques découpés
Pour les formes métalliques répétitives avec exigences de bord ou de contact. Définir l'état de bande, le sens des bavures et les surfaces importantes pour l'assemblage.
Composants métalliques découpésEnsembles surmoulés sur inserts
Préciser position et retenue de l'insert, nuance de résine et surfaces devant rester exposées. Valider l'ensemble autant que ses matières constitutives.
Ensembles surmoulés sur insertsPièces usinées CNC
Identifier ajustements, références, filetages et états de surface influençant l'assemblage. Préciser si les dimensions s'appliquent avant ou après traitement.
Pièces usinées CNCJeux de barres en cuivre
Indiquer nuance, épaisseur, formes pliées et exigences de revêtement ou de contact. Les exigences électriques doivent figurer dans le plan ou le dossier d'achat.
Jeux de barres en cuivre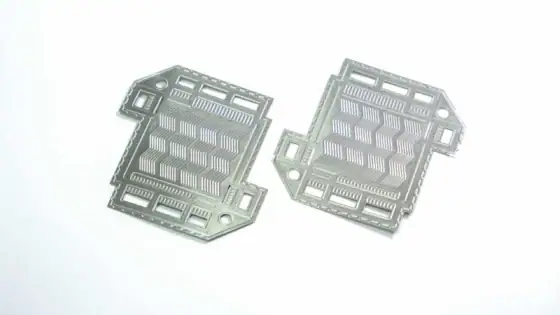
Plaques minces formées
Transmettre géométrie et critères d'acceptation des zones formées, ouvertures et planéité si nécessaire. Confirmer le procédé après étude du plan.
Plaques minces forméesDécoupage et emboutissage
Pour les profils répétitifs en tôle, contacts et pièces formées. Épaisseur, géométrie, volume et mise en bande déterminent l'outillage.
Découpage et emboutissageOutillage et composants pour les commandes récurrentes.
Sept étapes du plan à la livraison récurrente
Préparer la production en série avant un lancement ou un transfert fournisseur. Les validations permettent de suivre révisions, modifications d'outillage et exigences de contrôle.
Examiner le plan
Transmettre plan 2D, modèle 3D, demande annuelle et calendrier. Identifier l'indice applicable.
Joindre référence, indice, plan 2D et fichier 3D disponible.
Valider le procédé
Examiner matière, cotes critiques et fabricabilité. Convenir du procédé, de l'outillage et des hypothèses du devis.
Références de mesure, ajustements critiques, limites de bavures et surfaces à protéger.
Préparer l'outillage
Prévoir montages, outils ou moules. Clarifier propriété, maintenance et moyens de contrôle dédiés.
Épaisseur, sens de laminage si nécessaire, retour élastique, état des bords et validation des échantillons.
Approuver l'échantillon
Vérifier les premières pièces selon le plan et la méthode de mesure. Résoudre les écarts avant lancement.
Convenir des échantillons, rapports, traçabilité et emballages.
Fabriquer le lot
Pour la production en série, suivre l’indice et les instructions approuvés. Définir les vérifications au réglage et pendant la fabrication.
Nuance, parois, retrait, surfaces visibles et position des inserts ou des lignes de joint.
Contrôler et documenter
Vérifier dimensions, aspect et documents convenus. Relier les résultats au lot concerné.
Caractéristique du plan, référence, méthode et limite d'acceptation.
Livrer puis renouveler
Convenir de la protection, de l'étiquetage et des quantités. Conserver la référence approuvée et examiner les changements avant la prochaine commande.
Confirmer les délais après étude des plans, des matières et des validations d'outillage.
Examiner le plan
Plan de fabrication
Transmettre plan 2D, modèle 3D, demande annuelle et calendrier. Identifier l'indice applicable.
Joindre référence, indice, plan 2D et fichier 3D disponible.
Valider le procédé
Usinage CNC
Examiner matière, cotes critiques et fabricabilité. Convenir du procédé, de l'outillage et des hypothèses du devis.
Références de mesure, ajustements critiques, limites de bavures et surfaces à protéger.
Préparer l'outillage
Découpage et emboutissage
Prévoir montages, outils ou moules. Clarifier propriété, maintenance et moyens de contrôle dédiés.
Épaisseur, sens de laminage si nécessaire, retour élastique, état des bords et validation des échantillons.
Approuver l'échantillon
Échantillons approuvés avant lancement
Vérifier les premières pièces selon le plan et la méthode de mesure. Résoudre les écarts avant lancement.
Convenir des échantillons, rapports, traçabilité et emballages.
Fabriquer le lot
Injection plastique
Pour la production en série, suivre l’indice et les instructions approuvés. Définir les vérifications au réglage et pendant la fabrication.
Nuance, parois, retrait, surfaces visibles et position des inserts ou des lignes de joint.
Contrôler et documenter
Dimensions critiques
Vérifier dimensions, aspect et documents convenus. Relier les résultats au lot concerné.
Caractéristique du plan, référence, méthode et limite d'acceptation.
Livrer puis renouveler
Quantité par lot
Convenir de la protection, de l'étiquetage et des quantités. Conserver la référence approuvée et examiner les changements avant la prochaine commande.
Confirmer les délais après étude des plans, des matières et des validations d'outillage.
Échantillons approuvés avant lancement
Parlons de vos plansOutillage et composants pour les commandes récurrentes.
Pièces de précision par famille
Dans une production en série, du métal formé aux ensembles moulés, le procédé suit les besoins de la pièce. Ces exemples illustrent les familles de produits de SSP ; votre cahier des charges définit le résultat final.
Composants métalliques découpés
Pour les formes métalliques répétitives avec exigences de bord ou de contact. Définir l'état de bande, le sens des bavures et les surfaces importantes pour l'assemblage.
Composants métalliques découpésEnsembles surmoulés sur inserts
Préciser position et retenue de l'insert, nuance de résine et surfaces devant rester exposées. Valider l'ensemble autant que ses matières constitutives.
Ensembles surmoulés sur insertsPièces usinées CNC
Identifier ajustements, références, filetages et états de surface influençant l'assemblage. Préciser si les dimensions s'appliquent avant ou après traitement.
Pièces usinées CNCJeux de barres en cuivre
Indiquer nuance, épaisseur, formes pliées et exigences de revêtement ou de contact. Les exigences électriques doivent figurer dans le plan ou le dossier d'achat.
Jeux de barres en cuivrePlaques minces formées
Transmettre géométrie et critères d'acceptation des zones formées, ouvertures et planéité si nécessaire. Confirmer le procédé après étude du plan.
Plaques minces forméesCapacités de découpage-emboutissage en série
Valeurs de référence pour les outils à suivre. Confirmez la cadence, la durée de vie, les tolérances et le délai selon le plan, le matériau et la presse.
- 800+Coups par minute
- 0,1 mmÉpaisseur minimale à confirmer
- 30+Postes par outil
- Plus de 1 millionDurée en cycles à valider
- 160–630 tCapacité des presses d’essai
- 7–15 joursDélai d'outillage prototype
- 20–35 joursDélai des outils de production
- 100%Contrôle MMT
Tolérances dimensionnelles · ±0,002 mm
| Caractéristique | Tolérance | Méthode |
|---|---|---|
| Jeu poinçon-matrice | ±0,002 mm | Électroérosion à fil |
| Précision du profil de poinçon | ±0,003 mm | Électroérosion à fil / CNC |
| Dimensions de cavité de matrice | ±0,005 mm | CNC et rectification |
| Rugosité du poinçon | Ra ≤ 0,4 µm | Rectification plane |
| Parallélisme des semelles | ≤ 0,01 mm | Rectification en coordonnées |
| Rectitude des colonnes de guidage | ≤ 0,005 mm | Rectification de précision |
| Dureté des poinçons en acier | HRC 58–62 | Dureté Rockwell |
| Position du trou de pilotage | ±0,003 mm | Contrôle MMT |
| Hauteur de fermeture | ±0,01 mm | Colonne de mesure / MMT |
| Précision dimensionnelle de la pièce | ±0,01 mm | MMT et mesure optique |
50+ Nuances de matériaux travaillées.
Comparer les procédés avant d'investir dans l'outillage
En production en série, le prix unitaire ne constitue qu'une partie de la décision. Comparer première commande, investissement en outillage, contrôles et demande récurrente. Un procédé adapté à un prototype peut nécessiter une autre préparation lorsque le même plan passe à un approvisionnement programmé.
| Procédé | Point de départ | Facteurs de coût | À confirmer avant lancement |
|---|---|---|---|
| Usinage | Formes tournées ou fraisées, ajustements maîtrisés et commandes dont le dessin peut encore évoluer. | Nuance, temps d'usinage, reprises, accès aux formes et opérations de finition. | Références de mesure, ajustements critiques, limites de bavures et surfaces à protéger. |
| Découpage | Profils répétitifs en tôle, bornes, contacts et formes réalisées à partir d'une bande appropriée. | Conception de l'outil, mise en bande, utilisation matière, opérations, maintenance et fréquence des commandes. | Épaisseur, sens de laminage si nécessaire, retour élastique, état des bords et validation des échantillons. |
| Injection | Pièces plastiques répétitives et ensembles associant une résine définie à des inserts métalliques. | Conception du moule, empreintes, résine, manipulation des inserts, cycle et critères d'aspect. | Nuance, parois, retrait, surfaces visibles et position des inserts ou des lignes de joint. |
Plusieurs procédés peuvent convenir à un assemblage mixte. Par conséquent, joindre les pièces associées et la séquence de montage. SSP pourra examiner les interfaces au lieu de chiffrer chaque composant sans son contexte fonctionnel.
Transformer le plan en programme de contrôle
En production en série, un rapport dimensionnel détaillé ne démontre pas automatiquement le fonctionnement dans l'assemblage prévu. Partir du plan et des caractéristiques critiques. Puis convenir des méthodes, de la couverture et des enregistrements nécessaires à l'acceptation du lot concerné.
| Dimensions critiques | Caractéristique du plan, référence, méthode et limite d'acceptation.Permet au client et au fournisseur de mesurer la même caractéristique selon des références compatibles. |
|---|---|
| Matière et finition | Identification, certificats demandés, spécification du traitement et surfaces exclues.Distingue acceptation dimensionnelle et exigences de matière ou de surface. |
| Échantillonnage et dossiers | Caractéristiques, quantité ou règle de prélèvement, format et conservation du rapport.Précise l'engagement sans supposer que toutes les cotes sont mesurées sur chaque pièce. |
| Identification du lot | Référence, indice, lot et lien entre étiquettes et rapports.Rattache chaque livraison à sa spécification approuvée et à ses documents. |
Planifier le premier lot et les commandes récurrentes
Un devis de production en série est plus utile s'il distingue travaux initiaux et fourniture récurrente. D'abord, préciser les pièces nécessaires à la validation. Ensuite, indiquer commande initiale, prévisions et appels de livraison. Les prévisions restent des informations de planification sauf engagement contractuel contraire.
Distinguer les postes de coût
Identifier les frais d'étude, d'outillage, de montages, de calibres, d'échantillons, de pièces, de contrôle et d'emballage. Préciser aussi l'effet d'un nouvel indice de plan sur le périmètre. La comparaison des fournisseurs porte ainsi sur des hypothèses équivalentes plutôt que sur des prix unitaires construits différemment.
Attribuer les validations
Dans une production en série, nommer le responsable du plan et de l'approbation des premières pièces. Convenir de la présentation des écarts, des personnes habilitées à les accepter et de l'indice de référence. Identifier également inserts, matières ou calibres fournis par le client et leur date de disponibilité.
Établir un calendrier réaliste
Approvisionnement matière, préparation des outils, validation des échantillons, finition et contrôle influencent le délai. Confirmer donc la livraison après examen de ces éléments. Pour les commandes répétées, convenir du préavis, des quantités, de l'emballage et de la communication des modifications.
Préparer l'outillage
La planification de production en série doit aussi préciser stockage et maintenance des outils dédiés. Clarifier propriété, identification, accès aux dossiers et autorisation des réparations avant que ces questions ne bloquent une commande urgente.
Métaux
MétauxPréciser nuance, finition, cotes critiques et exigences d'aspect.
Polymères
PolymèresSéparer quantité initiale, prévisions et fréquence de réapprovisionnement.
Tolérances
TolérancesConvenir des échantillons, rapports, traçabilité et emballages.
Finitions
FinitionsConfirmer les délais après étude des plans, des matières et des validations d'outillage.
Commandes récurrentes et gestion des changements
La production en série continue après la première livraison acceptée. Pour chaque nouvelle commande, préciser référence, indice, quantité et modifications de matière, finition, emballage ou délai. Un résumé des changements évite qu'une ancienne commande soit considérée comme le cahier des charges complet.
Dimensions critiques
La production en série continue après la première livraison acceptée. Pour chaque nouvelle commande, préciser référence, indice, quantité et modifications de matière, finition, emballage ou délai. Un résumé des changements évite qu'une ancienne commande soit considérée comme le cahier des charges complet.
Matière et finition
Pour un transfert fournisseur, transmettre le plan actuel et les dossiers d'approbation disponibles. Ajouter problèmes d'assemblage connus, méthodes de contrôle et outils à transférer. Les anciens échantillons peuvent aider, mais convenir du plan et des critères qui régissent la nouvelle fourniture.
Échantillonnage et dossiers
Examiner les conséquences d'un changement avant lancement. Une cote peut affecter les pièces associées, un traitement peut modifier une interface et une nouvelle résine peut exiger une revue du procédé. Confirmer donc les nouveaux échantillons, contrôles et validations nécessaires avant fabrication.
Identification du lot
Enfin, convenir de l'identification et du traitement des pièces non conformes. Définir communication, mesures de confinement et documents d'investigation. Réapprovisionnement planifié, gestion des modifications et identification cohérente des lots donnent une base pratique à la fabrication de composants de précision récurrente.
Matière. Ajustement. Finition.
Avant la production en série, confirmer le cahier des charges complet. Un cahier des charges dépasse le simple nom de matière. Pour les pièces de précision, préciser nuance, cotes critiques, état de surface et méthode de contrôle. Ainsi, devis, échantillon et commande partagent la même référence.
Métaux
Aluminium, acier inoxydable, acier, laiton et cuivre, selon le plan et le procédé retenu.
Polymères
Plastiques techniques tels que POM, PA, PC, ABS et PEEK, après validation de la nuance et du procédé.
Tolérances
Identifier les caractéristiques critiques et les références. Les tolérances sont confirmées par pièce, sans valeur universelle pour tous les procédés.
Finitions
Préciser revêtement, traitement ou polissage, ainsi que les surfaces fonctionnelles devant rester sans traitement.
Pour les ajustements d'assemblage, joindre les informations sur les pièces associées et les conditions de mesure. Convenir des certificats et rapports dès le devis.
Définir la finition avant production
Préciser revêtement, traitement ou polissage, ainsi que les surfaces fonctionnelles devant rester sans traitement.
Exigences de finition
Préciser nuance, finition, cotes critiques et exigences d'aspect.
Tolérances
Identifier les caractéristiques critiques et les références. Les tolérances sont confirmées par pièce, sans valeur universelle pour tous les procédés.
Jeux de barres en cuivre
Indiquer nuance, épaisseur, formes pliées et exigences de revêtement ou de contact. Les exigences électriques doivent figurer dans le plan ou le dossier d'achat.
Plaques minces formées
Transmettre géométrie et critères d'acceptation des zones formées, ouvertures et planéité si nécessaire. Confirmer le procédé après étude du plan.
La répétabilité commence avant le premier lot.
La production en série et la fabrication par lots demandent des critères d'acceptation clairs. Par conséquent, convenir des caractéristiques mesurées, des méthodes et des documents de livraison. Définir la couverture du contrôle avant la commande.
En fabrication de composants de précision, surveillance du procédé et acceptation finale ont des objectifs différents. Pour des données de capabilité ou un suivi statistique, définir caractéristiques, échantillonnage et rapports avec SSP.
Dimensions critiques
Caractéristique du plan, référence, méthode et limite d'acceptation.
Matière et finition
Identification, certificats demandés, spécification du traitement et surfaces exclues.
Échantillonnage et dossiers
Caractéristiques, quantité ou règle de prélèvement, format et conservation du rapport.
Identification du lot
Référence, indice, lot et lien entre étiquettes et rapports.
Dossier de lancement en production
La planification de production en série doit aussi préciser stockage et maintenance des outils dédiés. Clarifier propriété, identification, accès aux dossiers et autorisation des réparations avant que ces questions ne bloquent une commande urgente.
Examiner le plan
Transmettre plan 2D, modèle 3D, demande annuelle et calendrier. Identifier l'indice applicable.
Approuver l'échantillon
Vérifier les premières pièces selon le plan et la méthode de mesure. Résoudre les écarts avant lancement.
Livrer puis renouveler
Convenir de la protection, de l'étiquetage et des quantités. Conserver la référence approuvée et examiner les changements avant la prochaine commande.
Dimensions critiques
Permet au client et au fournisseur de mesurer la même caractéristique selon des références compatibles.
Matière et finition
Distingue acceptation dimensionnelle et exigences de matière ou de surface.
Échantillonnage et dossiers
Précise l'engagement sans supposer que toutes les cotes sont mesurées sur chaque pièce.
Identification du lot
Rattache chaque livraison à sa spécification approuvée et à ses documents.
Liste des plans et des données de commande
Partagez pièce, quantité et exigences de contrôle. SSP étudiera le procédé et les informations nécessaires pour établir le devis.
Plan de fabrication
Joindre référence, indice, plan 2D et fichier 3D disponible.
Exigences de finition
Préciser nuance, finition, cotes critiques et exigences d'aspect.
Quantité par lot
Séparer quantité initiale, prévisions et fréquence de réapprovisionnement.
Applications de production
Dans une production en série, du métal formé aux ensembles moulés, le procédé suit les besoins de la pièce. Ces exemples illustrent les familles de produits de SSP ; votre cahier des charges définit le résultat final.
Ensembles surmoulés sur inserts
Métal et plastique dans un composant
Pièces usinées CNC
Boîtiers, supports et formes sur mesure
Jeux de barres en cuivre
Conducteurs et connexions électriques
Plaques minces formées
Géométries détaillées en tôle
Outillage et composants pour les commandes récurrentes.
Avant de lancer la fabrication.
Les points utiles pour votre production en série de pièces de précision, du devis au prochain lot.
Qu'est-ce que la production en série de pièces de précision ?
C'est la fabrication répétée d'un modèle approuvé en quantités planifiées. L'indice du plan, la matière, le réglage et les contrôles servent de référence. Il faut aussi organiser modifications, enregistrements et réapprovisionnement.
Quel procédé choisir pour mon composant ?
L'usinage convient à de nombreuses formes tournées ou fraisées ; le découpage, aux géométries répétitives en tôle ; et l'injection, aux plastiques. Toutefois, matière, demande, outillage et assemblage influencent aussi le choix. Envoyer le plan pour étudier les solutions.
Puis-je commencer par un petit lot ?
Demander une étude de vos besoins de fabrication par lots. La quantité viable dépend du procédé, de la matière, du réglage et de l'outillage. Indiquer commande initiale et prévisions pour distinguer échantillons, outils et coûts récurrents.
Quelles tolérances et quels rapports sont disponibles ?
Pour la production en série, les tolérances dépendent de la géométrie, de la matière et du procédé. Repérer les caractéristiques critiques et préciser rapports, certificats et échantillonnage. Inclure le périmètre convenu dans le devis et la validation des échantillons.
Que faut-il préciser pour la fabrication de composants de précision ?
Pour la fabrication de composants de précision, transmettez le plan à jour, la nuance, la finition et les volumes prévus. Précisez les caractéristiques critiques, les rapports de contrôle et l’emballage pour conserver les mêmes critères d’un lot à l’autre.
Votre prochain lot commence par un plan.
Partagez pièce, quantité et exigences de contrôle. SSP étudiera le procédé et les informations nécessaires pour établir le devis.
Liste des plans et des données de commande
- Joindre référence, indice, plan 2D et fichier 3D disponible.
- Préciser nuance, finition, cotes critiques et exigences d'aspect.
- Séparer quantité initiale, prévisions et fréquence de réapprovisionnement.
- Convenir des échantillons, rapports, traçabilité et emballages.