

SSP · Votre plan est prêt ?
Fabrication de pièces d'outillage sur plan
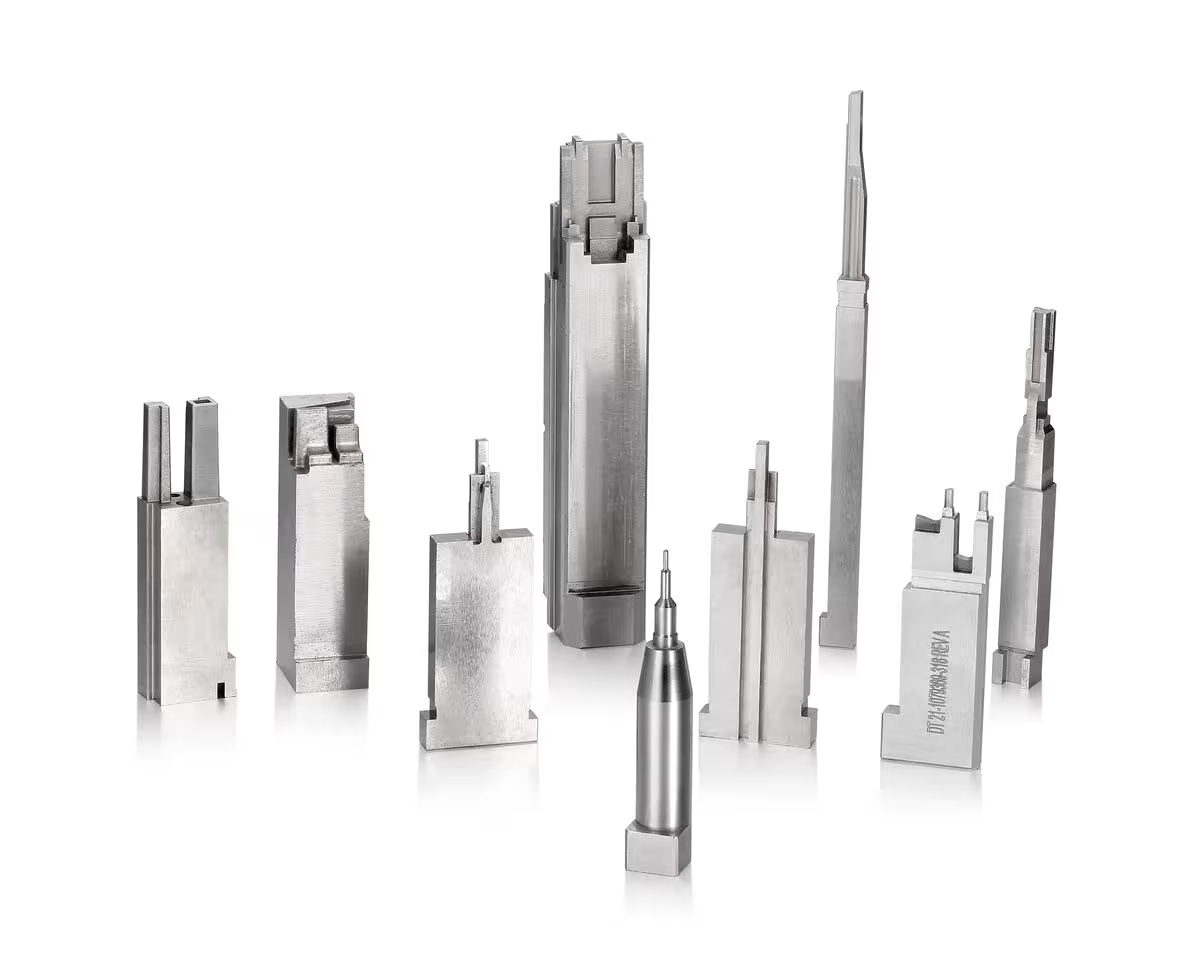
Fabrication de pièces d'outillage : poinçons, matrices, guidages et noyaux de moule. SSP réalise les rechanges selon plans ou échantillons approuvés, avec usinage, rectification et contrôle centrés sur les ajustements critiques.
 Ajustements critiques±0,002 mm
Éléments rectifiés sélectionnés, après examen du plan.
 Choix matièreAcier · carbure
Nuance, dureté et traitement convenus avant usinage.
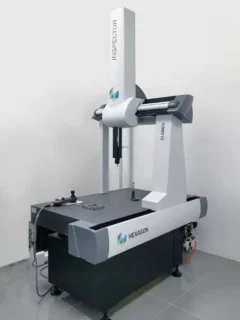 Périmètre de contrôleMMT · FAI
Cotes critiques et documents définis à la consultation.
Poinçons, inserts de matrice et composants de moule
Pour la fabrication de pièces d'outillage, des pièces d'usure et de précision pour maintenir vos outils de découpe et moules d'injection en service, avec une réalisation selon votre plan.
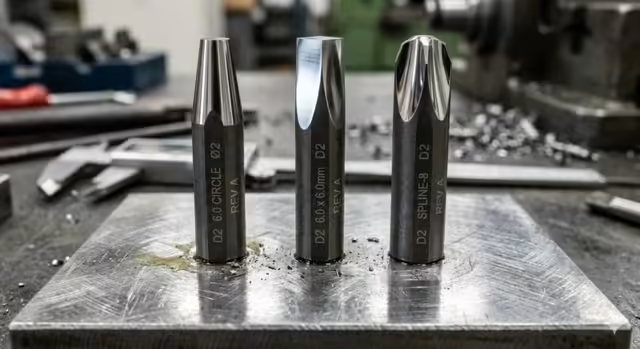
Poinçons de précision
Poinçons de découpe et de formage en acier à outils ou carbure, avec profils et ajustements selon plan.
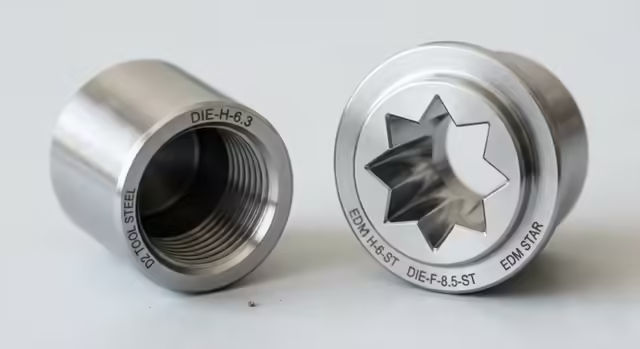
Inserts et canons de découpe
Inserts et boutons de matrice de rechange avec géométrie de coupe, maintien et jeux convenus.
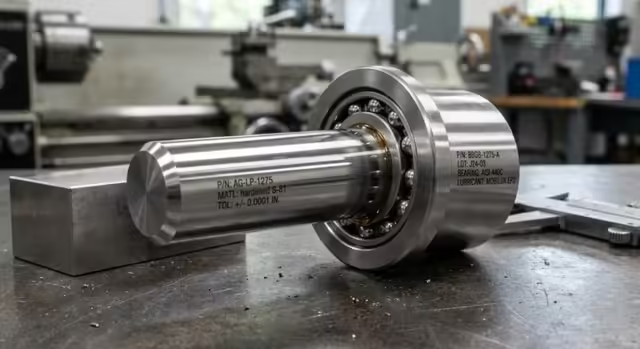
Broches, colonnes et bagues de guidage
Ensembles de guidage aux diamètres, longueurs engagées, ajustements de montage et lubrification spécifiés.
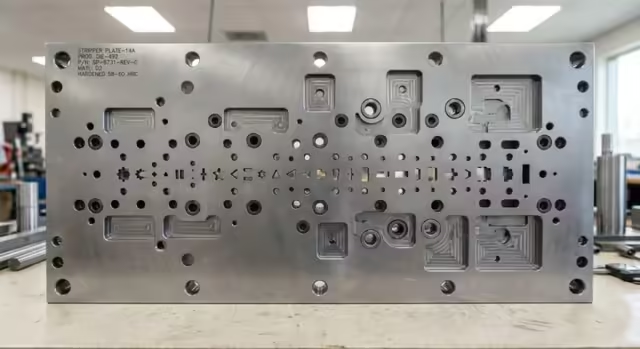
Plaques de matrice et porte-poinçons
Plaques et dispositifs de retenue avec références, logements, planéité et parallélisme maîtrisés.
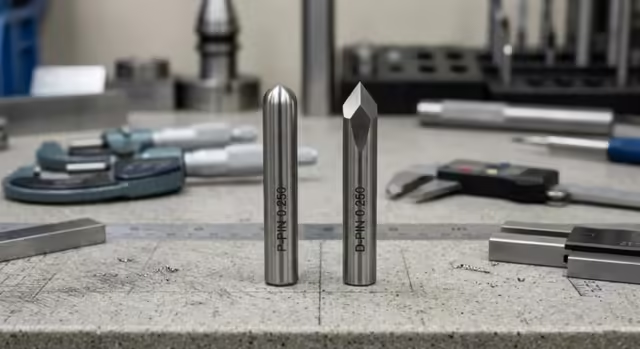
Releveurs et pilotes
Élévateurs et pilotes adaptés à la hauteur de bande, à la course et au positionnement.
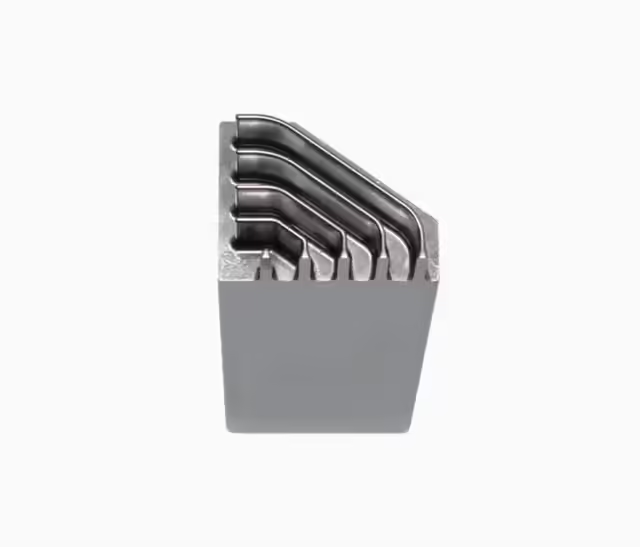
Inserts de moules : noyaux et empreintes
Inserts de noyau et d’empreinte avec fermetures, évents, jeux d’éjection et finition définis.
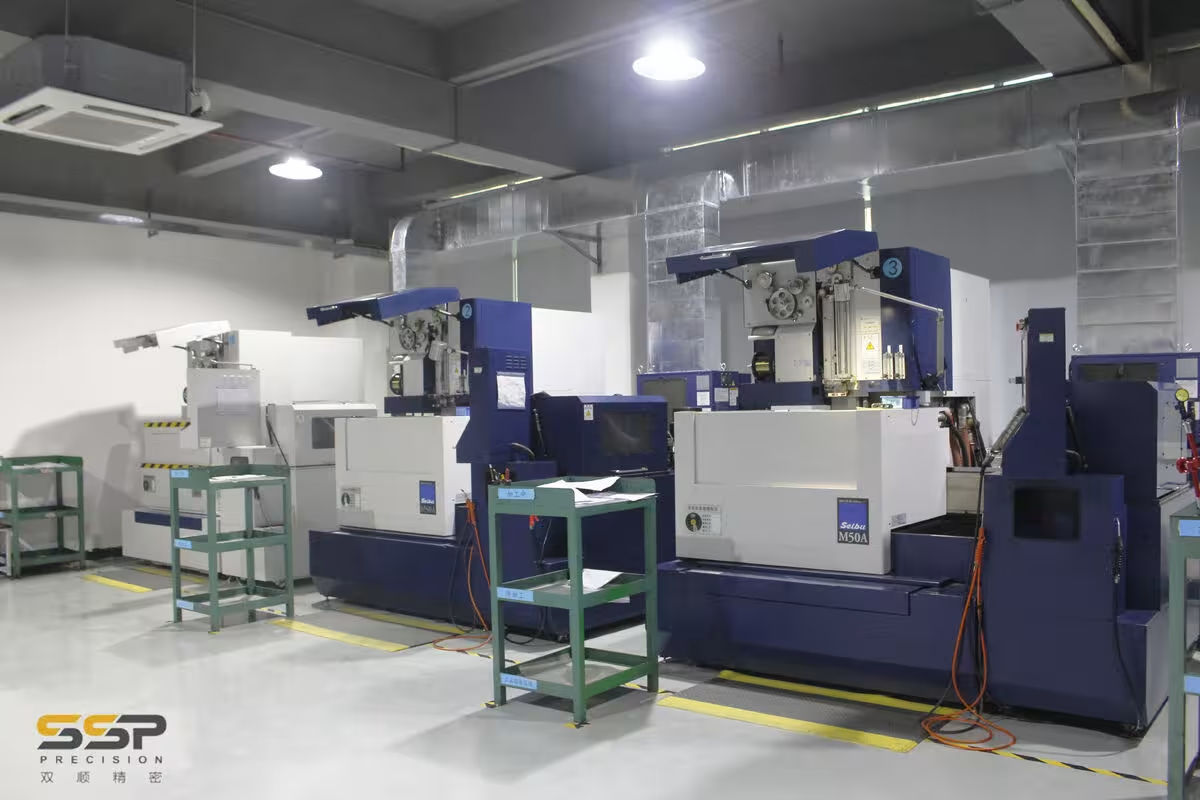
Selon votre plan
Votre spécification, examinée avant fabrication.
Plan · matière · quantité
Au-delà du catalogue
Votre pièce,fabriquée selon votre plan
Besoin d’un poinçon, d’un insert de matrice, d’un élément de guidage ou d’un insert de moule spécial ? Envoyez l’indice du plan et les fonctions qui déterminent l’ajustement. Envoyez à SSP un modèle STEP ou un plan coté avec la matière, la quantité et les contrôles demandés. Notre équipe peut examiner la géométrie, la gamme de fabrication et le périmètre du devis pour votre projet.
- Examen du plan ou de l’échantillon avant de fixer la fabrication.
- Matière, traitement et finition selon la spécification approuvée.
- Cotes critiques et rapports de contrôle définis avec la commande.
- Besoins de prototype, d’essai et de production récurrente examinés pour le projet.
- Accord de confidentialité sur demande.
Un appui à votre atelier pour des composants d'outillage sur plan
Depuis 2008, SSP fabrique des outils progressifs, des moules d’injection et leurs pièces de rechange à Humen, Dongguan. Nous vérifions références, matériaux et ajustements avant usinage.
Fabrication de pièces d’outillage sur plan, du remplacement unitaire aux lots répétés. Envoyez indice du plan, quantité et matériau ou consultez notre catalogue de pièces d'outillage.
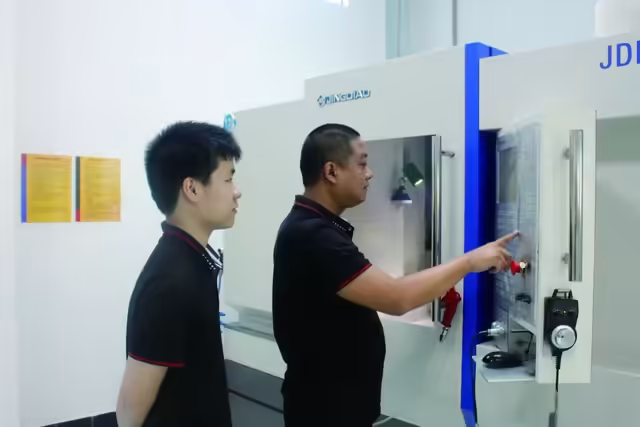
- Ateliers de découpage
- Ateliers de moulage
- Équipes maintenance OEM
- Distributeurs d'outillage
Selon plan ou d'après une pièce usée
Transmettez votre plan, CAO ou pièce usée avec les informations sur les composants associés.
Revue technique de chaque demande
Nous vérifions ajustements fonctionnels, surépaisseurs et questions de plan avant production.
Qualité documentée
Convenez des cotes critiques, méthodes de contrôle et documents d’acceptation avant usinage.
Un rechange ou un lot de production
Validez la première pièce avant de lancer les lots répétés selon le même indice.
Pièces d’outillage : maîtriser les interfaces fonctionnelles
Examinez comment le composant se positionne, coupe, coulisse et s’use dans l’outil complet.
Références et ajustements
Identifiez appuis, ajustements de guidage et hauteurs de fermeture avant de choisir les références d’usinage et de rectification.
Arêtes et jeu de coupe
Définissez profil utile, rayons et jeu par rapport à l’outil conjugué et à la matière travaillée.
Surfaces et traitements
Prévoyez surépaisseur de rectification, déformation thermique et épaisseur de revêtement sur les surfaces fonctionnelles.
Pièces d’outillage : relier l’usure à la fonction
Décrivez l’état observé pour examiner l’ensemble de l’interface sur le plan.
Arêtes de coupe
Écaillage, bavures et jeuMatière travaillée, épaisseur, état de l’arête et géométrie de matrice.
Composants coulissants
Grippage, alignement et lubrificationContacts, ajustement de guidage, traitement de surface et lubrification.
Inserts de moule
Fermeture, évents et surfacePlan de joint, défauts moulés, positions des évents et surfaces demandées.
Fabrication de pièces d'outillage : sept étapes de commande
Pour la fabrication de pièces d'outillage, un référent suit le projet de la revue du plan au départ. Premier retour visé sous 24 heures ouvrées, puis confirmation du calendrier et des données de contrôle prévues avant livraison.
- Un interlocuteur technique pour votre atelier d'outillage
- Suivi des étapes matière, traitement et contrôle final
- Gestion des révisions pour les commandes répétées
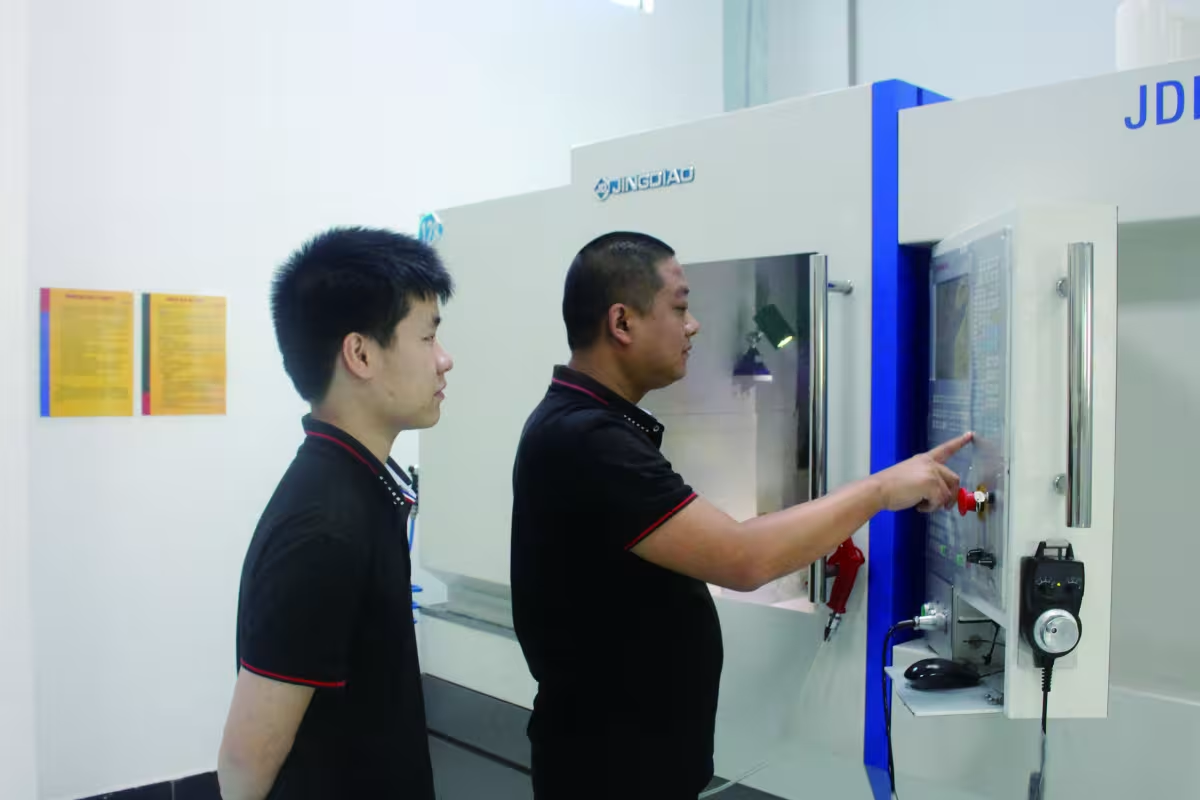
Demande de prix et revue du plan
Transmettez fichiers 2D/3D, révision, quantité, matière et date souhaitée. Repérez les cotes critiques et la position dans l'outil ou le moule. Pour un échantillon, indiquez l'usure et les données des pièces associées.
Données de consultation et révisionDFM et gamme de fabrication
Convenez des références, jeux de coupe, interfaces ajustées et critères d'acceptation. Examinez accès, rayons EDM, surépaisseurs et surfaces à polir ou revêtir. Résolvez les questions du plan avant libération de la gamme.
Gamme et références approuvéesMatière avec documents convenus
Confirmez nuance exacte, état de livraison et dureté finale. Vérifiez certificat matière et substitutions autorisées. Conservez le lien entre identification matière, composant et lot tout au long de la fabrication.
Nuance et identification matièreUsinage CNC et électroérosion
Planifiez fraisage, tournage, électroérosion à fil et enfonçage selon la géométrie et l'accès aux références. Pour les surfaces EDM, examinez passes de finition et retrait de couche affectée lorsque la surface fonctionnelle l'exige.
Géométrie usinée et surfacesTraitement thermique
Convenez de la trempe et du revenu adaptés à la nuance. Examinez risques de déformation et surépaisseurs avant traitement. Définissez points d'essai et relevés de dureté, sans imposer une plage unique à tous les aciers.
Dureté et surépaisseur de finitionRectification et revêtement
Terminez diamètres, profils et faces de référence selon le plan approuvé. Confirmez épaisseur, masquage et état du contrôle final. Intégrez le revêtement aux ajustements serrés ; le polissage doit préserver arêtes et forme.
Ajustements finaux et état de surface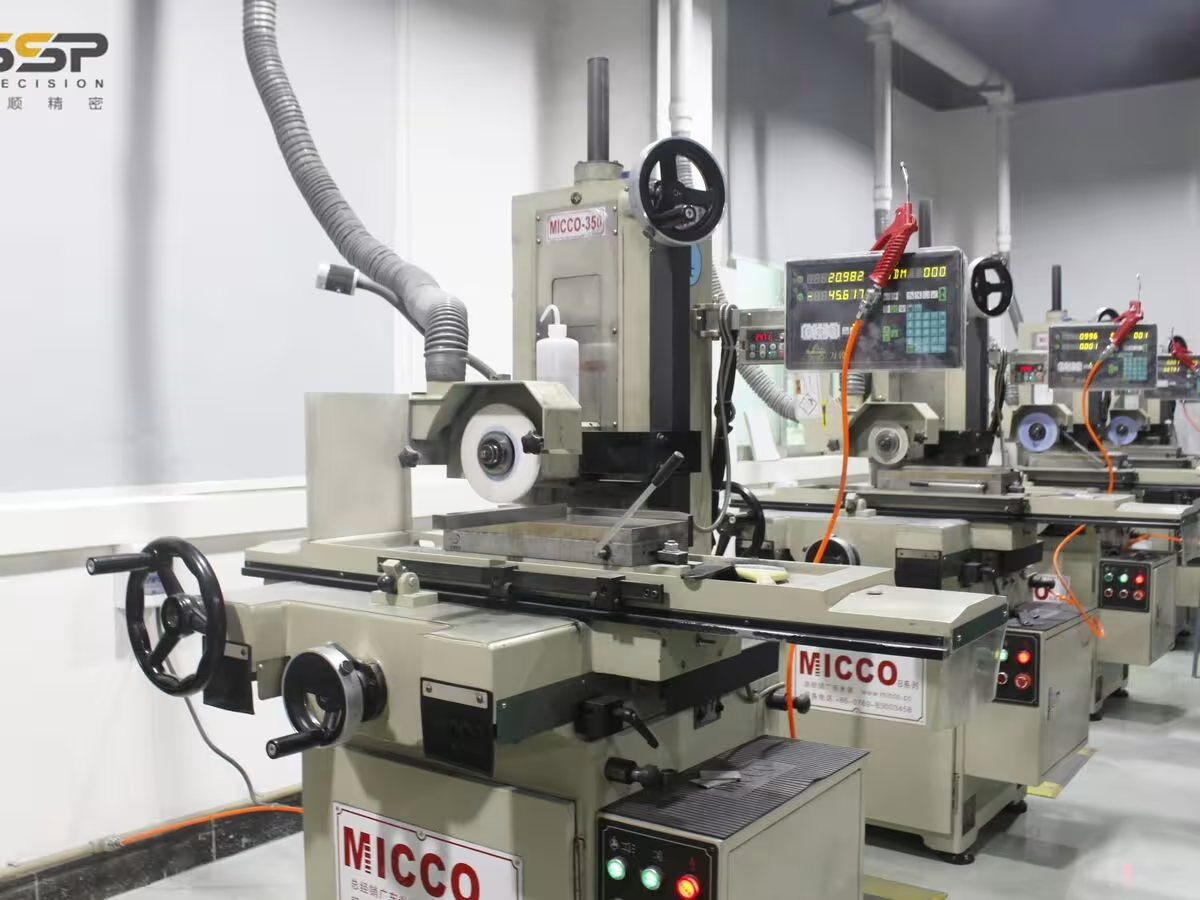
Contrôle et export
Contrôlez les caractéristiques convenues et identifiez pièce ou ensemble par révision. Vérifiez rapports, protection anticorrosion, arêtes et emballage. Confirmez les contrôles de montage ou de fonctionnement restant à réaliser par l'atelier destinataire.
Rapports et expédition protégée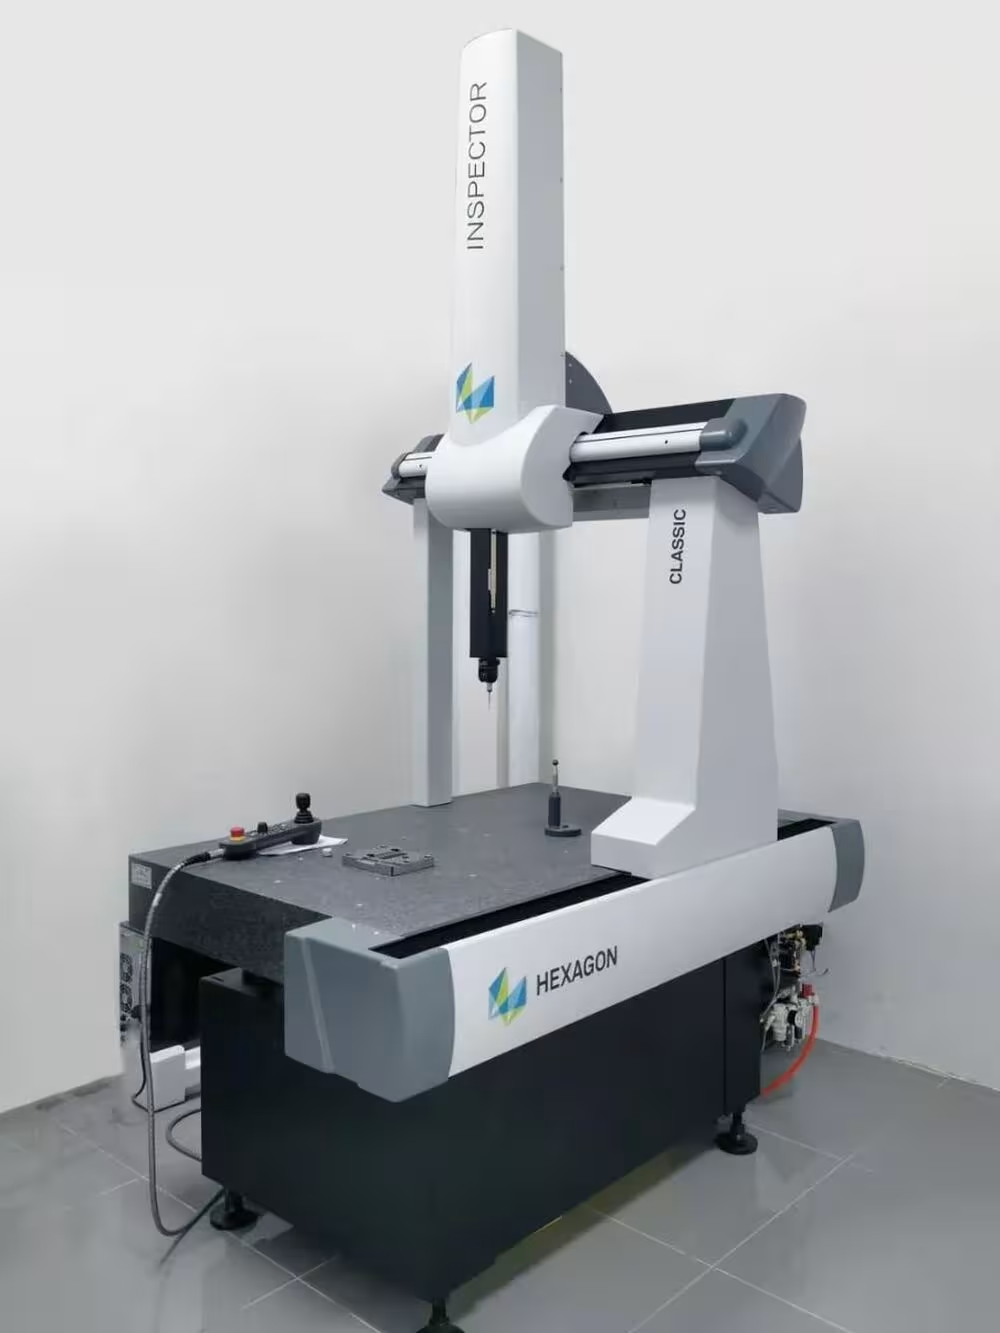
Usinage, électroérosion et métrologie pour des composants d'outillage de précision
Les étapes de fabrication et de mesure sont coordonnées à Humen, Dongguan. Le parcours et les responsabilités des éventuelles opérations externes sont définis selon le projet.
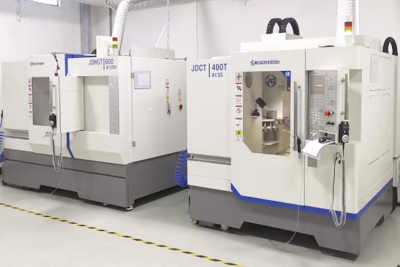
Usinage grande vitesse et 5 axes
Fraisage d'aciers traités pour noyaux, électrodes, plaques et formes complexes selon les exigences du plan.
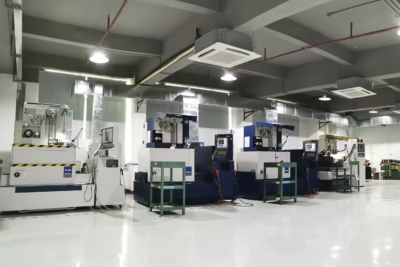
Électroérosion à fil
Électroérosion à fil Seibu et Sodick pour poinçons, matrices et angles internes fins.
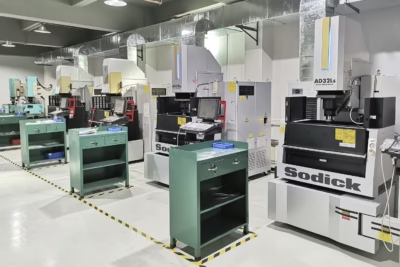
Électroérosion par enfonçage et petits perçages
Nervures, poches borgnes, trous de départ et textures dans des aciers traités.
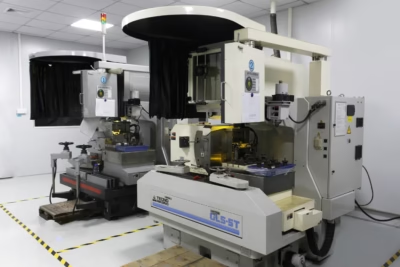
Rectification de précision
Rectification plane, de profil et cylindrique sur diamètres et faces critiques, jusqu'à ±0,002 mm selon faisabilité.
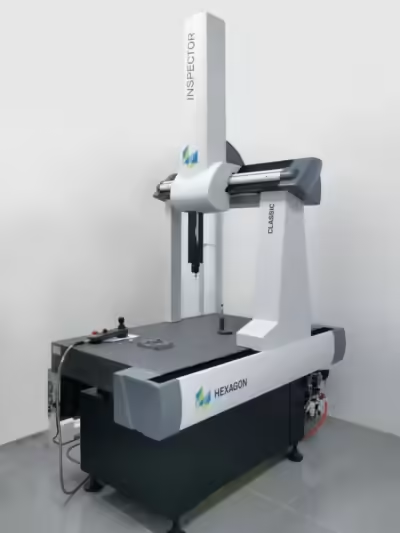
Métrologie
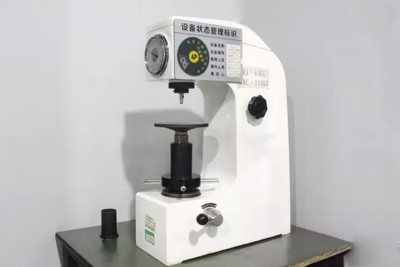
MMT, projecteur de profils, mesure vidéo, colonnes de mesure et contrôle Rockwell.
Maîtrise du traitement thermique
Trempe et revenus selon dureté du plan, puis vérification des caractéristiques selon la commande.
La liste des moyens figure sur notre page des capacités de production.
Des données de contrôle avec la livraison
Le contrôle suit les étapes pertinentes du parcours et le plan approuvé. Notre système qualité est certifié selon ISO 9001:2015 et IATF 16949.
- Cotes critiques vérifiées par une méthode adaptée, avec rapport convenu
- Profils et arêtes contrôlés au projecteur et par mesure vidéo selon le besoin
- Dureté Rockwell après traitement selon le plan de contrôle
- Rugosité Ra des faces rectifiées ou polies spécifiées
- Certificats matière et traçabilité selon la commande
- Documents FAI et PPAP sur demande
Un rapport exploitable relie les résultats à la révision approuvée, au référentiel et aux conditions de mesure. Précisez cotes critiques, écarts autorisés et documents à la consultation ; distinguez contrôle du composant et validation de l'outil assemblé.
Aciers à outils, carbures et alliages Tolérances selon le plan approuvé
Les nuances sont usinées et rectifiées selon votre plan, avec certificats convenus. Pour choisir l'acier, notre tableau HRC des aciers à outils et comparatif D2 et DC53 peut orienter la revue.
Aciers à outils et pour moules
Aciers inoxydables
Carbures et céramiques
Aluminium
Cuivre et alliages spéciaux
Tolérance de rectification des diamètres et profils critiques
Polissage des noyaux et empreintes selon la rugosité convenue
Contrôle Rockwell après traitement selon la commande
Le choix matière équilibre résistance à l'usure, ténacité, corrosion et stabilité dimensionnelle. Convenez de la nuance, de l'état de livraison et du traitement avant rectification finale ; une dureté nominale identique ne rend pas deux aciers interchangeables.
Des traitements pour la durée de service de l'outil
Spécifiez la finition selon la matière, la surface de travail et la cote finale.
Polissage miroir
Polissage diamant jusqu’à Ra 0,05 µm pour la finition de l’empreinte et le démoulage.
Chromage dur
Chrome dur (800–1 000 HV) pour poinçons, broches et tiroirs.
TiN / TiCN / TiAlN PVD
TiN, TiCN ou TiAlN (2 300–3 000 HV) pour limiter l’usure et le frottement.
Nitruration gazeuse et plasma
Durcissement par diffusion pour les aciers soumis à l’usure ou au grippage.
Brunissage
Finition peu réfléchissante pour les surfaces sans usure et peu exposées à la corrosion.
DLC, carbone de type diamant
Carbone à faible frottement (1 500–3 000 HV) pour les surfaces sujettes au grippage.
Texture par électroérosion
Texture EDM maîtrisée pour un aspect mat ou un démoulage défini.
Nickelage chimique
Nickel uniforme (500–700 HV) contre la corrosion des géométries complexes.
Confirmez le substrat, l’épaisseur, le masquage et les cotes finales. Précisez si la couche affectée par EDM doit être retirée.
Référence technique des aciers à outilsPourquoi les industriels choisissent SSP pour la Pièces d'outillage
Pour la fabrication de pièces d'outillage, des outilleurs réalisant ensembles complets et rechanges, un système qualité documenté et une logistique internationale pour des clients de plus de 40 pays.
Des compétences d'outilleur
La conception et la fabrication d'outils complets permettent d'examiner le rôle du rechange dans l'ensemble.
Coût rendu à comparer
Fabrication en Chine avec emballage et conditions EXW, FOB ou DDP définis dans l'offre selon le projet.
Du prototype au volume de production
Du poinçon de remplacement aux lots de rechanges, avec exigences d'interchangeabilité et calendrier convenus.
DFM dans la préparation de l'offre
Les techniciens signalent tolérances, matière et risques de traitement à clarifier avant usinage dans l'étude initiale.

La précision fabriquée en Chine. Livrée à l'international.
Pour la fabrication de pièces d'outillage, protection anticorrosion, film VCI et caisse selon transport. Les documents sont préparés avec les données du client pour le dédouanement. Pour la planification, consultez nos données sur les délais d'outillage en Chine.
- États-Unis et Canada
- Europe et Royaume-Uni
- Japon et Corée
- Australie et Nouvelle-Zélande
- Asie du Sud-Est
- Moyen-Orient
Une offre de fabrication de précision Nos réalisations
Au-delà des rechanges, SSP réalise outils complets et composants pour découpage, injection et équipements industriels.
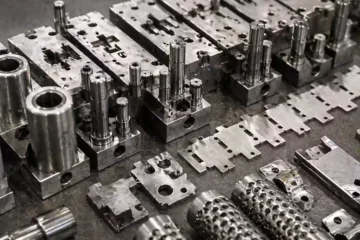
Outillage de découpe
Outils progressifs, combinés et transfert sur plan, avec composants rectifiés, acier traité et essais sur presse selon projet.
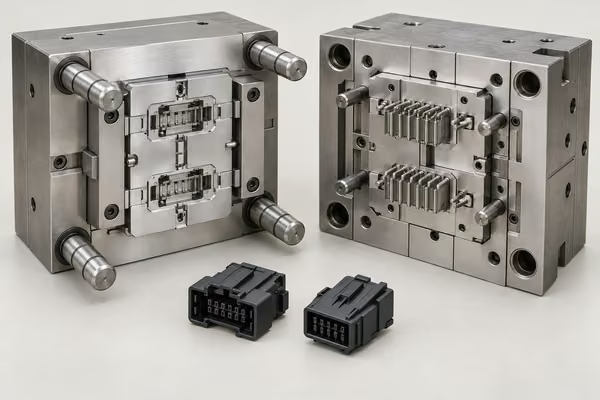
Moule d'injection
Moules mono-empreinte, multi-empreintes, famille ou à canaux chauds en acier adapté, avec simulation selon les besoins.
Pièces mécaniques
Arbres, brides, boîtiers et supports usinés dans l'acier, l'aluminium ou les alliages du plan.
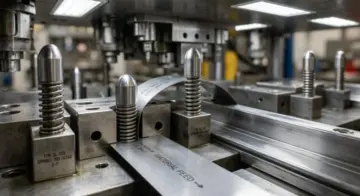
Pièces d'outillage de dimensions standard
Poinçons, bagues, pilotes, releveurs et colonnes selon référence DIN, ISO, HASCO ou MISUMI à confirmer avant commande.

Des services pour les remplacements et les rechanges récurrents
Adaptez la commande à la maintenance et aux exigences d’interchangeabilité.
Pièce de remplacement unique
Définissez pièce usée, indice du plan et interfaces avant fabrication.
Jeu d’outillage assorti
Examinez ajustements conjugués, jeux et identification des pièces livrées ensemble.
Lots récurrents de rechanges
Reliez plans approuvés, état matière et contrôles aux commandes suivantes.
Des pièces de remplacement avec un dossier maîtrisé
Établissez une définition reproductible au lieu de dépendre uniquement de l’échantillon usé.
Examiner un plan ou une pièce uséeUn échantillon usé apporte des indices, mais ne définit pas seul géométrie d’origine, matière ou limites de réception.
Examen du plan et de l’échantillon
Consignez indice, pièces conjuguées et usure. Clarifiez les cotes manquantes avant fabrication.
Définition de fabrication
Convenez de matière, dureté, références critiques, finition et surépaisseur de revêtement.
Contrôle et ajustement
Listez les cotes à rapporter et les essais d’accouplement ou d’ajustage inclus.
Continuité des rechanges
Reliez identification, indices approuvés et documents d’emballage aux commandes suivantes.
Fabrication de pièces d'outillage sur mesure : les questions à poser
Quels éléments fournir pour chiffrer un rechange sur plan ?
Pour la fabrication de pièces d'outillage, envoyez plan 2D ou modèle 3D, révision, quantité, matière, dureté et revêtement. Identifiez références, ajustements, arêtes et cotes nécessitant un rapport. Ajoutez une photo de l'assemblage si la fonction est peu claire. Distinguez remplacement urgent et lots récurrents de rechanges interchangeables. Précisez date souhaitée et documents de contrôle. Utilisez notre liste de préparation du devis pour rassembler les données avant la revue.
Peut-on fabriquer une pièce sans plan ?
SSP peut examiner une pièce usée ou rompue, relever les caractéristiques accessibles et préparer un plan à approuver. Distinguez usure et géométrie d'origine : arête abîmée ou diamètre usé ne représentent pas toujours la dimension prévue. Fournissez cotes associées, ancien plan ou rechange neuf si disponible. Convenez des références, ajustements, matière, dureté et contrôles, puis approuvez le plan reconstruit avant fabrication.
Y a-t-il une quantité minimale ?
Pour la fabrication de pièces d'outillage, le service de rechanges étudie pièces unitaires et lots. Le devis dépend du composant, de la quantité et du délai, car réglage, traitement, finition et contrôle influencent une petite commande. Pour les commandes répétées, gardez cohérents révision, matière et critères d'acceptation. Précisez si les pièces doivent être interchangeables sans ajustage. Convenez de la gestion des modifications et de l'approbation éventuelle d'échantillons avant le lot.
Quel délai pour fabriquer des pièces d'outillage ?
Pour la fabrication de pièces d'outillage, une fourchette indicative de 7 à 15 jours est présentée selon complexité, traitement et finition. Demandez un calendrier confirmé pour la pièce réelle. Distinguez date de départ et arrivée à votre usine, avec transport et douane. Précisez délais d'approbation des plans reconstruits, variantes matière ou échantillons. Pour l'urgence, envoyez ensemble plan et exigences afin d'étudier un parcours réalisable.
Quelle précision pour les poinçons et inserts ?
La rectification jusqu'à ±0,002 mm concerne certains profils et diamètres critiques. Définissez quelles surfaces nécessitent cette limite et lesquelles relèvent des tolérances générales. Précisez références, rugosité, jeux et méthode de mesure, ainsi que l'état avant ou après revêtement. Une mesure isolée précise ne démontre pas l'ajustement dans un ensemble usé. Fournissez les pièces associées ou leurs dimensions et convenez des essais de montage lorsque nécessaires.
Quels documents accompagnent les pièces ?
Pour la fabrication de pièces d'outillage, définissez le dossier avant commande : révision, cotes critiques, identification matière, dureté, finition et revêtement. Rapports dimensionnels, certificats matière et résultats de dureté sont à convenir ; FAI et PPAP peuvent être demandés. Confirmez format, prélèvements et périmètre dans le devis. Signalez critères client et essais indépendants. Conservez ensemble plan approuvé et rapport pour contrôler les lots suivants sur les mêmes exigences.
Fabriquez-vous selon DIN, ISO, HASCO ou MISUMI ?
Pour la fabrication de pièces d'outillage, sSP présente des composants de dimensions standard dans son catalogue de pièces d'outillage et étudie les variantes ou pièces sur mesure selon votre plan. Une norme ou marque ne décrit pas toujours toutes les dimensions, matières et finitions. Envoyez référence, édition ou dessin et modifications requises. Comparez dimensions de montage, ajustements et tolérances à l'ensemble existant. Précisez dans l'offre s'il s'agit d'un standard, d'un équivalent sur plan ou d'un remplacement spécifique.
Comment les rechanges sont-ils emballés et transportés ?
Précisez destination, condition de livraison et emballage dans la demande. Protection anticorrosion, film VCI, boîte ou caisse sont choisis selon les pièces et le transport. Signalez arêtes, surfaces polies ou ensembles appariés nécessitant séparation et identification. Confirmez services inclus en EXW, FOB ou DDP et coordonnez les informations douanières avec la réception. Quantité et révision sur les documents permettent d'identifier les rechanges sans ambiguïté.
Demandez un devis de pièces d'outillage sur mesure
Pour la fabrication de pièces d'outillage, envoyez plans ou photographies de la pièce usée. Premier retour technique visé sous 24 heures ouvrées pour préparer prix, délai et observations DFM selon les données disponibles.
- Pièces unitaires étudiées
- Tolérance de rectification selon plan
- Référentiels qualité à confirmer selon le périmètre
- Livraisons vers plus de 40 pays
SSP · Fabrication de pièces d'outillage · Humen, Dongguan, Chine · Réponse du lundi au vendredi, 9 h–17 h, heure de Chine