


Pièces
d'outillage de précision
Pièces d'outillage de précision. Transmettez votre plan, la matière et le volume pour confirmer le procédé, les tolérances, les contrôles et le devis avec SSP.
Composants usinés sur plan · Tolérances selon projet · Qualité contrôlée
Pour vos pièces d'outillage, sSP fournit des pièces de rechange pour outils de découpe et moules d'injection aux services maintenance, ateliers d'outillage et équipementiers. Consultez poinçons, inserts, guidages et systèmes d'éjection ; dimensions standard et besoins spécifiques sont examinés avant commande.
Pièces d'outillage
Nos réalisations
Nos composants concernent découpage, formage et alignement, mais aussi éjection, guidage et remplacement de noyaux ou d'empreintes. Avant de choisir un rechange, comparez dimensions, nuance, dureté et traitement avec l'assemblage existant.
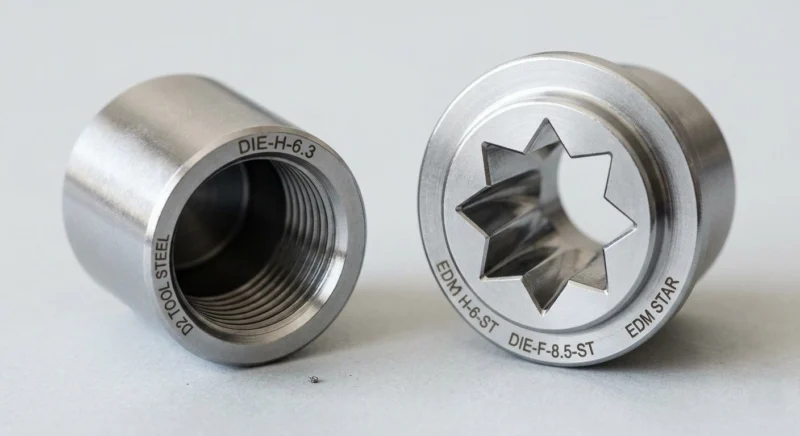
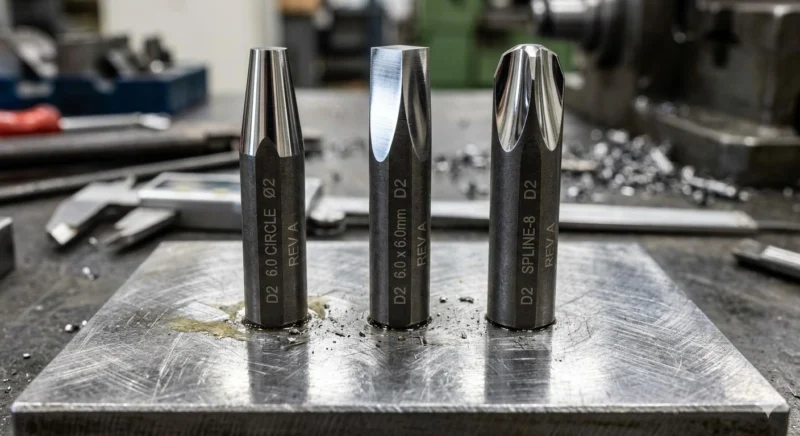
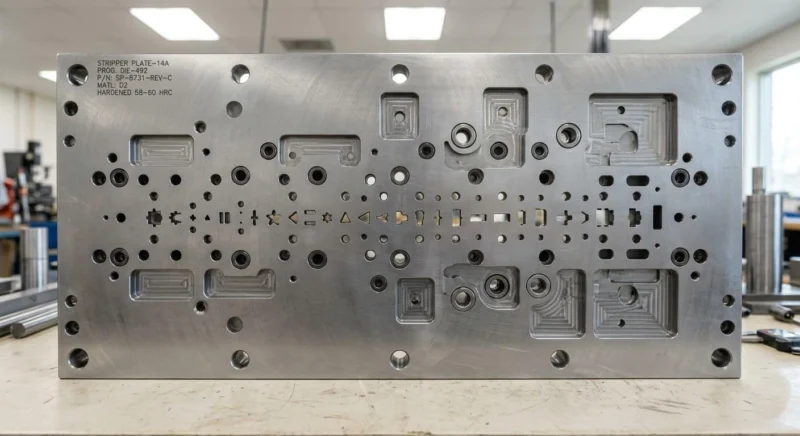
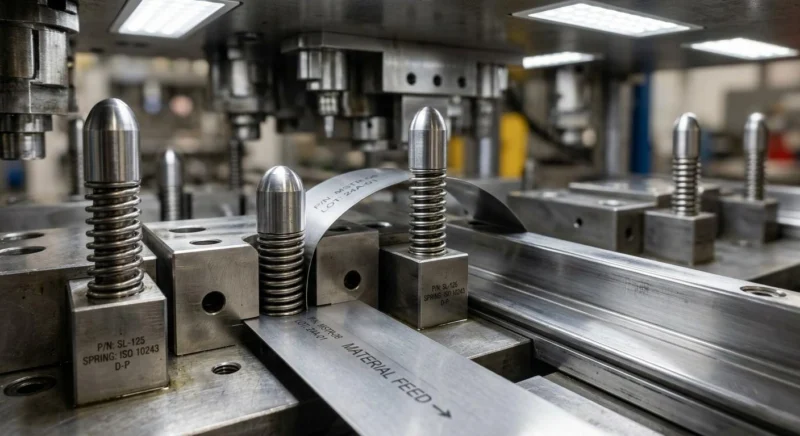
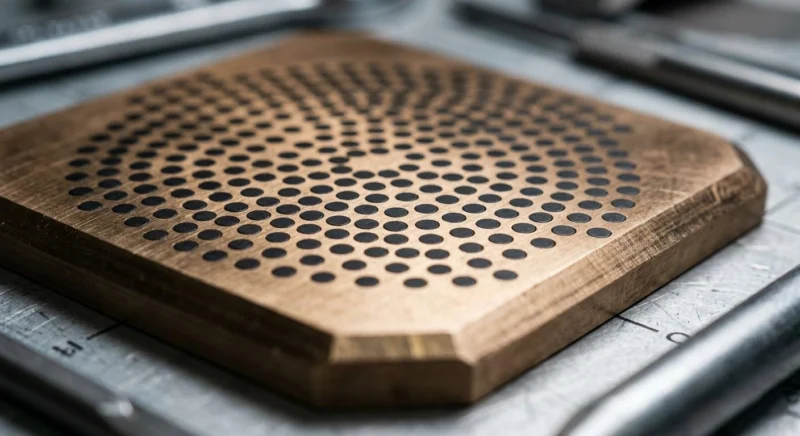
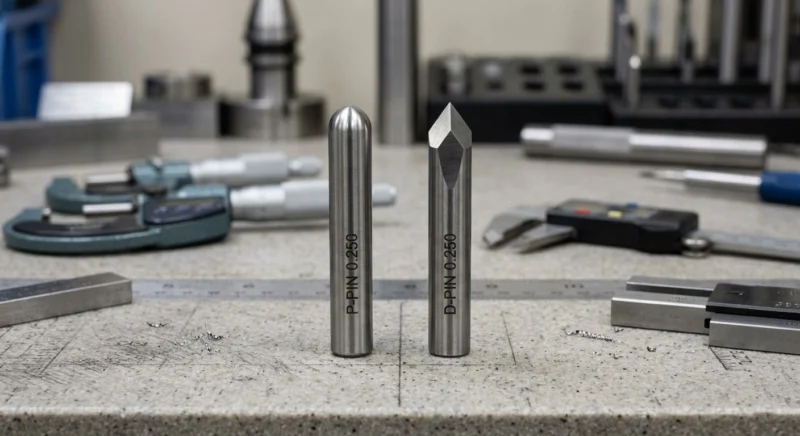

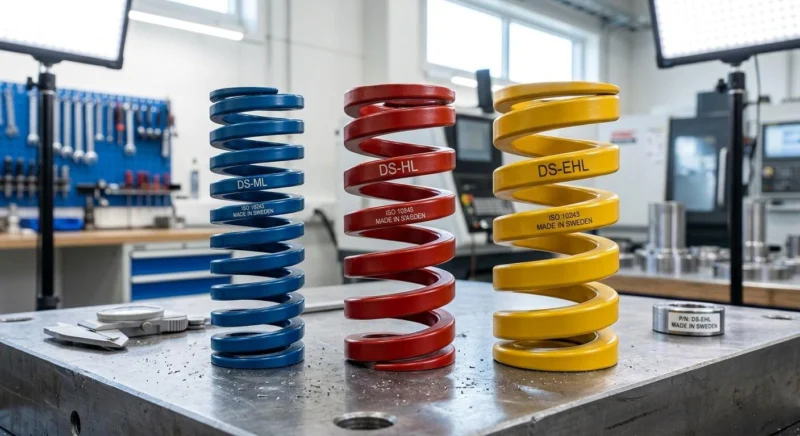
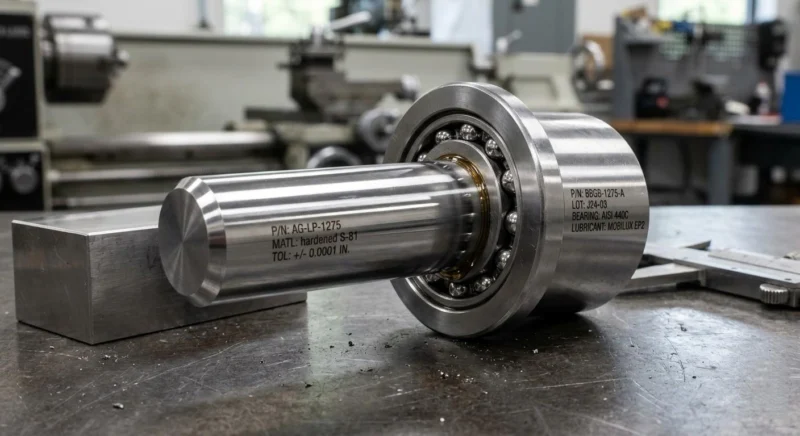
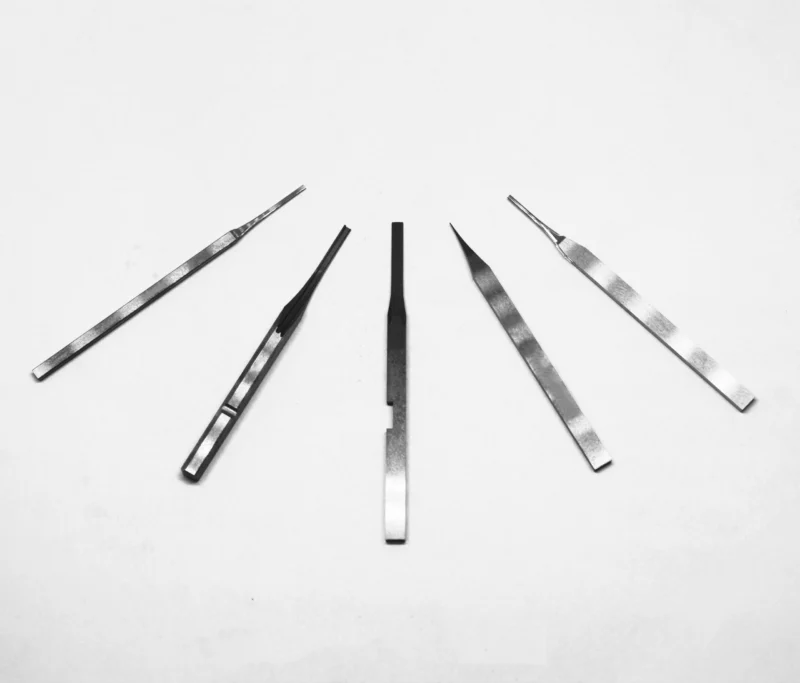


Diamètres et profils critiques
±0.002 mm Selon géométrie et revue du planDu remplacement unitaire aux lots répétés
1 pièce et plus Sans quantité minimale pour les rechanges sur mesureFabriqué selon votre spécification
Pièces d'outillage sur mesure
et fabrication OEM
Besoin d'un composant hors catalogue ? Envoyez le plan ou un échantillon pour la fabrication de pièces d'outillage sur plan. Identifiez ajustements critiques, pièces associées, quantité et révision du plan. Les exigences sont examinées avant de fabriquer le remplacement.
- Poinçons, inserts, plaques et composants de moule sur mesure
- Revue des plans 2D et 3D, et rétroconception selon échantillon si nécessaire
- Aciers à outils, aciers pour moules et carbures selon l'application
- Usinage CNC, électroérosion à fil et rectification
- Traitement thermique, finition et revêtement selon spécification
- Rapports dimensionnels et documents matière convenus
Des composants d'outillage
adaptés à votre application
Matière, traitement et surfaces sont étudiés pour la précision et les conditions de production, avec traçabilité définie de la matière à la pièce finie.
Usinage et rectification des surfaces, alésages ou diamètres sont sélectionnés selon les ajustements. Les capacités indicatives doivent être confirmées sur la géométrie et le moyen de contrôle.
Précision selon spécificationPour vos pièces d'outillage, tiN, TiCN, DLC, CrN, nitruration, chromage dur ou brunissage selon le besoin. Les effets sur l'usure, la corrosion et la durée de service nécessitent une évaluation sur l'application réelle.
PVD / CVD / NitrurationSKD11, DC53, H13, S136, P20, D2, M2, carbure, polymères techniques POM, PEEK ou PTFE et alliages spéciaux. Le choix tient compte de l'usure, de la température et de la corrosion.
Traçabilité matière complèteCertificats matière, enregistrements de traitement, rapports dimensionnels, dureté et revêtement selon le périmètre convenu dans la commande.
Certification ISO 9001:2015Nuance, traitement thermique et finition sont associés pour répondre aux sollicitations. Un objectif de durée doit être vérifié selon les conditions de fonctionnement et la maintenance.
Durée à valider au projetPour un rechange interchangeable, dimensions, références et parties associées doivent être vérifiées. Une référence DME, HASCO ou MISUMI ne démontre pas seule la compatibilité avec un assemblage modifié.
Remplacement selon ajustements validésPièces d'outillage
Fabrication
SSP coordonne le parcours des pièces d'outillage, de la matière au contrôle final. Les opérations et éventuels traitements externes sont identifiés selon la commande.
Pour vos pièces d'outillage, fraisage et tournage CNC de 3 à 5 axes pour profils, poches et géométries complexes. Serrage, reprises et précision sont définis selon les exigences du plan.
Rectification plane, cylindrique, intérieure et en coordonnées pour poinçons et matrices. Les tolérances jusqu'à ±0,002 mm et l'état de surface sont à confirmer sur la caractéristique concernée.
Électroérosion à fil pour profils fins et contours complexes ; enfonçage pour cavités, nervures et surfaces difficiles à atteindre par usinage.
Pour vos pièces d'outillage, réalisation d'alésages, logements de colonnes et positions de trous nécessitant un contrôle géométrique particulier. La précision est définie selon le plan et la méthode de mesure.
Trempe sous vide, refroidissement, revenus et cryogénie selon la nuance et la spécification. Les cotes critiques sont réexaminées après traitement avant la finition.
Revêtements PVD, nitruration, brunissage, chromage ou imprégnation selon la fonction. Polissage et rectification sont définis par la rugosité et les ajustements requis.
Contrôle tridimensionnel, mesure optique, dureté et rugosité selon la caractéristique. Méthode, résolution et incertitude doivent être adaptées au besoin et précisées dans les documents convenus.
Du composant unitaire aux lots répétés, avec revue des plans STEP, IGES, PDF ou DWG avant production. Les pièces hors standard catalogue relèvent de notre fabrication de pièces d'outillage sur plan service.
Tableau des
capacités techniques
Vue d'ensemble des procédés de fabrication de pièces d'outillage. Les valeurs indicatives doivent être confirmées selon la géométrie, la matière et les contrôles requis.
| Catégorie | Caractéristique | Valeur ou plage | Procédé | Application |
| Tolérance d'usinage | Précision CNC | ± 0.01 mm | Fraisage et tournage CNC | Composants d'outillage, boîtiers et plaques |
| Tolérance de rectification | Rectification plane, intérieure et extérieure | ± 0.002 mm | Rectification de précision | Poinçons, inserts, tiroirs et colonnes |
| Précision de l'électroérosion | Électroérosion à fil et par enfonçage | ± 0.003 mm | Découpe par électroérosion | Profils fins et petites géométries |
| État de surface | Ra final | ≤ 0.2 μm | Rectification et polissage | Surfaces de glissement de précision |
| Traitement thermique | Dureté de l’acier à outils | 50–62 HRC | Traitement sous vide et trempe | Poinçons et inserts soumis à l'usure |
| Dureté du carbure | Carbure cémenté | 88–92 HRA | Carbure fritté | Composants d'usure |
| Choix des revêtements | Revêtements contre l'usure | TiN / TiCN / DLC / CrN | Dépôt PVD | Maîtrise du frottement et de l'usure |
| Dimensions maximales de pièce | Enveloppe d'usinage CNC | 500 × 400 × 300 mm | CNC et rectification | Plaques et blocs d'outillage |
| Dimensions de travail en électroérosion | Enveloppe d'électroérosion | 350 × 250 × 200 mm | Électroérosion à fil et par enfonçage | Composants à profils serrés |
| Formats de fichiers CAO | Données acceptées | STEP · IGES · PDF · DWG | Étude d’ingénierie | Pièces d'outillage sur mesure |
Matériaux pour pièces d'outillage
Le choix des matériaux des pièces d'outillage dépend de la matière travaillée, de l'usure et des ajustements. La nuance est définie selon l'application et confirmée avant fabrication.
de surface disponibles
et revêtements
Le traitement des pièces d'outillage peut limiter l'usure, le frottement ou le grippage. La finition doit être choisie selon la matière travaillée et les conditions de production.
Pour vos pièces d'outillage, rectification des profils, plans et diamètres selon les cotes et la rugosité des surfaces de glissement ou d'ajustement. Les valeurs doivent être confirmées au projet.
Ra ≤ 0.2μmPolissage des empreintes et faces de poinçons selon la référence SPI et l'échantillon approuvé. Aspect, adhérence et efforts d'éjection sont évalués pendant la mise au point.
Ra ≤ 0.05μmLe DLC peut limiter l'usure adhésive pour certaines applications inox ou cuivre. Épaisseur et coefficient de frottement dépendent du dépôt et des conditions réelles.
Frottement à évaluerTiN et TiCN par PVD pour applications abrasives selon la spécification. Épaisseur, dureté et durée de service doivent être confirmées avec le spécialiste du traitement.
Résistance à l'usure à validerPour vos pièces d'outillage, la nitruration durcit certaines surfaces selon la nuance et le cycle retenus. Les effets dimensionnels et la profondeur de couche nécessitent une définition au projet.
Dureté superficielle selon traitementChromage dur pour certaines queues de poinçons, colonnes et surfaces d'usure. Protection, épaisseur et dimensions finales sont convenues selon l'environnement.
Protection selon l'applicationBrunissage des corps d'outils et plaques selon les besoins de protection. Son effet dimensionnel et sa compatibilité doivent être vérifiés pour l'application.
Effet dimensionnel à vérifierPaliers et bagues en bronze imprégné pour certaines conditions de glissement. Lubrification, entretien et limites d'utilisation sont définis selon le matériau et l'application.
Entretien selon spécificationPièces d'outillage
Tolérances
Les pièces d'outillage sont évaluées selon les caractéristiques convenues. Rapport dimensionnel et certificat matière sont fournis selon la commande.
| Procédé | Norme | Valeur |
| Usinage CNC | Précision de fraisage et tournage | ± 0.01 mm |
| Rectification de précision | Rectification plane, intérieure et extérieure | ± 0.002 mm |
| Rectification en coordonnées | Précision de position | ± 0.001 mm |
| Contrôle MMT | Mesure en interne | ± 0.001 mm |
| Précision de l'électroérosion | Électroérosion à fil et par enfonçage | ± 0.003 mm |
| État de surface | Ra après rectification ou polissage | ≤ 0.2 μm |
Pour vos pièces d'outillage, capacités indicatives à confirmer. Les microcomposants peuvent nécessiter rectification en coordonnées ou rodage complémentaires, avec contrôle des cotes critiques avant expédition.
Pièces d'outillage
Procédé de fabrication
Sept étapes relient revue du plan et livraison des pièces d'outillage, avec points techniques, contrôles et documentation adaptés au projet.
Examen des fichiers STEP, IGES, DWG ou PDF : faisabilité, tolérances et matière. Premier retour technique visé sous 24 heures ouvrées selon les informations reçues.
Revue de l'usinabilité, des risques de traitement, des surépaisseurs de rectification et de la compatibilité des revêtements avant approbation de la production.
Approvisionnement de la nuance avec certificats convenus, contrôle à réception de dureté et dimensions, et traçabilité maintenue jusqu'à la livraison.
Pour vos pièces d'outillage, fraisage, électroérosion et rectification ; trempe ou cryogénie selon spécification. Les contrôles après traitement précèdent la finition des caractéristiques concernées.
Rectification finale, polissage et dépôt PVD ou CVD selon le plan. Les méthodes de vérification sont définies en fonction des surfaces à contrôler.
Rapport dimensionnel, dureté, rugosité et épaisseur de revêtement selon le périmètre convenu, avec les documents matière destinés à la livraison.
Protection individuelle des pièces d'outillage, barrière anticorrosion et emballage adapté au transport express ou maritime. Suivi, documents d'exportation et rapports sont convenus à la commande.
Secteurs desservis
Nos pièces d'outillage accompagnent la maintenance et les productions de plusieurs secteurs, selon les caractéristiques et délais convenus.
Pour vos pièces d'outillage, poinçons, guidages, plaques d'usure et éjecteurs de rechange pour outils de découpe, notamment les outils à suivre destinés aux pièces de carrosserie et de structure.
Micropoinçons, noyaux et composants de découpage des bornes pour connecteurs, grilles de connexion et équipements d'assemblage de cartes.
Composants d'outillage en titane, Inconel ou inox. Les exigences aéronautiques, certificats et justificatifs de traçabilité doivent être définis puis vérifiés au projet.
Guidages, bagues, plaques d'usure et composants de retenue pour presses, équipements automatisés et outillages de machines.
Ensembles poinçon-matrice, éjecteurs revêtus et guidages pour outils d'emballage ou de connecteurs alimentés en bande, selon les conditions de production.
Documents qualité
et qualification fournisseur
Les pièces d'outillage sont réalisées dans notre système de management de la qualité, avec contrôles et traçabilité définis de la matière à la livraison.
Pour le cadre de management de la qualité, consultez la présentation officielle ISO 9001. Confirmez nuance, ajustements critiques et documents des pièces d'outillage pendant la revue du plan.
Système qualité encadrant conception, fabrication, contrôle et livraison, avec documents convenus pour la qualification et les commandes.
Pour vos pièces d'outillage, marquage, essais et documents dépendent du composant et de son application. Une pièce d'outillage ne reçoit pas automatiquement un marquage CE ; les justificatifs requis sont à confirmer avant commande.
Résultats MMT, dureté, certificats matière et rugosité selon les documents et le périmètre demandés dans l'offre.
Certificats de la nuance et identification des lots selon la commande, pour relier matière reçue et pièce finie.
Vérification des certificats, de la dureté et des dimensions des blocs avant l'usinage selon les critères applicables.
Traçabilité matièreMMT et mesure optique aux étapes pertinentes pour identifier les écarts avant les opérations suivantes, selon le plan de contrôle.
Précision vérifiée selon le planLes cotes critiques sont revérifiées après traitement ; les déformations ou variations sont prises en compte dans les opérations de finition.
Stabilité dimensionnelle évaluéeRapport dimensionnel, dureté, rugosité, revêtement et contrôle avant emballage selon le périmètre approuvé.
Rapport selon la commandePour vos pièces d'outillage, identification du code pièce, de la nuance, du lot matière et des étapes de traitement selon les exigences de traçabilité convenues.
Système qualité ISO 9001:2015fréquentes
fréquentes
Réponses techniques aux questions des acheteurs avant commande.
Préparez votre commande de
pièces d'outillage
Envoyez les plans des pièces d'outillage pour préparer une offre technique avec étude de la matière, des tolérances et du délai. Identifiez les informations confirmées et les points encore ouverts avant le lancement.