


Injection plastique
de pièces sur mesure
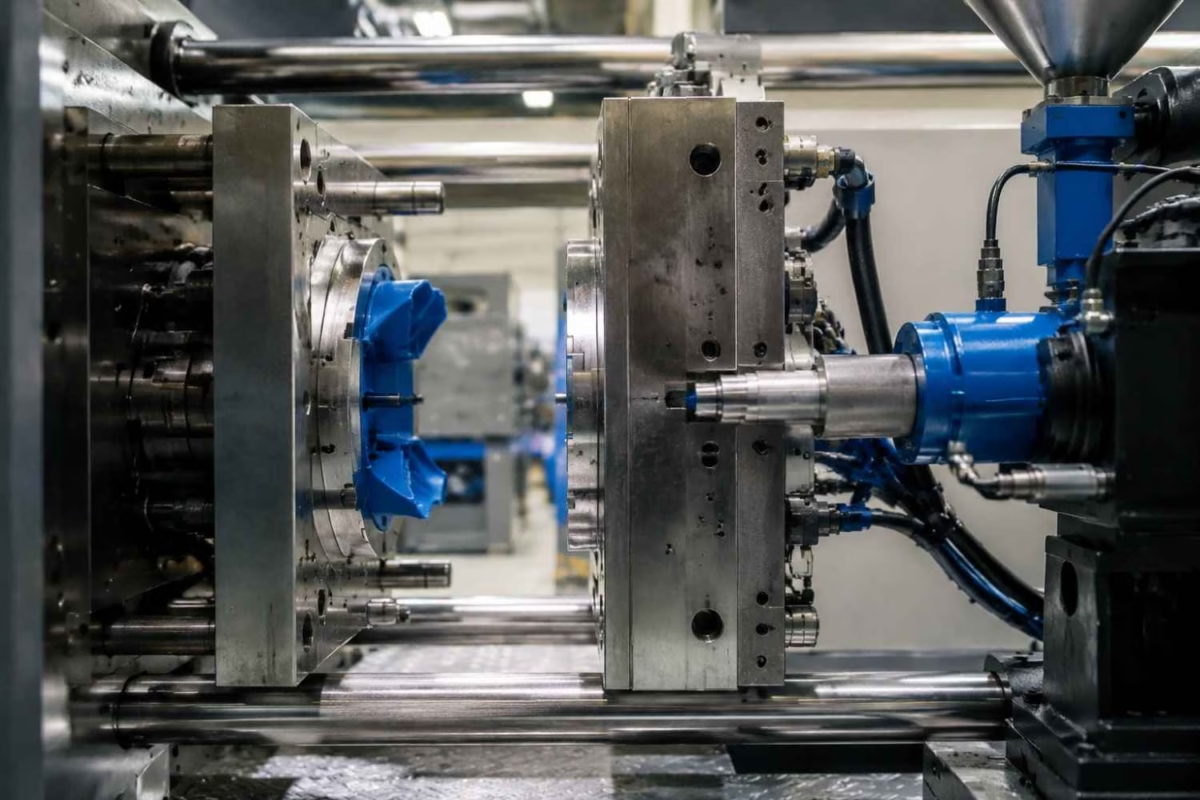
SSP réalise l’injection plastique de pièces sur plan, de l’étude de la résine et du moule à la validation des échantillons et à la fourniture en série.
Pièces en injection plastique
que nous fabriquons
Boîtiers de connecteurs, capots, ensembles avec inserts et petites pièces techniques réalisés selon votre plan, votre résine et vos exigences d’assemblage. Découvrez les familles de composants et présentez-nous les besoins de votre produit.
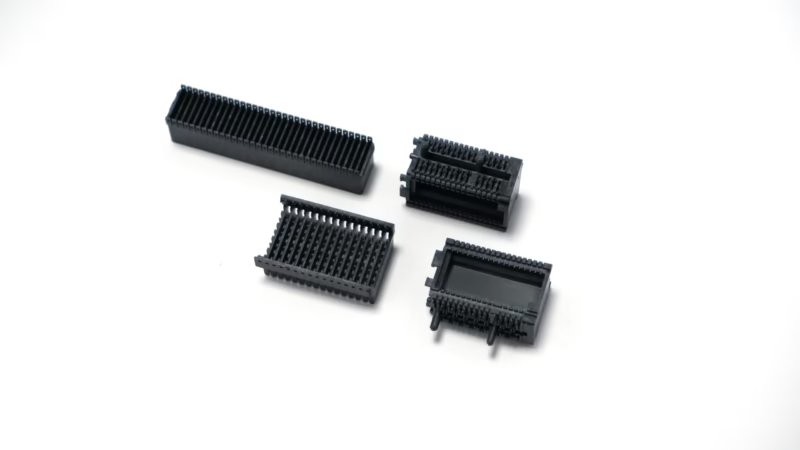
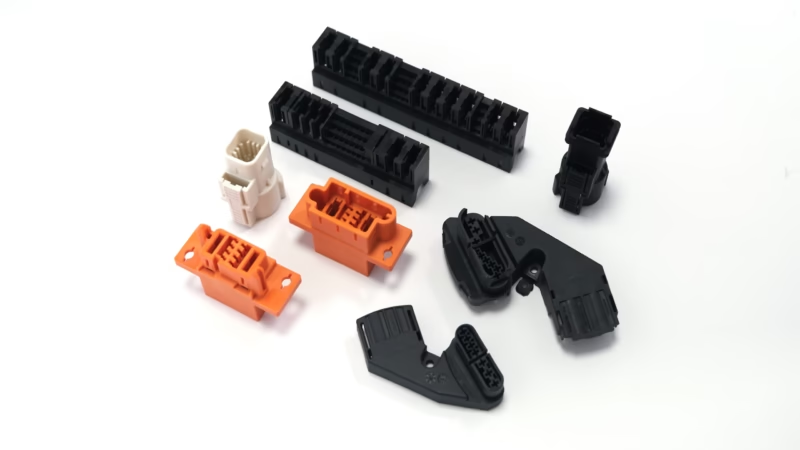
Boîtiers de connecteurs
Boîtiers avec logements de contacts, verrouillages et références d'assemblage. Identifiez les interfaces déterminant l'ajustement électrique ou mécanique.
Vérifier contacts, verrouillages et surfaces d'accouplement.Parler de cette pièce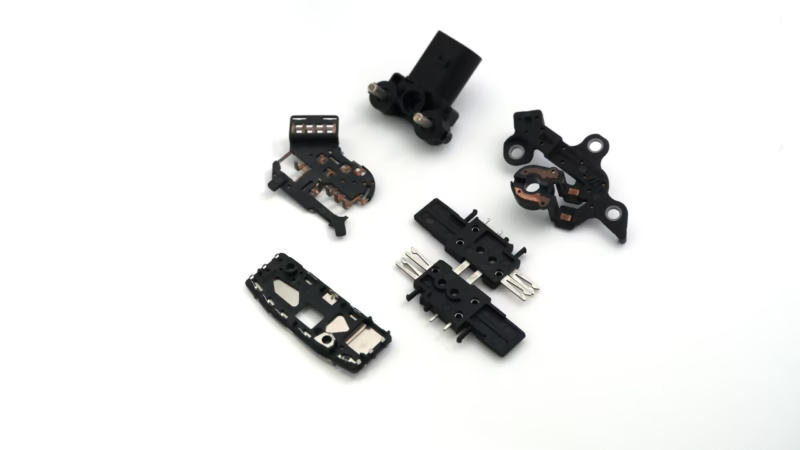
Couvercles et supports
Couvercles, fixations et protections. Définissez bossages de vis, tenue des clips, faces visibles et conditions de charge ou d'environnement.
Vérifier fixation, aspect et conditions d'utilisation.Parler de cette pièce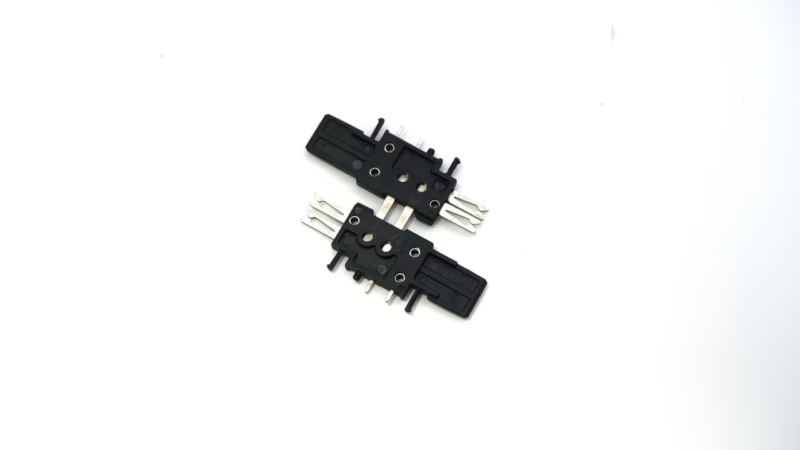
Composants avec inserts
Corps plastiques associés à des contacts ou inserts métalliques. Convenez des plans d'inserts, zones exposées, exigences de tenue et réception de l'ensemble.
Vérifier position, rétention et étanchéité.Parler de cette pièceEngrenages et petites pièces
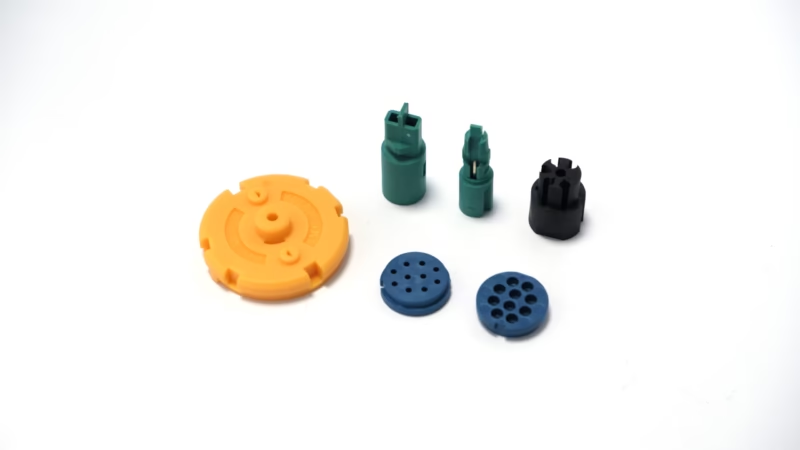
Engrenages, bagues et composants fonctionnels compacts. Confirmez profils, concentricité, jeux et méthode de mesure avant validation du moule.
Vérifier profils fonctionnels et cotes critiques.Parler de cette pièceExemples destinés à l'étude de fabrication. Spécifications finales et adéquation sont convenues pour chaque projet.
Selon votre plan
Votre spécification, examinée avant fabrication.
Plan · matière · quantité
Au-delà du catalogue
Votre pièce,fabriquée selon votre plan
Besoin d’un boîtier, d’un clip ou d’une pièce technique sur mesure ? Transmettez le modèle, le grade de résine souhaité, l’application et les essais demandés. Envoyez à SSP un modèle STEP ou un plan coté avec la matière, la quantité et les contrôles demandés. Notre équipe peut examiner la géométrie, la gamme de fabrication et le périmètre du devis pour votre projet.
- Examen du plan ou de l’échantillon avant de fixer la fabrication.
- Matière, traitement et finition selon la spécification approuvée.
- Cotes critiques et rapports de contrôle définis avec la commande.
- Besoins de prototype, d’essai et de production récurrente examinés pour le projet.
- Accord de confidentialité sur demande.
Injection plastique
et procédés associés
La fonction du composant guide le choix. Nous étudions géométrie, matière, interfaces et volumes avant de proposer le procédé et ses exigences d'outillage et de validation.
Injection de pièces techniques
Boîtiers, couvercles, clips et pièces techniques en grades d'ABS, PC, PP, PA, POM ou PBT. Examinez retrait, aspect et ajustements avant de choisir la résine.
Étudier votre pièce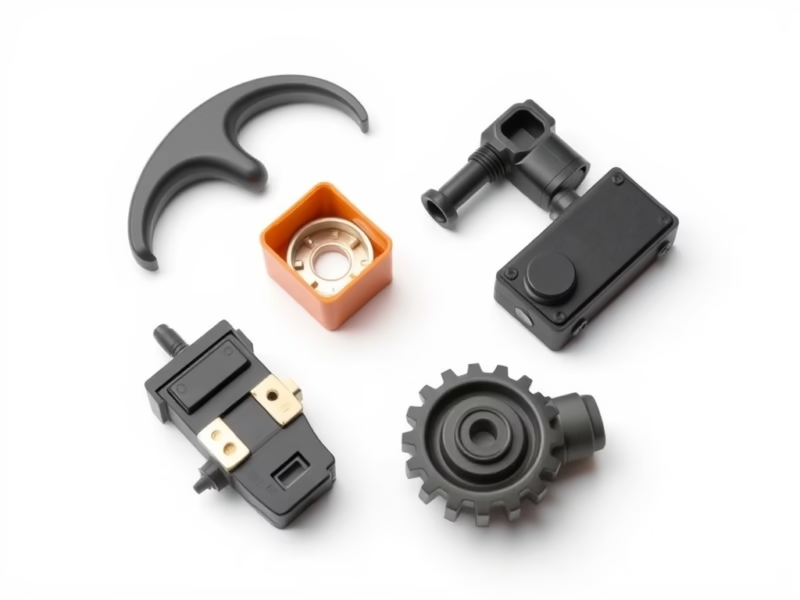
Surmoulage
Interfaces matière
Associez un support rigide à une couche plus souple pour préhension, étanchéité ou protection. Définissez adhérence, positionnement et surfaces devant rester sans bavure.
Découvrir le surmoulage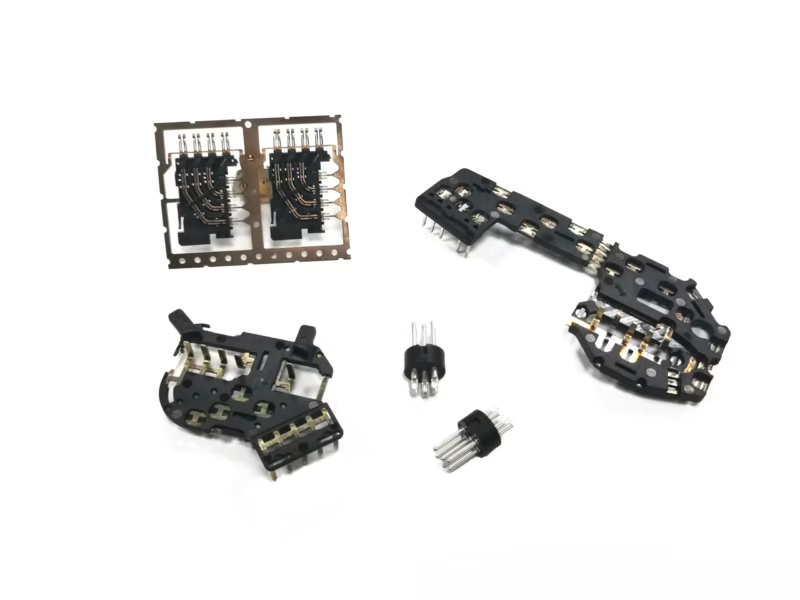
Moulage avec inserts
Métal et plastique
Intégrez contacts métalliques, inserts filetés ou composants approuvés dans le plastique. Précisez tenue, tolérances de position et essais électriques ou d'étanchéité dans la consultation.
Découvrir les inserts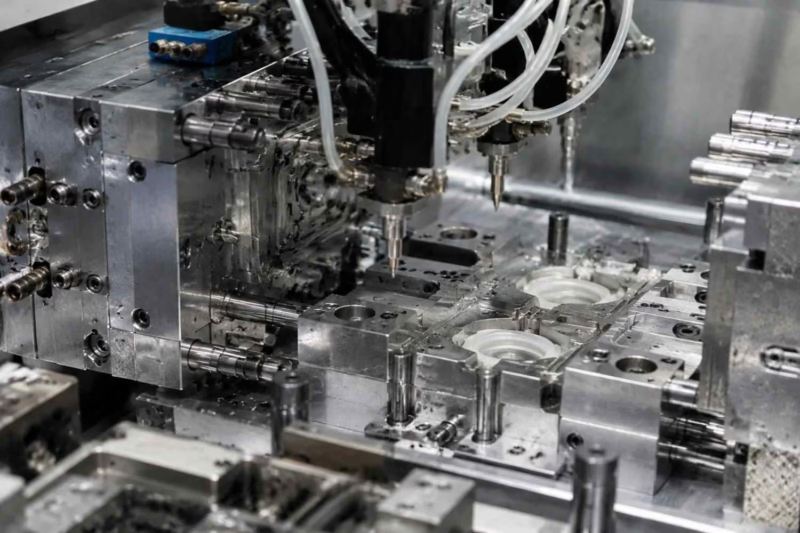
Injection de silicone liquide
Composants en silicone
Procédé dédié aux pièces souples et joints en silicone. Indiquez grade, dureté, conditions d'utilisation et justificatifs requis pour la matière ou la pièce finie.
Découvrir l'injection LSR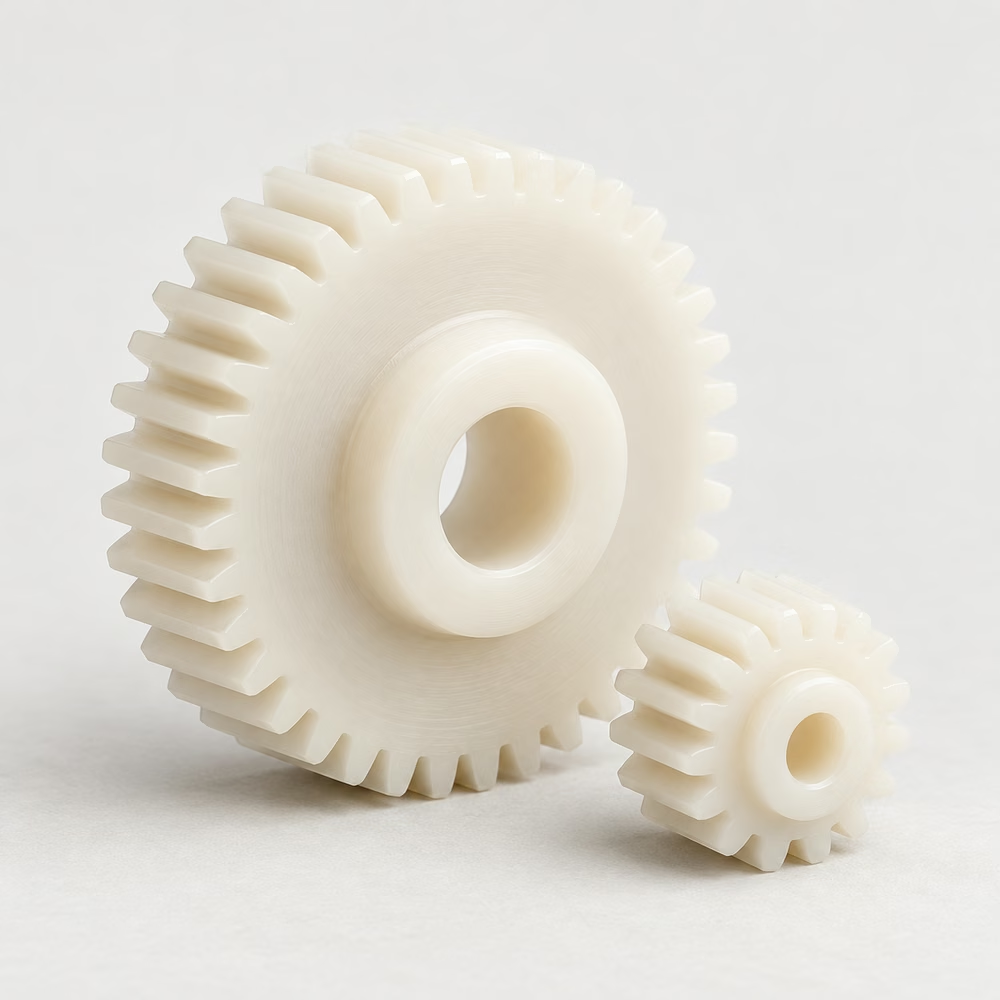
Micro-injection
Petites pièces techniques
Petites pièces à détails fins, interfaces miniatures ou faible masse injectée. Évaluez écoulement, détails d'outillage, manipulation et mesurabilité pour chaque caractéristique.
Découvrir la micro-injection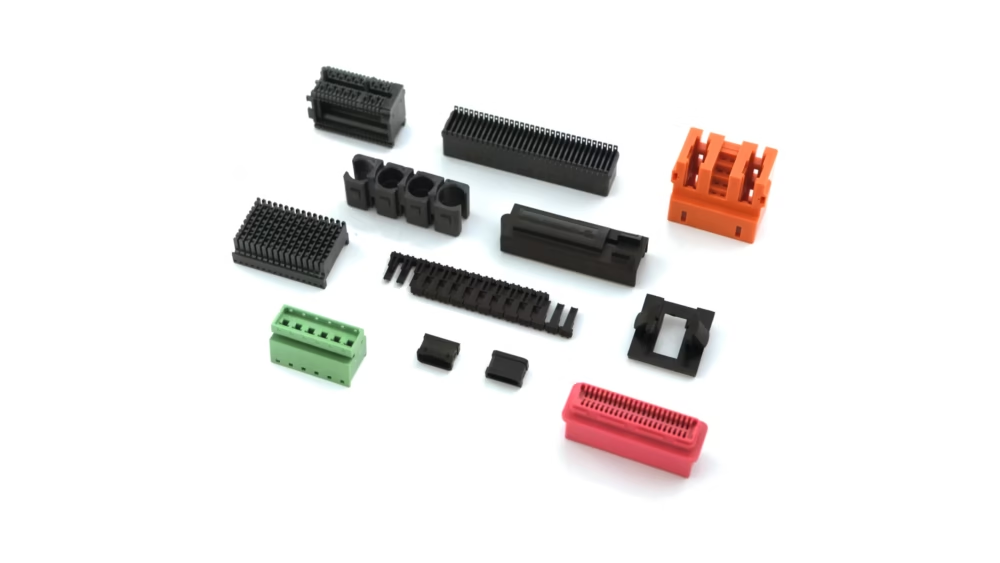
Résines recyclées et biosourcées
Qualification matière
Examinez résistance, aspect, traçabilité et stabilité du procédé. Convenez du grade exact et des essais de réception avant de remplacer une résine déjà utilisée en série.
Découvrir les matièresMoulage plastique
du plan à la production.
Un flux de fabrication connecté, avec une revue définie à chaque passage. Convenez du plan, de la résine et des critères de réception avant d'autoriser l'étape suivante.
Revue du projet et des plans
Transmettez modèle CAO, indice de plan, quantité initiale et besoin annuel. Identifiez interfaces d'assemblage, exigences d'aspect et inserts pour une offre couvrant la pièce complète.
Périmètre du projet convenu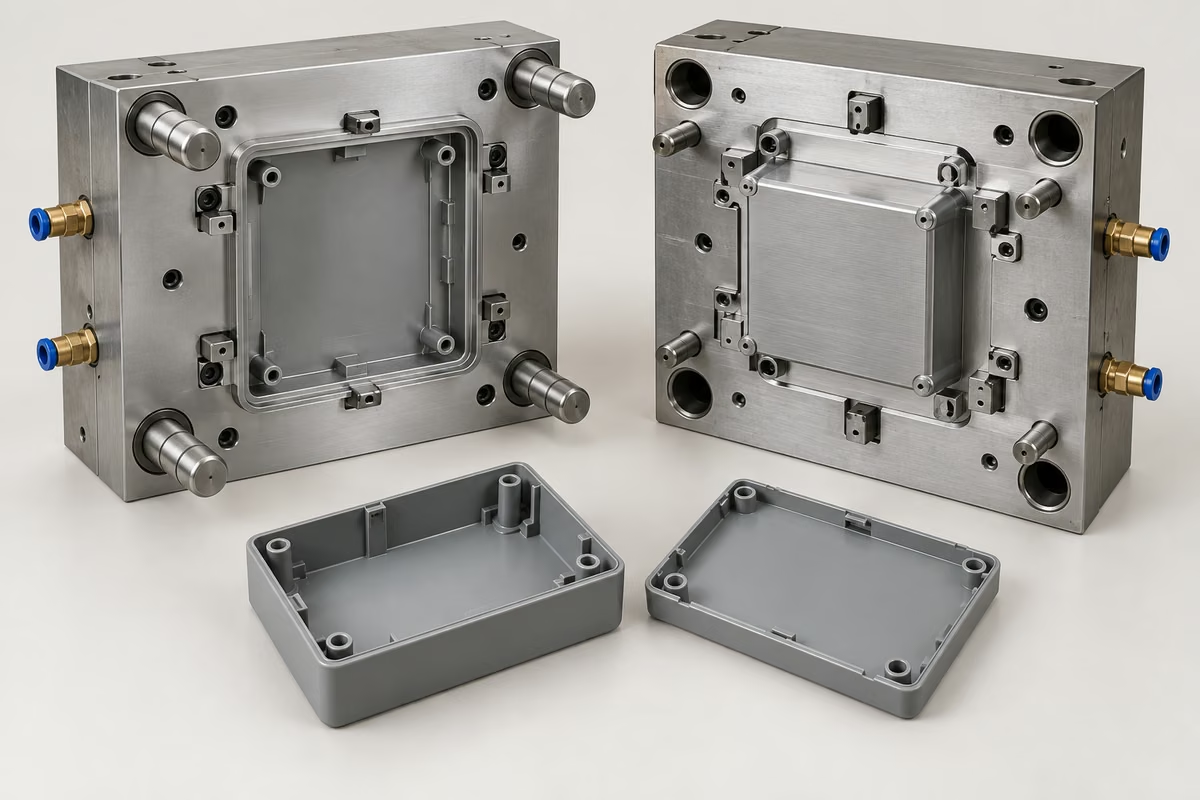
Matière et revue DFM
Examinez le grade de résine avec épaisseurs, dépouilles, nervures, points d'injection et contre-dépouilles. Confirmez retrait prévu, faces visibles et caractéristiques à tolérances individuelles.
Matière et exigences de pièce approuvées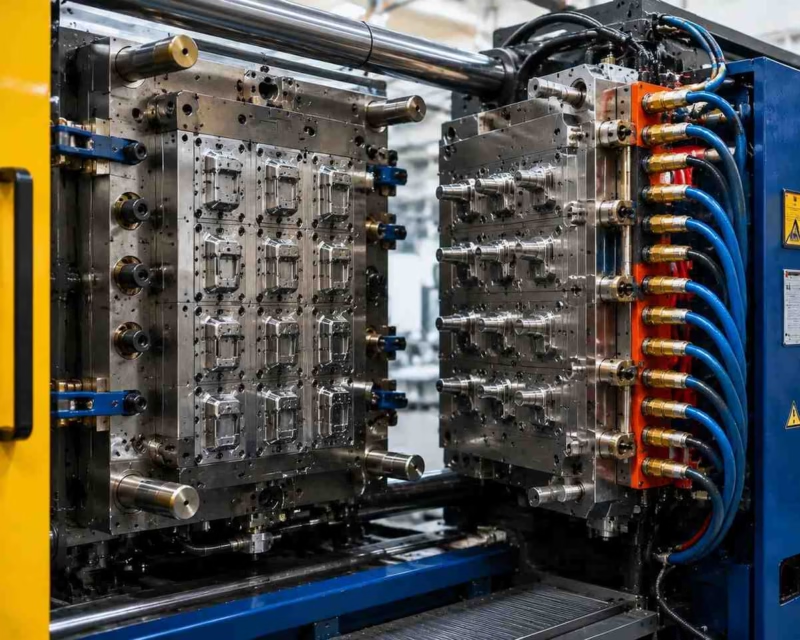
Conception et fabrication du moule
Convenez des empreintes, de l'alimentation, de l'acier, du refroidissement et de l'éjection. Vérifiez accès de maintenance et éléments d'usure remplaçables avant fabrication.
Conception du moule approuvée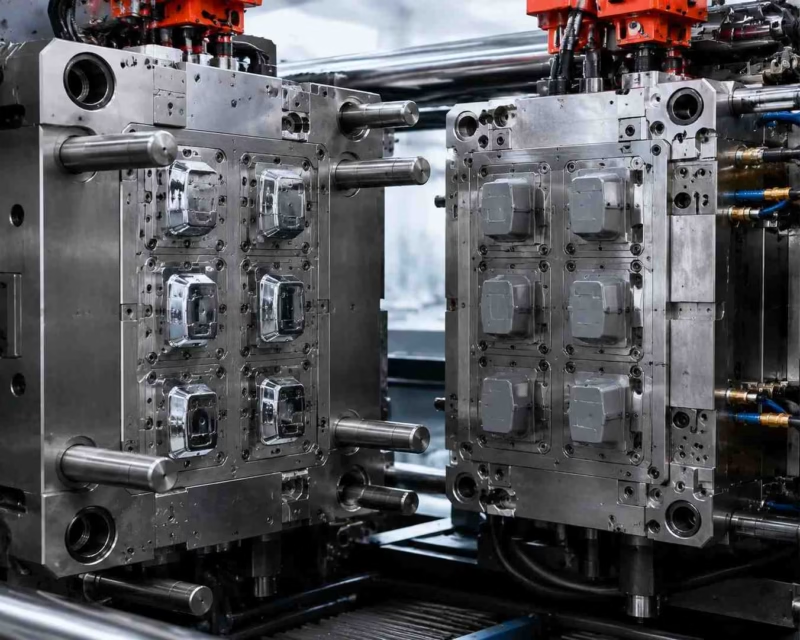
Essais d'injection et échantillons
Moulez les pièces d'essai avec la matière convenue. Vérifiez remplissage, aspect et assemblage ; consignez les corrections et répétez les essais nécessaires avant réception finale.
Échantillons et relevé des corrections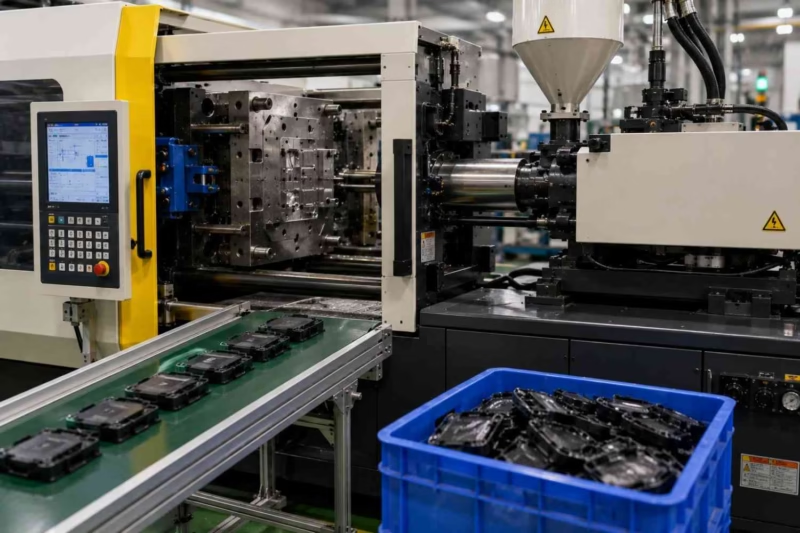
Contrôle et approbation de la pièce
Mesurez les cotes critiques selon références et limites convenues. Confirmez conditions de mesure, rapport dimensionnel et vérifications fonctionnelles ou esthétiques de réception.
Échantillons et critères de contrôle approuvés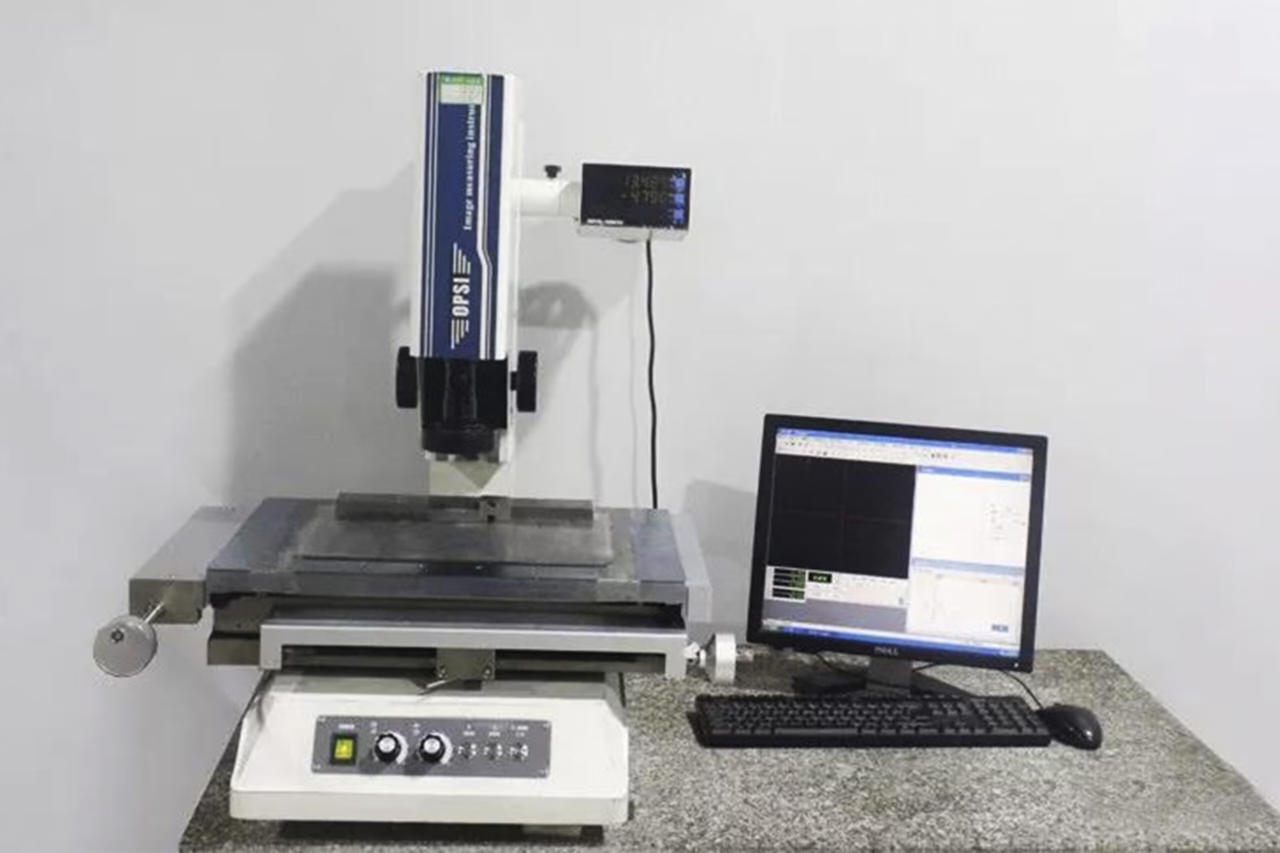
Production, emballage et fourniture
Produisez les quantités convenues selon plan, résine et échantillons approuvés. Confirmez lots, opérations, protection, documents d'expédition et conditions de livraison.
Fourniture répétitive maîtrisée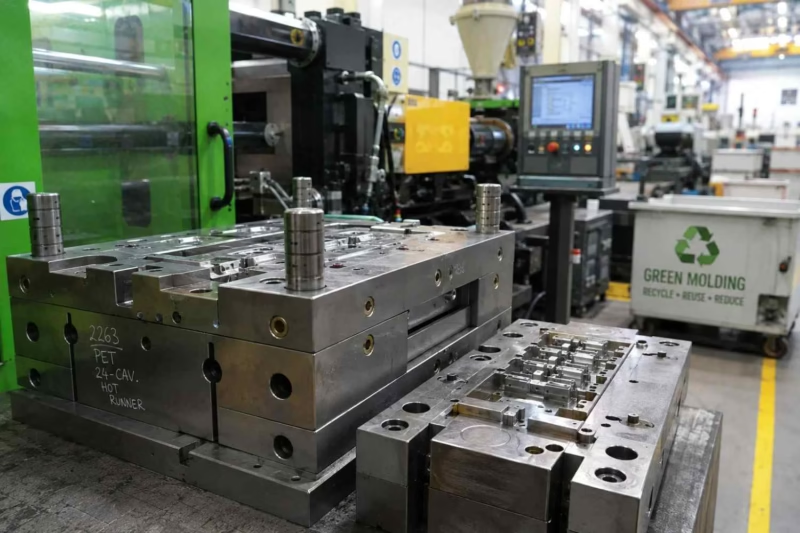
Ce que couvre l’injection plastique chez SSP
Convenez de quatre points de validation technique, puis choisissez le périmètre de fourniture adapté à votre projet.
- FaisabilitéRevue DFM
Vérifiez les dépouilles, les épaisseurs et les caractéristiques critiques selon la résine spécifiée.
- Conception du mouleEmpreintes et refroidissement
Validez les empreintes, les seuils, l’éjection et l’accès pour la maintenance.
- Validation des échantillonsPièces d’essai
Contrôlez les cotes, l’aspect et le montage avant de valider les pièces plastiques OEM.
- Mise en productionSéries récurrentes
Basez chaque commande sur le plan approuvé, la résine et les critères de contrôle convenus.
Trois modes d’approvisionnement en pièces moulées
- Échantillons prototypes
Pour valider le montage, la fonction et l’aspect.
Convenez de la quantité et des critères d’acceptation.
- Moule de série et pièces
Pour un moule neuf et une première série.
Confirmez la propriété du moule, les empreintes et les étapes de validation.
- Séries récurrentes
Pour planifier les commandes d’une pièce approuvée.
Confirmez la taille des lots, l’identification et l’emballage.
Chiffres de référence pour les moules d’injection
Ces valeurs aident à définir les empreintes, la compatibilité avec la presse et le premier essai. La précision d’usinage du moule ne fixe pas la tolérance de la pièce moulée.
- 1–64Empreintes par moule
- 1200 × 900 mmDimensions maximales du moule
- 18 tMasse maximale du moule
- 15–35 joursPremier essai habituel après validation de la conception
- ±0,005 mmPrécision d’usinage du moule
- 5 millions de cyclesDurée de vie publiée pour certains moules
Pour les projets avec inserts métalliques découpés
Ces chiffres concernent l’outillage de l’insert métallique. Validez séparément la position de l’insert et l’assemblage moulé.
- 800+Coups par minute
- 0,1 mmÉpaisseur minimale à confirmer
- 30+Postes par outil
- Plus de 1 millionDurée en cycles à valider
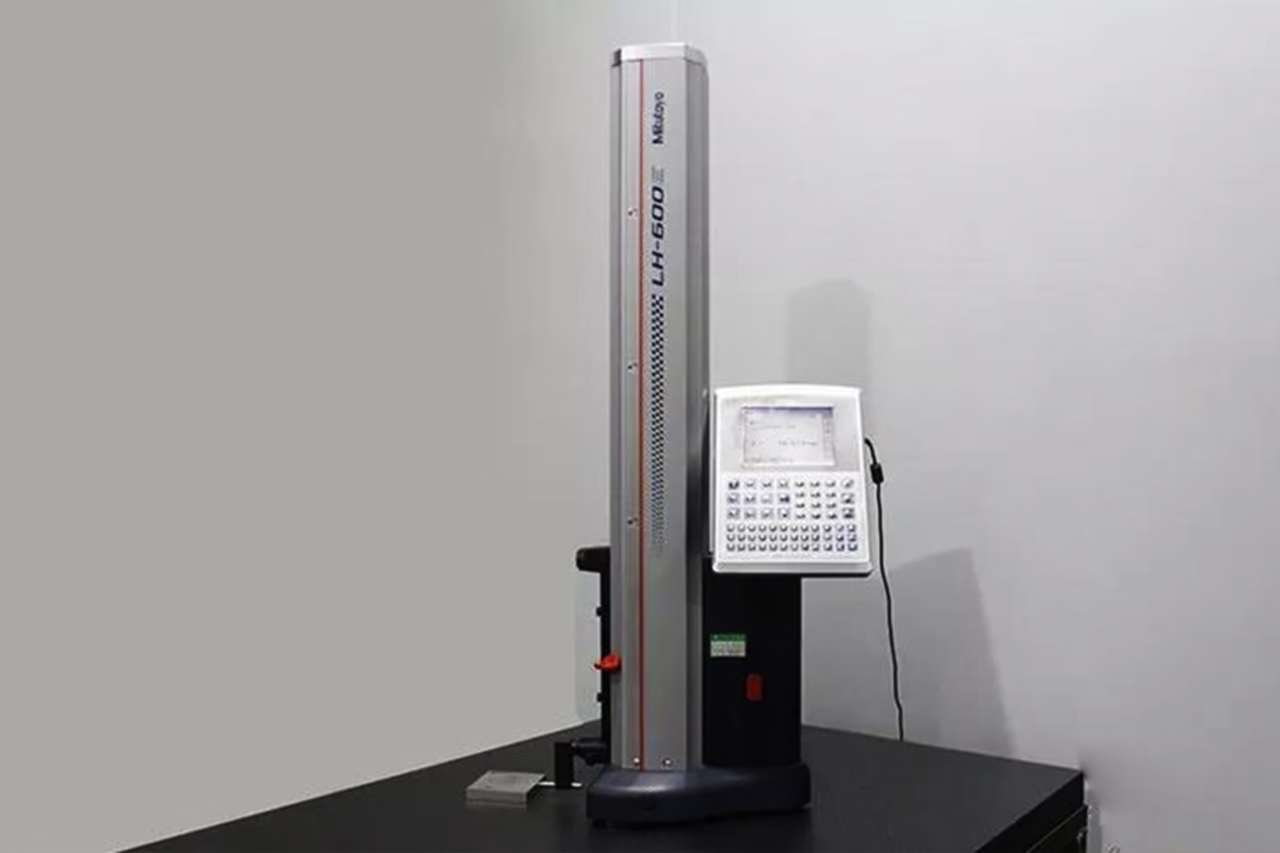
Contrôlez la pièce
que vous allez assembler
Le contrôle doit répondre à la fonction du composant. Convenez des conditions de mesure et des documents utiles aux équipes techniques et achats.
Cotes critiques
Identifiez références, ajustements et limites individuelles sur le plan approuvé.
Premier article
Convenez du nombre d'échantillons, du rapport dimensionnel et des essais fonctionnels ou d'assemblage.
Réception d'aspect
Précisez faces visibles, texture, couleur et traces admises d'injection ou d'éjection.
Contrôle de série
Définissez prélèvement, identification des lots et documents des commandes répétitives.
Choix de la résine
et spécifications de la pièce
Choisissez un grade commercial précis. Résine, géométrie, fibres et conditionnement influencent retrait, aspect et résultats dimensionnels.
Thermoplastiques courants
ABS / PP / PE / PSBoîtiers et composants généraux, après examen du grade et de la géométrie.
Polymères techniques
PC / PC/ABS / PA6 / PA66 / POM / PBTÉtudiez rigidité, humidité, exposition chimique et ajustements d'assemblage.
Grades spécialisés
PPS / PEI / PEEK / LCPConfirmez transformation, exigences du moule et justificatifs d'application.
Grades souples ou alternatifs
TPE / TPU / PP recyclé / rPET / PLAExaminez adhérence, souplesse, contenu recyclé autorisé et traçabilité.
Points à définir dans la consultation
| Exigence | À préciser |
|---|---|
| Pièce | Modèle 3D, plan 2D, indice et interfaces critiques. |
| Résine | Fournisseur, grade, couleur, charges et substitutions admises. |
| Tolérances | Références, limites, conditionnement et méthode de mesure. |
| Moule | Empreintes, alimentation, maintenance et validation des échantillons. |
| Besoin | Quantité initiale, consommation annuelle et réassorts prévus. |
| Justificatifs | Rapport dimensionnel, documents matière et enregistrements convenus. |
La précision d'usinage du moule et la tolérance d'une pièce moulée sont deux spécifications différentes. Confirmez les limites après revue de la résine, de la géométrie et des conditions de contrôle.
Aspect et
opérations complémentaires
Choisissez les finitions selon matière et assemblage. Intégrez-les au plan ou à la consultation pour chiffrer de manière cohérente aspect et opérations après moulage.
- Surface moulée
- Convenez du poli ou de la texture, d'un échantillon de référence et des traces d'injection, de joint et d'éjection.
- Couleur et décoration
- Précisez références couleur, visuels et besoins de peinture, impression ou revêtement à étudier.
- Inserts et assemblage
- Étudiez inserts filetés, jonctions, ajustements et sous-ensembles dans un périmètre distinct.
- Protection et emballage
- Identifiez détails fragiles et faces d'aspect. Convenez de séparation, comptage, étiquetage et protection.
Outillages et produits
associés
Coordonnez moule et composants de maintenance avec le programme d'injection. Ces pages présentent les options ; compatibilité et spécifications sont convenues pour votre projet.
Moules d'injection
Empreintes et alimentation adaptées. Étudiez acier, refroidissement, éjection et accès de maintenance.
Voir les moules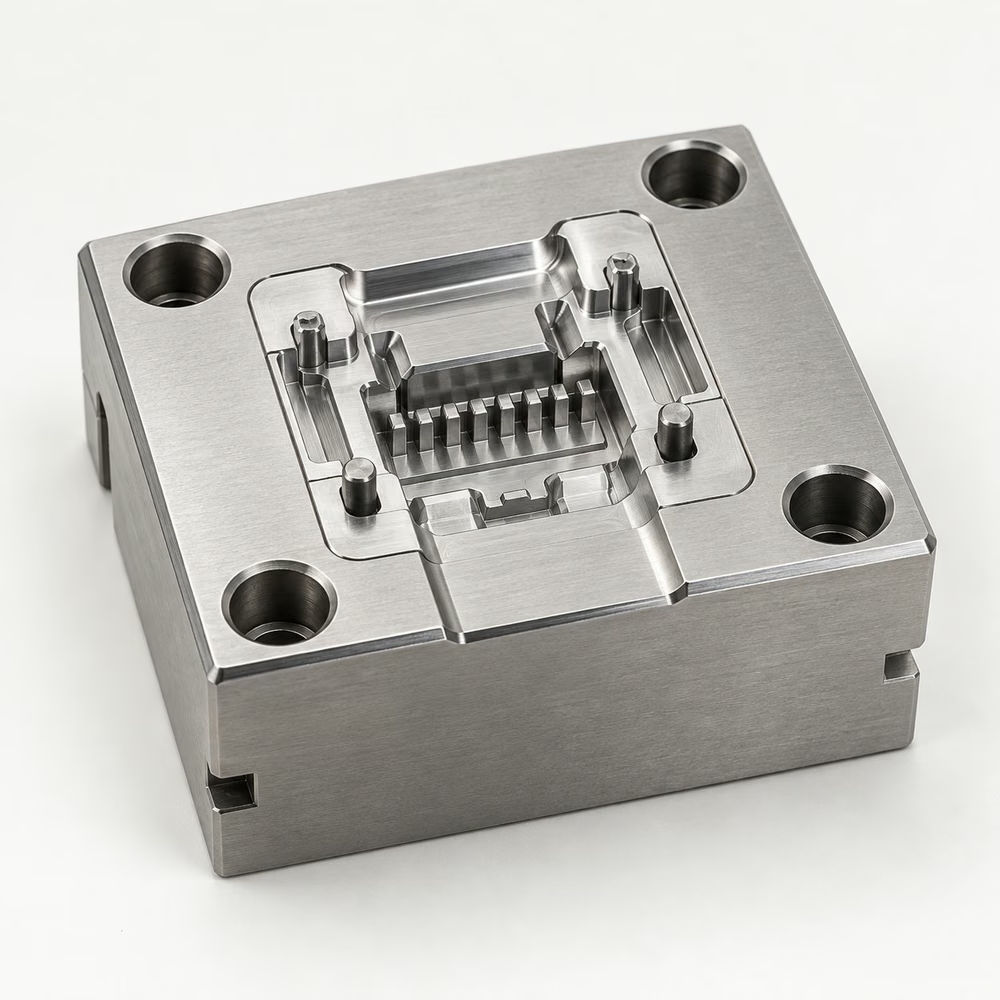
Inserts de noyau et d'empreinte
Inserts remplaçables pour géométrie, usure ou modifications. Fournissez le plan de détail approuvé.
Voir les composants d'outillage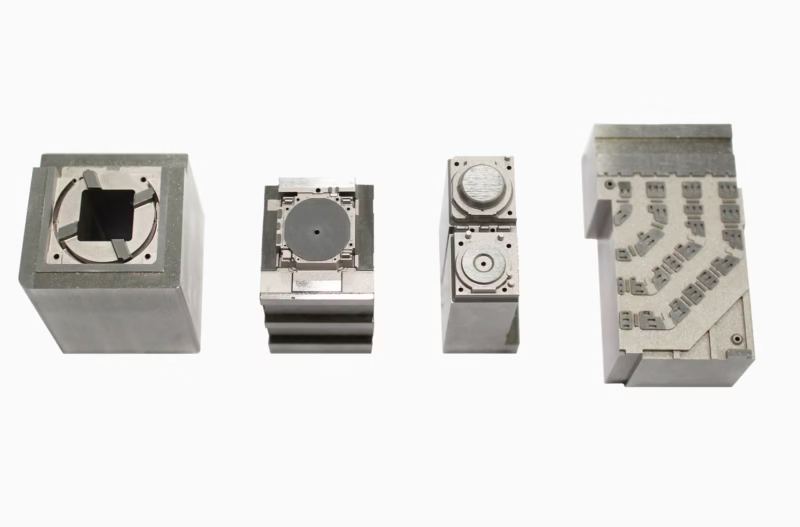
Pièces de rechange de moule
Éléments d'éjection, guidage et usure selon plan ou étude d'échantillon pour la maintenance.
Voir les pièces de rechange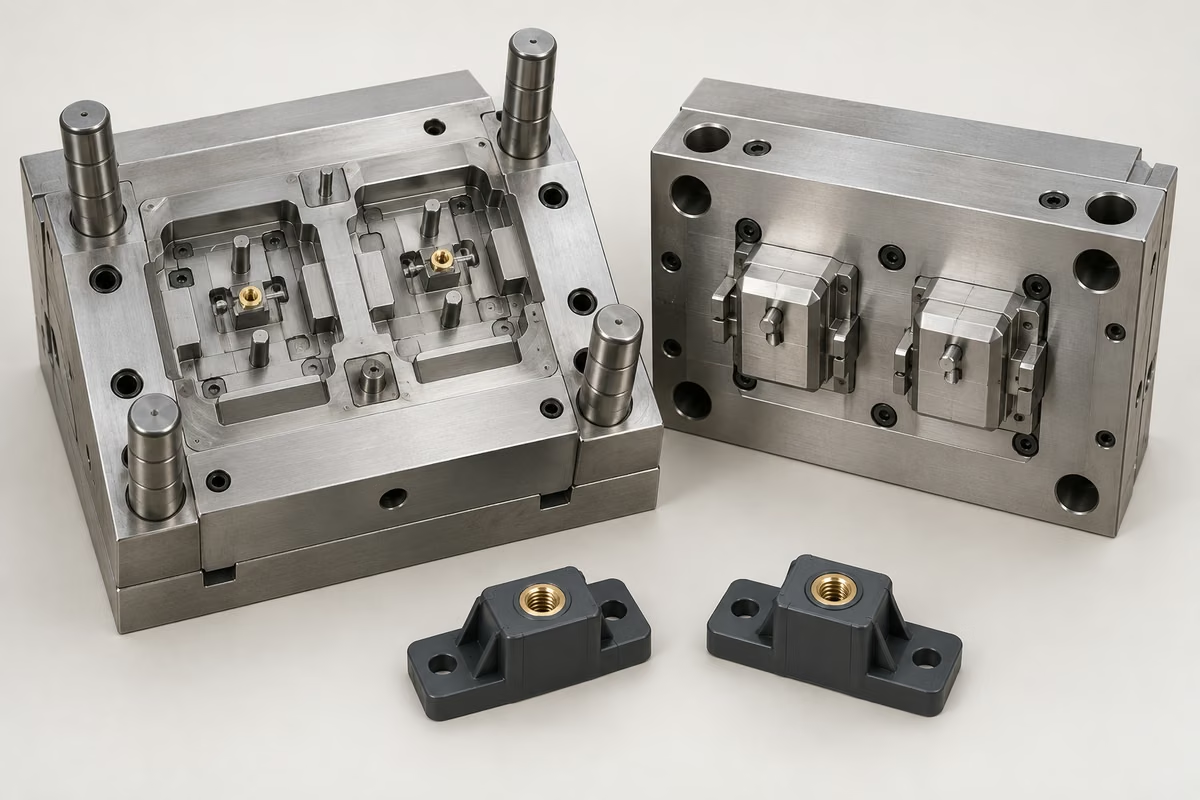
Outillages pour inserts
Moules associant plastique et métal. Examinez position, rétention et manipulation des inserts.
Voir le moulage avec insertsDéfinissez la fourniture
avant de comparer les devis
Comparez des périmètres équivalents. Séparez investissement outillage et prix de pièce ; identifiez échantillons, opérations, contrôles, emballage et transport.
Moule et échantillons
Convenez du périmètre, des essais, des responsabilités de modification et de l'autorisation de série.
Fourniture des pièces
Précisez lots, besoins récurrents, opérations et documents qualité attendus.
Emballage et livraison
Définissez protection, quantité par carton, destination et conditions de livraison.
Avant de
demander un devis
Réponses aux équipes techniques et achats préparant un programme de pièces plastiques sur mesure.
Quels fichiers faut-il fournir pour un devis ?
Pour chiffrer un projet d’injection plastique, transmettez le modèle 3D à jour et un plan 2D coté. Précisez indice, unités, grade de résine s’il est choisi, couleur visée, besoin annuel et quantités prévues par commande.
Ces informations distinguent les exigences de fabrication confirmées des hypothèses qui nécessitent encore une revue technique.
Identifiez d’abord les surfaces et dimensions déterminantes pour l’assemblage, l’étanchéité, l’aspect ou le fonctionnement. Repérez les interfaces, filetages et dépouilles autorisées. Si le plan et le modèle diffèrent, indiquez quel document régit la réception.
Ainsi, la revue d’injection plastique porte sur les caractéristiques réellement importantes pour votre produit.
Décrivez ensuite les conditions d’utilisation : températures, produits chimiques, charges, exigences électriques et contact avec d’autres matériaux. Joignez les déclarations matière ou essais d’application demandés.
Le choix matière en moulage plastique dépend des conditions réelles ; le seul nom d’une famille de polymères ne définit pas un grade adapté à la production envisagée.
Pour l’injection de pièces techniques, précisez également la phase du projet, la quantité d’échantillons et le lieu de livraison. Indiquez si un moule existe ou si un nouvel outillage est nécessaire.
Pour un moule existant, fournissez plans et état pour examen, sans présumer son transfert direct sur une autre presse.
Enfin, séparez impératifs et préférences afin de comparer clairement les solutions. Les photos et pièces de référence facilitent l’échange, mais ne remplacent pas les cotes contrôlées.
Les décisions d’injection plastique doivent correspondre au même indice documentaire que le devis, la validation d’outillage et l’acceptation des échantillons.
Ce référentiel commun réduit les demandes de clarification évitables avant de lancer la fabrication et permet aux deux équipes de suivre les exigences convenues.
Comment sont chiffrés le moule et les pièces ?
Un devis d’injection plastique sépare l’investissement initial en outillage du prix récurrent des pièces. Le moule dépend de la géométrie, de sa construction, des empreintes, de l’utilisation prévue et des mouvements particuliers.
Le prix pièce dépend de la résine validée, du poids, des hypothèses de cycle, du volume commandé et des opérations secondaires convenues.
Définissez d’abord ce que comprend l’outillage : revue de conception, fabrication, échantillons d’essai et étapes d’approbation prévues. Confirmez les exclusions avant toute comparaison.
Deux prix d’injection plastique peuvent couvrir des périmètres différents ; un montant inférieur ne repose donc pas nécessairement sur la même résine, le même moule ou les mêmes contrôles.
Comparez ensuite les volumes sur une base identique. Un lot plus grand peut répartir les réglages sur davantage de pièces, mais influence aussi stocks, stockage et livraisons.
Pour l’injection de pièces techniques, demandez les hypothèses de quantité plutôt que de considérer un prix indicatif comme applicable à toutes les tailles de commande.
Identifiez également marquage, assemblage, inserts, protection et documents supplémentaires pour les pièces plastiques OEM. Précisez si les conditions de livraison incluent le transport et confirmez la destination.
Si conception, résine ou exigences de réception changent, demandez un périmètre révisé afin que la comparaison commerciale concerne toujours le même projet d’injection plastique.
Enfin, convenez dans les documents commerciaux de la propriété, du stockage, de l’entretien et des modifications futures du moule. Ces points se confirment pour la commande concernée ; une description de site ne les établit pas implicitement.
Un devis utile présente ses hypothèses, relève les questions ouvertes et donne aux deux équipes une base claire pour autoriser l’étape suivante, sans s’appuyer sur un tarif standard non justifié ni confondre des prestations différentes.
Quelles quantités et quels délais proposez-vous ?
Les quantités et délais d’injection plastique sont confirmés après examen de la pièce, de la matière et de l’outillage. Un nouveau moule, une modification et une fabrication répétée ont des calendriers différents.
Communiquez date d’échantillons, lancement, prévision annuelle et volumes probables pour que le devis traite les étapes pertinentes de votre projet.
Séparez d’abord revue technique, conception du moule, fabrication, essais et validation des échantillons. Une date de production ne correspond pas à la première mise au point.
Les essais d’injection plastique peuvent révéler des ajustements de remplissage, d’aspect ou de dimensions ; le planning nécessite donc une décision clairement définie avant d’autoriser les approvisionnements récurrents.
Expliquez ensuite si la demande est continue, saisonnière ou liée à un lancement. Cela aide à coordonner achat de résine, planification des lots et fréquence d’expédition.
Pour l’injection plastique de pièces sur mesure en Chine, précisez aussi destination et hypothèses de transport afin de considérer séparément temps de fabrication et durée de transit.
Si un petit lot de validation est nécessaire, indiquez son objectif : montage, fonctionnement, aspect ou rapport dimensionnel. La quantité d’échantillons d’injection plastique doit répondre à cet objectif.
Un lot d’essai ne démontre pas automatiquement la capabilité en série ; une date d’échantillons anticipée n’autorise pas non plus des livraisons de production sans restriction ni validation préalable.
Enfin, convenez du moment où les prévisions deviennent des commandes fermes et du mode de communication des modifications techniques. Disponibilité matière, exigences de plan non résolues et retours tardifs sur échantillons peuvent affecter le calendrier.
Demandez donc un planning propre au projet avec responsabilités et jalons d’approbation. Achats et ingénierie disposent ainsi d’une base pratique pour coordonner le lancement tout en gardant cohérentes les attentes de périmètre et de livraison aux différentes étapes.
Comment confirmez-vous les tolérances des pièces ?
Les tolérances d’injection plastique sont examinées caractéristique par caractéristique selon plan, résine et fonction. Retrait, épaisseur, orientation des fibres et conditionnement peuvent influencer différemment une pièce plastique.
Par conséquent, une tolérance générale ne remplace pas des exigences explicites pour une surface d’étanchéité, une interface d’assemblage ou une autre cote critique du composant.
Identifiez d’abord les références fonctionnelles et dimensions qui régissent le montage. Précisez méthode de contrôle, conditions de mesure et critères d’acceptation des échantillons lorsque ces éléments comptent.
Le contrôle d’injection plastique doit utiliser un indice de plan convenu et un système de référence défini ; sinon, les résultats de méthodes différentes peuvent ne pas être directement comparables.
Distinguez ensuite les dimensions surtout établies par le moule des caractéristiques affectées par déformation ou opérations ultérieures. Discutez tôt dépouilles, plans de joint, éjecteurs et marques admises.
La faisabilité en moulage plastique tient compte de la résine et de la géométrie ensemble, sans appliquer automatiquement des hypothèses de pièces métalliques à chaque détail moulé.
Si le contrat le prévoit, l’ISO 20457 sur les tolérances des pièces moulées peut soutenir la discussion. Confirmez édition et exigences applicables avant d’en faire une base de réception.
Cette référence ne signifie pas que chaque projet d’injection plastique respecte automatiquement une classe de tolérance ni qu’il inclut une certification particulière.
Enfin, convenez des cotes relevées sur les échantillons et du traitement des écarts avant libération de production. Incluez contrôles visuels et fonctionnels si les seules dimensions ne suffisent pas à décrire l’acceptation.
Conservez échantillons validés et relevés de contrôle comme référence du projet. Une approbation documentée clarifie les livraisons répétées ; toute étude de capabilité ou tout essai complémentaire demandé reste inclus dans le périmètre expressément convenu entre les équipes.
Proposez-vous surmoulage, inserts et matières spécialisées ?
La revue d’injection plastique peut comprendre surmoulage, moulage avec inserts et matières spéciales. Décrivez fonction, interfaces de matériaux et conditions d’utilisation avant de sélectionner le procédé.
Ces solutions ont des besoins différents en outillage et validation ; leur adéquation est confirmée pour la pièce concernée plutôt que présumée à partir d’une présentation générale des services.
Pour le surmoulage, identifiez d’abord substrat, couche moulée, toucher ou dureté et exigences d’adhérence ou d’étanchéité. Les associations de matières en injection plastique doivent être examinées pour leur compatibilité et l’interface prévue.
Une couche souple ne démontre pas à elle seule une liaison durable ni les performances dans un environnement déterminé.
Pour les inserts, fournissez ensuite plans, tolérances, matériau, revêtement et exigences de maintien. Expliquez les surfaces à laisser exposées et les contrôles électriques, d’arrachement ou d’étanchéité requis.
Le moulage plastique autour d’un insert nécessite également un plan clair de manipulation et de positionnement, afin que sa localisation puisse être évaluée lors de l’approbation des échantillons.
Pour les résines techniques, indiquez si possible le grade exact. Consultez les indications du fournisseur de matière avec le plan et les exigences d’application.
Séchage, manipulation et transformation varient selon le grade ; les données fournisseur ne remplacent pas la validation de la pièce finie et ne constituent pas une approbation matière pour votre usage.
Enfin, mentionnez déclarations matière et essais sur pièces finies dans la demande de prix. Les exigences de feu, contact alimentaire, usage médical ou autres applications nécessitent des preuves explicites et un périmètre convenu.
Le devis d’injection plastique doit préciser ce qui est inclus et ce qui reste à valider.
Avec plusieurs matières, des exigences d’interface claires permettent d’évaluer le procédé sans promettre une adhérence, conformité ou performance qui n’a pas encore été vérifiée.
Demandez un devis
d’injection plastique
Transmettez fichiers, résine, cotes critiques et volumes prévus. SSP étudiera faisabilité, outillage, échantillonnage et production pour un devis propre au projet.
- CAO 3D et plan 2D
- Résine et finition
- Commande initiale et besoin annuel
- Contrôle et livraison