Surmoulage & injection avec inserts
Ensembles métal-plastique sur mesure pour projets OEM, de l’étude des matières et de l’outillage aux échantillons approuvés et à la production en série.
Produits associés Produits
Découvrez connecteurs surmoulés, ensembles de contacts et composants multi-matières. Utilisez ces exemples pour examiner vos exigences de matière, de géométrie et d'assemblage.
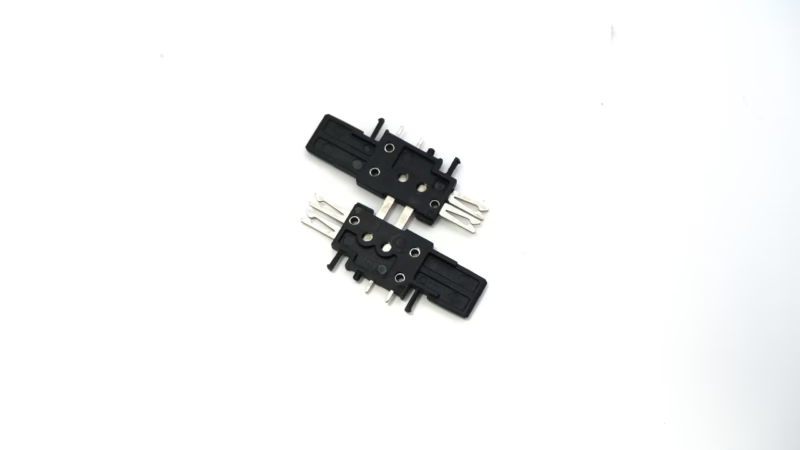
Connecteurs surmoulés
Contacts métalliques intégrés dans des corps en polymère injecté.
Demandez un devis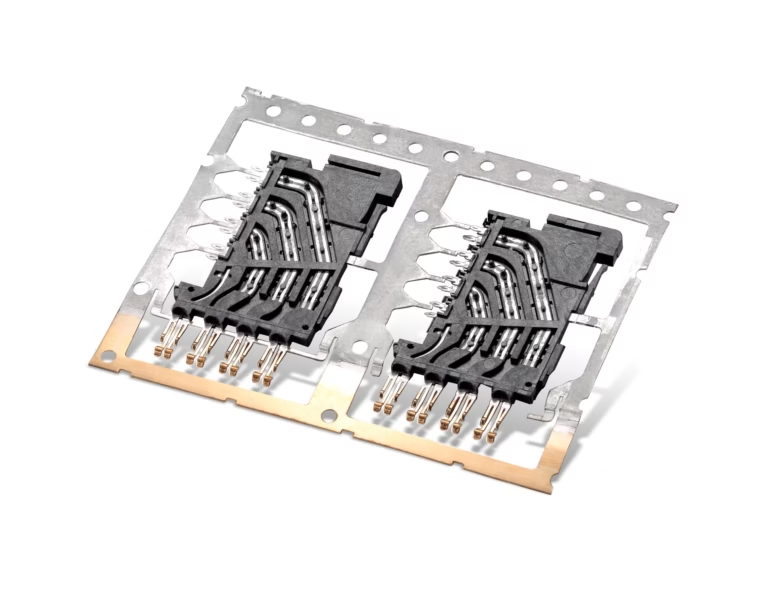
Ensembles de contacts sur bande
Contacts découpés et détails moulés sur bandes porteuses.
Demandez un devis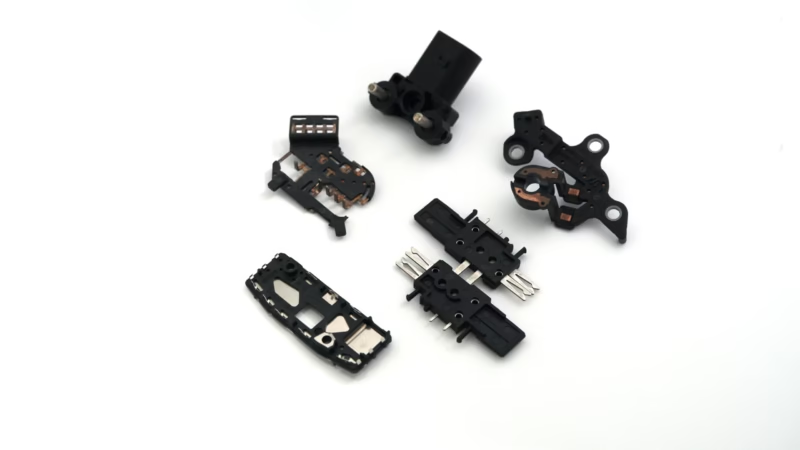
Composants de capteurs moulés
Géométrie métal-plastique pour vos ensembles de capteurs.
Demandez un devis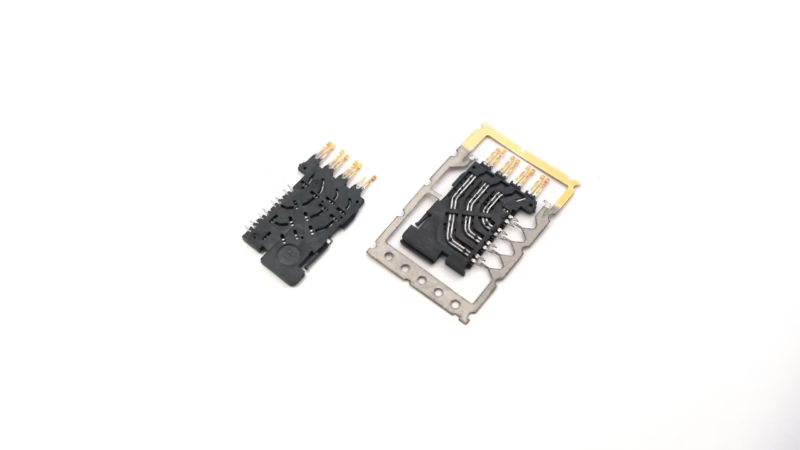
Modules de contacts de connecteurs
Positions des contacts et isolation moulée étudiées ensemble.
Demandez un devis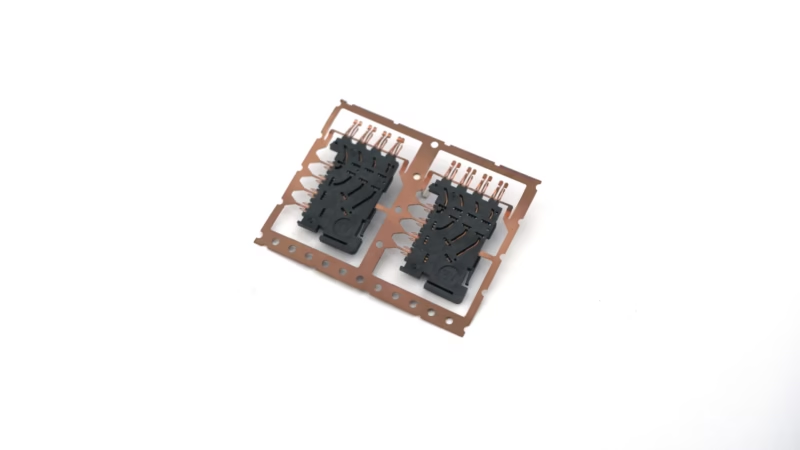
Inserts de connecteurs de précision
Position des inserts et zones de contact exposées définies sur plan.
Demandez un devis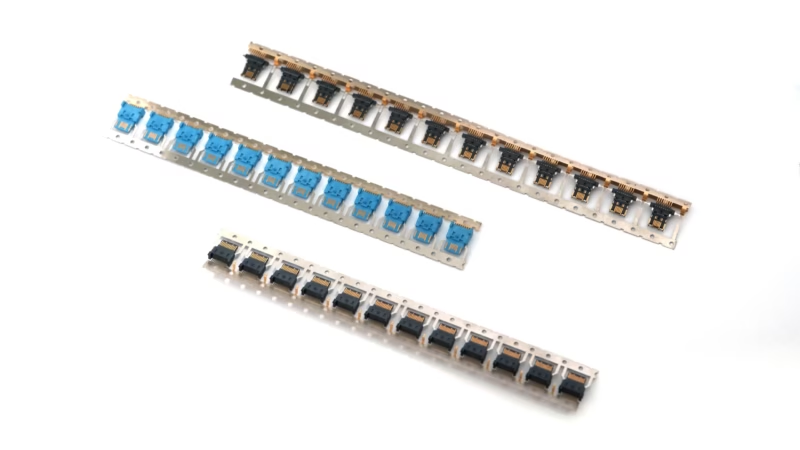
Bandes porteuses de bornes
Détails répétés de contacts pour l'assemblage et la production.
Demandez un devis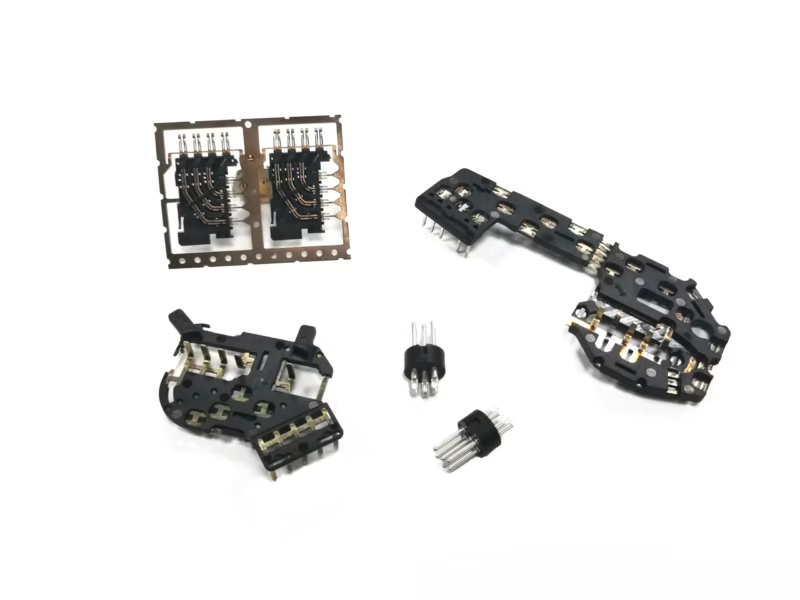
Composants multi-matières
Pièces moulées associant détails métalliques et polymères.
Demandez un devis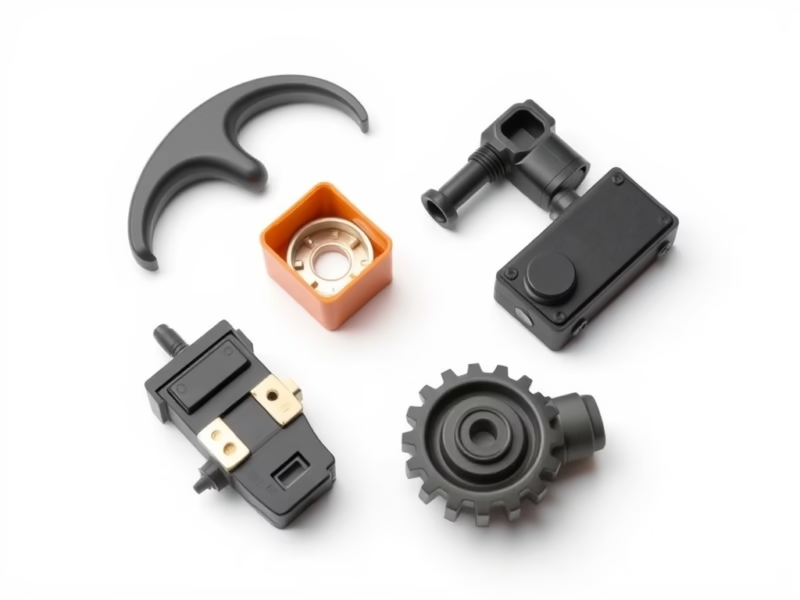
Composants surmoulés
Conceptions intégrant prise en main, étanchéité et inserts filetés.
Demandez un devisSurmoulage et injection sur inserts sur mesure Services
Pour le surmoulage, nos prestations associent revue de conception, fabrication du moule, essais et production récurrente. Envoyez CAO, grade de résine, plan de l'insert et demande annuelle. Repérez les interfaces d'ajustement, d'étanchéité et de transmission des efforts. Pour le procédé général, consultez notre services d'injection plastique.
Surmoulage
Le surmoulage ajoute une couche sur un substrat, par exemple pour la prise en main ou l'étanchéité. Précisez grades exacts, dureté et conditions d'exposition. Certaines matières adhèrent chimiquement ; une retenue mécanique peut rester nécessaire. Le guide de conception des pièces Avient explique les ancrages et les risques de retrait.
En savoir plus →Moulage avec inserts
L'injection sur inserts encapsule des éléments positionnés dans le moule. Filetages, contacts et références de position nécessitent un maintien pendant le remplissage. Précisez tolérances, état de surface et zones à laisser libres. Les essais d'arrachement, de couple ou électriques doivent être définis pour l'application ; aucune charge universelle ne convient à tous les assemblages.
En savoir plus →Injection multi-matières
L'injection multi-matières introduit plusieurs résines ou couleurs par injections successives. Le couple matière, l'outil et l'équipement doivent convenir à la pièce. Distinguez injection bicomposant et surmoulage avec transfert. Validez aspect de l'interface, ordre des injections et retenue avant de comparer coût d'outil et production.
En savoir plus →Étude des applications médicales
Précisez usage, contact patient et justificatifs matière. L'injection sur inserts ne vaut pas approbation du dispositif ni preuve de biocompatibilité. Définissez nettoyage, stérilisation et traçabilité au devis. Convenez du responsable de l'évaluation du composant fini, des échantillons et des rapports réglementaires.
En savoir plus →Composants automobiles
Pour le surmoulage, boîtiers de capteurs et connecteurs peuvent associer polymères techniques et métal. Définissez températures, fluides, vibrations, efforts et validations client. SSP examine ces données avec l'outillage et le contrôle. Confirmez PPAP et exigences fournisseur ; l'aptitude automobile doit être démontrée sur le composant précis.
En savoir plus →Injection sur inserts pour connecteurs
Encapsulation des contacts, isolation, conductivité et étanchéité nécessitent des critères distincts. Précisez position, distances électriques, résine et environnement. Blindage, indice IP et herméticité sont des fonctions différentes à valider sur des assemblages représentatifs.
En savoir plus →Précision Produits multi-matières Nos réalisations
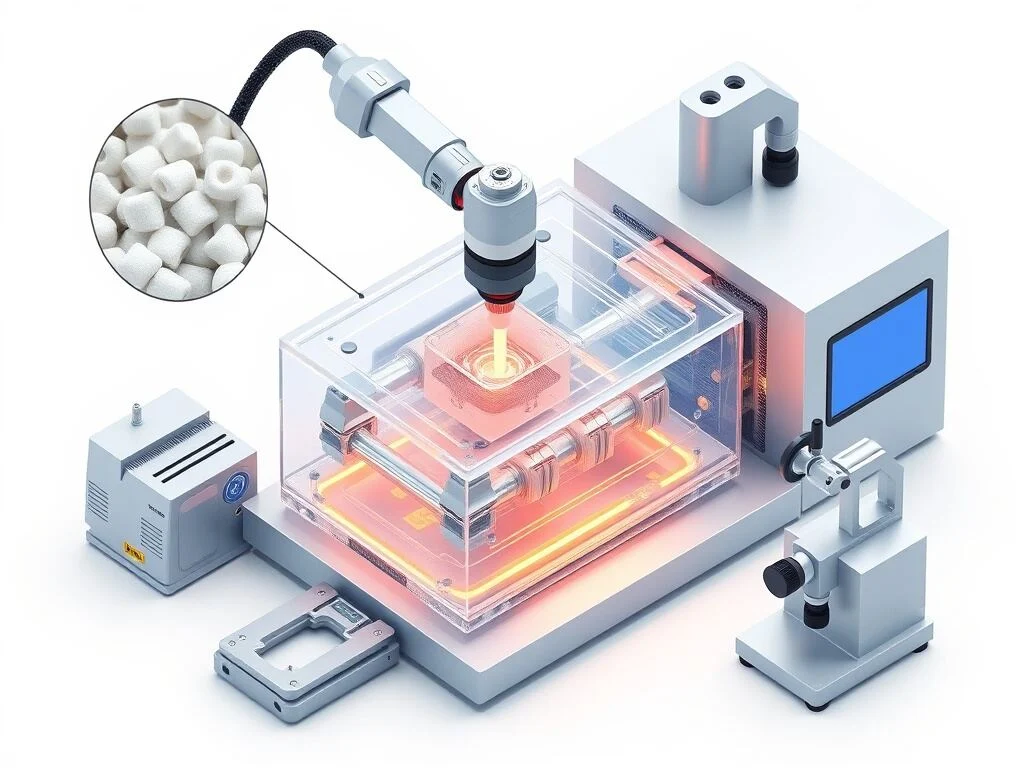
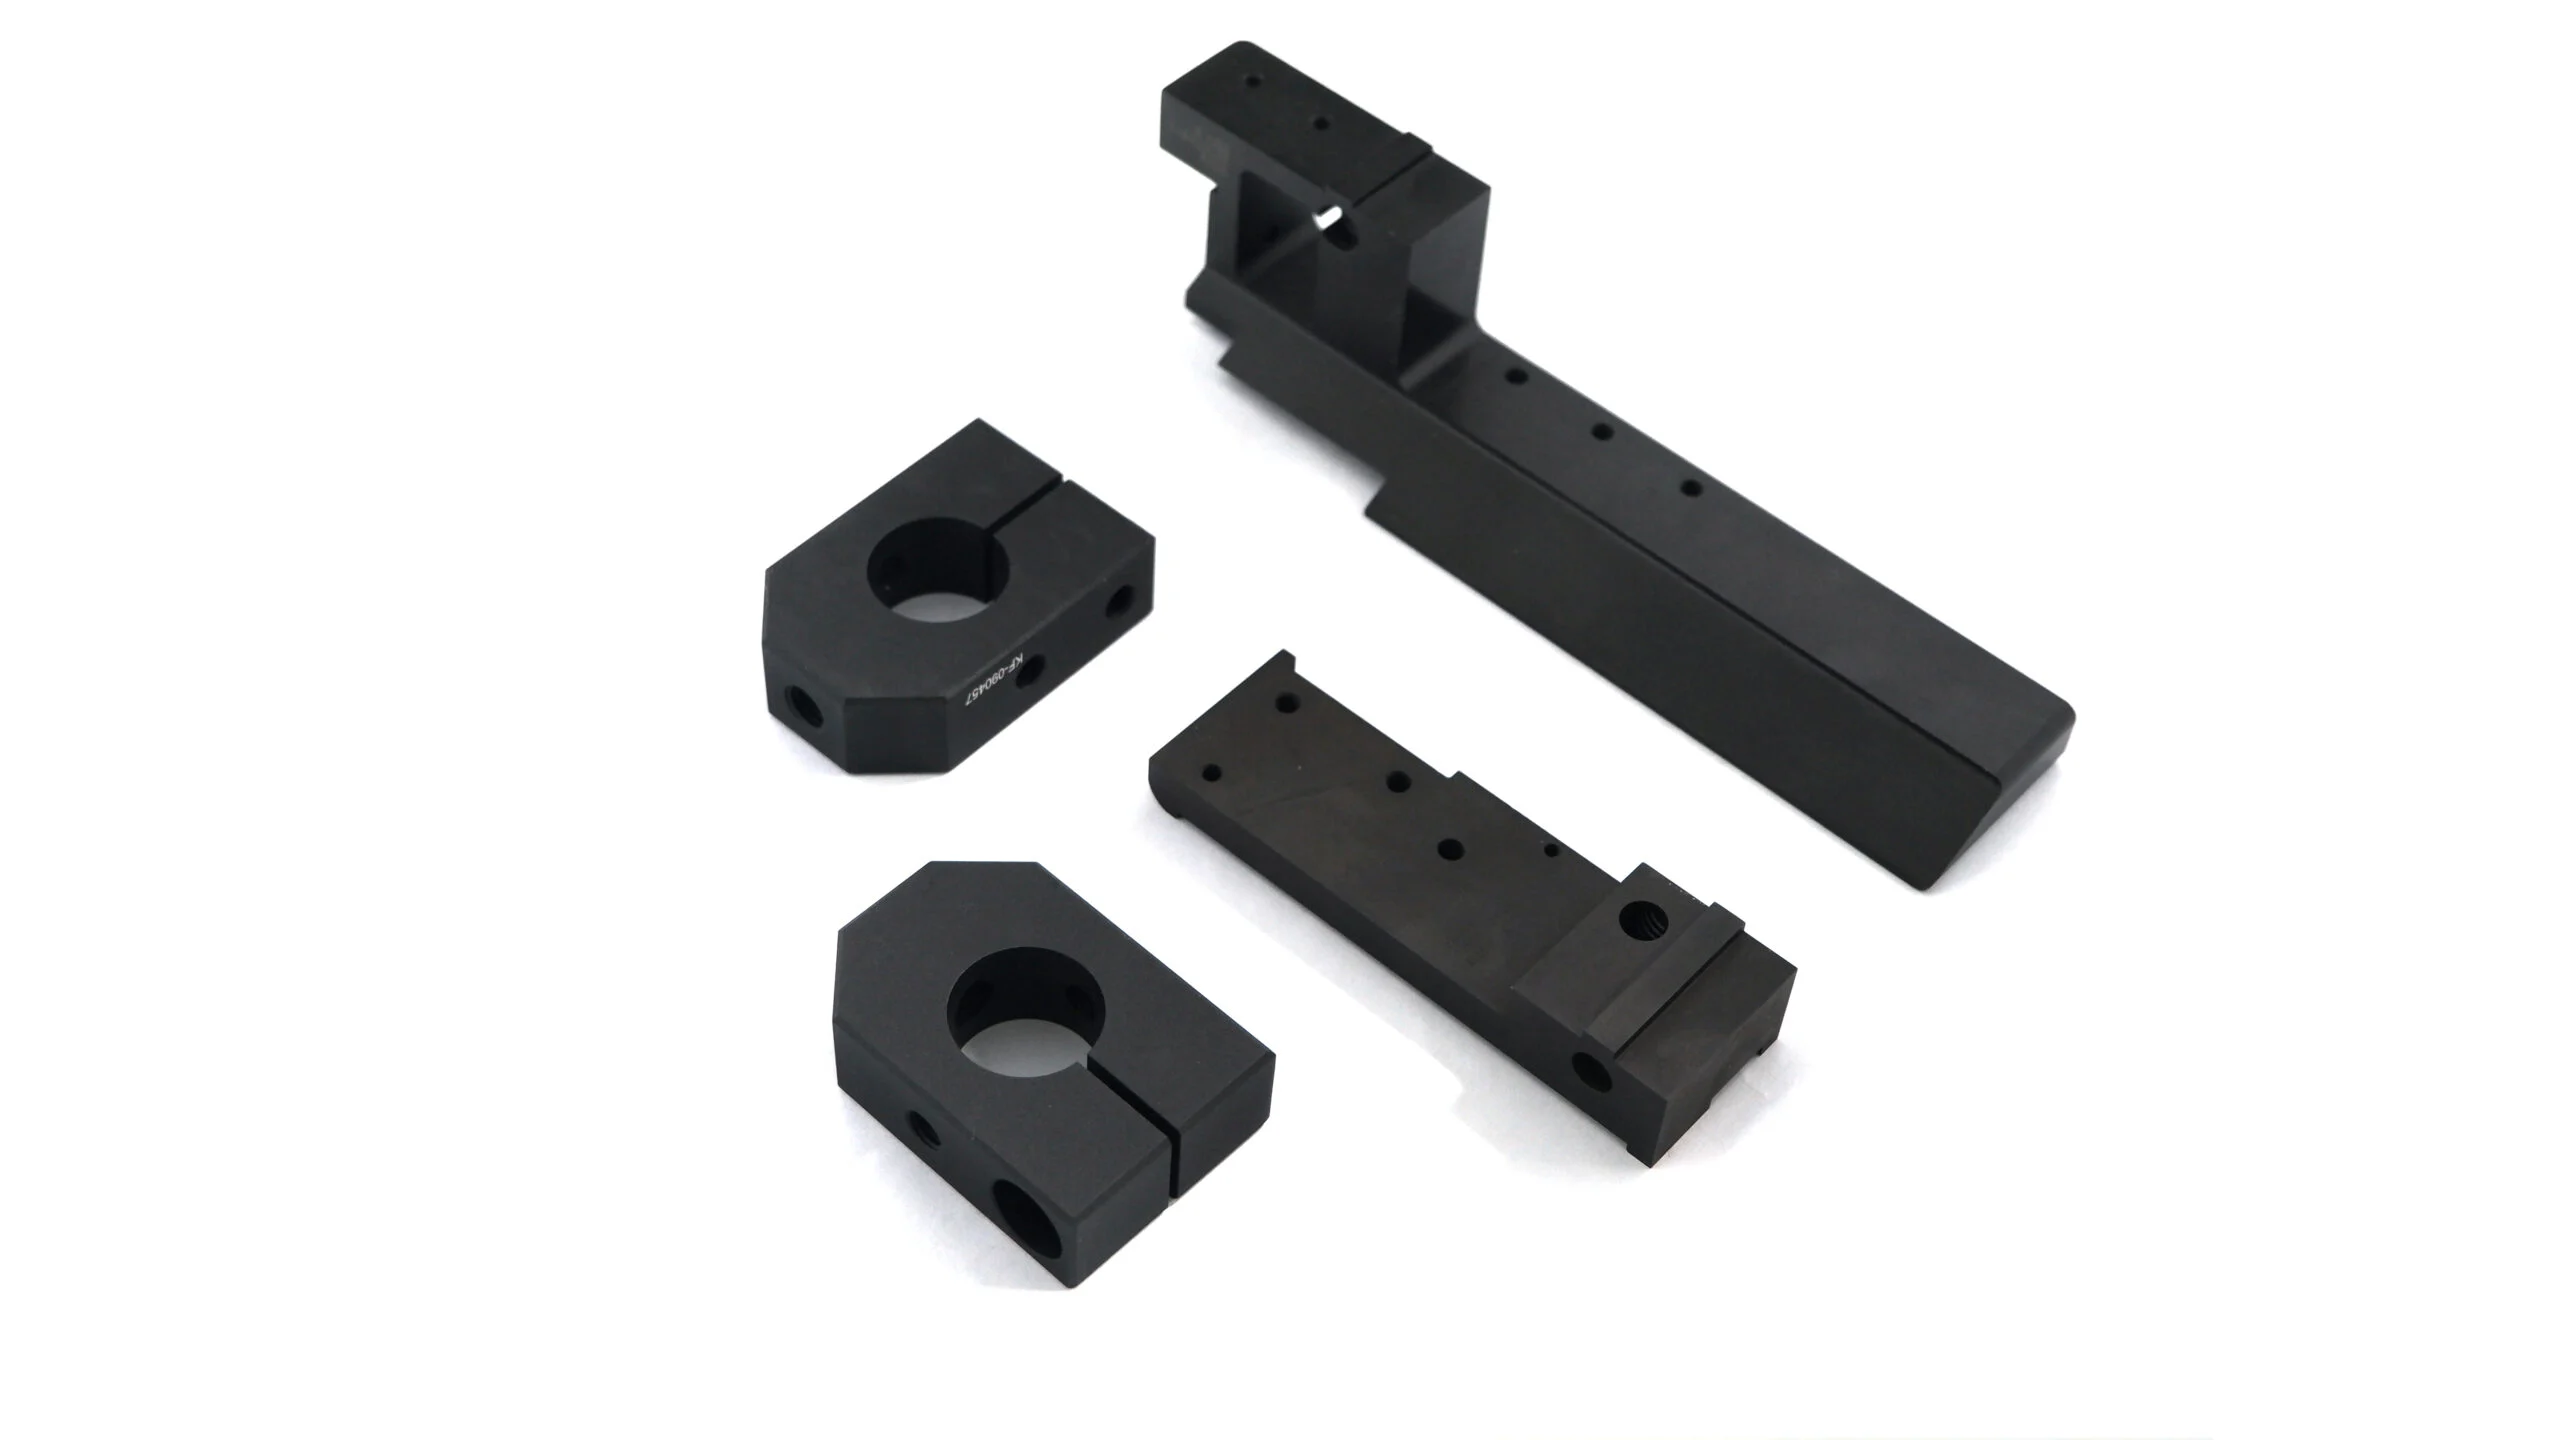
La galerie illustre des conceptions et notre offre d'outillage. Elle sert à examiner géométrie, finitions et périmètre, sans prouver une performance mesurée. Pour un devis, transmettez le plan réel et les interfaces fonctionnelles ; les illustrations ne garantissent ni tolérance ni approbation médicale.
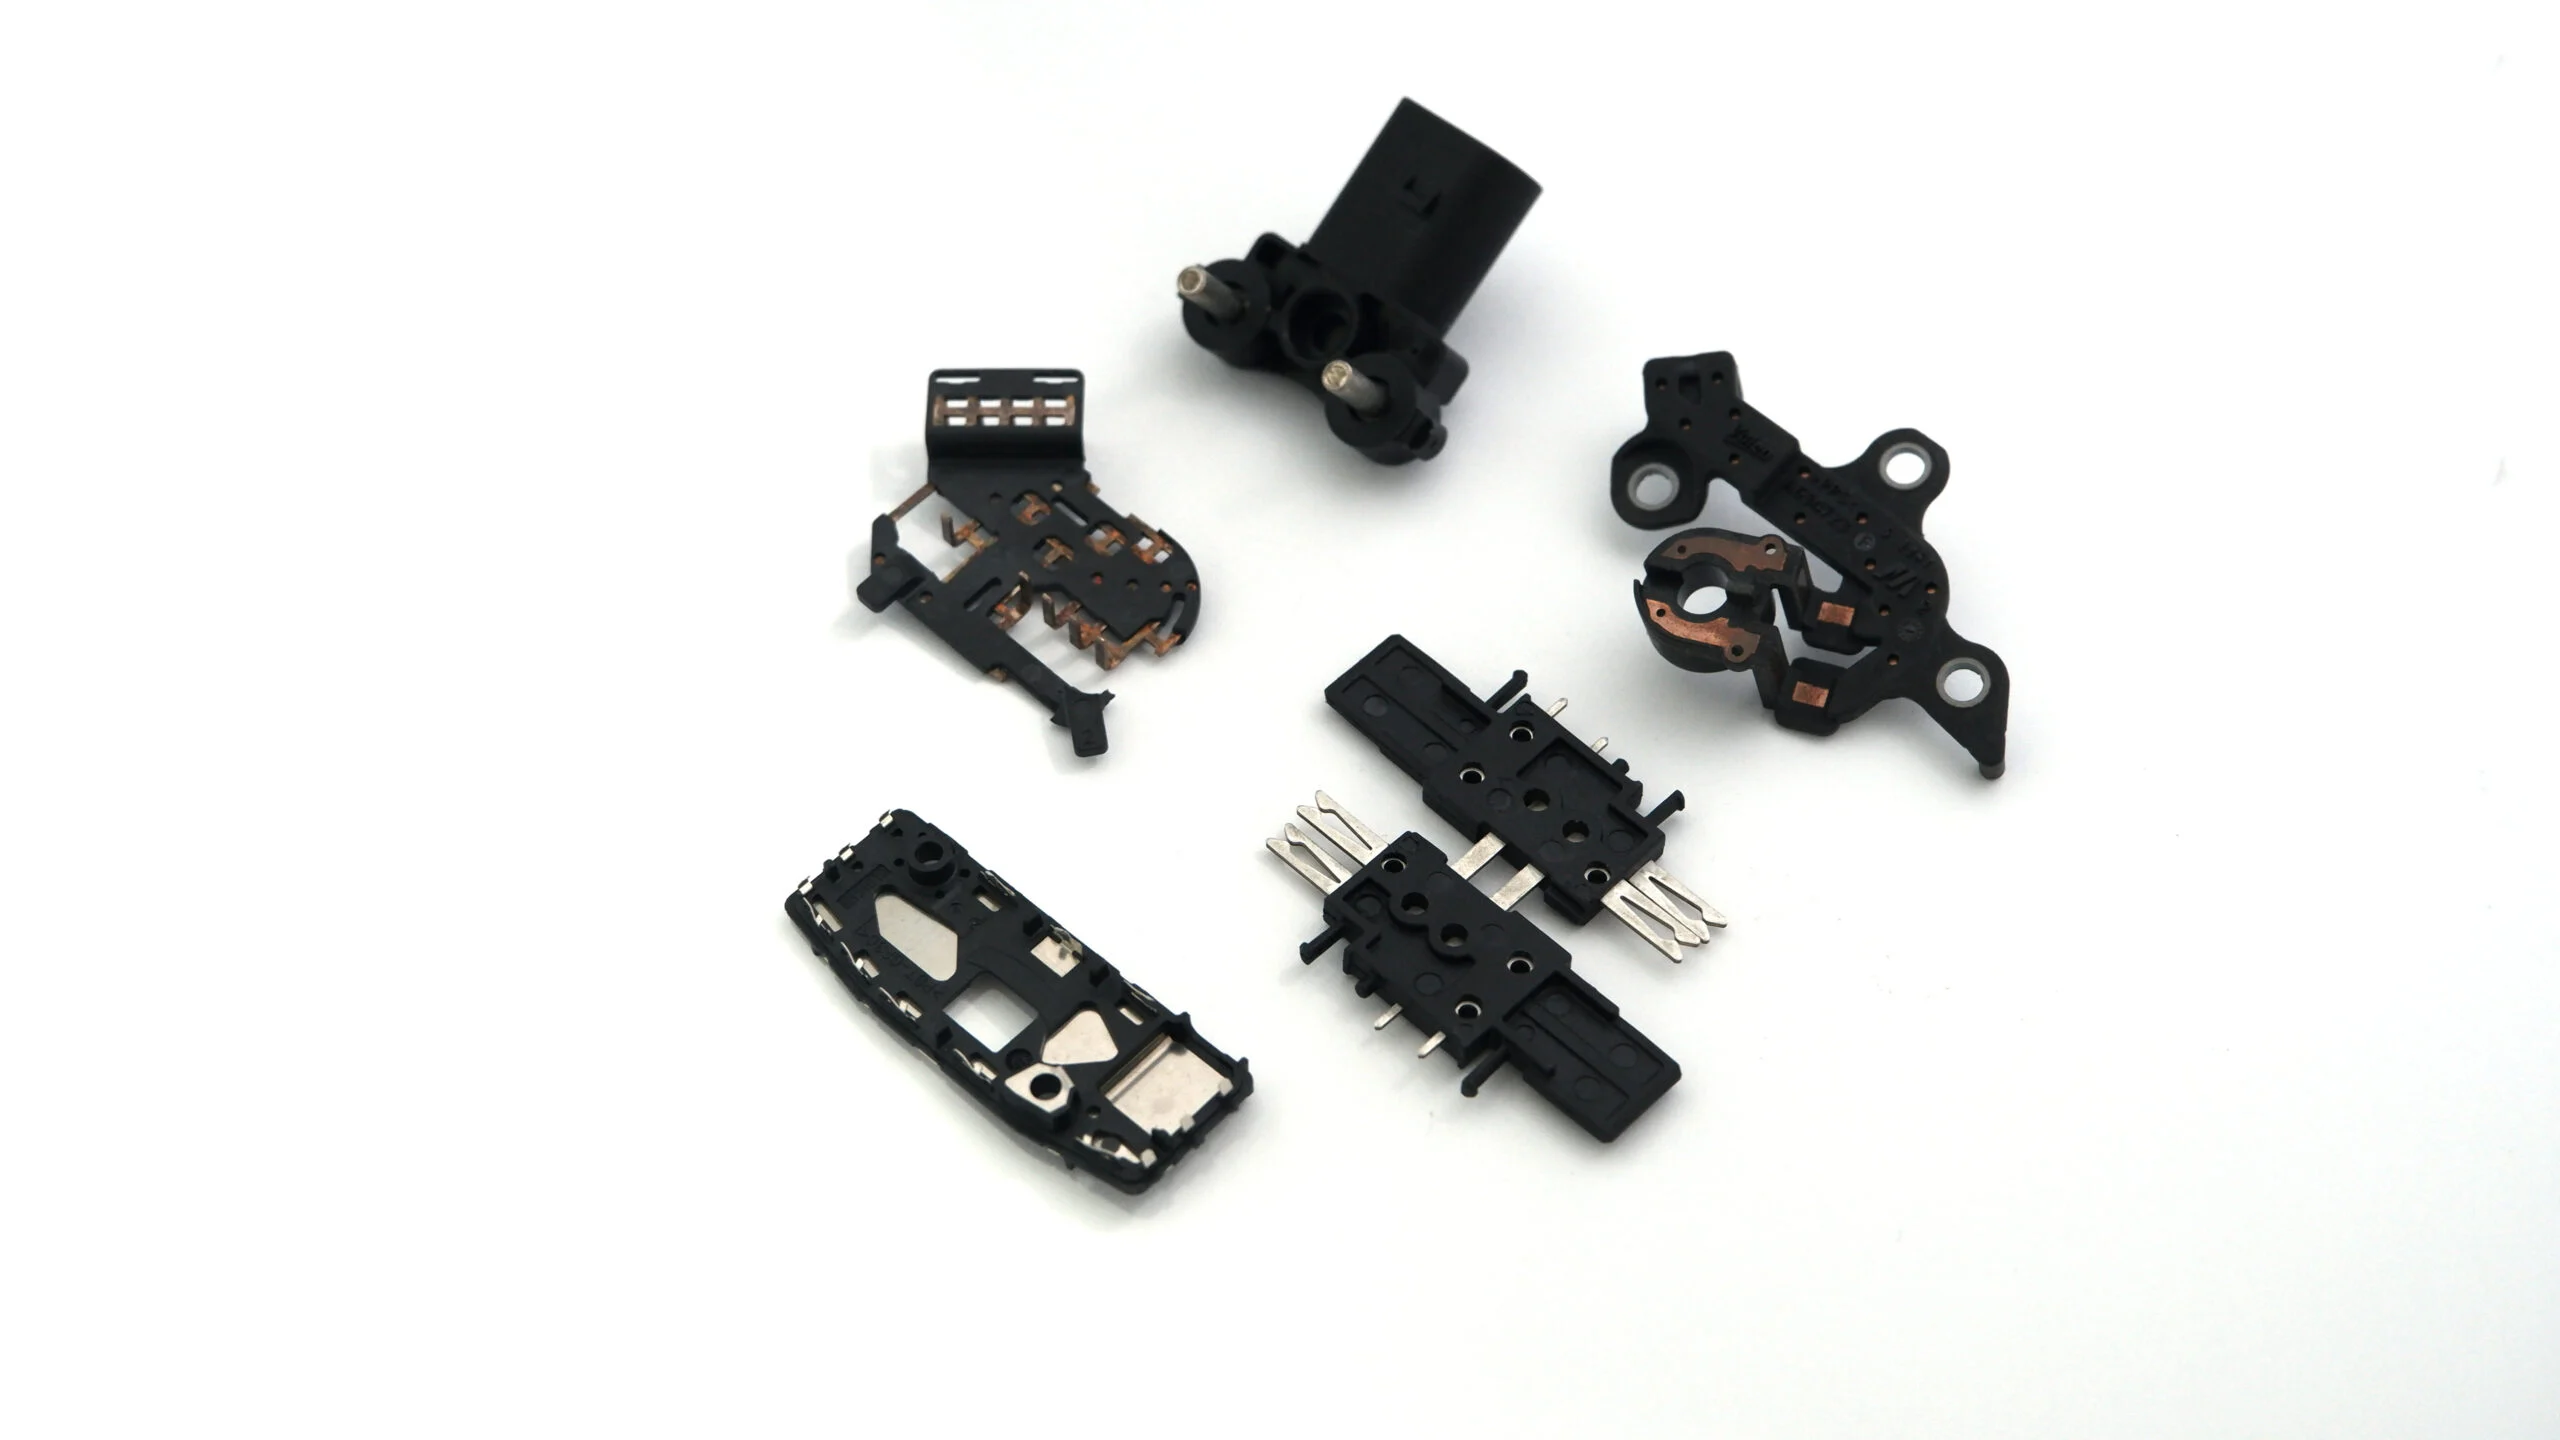
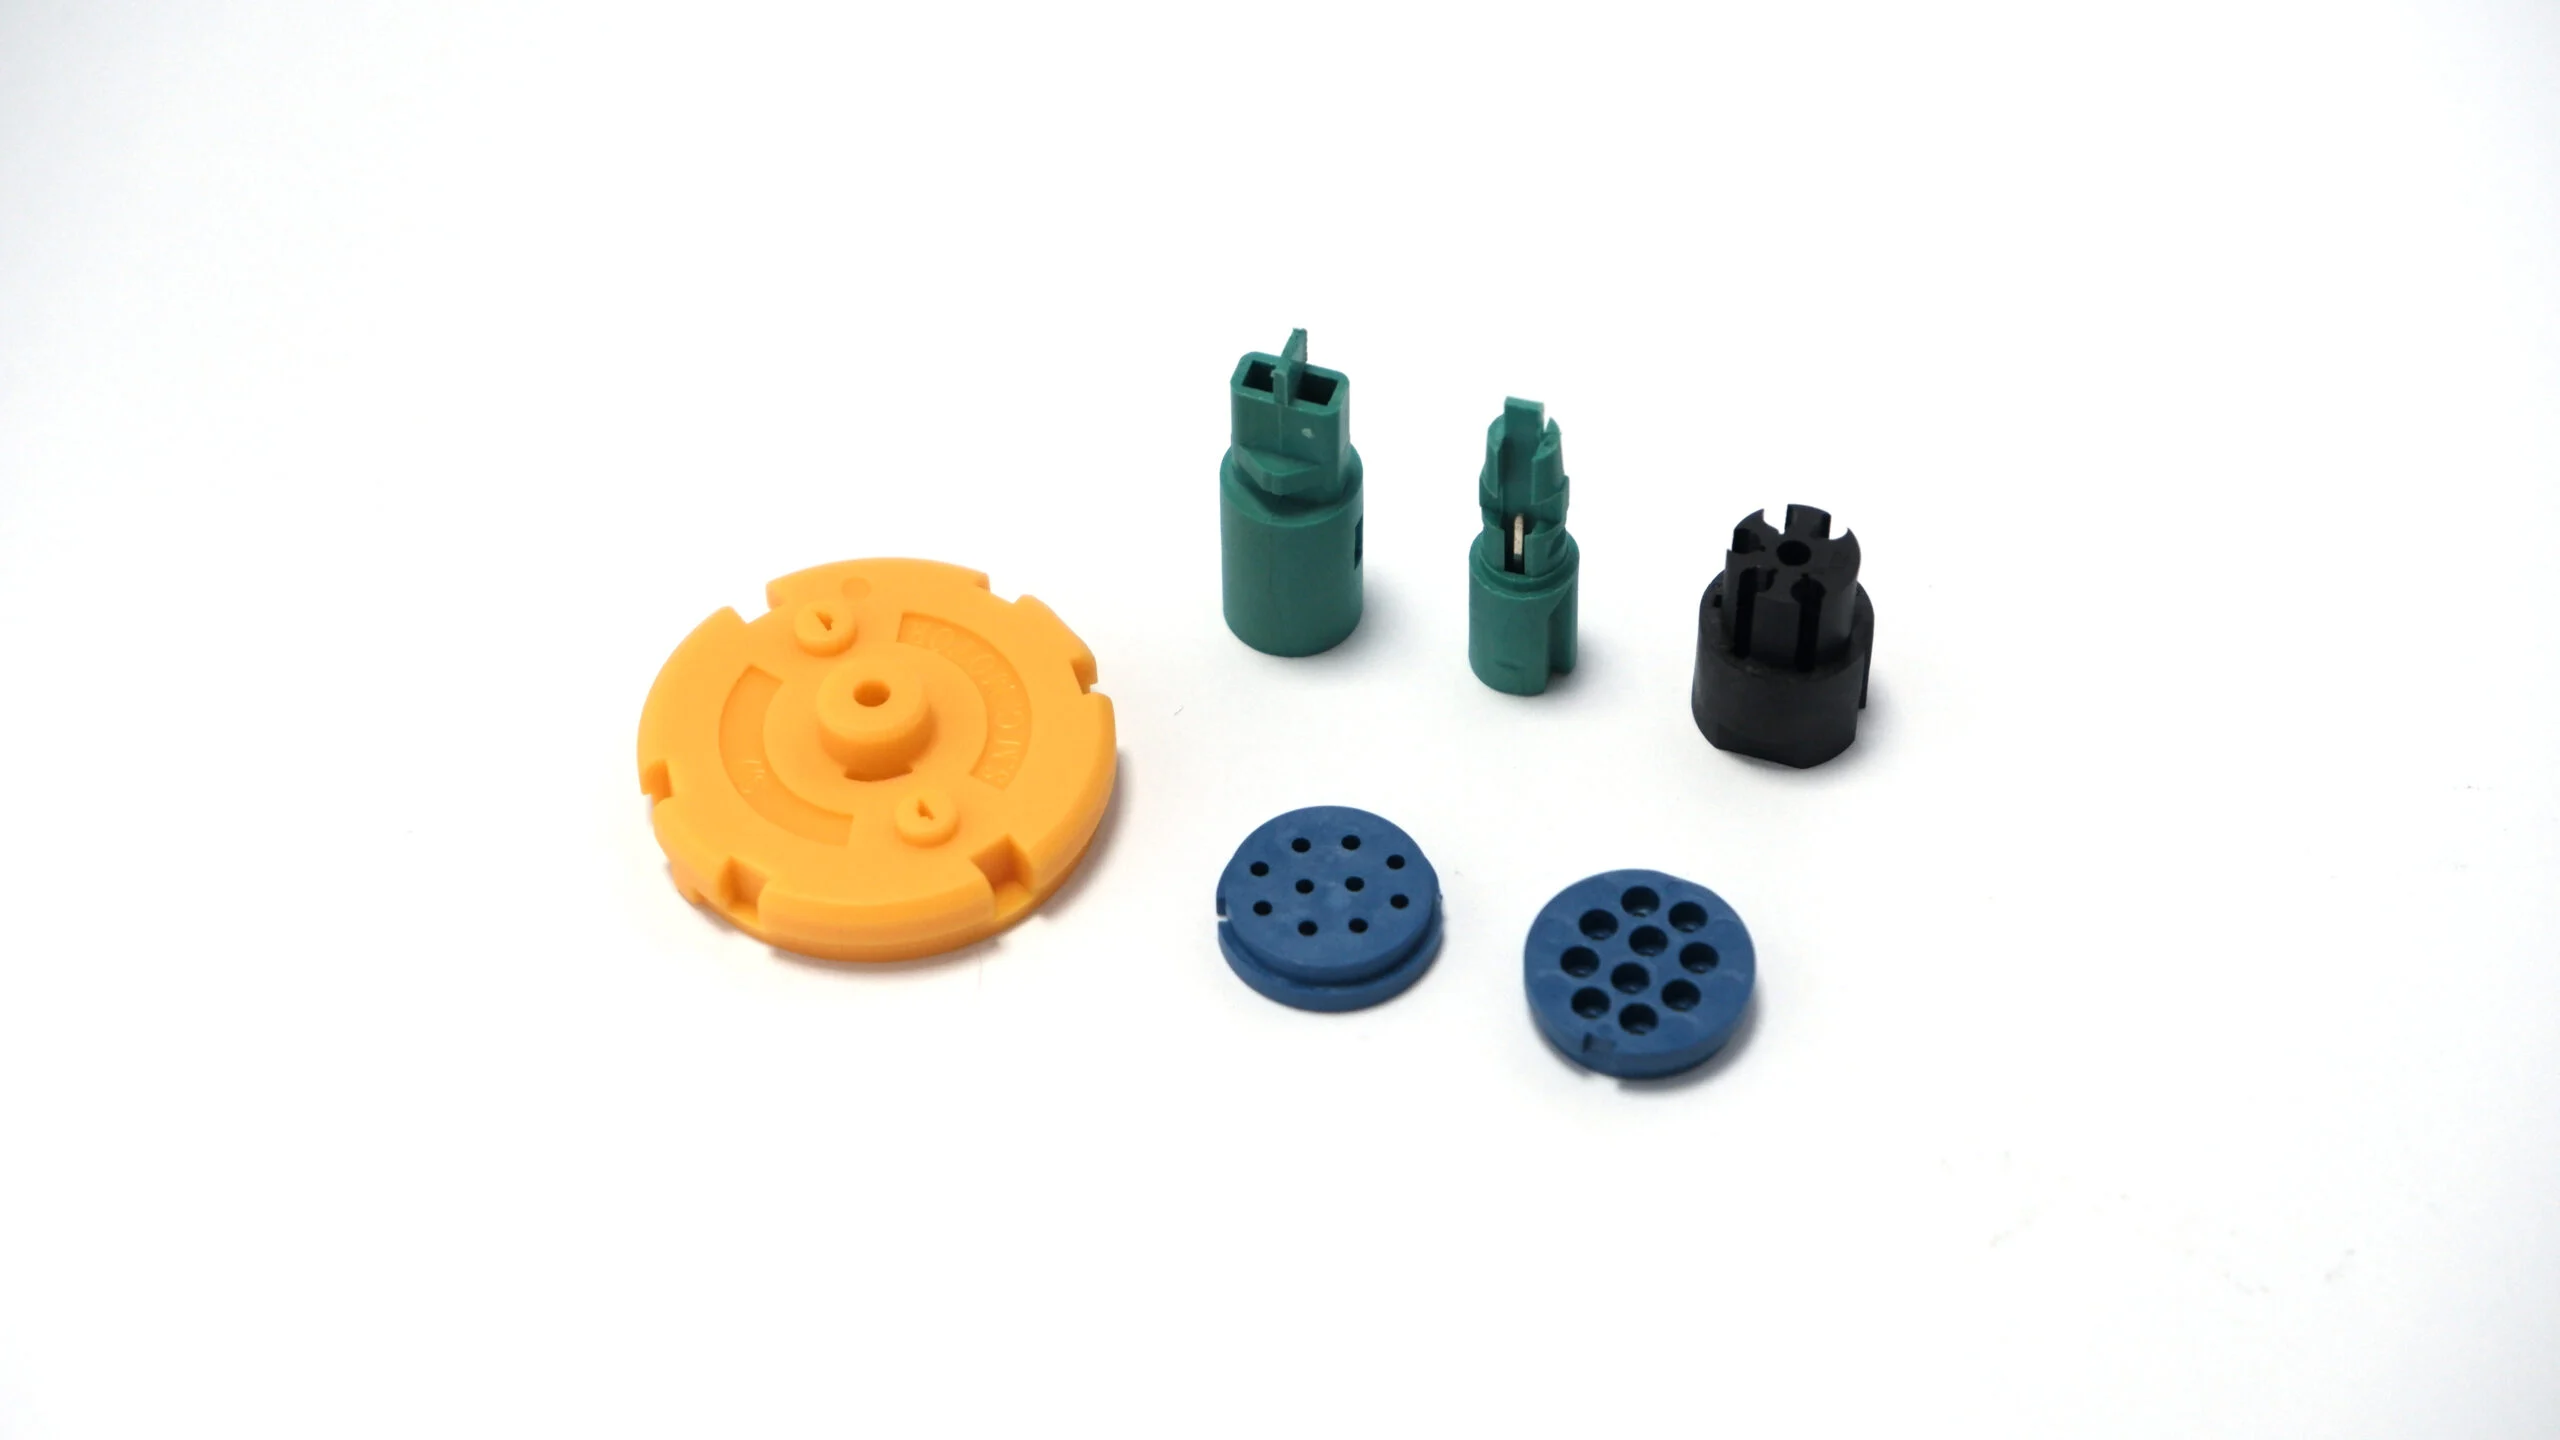
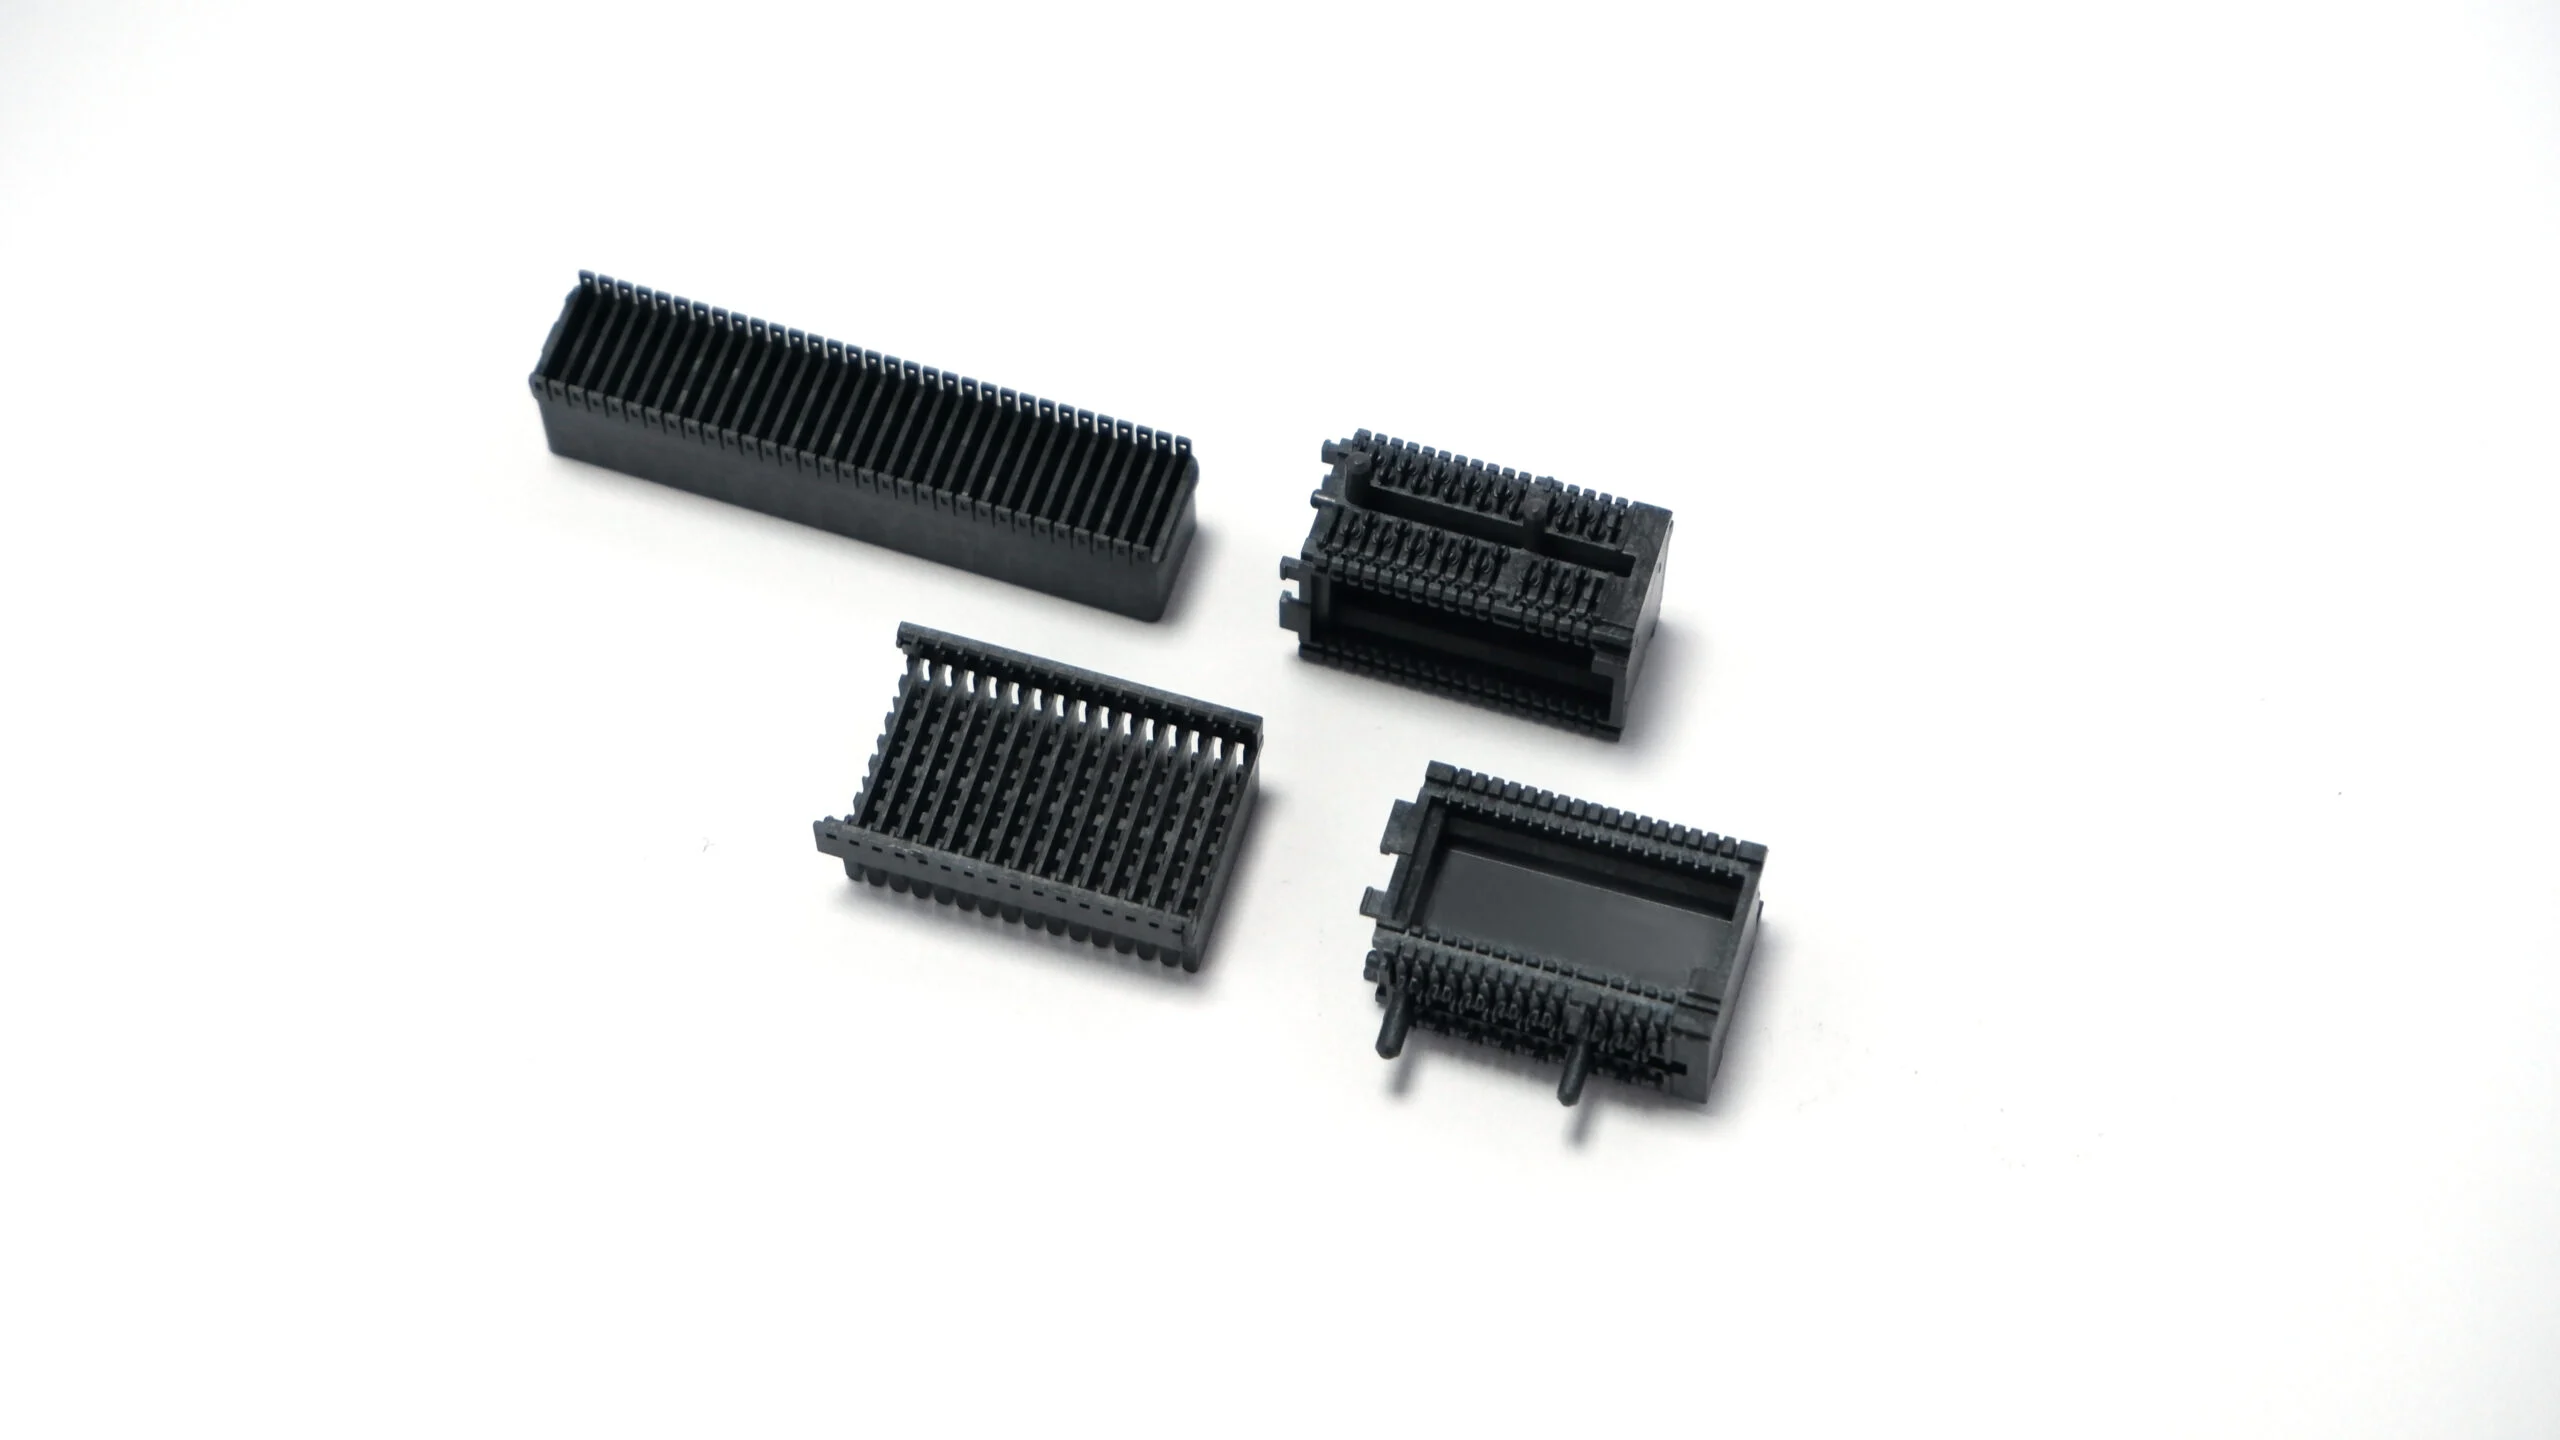
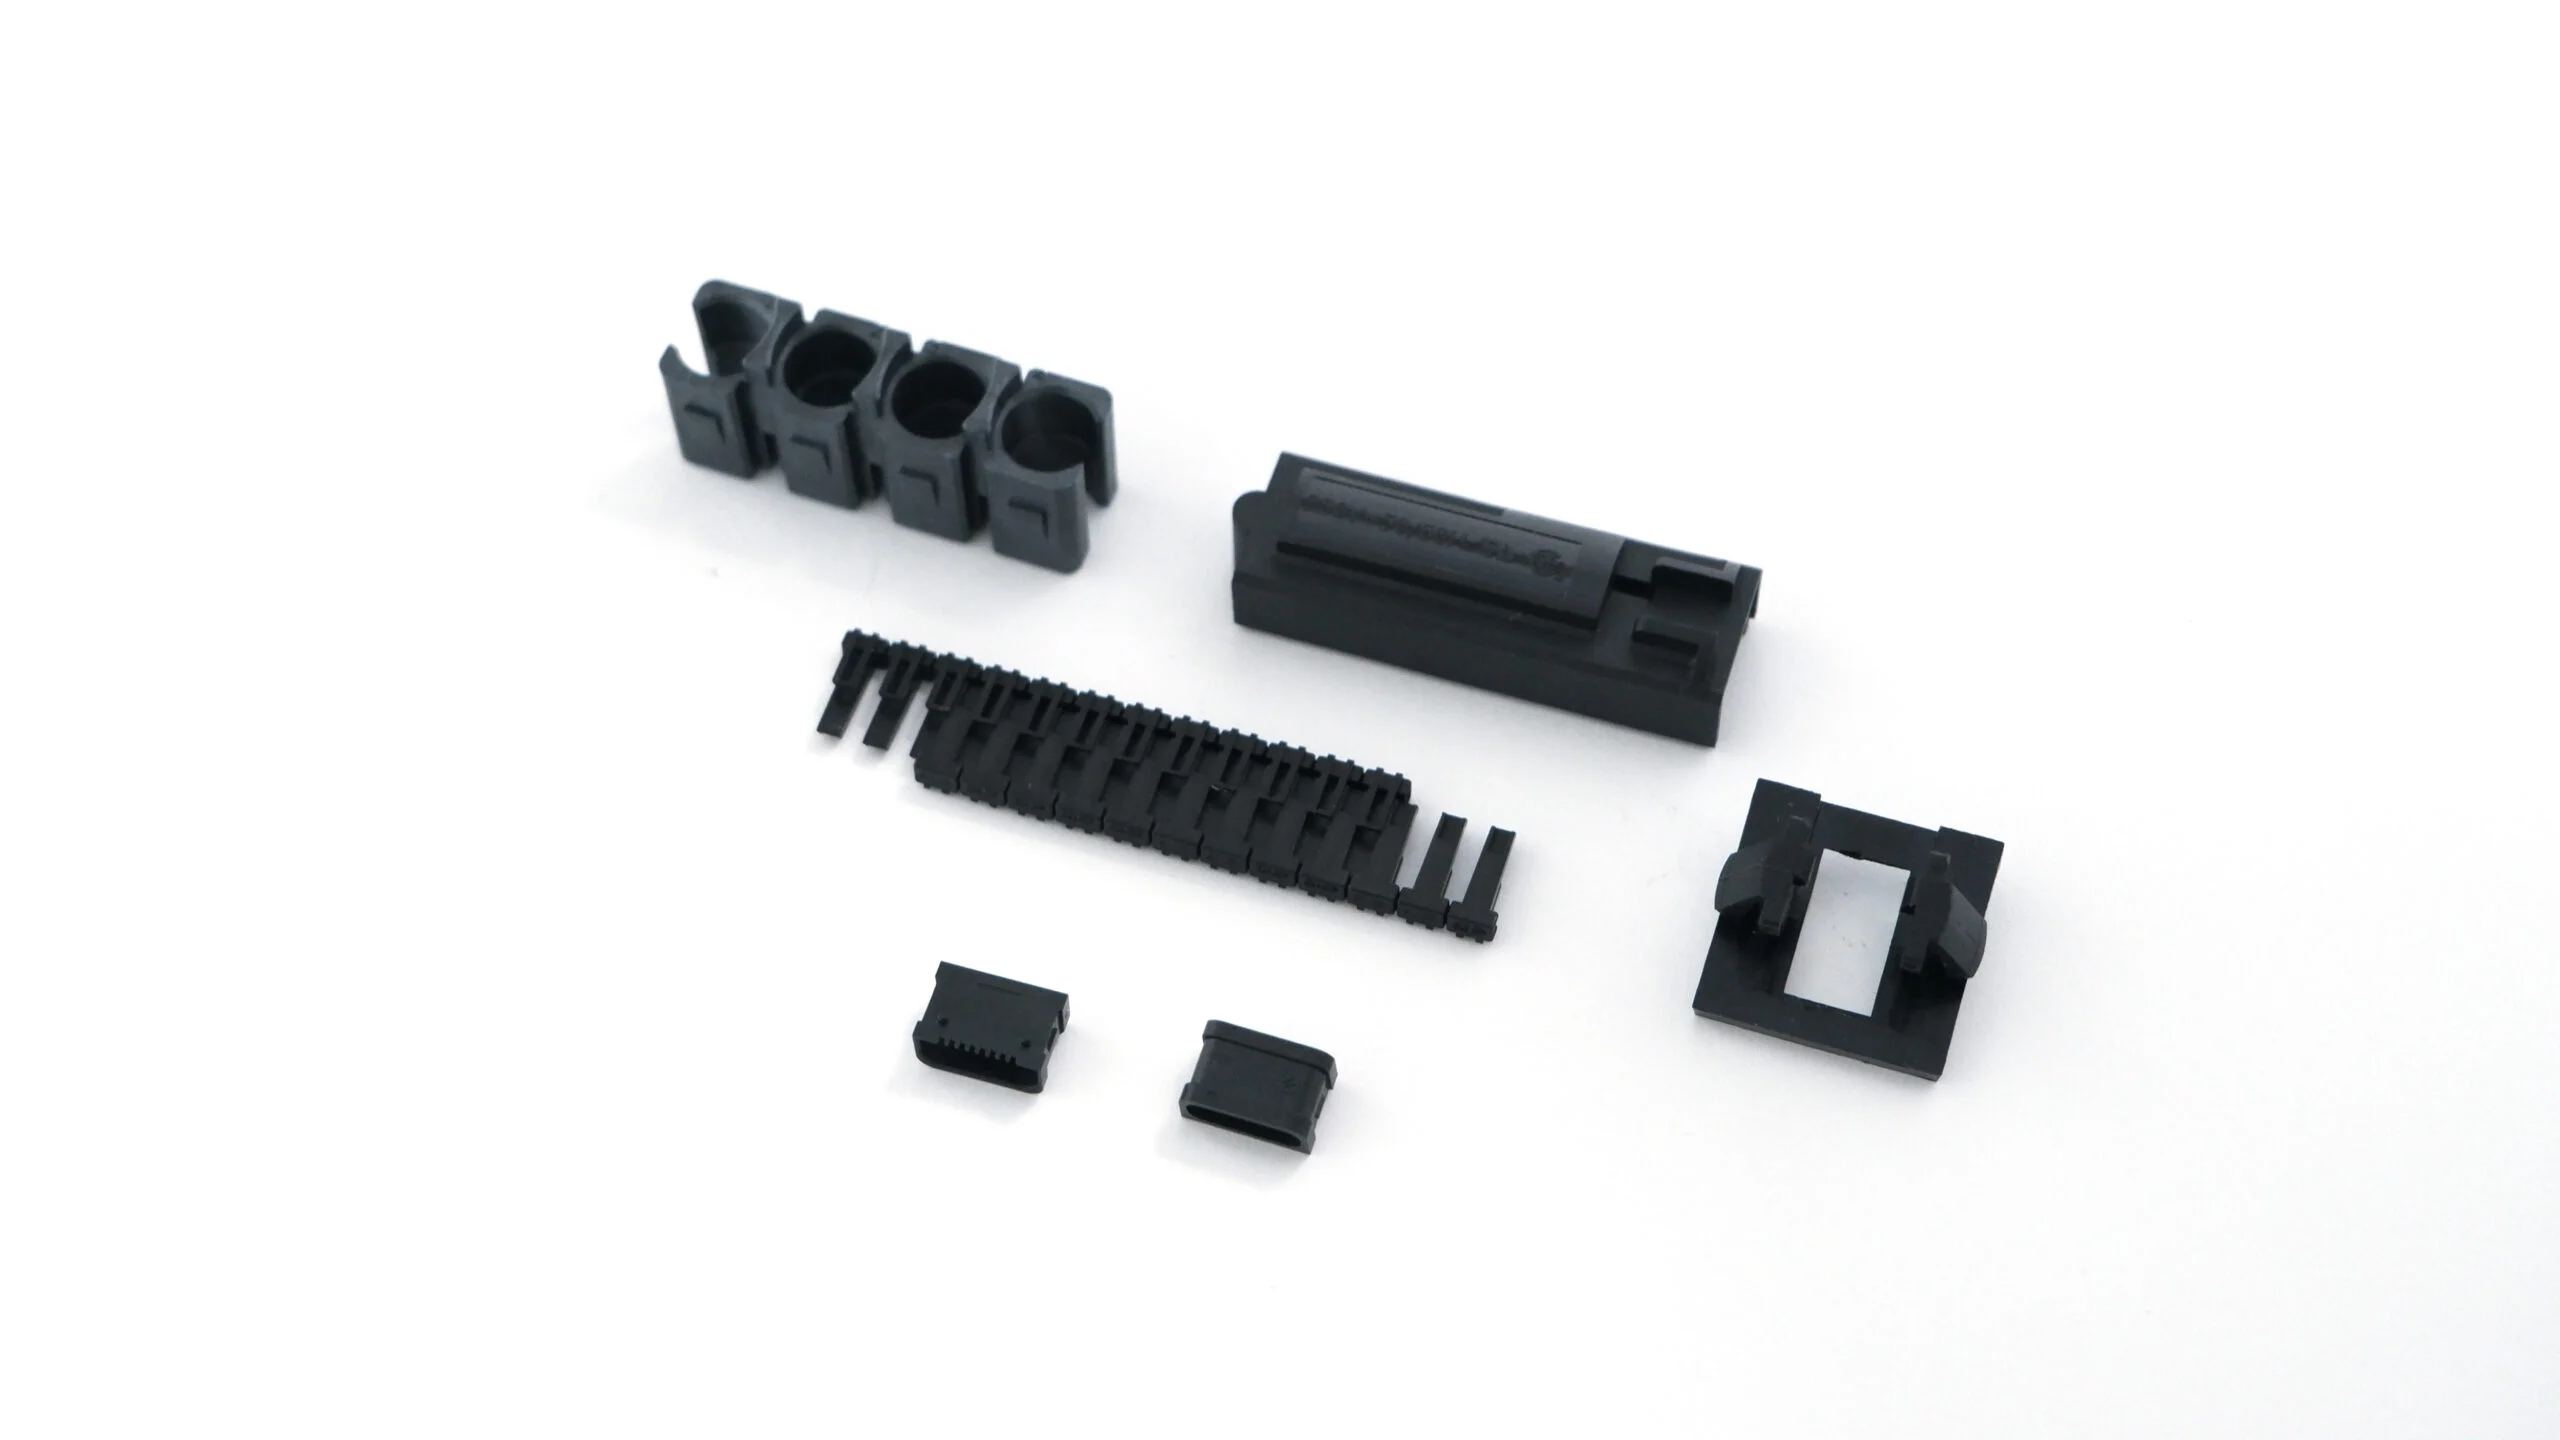
Tolérances et validation du moulage d’ingénierie
Pour le surmoulage, définissez les exigences avant de choisir le procédé. Précision d'usinage du moule et tolérance de l'assemblage plastique fini sont différentes. Retrait, géométrie, refroidissement et maintien des inserts influencent le résultat. ISO 20457 traite des tolérances et conditions d'acceptation des pièces plastiques moulées ; convenez de l'édition et des exigences du plan.
Liste des spécifications du projet
| Caractéristique | Donnée nécessaire | Critère d'acceptation |
|---|---|---|
| Dimensions de pièce | Plan approuvé | Tolérances convenues |
| Position de l'insert | Référence et ajustement | Contrôle de position |
| Retenue de l'interface | Charge et géométrie | Essai convenu |
| Choix de résine | Grade exact | Données fournisseur |
| Exposition thermique | Conditions d'utilisation | Évaluation aux essais |
| État de surface | Faces d'aspect | Échantillon approuvé |
| Documentation | Périmètre du rapport | Accord de commande |
Quels facteurs déterminent l'adhérence ?
En surmoulage, l'adhérence dépend du substrat, du grade surmoulé, de l'interface et des réglages. Définissez méthode d'essai, géométrie d'éprouvette et seuil au plan. Pelage et traction mesurent des comportements différents. Utilisez des essais propres à l'application plutôt qu'une résistance générale sans justificatif.
Comment examiner l'exposition thermique ?
Précisez température, durée et cycles. Les dilatations et retraits différentiels influencent contraintes résiduelles et ajustements. Définissez conditionnement et essais selon l'usage. Toute déclaration de tenue aux cycles doit indiquer conditions, échantillonnage et critères d'acceptation dans le rapport.
Comment positionner les inserts ?
Définissez la position depuis les références fonctionnelles et repérez les zones exposées. Les appuis doivent retenir l'insert pendant le remplissage sans l'endommager. Vérifiez déplacement, bavures et épaisseur autour de l'insert sur les échantillons. Convenez des mesures et tolérances de la pièce finie avant production.
La conformité médicale est-elle automatique ?
Pour le surmoulage, elle dépend de l'usage et du composant fini, et non de la seule résine. Le guide FDA sur la biocompatibilité tient compte du type et de la durée de contact. Définissez séparément évaluation biologique et stérilisation. Un certificat de système qualité ne remplace pas les essais ni l'approbation du dispositif.
Une conception guidée par la fonction du composant
SSP traduit les exigences du composant en choix d’outillage et de contrôle. Ces exemples relient la géométrie du produit à son approbation.
| Composant | Points techniques à examiner | Preuves d’acceptation |
|---|---|---|
| Connecteurs moulés avec inserts | Pas des contacts, surfaces exposées, parois isolantes et déplacement des bornes au remplissage. | Mesures de position et contrôles électriques ou d’assemblage convenus. |
| Inserts filetés et pièces de fixation | Orientation, recouvrement plastique, géométrie antirotation et direction des efforts. | Essai d’arrachement ou de couple défini sur des pièces représentatives. |
| Poignées surmoulées et fonctions d’étanchéité | Appui du support, grade d’élastomère, dureté, retenue et limites de bavures. | Aspect approuvé et essais d’adhésion ou d’étanchéité adaptés à l’application. |
| Boîtiers techniques et de capteurs | Références d’assemblage, protection des inserts, retrait et exposition environnementale. | Rapport dimensionnel et évaluation d’ajustement ou de fonction convenue. |
De l’interface matière à l’approbation de production
Un parcours technique et industriel coordonné pour l’ensemble complet. Chaque étape précise les points à examiner, à mesurer et à approuver avant la suivante.
Association des matières et DFM
Étudiez les grades du support et du surmoulage, le retrait, les dépouilles et l’interface. Définissez l’adhésion ou la retenue mécanique et les essais liés à l’usage.
Matières et conception de l’interface convenuesPositionnement des inserts et outillage
Prévoyez les appuis, l’accès au chargement, les fermetures, l’alimentation et l’éventage. L’outillage tient compte du déplacement des inserts, des bavures et des pièces remplaçables.
Conception d’outillage et chargement approuvés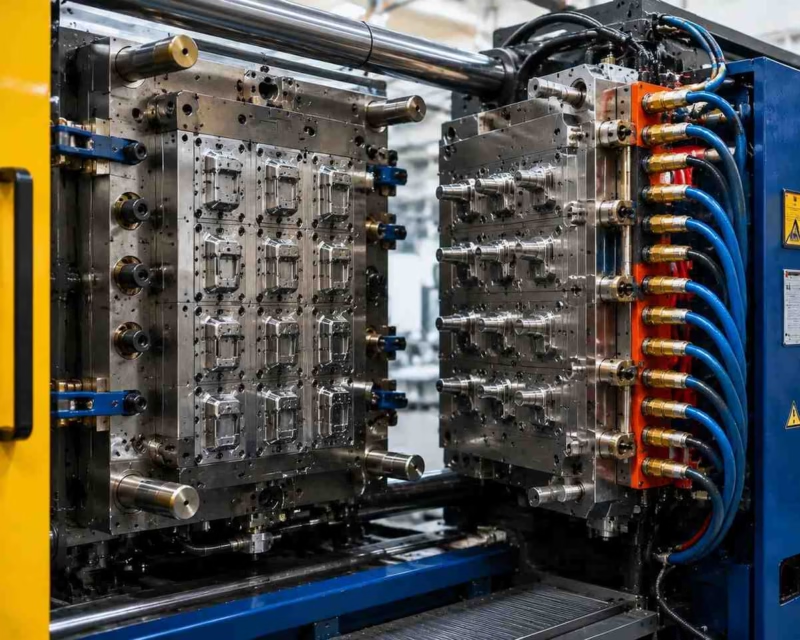
Essais de moulage et contrôle de l’interface
Évaluez le remplissage, la position des inserts, l’adhésion et l’assemblage. Consignez les corrections et convenez des essais de traction, couple, électricité ou étanchéité nécessaires.
Échantillons d’essai et relevé de correctionsProduction récurrente et livraison
Libérez les lots selon le plan, les matières et les échantillons approuvés. Convenez de l’identification des inserts, de la fréquence de contrôle, de l’emballage et des modifications.
Fourniture récurrente maîtriséeInspection et approbation des échantillons
Mesurez les caractéristiques critiques selon les références et limites convenues. Examinez l’aspect, les résultats fonctionnels et les rapports avant d’autoriser la production.
Échantillons et critères d’acceptation approuvésRésines et aciers d'outillage Matériaux
La sélection comprend des résines et des aciers utilisés pour construire les moules : tous ne sont donc pas des polymères injectés. Confirmez grade exact, données fournisseur, disponibilité et procédé avant devis. Les grades PTFE conventionnels nécessitent par exemple une étude différente des thermoplastiques transformables à l'état fondu.
Des applications dans Secteurs
Le surmoulage et l'injection sur inserts peuvent servir le médical, l'automobile, l'électronique et l'industrie, avec des exigences distinctes. Identifiez usage, cotes critiques et validations en amont. Choisissez matières et procédé selon ces besoins, puis validez l'assemblage dans des conditions convenues.
Instruments et dispositifs médicaux
Pour poignées et boîtiers médicaux, précisez type et durée de contact, nettoyage et stérilisation. Une surface souple peut améliorer la prise sans établir sa sécurité biologique. Convenez des justificatifs résine, de la préparation des échantillons et de l'évaluation du composant fini avec l'équipe responsable du dispositif.
Boîtiers de capteurs et connecteurs
Pour le surmoulage, l'injection sur inserts peut intégrer contacts et fixations dans un boîtier polymère. Précisez position, retenue, fluides et températures. Vérifiez stabilité dimensionnelle et montage aux essais. Toute tenue à l'eau, aux vibrations ou à l'environnement nécessite un essai défini et un rapport d'acceptation.
Composants avec blindage CEM
Distinguez isolation, blindage et étanchéité. L'injection sur inserts peut positionner les contacts tout en formant le boîtier, mais continuité électrique, distances et joints sont évalués séparément. Identifiez les composants associés et les conditions d'usage pour tester la fonction assemblée réelle.
L’expertise technique au service de vos ensembles moulés
Expertise technique du surmoulage
Compatibilité des matériaux
Étudiez les grades précis du support et du surmoulage, l’interface et la préparation des surfaces. Confirmez l’adhésion ou la retenue mécanique sur échantillons.
MMT et contrôle dimensionnel
Choisissez mesure tridimensionnelle, optique ou autre méthode selon la taille, les références fonctionnelles et l’accès. Contrôlez ensemble géométrie moulée et position des inserts.
Revue qualité et documentaire
Convenez des certificats matières, rapports dimensionnels et dossiers client avant les essais. Précisez les essais particuliers et les responsabilités dans le devis.
Réactivité de l'étude DFM
Distinguez approbation des plans, approvisionnement, fabrication du moule, essais et corrections. Confirmez les dates d’échantillons et de série pour chaque projet.
Savoir-faire en fabrication de produits
Composants de moules et outillages
Étudiez les besoins d’usinage CNC, électroérosion et rectification du moule. Définissez chargement des inserts, interfaces, finition et accès de maintenance avant fabrication.
Choix de l'acier d'outillage
Choisissez l’acier et son traitement selon la résine, la finition, le volume et l’usure. Documentez nuance, dureté et justificatifs dans la spécification d’outillage.
Montée en cadence de la production
Séparez lots de validation, premières commandes et séries récurrentes. Adaptez empreintes, fourniture des inserts et contrôles au besoin prévu.
Traçabilité et documentation
Reliez indice du plan, identification des résines et inserts, échantillons approuvés et résultats. Convenez des documents de livraison et de l’étude des modifications futures.
Les contrôles de production essentiels
Le plan qualité suit le composant fini. Définissez les caractéristiques à mesurer et les documents à conserver avant la production.
Adhésion et retenue
Précisez les grades et l’état de surface. Étudiez ancrages, nervures et épaisseurs selon les performances de pelage, traction ou couple requises.
Position des inserts et surfaces exposées
Définissez références fonctionnelles, entraxes des contacts et surfaces à préserver. Examinez les appuis et fermetures pour limiter déplacement et bavures.
Étanchéité et conditions de service
Précisez les fluides, cycles thermiques et interfaces d’étanchéité. Convenez des contrôles sur l’ensemble fini dans les conditions d’usage pertinentes.
Inspection et maîtrise des modifications
Reliez l’approbation des échantillons à l’indice du plan, aux matières identifiées et aux mesures critiques. Examinez les modifications avant le lot suivant.
Une demande de prix précise pour l’ensemble moulé
Achats et bureau d’études doivent partager le même périmètre. Comparez séparément l’outillage, les échantillons et la fourniture récurrente de pièces.
Demander un devis →- Plans de pièce et d’inserts
- CAO 3D, plans 2D cotés, indice, références et surfaces métalliques exposées.
- Exigences matières
- Grades exacts des résines et inserts, dureté, couleur, revêtement et règles de substitution.
- Acceptation fonctionnelle
- Objectifs d’adhésion ou de retenue, étanchéité, essais électriques, faces visibles et rapports.
- Outillage et quantités / Emballage et livraison
- Moule existant ou neuf, quantité d’échantillons, première commande et besoin annuel. Protection des contacts et surfaces visibles, identification des lots, destination et conditions de livraison.
Lancez votre projet de moulage de précision
d'outillage de découpe
Envoyez CAO, plan coté, spécification du substrat ou de l'insert et demande prévue. Précisez finition, fonction et essais nécessaires. Définissez le périmètre du surmoulage plastique et de l'injection sur inserts métalliques. Le délai d'étude, la construction, la validation et l'expédition sont confirmés séparément dans le devis du projet.
ISO 9001:2015
Demandez le certificat ISO 9001 actuel et vérifiez son périmètre, puis définissez les documents de contrôle du projet. Les approbations spécialisées et essais médicaux doivent être convenus séparément.
Objectif de réponse au devis
Pour le surmoulage, envoyez des plans et exigences complets pour permettre une réponse rapide. Le devis écrit confirme le périmètre DFM et les délais de livraison.
Expédition internationale
Transport aérien ou maritime selon le besoin. Convenez de l'emballage, des conditions de livraison, des documents douaniers et des exigences du pays avant lancement.
Équipe dédiée
Identifiez le contact projet et l'indice du plan. Convenez des questions techniques, de la revue des échantillons, de la gestion des modifications et des commandes récurrentes.