


Outils de
découpe pour pièces métalliques
Outils de découpe pour pièces métalliques. Transmettez votre plan, la matière et le volume pour confirmer le procédé, les tolérances, les contrôles et le devis avec SSP.
Outils progressifs, transfert et sur mesure | Précision selon plan | Production en série
Nous concevons et fabriquons des outils de découpe pour pièces métalliques complexes destinées à l'automobile, l'électronique et l'industrie, de l'analyse DFM aux échantillons contrôlés.
Outils de découpe: Outillage de découpe
Nos réalisations
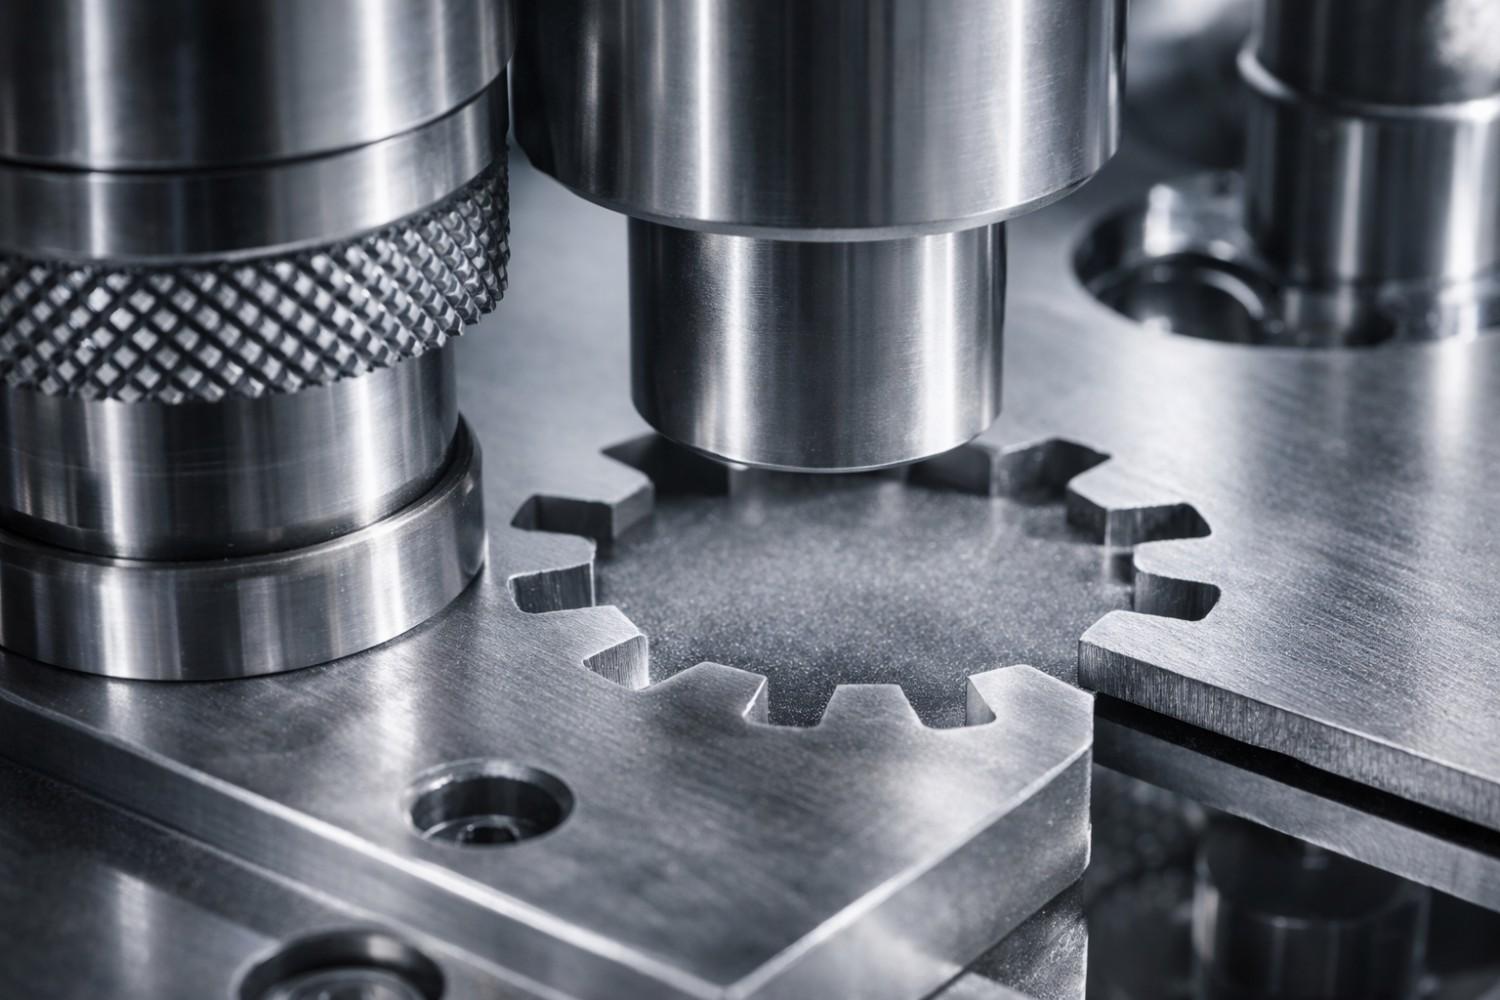
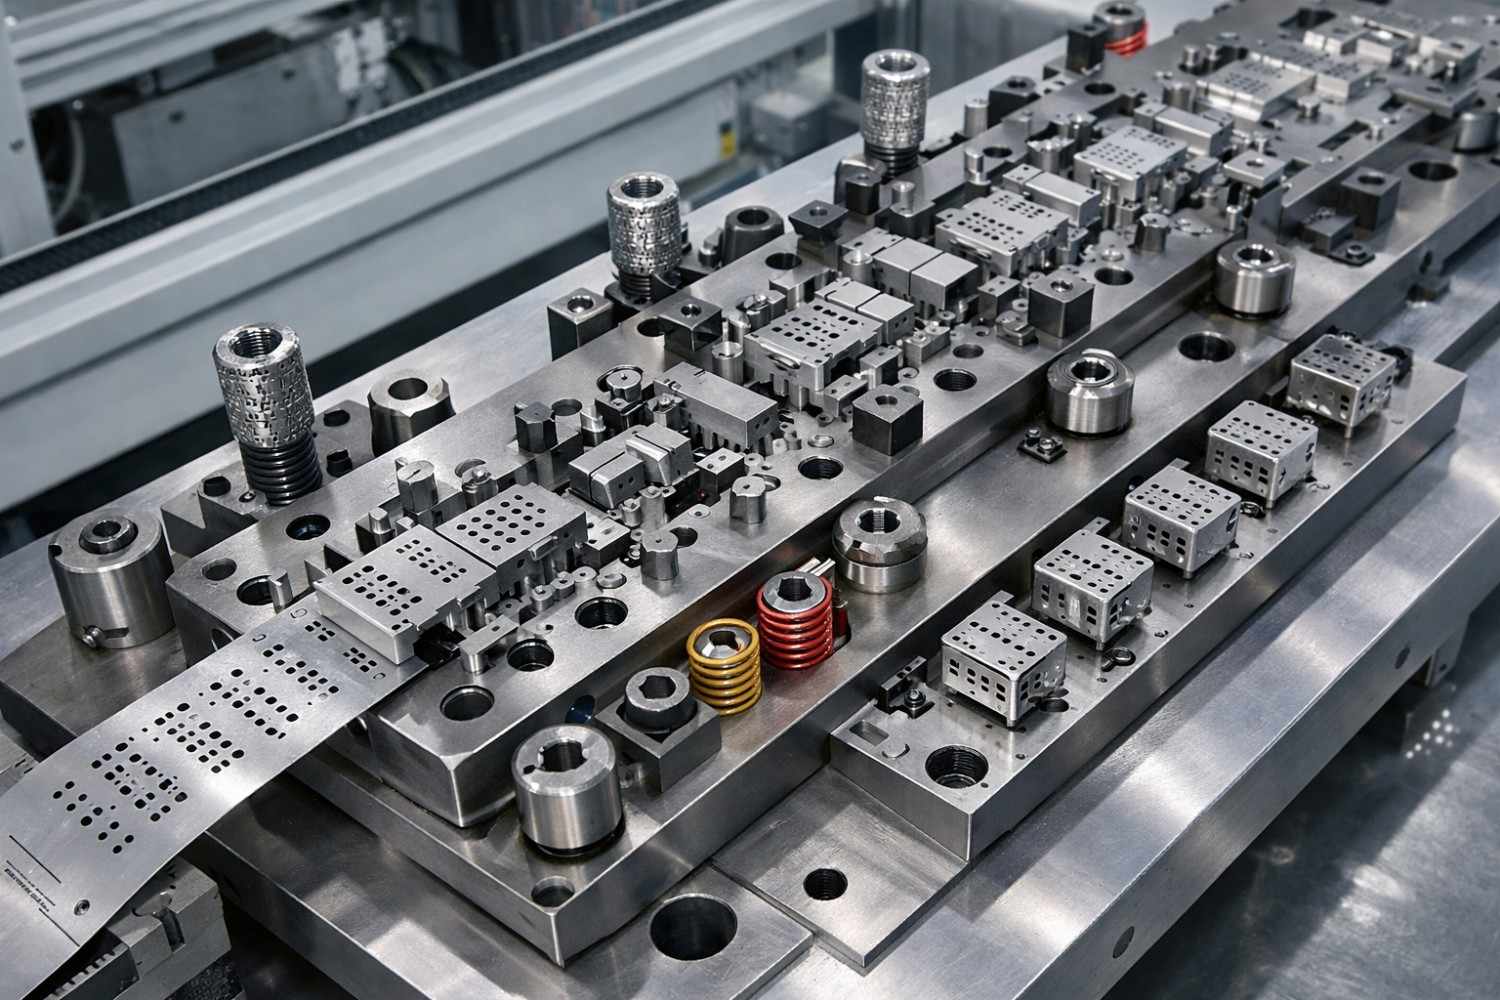
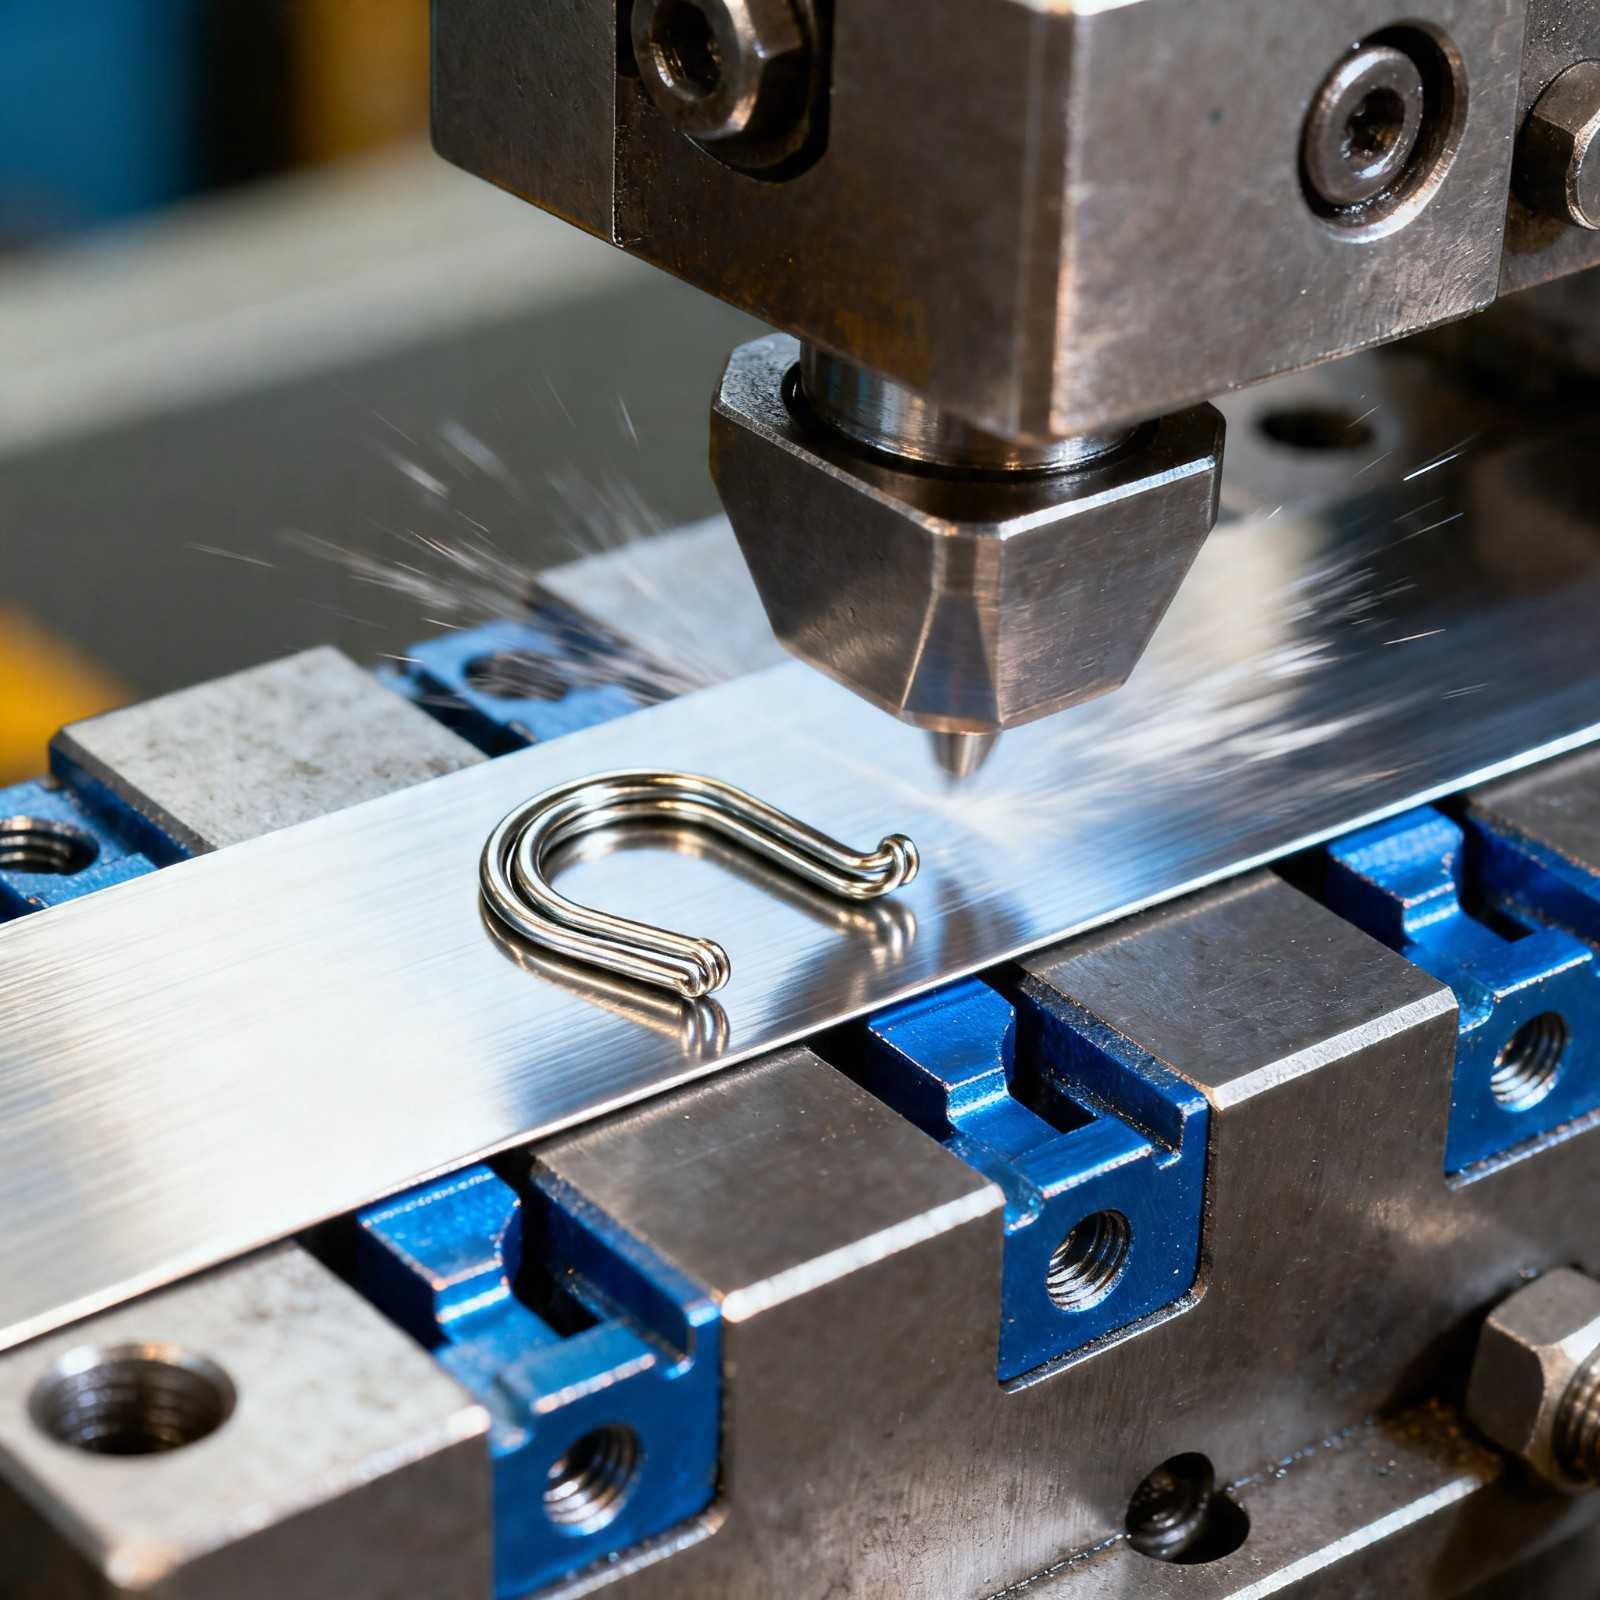
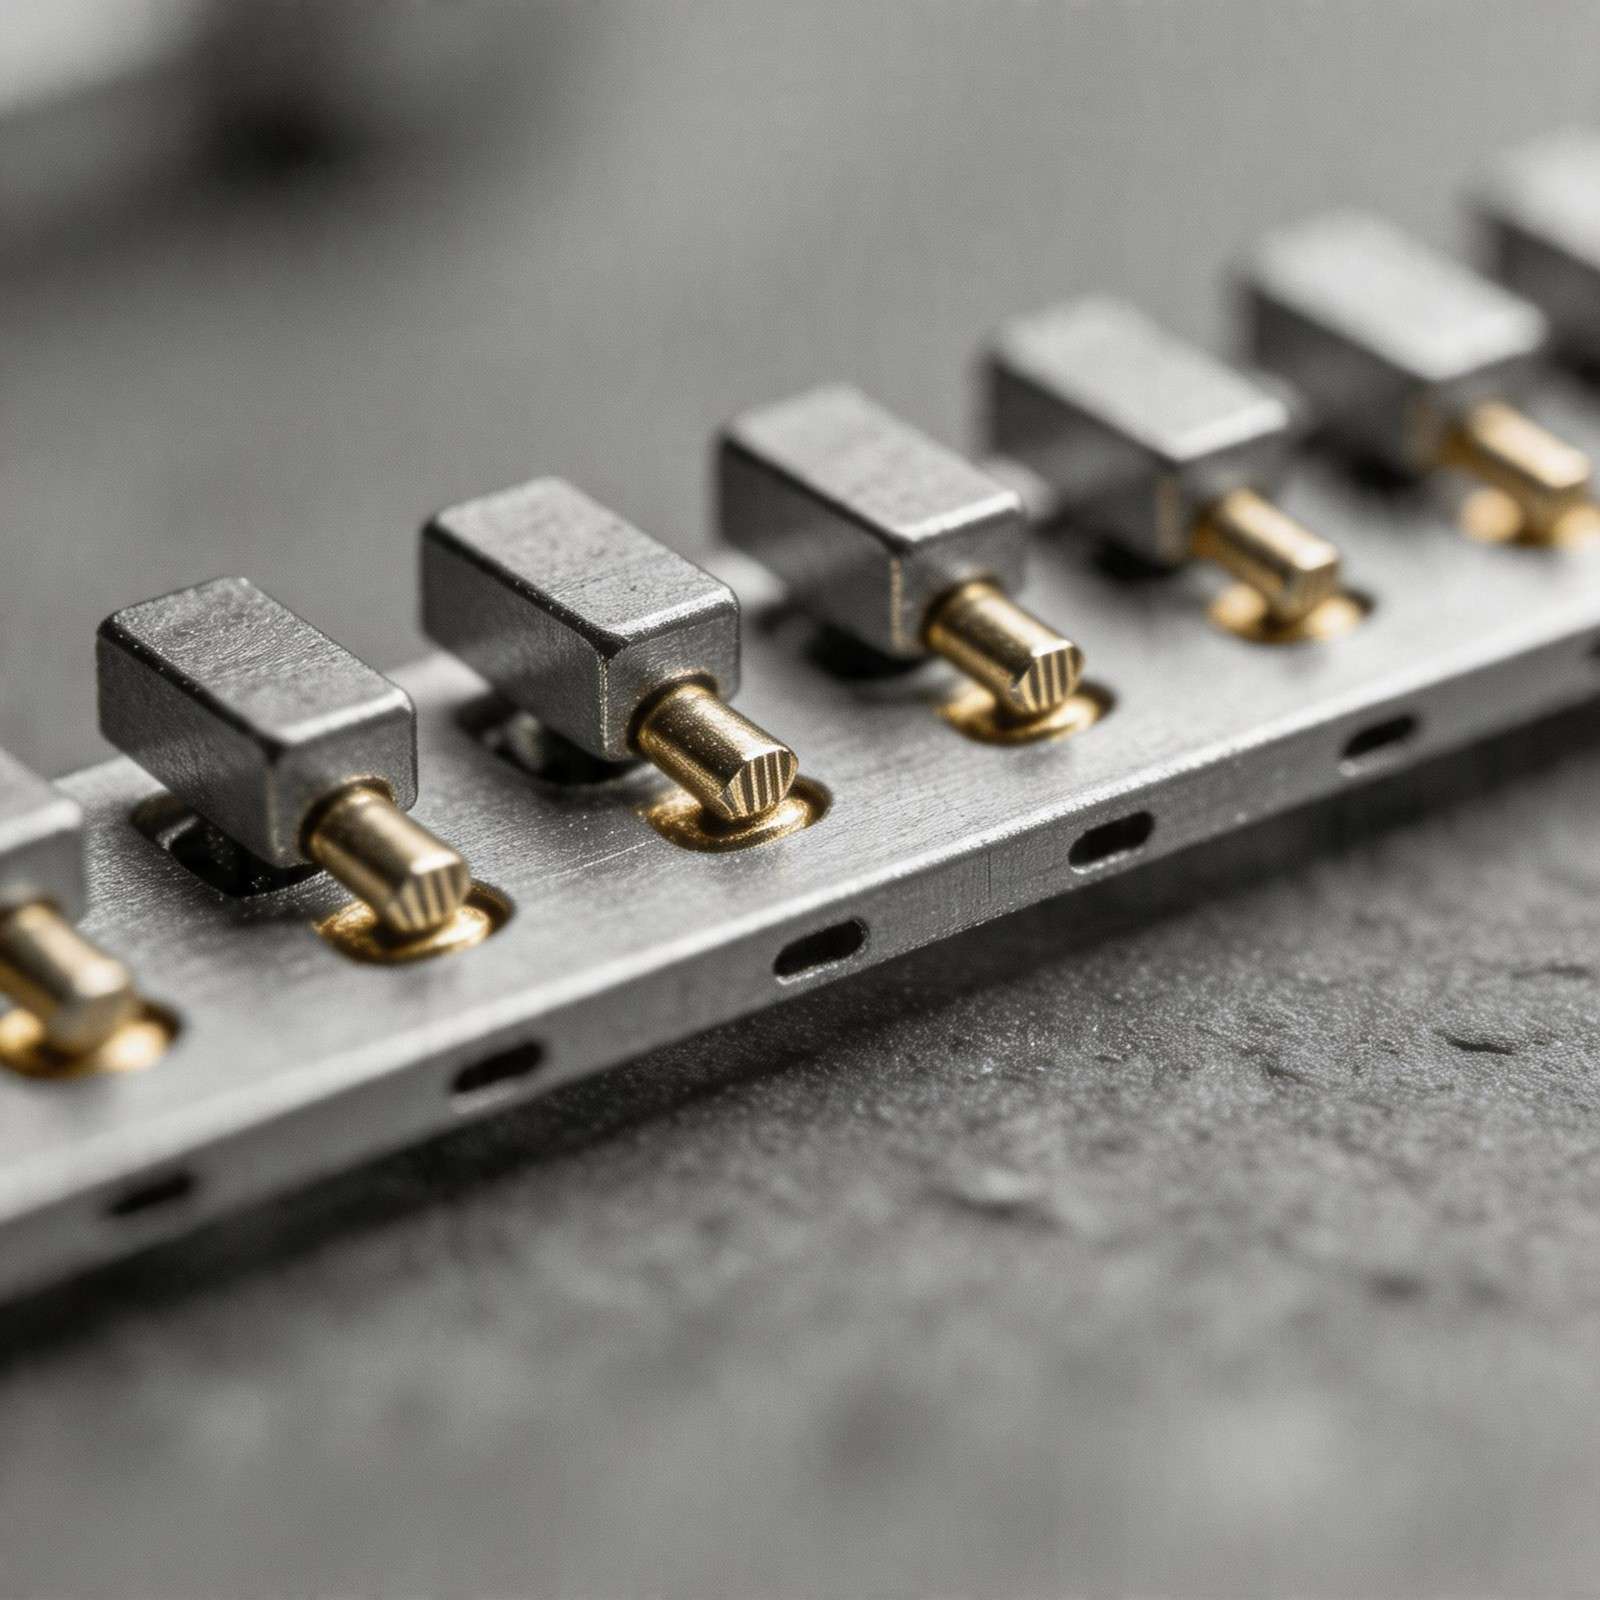
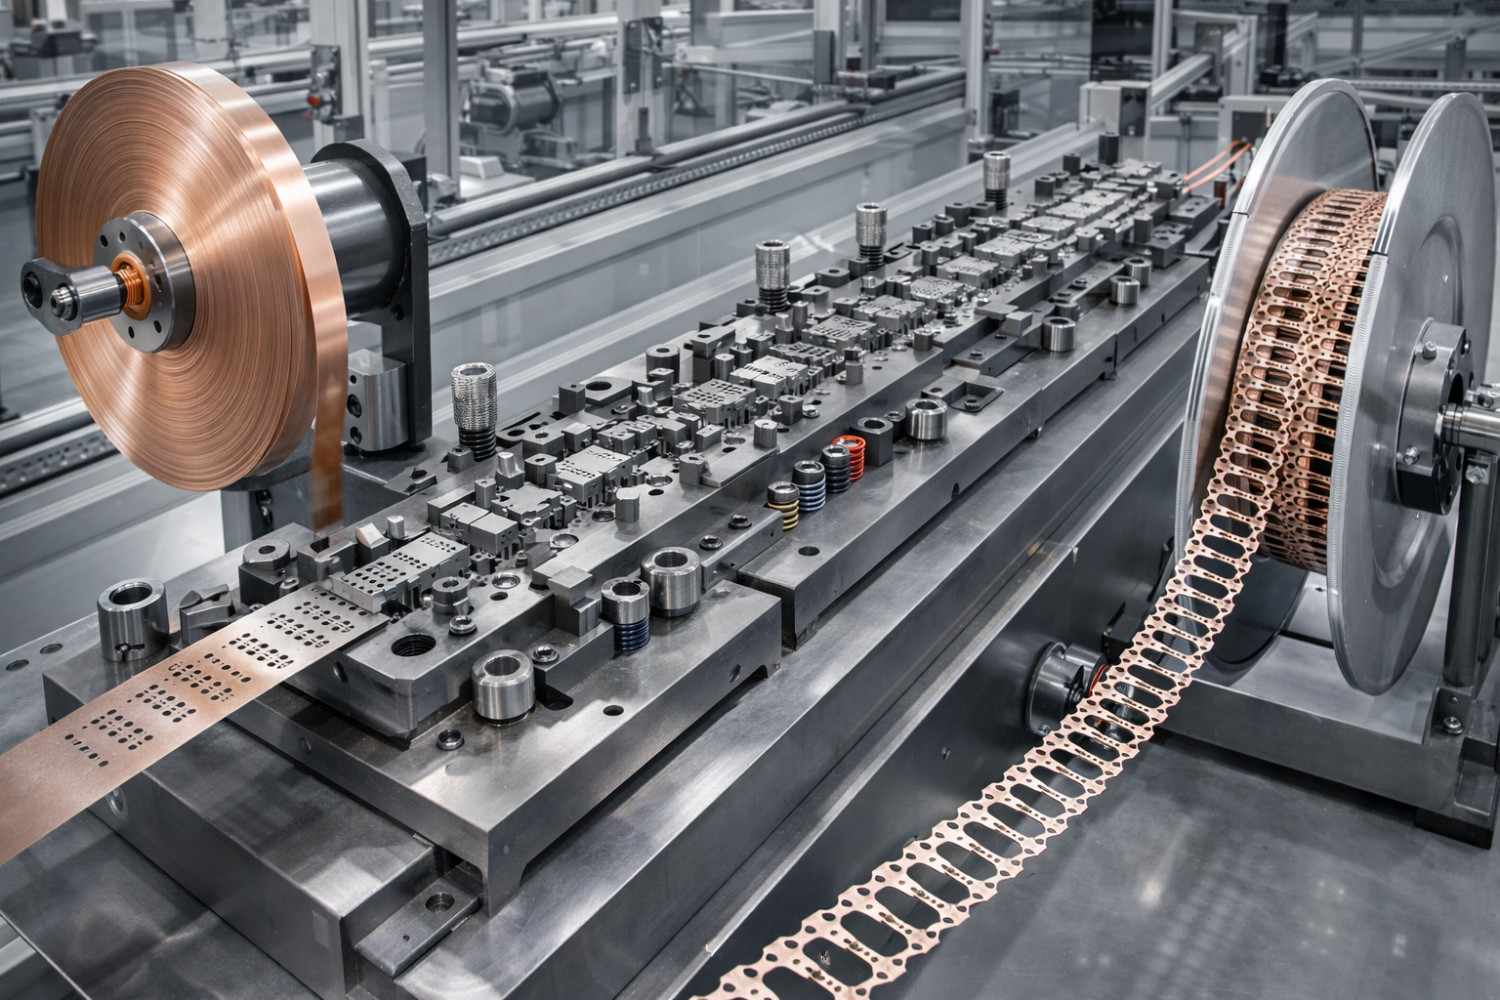
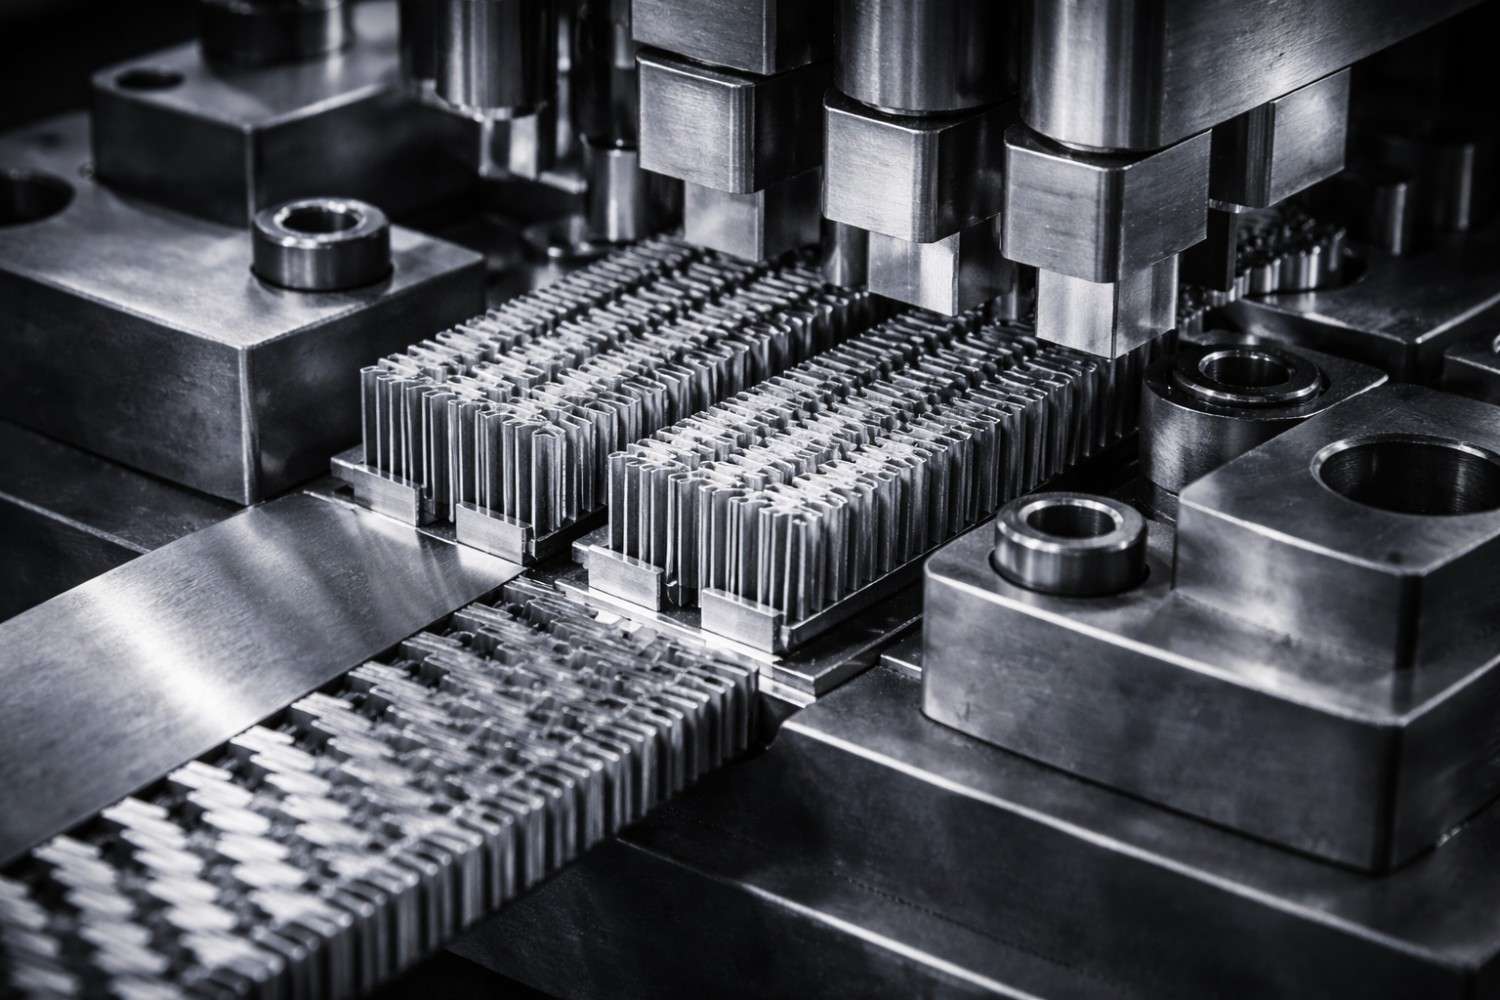
Cette sélection présente différentes configurations d'outils de découpe SSP. Cliquez sur un produit pour consulter ses caractéristiques ; les valeurs doivent être confirmées pour votre matière, votre géométrie et votre presse.
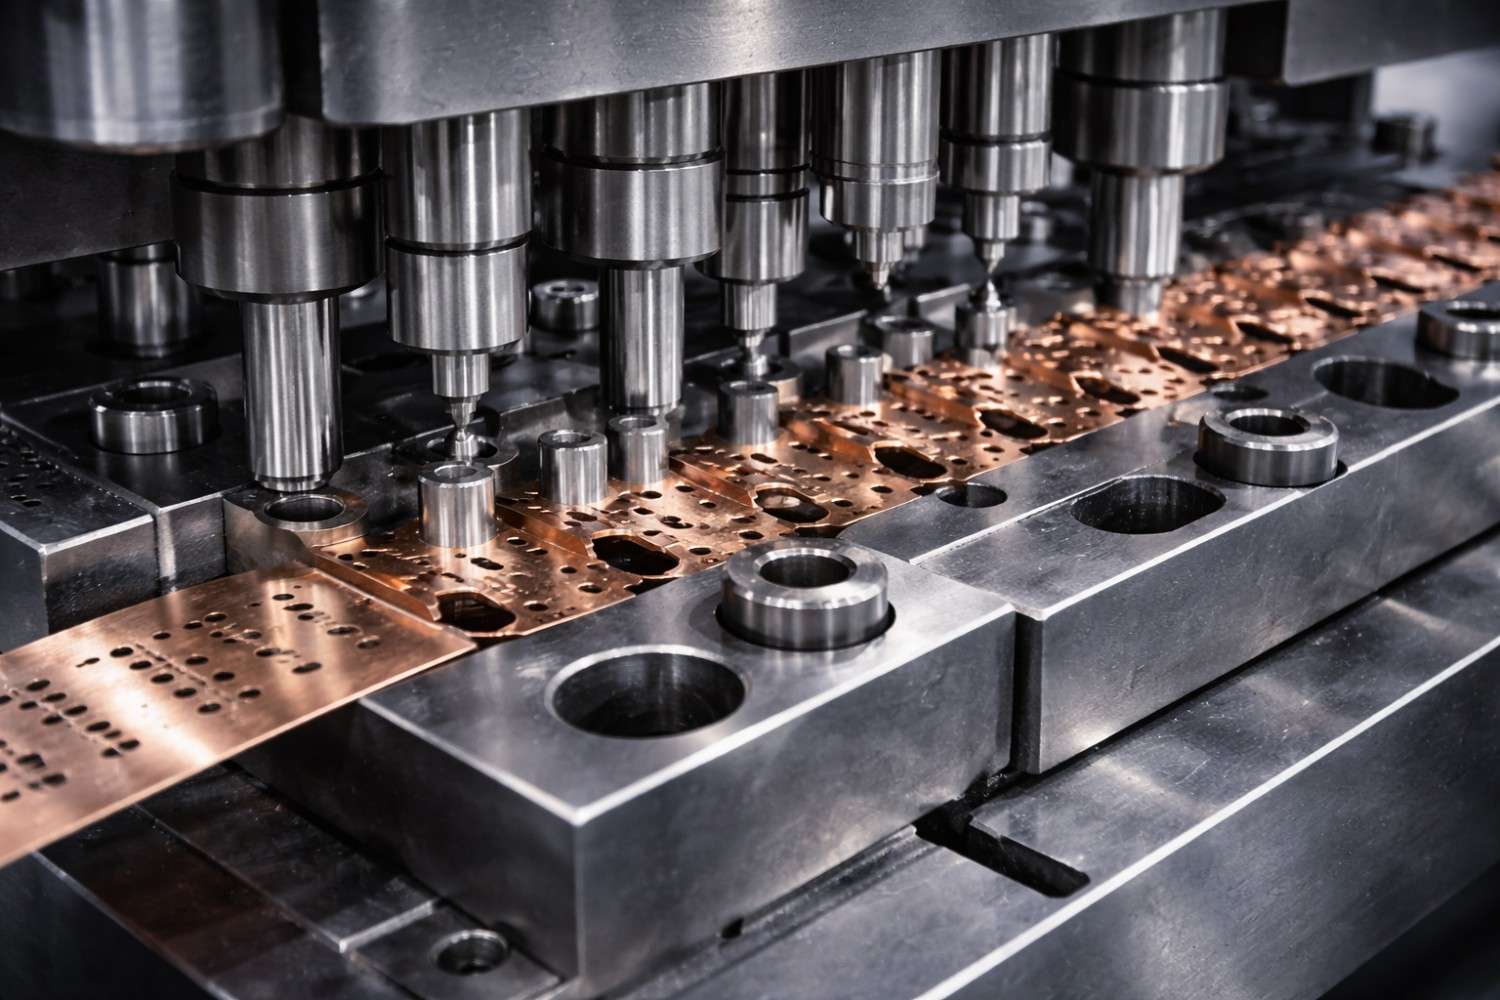
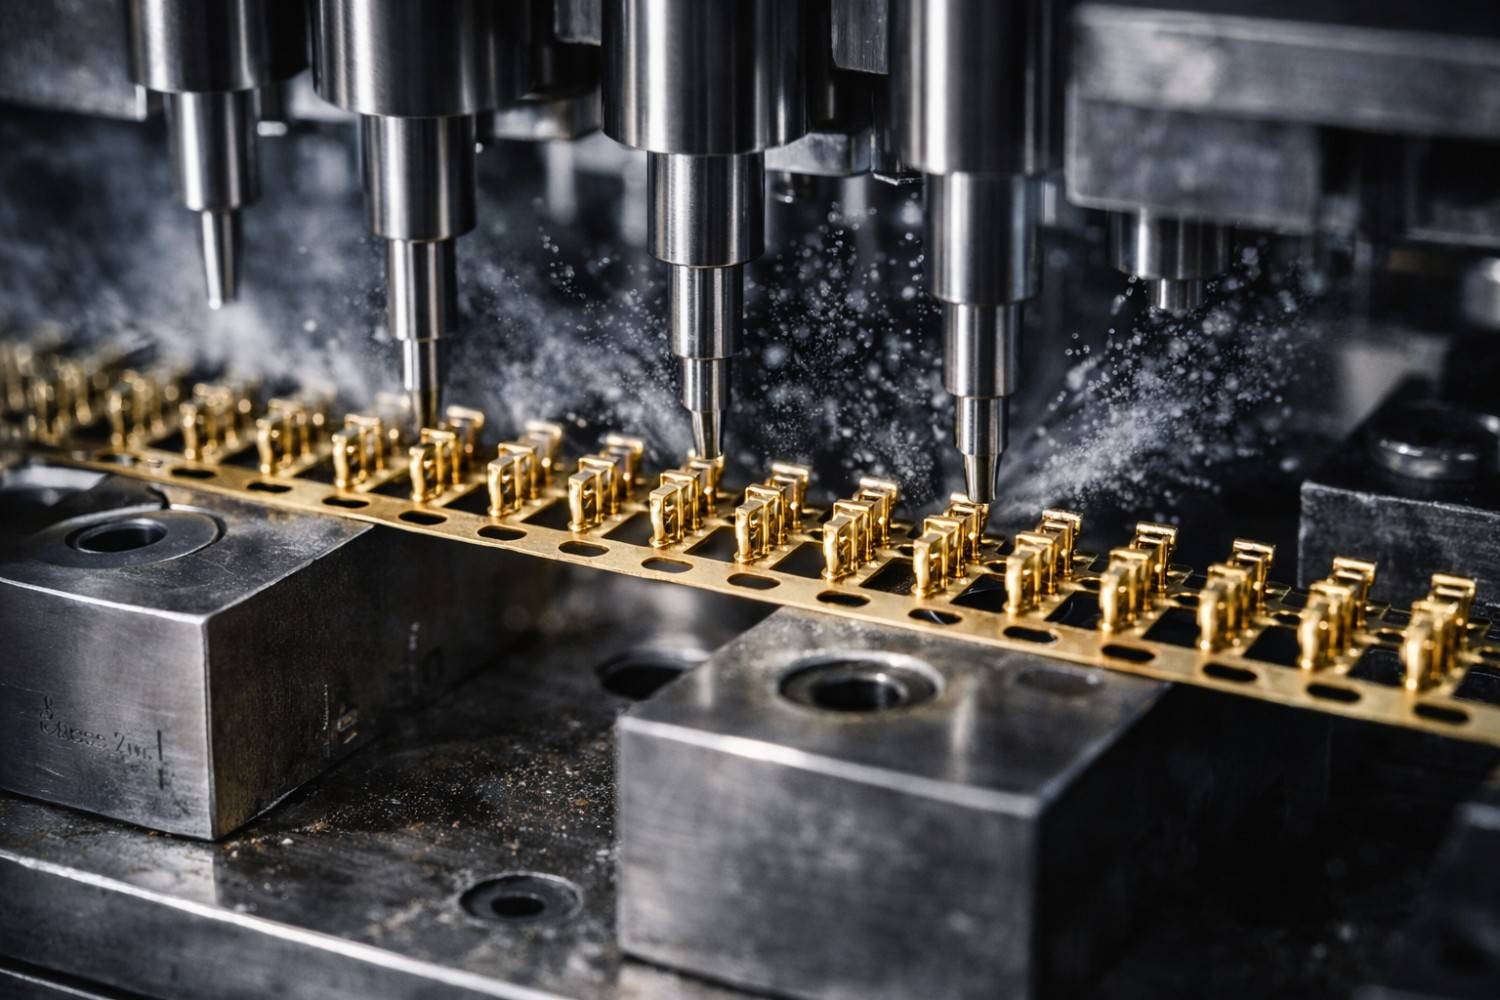
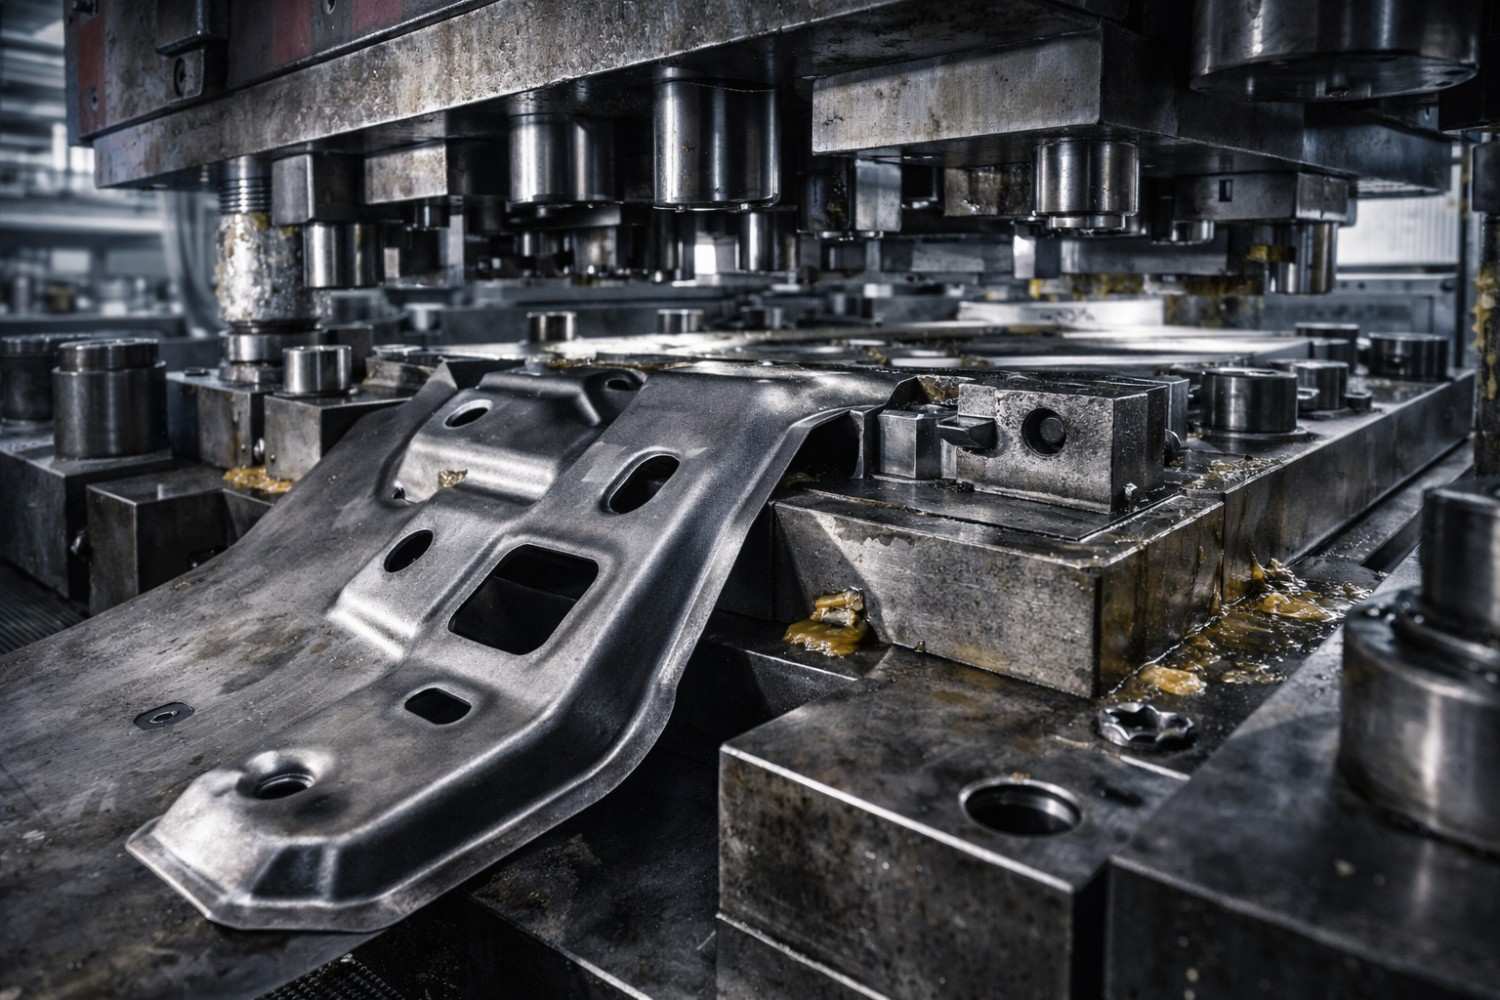
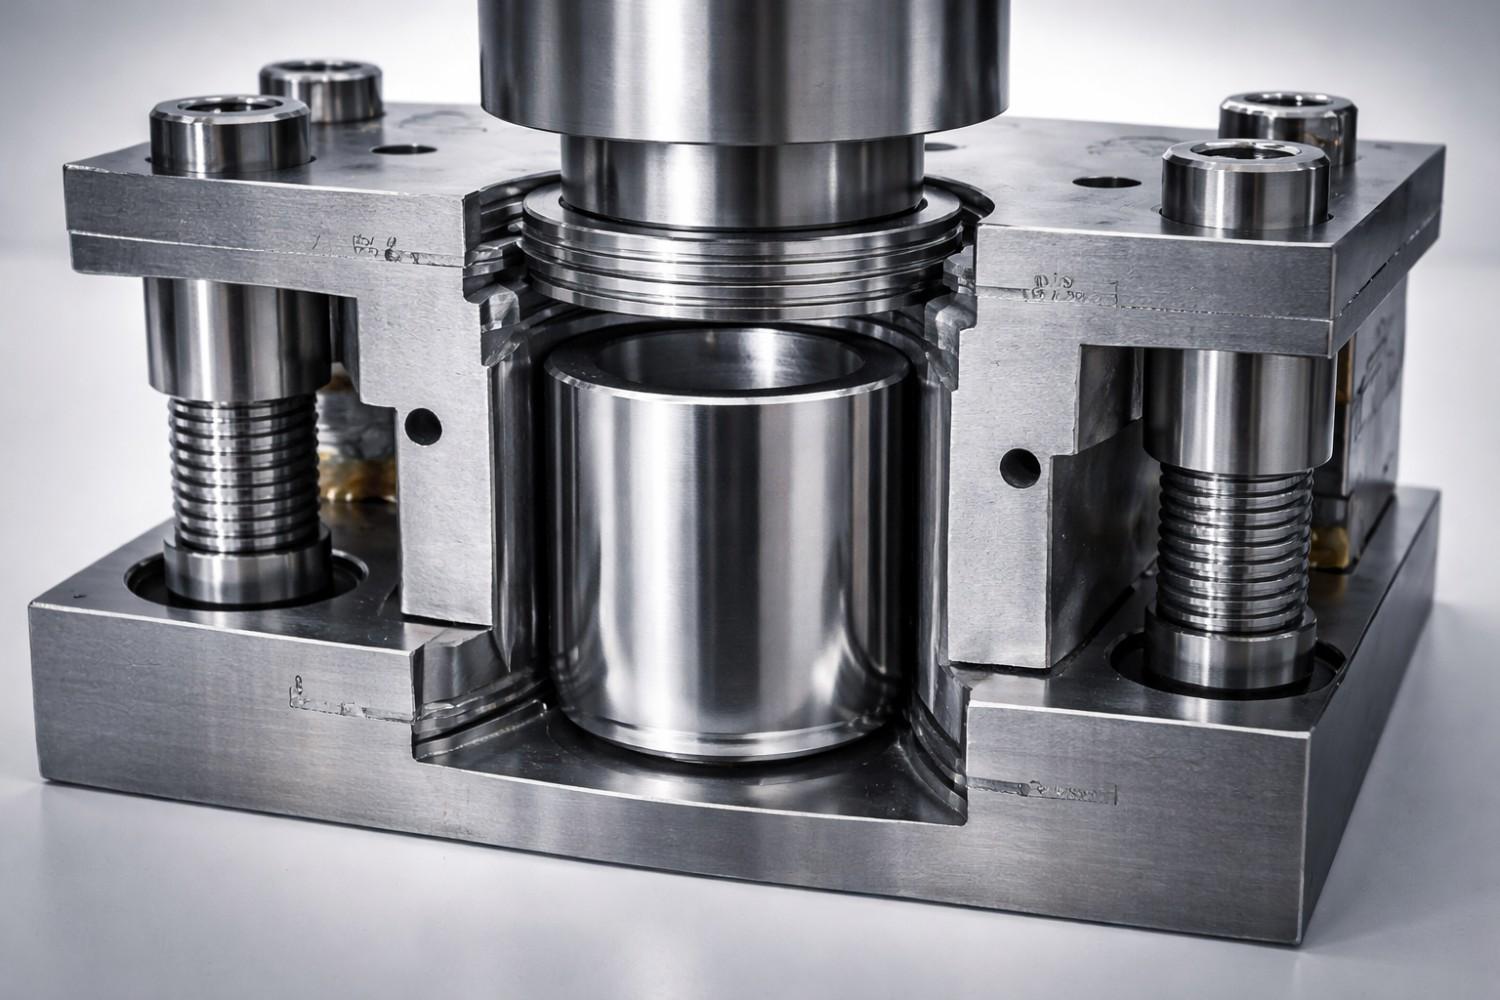
Outillage de découpe
Capacités
Des outils de découpe simple aux outils progressifs à plusieurs postes, nos moyens associent conception, simulation et réalisation. Découvrez comment notre fabrication d'outillages de découpe procédé relie analyse DFM et essais en atelier.
Outils exécutant des opérations successives sur une bande continue. Jusqu'à 24 postes selon le projet, pour bornes, connecteurs et supports de série.
Jusqu'à 24 postesPour vos outils de découpe, les flans séparés sont déplacés entre postes par des doigts de transfert. Cette configuration convient aux pièces complexes nécessitant un emboutissage profond ou un formage multidirectionnel.
Géométries complexesDécoupage et poinçonnage dans une même course pour pièces plates : rondelles, disques et flans de précision. Planéité et positions sont définies au plan.
Plusieurs opérations par courseOutillage à trois actions avec jonc de retenue et contre-poinçon, destiné à maîtriser la qualité du chant. Les opérations complémentaires dépendent de la pièce et des critères d'acceptation.
Bavure à validerPour vos outils de découpe, outils à réduction progressive pour coupelles, enveloppes et boîtiers. Effort du serre-flan, rayon du poinçon et jeux sont étudiés selon la matière et la géométrie.
Rapport d'emboutissage à confirmerConception avec inserts carbure, revêtements et guidages de précision pour bornes, microcontacts et grilles de connexion. La cadence admissible doit être validée sur la configuration réelle.
Jusqu'à 1 200 coups/min, selon projetProcédés de découpage et formage
Pour vos outils de découpe, les opérations sont combinées dans un outil à suivre ou transfert selon la pièce. La séquence vise à maîtriser le cycle, le positionnement et le comportement de la matière.
Séparation du contour extérieur dans la tôle, avec un jeu poinçon-matrice adapté pour maîtriser le chant découpé.
Réalisation de trous, lumières ou évidements. La débouchure est séparée ; la tôle poinçonnée constitue la pièce utile.
Pour vos outils de découpe, obtention d'une géométrie tridimensionnelle par déformation plastique sans enlèvement de matière : plis, décalages et contours dans un même outillage.
Mise en angle par outils en V, en U ou à essuyage. La compensation du retour élastique est étudiée puis ajustée pendant les essais.
Écoulement contrôlé de la matière pour coupelles, enveloppes et boîtiers, avec effort de serre-flan et rayon de poinçon adaptés.
Création de logos, nervures et repères en relief ou en creux par redistribution de la matière.
Pour vos outils de découpe, déformation sous pression pour former surfaces et détails de contacts ou connecteurs. Le résultat dépend de la géométrie, du matériau et des efforts appliqués.
Réalisation de filetages internes dans l'outil progressif lorsque la géométrie et le cycle le permettent, pour limiter les reprises.
Pour vos outils de découpe, ces opérations peuvent être intégrées dans nos conceptions progressives et transfert . Nous utilisons la simulation de formage pour étudier le retour élastique et la séquence avant l'usinage, puis les essais servent à vérifier les hypothèses sur la pièce réelle.
Études et
parcours de fabrication
Dix étapes structurent le passage du plan aux échantillons contrôlés, avec des points de décision techniques aux phases clés.
Revue des plans 2D et modèles 3D : rayons, dépouilles, épaisseurs et faisabilité des détails sont examinés avant le chiffrage.
Pour vos outils de découpe, choix de SKD11, DC53, Cr12MoV, acier rapide PM ou carbure selon la matière découpée, les volumes, l'usure et les tolérances.
Modélisation 3D sous SolidWorks ou CATIA, étude du retour élastique et de la mise en postes, nomenclature et données pour l'usinage.
Pour vos outils de découpe, fraisage CNC des blocs, porte-poinçons et plaques d'appui dans des aciers à outils prétraités ou recuits. Les tolérances sont confirmées selon la pièce.
L'électroérosion à fil réalise profils de poinçons et ouvertures de matrices ; l'enfonçage permet d'obtenir cavités borgnes, gravures et détails peu accessibles à l'usinage conventionnel.
Pour vos outils de découpe, trempe sous vide et revenus selon la nuance et la spécification. Un traitement cryogénique peut être étudié pour stabiliser certaines configurations avant rectification.
Rectification, rodage et ajustage aux jeux du plan. Les interfaces poinçon-matrice sont contrôlées selon la méthode convenue avant assemblage.
Essais sur presse avec la matière prévue ; mesure des pièces et ajustements des jeux, du pas et du retour élastique jusqu'à satisfaction des critères approuvés.
Pour vos outils de découpe, rapport du premier article avec résultats dimensionnels, certificats matière et données de procédé convenus. Un dossier PPAP niveau 3, plan de contrôle et AMDEC peut être défini à la commande.
Nettoyage, protection anticorrosion, calage et barrière contre l'humidité selon le transport. Documents d'exportation et instructions de maintenance sont précisés dans l'offre.
Assurance qualité
Pour vos outils de découpe, le contrôle d'un outil de découpe suit les étapes et documents définis pour la commande. Les mesures et les essais doivent démontrer les caractéristiques convenues avant le départ.
Vérification des certificats selon la spécification, contrôle de dureté et dimensions des blocs avant mise en production.
Traçabilité matièreMesure des jeux poinçon-matrice et de leur régularité avec les moyens appropriés. Les valeurs et méthodes doivent être définies au plan de contrôle.
Maîtrise des jeux selon le planPour vos outils de découpe, la durée d'essai, la cadence et les prélèvements sont convenus selon le projet. Une campagne de répétabilité ou d'endurance nécessite un protocole et des critères de décision définis.
Programme d'essai à convenirRapport FAI des cotes critiques avec repérage du plan, valeurs mesurées et statut de conformité selon le périmètre approuvé.
PPAP niveau 3 sur demandeMatières et nuances d'acier
La nuance influence l'usure, la ténacité et la qualité de la pièce. Elle est choisie selon l'application, la matière travaillée et le volume de production.
Capacités de tolérance
Pour vos outils de découpe, les valeurs ci-dessous orientent l'étude. Le plan approuvé, la géométrie, la matière et la méthode de mesure déterminent l'engagement applicable à la commande.
| Type de mesure | Norme | Valeur |
| Tolérance des inserts | Profil du poinçon ou de l'insert de matrice | ± 0.002 mm |
| Assemblage de l'outil | Dimensions du bloc d'outillage | ± 0.01 mm |
| Tolérance de la pièce | Dimensions de la pièce finie | ± 0.03 mm |
| Hauteur de bavure | Saillie sur le chant découpé | ≤ 5 μm |
| Précision de positionnement | Position relative des caractéristiques | ± 0.008 mm |
| Finition miroir | Ra de la surface fonctionnelle | ≤ 0.05 μm |
Capacités indicatives à confirmer. Des opérations supplémentaires d'électroérosion ou de rodage peuvent être étudiées pour des exigences particulières.
de surface disponibles
Pour vos outils de découpe, le traitement de surface peut limiter frottement, usure ou grippage. Son intérêt doit être évalué selon la matière, la géométrie et les conditions de production.
Polissage des faces de poinçons et des cavités pour faciliter le dégagement et maîtriser l'aspect des pièces. La rugosité requise est définie et contrôlée au projet.
Durée de service à validerPour vos outils de découpe, la nitruration gazeuse ou plasma crée une couche durcie selon la nuance et le cycle retenus. Profondeur, dureté et effets dimensionnels doivent être définis dans la spécification.
Dureté superficielle selon traitementLe revêtement carbone de type diamant peut réduire le frottement et l'usure adhésive. Épaisseur, préparation du support et compatibilité sont étudiées pour l'application.
Frottement à évaluerRevêtements PVD de nitrure et carbonitrure de titane pour certaines applications abrasives. Les valeurs d'épaisseur et de dureté dépendent du procédé validé.
Résistance à l'usure à validerPour vos outils de découpe, dépôt électrolytique sur queues de poinçons, colonnes et surfaces d'usure selon les besoins. Épaisseur, tolérances finales et exigences environnementales sont à convenir.
Protection selon l'applicationRectification de précision et rodage diamant pour obtenir les états de surface et la planéité convenus après traitement thermique.
Planéité selon spécificationPour vos outils de découpe, conversion chimique utilisée sur certains corps d'outils, plaques de retenue et plaques d'appui. Protection, préparation et effets dimensionnels sont à confirmer selon l'utilisation.
Effet dimensionnel à vérifiersur demande
Industries desservies
Nos outils de découpe répondent à des besoins de pièces métalliques en série dans plusieurs secteurs, avec les contrôles et documents propres au projet.
Supports structurels, clips, glissières et blindages pour équipementiers automobiles. Les exigences IATF et documents de qualification sont précisés à la commande.
Bornes de connecteurs, capots EMI, broches et grilles de connexion pour l'électronique, les télécommunications et l'assemblage de cartes.
Pour vos outils de découpe, pièces en titane, Inconel ou inox pour supports, clips et fixations. Les exigences aéronautiques et justificatifs applicables doivent être vérifiés avant commande.
Boîtiers de machines, supports moteurs, ailettes et composants de commande pour l'automatisation, la robotique et les équipements industriels.
Pour vos outils de découpe, barres de cuivre, tôles de transformateurs, contacts de batteries et bornes solaires pour l'énergie et les systèmes de véhicules électriques.
Pourquoi nous choisir
Un accompagnement technique du premier plan à la livraison, avec des capacités et des engagements définis pour le projet.
Pour vos outils de découpe, depuis 2008, SSP développe des outillages progressifs, transfert, de découpage fin et d'emboutissage pour les besoins des industriels internationaux.
Électroérosion, rectification et contrôle MMT sont associés pour obtenir et vérifier les caractéristiques des inserts avant assemblage.
Fraisage CNC, électroérosion, rectification, rodage, ajustage et contrôle sont coordonnés par SSP. Les traitements et éventuelles opérations externes sont précisés selon le projet.
Des outils combinés simples aux progressifs à plusieurs postes, pour l'automobile, l'électronique et les applications industrielles.
Le calendrier relie analyse DFM et premier article. Une fourchette de 15 à 30 jours sert d'estimation initiale ; les urgences nécessitent une vérification des ressources et des approbations.
Pour vos outils de découpe, documentation d'exportation, manuels en anglais et coordination logistique. Caisse, protection contre l'humidité et transport sont définis selon la commande.
Nos techniciens examinent faisabilité des tolérances, choix matière et géométrie avant engagement. L'objectif est de préciser les conditions de fabrication et les vérifications nécessaires.
Envoyez un plan pour un premier retour sur matière, faisabilité et délai, visé sous 24 heures ouvrées.
Demandez une analyse DFM gratuite →Démarrez votre projet
d'outillage de découpe
Pour vos outils de découpe, envoyez le plan pour préparer un devis technique. L'analyse initiale peut préciser la matière, les tolérances réalisables et les données encore nécessaires ; premier retour visé sous 24 heures ouvrées.