
Micro-injection de pièces de précision
Micro-injection de pièces de précision. Transmettez votre plan, la matière et le volume pour confirmer le procédé, les tolérances, les contrôles et le devis avec SSP.
SSP Precision étudie des pièces plastiques miniatures pour le médical, l'électronique et l'optique. Les dimensions minimales et les tolérances micrométriques doivent être confirmées sur plan, selon la matière, la géométrie et la méthode de mesure.
Qu'est-ce que Micro-injection?
La micro-injection produit de petites pièces plastiques de précision, souvent de moins d'un gramme. La reproduction des détails dépend du polymère, de l'empreinte, du remplissage et du contrôle. SSP étudie la miniaturisation pour le médical, l'électronique et l'optique, avec validation des caractéristiques applicables à chaque pièce.
La fabrication miniature associe outillage précis, presse adaptée et métrologie. Pour les applications médicales, les exigences de traçabilité et les référentiels qualité doivent être définis et vérifiés selon le projet, notamment le rendement au premier passage sur les lots représentatifs convenus.
Quatre piliers de la micro-injection de qualité chez SSP
Chaque projet repose sur l'outillage, la presse, la métrologie et la maîtrise qualité. À cette échelle, les seuils de mesure et les conditions de procédé doivent être définis avec soin.
Outillages de haute précision
Micro-fraisage et électroérosion des empreintes, puis contrôle des surfaces et des cotes critiques avant les premières injections. Les valeurs réalisables dépendent du détail et de la matière d'outil.
Équipement de micro-injection
Presses et dosage adaptés aux petits volumes injectés, avec contrôle de la vitesse, de la pression et de la répétabilité. Les limites sont confirmées lors des essais.
Métrologie des micro-composants
Mesure optique, MMT et moyens adaptés aux petits détails. Le plan de contrôle précise résolution, incertitude et accessibilité des caractéristiques critiques.
Qualité pour les applications médicales
Les exigences ISO 13485, la traçabilité et les validations documentaires sont examinées selon le dispositif. Demandez les justificatifs du périmètre applicable ; une matière seule ne certifie pas la pièce finie.
Micro-injection — pièces miniatures et précision
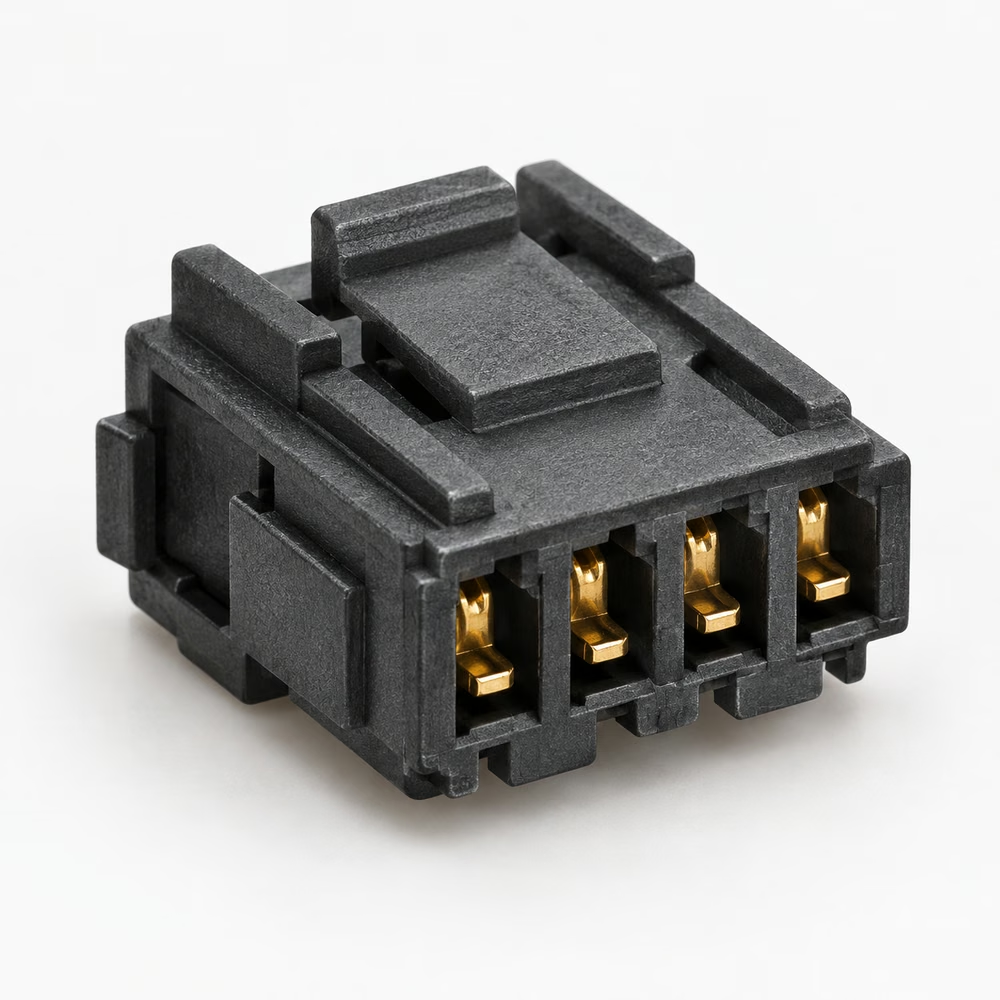
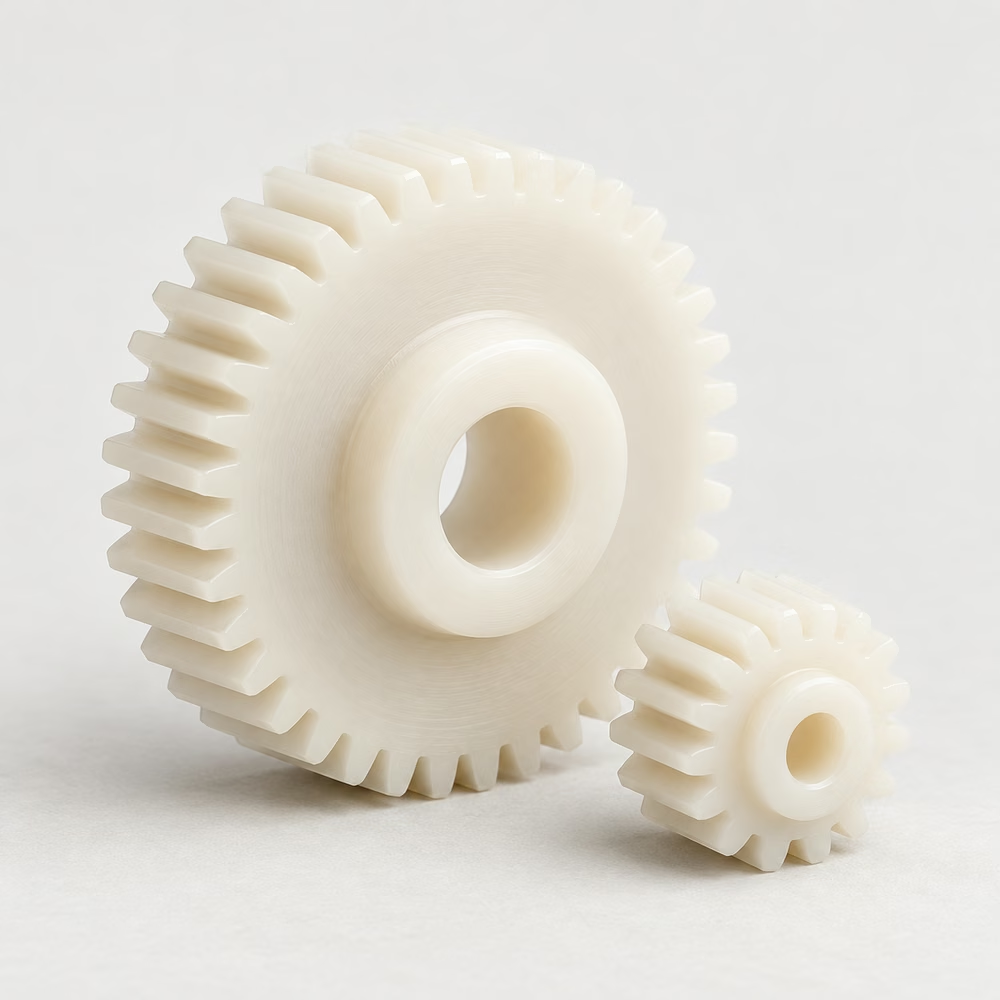
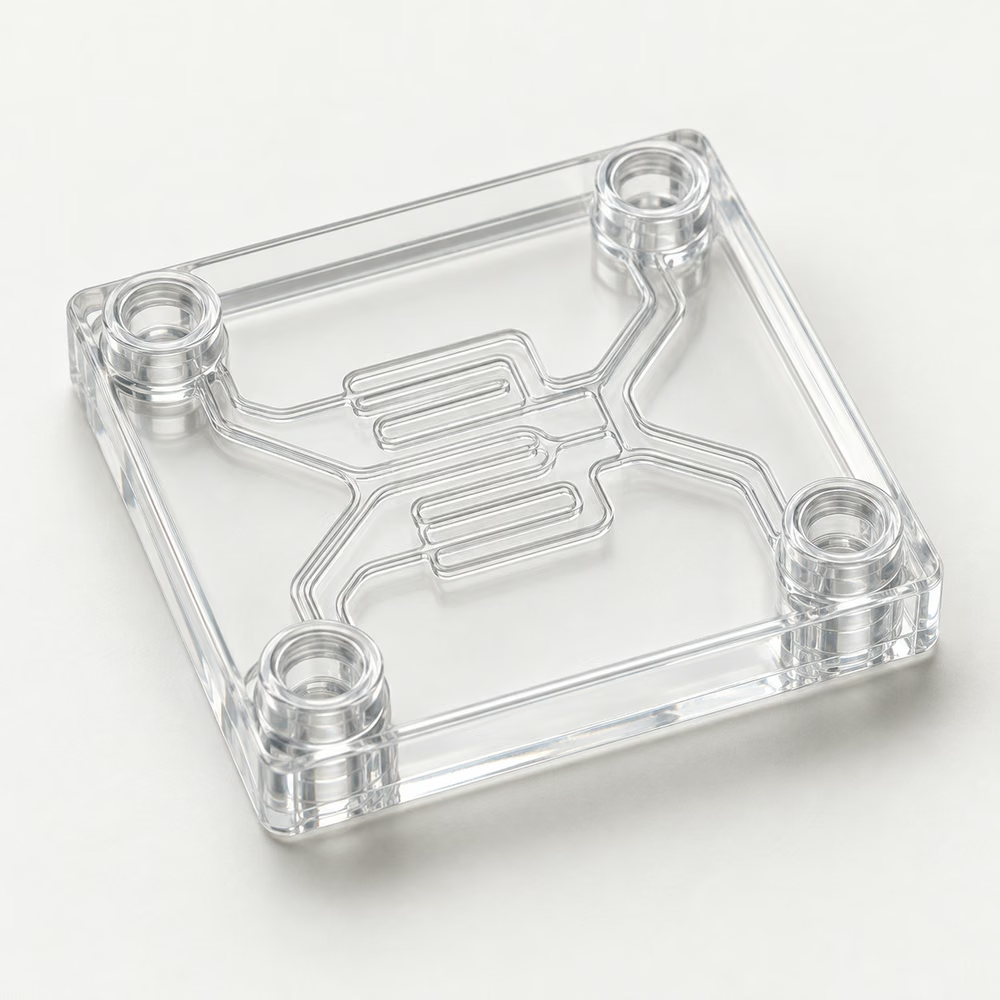
Découvrez des exemples de micro-injection. Sélectionnez une pièce pour consulter les caractéristiques et les détails de fabrication.
Produit associé
Exemples représentatifs de produits et d'applications.
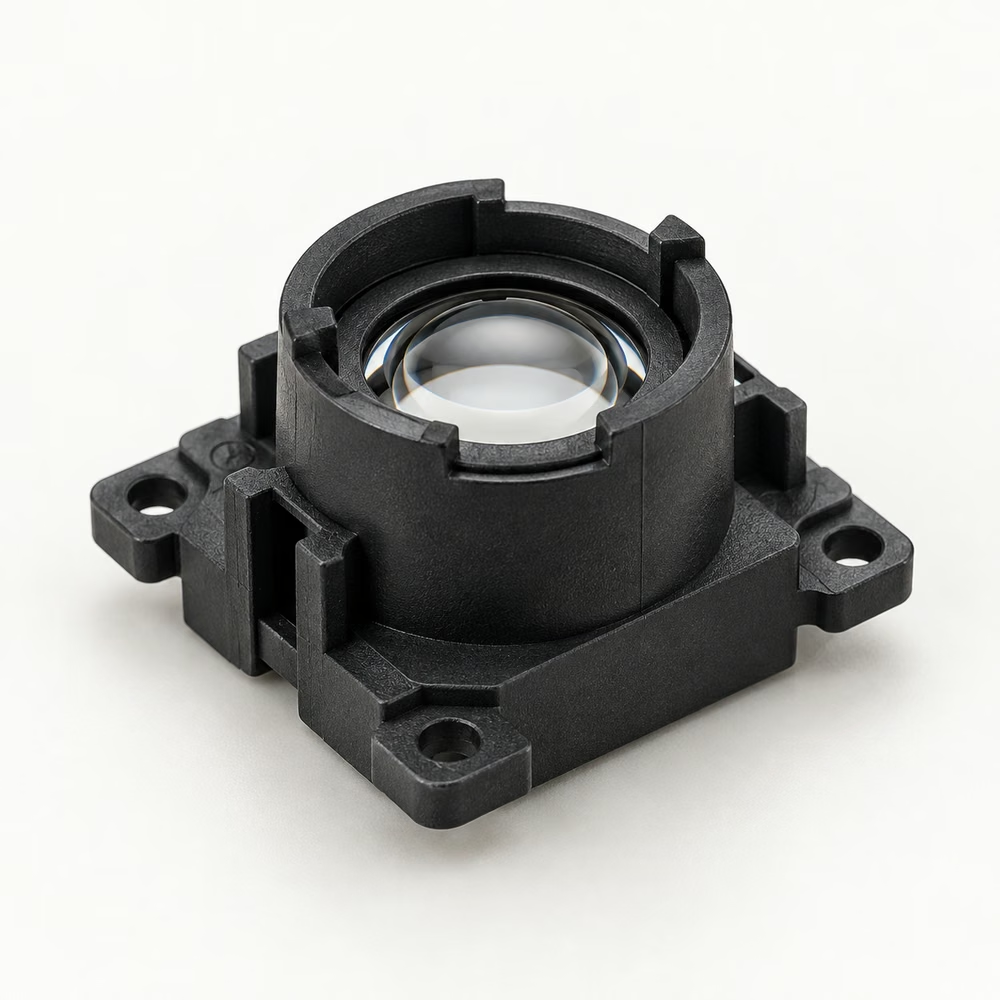
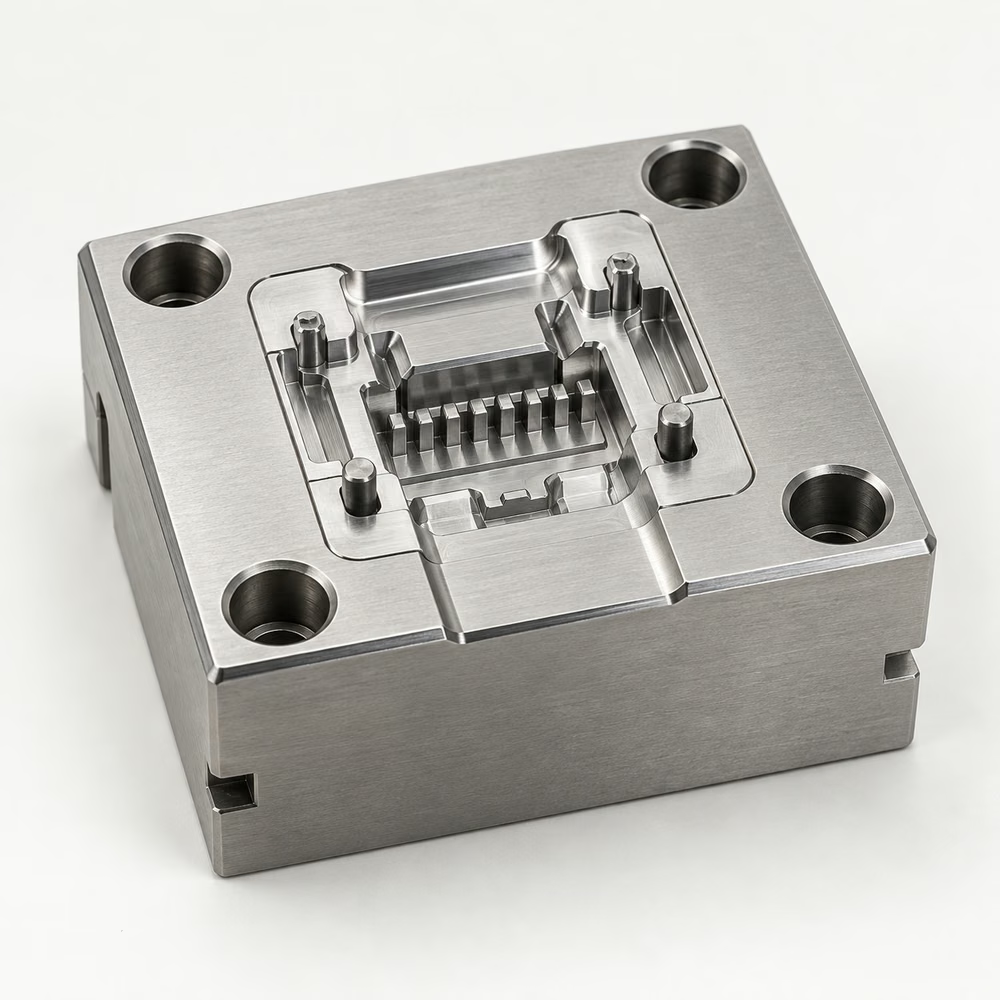
La démarche SSP de Micro-injection fabrication étape par étape
Dix étapes pour organiser la fabrication miniature. Les validations qualité et réglementaires nécessaires sont établies selon la destination et le cahier des charges du client.
Revue DFM pour micro-pièces
Analyse des épaisseurs, dépouilles, plan de joint et point d'injection pour les volumes de matière très faibles.
Outillage de précision micrométrique
Électroérosion et micro-fraisage des empreintes, avec mesure des cotes et de la rugosité exigées avant le premier essai. La précision doit être validée pour chaque détail.
Préparation de la matière
Séchage et préparation de grades définis de PEEK, LSR, PA, POM et autres résines selon leurs fiches techniques et l'application.
Traçabilité des lots matière
Identification des lots des résines médicales et techniques selon le système qualité et les exigences documentaires convenus.
Micro-injection
Dosage, vitesse et pression adaptés au faible volume injecté. La fenêtre de procédé et les critères de répétabilité sont établis lors des essais.
Refroidissement maîtrisé
La régulation thermique du moule est étudiée pour limiter les variations et stabiliser les détails miniatures. Le niveau d'uniformité nécessaire dépend du polymère et de la géométrie.
Contrôle des micro-pièces
Mesure optique et tridimensionnelle selon l'accessibilité. Références, incertitude et rapport de contrôle des premières pièces sont définis pour le projet.
Finitions des surfaces
Micro-ébavurage, nettoyage ultrasonique et revêtement selon compatibilité matière et exigences de propreté.
Assemblage et identification
Assemblage, identification et traçabilité des lots selon votre cahier des charges, avec un fournisseur coordonnant la fabrication en Chine.
Livraison et dossier qualité
Rapports de premières pièces, certificats matière et documents de conformité selon commande. Les exigences médicales et réglementaires doivent être expressément définies et validées.
Résines techniques spécialisées · précision des micro-pièces
SSP étudie des polymères techniques et des grades destinés à des applications médicales. La faisabilité et les tolérances sont confirmées sur la résine exacte et la géométrie prévue.
Tolérances de micro-injection
Références de tolérancement dimensionnel
Valeurs indicatives : vérifier le domaine d'application des normes et définir les tolérances propres aux pièces plastiques
| Plage de dimensions nominales | Métaux — ISO 2768-f | Plastiques — spécification dédiée à confirmer | Objectifs micro-injection SSP |
|---|---|---|---|
| 0.5 – 3 mm | ±0.05 mm | ±0.10 mm | ±0.005 mm |
| 3 – 6 mm | ±0.05 mm | ±0.10 mm | ±0.008 mm |
| 6 – 30 mm | ±0.10 mm | ±0.20 mm | ±0.01 mm |
| 30 – 120 mm | ±0.15 mm | ±0.30 mm | ±0.02 mm |
| 120 – 400 mm | ±0.20 mm | ±0.50 mm | ±0.05 mm |
Micro-pièce de surface disponibles Finitions
L'état de surface des micro-pièces influence le démoulage et la fonction. Polissage d'empreinte, ébavurage et revêtements sont étudiés selon la résine et la destination du composant.
Micro-injection en Chine — qualité et maîtrise des coûts
SSP Precision coordonne l'outillage, la fabrication et le contrôle pour des clients du médical, de l'électronique et de l'optique. Demandez les certificats applicables au projet et les conditions de traçabilité nécessaires.
Une offre de Fabrication de précision — au-delà de la micro-injection
La micro-injection fait partie de notre offre de fabrication de précision. Découvrez nos autres prestations d'outillage, de transformation et de contrôle.
Prêt à fabriquer des pièces à l'échelle miniature ??
Envoyez vos fichiers CAO et vos exigences de micro-injection. Notre équipe étudiera la matière, les tolérances réalisables et les documents nécessaires pour établir un devis adapté. Les exigences médicales doivent être précisées au départ.
Guides techniques associés
Micro-injection : préparer les détails, la résine et leur contrôle
La micro-injection doit être étudiée à partir de la fonction des détails miniatures. Une petite masse ne suffit pas à définir la difficulté : une paroi fine, un canal interne, une portée optique et un pas de contacts présentent des risques différents. Repérez les zones essentielles au fonctionnement et expliquez les interfaces. Cette base permet de choisir une méthode d’outillage et de mesure adaptée, sans appliquer une tolérance micrométrique uniforme à toutes les surfaces de la pièce.
Pour une consultation de micro-injection, fournissez un modèle 3D et un plan coté avec des références clairement identifiées. Les unités doivent être explicites, car une confusion entre millimètres et micromètres peut rendre une exigence incohérente. Indiquez les cotes à mesurer, l’état de surface, la matière et les contraintes d’aspect. Si plusieurs variantes partagent une géométrie, distinguez leurs références et les différences de détail. Le dossier approuvé doit rester traçable pendant l’outillage et les essais.
Le grade de résine influence la micro-injection : écoulement, retrait, humidité, température et charges doivent être examinés ensemble. Une famille telle que PEEK ou PA ne décrit pas toutes les formulations disponibles. Joignez la fiche technique du grade souhaité et les substitutions autorisées. Pour des applications médicales, demandez les justificatifs pertinents et identifiez l’usage réel du composant. Un grade présenté comme médical n’établit pas automatiquement la conformité du dispositif fini ni sa compatibilité avec toutes les méthodes de stérilisation.
L’alimentation d’une micro-pièce doit limiter les risques de remplissage incomplet, de dégradation et de séparation au point d’injection. Dans la micro-injection, le volume des canaux peut représenter une part significative de la matière transformée. Il faut donc examiner ensemble dosage, alimentation et géométrie. Précisez les traces acceptables et les surfaces où une reprise est impossible. Les simulations peuvent orienter le choix ; les résultats doivent ensuite être vérifiés sur des essais avec la résine et les réglages convenus.
Les évents et le démoulage ont une importance particulière en micro-injection. L’air piégé peut perturber le remplissage d’un détail, tandis qu’un éjecteur mal placé peut déformer une pièce fine. Définissez les dépouilles, les zones d’appui et les marques tolérées. Si la géométrie impose une contre-dépouille ou une extraction délicate, examinez le comportement de la résine à la température de démoulage. La faisabilité dépend de l’ensemble du procédé et ne peut pas être déduite du seul dessin d’empreinte.
La précision de l’empreinte et celle de la pièce de micro-injection sont distinctes. Le retrait, le conditionnement et la température de mesure influencent les dimensions. Une capacité d’usinage annoncée sur une cote d’acier ne se transpose pas automatiquement au polymère. Définissez chaque tolérance selon la fonction et convenez d’un protocole d’essai. Lorsque la variation matière ou l’accès de contrôle devient déterminant, une discussion sur la référence de mesure ou la géométrie peut être plus utile qu’un resserrement général des limites.
La métrologie doit être préparée avant les premiers échantillons de micro-injection. Vérifiez visibilité du détail, contraste, maintien de la pièce et risque de déformation au contact. Une mesure optique et une mesure tridimensionnelle peuvent exploiter des références différentes. Précisez le moyen choisi et l’incertitude compatible avec la tolérance. La résolution d’un instrument décrit son pas de lecture ; elle ne prouve pas la précision du résultat. Des études de répétabilité peuvent être nécessaires sur les caractéristiques les plus difficiles.
Le contrôle de surface en micro-injection dépend aussi de l’usage. Une texture esthétique, une surface optique et une interface d’étanchéité ne s’évaluent pas avec les mêmes critères. Indiquez rugosité, défauts admissibles et méthode d’observation si ces points sont critiques. L’état de l’empreinte ne garantit pas un aspect identique sur toutes les résines ou conditions de procédé. Utilisez un échantillon d’aspect approuvé et des critères documentés plutôt qu’une appréciation subjective au moment de réceptionner une série.
Pour valider la micro-injection, définissez quantité d’essai, identification, conditionnement et délai avant mesure. Reliez chaque échantillon au lot de résine, à l’indice du moule et aux réglages pertinents. Une modification d’alimentation ou de température peut exiger de reprendre une partie du contrôle. Distinguez première pièce réussie, lot d’essai acceptable et procédé série stabilisé. Les critères de passage d’une étape à la suivante doivent être convenus avec les équipes techniques et qualité du client.
La propreté et la manutention méritent une spécification explicite. Les micro-pièces peuvent être difficiles à compter, à orienter et à protéger sans contact dommageable. Définissez contenants, séparation des références, protection des surfaces et identification des lots. Si une classe de propreté ou un environnement particulier est demandé, vérifiez les moyens et les preuves avant commande. La micro-injection n’implique pas automatiquement une production en salle propre ni une absence de contamination compatible avec tout usage réglementé.
Le coût de micro-injection doit être comparé sur un périmètre identique. Outillage, nombre d’empreintes, essais, contrôle et emballage peuvent peser davantage que la masse de résine. Distinguez prototypes, validation et production récurrente. Une cadence rapide ne suffit pas à définir le coût par pièce acceptée si le tri, la manipulation ou la mesure sont importants. Indiquez les volumes et les critères dès la consultation pour obtenir une proposition technique et économique adaptée à votre application.
Le passage en série demande une maîtrise des changements. Pour votre projet de micro-injection, convenez des paramètres surveillés, des contrôles de démarrage et des éléments nécessitant une nouvelle validation. Changement de grade, nouvelle cavité, réparation d’insert ou adaptation d’emballage peuvent influencer le produit. Gardez les documents et échantillons approuvés accessibles aux équipes concernées. La traçabilité utile relie configuration, lot et résultat ; elle doit être conçue selon le risque plutôt que présentée comme une simple mention générale.
Quelle différence entre micro-injection et injection plastique classique ?
Le principe reste l’injection d’un polymère dans une empreinte, mais les petits volumes et détails nécessitent une attention accrue au dosage, à l’alimentation, au démoulage et à la mesure. La difficulté dépend de la géométrie et de la résine. Une petite pièce simple peut être moins exigeante qu’une pièce plus grande comportant un détail miniature inaccessible. La revue doit donc porter sur les caractéristiques réelles.
Peut-on garantir la même tolérance sur toutes les micro-pièces ?
Non. Les tolérances doivent être définies selon détail, matière, géométrie, retrait et méthode de contrôle. Une valeur annoncée pour un insert métallique ou une pièce particulière ne devient pas une garantie générale. Envoyez les cotes fonctionnelles pour une étude individuelle, puis convenez des essais et du rapport permettant de confirmer les résultats sur des échantillons représentatifs.
Quels justificatifs demander pour une application médicale ?
Précisez le dispositif, le type et la durée de contact, la stérilisation et le marché visé. Vérifiez certificats qualité valides, grade matière et traçabilité requise. Convenez des essais biologiques et fonctionnels avec l’équipe responsable du dispositif. Les documents d’une résine ou d’un système qualité ne remplacent pas l’évaluation de la pièce finie pour son usage spécifique.
Comment préparer la réception des premières pièces ?
Définissez plan indicé, résine, quantité, références de mesure, conditionnement et rapports. Identifiez les caractéristiques réellement critiques et le moment de leur contrôle. Préparez les pièces associées si un essai d’assemblage est nécessaire. Documentez les réserves et modifications avant d’autoriser une nouvelle série, afin de distinguer clairement l’échantillon de développement du produit approuvé pour production.
Micro-injection : documenter la répétition
Pour une nouvelle commande de micro-injection, confirmez le plan, le grade et la configuration d’outillage utilisés lors de la validation. Identifiez toute réparation, changement de couleur ou adaptation de conditionnement. Les petites pièces peuvent être sensibles aux variations de préparation et de manutention ; ces paramètres doivent rester associés au dossier. Comparez les résultats selon la même méthode et les mêmes références. Une valeur de mesure prise dans d’autres conditions ne permet pas toujours de conclure à une évolution réelle du procédé.
La réception d’une micro-injection doit aussi organiser l’identification des échantillons. Prévoyez un contenant, un repérage et un nombre de pièces adaptés aux mesures et aux essais. Si plusieurs empreintes sont utilisées, précisez comment leurs résultats seront distingués. Les rapports doivent relier les observations au lot et à la cavité lorsque cette information est requise. Cette traçabilité rend les corrections et les discussions qualité plus précises, sans confondre une pièce isolée avec la totalité de la production.
Pour approfondir le cadre de référence, consultez les ressources FDA sur l’évaluation de la biocompatibilité. Les exigences et essais applicables à votre produit sont définis séparément dans le dossier du projet.
Micro-injection : périmètre du projet
La micro-injection de précision relie micropièces plastiques, dosage et contrôle. Les micromoules d'injection sont conçus selon la résine et les détails. Pour vos pièces plastiques miniatures sur mesure, définissez références de mesure et critères d'acceptation avant les essais.