Изготовление
штампов по
чертежам
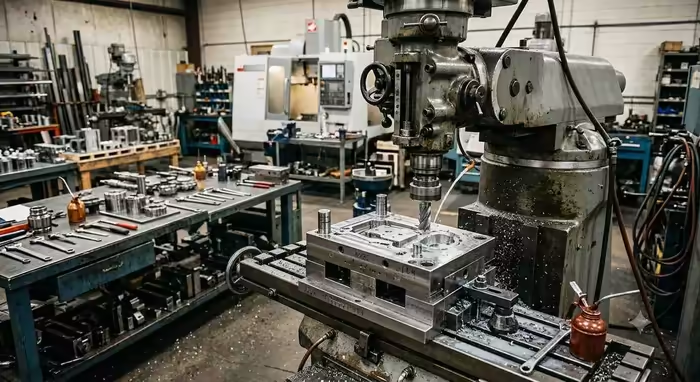
Изготовление последовательных, совмещенных и трансферных штампов в Китае. SSP выполняет проверку чертежа, раскрой ленты, обработку, сборку и испытания на прессе в Дунгуане.
Что предлагает SSP
Показатели ниже помогают сравнить варианты закупки штампа в Китае. Условия конкретного предложения подтверждаются по чертежу.
Проволочная электроэрозия и проверка КИМ по согласованным размерам
Быстрая оснастка для первых образцов; срок серийного штампа подтверждается отдельно
Оснастка D2/SKD11 с PVD под программу серийного выпуска; ресурс согласуется по условиям
Размерный отчет и первый образец; PPAP по запросу
Оснастка Европы / США
SSP Соотношение стоимости и возможностей
Недорогая оснастка из Китая
Что включает изготовление штампов?
Штампы, точные инструменты для вырубки, формования, гибки, пробивки и вытяжки листового металла. Они служат основой точной штамповки металла и выпуска компонентов для автомобилей, электроники, телекоммуникаций и промышленного оборудования.
Команда объединяет CAD/CAM, обработку ЧПУ, электроэрозию, шлифование и контроль. Изготовление штампов учитывает листовой материал, толщину, сопряжение с прессом и объем выпуска. До запуска согласуются зазоры, последовательность переходов, сталь и приемка пробных деталей.

Какие штампы мы изготавливаем
От простой вырубки до сложной многопозиционной оснастки: конструкция определяется материалом, допусками и объемом выпуска.
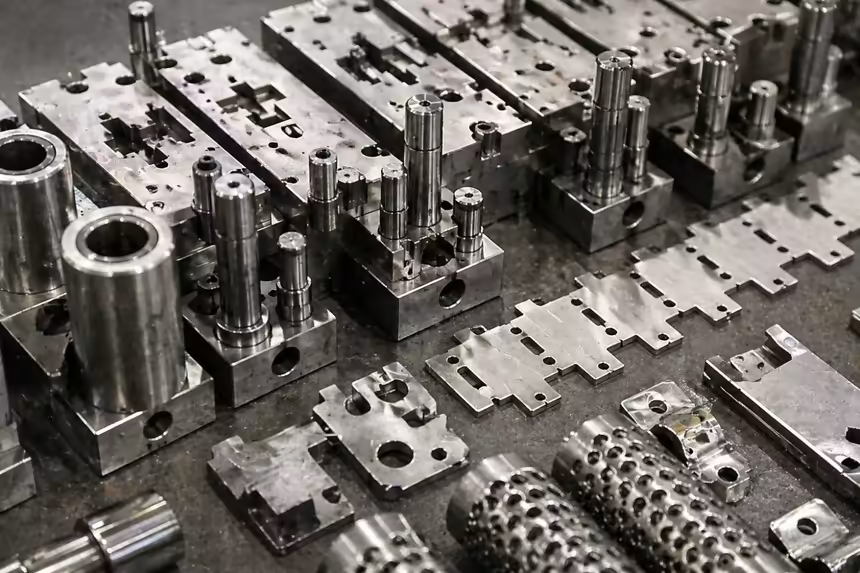
Последовательные штампы
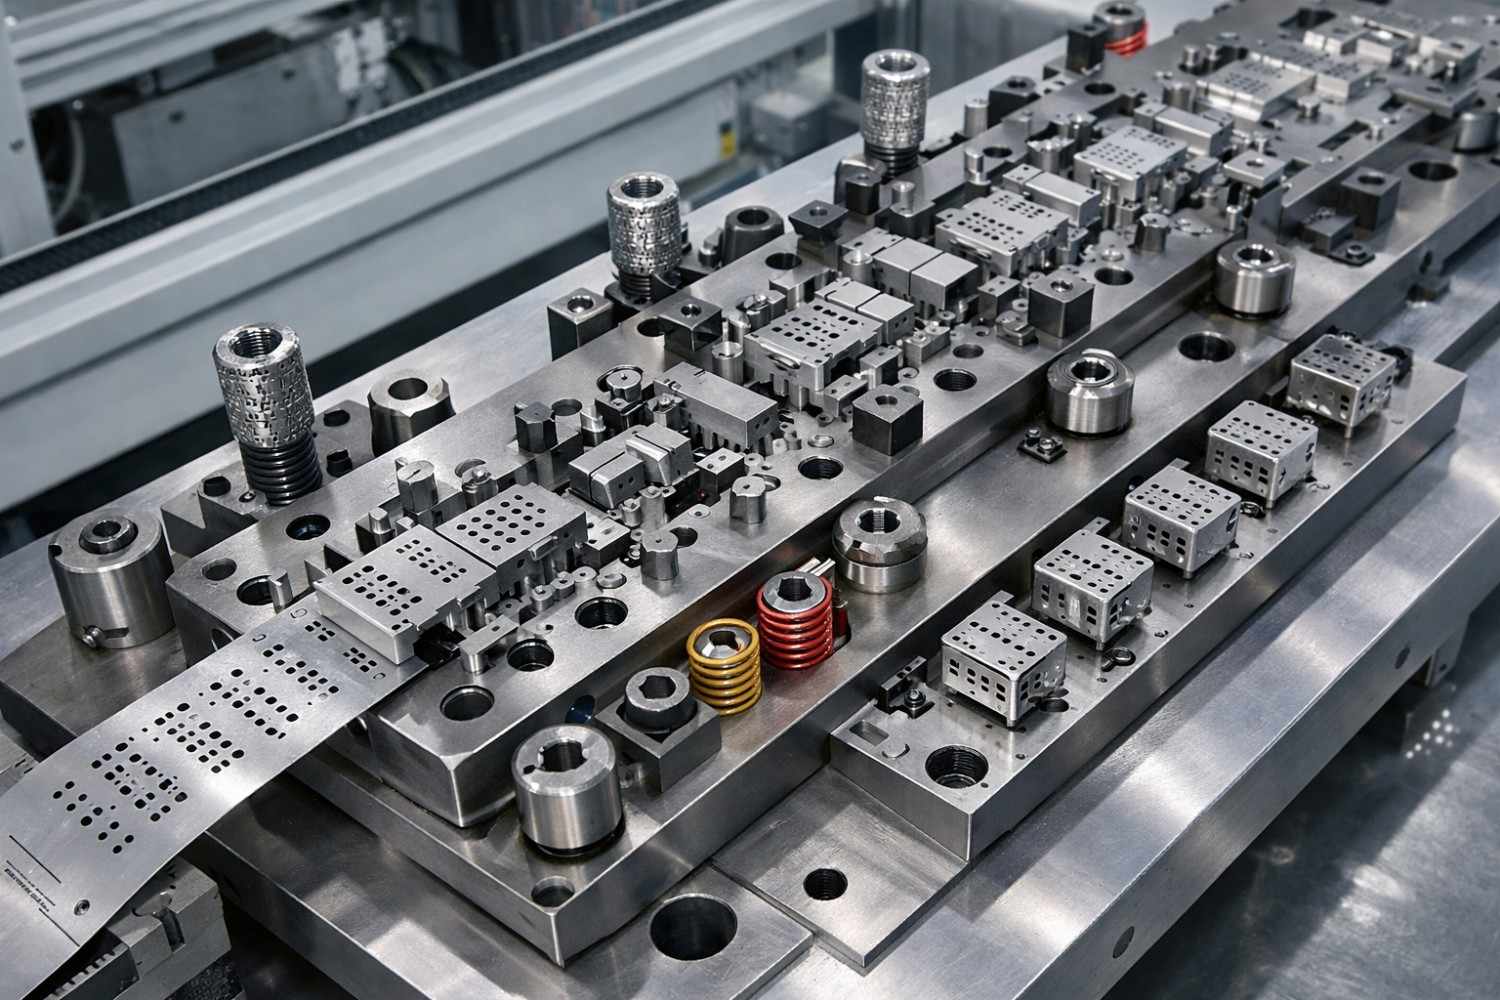
Лента проходит последовательные позиции пробивки, формования и гибки. После заполнения всех позиций готовая деталь отделяется в каждом цикле пресса. Решение подходит для серийных сложных компонентов.
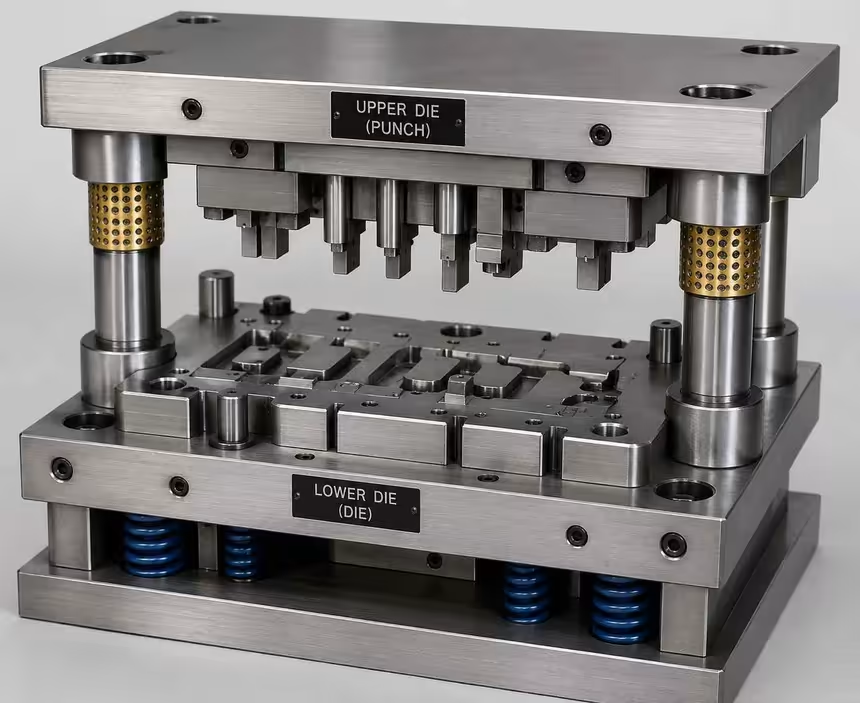
Совмещенные штампы
Вырубка и пробивка за один ход на одной позиции для плоскостности и соосности. Применяется для шайб, дисков и точных плоских заготовок.
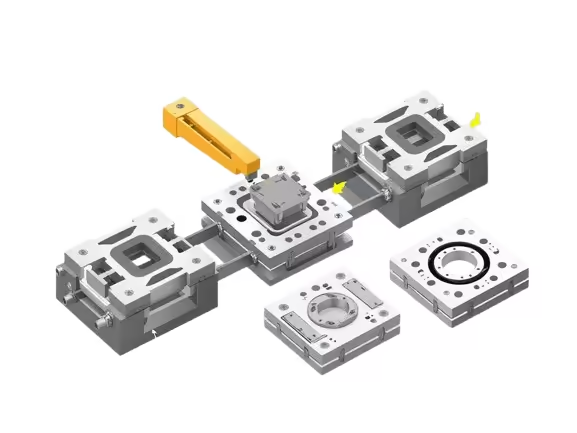
Трансферные штампы
Отдельные заготовки механически переносятся между позициями вытяжки, отбортовки и обрезки. Для крупных и сложных объемных деталей, которые неудобно выпускать из ленты.
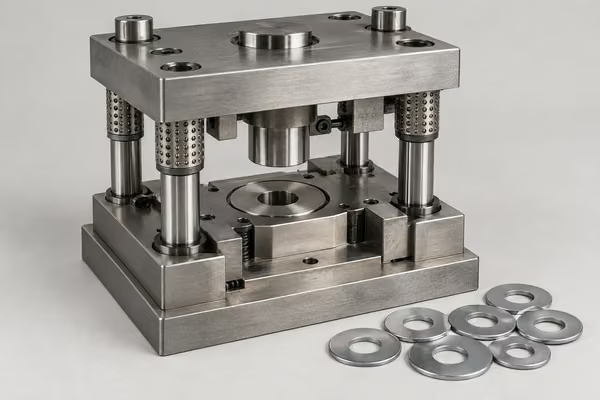
Вырубные штампы
Вырубка плоских контуров из листа с заданным качеством кромки для шайб, кронштейнов и контактных пластин. Допустимый заусенец согласуется по чертежу.
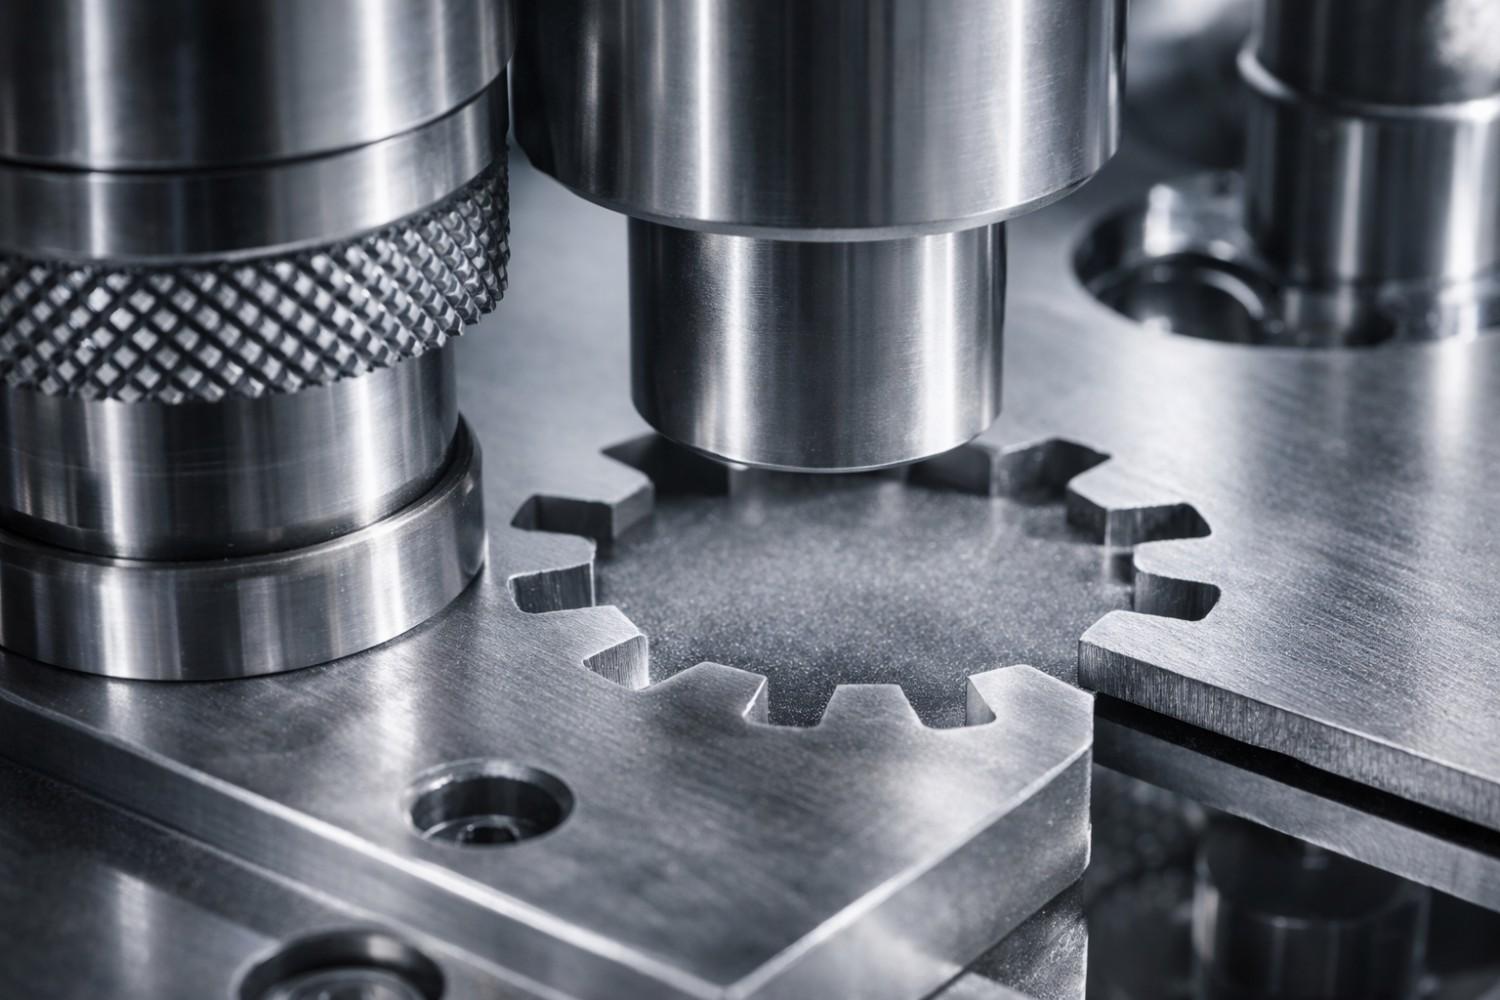
Штампы чистовой вырубки
Плоские детали с гладким срезом значительной части толщины: зубчатые заготовки, собачки, храповики и ответственные автомобильные элементы. Доля чистого среза и последующая обработка подтверждаются испытанием.
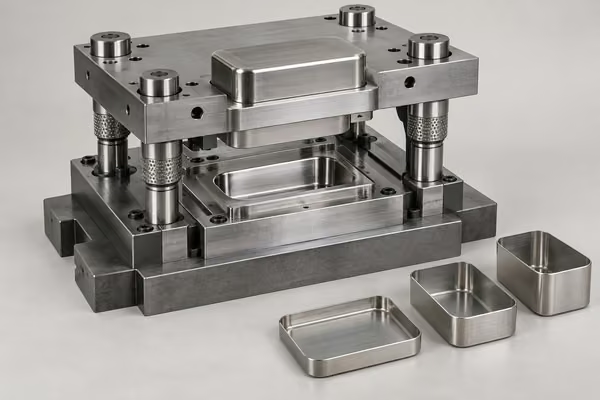
Штампы глубокой вытяжки
Формование плоских заготовок в стаканы, оболочки, корпуса и банки за счет контролируемого течения материала. SSP изготавливает одно- и многопереходные вытяжные комплекты.
Почему международные производители выбирают SSP
С 2008 года SSP сотрудничает с OEM и автомобильными поставщиками, а также производителями электроники, потребительских товаров и оборудования.
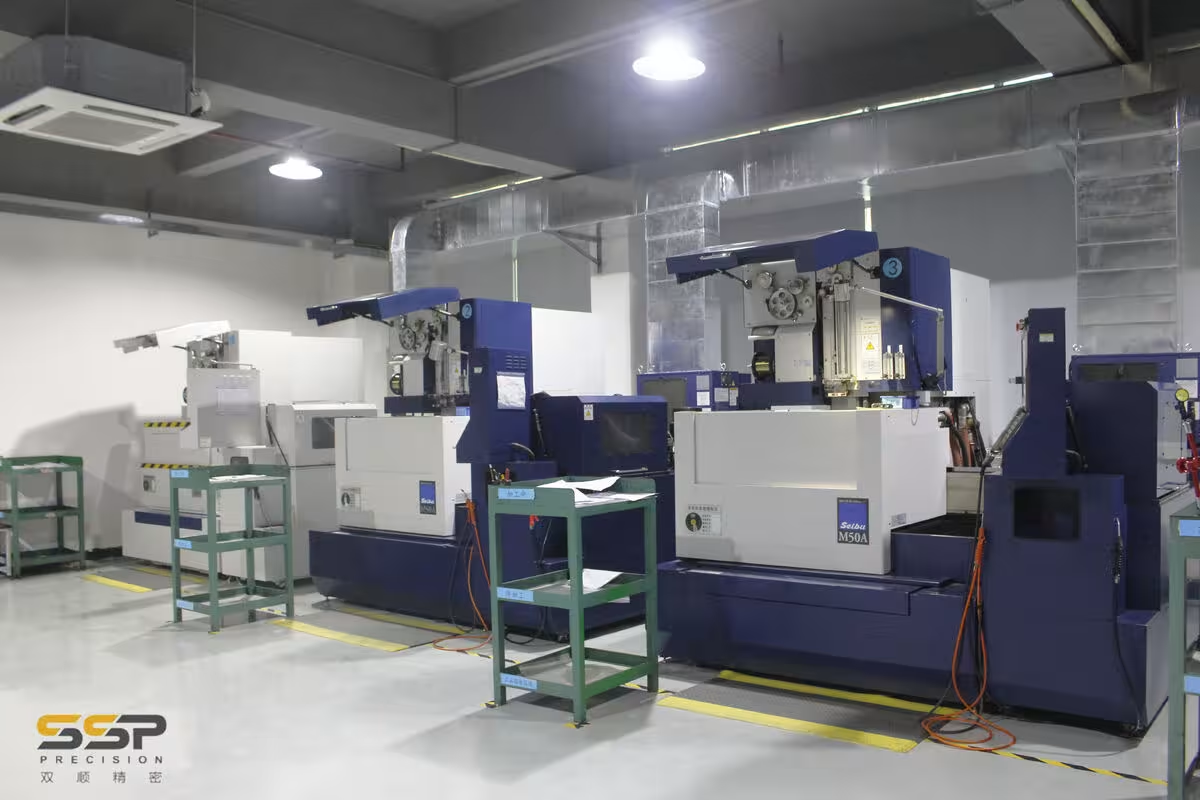
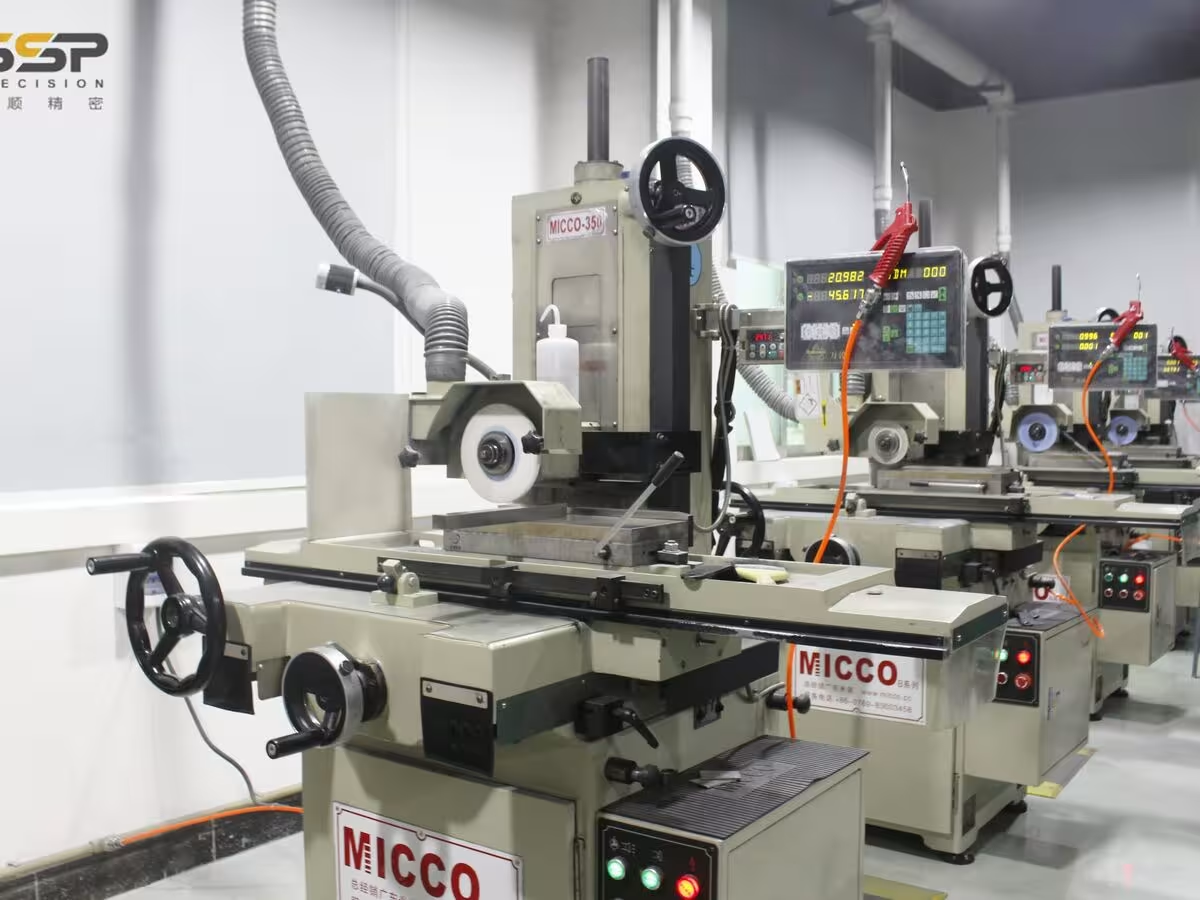
Площадка в Дунгуане объединяет инструментальный опыт и современную электроэрозию, скоростную обработку ЧПУ, КИМ и обработку поверхности. Перечень оборудования приведен на странице производственных возможностей .
До отправки выполняются согласованные размерные проверки и испытания первых деталей на прессе. PPAP включается, если требуется вашей программой.
Согласованные сроки
Ориентир прототипа, 7–15 дней, серийного штампа, 20–35 дней. Фактический график и ускорение подтверждаются по проекту.
ISO 9001:2015 · IATF 16949
Система качества и прослеживаемость от материала до штампа. PPAP по согласованию.
Точность по чертежу
Проволочная электроэрозия и шлифование для согласованных микронных допусков и рабочих зазоров.
Поставки в более чем 40 стран
Международная экспортная логистика: США, ЕС, Япония, Корея и другие направления.
Испытания на площадке до 630 т
Штампы проверяются на подходящем прессе в диапазоне 160–630 т с образцами и размерным отчетом по согласованной программе.
Инженерная поддержка
Обратная связь DFM, оптимизация раскроя лентыи дальнейшая поддержка инженеров, разработавших оснастку.
Последовательный штамп, полный разрез
Схема многопозиционного последовательного штампа SSP с основными компонентами от хвостовика до подштамповой плиты.

Изготовление штампов: от проекта до испытаний
Семь этапов от инженерного анализа до испытаний на прессе с проверкой соответствия согласованной спецификации.

Инженерная проработка и DFM
Анализ изделия, раскрой ленты, расчет усилия пресса
3D-проектирование
Полная 3D-конструкция в CATIA/SolidWorks с согласованным моделированием
Закупка материала
Инструментальные стали D2, SKD11, H13 и Cr12MoV с документами
ЧПУ и электроэрозия
Проволочная и прошивная электроэрозия, шлифование по допускам чертежа
Термообработка
Вакуумная закалка и отпуск до согласованной твердости
Сборка и подгонка
Сборка штампа, подгонка пуансонов и установка пружин
Испытания на прессе и PPAP
Первые образцы, измерения КИМ и PPAP при необходимости
Последовательные штампы для скоростного серийного выпуска
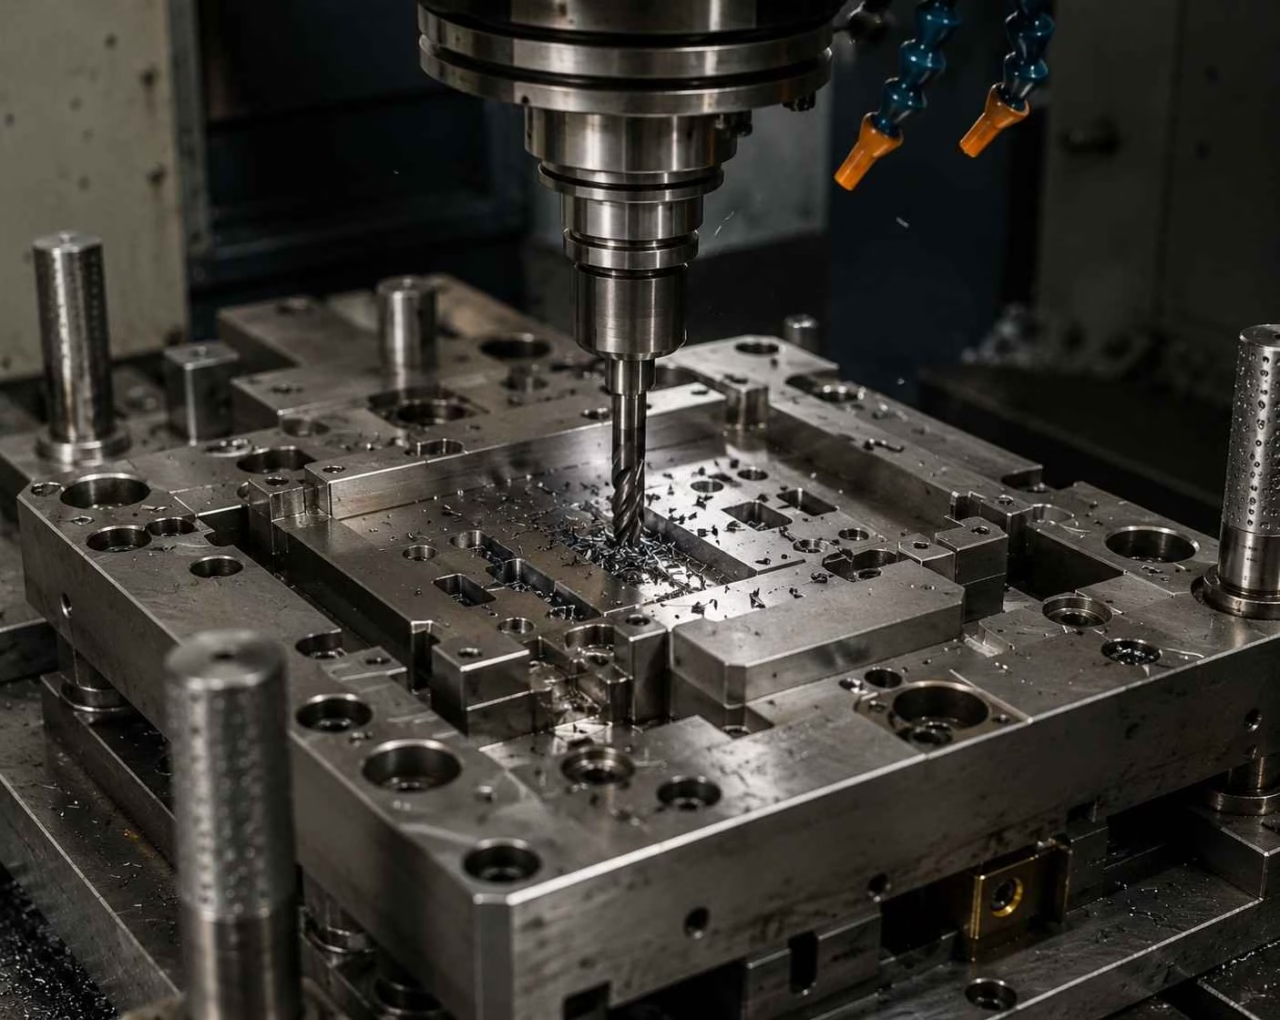
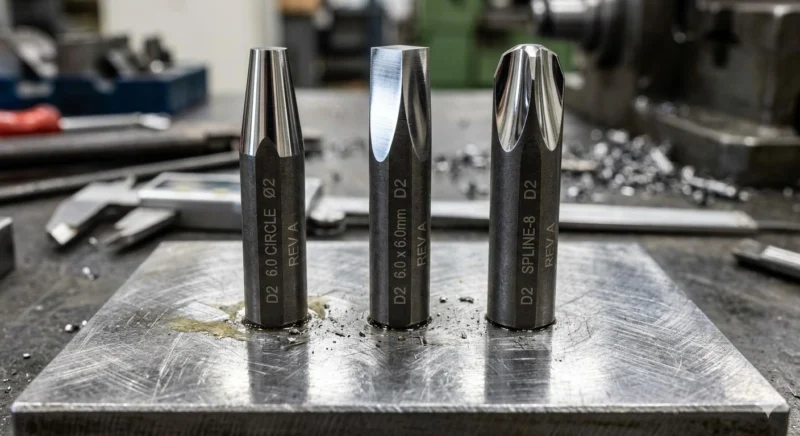
Последовательная штамповка применяется для серийных сложных компонентов. Лента проходит ряд позиций, каждая из которых выполняет свою операцию; готовая деталь отделяется на последней позиции после заполнения всех переходов.
SSP проектирует последовательные штампы для автомобильных разъемов, электронных экранов и медицинских компонентов. Допустимая скорость, раскладка позиций и параметры пресса рассматриваются для каждой детали. Подробнее на странице последовательной штамповки и в материале сравнения последовательных и трансферных штампов по усилию и износу.
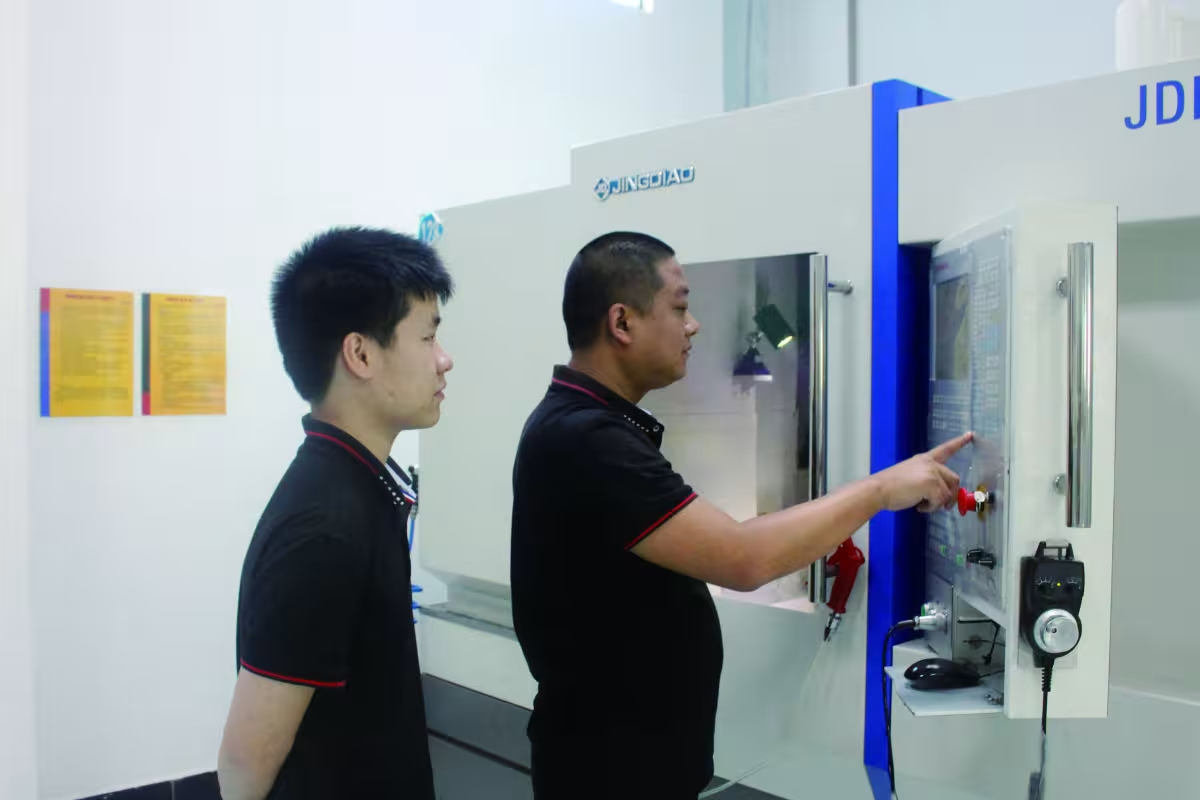
Изготовление штампов в Китае с международной доставкой
Производственная среда Дунгуаня обеспечивает доступ к инструментальным сталям, точному оборудованию и опытным специалистам. Затраты, маршрут, качество и документы оцениваются в предложении по конкретному проекту.
Поставляем оснастку автомобильным предприятиям Германии и Японии, производителям электроники США, потребительских товаров Юго-Восточной Азии и промышленным OEM других регионов.
Экспортная команда координирует документы, классификацию и логистику. Консервация, ящик и условия установки на пресс согласуются до отправки.
Допуски, материалы и технические возможности
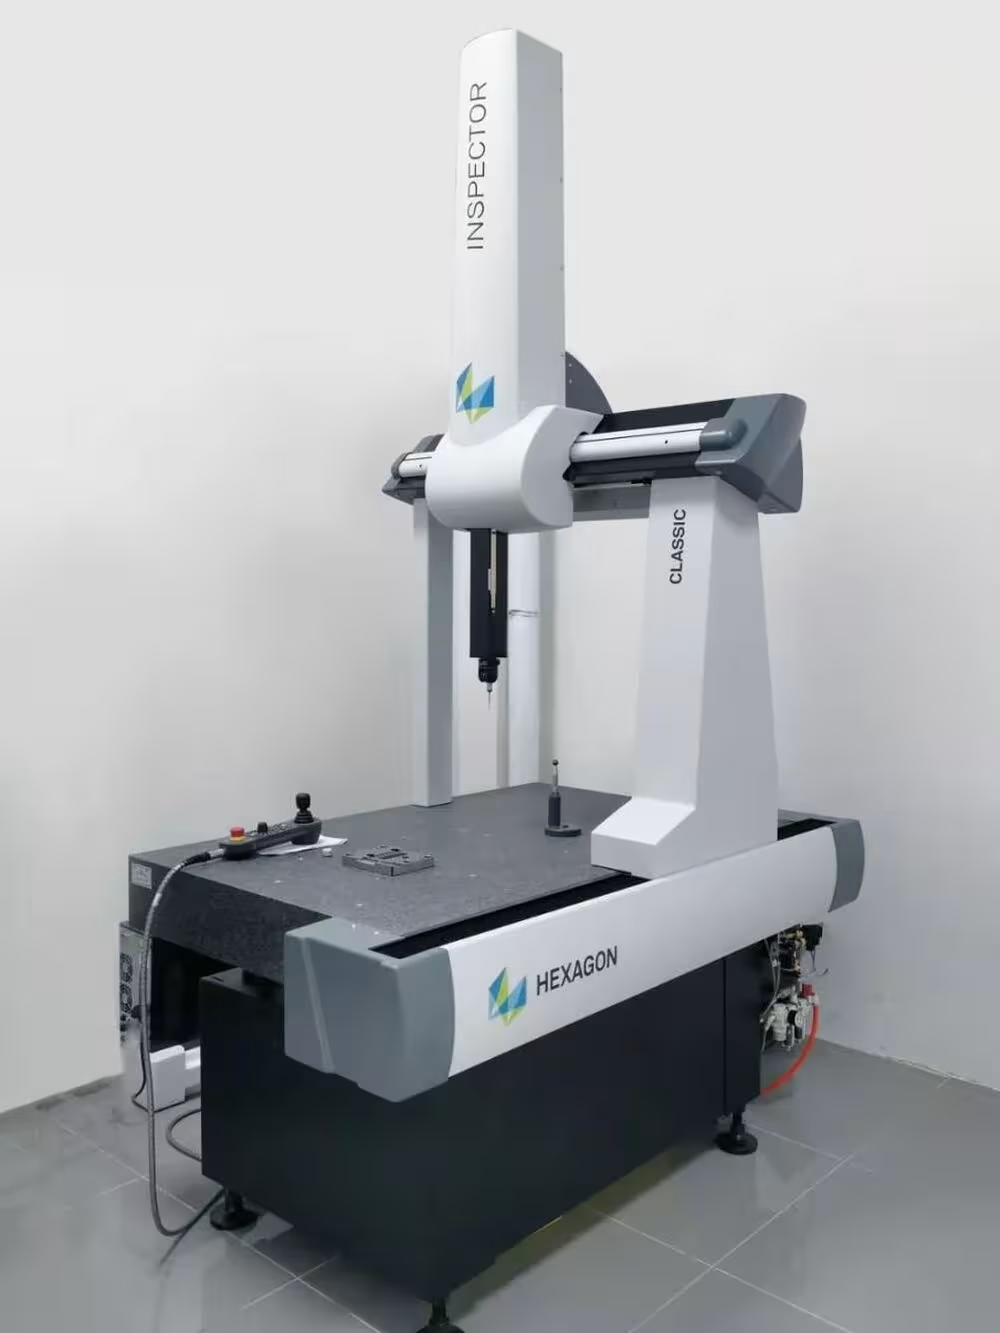
SSP контролирует размеры от входного материала до окончательных измерений КИМ и рассматривает разные марки сталей. Подробнее о применении цифр к чертежу: допуски пуансонов и матриц для заказчика.
Размерные допуски
| Параметр | Допуск | Метод |
|---|---|---|
| Зазор пуансона и матрицы | ±0,002 мм | Проволочная электроэрозия |
| Точность контура пуансона | ±0,003 мм | Проволочная электроэрозия / ЧПУ |
| Размеры полости матрицы | ±0,005 мм | ЧПУ и шлифование |
| Шероховатость пуансона | Ra ≤0,4 мкм | Плоское шлифование |
| Параллельность верхней и нижней плит | ≤0,01 мм | Координатное шлифование |
| Прямолинейность направляющей колонки | ≤0,005 мм | Прецизионное шлифование |
| Твердость стального пуансона | HRC 58–62 | Твердость по Роквеллу |
| Положение отверстия ловителя подачи | ±0,003 мм | Проверено КИМ |
| Закрытая высота штампа | ±0,01 мм | Высотомер / КИМ |
| Размерная точность изделия | ±0,01 мм | КИМ / оптика |
Оборудование контроля качества
Материалы штампов, более 50 вариантов
Работаем с инструментальными сталями, специальными сплавами и материалами штампуемых изделий. Ориентиры твердости по маркам приведены в нашей таблице HRC инструментальных сталей.
Инструментальная сталь D2
Высокоуглеродистая высокохромистая сталь для пуансонов и матриц. HRC 58–62 по выбранному режиму. Сравнение D2 и DC53
SKD11 (JIS)
Марка японского стандарта, близкая к D2. Износостойкость и целевая твердость определяются спецификацией.
Сталь горячей работы H13
Для горячей штамповки и формования при повышенной температуре.
Cr12MoV
Китайская инструментальная марка для штампов; взаимозаменяемость с D2 требует проверки состава и свойств.
Быстрорежущая сталь M2
Для пуансонов чистовой вырубки и изнашиваемой обрезной оснастки.
Спеченный твердый сплав
Сплавы WC-Co для износостойких вставок скоростных последовательных штампов.
Предварительно упрочненная P20
Для плит, держателей и конструкционных элементов с умеренными требованиями.
Сталь S45C / 45#
Для оснований штампов, съемников и опорных конструкций.
Материалы штампуемых изделий
Обработка и отделка штампов
Обработка поверхности помогает управлять износом, трением, адгезией и стабильностью размеров. Узнайте, как контролировать и предупреждать износ последовательного штампа.
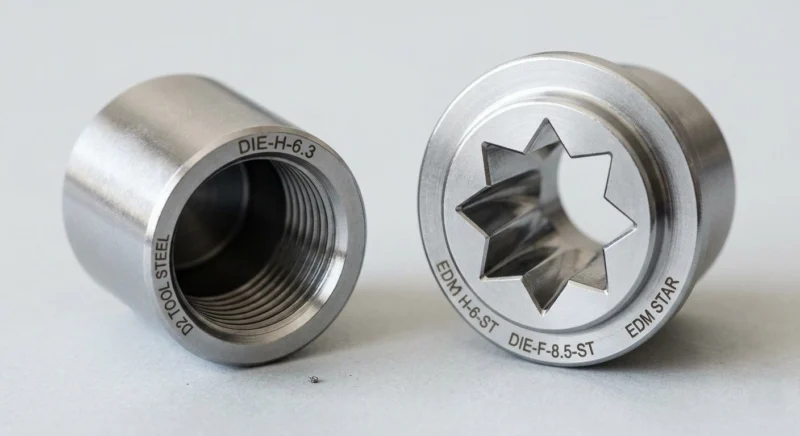
PVD-покрытие TiN
Золотистое покрытие нитрида титана для уменьшения трения и износа. Твердость и влияние на ресурс проверяются по спецификации и условиям штамповки.
Покрытие TiAlN
Теплостойкое покрытие для скоростной работы с нержавеющей сталью, титаном и твердыми сплавами. Допустимая температура определяется системой покрытия.
Покрытие DLC
DLC для снижения трения и налипания при работе с медью, алюминием и другими адгезионно-активными материалами; пригодность подтверждается испытанием.
Покрытие CrN
Коррозионная стойкость и вязкость для чистовой вырубки и работы с коррозионно-активными или предварительно покрытыми материалами.
Нитроцементация
Газовая или солевая обработка с образованием упрочненного слоя; глубина и применимость согласуются по стали и объему выпуска.
Зеркальная полировка
Зеркальная полировка полостей до согласованной Ra для вытяжных и видовых деталей с требованиями к поверхности.
Электроэрозионная текстура
Контролируемая текстура, например VDI 12–36, на формующих и вытяжных поверхностях для проработки течения материала и удержания смазки.
Антикоррозионная защита
VCI-пленка, консервационное масло и осушитель для экспортных штампов. Состав защиты подбирается под перевозку и хранение.
Штампы для основных отраслей
От точных микрокомпонентов до крупных промышленных изделий, SSP рассматривает оснастку под конкретные условия производства.
Автомобилестроение
Разъемы, кронштейны, клипсы, кузовные панели и компоненты аккумуляторов
Электроника
Экраны, компоненты EMI, разъемы плат и клеммы
Медицинская техника
Детали хирургических инструментов, корпуса устройств и контакты аккумуляторов
Промышленность
Машинные детали, крепеж, компоненты насосов и теплообменников
Авиационная промышленность
Кронштейны, клипсовые узлы и формованные листовые детали
Потребительские товары
Бытовая техника, метизы, мебельная фурнитура и освещение
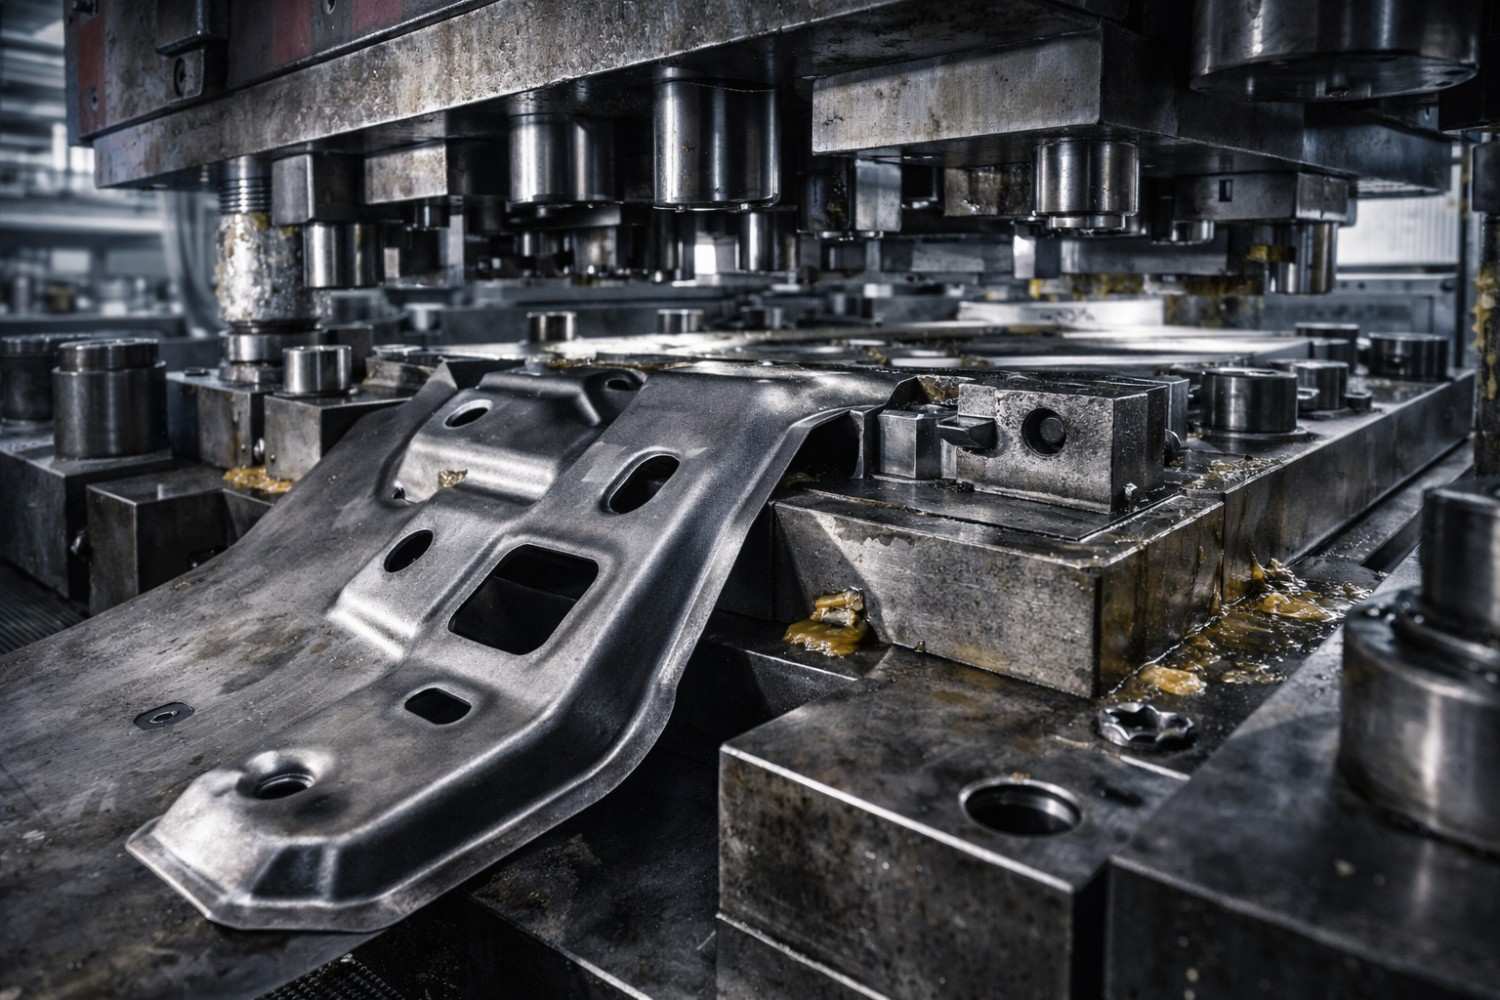
Инженерный подход к штампам в Дунгуане
Инструментальный цех объединяет опыт мастеров, обработку ЧПУ и электроэрозию для изготовления оснастки по требованиям отраслевых заказчиков.
Запросить предварительную инженерную оценкуШтампы и запасные детали оснастки
Полный штамп или точный запасной компонент, требования к изготовлению и контролю согласуются одинаково предметно. Производство в Дунгуане, международные поставки.
Каталог штампов
Последовательные, совмещенные, трансферные, вырубные и вытяжные штампы по проекту. Подготовка к установке на пресс и приемка согласуются с заказчиком.
- Последовательные штампы до 30 и более позиций, после оценки
- Совмещенные и комбинированные штампы
- Трансферные системы с автоматическими захватами
- Трехплитные системы чистовой вырубки
- Одно- и многопереходные вытяжные комплекты
- Размерные отчеты; PPAP по запросу
Детали оснастки
Детали штампов по исходной спецификации или с согласованным изменением материала. Срок замены планируется с учетом простоя. Изготовление по чертежу выполняется через нашу услугу изготовления деталей оснастки услуги.
- Запасные пуансоны и комплекты
- Вставки матриц и формообразующие блоки
- Колонки, втулки и направляющие плиты
- Съемники и подкладные плиты
- Азотные, витые и полиуретановые пружины
- Комплекты плит из стали 45# / P20
Комплектные штампы
Последовательные, совмещённые и трансферные узлы по утверждённому маршруту производства.
Прецизионные пуансоны
Режущие и формующие пуансоны с заданными по чертежу профилем, посадками и поверхностями износа.
Матрицы и вставки
Сменные режущие и формующие элементы, рассматриваемые вместе с сопрягаемыми деталями.
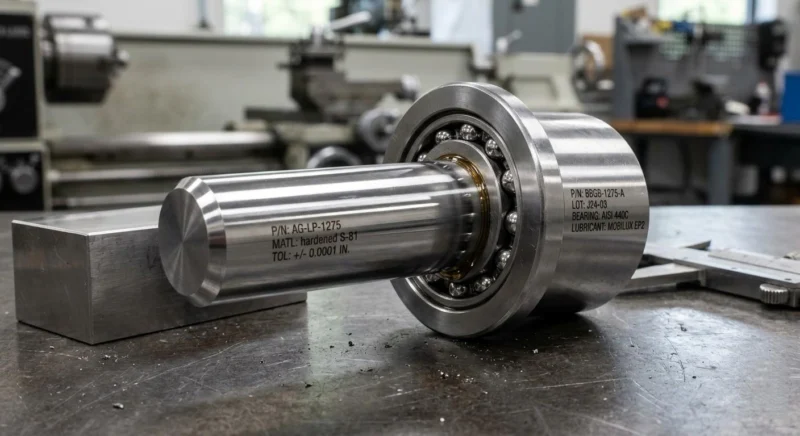
Направляющие колонки и втулки
Элементы с учётом посадок, соосности и требуемого рабочего перемещения.
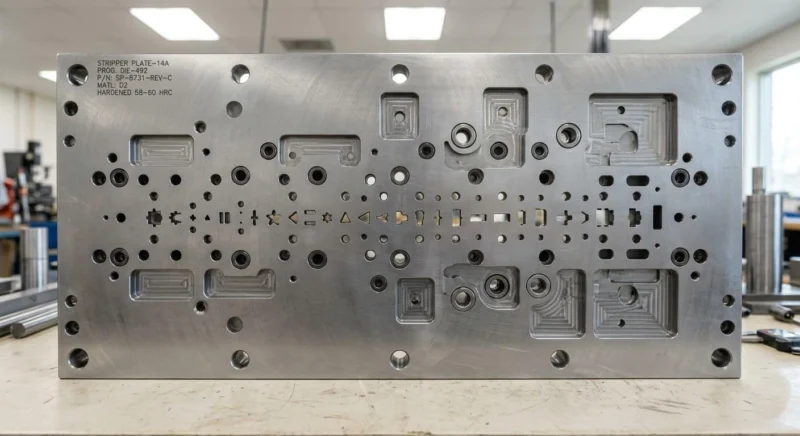
Съёмные плиты
Плиты с учётом удержания ленты, направления пуансонов и съёма материала.
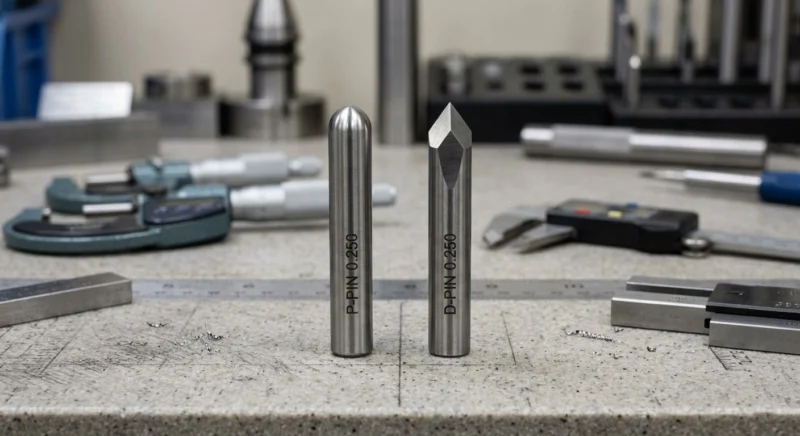
Пилоты и установочные штифты
Компоненты для позиционирования ленты и совмещения операций.
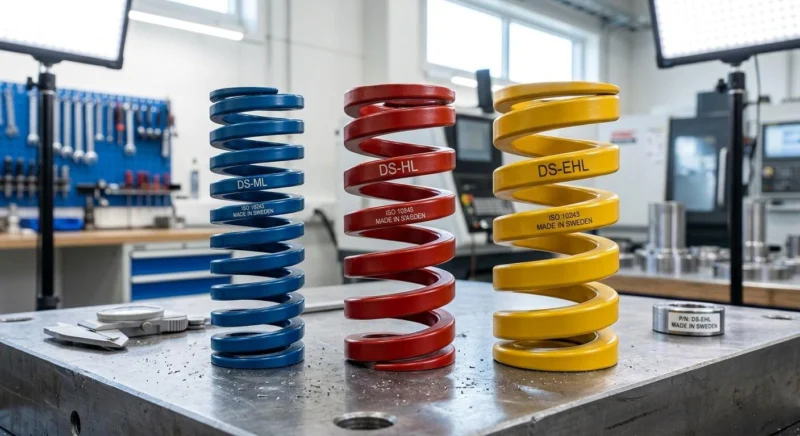
Механические штамповые пружины
Возвратные и прижимные элементы по нагрузке, ходу и доступному месту установки.
Износные пластины
Сменные поверхности скольжения с учётом геометрии контакта и условий смазки.
По вашему чертежу
Ваша спецификация проверяется до изготовления.
Чертеж · материал · количество
За пределами каталога
Ваша деталь,по вашему чертежу
Нужен индивидуальный последовательный, трансферный или однооперационный штамп? Предоставьте чертеж детали, материал полосы, толщину и требования к прессу. Отправьте SSP модель STEP или чертеж с размерами, указав материал, количество и требования к контролю. Наша команда может рассмотреть геометрию, маршрут изготовления и объем коммерческого предложения по проекту.
- Проверка чертежа или образца до согласования маршрута изготовления.
- Материал, обработка и поверхность по утвержденной спецификации.
- Критические размеры и протоколы контроля определяются при заказе.
- Потребности в прототипах, испытаниях и повторных партиях рассматриваются по проекту.
- Соглашение о конфиденциальности по запросу.
Что мы согласуем с вами
Состав каждого проекта SSP.
Соответствие размерам
Размеры штампа проверяются перед отправкой. Порядок устранения подтвержденных производственных несоответствий и распределение затрат определяются условиями заказа.
Обязательства по сроку
Дата поставки фиксируется с заказом, порядок обновлений согласуется, а риски графика сообщаются по мере выявления.
Инженерная поддержка после поставки
Команда проекта помогает с изменениями, поиском неисправностей и запасными деталями после передачи оснастки.
DFM при подготовке предложения
Замечания по технологичности рассматриваются до обработки стали, чтобы согласовать конструктивные риски. Факторы стоимости штампа.
Готовы начать?
Передайте чертежи для подробного расчета и комментариев DFM. Срок ответа подтверждается после проверки данных.
Запросить расчет →Что можно проверить до заказа
Эти сведения можно уточнить при посещении завода, видеозвонке или изучении согласованных документов поставки.
Системы ISO 9001:2015 и IATF 16949, прослеживаемость материалов и оснастки. Карты SPC рассматриваются по запросу.
Состав размерного отчета, FAI, данных твердости и прослеживаемости согласуется с заказом.
Более 150 инженеров и производственных сотрудников; поставки автомобильным, электронным и промышленным заказчикам более чем в 40 странах.
Частые вопросы об изготовлении штампов
Ответы на вопросы заказчиков при закупке штампов в Китае.
Какие форматы нужны для расчета штампа?
Сколько занимает изготовление последовательного штампа?
Какие документы качества входят в поставку штампа?
Можно ли восстановить конструкцию штампа или изношенной детали?
Как штамп упаковывается для международной отправки?
Каков минимальный заказ запасных деталей штампа?
Проводятся ли испытания штампа до отправки?
Что делать, если установленный штамп не выполняет спецификацию?
Готовы рассчитать следующий Штампы для металла?
Передайте чертежи или 3D-файлы для расчета штампа с DFM, сроком и стоимостью. Полнота исходных данных влияет на время подготовки предложения.
Отправить чертежи
Приложите до пяти файлов STEP, IGES, DWG, DXF или PDF в форме ниже для инженерной проверки и расчета.
Прямой звонок
Обсудите задачу с инженерами по штампам: (+86) 139-0297-7361
Оперативные расчеты
Предложения с инженерной обратной связью. Команда отвечает пн–пт, 09:00–17:00 по времени Китая; срок расчета зависит от запроса.
SSP · Изготовитель штампов · Дунгуань, Китай · ISO 9001:2015 · IATF 16949 · Международные поставки с 2008 года